


Faserlaserschneidmaschine Der umfassende Leitfaden zum Metallschneiden
 2026-10-14


Bolt-Serie
Professionelle Lasergraviermaschine für hochpräzise Ergebnisse

Nova-Serie
Großformat-CO₂-Laserschneider mit Glasröhre

Nova Plus-Serie
Professionelle RF-CO₂-Laserschneidmaschine

Nova Pro-Serie
Professionelles Laserschneid- und Graviersystem

Titan-Serie
Industrielles RF-CO₂-Lasersystem

Titan Pro-Serie
Industrielles Lasersystem mit RF-CO₂- und MOPA-Faserlaser


WAS SUCHEN SIE FÜR?
Suche über Produkte, Blog-Beiträge, Support-Inhalte und Ressourcen.

Faserlaserschneidmaschine Der umfassende Leitfaden zum Metallschneiden
2026-10-14

Das Faserlaserschneiden wird in der Fertigung, der industriellen Produktion und der individuellen Auftragsfertigung häufig eingesetzt, um Metalle schnell und präzise zu bearbeiten. Es eignet sich zum Schneiden von Materialien wie Edelstahl, Kohlenstoffstahl, Aluminium, Messing und anderen Metallen und ermöglicht eine hohe Wiederholgenauigkeit sowie eine digitale Steuerung.
Dieser Leitfaden erklärt, wie Faserlaserschneidmaschinen funktionieren, welche Metalle sie schneiden können, wie die Laserleistung die Schneidfähigkeit beeinflusst, welche Rolle Assistenzgase spielen und welche Faktoren bei der Auswahl einer Maschine wichtig sind.
Ob Sie sich erstmals mit dem Faserlaserschneiden beschäftigen oder die Metallbearbeitung künftig im eigenen Betrieb durchführen möchten – dieser Leitfaden hilft Ihnen, die Technologie zu verstehen und eine fundierte Investitionsentscheidung zu treffen.
Eine Faserlaserschneidmaschine ist ein CNC-gesteuertes System, das einen leistungsstarken Faserlaser zum Schneiden von Metallblechen und -platten verwendet. Der Laserstrahl wird über eine optische Faser übertragen und auf einen kleinen Bereich des Metalls fokussiert. Die konzentrierte Energie schmilzt das Material, während das Assistenzgas das geschmolzene Metall aus der Schnittfuge entfernt. Anschließend bewegt das CNC-System den Schneidkopf entlang einer programmierten Kontur, um das fertige Bauteil herzustellen.
Faserlaserschneidmaschinen werden häufig für folgende Materialien eingesetzt:
Faserlaserschneider kommen unter anderem in der Blechbearbeitung, im Maschinenbau, bei Elektroschaltschränken, in der Beschilderung, in der Heizungs-, Lüftungs- und Klimatechnik (HVAC), bei Automobilkomponenten, Küchengeräten und in der individuellen Metallfertigung zum Einsatz. Die tatsächliche Schneidleistung hängt vom Material, der Materialstärke, der Laserleistung, dem Assistenzgas und der Maschinenkonfiguration ab.
Faserlaserschneider und Faserlaser-Markiermaschinen nutzen verwandte Lasertechnologien, sind aber für unterschiedliche Anwendungen ausgelegt. Ein Faserlaserschneider dient dazu, Metall vollständig zu durchtrennen und Bauteile mit bestimmten Formen herzustellen. Eine Faserlaser-Markiermaschine wird hauptsächlich zum Oberflächenmarkieren, zur Kennzeichnung und zum Gravieren verwendet.
| Merkmal | Faserlaserschneidmaschine | Faserlaser-Markiermaschine |
|---|---|---|
| Hauptzweck | Metall vollständig durchtrennen | Oberflächen markieren oder gravieren |
| Typische Leistung | Im Kilowattbereich | Im Wattbereich |
| Bearbeitungssystem | CNC-Schneidsystem | Galvo-Scansystem |
| Typische Anwendungen | Blechteile, Metallfertigung | Logos, Seriennummern, QR-Codes |
Beim Faserlaserschneiden wird elektrische Energie in einen konzentrierten Laserstrahl umgewandelt und auf einen sehr kleinen Bereich des Metalls gerichtet. Das Zusammenspiel von Laserenergie, präziser Bewegungssteuerung, Fokussieroptik und Assistenzgas ermöglicht es der Maschine, das Material entlang einer programmierten Schnittkontur zu trennen.
Das Gesamtsystem besteht zwar aus zahlreichen Komponenten, der grundlegende Schneidprozess lässt sich jedoch in fünf Schritte unterteilen:
1. Lasererzeugung: Die Faserlaserquelle erzeugt einen konzentrierten Laserstrahl.
2. Strahlübertragung: Der erzeugte Strahl wird durch die optische Faser zum Schneidkopf geleitet.
3. Strahlfokussierung: Der Schneidkopf fokussiert den Strahl auf die Metalloberfläche.
4. Metallschneiden: Die konzentrierte Energie schmilzt das Material schnell, während das Assistenzgas das geschmolzene Metall aus der Schnittfuge entfernt.
5. CNC-Bewegung: Die Maschine folgt der programmierten Schnittkontur, um Löcher, Konturen und fertige Bauteile herzustellen.
Der gesamte Arbeitsablauf lässt sich folgendermaßen zusammenfassen:
Konstruktionsdatei → Schneidprogramm → CNC-Bewegung → Laserschneiden → Fertiges Metallbauteil
Die Schneidleistung wird von mehreren Faktoren beeinflusst, insbesondere von der Laserleistung, der Materialart und -stärke, der Schnittgeschwindigkeit, der Fokusposition und dem Assistenzgas. Diese Faktoren werden in den folgenden Abschnitten ausführlicher behandelt.
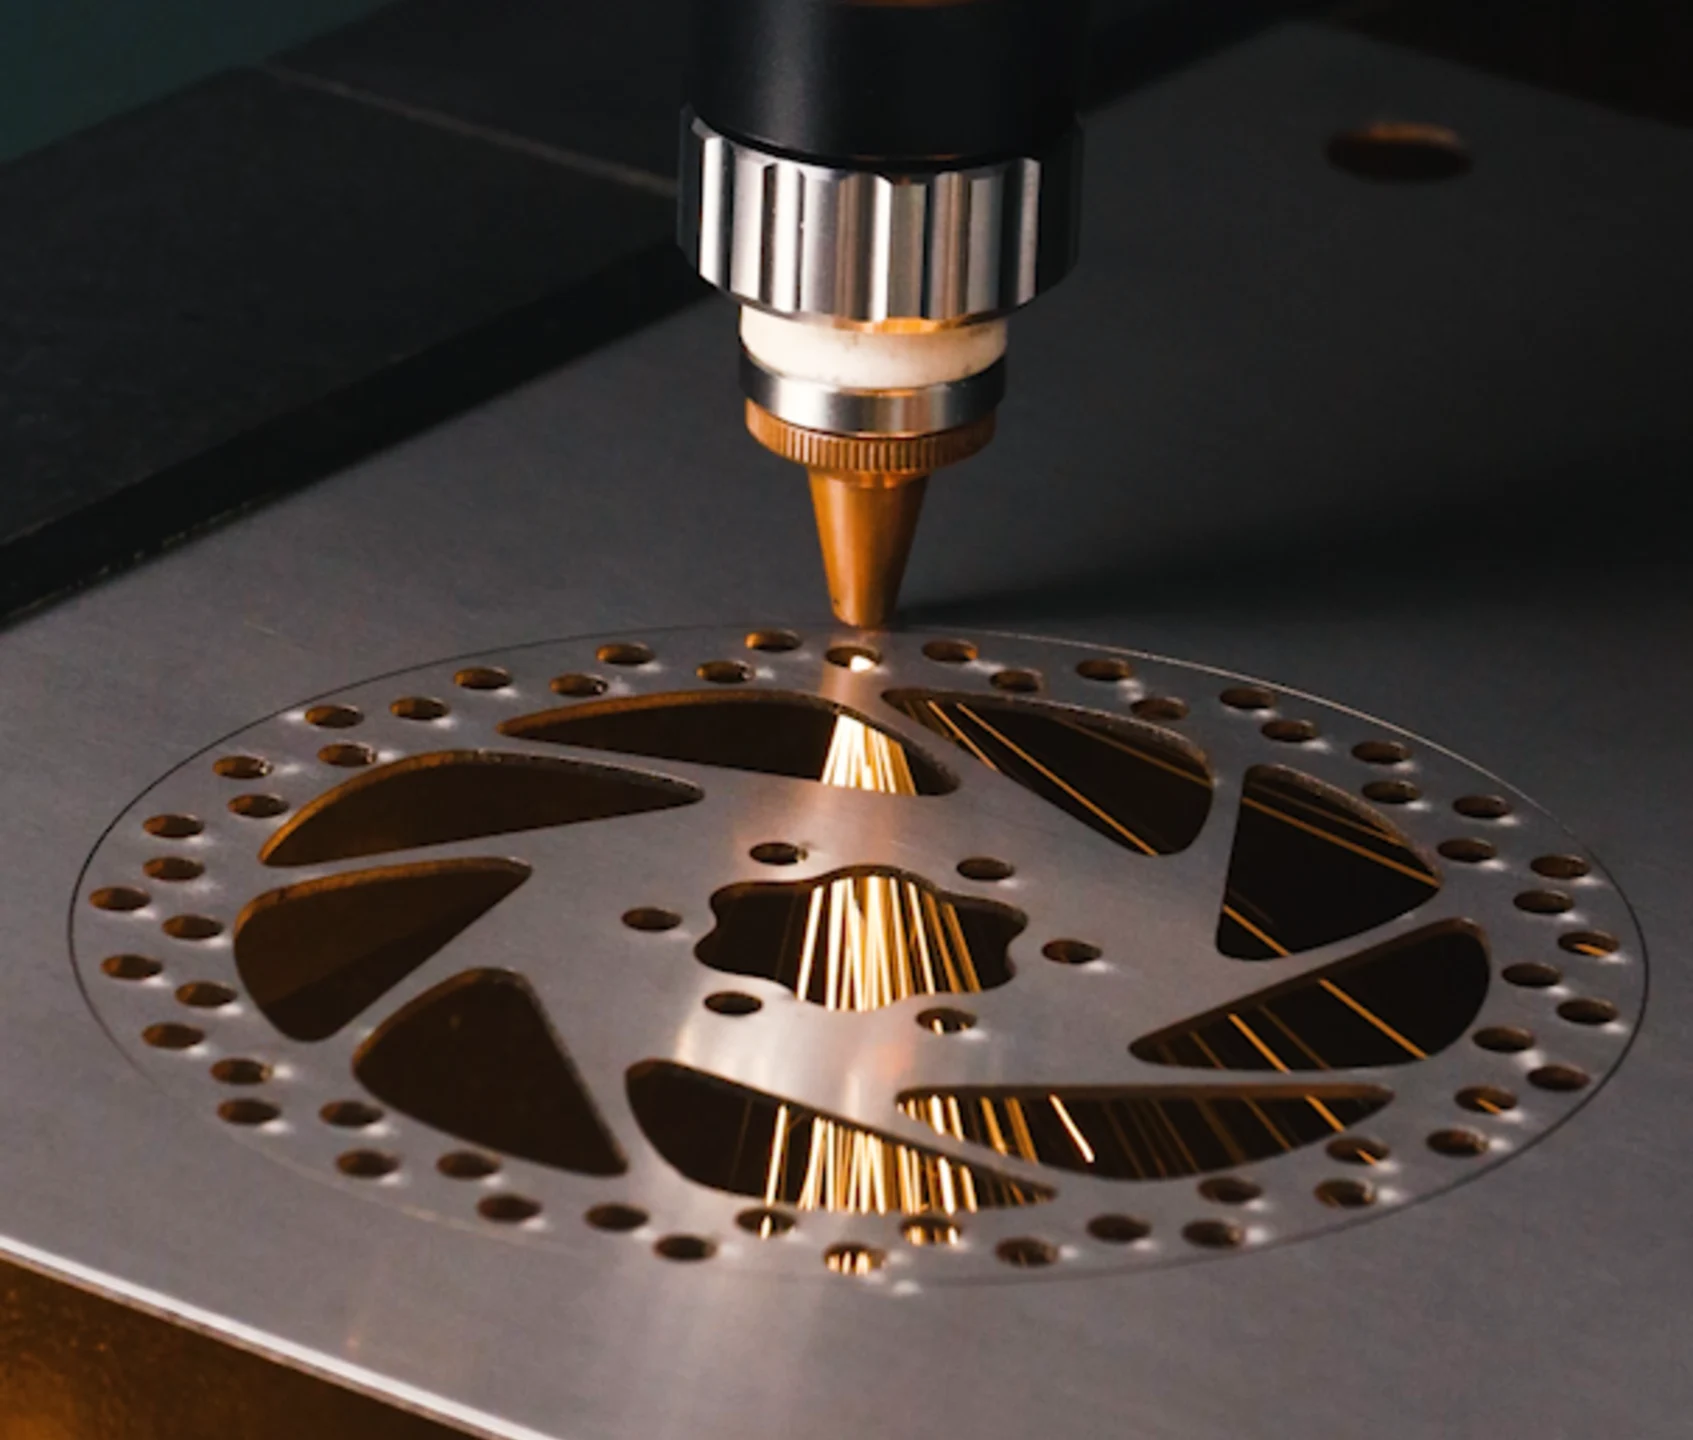
Eine Faserlaserschneidmaschine bearbeitet ein Metallblech entlang einer programmierten Schnittkontur.
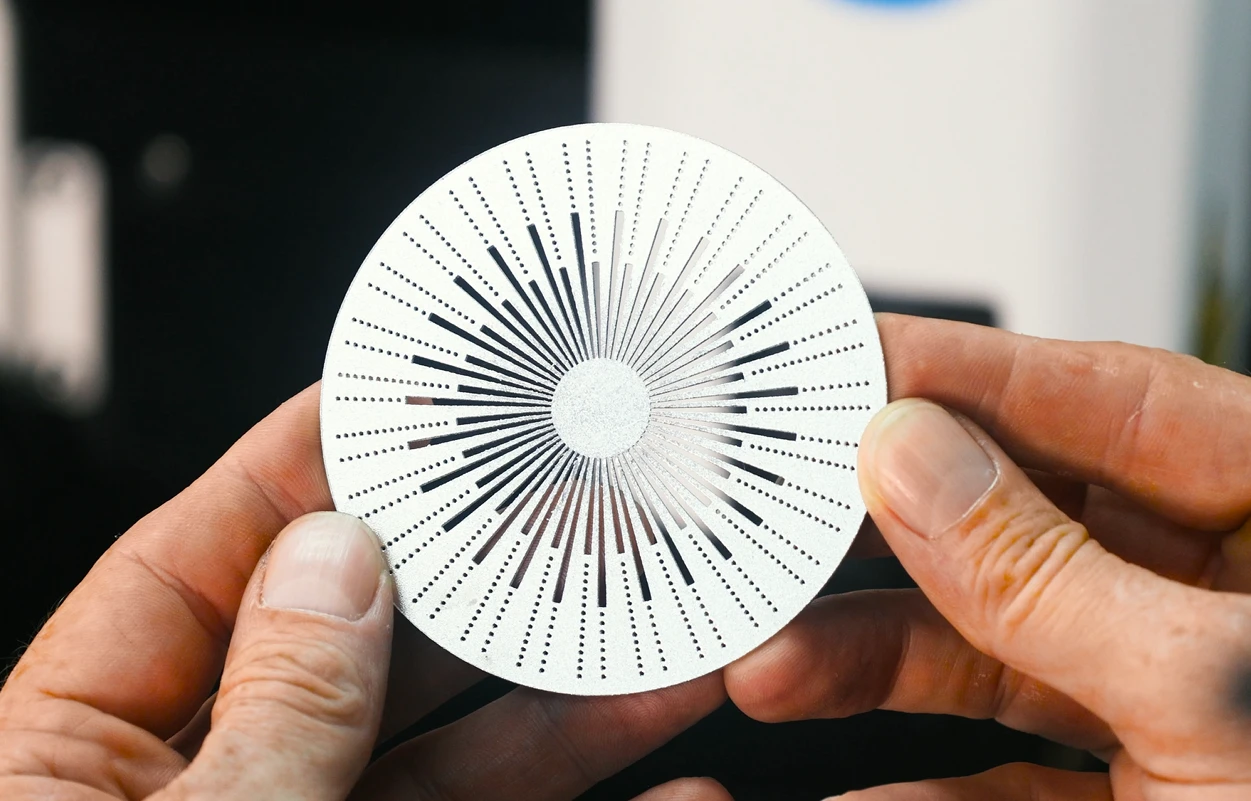
Präzise geschnittene Edelstahlteile mit detaillierten Konturen und kleinen Bohrungen, hergestellt durch Faserlaserschneiden.
Faserlaser, CO₂-Laser, Plasmaschneiden und Wasserstrahlschneiden erfüllen unterschiedliche Anforderungen bei der Metallbearbeitung.
| Kriterium | Faserlaser | CO₂-Laser | Plasmaschneiden | Wasserstrahlschneiden |
|---|---|---|---|---|
| Besonders geeignet für | Präzise Blechfertigung | Laserbearbeitung vielfältiger Materialien | Leitfähige Metalle mittlerer bis großer Stärke | Dicke, wärmeempfindliche oder vielfältige Materialien |
| Geschwindigkeit bei dünnen Blechen | Hervorragend | Gut | Gut | Geringer |
| Präzision | Hervorragend | Hervorragend | Mittel | Hoch |
| Bearbeitung dicker Platten | Bei ausreichender Leistung sehr gut | Mittel | Hervorragend | Hervorragend |
| Schnittfugenbreite | Sehr schmal | Schmal | Größer | Schmal |
| Thermische Auswirkung | Kleine wärmebeeinflusste Zone | Wärmebeeinflussung vorhanden | Größere wärmebeeinflusste Zone | Kaltschneiden |
| Typische Materialien | Vorwiegend Metalle | Metalle und viele Nichtmetalle | Elektrisch leitfähige Metalle | Metalle, Stein, Glas, Verbundwerkstoffe und weitere Materialien |
| Anfangsinvestition | Hoch | Hoch | Niedriger | Mittel bis hoch |
Weitere ausführliche Vergleiche finden Sie hier: Faserlaser vs. CO₂-Laser | Faserlaser vs. Plasmaschneiden | Faserlaser vs. Wasserstrahlschneiden.
Faserlaserschneidmaschinen eignen sich besonders gut zur Metallbearbeitung, da viele metallische Werkstoffe die Wellenlänge des Faserlasers effizient absorbieren.
Zu den gängigen Materialien gehören:
| Material | Faserlaserschneiden | Wichtiger Hinweis |
|---|---|---|
| Kohlenstoffstahl | Hervorragend | Häufig mit Sauerstoff, Luft oder einem anderen geeigneten Assistenzgas geschnitten |
| Edelstahl | Hervorragend | Stickstoff wird häufig eingesetzt, wenn saubere, oxidfreie Schnittkanten erforderlich sind |
| Aluminium | Hervorragend | Erfordert geeignete Laserleistung und Schneidparameter |
| Messing | Geeignet | Reflektierendes Material, für das die Maschine entsprechend ausgelegt sein muss |
| Kupfer | Geeignet | Erfordert ein System, das für stark reflektierende Metalle ausgelegt ist |
| Verzinkter Stahl | Hervorragend | Häufig in der Blechbearbeitung eingesetzt |
Die tatsächliche Schneidleistung variiert je nach Materialart und -stärke, Laserleistung, Assistenzgas und Maschinenkonfiguration.
Weitere Informationen zu einzelnen Materialien, Schneidparametern und verfahrensspezifischen Aspekten finden Sie in unserem Leitfaden Welche Materialien kann ein Faserlaser schneiden?
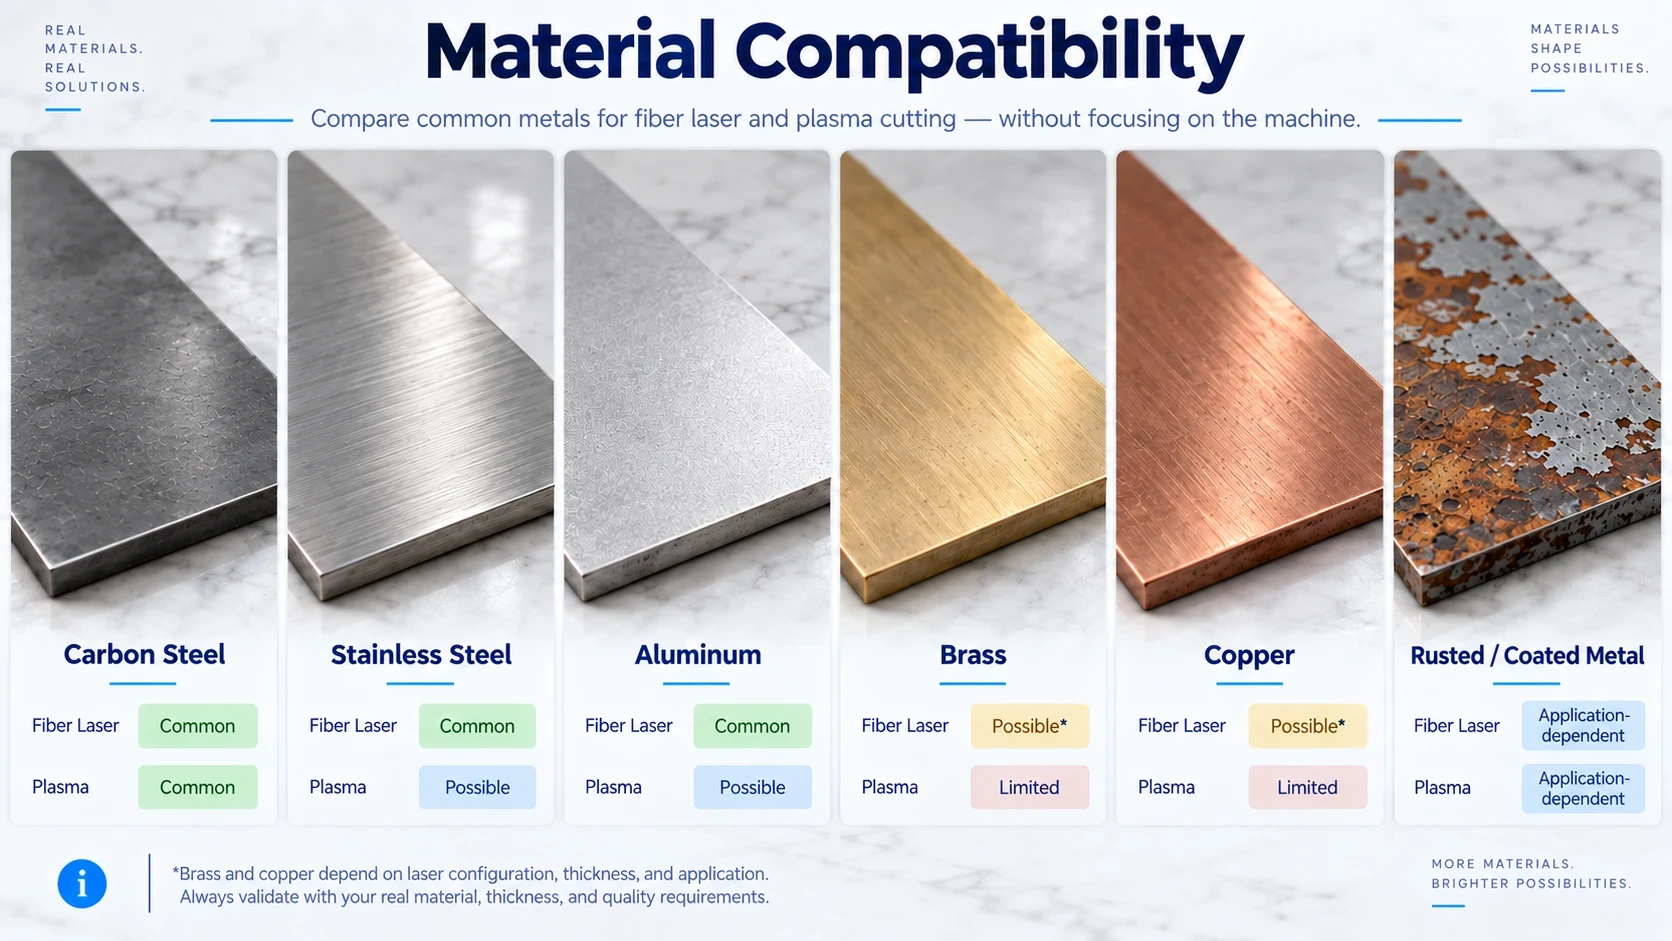
Das Faserlaserschneiden bietet eine hohe Kompatibilität mit gängigen Industriemetallen wie Kohlenstoffstahl, Edelstahl, Aluminium, Messing und Kupfer.
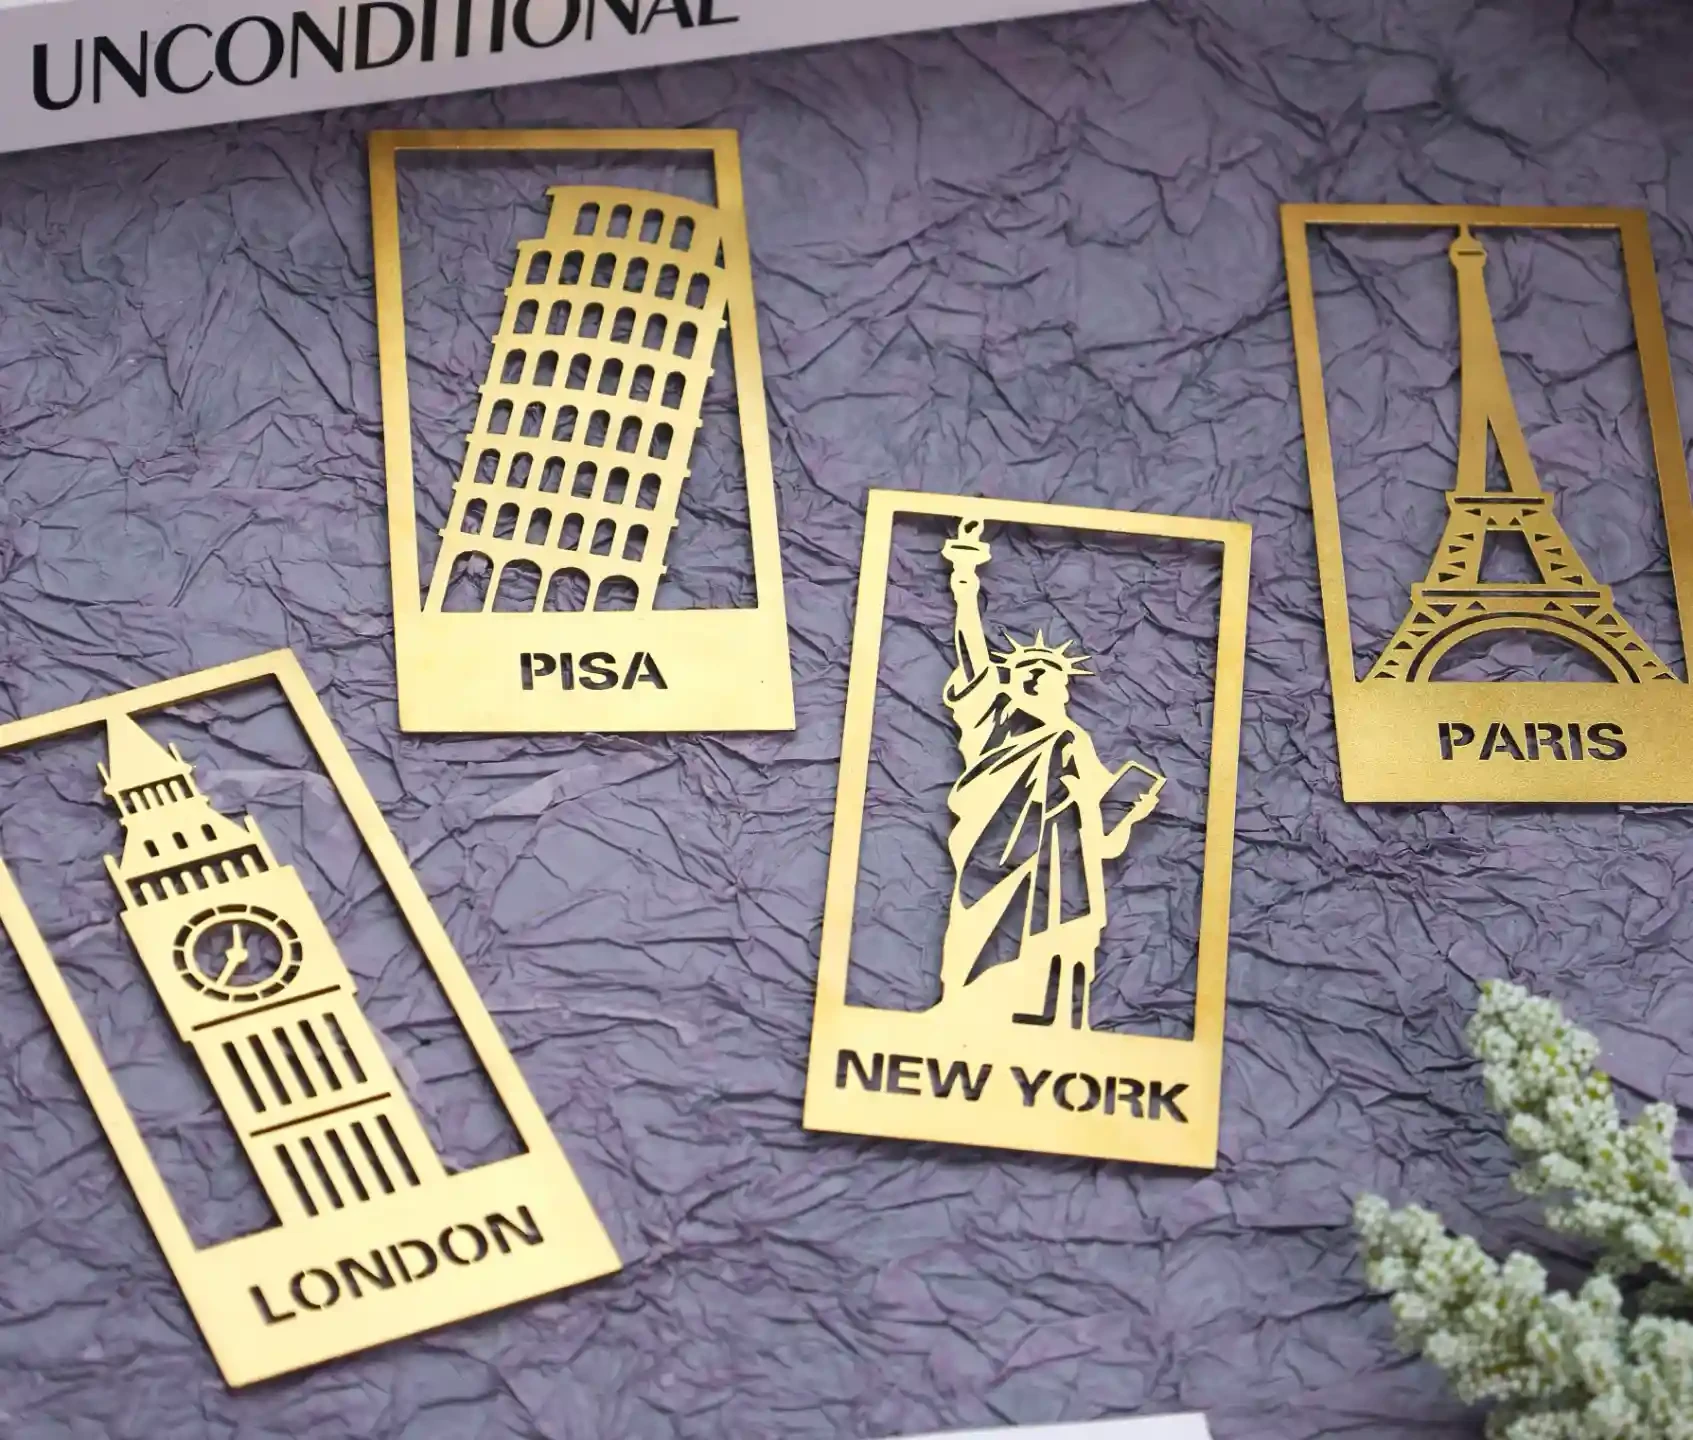
Ein mit Faserlaser geschnittenes Messing-Lesezeichen, das die feinen Details und die Kantenqualität zeigt, die auf reflektierenden Metallen erreichbar sind.
Wenn Hersteller die Schneidstärke eines Faserlasers angeben, kann sich dieser Wert auf zwei unterschiedliche Grenzen beziehen: die maximale Stärke für einen sauberen Schnitt und die absolute maximale Schneidstärke.
Für die tägliche Produktion ist die maximale saubere Schnittstärke die aussagekräftigere Kennzahl. Sie bezeichnet die Materialstärke, die der Laser vollständig durchtrennen kann und dabei eine relativ saubere Kante, wenig Grat, eine zuverlässige Trennung der Teile und einen geringen Bedarf an Nachbearbeitung erzielt.
Die absolute maximale Schneidstärke bezeichnet die obere Grenze, die eine Maschine unter geeigneten Bedingungen physisch durchtrennen kann. In der Nähe dieser Grenze wird das Schneiden langsamer und reagiert empfindlicher auf Fokusposition, Gasdruck, Materialqualität, Düsenbedingungen und andere Parameter.
Nahe der absoluten Maximalstärke ist der Schnitt langsamer und erfordert möglicherweise häufiger eine Gratentfernung, eine Kantenbearbeitung oder eine manuelle Trennung. Für die Produktionsplanung sollte daher die saubere Schnittstärke wichtiger sein als die beworbene maximale Durchtrennstärke.
Veröffentlichte Schneidgrenzen unterscheiden sich je nach Hersteller und Maschinenkonfiguration. Die folgende Tabelle fasst typische maximale Schneidstärken zusammen, die von verschiedenen Faserlaserherstellern und Branchenübersichten angegeben werden.
| Material | 1,5 kW | 3 kW | 6 kW | 12 kW | Übliches Assistenzgas |
|---|---|---|---|---|---|
| Kohlenstoffstahl | ~12–16 mm | ~18–22 mm | ~25–30 mm | ~40–50 mm | O₂ / Luft |
| Edelstahl | ~5–6 mm | ~8–12 mm | ~16–20 mm | ~20–40 mm | N₂ |
| Aluminium | ~4–6 mm | ~6–10 mm | ~12–16 mm | ~18–30 mm | N₂ |
| Messing | ~3–5 mm | ~6–8 mm | ~8–12 mm | ~12–20 mm | N₂ |
| Kupfer | ~2–3 mm | ~4–5 mm | ~5–6 mm | ~8–12 mm | N₂ / O₂* |
* Das Schneiden von Kupfer reagiert besonders empfindlich auf die Reflexionseigenschaften des Materials, die Laserquelle, den Schneidkopf, das Assistenzgas und die Prozessparameter. Lassen Sie die gewünschte Materialstärke durch Musterschnitte mit dem Maschinenhersteller bestätigen.
Für die reguläre Produktion sollten Sie eine Maschine mit ausreichender Leistungsreserve wählen, damit die üblichen Materialstärken sauber, gleichmäßig und mit einer praxisgerechten Geschwindigkeit geschnitten werden können.
Detaillierte Empfehlungen zu Material und Stärke finden Sie in unserem Leitfaden Welche Materialstärke kann ein Faserlaser schneiden? Leitfaden zu Leistung und Materialstärke.
Die Materialarten und -stärken unterscheiden sich erheblich zwischen den Branchen. Ein Schmuckhersteller, der dünne Edelmetallbleche schneidet, hat ganz andere Leistungsanforderungen als ein Fertigungsbetrieb, der Stahlplatten mit einer Stärke von 10–15 mm verarbeitet. Die folgende Tabelle bietet eine praktische erste Orientierung zur Auswahl der Faserlaserleistung für typische industrielle Anwendungen.
| Branche / Anwendung | Übliche Materialien | Typische Stärke / Obergrenze gängiger Aufträge | Empfohlene Faserlaserleistung | Begründung |
|---|---|---|---|---|
| Schmuck und Präzisionsmetallprodukte | Gold, Silber, Messing, Edelstahl | Häufig unter 1–2 mm | ≤1,5 kW | Bei dünnen Materialien sind Präzision und Prozesskontrolle meist wichtiger als eine sehr hohe Laserleistung. |
| Elektronik und Elektroschaltschränke | Aluminium, Edelstahl, verzinkter Stahl, Kohlenstoffstahl | ~0,5–3 mm | 1,5–3 kW | Geeignet für dünne Gehäuse, Paneele, Halterungen, Lüftungsöffnungen und detaillierte Ausschnitte. |
| HVAC und Lüftungskanäle | Verzinkter Stahl, Edelstahl, Aluminium | ~0,5–1,6 mm für einen großen Teil standardmäßiger Lüftungskanäle | 1,5–3 kW | Die meisten Aufträge betreffen dünne Bleche. Produktionsgeschwindigkeit und Blechhandhabung sind daher häufig wichtiger als extreme Schneidstärken. |
| Metallschilder und dekorative Metallarbeiten | Aluminium, Edelstahl, Kohlenstoffstahl, Messing | Üblicherweise ~1–3 mm; für schwerere Schilder können dickere Platten verwendet werden | 1,5–3 kW | Bietet ausreichende Leistung für Schriftzüge, Paneele, Dekormuster und die meisten Bleche für Beschilderungen. |
| Großküchen und Lebensmitteltechnik | Edelstahl, verzinkter Stahl | Üblicherweise ~1–2 mm; stärkere Komponenten können bis zu ~3 mm erreichen | 1,5–3 kW | Geeignet für Schränke, Arbeitsflächen, Paneele, Spülen, Abdeckungen und Gerätegehäuse. |
| Automobilteile und Prototypenbau | Baustahl, Edelstahl, Aluminium | Übliche Blechbearbeitung ~0,5–4 mm; einige Halterungen und Strukturteile sind dicker | 3–6 kW | Mehr Leistung erhöht den Durchsatz und verbessert die Flexibilität bei unterschiedlichen Stärken und dickeren Bauteilen. |
| Allgemeine Blechbearbeitung | Kohlenstoffstahl, Edelstahl, Aluminium, Messing | ~1–6 mm sind üblich; dickere Aufträge hängen vom Betrieb ab | 3–6 kW | Dieser Leistungsbereich deckt unterschiedliche Materialien, vielfältige Kundenaufträge und höhere Produktionsvolumen ab. |
| Maschinenbau und Schwerfertigung | Kohlenstoffstahl, Edelstahl | Häufig Platten von ~6–15 mm, teilweise auch stärker | 6–12 kW+ | Höhere Leistung schafft die erforderliche Schneidreserve und Produktivität für mittlere bis dicke Platten. |
Einen ausführlicheren Vergleich finden Sie in unserem Leitfaden zur Faserlaserleistung: Wie viel Kilowatt benötigen Sie?.
Beim Faserlaserschneiden werden üblicherweise Sauerstoff, Stickstoff oder Druckluft verwendet. Das Gas hilft, das geschmolzene Metall aus der Schnittfuge zu entfernen, und beeinflusst direkt Schnittgeschwindigkeit, Kantenqualität, Oxidation und Betriebskosten.
| Assistenzgas | Übliche Materialien | Hauptvorteil | Wichtigste Einschränkung | US-Preisreferenz* |
|---|---|---|---|---|
| Sauerstoff (O₂) | Kohlenstoffstahl / Baustahl | Unterstützt die Schneidreaktion und eignet sich gut für dickere Stahlplatten | Erzeugt eine oxidierte Schnittkante | ~50–60 $ pro Nachfüllung von 125 Kubikfuß |
| Stickstoff (N₂) | Edelstahl, Aluminium, Messing | Saubere, glänzende, oxidfreie Schnittkante | Hoher Verbrauch bei hohem Druck | ~35 $ pro Nachfüllung von 125 Kubikfuß |
| Druckluft | Kohlenstoffstahl, Edelstahl, Aluminium | Niedrige laufende Gaskosten | Eine gewisse Oxidation oder Verfärbung kann auftreten | Vor Ort erzeugt |
* Die Preise sind ungefähre Einzelhandelsrichtwerte für die USA. Die tatsächlichen Kosten variieren je nach Region, Gasreinheit, Flaschengröße, Anbieter, Lieferkosten, Mietbedingungen und Einkaufsmenge.
Für die meisten Anwender ist die praktische Wahl einfach: Sauerstoff wird häufig für Kohlenstoffstahl verwendet, Stickstoff für saubere und oxidfreie Schnittkanten und Druckluft dann, wenn niedrige Gaskosten im Vordergrund stehen und eine gewisse Oxidation akzeptabel ist.
Weitere Informationen zu Druck, Verbrauch, Kantenqualität und Betriebskosten finden Sie in unserem Leitfaden Sauerstoff vs. Stickstoff vs. Druckluft beim Faserlaserschneiden.
| Zu beantwortende Frage | Was dadurch bestimmt wird |
|---|---|
| Welche Metalle schneiden Sie am häufigsten? | Material- und Prozesskompatibilität sowie Anforderungen an das Assistenzgas |
| Welche Materialstärken bearbeiten Sie regelmäßig und maximal? | Erforderliche Laserleistung und praktische Leistungsreserve |
| Welche Blechformate kaufen Sie? | Erforderliche Arbeitsfläche |
| Wie viel produzieren Sie? | Anforderungen an Geschwindigkeit, Wechseltisch und Automatisierung |
| Welche Schnittkantenqualität ist erforderlich? | Assistenzgas und akzeptabler Nachbearbeitungsaufwand |
| Welche Infrastruktur und welches Budget stehen zur Verfügung? | Maschinenkonfiguration, Installation und Serviceanforderungen |
Vergleiche der einzelnen Komponenten – Laserquelle, Schneidkopf, Bewegungssystem, Einhausung, Wechseltisch, Software, Absaugung und Service – finden Sie in unserem Kaufleitfaden für Faserlaserschneidmaschinen.
Die tatsächlichen Kosten eines Faserlaserschneidsystems gehen über den Maschinenpreis hinaus. Für eine realistische Budgetplanung empfiehlt es sich, die Investition in drei Bereiche zu unterteilen:
1. Maschinenkauf
2. Produktionsvorbereitung
3. Kosten für die Herstellung eines fertigen Bauteils
| Typischer Anwender | Übliche Arbeiten | Typische Maschine | Maschinenbudget | Realistischeres Budget inklusive Installation* |
|---|---|---|---|---|
| Kleine Werkstatt / leichte Fertigung | 1–3 mm Edelstahl, Aluminium, Baustahl | 1,5–3 kW | 20.000–40.000 $ | 30.000–50.000 $+ |
| Allgemeine Blechbearbeitung | Gemischte Bleche von 1–8 mm | 3–6 kW | 45.000–80.000 $ | 60.000–100.000 $+ |
| Produktion mittlerer Materialstärken | Regelmäßige Bearbeitung von 6–15 mm Metall | 6–12 kW | 70.000–150.000 $+ | 90.000–180.000 $+ |
| Industrielle Großserienproduktion | Dicke Platten / kontinuierliche Produktion | 12 kW+ / Automatisierung | 150.000 $+ | 200.000 $+ |
* Das Budget inklusive Installation variiert erheblich je nach Anbieter, Region, Infrastruktur und enthaltenem Leistungsumfang.
| Kostenbereich | Im Budget berücksichtigen |
|---|---|
| Maschine und Einrichtung | Maschine, Transport und Einbringung, Elektroarbeiten, Kompressor oder Gassystem, Absaugung, Software, Installation und Schulung |
| Schneidbetrieb | Assistenzgas, Strom, Düsen, Schutzlinsen, Filter und Wartung |
| Kosten für das fertige Bauteil | Entgraten oder Schleifen, Metallreinigung, Rostschutz, Lackierung oder Beschichtung, Biegen oder Schweißen, Prüfung und gegebenenfalls Verpackung |
Vergleichen Sie die Gesamtkosten pro fertigem Bauteil und nicht nur den Kaufpreis der Maschine. Weitere Informationen zu Installation, Betriebskosten, Nachbearbeitung und Gesamtbetriebskosten (TCO) finden Sie in unserem Leitfaden Wie viel kostet eine Faserlaserschneidmaschine?.
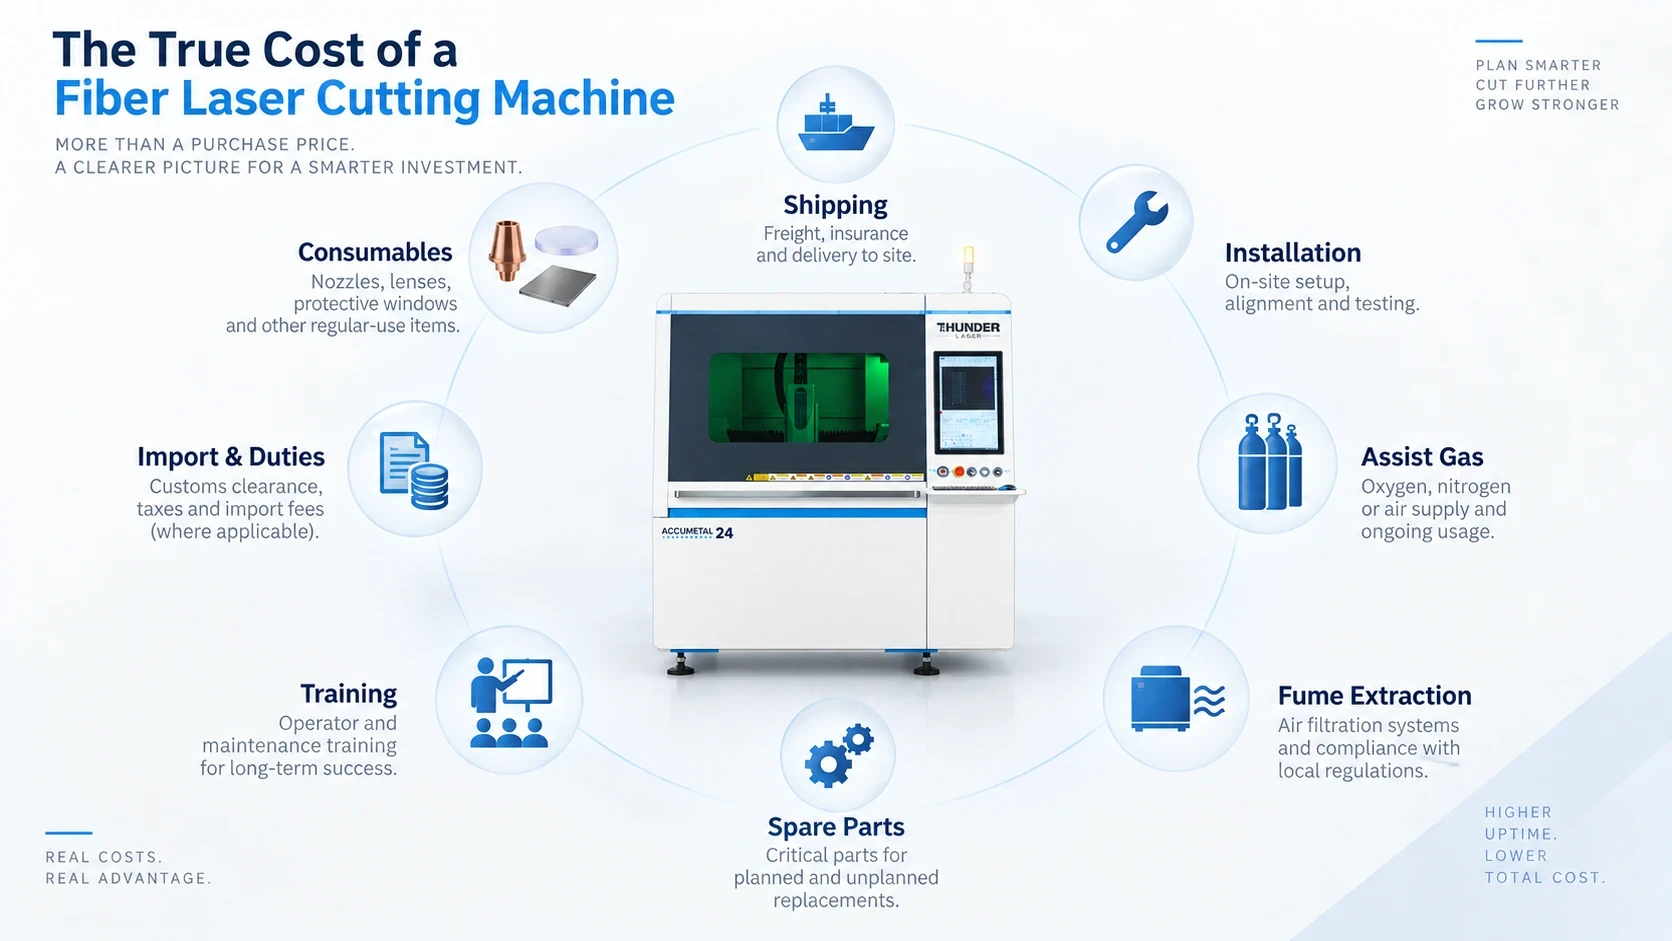
Die Budgetplanung für eine Faserlaserschneidmaschine sollte die Maschine, die Produktionsvorbereitung und die Kosten pro fertigem Bauteil umfassen.
Eine Faserlaserschneidmaschine kann sich lohnen, wenn sie die Gesamtkosten pro fertigem Bauteil reduziert, Produktionszeiten verkürzt oder genügend zusätzliche Kapazität schafft, um die Investition innerhalb eines akzeptablen Zeitraums zurückzuverdienen.
| Ein Kauf ist eher sinnvoll, wenn … | Fremdvergabe kann weiterhin sinnvoller sein, wenn … |
|---|---|
| Regelmäßiger Schneidbedarf besteht; Fremdvergabekosten oder Lieferzeiten hoch sind; Sonder- und Eilaufträge häufig vorkommen; das Produktionsvolumen wächst. | Nur gelegentlicher Schneidbedarf besteht; die Auslastung gering wäre; Infrastruktur oder geschulte Bediener fehlen; ein lokaler Dienstleister bereits schnell und wirtschaftlich arbeitet. |
Eine einfache Ausgangsformel lautet:
Monatliche Einsparungen = Aktuelle Fremdvergabekosten − Monatliche Kosten der internen Fertigung
Amortisationsdauer = Gesamtinvestition inklusive Installation ÷ Monatliche Einsparungen
Berücksichtigen Sie bei der ROI-Bewertung auch Nachbearbeitung sowie zusätzliche Kapazität und mögliche Umsätze. Unser Leitfaden Lohnt sich eine Faserlaserschneidmaschine? ROI-Leitfaden bietet eine umfassende Gegenüberstellung von interner Fertigung und Fremdvergabe.
Eine Faserlaserschneidmaschine vereint einen leistungsstarken Laser, bewegliche mechanische Systeme, Elektrik, Hochdruckgas, Rauch und heißes Metall. Sicherheit und Wartung müssen deshalb die gesamte Schneidumgebung berücksichtigen.
Die regelmäßige Wartung sollte sich auf fünf Systeme konzentrieren: Schneidkopf (Linse und Düse), Gas- und Luftversorgung, Kühler, Bewegungssystem und Rauchabsaugung. Die Prüfhäufigkeit sollte dem Wartungsplan des Herstellers und der tatsächlichen Arbeitsbelastung entsprechen.
Ausführliche Verfahren und Wartungspläne finden Sie im Sicherheitsleitfaden für das Faserlaserschneiden und im Wartungsleitfaden für Faserlaserschneidmaschinen.
| Bereich | Zu überprüfen |
|---|---|
| Lasersicherheit | Einhausung, Sicherheitsverriegelungen, lasergeeignete Sichtfenster und Zugangskontrolle |
| Rauch und Staub | Ordnungsgemäße Absaugung und Filterung der beim Schneiden entstehenden Dämpfe und Partikel |
| Brandgefahr | Brennbare Materialien entfernen und Funken, heiße Schlacke sowie Materialablagerungen überwachen |
| Assistenzgas | Gasflaschen sichern, geeignete Druckregler und Leitungen verwenden und auf Lecks prüfen |
| Druckluft | Saubere, trockene Luft mit dem vom Hersteller vorgegebenen Druck verwenden |
| Elektrische Sicherheit | Geeignete Stromversorgung, Erdung, Schutzschalter und fachgerechte Elektroinstallation |
| Bedienersicherheit | Schulung, Betriebsanweisungen, Kenntnisse zum Not-Aus und geeignete persönliche Schutzausrüstung |
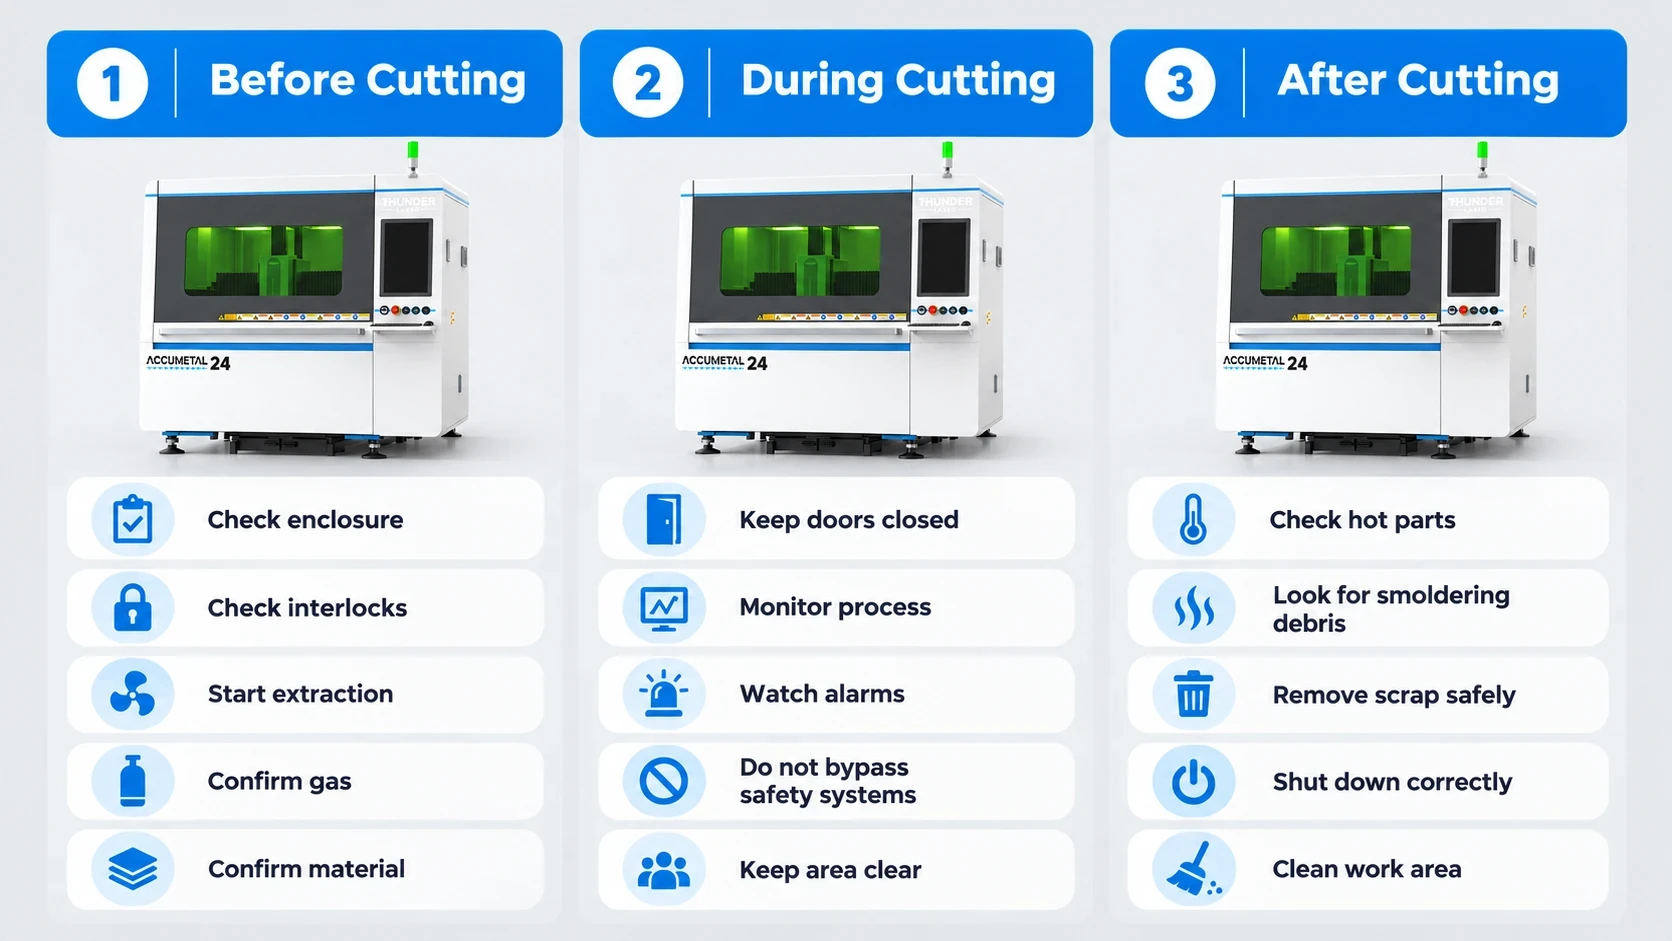
Der sichere Betrieb einer Faserlaserschneidmaschine erfordert Aufmerksamkeit für Lasersicherheit, Rauchabsaugung, Brandgefahr, Assistenzgas, Druckluft, elektrische Sicherheit und Bedienerschutz.
Das Reinigen des Arbeitsbereichs nach den Schneidarbeiten trägt zu einer sicheren und zuverlässigen Schneidumgebung bei.
Thunder AccuMetal macht professionelles Faserlaserschneiden von Metall zu einer praktischeren und zugänglicheren Lösung für wachsende Unternehmen.
Entdecken Sie die Thunder AccuMetal-Serie, um vollständige technische Daten, Schneidfähigkeiten und Konfigurationsoptionen zu erhalten.
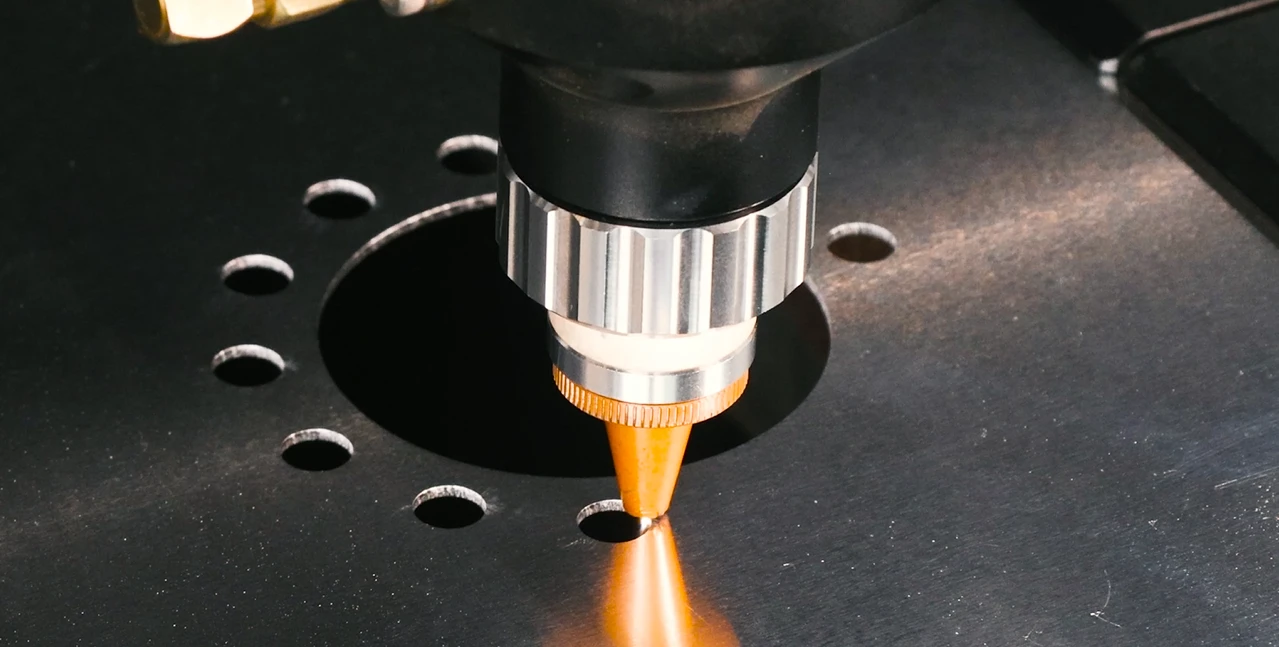
AccuMetal Faserlaserschneidmaschine bei der präzisen Bearbeitung von Edelstahlteilen.
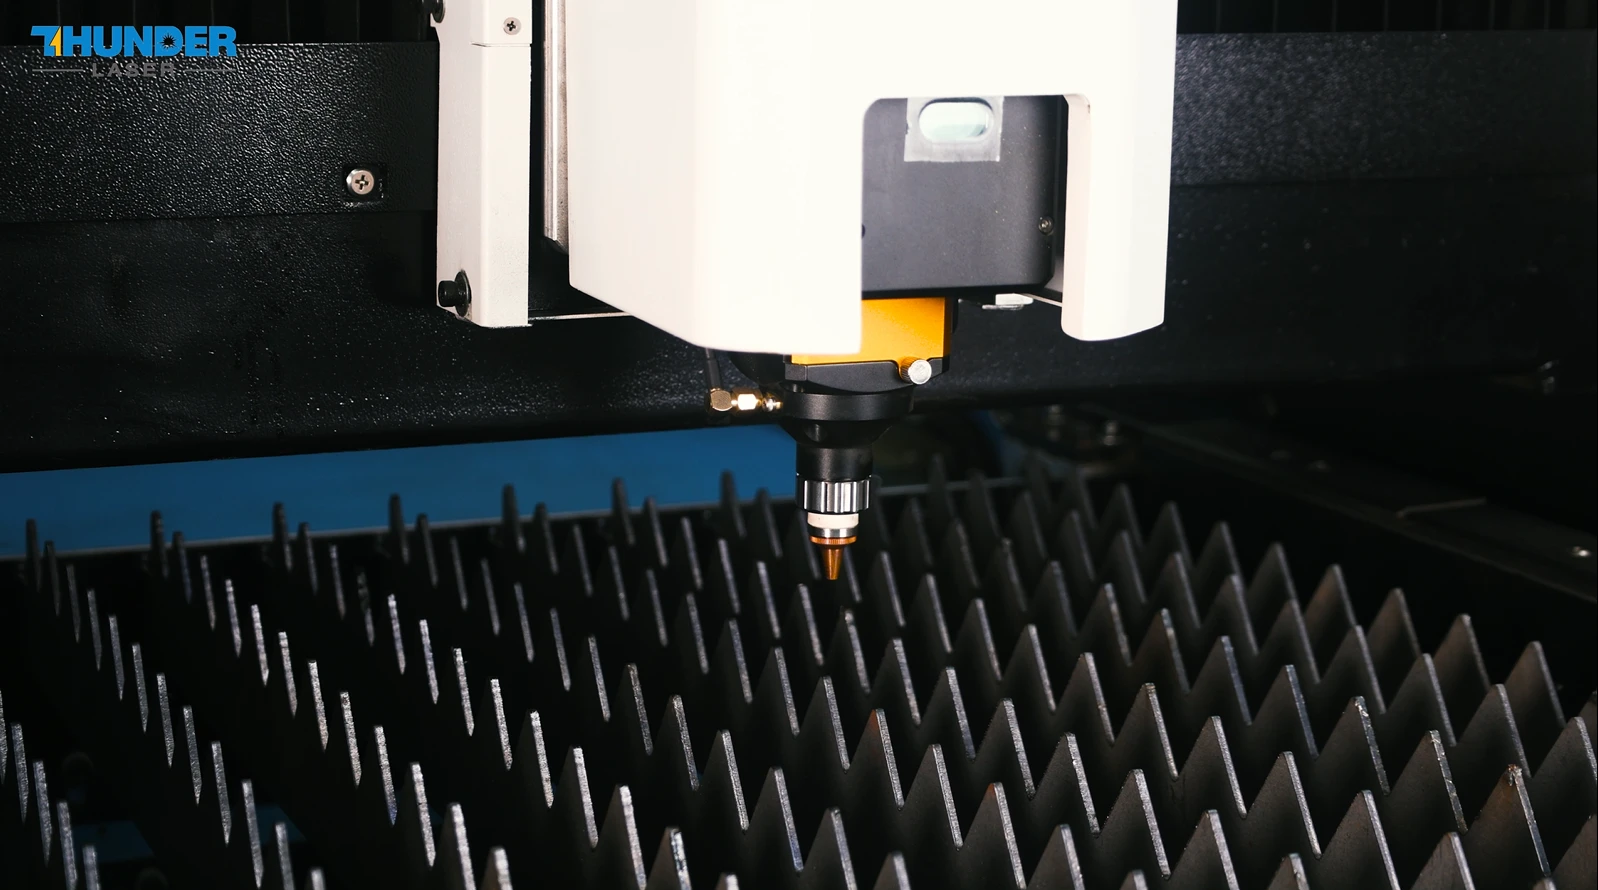
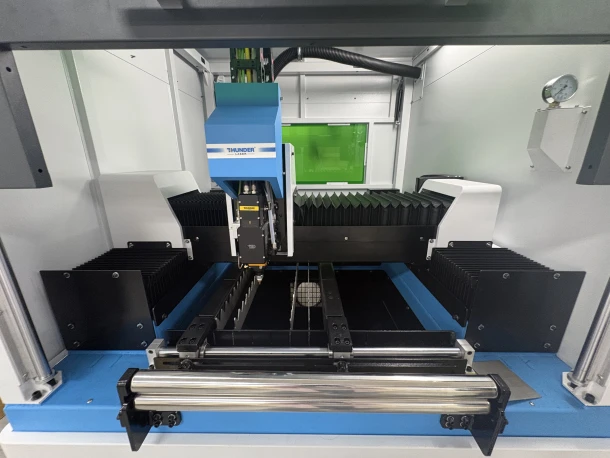
Ein sauberer Lamellentisch der AccuMetal Faserlaserschneidmaschine sorgt für eine stabile Blechauflage und gleichmäßige Schnitte.
Für Unternehmen, die zuverlässige Metallbearbeitung benötigen, ohne direkt in eine große automatisierte Industrielinie zu investieren, setzt AccuMetal auf ein ausgewogenes Verhältnis zwischen Schnittqualität, Produktionsflexibilität und Gesamtwert.
Die Wahl der richtigen Faserlaserschneidmaschine hängt davon ab, wie gut sie zu Ihrem tatsächlichen Produktionsbedarf passt: Material, Materialstärke, Laserleistung, Assistenzgas, Blechformat, Produktionsvolumen und gesamte Betriebskosten.
Mehr Leistung oder eine größere Maschine ist nicht automatisch die bessere Wahl. Das passende System schneidet die üblichen Materialien sauber und zuverlässig, passt in den Arbeitsablauf und ermöglicht angemessene Kosten pro fertigem Bauteil.
Wenn Sie noch unsicher sind, welche Faserlaserschneidmaschine für Ihre Anwendung geeignet ist, wenden Sie sich an unser Team unter sales@thunderlaser.com. Wir unterstützen Sie bei der Auswahl einer passenden Konfiguration für Ihre Materialien, Materialstärken und Produktionsanforderungen.
Sprechen Sie jetzt mit unseren Experten!
Bitte hinterlassen Sie Ihre Kontakt informationen, damit wir Ihnen besser dienen können.
FAQ
Eine Faserlaserschneidmaschine ist ein CNC-gesteuertes System, das einen fokussierten Faserlaserstrahl zum Schneiden von Metallblechen und -platten verwendet. Sie wird häufig für Edelstahl, Kohlenstoffstahl, Aluminium, Messing, Kupfer, verzinkten Stahl und andere Metalle eingesetzt.
Faserlaserschneider können gängige Metalle bearbeiten, darunter:
Die tatsächliche Schneidleistung hängt vom Material, der Materialstärke, der Laserleistung, dem Assistenzgas und der Maschinenkonfiguration ab.
Die Schneidstärke hängt hauptsächlich von Laserleistung, Material, Assistenzgas und Schneidparametern ab.
Als allgemeiner Marktrichtwert kann eine 1,5-kW-Maschine etwa 12–16 mm Kohlenstoffstahl oder 5–6 mm Edelstahl schneiden. 6-kW- und 12-kW-Systeme können deutlich dickere Materialien bearbeiten.
Die angegebene maximale Schnittstärke darf nicht mit der Materialstärke verwechselt werden, die in der täglichen Produktion sauber und zuverlässig geschnitten werden kann.
Wählen Sie die Laserleistung anhand der Materialien und Materialstärken, die Sie regelmäßig bearbeiten:
Wählen Sie die Leistung nach Ihrem üblichen Arbeitsaufkommen und nicht nach einer maximalen Materialstärke, die nur gelegentlich vorkommt.
Die drei gängigsten Assistenzgase sind:
Welches Gas am besten geeignet ist, hängt vom Material, der erforderlichen Kantenqualität, der Schnittgeschwindigkeit und den Betriebskosten ab.
Ja. Faserlaser werden häufig zum Schneiden von Edelstahl und Aluminium eingesetzt.
Wenn eine saubere, oxidfreie Schnittkante erforderlich ist, wird häufig Stickstoff verwendet. Die praktisch erreichbare maximale Materialstärke hängt von der Laserleistung und der Maschinenkonfiguration ab.
Ein Faserlaserschneider ist darauf ausgelegt, Metallbleche und -platten vollständig zu durchtrennen, und verwendet üblicherweise eine Laserleistung im Kilowattbereich sowie CNC-Bewegungssteuerung.
Eine Faserlaser-Markiermaschine arbeitet normalerweise mit einer Leistung im Wattbereich und einem Galvo-System, um Logos, Seriennummern, QR-Codes, Texte und Oberflächengravuren zu erzeugen, ohne das Material vollständig zu durchtrennen.
Das hängt von der Anwendung ab.
Faserlaser eignen sich in der Regel besser für:
Plasmaschneiden ist bei schwerer Stahlfertigung häufig wirtschaftlicher, wenn sehr dickes Material und niedrigere Anschaffungskosten wichtiger sind als hohe Detailgenauigkeit.
Die Preise für Faserlaserschneidmaschinen variieren erheblich je nach Leistung, Arbeitsfläche, Einhausung, Wechseltisch, Komponenten und Automatisierungsgrad.
Einstiegssysteme mit 1,5–3 kW können mehrere Zehntausend US-Dollar kosten, während industrielle Systeme mit höherer Leistung 100.000 US-Dollar übersteigen können.
Die Gesamtinvestition sollte auch Installation, elektrische Infrastruktur, Assistenzgas oder Druckluft, Absaugung, Verbrauchsmaterialien, Wartung und Nachbearbeitung umfassen.
Ein Faserlaserschneider kann sich lohnen, wenn Ihr Unternehmen regelmäßig Metall schneidet, hohe Kosten für die Fremdvergabe hat, häufig Sonder- oder Eilaufträge bearbeitet oder ein wachsendes Produktionsvolumen verzeichnet.
Eine hilfreiche Ausgangsformel lautet:
Amortisationsdauer = Gesamtinvestition inklusive Installation ÷ Monatliche Einsparungen
Vergleichen Sie vor dem Kauf die vollständigen Kosten der Fremdfertigung mit den Kosten für die interne Herstellung fertiger Bauteile.
BRAUCHEN SIE HILFE BEI DER WAHL DER RICHTIGEN LÖSUNG?
Unser Team berät Sie bei der Auswahl der passenden Maschine, zu Ihren Anwendungen und mit Support, der auf Ihre Anforderungen abgestimmt ist.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


