


Faserlaser vs. Plasmaschneiden: Was eignet sich besser zum Metallschneiden?
 2026-09-22


Bolt-Serie
Professionelle Lasergraviermaschine für hochpräzise Ergebnisse

Nova-Serie
Großformat-CO₂-Laserschneider mit Glasröhre

Nova Plus-Serie
Professionelle RF-CO₂-Laserschneidmaschine

Titan-Serie
Industrielles RF-CO₂-Lasersystem

Titan Pro-Serie
Industrielles Lasersystem mit RF-CO₂- und MOPA-Faserlaser


WAS SUCHEN SIE FÜR?
Suche über Produkte, Blog-Beiträge, Support-Inhalte und Ressourcen.

Faserlaser vs. Plasmaschneiden: Was eignet sich besser zum Metallschneiden?
2026-09-22

Sowohl Faserlaser als auch Plasma können Metall schnell schneiden. Die Entscheidung zwischen beiden Verfahren lässt sich jedoch nicht auf die einfache Regel „Laser für dünne Bleche, Plasma für dicke Platten“ reduzieren. Moderne Faserlaser schneiden heute schneller und können größere Materialstärken bearbeiten als früher, während das Plasmaschneiden bei vielen Anwendungen in der schweren Metallverarbeitung weiterhin praktische Vorteile bietet.
Welche Technologie besser geeignet ist, hängt davon ab, was Sie tatsächlich herstellen: Material und Materialstärke, Detailgrad der Bauteile, Schnittqualität, Produktionsgeschwindigkeit, Oberflächenzustand und Kosten pro fertigem Bauteil. Dieser Leitfaden vergleicht Faserlaserschneiden und Plasmaschneiden anhand dieser Faktoren und hilft Ihnen dabei, das passende Verfahren für Ihre Metallbearbeitung auszuwählen.
Kurzantwort: Faserlaser bieten in der Regel Vorteile, wenn hohe Präzision, schmale Schnittfugen, feine Details und eine effiziente Blechbearbeitung gefragt sind. Plasmaschneiden bleibt eine praktische Option für elektrisch leitfähige Metalle, insbesondere wenn größere Materialstärken, allgemeine Metallbauarbeiten und eine geringere Anlagenkomplexität im Vordergrund stehen.
Der Unterschied lässt sich nicht an einer festen Materialstärke festmachen. Laserleistung, Plasmastrom, Materialart, Bauteilgeometrie, Oberflächenzustand und erforderliche Schnittqualität können den Punkt verschieben, ab dem ein Verfahren wirtschaftlicher oder praktischer wird als das andere. Vergleichende Untersuchungen zeigen außerdem, dass sich die Leistungsfähigkeit beider Verfahren je nach Materialstärke und Prozessparametern erheblich verändert.
| Kriterium | Faserlaserschneiden | Plasmaschneiden |
|---|---|---|
| Typische Stärke | Präzises Schneiden von Blechen und detaillierten Bauteilen | Allgemeine Metallverarbeitung und dickere Platten |
| Dünne Bleche | Meist schneller und präziser | Im Allgemeinen weniger vorteilhaft |
| Mittlere & dicke Platten | Leistung hängt stark von der Laserleistung ab | Weiterhin sehr wettbewerbsfähig, insbesondere bei geeigneter Plasmaleistung |
| Schnittqualität | Schmale Schnittfuge, feine Details, geringe Schnittkantenschräge | Gute Schnittqualität für die Produktion; moderne High-Definition-Plasmasysteme können eine sehr hohe Kantenqualität erzielen |
| Kleine Löcher & feine Details | Im Allgemeinen leistungsfähiger | Stärker von Materialstärke und Plasmasystem abhängig |
| Wärmeeinflusszone | Typischerweise kleiner | Typischerweise größer |
| Oberflächenzustand des Materials | Empfindlicher gegenüber Rost, Zunder, Lack und Beschichtungen | Im Allgemeinen toleranter gegenüber unvollkommenen Oberflächen |
| Anschaffungskosten | Meist höher | Meist niedriger |
| Verbrauchsmaterialien | Weniger regelmäßig benötigte Schneidverbrauchsmaterialien, aber Optik und Schneidgas bleiben wichtig | Elektroden und Düsen des Plasmabrenners sind regelmäßig auszutauschende Verbrauchsmaterialien |
| Nachbearbeitung | Oft weniger Schleifen, Entgraten oder Nachbearbeiten von Bohrungen erforderlich | Je nach Schnittanforderungen kann mehr Nachbearbeitung nötig sein |
| Automatisierung | Gut für automatisierte Blechbearbeitungsprozesse geeignet | Ebenfalls weitverbreitet in der automatisierten CNC-Fertigung |
| Besonders geeignet für | Detailreiche Blechteile, kundenspezifische Bauteile, Präzisionsfertigung | Stahl- und Metallbau, dicke Platten sowie größere Bauteile mit geringeren Detailanforderungen |
Faserlaserschneiden und Plasmaschneiden bieten je nach Präzision, Materialstärke, Schnittqualität und Produktionsanforderungen unterschiedliche Vorteile.
Der entscheidende Unterschied besteht daher nicht einfach darin, welches Verfahren eine bestimmte Materialstärke schneiden kann. Aussagekräftiger ist ein Vergleich, wie beide Verfahren bei Ihren tatsächlich hergestellten Bauteilen abschneiden und welche Kosten pro fertigem Bauteil entstehen, wenn Schneiden, Verbrauchsmaterialien, Nachbearbeitung, Arbeitsaufwand und Produktionsdurchsatz berücksichtigt werden.
Das Faserlaserschneiden wird in der modernen Blechfertigung häufig eingesetzt, weil es konzentrierte Energie, präzise CNC-Bewegungen und eine schmale Schnittfuge kombiniert. Seine Leistungsfähigkeit hängt jedoch nicht allein von der Laserleistung ab. Material, Materialstärke, Schneidgas, Fokus, Schnittgeschwindigkeit und Maschineneinstellungen beeinflussen das Ergebnis.
Ein Faserlaser nutzt ein Festkörper-Verstärkungsmedium und eine optische Faser, um Laserenergie zu erzeugen und zu übertragen. Am Schneidkopf wird der Laserstrahl auf einen sehr kleinen Punkt auf dem Werkstück fokussiert. Dadurch entsteht eine ausreichend hohe Energiedichte, um das Material lokal zu schmelzen oder zu verdampfen.
Ein koaxial zugeführtes Schneidgas entfernt anschließend das geschmolzene Material aus der Schnittfuge. Je nach Verfahren können Gase wie Stickstoff oder Sauerstoff verwendet werden, um unterschiedliche Schneidanforderungen zu erfüllen. Die CNC-Steuerung bewegt den Schneidkopf entlang der programmierten Geometrie.
Der kleine Fokuspunkt ist einer der Gründe, warum sich mit dem Laserschneiden schmale Schnittfugen und präzise Konturen erzeugen lassen. TWI beschreibt das Laserschneiden als thermisches, berührungsloses Verfahren, bei dem ein fokussierter Strahl und Schneidgas den Schnitt erzeugen, während die CNC-Steuerung die Bewegung des Strahls oder Werkstücks kontrolliert.
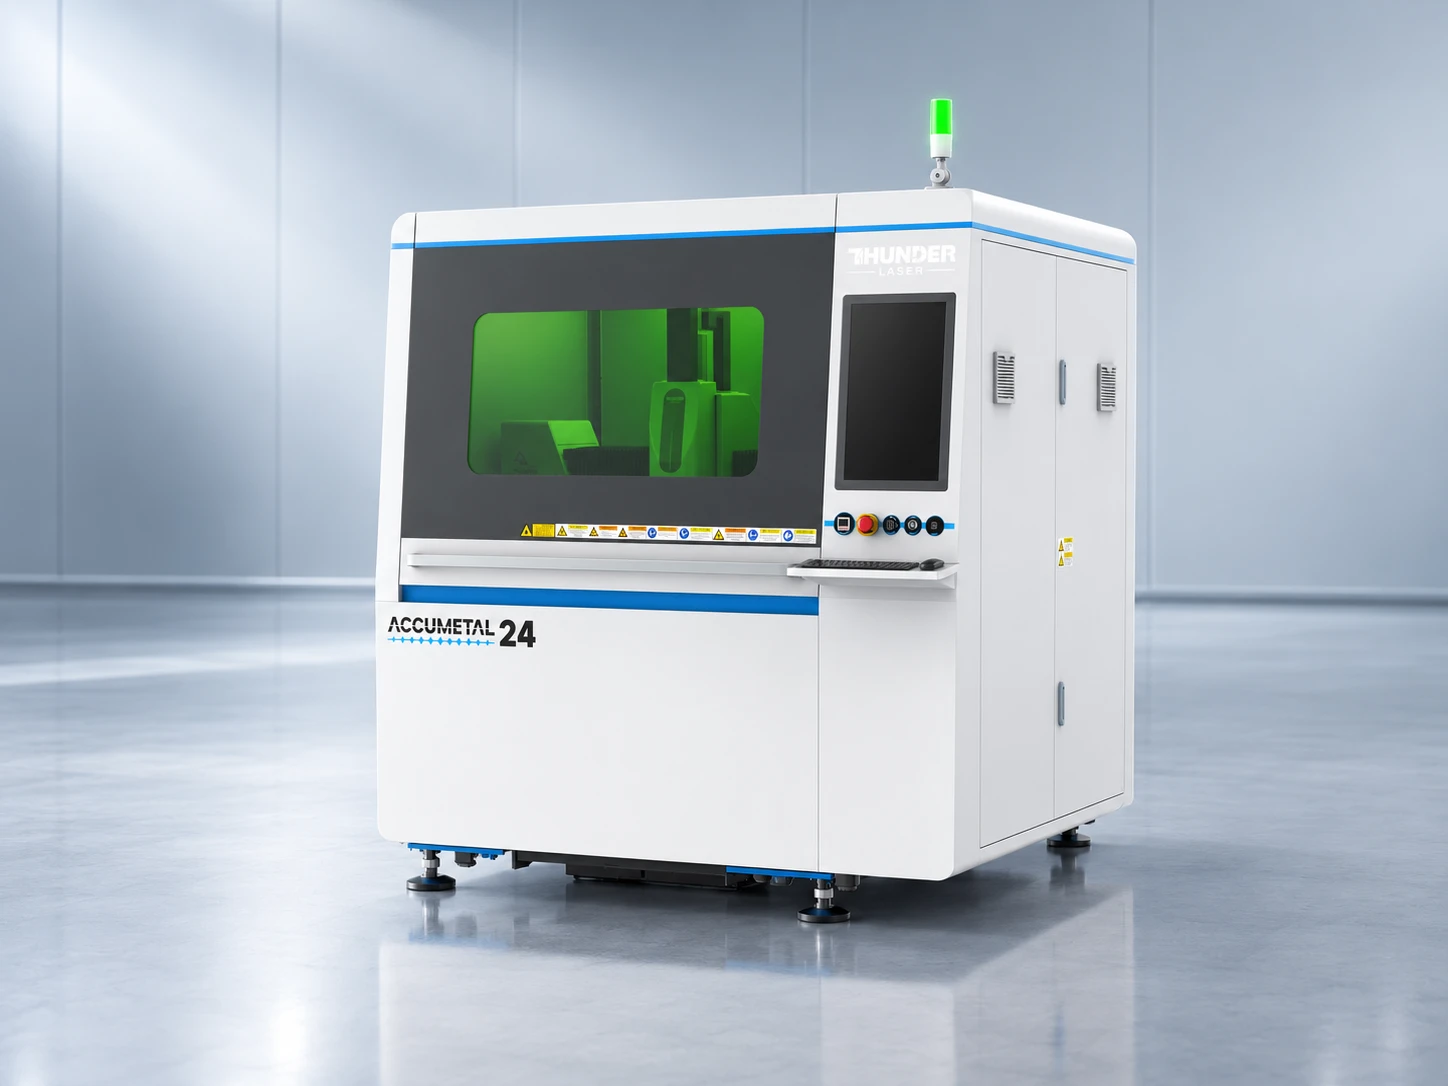
Thunder AccuMetal Faserlaser-Schneidmaschine für die präzise Blechbearbeitung.
Bei der Blechfertigung liegt der größte Vorteil des Faserlasers in der Kombination aus Schnittgeschwindigkeit, Präzision und Flexibilität. Das Verfahren ist besonders nützlich, wenn Bauteile detaillierte Konturen aufweisen oder die Schnittqualität dazu beitragen soll, spätere Nachbearbeitungsschritte zu reduzieren.
Typische Vorteile sind:
Die konzentrierte Wärmequelle begrenzt außerdem die Wärmemenge, die im Vergleich zu weniger stark konzentrierten thermischen Verfahren in das umliegende Material übertragen wird. TWI weist darauf hin, dass das Laserschneiden hochwertige Schnittkanten, einen geringen Wärmeeintrag, begrenzte Verformungen und komplexe Geometrien ermöglichen kann.

Faserlaserschneiden ermöglicht präzise Konturen, schmale Schnittfugen und detailreiche Metallbauteile.
Das Faserlaserschneiden ist nicht automatisch das wirtschaftlichste Verfahren für jeden Metallschneidauftrag.
Mit zunehmender Materialstärke sind im Allgemeinen eine höhere Laserleistung und eine sorgfältigere Kontrolle der Prozessparameter erforderlich, um Schnittgeschwindigkeit und Kantenqualität aufrechtzuerhalten. Das Entfernen von geschmolzenem Material aus einer tiefen, schmalen Schnittfuge wird immer wichtiger. Falsche Einstellungen können zu Schlackeanhaftungen, raueren unteren Schnittkanten oder einer geringeren Prozessstabilität führen.
Weitere praktische Einschränkungen sind:
Das bedeutet, dass die Wahl eines Faserlasers nicht mit der Frage „Wie viele Kilowatt kann ich mir leisten?“ beginnen sollte. Wichtiger ist die Frage, ob die Leistung zu den Materialien und Materialstärken passt, die den größten Teil Ihrer Aufträge ausmachen.
Das Faserlaserschneiden ist besonders dann sinnvoll, wenn der Nutzen des Verfahrens in Präzision, flexiblen Geometrien und weniger nachgelagerten Arbeitsschritten liegt, statt lediglich ein Metallstück zu trennen.
Typische Anwendungen sind:
Besonders attraktiv ist das Verfahren, wenn mehrere unterschiedliche Bauteilgeometrien ohne spezielle Schneidwerkzeuge hergestellt werden müssen.
Allerdings umfasst der Begriff „Faserlaserschneiden“ eine sehr breite Palette unterschiedlicher Systeme. Von einer kompakten Maschine mit geringerer Leistung und einem industriellen Hochleistungssystem kann nicht erwartet werden, dass sie denselben Materialstärkenbereich mit derselben Geschwindigkeit bearbeiten. Laserleistung und Arbeitsaufkommen müssen daher gemeinsam betrachtet werden.
Plasmaschneiden ist ein bewährtes thermisches Verfahren zum Schneiden elektrisch leitfähiger Metalle. Es wird häufig in der allgemeinen Metallverarbeitung eingesetzt, da es ein breites Spektrum an Plattenstärken bearbeiten kann. Besonders praktisch ist es bei großen Bauteilen, dickeren Materialien und einfachen Schnittkonturen.
Beim Plasmaschneiden wird ein heißer Strahl aus ionisiertem Gas verwendet, um Metall zu schmelzen und das geschmolzene Material aus der Schnittfuge auszutreiben.
Zwischen einer Elektrode und dem elektrisch leitfähigen Werkstück entsteht ein Lichtbogen. Dieser wird durch eine Düse eingeschnürt, wodurch ein schmaler Plasmastrahl mit hoher Geschwindigkeit entsteht. Laut TWI können Plasmatemperaturen über 20,000°C erreichen, wodurch das Verfahren Metall schnell schmelzen und entfernen kann.
Da der elektrische Stromkreis durch das Werkstück verläuft, wird Plasmaschneiden für elektrisch leitfähige Materialien eingesetzt, darunter:
Die Schnittqualität hängt unter anderem von Schneidstrom, Vorschubgeschwindigkeit, Brennerhöhe, Gasbedingungen und Düsenzustand ab.

Beim Plasmaschneiden wird ein heißer Plasmalichtbogen verwendet, um elektrisch leitfähige Metalle zu schneiden.
Plasmaschneiden ist besonders sinnvoll, wenn bei der Fertigung Materialstärke, Produktivität und eine praktische Handhabung wichtiger sind als extrem feine Geometrien.
Typische Vorteile sind:
TWI weist darauf hin, dass das hochpräzise Plasmalichtbogenschneiden speziell zur Verbesserung der Plasmagenauigkeit entwickelt wurde und für bestimmte Anwendungen eine kostengünstigere Alternative zum Laserschneiden darstellen kann.
Plasmaschneiden hängt zudem nicht in derselben Weise wie die Laserbearbeitung von der optischen Absorption des Materials ab. Für Betriebe, die allgemeine Stahlbauwerkstoffe oder Platten mit unterschiedlichen Oberflächenzuständen bearbeiten, kann dies die Anwendung vergleichsweise unkompliziert machen.
Die Nachteile werden deutlicher, wenn Bauteile sehr kleine Details oder eine strengere Maßkontrolle erfordern.
Plasmaschneiden erzeugt im Allgemeinen eine breitere Schnittfuge als Laserschneiden und setzt einen größeren Bereich des umliegenden Materials Wärme aus. Die Schnittkantenschräge, Oberflächenrauheit und Schlackeanhaftungen können je nach Materialstärke und Prozesseinstellungen ebenfalls stärker ausgeprägt sein.
Eine Vergleichsstudie aus dem Jahr 2024 zu Edelstahl SS304 ergab, dass Laserschneiden unter den untersuchten Bedingungen eine höhere geometrische Genauigkeit und glattere Schnittflächen erreichte, während Plasmaschneiden stärkere thermische Auswirkungen und Verformungen verursachte. Die Studie zeigte außerdem, dass diese Unterschiede je nach Materialstärke variierten. Dies bestätigt, dass die Schnittqualität nicht unabhängig von den Prozessparametern beurteilt werden kann.
Weitere Einschränkungen sind:
Hochpräzises Plasmaschneiden verbessert viele dieser Eigenschaften. Daher wäre es falsch, sämtliche Plasmaschnitte grundsätzlich als grob oder unpräzise einzustufen. Entscheidend ist vielmehr, ob die Anwendung tatsächlich die höhere Detailgenauigkeit erfordert, die ein Laser bieten kann.
Plasmaschneiden ist besonders praktisch, wenn Bauteile relativ groß sind, die Plattenstärke wichtiger ist als sehr feine Details und überwiegend elektrisch leitfähige Metalle bearbeitet werden.
Typische Anwendungen sind:
Plasmaschneiden kann daher auch in einer Werkstatt, die bereits über eine Laserschneidmaschine verfügt, weiterhin sehr sinnvoll sein. Beide Verfahren decken sich überschneidende, aber nicht identische Produktionsanforderungen ab.
Wie beim Faserlaser unterscheiden sich auch die Leistungsfähigkeiten der Plasmasysteme erheblich. Schneidstrom, Brennertechnologie, Bewegungssteuerung, Materialstärke und Prozesseinstellungen beeinflussen das Ergebnis.
Sowohl Faserlaserschneiden als auch Plasmaschneiden sind weitverbreitete CNC-Verfahren zum Schneiden von Metall. Sie verwenden jedoch sehr unterschiedliche Methoden, um Material zu entfernen.
Eine Faserlaser-Schneidmaschine nutzt einen stark konzentrierten Laserstrahl, um Metall entlang einer programmierten Schnittbahn zu schmelzen oder zu verdampfen. Ein Schneidgas wie Sauerstoff, Stickstoff oder Druckluft hilft dabei, das geschmolzene Material aus der Schnittfuge auszutreiben. Da der Laserstrahl auf einen sehr kleinen Punkt fokussiert werden kann, eignet sich das Faserlaserschneiden besonders für präzise Konturen, kleine Löcher, schmale Schnittfugen und detailreiche Blechteile.
Ein Plasmaschneider hingegen nutzt einen elektrischen Lichtbogen, um Gas zu ionisieren und einen heißen Plasmastrahl zu erzeugen. Das Plasma schmilzt das Metall, während der Gasstrom das geschmolzene Material entfernt. Da dieses Verfahren eine große Wärmemenge in das Werkstück einbringen kann, wird Plasmaschneiden häufig für elektrisch leitfähige Metalle eingesetzt, insbesondere bei Fertigungsanwendungen mit dickeren Platten.
Die wesentlichen Unterschiede bestehen nicht einfach darin, welche Technologie neuer oder leistungsstärker ist. Entscheidend sind Schnittpräzision, Materialstärke, Kantenqualität, Betriebskosten und die Art der hergestellten Bauteile.
| Kriterium | Faserlaser | Plasma |
|---|---|---|
| Schneidverfahren | Fokussierter Laserstrahl | Heißer Plasmalichtbogen |
| Typische Stärken | Präzision, feine Details, schmale Schnittfuge | Dicke Platten, schwere Metallverarbeitung |
| Dünne Bleche | Hervorragend | Geeignet |
| Dicke Platten | Abhängig von Laserleistung und Anwendung | Sehr leistungsfähig |
| Schnittpräzision | Im Allgemeinen höher | Im Allgemeinen geringer |
| Schnittfugenbreite | Schmal | Breiter |
| Kleine Löcher und Details | Hervorragend | Stärker eingeschränkt |
| Kantenqualität | Im Allgemeinen sauberer | Mehr Schnittkantenschrägen und Schlackeanhaftungen möglich |
| Anschaffungskosten der Maschine | Im Allgemeinen höher | Im Allgemeinen niedriger |
| Verbrauchsmaterialien | Relativ wenige | Regelmäßiger Austausch von Brennerverbrauchsmaterialien erforderlich |
| Materialanforderungen | Breite Palette an Metallen, abhängig von der Laserkonfiguration | Elektrisch leitfähige Metalle |
Die wichtigsten technischen und produktionstechnischen Unterschiede zwischen Faserlaserschneiden und Plasmaschneiden.
In der Praxis überschneiden sich die Einsatzbereiche beider Technologien erheblich. Ein moderner Hochleistungs-Faserlaser kann deutlich dickere Materialien bearbeiten, als ältere Vergleiche vermuten lassen. Gleichzeitig bleibt Plasmaschneiden für viele Anwendungen mit dicken Platten und in der schweren Metallverarbeitung eine praktische Wahl.
Beim Vergleich von Faserlaserschneiden und Plasmaschneiden zeigen sich die deutlichsten Unterschiede am fertigen Bauteil. Schnittpräzision, Geschwindigkeit, Kantenqualität und der erforderliche Nachbearbeitungsaufwand können die tatsächliche Produktionseffizienz beeinflussen.
Es gibt keine allgemeingültige Materialstärke, ab der ein Verfahren plötzlich besser ist als das andere. Das Ergebnis hängt von Laserleistung, Plasmastrom, Material, Bauteilgeometrie und der geforderten Qualität des fertigen Schnitts ab. Direkte Vergleichstests wurden mit verschiedenen Plattenstärken durchgeführt, darunter Stahl mit 4, 8, 12 und 16 mm. Sie zeigen, warum die Leistung unter konkreten Maschinen- und Materialbedingungen beurteilt werden sollte, statt anhand eines einzigen festen Grenzwerts.

Die Schneidleistung von Faserlaser und Plasma variiert je nach Materialstärke, Geometrie und Prozesseinstellungen.
Faserlaser bieten im Allgemeinen Vorteile, wenn Bauteile enge Maßtoleranzen oder feine Details erfordern.
Der stark fokussierte Strahl erzeugt eine schmale Schnittfuge. Dadurch lassen sich folgende Merkmale leichter schneiden:
Experimentelle Vergleiche zwischen Faserlaser und Plasma haben ebenfalls gezeigt, dass der Faserlaser unter den untersuchten Bedingungen eine schmalere Schnittfuge und eine bessere Rechtwinkligkeit der Schnittkanten erzielt.
Dies ist besonders wichtig, wenn die Bauteilgeometrie anspruchsvoll ist. Ein Bedienfeldbauteil mit vielen kleinen Öffnungen profitiert beispielsweise deutlich stärker von der Laserpräzision als eine große Stahlbauhalterung mit wenigen einfachen Löchern.
Plasmaschneiden kann dennoch präzise Bauteile für allgemeine Metallbauarbeiten herstellen. Wenn die Toleranzen moderat und die Geometrien relativ einfach sind, bietet die zusätzliche Präzision des Faserlasers möglicherweise nur einen geringen praktischen Nutzen.
Für Käufer geht es daher nicht einfach darum, welche Maschine präziser ist, sondern ob ihre Bauteile diese zusätzliche Genauigkeit tatsächlich benötigen.
Auf die Frage, welches Verfahren schneller schneidet, gibt es keine pauschale Antwort.
Faserlaser können sehr hohe Schnittgeschwindigkeiten erreichen, insbesondere bei der Bearbeitung relativ dünner Bleche. Mit zunehmender Materialstärke hängt die Schnittgeschwindigkeit jedoch immer stärker von der Laserleistung ab. Auch die Leistungsfähigkeit des Plasmaschneidens verändert sich mit Schneidstrom und Plattenstärke.
Die Bauteilgeometrie beeinflusst ebenfalls die tatsächliche Produktivität.
Ein Blech mit Dutzenden von Löchern und detaillierten Konturen stellt ganz andere Anforderungen an die Maschine als eine große rechteckige Platte mit vier geraden Kanten. Einstechvorgänge, Beschleunigung, Richtungswechsel an Ecken und die Bearbeitung kleiner Details tragen alle zur gesamten Zykluszeit bei.
Für Käufer, die Maschinen vergleichen, ist ein Schneidtest mit dem eigenen Material, der tatsächlichen Materialstärke und der eigenen Zeichnung wesentlich aussagekräftiger als ein Vergleich der maximalen Geschwindigkeitsangaben in Datenblättern.
Die Schnittkantenqualität ist wichtig, weil sie bestimmt, wie viel Arbeit nach dem Schneiden noch erforderlich ist.
Faserlaser erzeugen typischerweise schmale Schnittfugen und können eine gute Rechtwinkligkeit der Schnittkanten sowie eine hohe Maßhaltigkeit erreichen. Dies ist besonders vorteilhaft, wenn Bauteile unmittelbar anschließend gebogen, geschweißt, beschichtet oder montiert werden sollen.
Beim Plasmaschneiden ist der Schneidlichtbogen breiter. Daher können Schnittkantenschrägen und abgerundete obere Kanten deutlicher auftreten. Moderne Hochpräzisions-Plasmasysteme haben diese Eigenschaften jedoch erheblich verbessert und können Bauteile mit einer sehr gut nutzbaren Fertigungsqualität herstellen. TWI weist darauf hin, dass hochpräzises Plasmaschneiden speziell entwickelt wurde, um Schnittfugenbreite, Rechtwinkligkeit der Schnittkanten und die allgemeine Schnittqualität zu verbessern.
Außerdem sollte die „Schnittkantenqualität“ nicht als eine einzige Eigenschaft betrachtet werden.
Eine direkte Vergleichsstudie zwischen Faserlaser und Plasma ergab, dass Faserlaser unter den untersuchten Bedingungen bei Schnittfugenbreite, Rechtwinkligkeit und Form der oberen Schnittkante bessere Ergebnisse erzielten. Bei einigen Messungen wies das Plasmaschneiden dagegen tatsächlich eine geringere Oberflächenrauheit auf.
Bei Stahlbauteilen, die später geschweißt werden, kann eine geringfügige Kantenreinigung kaum Auswirkungen haben. Bei detailreichen Bauteilen in größerer Stückzahl kann dagegen bereits der Wegfall eines einzigen Nachbearbeitungsschritts erhebliche Arbeitskosten einsparen.
Die Materialstärke ist einer der wichtigsten Faktoren bei der Entscheidung zwischen Faserlaserschneiden und Plasmaschneiden. Allerdings gibt es keine einheitliche Materialstärke, ab der eine Technologie automatisch besser geeignet ist als die andere.
Der praktisch nutzbare Schneidbereich jeder Maschine hängt unter anderem von der Laserleistung oder Plasmastromstärke, der Materialart, dem Schneidgas, der Schnittgeschwindigkeit, der erforderlichen Kantenqualität und der jeweiligen Maschinenkonfiguration ab.
Statt eine feste Materialstärkengrenze anzusetzen, ist es sinnvoller zu betrachten, wie sich die Vorteile der einzelnen Verfahren mit zunehmender Materialstärke verändern. Weitere Referenzdaten zum Faserlaserschneiden finden Sie im Leitfaden zu Materialstärken beim Metallschneiden mit Faserlaser.
Bei dünnen Metallblechen bietet das Faserlaserschneiden im Allgemeinen deutliche Vorteile.
Der fokussierte Laserstrahl erzeugt eine schmale Schnittfuge und ermöglicht es der Maschine, kleine Löcher, schmale Schlitze und detaillierte Konturen mit hoher Präzision zu bearbeiten. Hohe Schnittgeschwindigkeiten und ein relativ geringer Wärmeeintrag machen Faserlaser außerdem besonders geeignet für Produktionsumgebungen, in denen viele Bauteile aus Blechen geschnitten werden.
Auch Plasma kann dünnes Metall schneiden. Die breitere Schnittfuge und der höhere Wärmeeintrag können jedoch die Herstellung sehr kleiner Details und feiner Geometrien erschweren.
Bei Anwendungen wie Elektrogehäusen, Präzisionshalterungen, Maschinenbauteilen und detailreichen Blechteilen können die Vorteile des Faserlasers bei Qualität und Präzision wichtiger sein als die maximale Schneidstärke der Maschine.
Bei Materialien mittlerer Stärke wird die Entscheidung zwischen Faserlaser und Plasma weniger eindeutig.
Beide Technologien können geeignet sein. Welche die bessere Wahl ist, hängt jedoch von den Anforderungen an die fertigen Bauteile ab.
Ein Faserlaser kann vorzuziehen sein, wenn Sie Folgendes benötigen:
Plasma kann sinnvoller sein, wenn:
In diesem Materialstärkenbereich ist es besonders wichtig, den gesamten Produktionsprozess zu vergleichen, statt ausschließlich die Schnittgeschwindigkeit zu betrachten.
Mit zunehmender Materialstärke wird Plasmaschneiden immer wettbewerbsfähiger und kann eine praktische Wahl für die Bearbeitung dicker Platten sein.
Plasmasysteme werden häufig im Stahlbau, Schwermaschinenbau, bei Bauteilen für das Bauwesen und in anderen Fertigungsbereichen eingesetzt, in denen dicke elektrisch leitfähige Materialien effizient geschnitten werden müssen.
Die Faserlasertechnologie hat sich ebenfalls weit über die Dünnblechanwendungen hinausentwickelt, mit denen das Laserschneiden traditionell verbunden wurde. Faserlasersysteme mit höherer Leistung können erheblich dickere Materialien bearbeiten als frühere Generationen von Laserschneidmaschinen.
Die Fähigkeit, eine bestimmte Materialstärke zu schneiden, bedeutet jedoch nicht automatisch, dass das Verfahren für diese Anwendung am wirtschaftlichsten ist. Ein Hochleistungs-Faserlaser kann deutlich höhere Investitionen in Maschinen und unterstützende Infrastruktur erfordern. Deshalb sollten das benötigte Produktionsvolumen, die Schnittqualität und die Betriebskosten gemeinsam berücksichtigt werden.
Eigentlich nicht.
Es liegt nahe, eine einfache Regel zu verwenden wie:
Diese Faustregel kann als allgemeiner Ausgangspunkt hilfreich sein, ist für die Auswahl einer Maschine jedoch zu pauschal.
Der tatsächliche Übergangspunkt kann von folgenden Faktoren abhängen:
Beispielsweise können zwei Maschinen mit unterschiedlicher Leistung sehr unterschiedliche praktisch nutzbare Schneidbereiche aufweisen, obwohl beide dieselbe Schneidtechnologie verwenden.
Statt zu fragen „Wie dick kann diese Maschine schneiden?“, sollten Sie zunächst die Materialstärken betrachten, die Sie tatsächlich am häufigsten bearbeiten.
Wenn der Großteil Ihrer Produktion aus dünnen bis mittleren Blechen besteht und präzise Löcher, detaillierte Konturen sowie saubere Schnittkanten erfordert, kann ein Faserlaser besser zu diesen Anforderungen passen.
Wenn ein großer Teil Ihrer Arbeit dicke Stahlbauplatten und relativ einfache Konturen umfasst, kann Plasma eine praktischere Kombination aus Schneidleistung und Anschaffungskosten bieten.
Wenn Ihre Aufträge einen breiten Materialstärkenbereich abdecken, einschließlich Präzisionsblechen und dicken Platten, kann es ebenfalls sinnvoll sein, unterschiedliche Schneidtechnologien für verschiedene Materialstärken einzusetzen.
Die Materialstärke ist daher ein wichtiger Ausgangspunkt. Sie sollte jedoch immer gemeinsam mit der Schnittqualität, dem Produktionsvolumen, der Materialart und den Gesamtkosten pro fertigem Bauteil bewertet werden.
Sowohl Faserlaserschneiden als auch Plasmaschneiden können verschiedene Metalle bearbeiten. Wie gut sich die beiden Verfahren in der Praxis eignen, hängt jedoch von der Materialart, der Materialstärke, dem Oberflächenzustand und der erforderlichen Schnittqualität ab.
Bei den meisten gängigen Metallen in der Fertigung sind grundsätzlich beide Technologien in der Lage, das Material zu schneiden. Wichtiger ist die Frage, ob die fertigen Bauteile Ihre Anforderungen an Präzision, Kantenqualität, Produktionsgeschwindigkeit und Nachbearbeitung erfüllen. Weitere Informationen zu geeigneten Materialien für Faserlaser finden Sie im Leitfaden zur Materialkompatibilität von Faserlaser-Schneidmaschinen.

Materialart, Materialstärke, Oberflächenzustand und erforderliche Schnittqualität beeinflussen die Entscheidung zwischen Faserlaser und Plasma.
Weichstahl und Kohlenstoffstahl gehören zu den am häufigsten bearbeiteten Materialien beim Faserlaserschneiden und Plasmaschneiden.
Faserlaser eignen sich besonders für Blechanwendungen, bei denen präzise Konturen, kleine Löcher, schmale Schnittfugen und eine gleichbleibende Kantenqualität erforderlich sind. Sie sind eine gute Wahl für Maschinenbauteile, Halterungen, Gehäuse und andere Bauteile, die relativ saubere Schnittkanten benötigen.
Plasmaschneiden wird ebenfalls häufig für Kohlenstoffstahl eingesetzt, insbesondere im Stahlbau und in der schweren Metallverarbeitung. Bei größeren Materialstärken und relativ einfachen Bauteilgeometrien kann Plasma eine vorteilhafte Kombination aus Schneidleistung und Anschaffungskosten bieten.
Bei Kohlenstoffstahl entscheidet daher selten das Material allein über die Wahl des Verfahrens. Materialstärke, Schnittqualität, Produktionsvolumen und Gesamtkosten sind in der Regel wichtiger.
Edelstahl gehört zu den gängigen Materialien beim Faserlaserschneiden, insbesondere in der Präzisionsblechbearbeitung.
Mit einem Faserlaser lassen sich schmale Schnittfugen und detaillierte Konturen bei gleichzeitig sauberen Schnittkanten erzielen, sofern die Maschine korrekt auf das Material und dessen Stärke eingestellt ist. Dadurch eignet sich das Verfahren für Anwendungen wie Gerätegehäuse, Komponenten für Küchen und Gastronomie, Architekturbauteile sowie Präzisionsmaschinenbauteile.
Auch Plasmaschneiden kann Edelstahl bearbeiten, da das Material elektrisch leitfähig ist. Allerdings können sich die Eigenschaften der Schnittkanten und der erforderliche Nachbearbeitungsaufwand von den Ergebnissen eines korrekt eingestellten Faserlasers unterscheiden.
Wenn Edelstahlbauteile detaillierte Geometrien, enge Toleranzen oder eine hochwertige Oberfläche bei möglichst geringem Nachbearbeitungsaufwand erfordern, ist Faserlaserschneiden häufig das geeignetere Verfahren.
Sowohl Faserlaser als auch Plasma können Aluminium schneiden. Die Anforderungen der jeweiligen Anwendung sollten jedoch sorgfältig berücksichtigt werden.
Faserlaser werden häufig für Aluminiumbleche und -platten eingesetzt, da sie präzise Konturen und kleine Details bei hohen Produktionsgeschwindigkeiten ermöglichen. Besonders vorteilhaft ist das Verfahren, wenn Aluminiumbauteile detaillierte Geometrien oder eine gleichbleibend hohe Maßgenauigkeit erfordern.
Plasmaschneiden kann ebenfalls Aluminium bearbeiten und ist bei der Verarbeitung dickerer Materialien eine praktische Option, wenn höchste Präzision nicht im Vordergrund steht.
Bei Aluminium sollte die Entscheidung daher auf einer Kombination aus Materialstärke, erforderlicher Kantenqualität, Bauteilgeometrie und Produktionsvolumen beruhen und nicht allein auf der Materialkompatibilität.
Messing und Kupfer erfordern besondere Aufmerksamkeit, da beide Materialien eine hohe Wärmeleitfähigkeit besitzen und insbesondere Kupfer bei gängigen Laserwellenlängen stark reflektierend ist.
Moderne Faserlasersysteme können diese Materialien bearbeiten, wenn Laserquelle, Leistungsstufe, Schneidkopf, Optik, Schneidgas und Prozessparameter entsprechend ausgelegt sind.
Dadurch sind Faserlaser besonders interessant für Hersteller, die unterschiedliche Metalle bearbeiten und sich nicht ausschließlich auf herkömmlichen Kohlenstoffstahl konzentrieren.
Auch Plasmaschneiden kann elektrisch leitfähiges Kupfer und Messing bearbeiten. Die Eignung beider Verfahren hängt jedoch weiterhin von der Materialstärke und den Qualitätsanforderungen an das fertige Bauteil ab.
Bei stark reflektierenden Metallen ist es wichtig, die vom Maschinenhersteller's angegebenen Möglichkeiten zur Materialbearbeitung zu überprüfen, statt davon auszugehen, dass alle Faserlasersysteme dieselbe Leistung erbringen.
Auch der Oberflächenzustand kann die Wahl der Schneidtechnologie beeinflussen.
Plasmaschneiden ist gegenüber bestimmten Oberflächenzuständen relativ tolerant. Dadurch eignet es sich für Metallbauarbeiten mit lackierten, oxidierten oder nicht vollständig gereinigten Metalloberflächen.
Faserlaserschneiden kann empfindlicher auf Veränderungen des Oberflächenzustands reagieren, da die Wechselwirkung zwischen Laser und Material davon abhängt, wie das Material die Laserenergie absorbiert. Beschichtungen, Oxidation, Verunreinigungen und Oberflächenunregelmäßigkeiten können deshalb bei bestimmten Anwendungen die Schnittstabilität und Schnittqualität beeinflussen.
Das bedeutet jedoch nicht, dass Faserlaser keine beschichteten oder oxidierten Materialien bearbeiten können. Die tatsächlichen Auswirkungen hängen vom Material, der Beschichtung, der Materialstärke, der Laserkonfiguration und den Schneidparametern ab.
Bei Produktionsaufträgen mit unterschiedlichen Oberflächenzuständen empfiehlt es sich, das tatsächliche Material zu testen, statt sich ausschließlich auf allgemeine Materialkompatibilitätstabellen zu verlassen.
Die Materialart ist wichtig, sollte jedoch nicht isoliert betrachtet werden.
Dasselbe Material kann je nach Materialstärke und Produktionsanforderungen zu sehr unterschiedlichen Maschinenentscheidungen führen. Ein dünnes Edelstahlblech mit zahlreichen kleinen Löchern stellt beispielsweise ganz andere Anforderungen an das Schneidverfahren als eine dicke Kohlenstoffstahlplatte für den Stahlbau.
Ein praxisorientierter Vergleich berücksichtigt daher mehrere Faktoren gleichzeitig:
| Material | Faserlaser | Plasma | Wichtige Kriterien |
|---|---|---|---|
| Weichstahl / Kohlenstoffstahl | Hervorragend | Hervorragend | Materialstärke, Präzision, Kosten |
| Edelstahl | Sehr gut geeignet | Geeignet | Kantenqualität, Detailgenauigkeit, Nachbearbeitung |
| Aluminium | Sehr gut geeignet | Geeignet | Materialstärke, Geometrie, Qualität |
| Messing | Bei geeigneter Konfiguration einsetzbar | Geeignet | Maschinenleistung, Materialstärke |
| Kupfer | Bei geeigneter Konfiguration einsetzbar | Geeignet | Laserkonfiguration, Reflexionsvermögen, Materialstärke |
| Verrostetes / beschichtetes Metall | Empfindlicher gegenüber Prozessbedingungen | Im Allgemeinen toleranter | Oberflächenzustand, Gleichmäßigkeit |
Die Materialkompatibilität sollte immer zusammen mit Materialstärke, Qualitätsanforderungen und Produktionsbedingungen bewertet werden.
Für einen Betrieb, der hauptsächlich dünne bis mittlere Präzisionsbleche verarbeitet, kann ein Faserlaser bei einer breiten Palette von Materialien Vorteile bieten.
Für einen Betrieb, der sich auf dicken Kohlenstoffstahl, Stahlbauteile und schwere Metallverarbeitung spezialisiert hat, kann Plasma weiterhin eine praktische Option sein, selbst wenn dasselbe Material technisch auch mit einem Faserlaser bearbeitet werden könnte.
Letztlich muss die Materialkompatibilität gemeinsam mit Materialstärke, erforderlicher Schnittqualität, Produktionsvolumen und Gesamtkosten pro fertigem Bauteil bewertet werden. Eine Materialliste allein kann nicht bestimmen, welche Schneidtechnologie für jede Anwendung die richtige Wahl ist.
Der Maschinenpreis ist ein wichtiger Bestandteil der Kaufentscheidung, sagt jedoch nicht alles über die tatsächlichen Kosten aus.
Faserlasersysteme erfordern im Allgemeinen eine höhere Anfangsinvestition als vergleichbare Plasmasysteme. Beim Plasmaschneiden können dagegen höhere Verbrauchsmaterialkosten und je nach Anwendung zusätzliche Nachbearbeitungsschritte anfallen.
Aussagekräftiger ist deshalb ein Vergleich der Gesamtkosten für die Herstellung eines fertigen Bauteils, einschließlich Maschine, Energie, Gas, Verbrauchsmaterialien, Arbeitsaufwand, Wartung und Nachbearbeitung.

Die Investition in die Maschine ist nur ein Teil des Gesamtkostenvergleichs zwischen Faserlaserschneiden und Plasmaschneiden.
Im Allgemeinen erfordert ein Faserlaser-Schneidsystem eine höhere Anfangsinvestition als ein vergleichbares Plasmaschneidsystem.
Besonders deutlich wird der Unterschied beim Vergleich leistungsstärkerer Faserlaser, die für dickere Materialien ausgelegt sind. Eine höhere Laserleistung kann nicht nur die Kosten der Laserquelle erhöhen, sondern auch die Anforderungen an Schneidkopf, Wasserkühler, Stromversorgung, Absauganlage, Sicherheitssysteme und weitere Zusatzausrüstung.
Plasmasysteme sind häufig mit einer geringeren Anfangsinvestition erhältlich. Das macht sie für Unternehmen attraktiv, die hauptsächlich elektrisch leitfähige Metalle schneiden und weder die Präzision noch die Fähigkeit zur Herstellung feinster Details eines Faserlasers benötigen.
Der Maschinenpreis sollte jedoch immer im Zusammenhang mit den Produktionsanforderungen des Unternehmens bewertet werden. Ein niedrigerer Kaufpreis führt nicht zwangsläufig zu geringeren Kosten pro fertigem Bauteil. Aktuelle Preisorientierungen für Faserlaser finden Sie im Artikel Was kostet eine Faserlaser-Schneidmaschine im Jahr 2026?
Beide Technologien verbrauchen Strom und Prozessgase. Art und Menge können jedoch je nach Maschine und Schneidanwendung erheblich variieren.
Beim Faserlaserschneiden können Sauerstoff, Stickstoff oder Druckluft als Schneidgas verwendet werden. Hochdruckstickstoff kann insbesondere bei der Bearbeitung bestimmter Materialien mit hohen Produktionsgeschwindigkeiten einen erheblichen Betriebskostenfaktor darstellen.
Plasmasysteme können je nach Plasma-Stromquelle und zu schneidendem Material Druckluft, Sauerstoff, Stickstoff oder andere Gase verwenden.
Strom- und Gasverbrauch sollten daher anhand Ihres tatsächlichen Materialmixes und Schneidvolumens verglichen werden, statt auf allgemeine Schätzungen der stündlichen Betriebskosten zurückzugreifen.
Beispielsweise kann ein Betrieb, der große Mengen Edelstahl schneidet, ganz andere Gaskosten haben als ein Betrieb, der hauptsächlich Kohlenstoffstahl mit Druckluft bearbeitet.
Beim Plasmaschneiden werden typischerweise verschiedene Brennerverbrauchsmaterialien benötigt, darunter Elektroden, Düsen und Schutzkappen. Diese Komponenten verschleißen im normalen Betrieb und müssen regelmäßig ausgetauscht werden.
Faserlasersysteme benötigen in der Regel weniger prozessbedingte Verbrauchsmaterialien, erfordern jedoch weiterhin regelmäßige Wartung. Düsen, Schutzgläser, Filter, Kühlsysteme und weitere Komponenten müssen je nach Maschinenkonstruktion und Nutzung möglicherweise überprüft oder ausgetauscht werden.
Die tatsächlichen Wartungskosten hängen stark von den Betriebsbedingungen, der Maschinenqualität, den Schneidparametern und den Wartungspraktiken ab.
Beim Maschinenvergleich ist es sinnvoll, die Anbieter nach der erwarteten Lebensdauer und den Austauschkosten der wichtigsten Verbrauchskomponenten zu fragen, statt lediglich deren Anzahl zu vergleichen.
Dieser Bereich gehört zu den am häufigsten unterschätzten Faktoren beim Kostenvergleich.
Ein Schneidprozess ist nicht unbedingt abgeschlossen, wenn die Maschine stoppt.
Je nach Anwendung können folgende Arbeitsschritte erforderlich sein:
Faserlaserschneiden kann häufig sauberere Schnittkanten und feinere Details erzeugen, wodurch sich der erforderliche Nachbearbeitungsaufwand möglicherweise reduziert.
Beim Plasmaschneiden können unter bestimmten Schneidbedingungen mehr Schlackeanhaftungen oder abgeschrägte Schnittkanten entstehen. Dadurch kann zusätzlicher Nachbearbeitungsaufwand erforderlich werden, wenn die Schnittkante bestimmte optische oder maßliche Anforderungen erfüllen muss.
Der tatsächliche Nachbearbeitungsaufwand variiert jedoch je nach Material, Materialstärke, Maschineneinstellungen und Qualitätsanforderungen. Er sollte deshalb anhand realer Produktionsbauteile gemessen werden, statt allein aus der verwendeten Schneidtechnologie abgeleitet zu werden.
Das Produktionsvolumen kann die Wirtschaftlichkeit beider Technologien erheblich beeinflussen.
Ein kostengünstigeres Plasmasystem kann für einen Betrieb mit relativ geringem Produktionsvolumen oder mit überwiegend dicken Stahlbauteilen sinnvoll sein.
Bei hohen Produktionsvolumina können dagegen Schnittgeschwindigkeit, Einstechzeit, Automatisierung, Materialausnutzung und Nachbearbeitung einen wesentlich größeren Einfluss auf die gesamten Produktionskosten haben.
Aus diesem Grund kann sich eine höhere Anfangsinvestition in einen Faserlaser rechtfertigen lassen, wenn die Maschine intensiv genutzt wird und ihre Produktivität oder der geringere Nachbearbeitungsaufwand ausreichend wirtschaftlichen Nutzen bieten.
Die entscheidende Kennzahl lautet daher nicht einfach:
Sondern:
Ein vollständigerer Kostenvergleich sollte folgende Faktoren berücksichtigen:
Weitere wichtige Faktoren können sein:
Deshalb können zwei Maschinen mit sehr unterschiedlichen Kaufpreisen langfristig einen deutlich geringeren Unterschied bei den Produktionskosten aufweisen, als der ursprüngliche Preis vermuten lässt.
Es gibt kein Verfahren, das grundsätzlich immer kostengünstiger ist.
Plasmaschneiden kann eine attraktive Kostenstruktur bieten, wenn vor allem dicke Platten, schwere Metallverarbeitung und eine relativ geringe Anfangsinvestition im Mittelpunkt stehen.
Faserlaserschneiden kann wirtschaftlich sinnvoller sein, wenn das Unternehmen großen Wert auf Präzision, hohe Produktionsvolumina, detaillierte Bauteile, gute Materialausnutzung und geringen Nachbearbeitungsaufwand legt.
Ein aussagekräftiger Vergleich sollte daher auf Ihrem eigenen Produktionsprofil basieren:
| Kostenfaktor | Faserlaser | Plasma |
|---|---|---|
| Anschaffungskosten der Maschine | Im Allgemeinen höher | Im Allgemeinen niedriger |
| Strom | Abhängig von System und Arbeitsaufkommen | Abhängig von System und Arbeitsaufkommen |
| Prozessgas | Kann erhebliche Kosten verursachen | Kann erhebliche Kosten verursachen |
| Brennerverbrauchsmaterialien | Begrenzt | Regelmäßiger Austausch erforderlich |
| Optische Komponenten / Schutzkomponenten | Wartung erforderlich | Nicht in gleicher Weise relevant |
| Nachbearbeitung | Oft geringer | Kann höher sein |
| Automatisierungspotenzial | Hoch | Hoch |
| Wirtschaftlich besonders geeignet für | Präzisionsfertigung, hohe Produktionsvolumina | Schwere Metallverarbeitung, dicke Platten |
Die Wirtschaftlichkeit von Faserlaser und Plasma hängt sowohl von der Anfangsinvestition als auch von den Herstellungskosten der fertigen Bauteile ab.
Berechnen Sie vor dem Kauf die voraussichtlichen Kosten anhand Ihrer tatsächlichen Materialien, Materialstärken, Produktionsvolumina und Bauteilgeometrien. Ein Schneidtest mit repräsentativen Bauteilen liefert einen wesentlich aussagekräftigeren Kostenvergleich als der Maschinenpreis allein.
Welche Schneidtechnologie besser geeignet ist, hängt weniger von der Maschine selbst ab als von den Arbeiten, die in Ihrem Betrieb am häufigsten anfallen. Materialstärke, Bauteilgeometrie, erforderliche Schnittqualität, Produktionsvolumen und Nachbearbeitungsaufwand beeinflussen die Entscheidung zwischen Faserlaser und Plasma.
Statt die Entscheidung anhand einer einzigen technischen Angabe wie der maximalen Materialstärke oder Schnittgeschwindigkeit zu treffen, ist es sinnvoller, die tatsächliche Produktionsumgebung zu betrachten, in der die Maschine eingesetzt werden soll.
Für die Präzisionsblechbearbeitung ist ein Faserlaser häufig die besser geeignete Lösung.
Typische Anforderungen dieser Anwendungen sind:
Typische Produkte sind Elektrogehäuse, Schalttafeln, Maschinenabdeckungen, Montageplatten, Halterungen sowie detaillierte Edelstahl- oder Aluminiumbauteile.
Faserlaser eignen sich gut für diese Arbeiten, da die schmale Schnittfuge und der konzentrierte Wärmeeintrag die Herstellung feiner Details mit hoher Maßhaltigkeit ermöglichen.
Auch Plasma kann Bleche schneiden. Die breitere Schnittfuge und der höhere Wärmeeintrag erschweren jedoch die Bearbeitung sehr feiner Details. Bei relativ einfachen Bauteilen und weniger strengen Toleranzen kann Plasmaschneiden dennoch geeignet sein.
Für Betriebe, in denen Detailgenauigkeit, gleichbleibende Qualität und ein geringer Nachbearbeitungsaufwand täglich wichtig sind, ist der Faserlaser in der Regel die Technologie, die zuerst geprüft werden sollte.
Betriebe der allgemeinen Metallverarbeitung bearbeiten häufig eine deutlich größere Vielfalt an Aufträgen. An einem Tag werden beispielsweise Edelstahlhalterungen gefertigt, während am nächsten Tag Kohlenstoffstahlplatten, kundenspezifische Maschinenteile oder Einzelanfertigungen benötigt werden.
In diesem Umfeld ist Flexibilität besonders wichtig.
Ein Faserlaser kann attraktiv sein, wenn der Schwerpunkt auf der Blechbearbeitung liegt und folgende Aufträge häufig vorkommen:
Da die Schnittbahn durch das CNC-Programm gesteuert wird, sind beim Wechsel zwischen verschiedenen Designs normalerweise keine speziellen Schneidwerkzeuge erforderlich.
Auch Plasmaschneiden bietet eine hohe Flexibilität, insbesondere wenn die Aufträge dickere Platten, größere Bauteile und einfachere Konturen umfassen.
Für Lohnfertiger sollte die Entscheidung deshalb auf dem tatsächlichen Auftragsmix basieren. Ein Betrieb, der den Großteil seines Umsatzes mit detailreichen Blechteilen erzielt, kann stärker von einem Faserlaser profitieren. Ein Betrieb, der regelmäßig schwere Stahlbauarbeiten durchführt, kann dagegen mit Plasma einen höheren Nutzen erzielen.
Stahlbau und schwere Metallverarbeitung umfassen in der Regel dickere Platten, größere Bauteile und einfachere Schnittkonturen.
Typische Arbeiten sind:
Bei diesen Anwendungen kann Plasma eine praktische Wahl sein, da besonders schmale Schnittfugen oder die Fähigkeit zur Herstellung kleinster Details möglicherweise keine Priorität haben. Die Bauteile werden später unter Umständen geschweißt, spanend bearbeitet oder geschliffen. Deshalb kann eine moderate Kantenreinigung nur geringe Auswirkungen auf das Endprodukt haben.
Auch Faserlaser können für dicke Platten eingesetzt werden, insbesondere wenn höhere Präzision oder weniger Nachbearbeitung erforderlich sind. Mit zunehmender Materialstärke steigen jedoch in der Regel die benötigte Laserleistung und die Investitionskosten deutlich an.
Für Betriebe der schweren Metallverarbeitung lautet die entscheidende Frage daher nicht, ob ein Faserlaser die Platte schneiden kann, sondern ob die zusätzliche Präzision und die saubereren Schnitte die erforderliche Leistung und Investition für das übliche Auftragsvolumen rechtfertigen.
Bei hohen Produktionsvolumina treten weitere Anforderungen in den Vordergrund.
Wenn gleiche oder ähnliche Bauteile wiederholt hergestellt werden, können bereits kleine Unterschiede bei Zykluszeit, Materialausnutzung, Nachbearbeitung und Automatisierung über Tausende von Bauteilen hinweg erhebliche Auswirkungen haben.
Faserlaser eignen sich häufig besonders gut für die Blechfertigung in großen Stückzahlen, wenn:
Dies gilt beispielsweise für Maschinenbauteile, Haushaltsgerätekomponenten, Serienhalterungen, Gehäuse und zahlreiche andere wiederholt hergestellte Blechprodukte.
Plasmaschneiden kann ebenfalls eine automatisierte Großserienfertigung unterstützen, insbesondere wenn überwiegend größere oder dickere Bauteile mit einfachen Geometrien bearbeitet werden.
Bei hoher Maschinenauslastung sollten Käufer nicht nur den Anschaffungspreis betrachten. Aussagekräftiger ist ein Vergleich der Herstellungskosten pro fertigem Bauteil, einschließlich Schnittzeit, Verbrauchsmaterialien, Arbeitsaufwand, Materialausnutzung und Nachbearbeitung.
Manche Betriebe haben keinen eindeutig dominierenden Auftragsbereich. Sie schneiden möglicherweise dünnen Edelstahl, Kohlenstoffstahl mittlerer Stärke und gelegentlich dicke Platten innerhalb derselben Produktionsstätte.
Das erschwert die Entscheidung, da keine einzelne technische Spezifikation die gesamte Geschäftstätigkeit abbilden kann.
Ein sinnvoller Ausgangspunkt sind folgende Fragen:
Wenn der Großteil der Aufträge aus detailreichen Blechteilen besteht, kann ein Faserlaser weiterhin die bessere Hauptmaschine sein, selbst wenn gelegentlich dickere Platten bearbeitet werden.
Wenn dicke Platten und große Stahlbauteile den größten Teil der Arbeit ausmachen, kann Plasma praktischer sein.
In manchen Betrieben können sich beide Technologien ergänzen: Der Faserlaser übernimmt detaillierte Blechbearbeitungsaufträge, während Plasma für dickere Platten und einfachere Schnittkonturen eingesetzt wird.
| Produktionsumgebung | Faserlaser | Plasma | Wichtigstes Kriterium |
|---|---|---|---|
| Präzisionsblechbearbeitung | Sehr gut geeignet | Geeignet | Präzision, feine Details, Kantenqualität |
| Allgemeine Metallverarbeitung / Lohnfertigung | Besonders geeignet für blechlastige und detailreiche Arbeiten | Besonders geeignet für schwerere und einfachere Arbeiten | Tatsächlicher Auftragsmix |
| Stahlbau & Bearbeitung dicker Platten | Abhängig von Leistung und Qualitätsanforderungen | Sehr gut geeignet | Plattenstärke, Bauteilgröße, Investition |
| Großserienfertigung | Besonders geeignet für automatisierte Blechfertigung | Je nach Arbeitsaufkommen geeignet | Produktionsdurchsatz, Automatisierung, Kosten pro fertigem Bauteil |
| Betriebe mit gemischtem Produktionsprogramm | Besonders geeignet, wenn Blech- und Präzisionsarbeiten überwiegen | Besonders geeignet, wenn dicke Platten überwiegen | Gesamter Produktionsmix |
Die Eignung von Faserlaser und Plasma hängt von der jeweiligen Produktionsumgebung und dem üblichen Auftragsprofil ab.
Die konkrete Anwendung sollte die Entscheidung bestimmen.
Ein Betrieb für Präzisionsblechbearbeitung und ein Stahlbaubetrieb können beide Stahl schneiden. Die hergestellten Bauteile stellen jedoch sehr unterschiedliche Anforderungen an das Schneidverfahren. Der eine profitiert möglicherweise besonders von schmalen Schnittfugen, der Fähigkeit zur Herstellung kleiner Details und einem geringeren Nachbearbeitungsaufwand. Der andere legt möglicherweise größeren Wert auf die Bearbeitung dicker Platten und niedrige Anschaffungskosten.
Der aussagekräftigste Vergleich besteht deshalb nicht darin, welche Technologie die höchsten Maximalwerte im Datenblatt bietet, sondern welche am besten zu den Arbeiten passt, mit denen Ihre Maschine die meiste Zeit beschäftigt ist.
Die Entscheidung zwischen einem Faserlaser und einem Plasmaschneider sollte sich an Ihren tatsächlichen Produktionsanforderungen orientieren und nicht allein an der Technologie. Welche Lösung die richtige ist, hängt von den Materialien und Materialstärken ab, die Sie am häufigsten schneiden, von der benötigten Präzision, dem Produktionsvolumen und davon, wie viel Sie in die Maschine und ihren laufenden Betrieb investieren möchten.
Wenn Sie speziell einen Faserlaser in Betracht ziehen, finden Sie im Kaufratgeber für Faserlaser-Schneidmaschinen ausführlichere Informationen zu Maschinentypen, Leistung, Arbeitsbereich, Konfiguration und wichtigen Kaufkriterien.
Ein Faserlaser kann besonders gut geeignet sein, wenn Ihr Betrieb folgende Anforderungen hat:
Bei diesen Anwendungen kann sich die höhere Anfangsinvestition in einen Faserlaser durch die Kombination aus Präzision, Produktivität, Flexibilität und geringerem Aufwand für nachgelagerte Bearbeitungsschritte rechtfertigen.
Ein Plasmaschneider kann besser geeignet sein, wenn Ihr Betrieb folgende Anforderungen hat:
Plasmaschneiden kann daher eine praktische Lösung sein, wenn die Fähigkeit zur Bearbeitung dicker Materialien und die Anschaffungskosten wichtiger sind als die hohe Detailgenauigkeit des Faserlaserschneidens.
In diesem Fall wird die Entscheidung weniger eindeutig.
Wenn der Großteil Ihrer Produktion aus dünnen und mittleren Blechen besteht und nur gelegentlich dicke Platten bearbeitet werden, kann ein Faserlaser für die meisten Ihrer Aufträge einen größeren Nutzen bieten. Die Aufträge mit den größten Materialstärken können Sie separat prüfen, um festzustellen, ob sie mit der gewählten Laserkonfiguration bearbeitet werden können.
Wenn dicke Platten und Stahlbauteile den größten Teil Ihrer Produktion ausmachen, während die Präzisionsblechbearbeitung nur eine untergeordnete Rolle spielt, kann Plasma als primäre Schneidtechnologie praktischer sein.
Für Betriebe, die beide Arten von Arbeiten in erheblichem Umfang durchführen, kann auch der Einsatz separater Faserlaser- und Plasmasysteme sinnvoll sein. So übernimmt jede Maschine die Anwendungen, für die sie am besten geeignet ist, anstatt sämtliche Anforderungen mit einer einzigen Maschine abdecken zu müssen.
Bevor Sie sich für eine der beiden Technologien entscheiden, sollten Sie Ihre Produktionsdaten analysieren, statt sich auf allgemeine Regeln wie „Laser für dünnes Metall“ oder „Plasma für dickes Metall“ zu verlassen.
Ermitteln Sie mindestens folgende Faktoren:
| Kriterium | Was Sie bewerten sollten |
|---|---|
| Material | Weichstahl, Edelstahl, Aluminium, Messing, Kupfer usw. |
| Materialstärke | Am häufigsten bearbeitete Materialstärken und gelegentlich benötigte maximale Materialstärke |
| Bauteilgeometrie | Einfache Profile, Löcher, Schlitze oder komplexe Konturen |
| Schnittqualität | Erforderliche Kantenqualität, Maßgenauigkeit und zulässige Schnittkantenschräge |
| Produktionsvolumen | Bauteile pro Tag, Woche oder Monat |
| Nachbearbeitung | Schleifen, Entgraten, Reinigen oder andere Bearbeitungsschritte |
| Automatisierung | Manuelle Bedienung gegenüber automatisierter Beladung und Produktion |
| Betriebskosten | Strom, Gas, Verbrauchsmaterialien, Wartung und Arbeitskosten |
| Anfangsinvestition | Maschine, Installation, Betriebsinfrastruktur und Zusatzausrüstung |
Vergleichen Sie Ihr tatsächliches Auftragsprofil, bevor Sie sich zwischen einem Faserlaser- und einem Plasmaschneidsystem entscheiden.
Ziel ist es, die Technologie zu finden, die den Großteil Ihrer tatsächlichen Produktionsanforderungen erfüllt, und nicht die Maschine mit den beeindruckendsten technischen Daten.
Ein Schneidtest ist eine der besten Möglichkeiten, die Eignung einer Maschine vor dem Kauf zu überprüfen.
Verlassen Sie sich nicht ausschließlich auf die vom Hersteller bereitgestellten Musterteile. Stellen Sie dem Anbieter nach Möglichkeit Ihre tatsächlichen Materialien, Materialstärken und Fertigungszeichnungen zur Verfügung. Bitten Sie ihn, folgende Punkte zu bewerten:
Die Ergebnisse können Sie anschließend mit Ihrem bisherigen Produktionsprozess oder einer alternativen Schneidtechnologie vergleichen.
Eine Maschine, die auf dem Papier attraktiv erscheint, liefert bei Ihren konkreten Materialien und Bauteilen möglicherweise nicht dieselben Ergebnisse. Tests mit Ihren tatsächlichen Anwendungen schaffen eine aussagekräftigere Grundlage für die endgültige Entscheidung. Thunder Laser bietet außerdem Materialtests für Käufer an, die ihre konkreten Anwendungen vor dem Kauf überprüfen möchten.
Letztlich sollte die Entscheidung zwischen Faserlaser und Plasma auf einer Kombination mehrerer Faktoren beruhen: welche Materialien Sie schneiden, wie dick diese sind, welche Schnittgenauigkeit erforderlich ist, wie hoch Ihr Produktionsvolumen ausfällt und welche Kosten pro fertigem Bauteil entstehen.
Sowohl Faserlaserschneiden als auch Plasmaschneiden sind leistungsfähige Technologien zur Metallbearbeitung, erfüllen jedoch unterschiedliche Produktionsanforderungen. Faserlaser eignen sich im Allgemeinen besser für Präzisionsblechbearbeitung und detailreiche Bauteile, während Plasma weiterhin eine praktische Wahl für dicke Platten und Stahlbauarbeiten ist.
Die richtige Entscheidung hängt von Ihrem tatsächlichen Auftragsprofil ab und nicht von einer einzelnen technischen Kennzahl. Vergleichen Sie vor dem Kauf die Materialien, Materialstärken, Bauteilgeometrien, erforderliche Schnittqualität, Produktionsvolumina und Gesamtkosten pro fertigem Bauteil.
Sprechen Sie jetzt mit unseren Experten!
Bitte hinterlassen Sie Ihre Kontakt informationen, damit wir Ihnen besser dienen können.
FAQS
Not in every application. Fiber laser is generally better suited to precision sheet-metal work, small features, narrow kerfs, and applications where reducing secondary finishing is important. Plasma can be more practical for heavy plate, large structural parts, and simpler profiles.
It depends on material, thickness, machine power, and part geometry. Fiber laser can be very fast on sheet metal, especially for detailed parts, but there is no single speed advantage that applies to every thickness and machine configuration.
Plasma remains a strong option for regular heavy-plate cutting. High-power fiber lasers can also cut thick metal, but the required power, cutting speed, edge-quality requirements, and equipment investment should be considered before choosing between them.
Fiber laser generally provides higher precision, a narrower kerf, and better capability for small holes, narrow slots, and intricate contours. Plasma is usually more suitable when the geometry is simpler and very tight dimensional requirements are not necessary.
Both can cut common metals such as carbon steel, stainless steel, and aluminum. Plasma requires electrically conductive materials, while fiber laser compatibility depends on the material and machine configuration. Copper and brass, for example, should be confirmed against the specific fiber laser system.
It can. Plasma-cut parts may show more dross, bevel, or edge angularity depending on the material and cutting conditions. Fiber laser can often reduce secondary operations such as grinding or deburring, particularly on precision sheet-metal parts.
Plasma systems generally have a lower initial equipment cost, but purchase price is only part of the comparison. Cutting speed, consumables, gas, labor, maintenance, material utilization, and secondary processing all affect the final cost per part.
Start with the work you produce most often. Compare your normal materials and thicknesses, part geometry, required cut quality, production volume, post-processing needs, and total operating cost. Before purchasing, a cutting test using your own material and drawings can provide a much more useful comparison than machine specifications alone.
BRAUCHEN SIE HILFE BEI DER WAHL DER RICHTIGEN LÖSUNG?
Unser Team berät Sie bei der Auswahl der passenden Maschine, zu Ihren Anwendungen und mit Support, der auf Ihre Anforderungen abgestimmt ist.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


