


Hilfsgas für Faserlaser-Metallschneidanlagen: O₂ vs. N₂ vs. Luft
 2026-09-15


Bolt-Serie
Professionelle Lasergraviermaschine für hochpräzise Ergebnisse

Nova-Serie
Großformat-CO₂-Laserschneider mit Glasröhre

Nova Plus-Serie
Professionelle RF-CO₂-Laserschneidmaschine

Nova Pro-Serie
Professionelles Laserschneid- und Graviersystem

Titan-Serie
Industrielles RF-CO₂-Lasersystem

Titan Pro-Serie
Industrielles Lasersystem mit RF-CO₂- und MOPA-Faserlaser


WAS SUCHEN SIE FÜR?
Suche über Produkte, Blog-Beiträge, Support-Inhalte und Ressourcen.

Hilfsgas für Faserlaser-Metallschneidanlagen: O₂ vs. N₂ vs. Luft
2026-09-15

Das Hilfsgas spielt beim Metallschneiden mit Faserlasern eine entscheidende Rolle. Es hilft dabei, geschmolzenes Material aus der Schnittfuge zu entfernen, und beeinflusst gleichzeitig die Schneidleistung, die Schnittkantenqualität, die Oxidation und die gesamten Betriebskosten.
Die drei am häufigsten verwendeten Hilfsgase für Faserlaser-Metallschneidanlagen sind Sauerstoff (O₂), Stickstoff (N₂) und Druckluft. Jedes Gas wirkt anders und eignet sich für unterschiedliche Metalle und Produktionsanforderungen. Sauerstoff wird häufig für Kohlenstoffstahl verwendet, Stickstoff wird bevorzugt, wenn saubere, oxidfreie Schnittkanten erforderlich sind, und Druckluft kann für viele Anwendungen mit dünnen und mittleren Blechstärken eine wirtschaftlichere Option sein.
Die Wahl des richtigen Hilfsgases hängt daher nicht allein vom Metall ab. Materialart, Materialstärke, gewünschte Schnittkantenqualität, nachgelagerte Bearbeitung und Produktionskosten sollten ebenfalls berücksichtigt werden.
Kurzantwort: Es gibt kein einzelnes Hilfsgas, das sich für jede Anwendung des Faserlaserschneidens am besten eignet.
| Hilfsgas | Typische Anwendungen | Hauptvorteil | Wichtigster Nachteil |
|---|---|---|---|
| Sauerstoff (O₂) | Kohlenstoffstahl, Baustahl | Unterstützt die Schneidreaktion und das Schneiden von dickerem Stahl | Oxidierte Schnittkante |
| Stickstoff (N₂) | Edelstahl, Aluminium, Messing | Saubere, helle und oxidfreie Schnittkante | Höherer Gasverbrauch und höhere Kosten |
| Druckluft | Kohlenstoffstahl, Edelstahl, Aluminium | Niedrigere Hilfsgaskosten bei geeigneten Anwendungen | Oxidation oder Verfärbungen können auftreten |
Vergleich von Sauerstoff, Stickstoff und Druckluft beim Metallschneiden mit Faserlasern.
Einfach ausgedrückt: Wählen Sie Sauerstoff für das Schneiden von Kohlenstoffstahl, Stickstoff, wenn Schnittkantenqualität und Oxidationskontrolle besonders wichtig sind, und Druckluft, wenn die Produktionskosten im Vordergrund stehen und eine leichte Oxidation akzeptabel ist.
Sauerstoff (O₂) wird häufig zum Schneiden von Kohlenstoffstahl und Baustahl mit Faserlaser-Metallschneidanlagen verwendet. Anders als Stickstoff reagiert Sauerstoff aktiv mit dem erhitzten Stahl und setzt zusätzliche Wärme frei, die den Schneidprozess unterstützt.
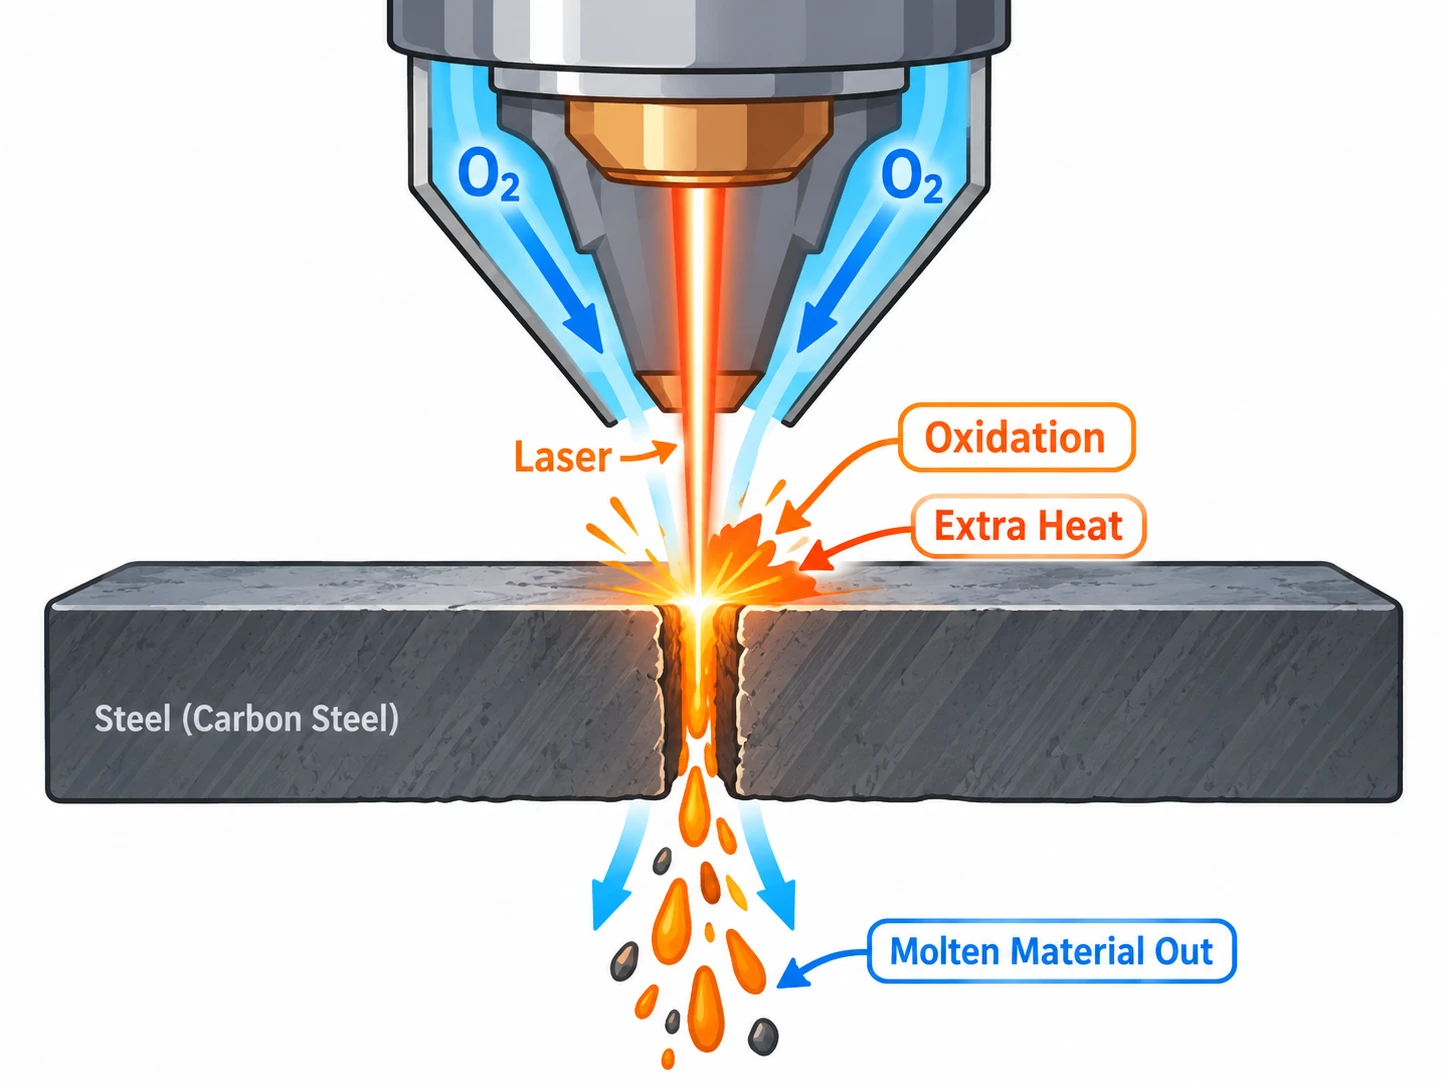
Sauerstoff als Hilfsgas unterstützt das Faserlaserschneiden von Kohlenstoffstahl und Baustahl.
Der Prozess ist unkompliziert:
Dadurch eignet sich Sauerstoff besonders gut zum Schneiden von Kohlenstoffstahl, insbesondere bei zunehmender Materialstärke.
Der wichtigste Nachteil ist die Oxidation.
Beim Schneiden mit Sauerstoff können folgende Ergebnisse auftreten:
Bei Edelstahl oder Aluminium, wo eine helle, oxidfreie Schnittkante wichtig ist, ist Stickstoff normalerweise die bessere Wahl.
| Anforderung beim Schneiden | Sauerstoff |
|---|---|
| Kohlenstoffstahl / Baustahl | Empfohlen |
| Dickerer Kohlenstoffstahl | Sehr gute Wahl |
| Oxidfreie Schnittkante | Nicht ideal |
| Helle Edelstahl-Schnittkante | Nicht empfohlen |
| Helle Aluminium-Schnittkante | Nicht empfohlen |
| Oxidierte Schnittkante ist akzeptabel | Geeignet |
Sauerstoff eignet sich am besten für Kohlenstoffstahl und Baustahl, wenn keine oxidfreie Schnittkante erforderlich ist.
Kurz gesagt: Wählen Sie Sauerstoff beim Schneiden von Kohlenstoffstahl oder Baustahl, wenn die Schneidleistung wichtiger ist als eine vollständig oxidfreie Schnittkante.
Stickstoff (N₂) wird häufig zum Schneiden von Edelstahl, Aluminium und anderen Metallen verwendet, bei denen eine saubere, oxidfreie Schnittkante wichtig ist. Anders als Sauerstoff fügt Stickstoff dem Prozess nicht gezielt durch eine Oxidationsreaktion zusätzliche Wärme hinzu. Seine Hauptaufgabe besteht darin, geschmolzenes Metall aus der Schnittfuge auszublasen und gleichzeitig die Oxidation zu begrenzen.
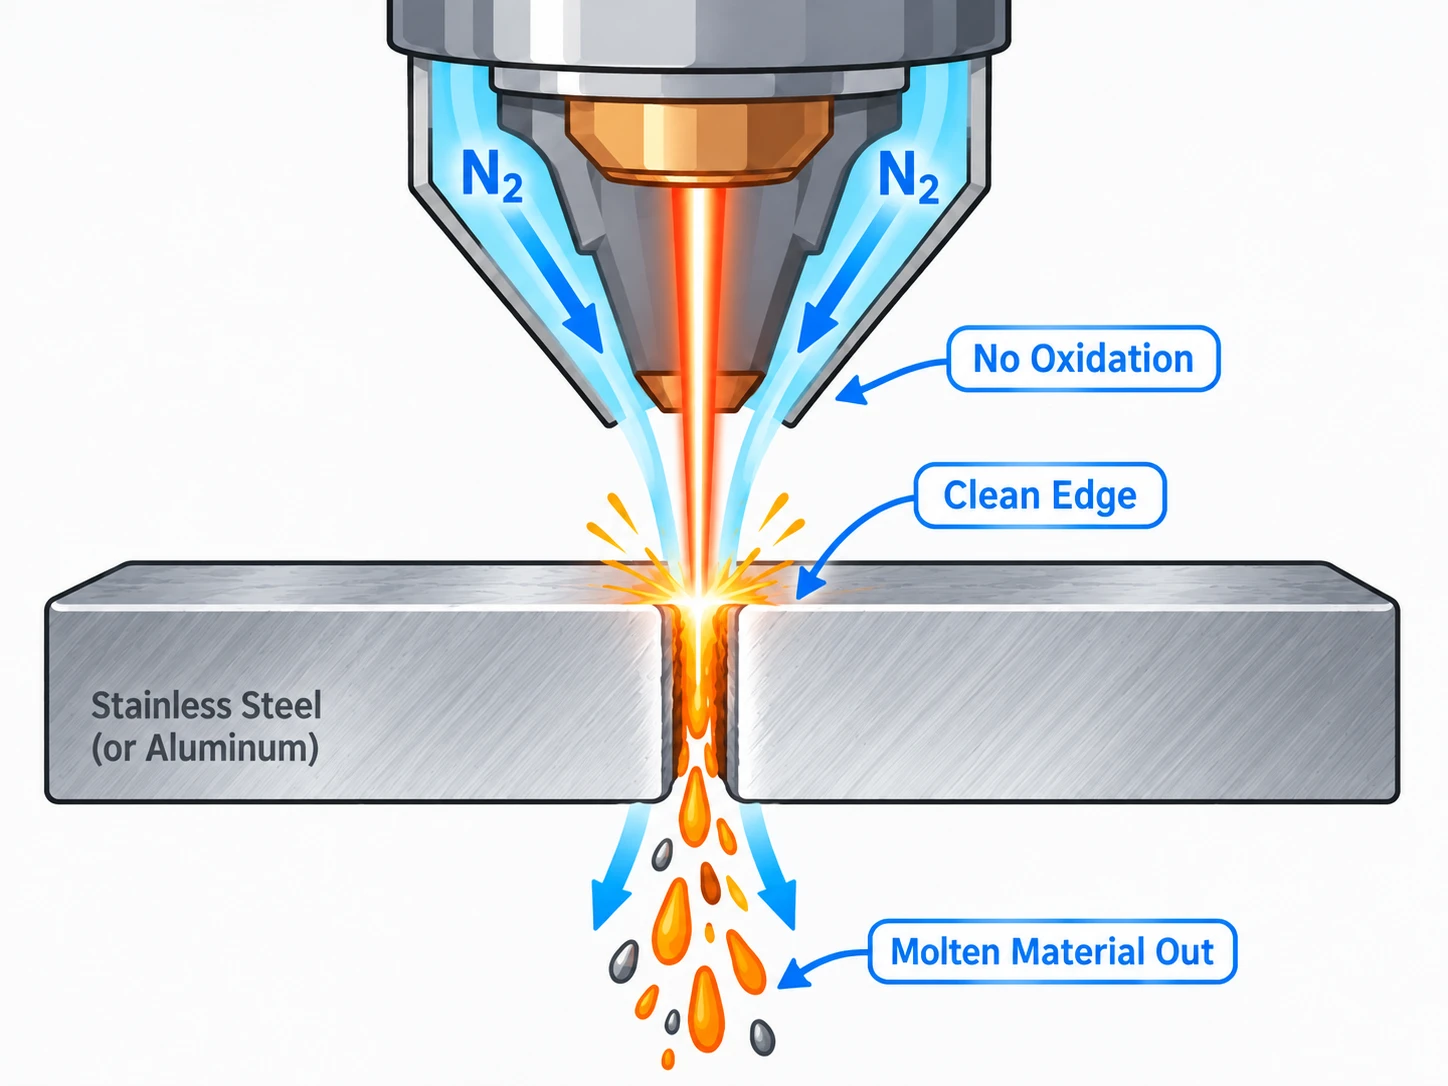
Stickstoff als Hilfsgas trägt zu sauberen, hellen und nur gering oxidierten Laserschnittkanten bei.
Da der Laser die Energie zum Schneiden liefert, werden ausreichende Laserleistung und Gasdruck mit zunehmender Materialstärke immer wichtiger.
Der größte Nachteil sind Gasverbrauch und Kosten.
Für Betriebe mit hohem Stickstoffverbrauch können eine Stickstoffversorgung über Großtanks oder ein Stickstoffgenerator vor Ort eine Überlegung wert sein.
| Anforderung beim Schneiden | Stickstoff |
|---|---|
| Edelstahl | Empfohlen |
| Aluminium | Empfohlen |
| Helle, saubere Schnittkante | Sehr gute Wahl |
| Oxidfreie Schnittkante | Sehr gute Wahl |
| Nachbearbeitung minimieren | Sehr gute Wahl |
| Niedrigste Hilfsgaskosten | Normalerweise nicht die beste Option |
Stickstoff wird bevorzugt, wenn saubere, helle und nur gering oxidierte Schnittkanten höchste Priorität haben.
Kurz gesagt: Wählen Sie Stickstoff, wenn Schnittkantenqualität und Oxidationskontrolle wichtiger sind als möglichst niedrige Hilfsgaskosten.
Druckluft kann bei vielen Anwendungen des Metallschneidens mit Faserlasern ebenfalls als Hilfsgas verwendet werden. Da Luft ungefähr 78% Stickstoff und 21% Sauerstoff enthält, liegt ihr Schneidverhalten zwischen dem von reinem Stickstoff und reinem Sauerstoff.
Sie ist besonders attraktiv, wenn Anwender ihre Abhängigkeit von zugekauften Schneidgasen verringern möchten.
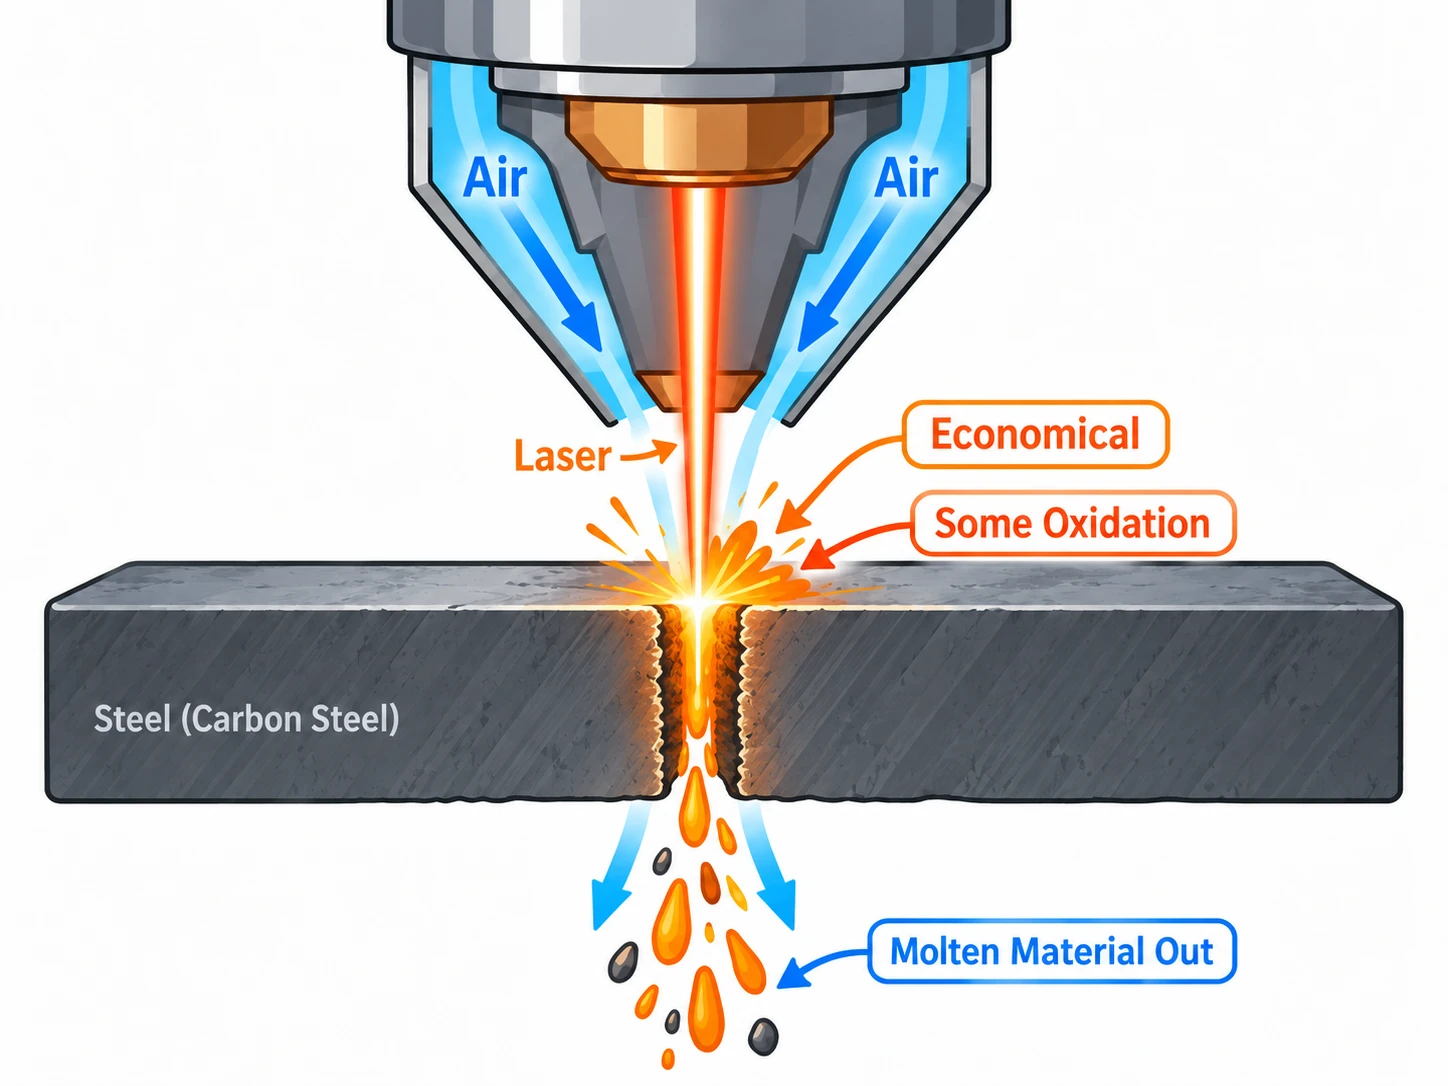
Druckluft bietet bei geeigneten Anwendungen des Faserlaserschneidens eine kosteneffiziente Hilfsgasoption.
Druckluft kann daher bei geeigneten Anwendungen gute Schneidergebnisse liefern, erzeugt im Allgemeinen jedoch keine ebenso oxidfreie Schnittkante wie hochreiner Stickstoff.
Druckluft kann zwar die Kosten für zugekaufte Gase senken, sollte aber nicht als völlig „kostenloses“ Schneidgas betrachtet werden.
| Anforderung beim Schneiden | Druckluft |
|---|---|
| Niedrigere Hilfsgaskosten | Sehr gute Wahl |
| Produktion mit dünnen und mittleren Blechen | Geeignet |
| Edelstahl | Geeignet, wenn eine leichte Oxidation akzeptabel ist |
| Aluminium | Geeignet, abhängig von den Anforderungen an die Schnittkante |
| Vollständig oxidfreie Schnittkante | Nicht ideal |
| Hohe Anforderungen an das optische Erscheinungsbild der Schnittkante | Stickstoff ist normalerweise besser |
Druckluft ist eine praktische Option, wenn die Hilfsgaskosten wichtiger sind als eine vollständig oxidfreie Schnittkante.
Kurz gesagt: Wählen Sie Druckluft, wenn die Senkung der Betriebskosten Priorität hat und die Anwendung eine gewisse Oxidation oder Verfärbung der Schnittkante toleriert.
Das Hilfsgas beeinflusst direkt die fertige Schnittkante einer Faserlaser-Metallschneidanlage. Die größten Unterschiede zwischen Sauerstoff, Stickstoff und Druckluft betreffen die Oxidation, das Erscheinungsbild der Schnittkante, die erforderliche Nachbearbeitung und die Kosten.
| Faktor | Sauerstoff (O₂) | Stickstoff (N₂) | Druckluft |
|---|---|---|---|
| Oxidation der Schnittkante | Hoch | Sehr gering | Gering bis mäßig |
| Erscheinungsbild der Schnittkante | Dunkler, oxidiert | Hell und sauber | Im Allgemeinen sauber, aber Verfärbungen können auftreten |
| Kohlenstoffstahl | Sehr gut geeignet | Möglich, wenn oxidfreie Schnittkanten erforderlich sind | Für ausgewählte Anwendungen geeignet |
| Edelstahl | Für saubere Schnittkanten normalerweise nicht bevorzugt | Sehr gut geeignet | Gut geeignet, wenn eine leichte Oxidation akzeptabel ist |
| Aluminium | Normalerweise nicht bevorzugt | Sehr gut geeignet | Gut geeignet für passende Anwendungen |
| Nachbearbeitung | Entfernung der Oxidschicht kann erforderlich sein | Normalerweise minimal | Abhängig von der gewünschten Oberflächenqualität |
| Hilfsgaskosten | Mäßig | Normalerweise am höchsten | Bei regelmäßiger Produktion normalerweise am niedrigsten |
| Am besten geeignet für | Schneiden von Kohlenstoffstahl | Hochwertige, oxidfreie Schnittkanten | Kosteneffizientes allgemeines Schneiden |
Unterschiede bei Schnittqualität, Oxidation, Nachbearbeitung und Kosten zwischen Sauerstoff, Stickstoff und Druckluft.
Wenn die Schnittkantenqualität oberste Priorität hat, liefert Stickstoff im Allgemeinen das beste Ergebnis, da er die Oxidation minimiert.
Wenn die Schneidleistung bei Kohlenstoffstahl im Vordergrund steht, ist Sauerstoff häufig die bessere Wahl.
Wenn niedrige Betriebskosten wichtiger sind als eine vollständig oxidfreie Schnittkante, kann Druckluft eine praktische Alternative darstellen.
Das beste Hilfsgas hängt daher vom gewünschten Endergebnis ab und nicht einfach davon, welches Gas den schnellsten oder günstigsten Schnitt ermöglicht.
Das beste Hilfsgas hängt stark vom zu schneidenden Metall ab. Bei den meisten Anwendungen des Metallschneidens mit Faserlasern wird für Kohlenstoffstahl häufig Sauerstoff bevorzugt, während für Edelstahl und Aluminium Stickstoff zum Einsatz kommt, wenn saubere, oxidfreie Schnittkanten erforderlich sind. Druckluft kann eine kostengünstigere Alternative sein, wenn eine leichte Oxidation akzeptabel ist.
| Metall | Bevorzugtes Hilfsgas | Alternative | Hauptgrund |
|---|---|---|---|
| Kohlenstoffstahl / Baustahl | Sauerstoff | Druckluft / Stickstoff | Sauerstoff unterstützt die Schneidreaktion und das Schneiden von dickerem Stahl |
| Edelstahl | Stickstoff | Druckluft | Saubere, helle und nur gering oxidierte Schnittkante |
| Aluminium | Stickstoff | Druckluft | Sauberere Schnittkante mit geringerer Oxidation |
| Messing | Stickstoff | Abhängig vom Prozess | Hilft, Oxidation zu begrenzen und die Schnittkantenqualität zu erhalten |
| Kupfer | Abhängig vom Prozess | N₂ / O₂ abhängig vom validierten Prozess | Das Schneidverhalten hängt stark von der Maschine und den Prozesseinstellungen ab |
Empfohlene Ausgangspunkte für die Auswahl des Hilfsgases nach Metallart.
Sauerstoff ist normalerweise die erste Wahl für Kohlenstoffstahl und Baustahl.
Wählen Sie Sauerstoff, wenn:
Bei geeigneten Anwendungen mit dünneren Blechen kommt Druckluft infrage, wenn die Senkung der Betriebskosten wichtiger ist als eine oxidfreie Schnittkante.
Stickstoff kann ebenfalls eingesetzt werden, wenn die Oxidation minimiert werden muss. Die Wirtschaftlichkeit des Schneidens und die erforderliche Laserleistung können sich jedoch unterscheiden.
Wenn die Schnittkantenqualität wichtig ist, wird für Edelstahl im Allgemeinen Stickstoff als Hilfsgas bevorzugt.
Wählen Sie Stickstoff, wenn Sie Folgendes benötigen:
Druckluft ist eine praktische Alternative, wenn:
Wenn eine saubere Schnittkante und geringe Oxidation erforderlich sind, wird für Aluminium häufig Stickstoff bevorzugt.
Wählen Sie Stickstoff für:
Wählen Sie Druckluft, wenn:
Für Messing wird häufig Stickstoff verwendet, wenn saubere Schnitte und die Kontrolle der Oxidation im Vordergrund stehen.
Bei Kupfer hängt die Wahl des Hilfsgases stärker vom jeweiligen Prozess ab, da die Schneidleistung je nach Materialstärke, Laserleistung, Schneidkopf und Maschinenkonfiguration erheblich variieren kann.
Bei reflektierenden Metallen gilt:
Kurz gesagt: Beginnen Sie mit Sauerstoff für Kohlenstoffstahl, Stickstoff für sauberen Edelstahl und sauberes Aluminium sowie Druckluft, wenn die Kosten wichtiger sind als eine vollständig oxidfreie Schnittkante.
Das Hilfsgas beeinflusst mehr als nur die Schnittqualität. Die Menge an Oxidation, die an der Schnittkante zurückbleibt, kann auch bestimmen, wie viel Reinigung, Schleifen oder Oberflächenvorbereitung vor dem nächsten Produktionsschritt erforderlich ist.
| Hilfsgas | Typischer Zustand der Schnittkante | Auswirkungen auf die Nachbearbeitung |
|---|---|---|
| Sauerstoff (O₂) | Oxidierte Schnittkante | Entfernung der Oxidschicht oder Reinigung kann erforderlich sein |
| Stickstoff (N₂) | Saubere, gering oxidierte Schnittkante | Normalerweise weniger Vorbereitung der Schnittkante erforderlich |
| Druckluft | Oxidation oder Verfärbungen sind möglich | Abhängig von den Anforderungen an die Oberflächenqualität |
Das Hilfsgas kann die nachfolgenden Reinigungs- und Nachbearbeitungsschritte direkt beeinflussen.
Beim Schneiden mit Sauerstoff kann eine Oxidschicht an den Schnittkanten von Kohlenstoffstahl zurückbleiben.
Vor folgenden Arbeitsschritten kann eine zusätzliche Vorbereitung erforderlich sein:
Je nach gewünschter Oberflächenqualität können dafür Bürsten, Schleifen, Strahlen oder andere Reinigungsverfahren erforderlich sein.
Stickstoff minimiert die Oxidation und kann dadurch den zusätzlichen Vorbereitungsaufwand an den Schnittkanten verringern.
Das ist besonders nützlich, wenn:
Druckluft liegt in ihrer Wirkung normalerweise zwischen Sauerstoff und Stickstoff.
Der Nachbearbeitungsaufwand hängt ab von:
Entscheidend ist: Das günstigste Hilfsgas führt nicht immer zu den niedrigsten Gesamtkosten für das fertige Werkstück. Die Gaskosten sollten zusammen mit dem zusätzlichen Reinigungs- und Nachbearbeitungsaufwand betrachtet werden.
Das Hilfsgas kann bei einer Faserlaser-Metallschneidanlage einen erheblichen Betriebskostenfaktor darstellen, insbesondere bei kontinuierlicher Produktion. Die tatsächlichen Kosten hängen vom Gasverbrauch, den lokalen Gaspreisen, der Materialstärke, der Schneidzeit und der Art der Gasversorgung ab.
Sauerstoff wird üblicherweise auf folgende Weise bereitgestellt:
Der Sauerstoffverbrauch hängt von den Schneidbedingungen ab. Das Schneiden mit Sauerstoff erfolgt jedoch normalerweise bei niedrigerem Druck als das Schneiden mit Hochdruckstickstoff.
Zu den wichtigsten Kostenfaktoren gehören:
Für gelegentliche Schneidarbeiten oder kleinere Produktionsmengen können Gasflaschen ausreichen. Bei größeren Produktionsmengen kann sich ein Versorgungssystem für große Gasvorräte lohnen.
Stickstoff kann zu einem der größten Hilfsgaskostenfaktoren beim Faserlaserschneiden werden, da saubere Schnitte häufig hohen Druck und einen hohen Gasdurchfluss erfordern.
Zu den gängigen Versorgungsoptionen für Stickstoff gehören:
Mit steigendem Produktionsvolumen gewinnt die Wahl der Stickstoffversorgung in der Regel an Bedeutung.
| Stickstoffversorgung | Am besten geeignet für | Wichtigste Überlegung |
|---|---|---|
| Gasflaschen | Gelegentliche Schneidarbeiten | Einfach, aber begrenzte Kapazität |
| Gasflaschenbündel | Kleine bis mittlere Produktionsmengen | Höhere Kapazität, aber weiterhin häufige Wechsel erforderlich |
| Flüssigstickstoff in Großtanks | Produktion mit hohen Stückzahlen | Zuverlässige Versorgung, jedoch sind Tank- und Lieferanteninfrastruktur erforderlich |
| Stickstoffgenerator | Regelmäßiger Langzeiteinsatz | Höhere Anfangsinvestition, geringere Abhängigkeit von geliefertem Gas |
Gängige Stickstoffversorgungsoptionen für unterschiedliche Produktionsvolumen beim Faserlaserschneiden.
Ein Stickstoffgenerator kann sich bei dauerhaft hohem Stickstoffverbrauch lohnen. Die Entscheidung sollte jedoch auf dem tatsächlichen Verbrauch, der erforderlichen Reinheit, dem benötigten Druck, den Anlagenkosten und den lokalen Gaspreisen beruhen.
Druckluft kann die Kosten für zugekaufte Gase senken, da sie vor Ort erzeugt wird.
Das Schneiden mit Druckluft ist jedoch nicht kostenlos. Zu den Kosten gehören:
Die Luft muss außerdem sauber und trocken sein, um das Schneidsystem zu schützen und eine stabile Schneidleistung aufrechtzuerhalten.
Bei geeigneten Anwendungen kann Druckluft niedrigere laufende Hilfsgaskosten verursachen als zugekaufter Stickstoff oder Sauerstoff.
| Option | Anfangskosten | Laufende Kosten | Am besten geeignet für |
|---|---|---|---|
| Sauerstoffflaschen | Niedrig | Mäßig | Gelegentliches Schneiden von Kohlenstoffstahl |
| Stickstoffflaschen | Niedrig | Hoch bei intensivem Verbrauch | Schneiden mit hohen Qualitätsanforderungen bei kleinen Produktionsmengen |
| Stickstoff in Großtanks | Höhere Infrastrukturkosten | Niedrigere Kosten pro Einheit bei großen Mengen | Produktion mit hohen Stückzahlen |
| Stickstoffgenerator | Hoch | Niedrigere langfristige Kosten für den Gaseinkauf | Regelmäßige stickstoffintensive Produktion |
| Druckluftsystem | Mittel bis hoch | Strom + Wartung | Regelmäßiges Schneiden mit Fokus auf Kosten |
Die Optionen zur Hilfsgasversorgung unterscheiden sich hinsichtlich Anfangsinvestition, laufenden Kosten und geeignetem Produktionsvolumen.
Der niedrigste Gaspreis führt nicht immer zu den niedrigsten Kosten für das fertige Werkstück. Auch die Reinigung der Schnittkanten, Nachbearbeitung, Gaslieferung, Strom und Anlagenwartung sollten in den Vergleich einbezogen werden.
Bei der Wahl zwischen Sauerstoff, Stickstoff und Druckluft sollten Sie mit dem Material und der gewünschten Schnittkantenqualität beginnen und nicht allein mit dem Gaspreis.
Ein praktischer Ausgangspunkt ist:
Diese Empfehlungen sind Ausgangspunkte und keine universellen Regeln. Materialstärke und erforderliche Schnittqualität können die beste Wahl verändern.
Überlegen Sie, ob das fertige Werkstück Folgendes benötigt:
Wenn eine oxidfreie Schnittkante wichtig ist, ist Stickstoff normalerweise die beste Wahl.
Wenn eine gewisse Oxidation akzeptabel ist, können Sauerstoff oder Druckluft wirtschaftlichere Schneidoptionen bieten.
Die Wahl des Hilfsgases kann sich mit zunehmender Materialstärke ändern.
Beispiele:
Stimmen Sie die Gaswahl immer auf die geprüften Schneidparameter der Maschine ab.
Berücksichtigen Sie, was nach dem Schneiden geschieht:
Ein kostengünstiger Schneidprozess kann teurer werden, wenn dadurch zusätzliche Reinigungs- oder Nachbearbeitungsschritte erforderlich sind.
Vergleichen Sie nicht nur den Einkaufspreis des Gases.
Berücksichtigen Sie:
| Ihre Priorität | Empfohlener Ausgangspunkt |
|---|---|
| Schneiden von Kohlenstoffstahl | Sauerstoff |
| Dickerer Kohlenstoffstahl | Sauerstoff |
| Saubere Edelstahl-Schnittkante | Stickstoff |
| Saubere Aluminium-Schnittkante | Stickstoff |
| Oxidation minimieren | Stickstoff |
| Niedrigere Hilfsgaskosten | Druckluft |
| Weniger Stickstofflieferungen | Druckluft oder Stickstoffgenerator |
| Nachbearbeitung minimieren | Stickstoff |
| Kosten und akzeptable Schnittkantenqualität ausbalancieren | Druckluft |
Kurzanleitung zur Auswahl des Hilfsgases nach den jeweiligen Schneidanforderungen.
Kurz gesagt: Wählen Sie das Hilfsgas anhand von Material → Materialstärke → Schnittkantenqualität → nachgelagerter Bearbeitung → gesamten Produktionskosten. Es gibt kein einzelnes Gas, das sich für jede Anwendung des Metallschneidens mit Faserlasern am besten eignet.
Die Faserlaser-Metallschneidanlage Thunder AccuMetal unterstützt mehrere Hilfsgase. Dadurch können Anwender den Schneidprozess auf das Metall, die erforderliche Schnittkantenqualität und die Betriebskosten abstimmen.
| Hilfsgas | Typische Verwendung bei AccuMetal | Hauptvorteil |
|---|---|---|
| Sauerstoff (O₂) | Kohlenstoffstahl / Baustahl | Unterstützt eine höhere Schneidleistung bei Kohlenstoffstahl |
| Stickstoff (N₂) | Edelstahl, Aluminium | Saubere, gering oxidierte Schnittkanten |
| Druckluft | Geeignetes allgemeines Metallschneiden | Hilft, die Betriebskosten des Hilfsgases zu senken |
Thunder AccuMetal unterstützt Sauerstoff, Stickstoff und Druckluft für unterschiedliche Schneidanforderungen.
Diese Flexibilität ermöglicht es Anwendern, zwischen folgenden Optionen zu wählen:
Anstatt sich bei jeder Aufgabe auf ein einziges Gas zu verlassen, können AccuMetal-Anwender das Hilfsgas anhand von Material → Schnittkantenqualität → nachgelagertem Prozess → Betriebskosten auswählen.
Die Wahl des richtigen Hilfsgases für eine Faserlaser-Metallschneidanlage hängt vom Material, der Materialstärke, der erforderlichen Schnittkantenqualität, der nachgelagerten Bearbeitung und den gesamten Produktionskosten ab.
Es gibt kein einziges Gas, das für jede Anwendung am besten geeignet ist. Die praktischste Wahl ist diejenige, die die erforderliche Schnittqualität liefert und gleichzeitig die Kosten für das Schneiden und die Nachbearbeitung unter Kontrolle hält.
Sprechen Sie jetzt mit unseren Experten!
Bitte hinterlassen Sie Ihre Kontakt informationen, damit wir Ihnen besser dienen können.
FAQ
Faserlaser-Metallschneidmaschinen verwenden üblicherweise Sauerstoff, Stickstoff oder Druckluft als Hilfsgas. Die Wahl hängt von Metall, Materialstärke, gewünschter Kantenqualität und Produktionskosten ab.
Keines der beiden Gase ist grundsätzlich besser. Sauerstoff ist meist besser für Kohlenstoff- und Baustahl geeignet, während Stickstoff bevorzugt wird, wenn eine saubere und oxidfreie Kante erforderlich ist, insbesondere bei Edelstahl und Aluminium.
Stickstoff wird normalerweise bevorzugt, weil er Oxidation minimiert und eine sauberere, hellere Schnittkante ermöglicht. Druckluft kann eine kostengünstigere Alternative sein, wenn leichte Oxidation akzeptabel ist.
Sauerstoff wird häufig bei Kohlenstoff- und Baustahl verwendet. Die Reaktion mit dem erhitzten Stahl setzt zusätzliche Energie frei und unterstützt den Schneidprozess, erzeugt jedoch eine oxidierte Kante.
Ja. Bei geeigneten Anwendungen kann Druckluft die Hilfsgaskosten reduzieren. Die Schnittkante kann jedoch stärker oxidiert oder verfärbt sein als beim Schneiden mit Stickstoff.
Ja. Druckluft kann für geeignete Aluminiumanwendungen verwendet werden, insbesondere wenn Betriebskosten wichtiger als eine vollständig oxidfreie Kante sind. Bei hoher Priorität auf Kantenqualität wird normalerweise Stickstoff bevorzugt.
Druckluft kann zugekaufte Gaskosten reduzieren, da sie vor Ort erzeugt wird. Die Gesamtkosten umfassen jedoch weiterhin Kompressor, Strom, Trockner, Filterung und Wartung.
Stickstoff begrenzt die Oxidation und bläst gleichzeitig geschmolzenes Metall aus der Schnittfuge. Dadurch entsteht insbesondere bei Edelstahl und Aluminium eine sauberere, hellere und oxidarme Kante.
Bei Kohlenstoff- und Baustahl kann Sauerstoff den Schneidprozess unterstützen, indem er mit dem erhitzten Metall reagiert und zusätzliche Wärme freisetzt. Dies ist besonders bei stärkerem Stahl hilfreich, führt aber zu einer oxidierten Schnittkante.
Nicht unbedingt. Flaschen oder Flüssigstickstoff können bei geringerem Produktionsvolumen ausreichen. Ein Generator vor Ort wird interessanter, wenn der Stickstoffverbrauch dauerhaft hoch ist und die geringere Abhängigkeit von Lieferungen die zusätzliche Investition rechtfertigt.
BRAUCHEN SIE HILFE BEI DER WAHL DER RICHTIGEN LÖSUNG?
Unser Team berät Sie bei der Auswahl der passenden Maschine, zu Ihren Anwendungen und mit Support, der auf Ihre Anforderungen abgestimmt ist.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


