


So wählen Sie eine Faserlaser-Schneidmaschine: Kaufratgeber 2026
 2026-09-15


Bolt-Serie
Professionelle Lasergraviermaschine für hochpräzise Ergebnisse
Nova-Serie
Großformat-CO₂-Laserschneider mit Glasröhre
Nova Plus-Serie
Professionelle RF-CO₂-Laserschneidmaschine
Titan-Serie
Industrielles RF-CO₂-Lasersystem
Titan Pro-Serie
Industrielles Lasersystem mit RF-CO₂- und MOPA-Faserlaser


WAS SUCHEN SIE FÜR?
Suche über Produkte, Blog-Beiträge, Support-Inhalte und Ressourcen.
So wählen Sie eine Faserlaser-Schneidmaschine: Kaufratgeber 2026
2026-09-15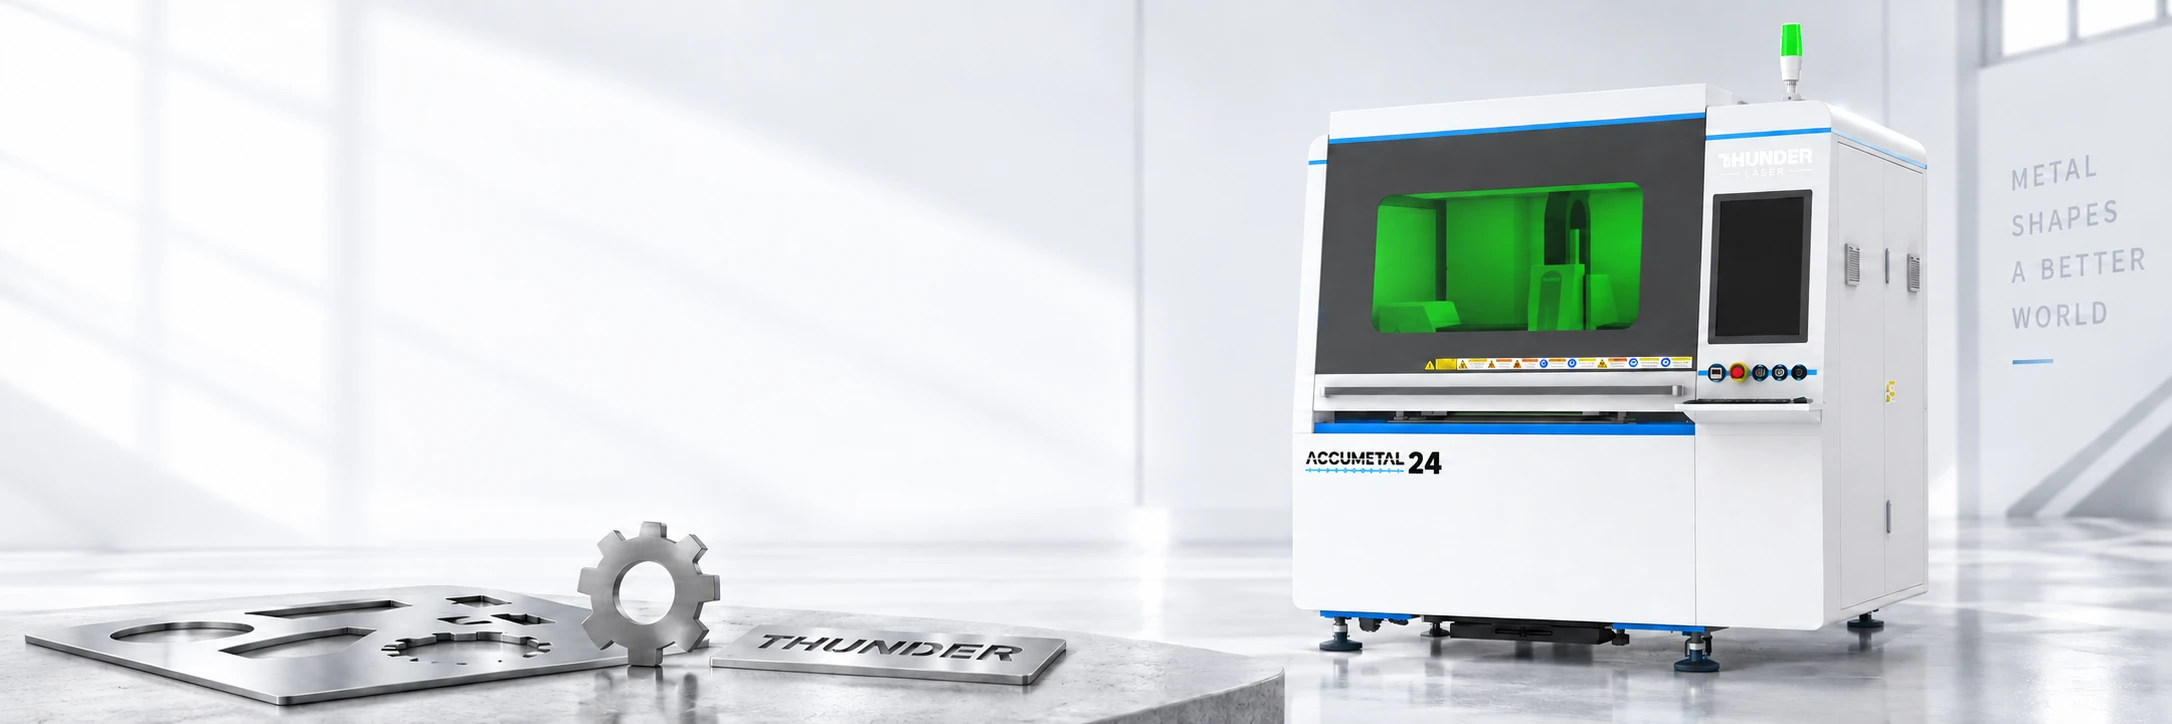
Beim Kauf einer Faserlaser-Schneidmaschine geht es nicht einfach darum, die höchste Laserleistung oder den niedrigsten Preis zu wählen. Die passende Maschine muss zu Ihren Bauteilen, Blechformaten, regelmäßigen Materialstärken, Produktionsmengen, Workflows, räumlichen Voraussetzungen und langfristigen Supportanforderungen passen.
Dieser Kaufratgeber konzentriert sich auf die Entscheidungen, die vor dem Kauf tatsächlich relevant sind – von Maschinenkonfiguration und Arbeitsbereich über reale Schneidleistung bis hin zu Lieferantenvergleich und Angebotsprüfung.
Produktionsbedarf → Konfiguration → Reale Leistung → Workflow → Lieferant → Gesamtkosten → Validierung
Definieren Sie zuerst, was die Maschine tatsächlich produzieren muss. Die Maschine sollte zu Ihrer regelmäßigen Auslastung passen, nicht nur zum dicksten Material oder größten Bauteil, das gelegentlich vorkommt.
| Anforderung | Zu definieren |
|---|---|
| Hauptmaterialien | Kohlenstoffstahl, Edelstahl, Aluminium, Messing usw. |
| Regelmäßige Dicke | Am häufigsten verarbeitete Materialstärken |
| Gelegentliches Maximum | Dickstes gelegentlich benötigtes Material |
| Blechformat | Regelmäßig gekaufte Standardformate |
| Bauteilgröße | Typische und maximale Abmessungen |
| Produktionsmenge | Prototyp, Kleinserie, Charge oder kontinuierliche Produktion |
| Kantenqualität | Standard-Produktionskante oder hohe optische Qualität |
| Zukünftiger Bedarf | Erwartete Steigerung von Menge, Dicke oder Bauteilgröße |
Definieren Sie den tatsächlichen Produktionsbedarf vor dem Maschinenvergleich.
Wenn Sie überwiegend 1–3 mm Edelstahl, 3–6 mm Kohlenstoffstahl und Standardbleche in kleinen bis mittleren Chargen bearbeiten, sollte die Maschine zunächst auf genau diesen Bereich ausgelegt sein.
Wählen Sie nicht automatisch eine deutlich größere oder leistungsstärkere Maschine, nur weil einige wenige Male pro Jahr besonders dickes Material anfällt.
Hauptmaterial + regelmäßige Dicke + Blechformat + Produktionsvolumen = Kernanforderung
| Konfiguration | Geeignet für |
|---|---|
| Reine Blechmaschine | Flachblech ist der dominante Produktionsbereich |
| Blech- und Rohrmaschine | Blech und Rohre/Profile werden regelmäßig verarbeitet |
Zusätzliche Fähigkeiten lohnen sich vor allem, wenn sie regelmäßig genutzt werden.
| Konfiguration | Hauptvorteil | Wichtiger Punkt |
|---|---|---|
| Offen | Einfacher Zugang und Materialbeladung | Laserexposition, Funken und Rauch erfordern besondere Aufmerksamkeit |
| Geschlossen | Bessere Kontrolle von Laserexposition, Funken und Rauch | Meist höherer Platzbedarf und höhere Investition |
Prüfen Sie Sicherheitsfunktionen und lokale Anforderungen für die jeweilige Maschine.
Stoppt das Be- und Entladen Ihre Produktion?
Einzeltisch:
Wechseltisch:
Ein größerer Arbeitsbereich bedeutet nicht automatisch eine bessere Lösung. Wählen Sie den kleinsten Arbeitsbereich, der Ihre normale Produktion und realistisches Wachstum komfortabel abdeckt.
Eine Angabe wie „schneidet bis X mm“ sollte nicht allein über den Kauf entscheiden.
Maximale Durchtrennung und wirtschaftlich sinnvolle Produktionsdicke sind nicht immer identisch.
Wenn 2 mm Edelstahl, 3 mm Aluminium und 6 mm Kohlenstoffstahl den Großteil Ihrer Produktion ausmachen, sind diese Ergebnisse entscheidender als ein gelegentlicher Schnitt durch deutlich dickeres Material.
| Ergebnis | Zu prüfen |
|---|---|
| Schnittkante | Glätte und Gleichmäßigkeit |
| Schlacke | Materialreste an der Unterseite |
| Grat | Notwendigkeit zusätzlicher Nacharbeit |
| Einstechen | Saubere und kontrollierte Einstechpunkte |
| Kleine Löcher | Form und Kantenqualität |
| Ecken | Übermäßige Verbrennung oder Verformung |
Prüfen Sie die Schnittqualität und nicht nur das Durchtrennen des Materials.
Konstante Ergebnisse sind in Serienproduktion oft wichtiger als ein einzelner beeindruckender Testschnitt.
Maximale Dicke beantwortet lediglich: Kann die Maschine das Material durchtrennen?
Sie sagt nicht automatisch etwas über Geschwindigkeit, Kantenqualität, Schlacke, Prozessstabilität oder Wirtschaftlichkeit aus.
Eine schnell schneidende Maschine kann trotzdem Zeit bei Beladung, Materialwechsel, Einrichtung, Dateivorbereitung, Parametern, Entladung und Sortierung verlieren.
Die entscheidende Frage lautet: Wie effizient wird aus Rohblech ein fertiges Teil?
Vergleichen Sie die gesamte Auftragszeit.
| Engpass | Mögliche Lösung |
|---|---|
| Lange Be-/Entladung | Wechseltisch oder automatische Handhabung |
| Häufige Blechwechsel | Schnellere Materialhandhabung |
| Schlechte Materialausnutzung | Bessere Nesting-Software |
| Wiederholtes Einrichten | Parameterbibliotheken und gespeicherte Jobs |
| Hoher Bedienereinsatz | Gezielte Automation |
| Langsame Dateivorbereitung | Besserer CAD/CAM-Workflow |
Automatisieren Sie dort, wo messbare Engpässe bestehen.
| Produktion | Zu erwägen |
|---|---|
| Prototyp / gelegentlich | Manueller Workflow |
| Kleine bis mittlere Chargen | Wechseltisch |
| Regelmäßige Serien | Wechseltisch + gezielte Automation |
| Kontinuierliche Großserie | Automatische Be-/Entladung und Materialhandling |
Der Automatisierungsgrad sollte zum Produktionsvolumen passen.
Wie viele Schritte benötigt der Bediener von der CAD-Datei bis zum Schnitt?
Dateivorbereitung → Nesting → Beladung → Einrichtung → Schneiden → Entladung → Sortierung
Prüfen Sie Spannung, Phasen, Frequenz und Leistung sowie den Bedarf von Kühler, Kompressor, Absaugung und Automation.
Je nach Prozess werden Sauerstoff, Stickstoff oder Druckluft eingesetzt. Prüfen Sie Druck, Durchfluss, Versorgung, Kompressor, Trocknung und Filtration.
Metallschneiden erzeugt Rauch und Partikel. Absaugleistung, Filter, Abluftführung und Wartung müssen von Beginn an geplant werden.
Planen Sie Platz für Maschine, Bediener, Wartung, Blechlager, fertige Teile, Gas, Kompressor und Absaugung. Prüfen Sie auch Lieferwege, Türen, Hebemittel und Bodenlast.
| Bereich | Zu bestätigen |
|---|---|
| Installation | Wer installiert und nimmt in Betrieb? |
| Schulung | Sind Bediener- und Wartungsschulungen enthalten? |
| Support | Wie wird der Support erreicht? |
| Lokaler Service | Gibt es Vor-Ort-Service? |
| Garantie | Was ist wie lange abgedeckt? |
| Ersatzteile | Welche Teile sind wo gelagert? |
| Software | Sind Updates und Fehlerbehebung enthalten? |
| Reaktionsprozess | Was passiert bei ungeplantem Stillstand? |
Maschine und Supportsystem sollten gemeinsam bewertet werden.
Klären Sie Umfang, Verantwortliche, Standortvorbereitung, Kalibrierung und Testschneiden.
Schulung sollte Betrieb, Dateivorbereitung, Parameter, Beladung, Fehlersuche, Wartung und Sicherheit umfassen.
Prüfen Sie Fernsupport, lokalen Service, Supportkanäle, Ferndiagnose und komplexe Reparaturen.
Prüfen Sie Laufzeit, Komponenten, Ausschlüsse, Arbeit, Fahrtkosten und Ersatzteilprozesse.
Maschinenfähigkeit + After-Sales-Support statt nur Maschinenpreis.
| Position | Anbieter A | Anbieter B | Anbieter C |
|---|---|---|---|
| Laserleistung | |||
| Arbeitsbereich | |||
| Offen / Geschlossen | |||
| Einzel- / Wechseltisch | |||
| Laserquelle | |||
| Schneidkopf | |||
| Kühler | |||
| Absaugung | |||
| Kompressor | |||
| Software / Lizenz | |||
| Installation | |||
| Schulung | |||
| Garantie | |||
| Ersatzteile | |||
| Transport | |||
| Gesamtkosten geliefert |
Vergleichen Sie denselben Lieferumfang.
Maschine, Kühler, Absaugung, Kompressor, Software, Zubehör, Installation, Inbetriebnahme, Schulung, Transport, Verbrauchsmaterialien und Ersatzteile können enthalten oder ausgeschlossen sein.
6 kW + geschlossen + Wechseltisch ist nicht direkt mit 6 kW + offen + Einzeltisch vergleichbar.
Konfiguration → Ausstattung → Service → Lieferkosten
Berücksichtigen Sie Garantie, Komponenten, Arbeit, Reisekosten, Installation, Schulung, Software und Ersatzteile.
Maschine + Zubehör + Transport + Installation + Inbetriebnahme + Schulung = produktionsbereite Lieferkosten
Die Demonstration sollte beantworten: Kann diese Maschine meine Teile in der benötigten Qualität und Konstanz fertigen?
Testen Sie Hauptmaterialien, regelmäßige Dicken, typische Geometrien und gewünschte Kantenqualität.
Nutzen Sie reale Materialien, CAD-Dateien, typische Löcher, Konturen und Bauteile.
Lassen Sie Teile wiederholt fertigen und erfassen Sie Einrichtung, Schnittzeit und Teileentnahme.
| Anforderung | Ergebnis |
|---|---|
| Material | Bestanden / Nicht bestanden |
| Regelmäßige Dicke | Bestanden / Nicht bestanden |
| Kantenqualität | Bestanden / Nicht bestanden |
| Schlacke / Grat | Bestanden / Nicht bestanden |
| Maßgenauigkeit | Bestanden / Nicht bestanden |
| Kleine Löcher | Bestanden / Nicht bestanden |
| Wiederholbarkeit | Bestanden / Nicht bestanden |
| Produktionsgeschwindigkeit | Bestanden / Nicht bestanden |
| Workflow | Bestanden / Nicht bestanden |
Bewerten Sie die Maschine anhand Ihrer eigenen Produktionskriterien.
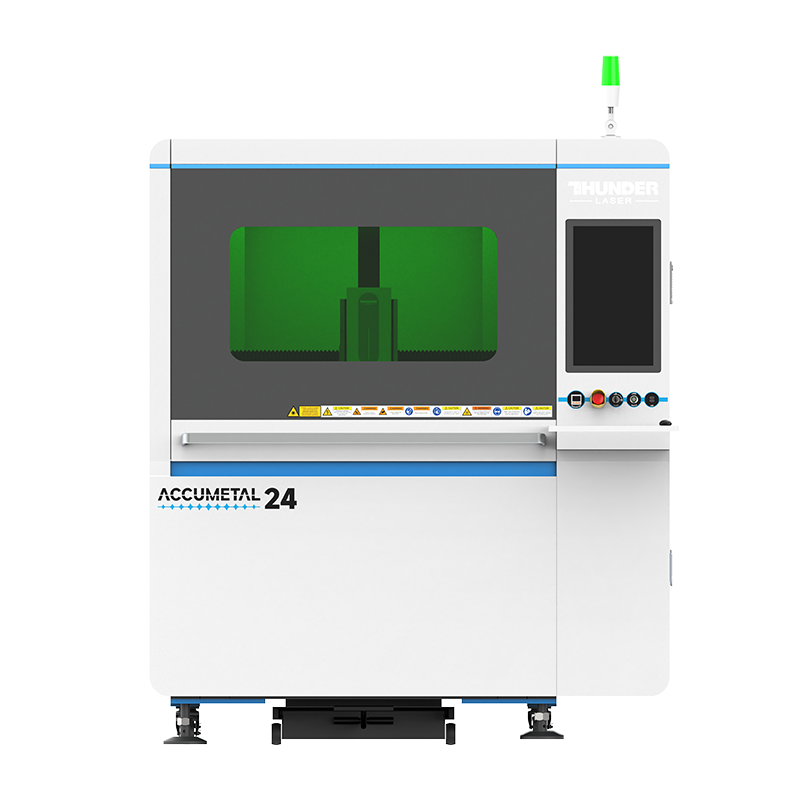
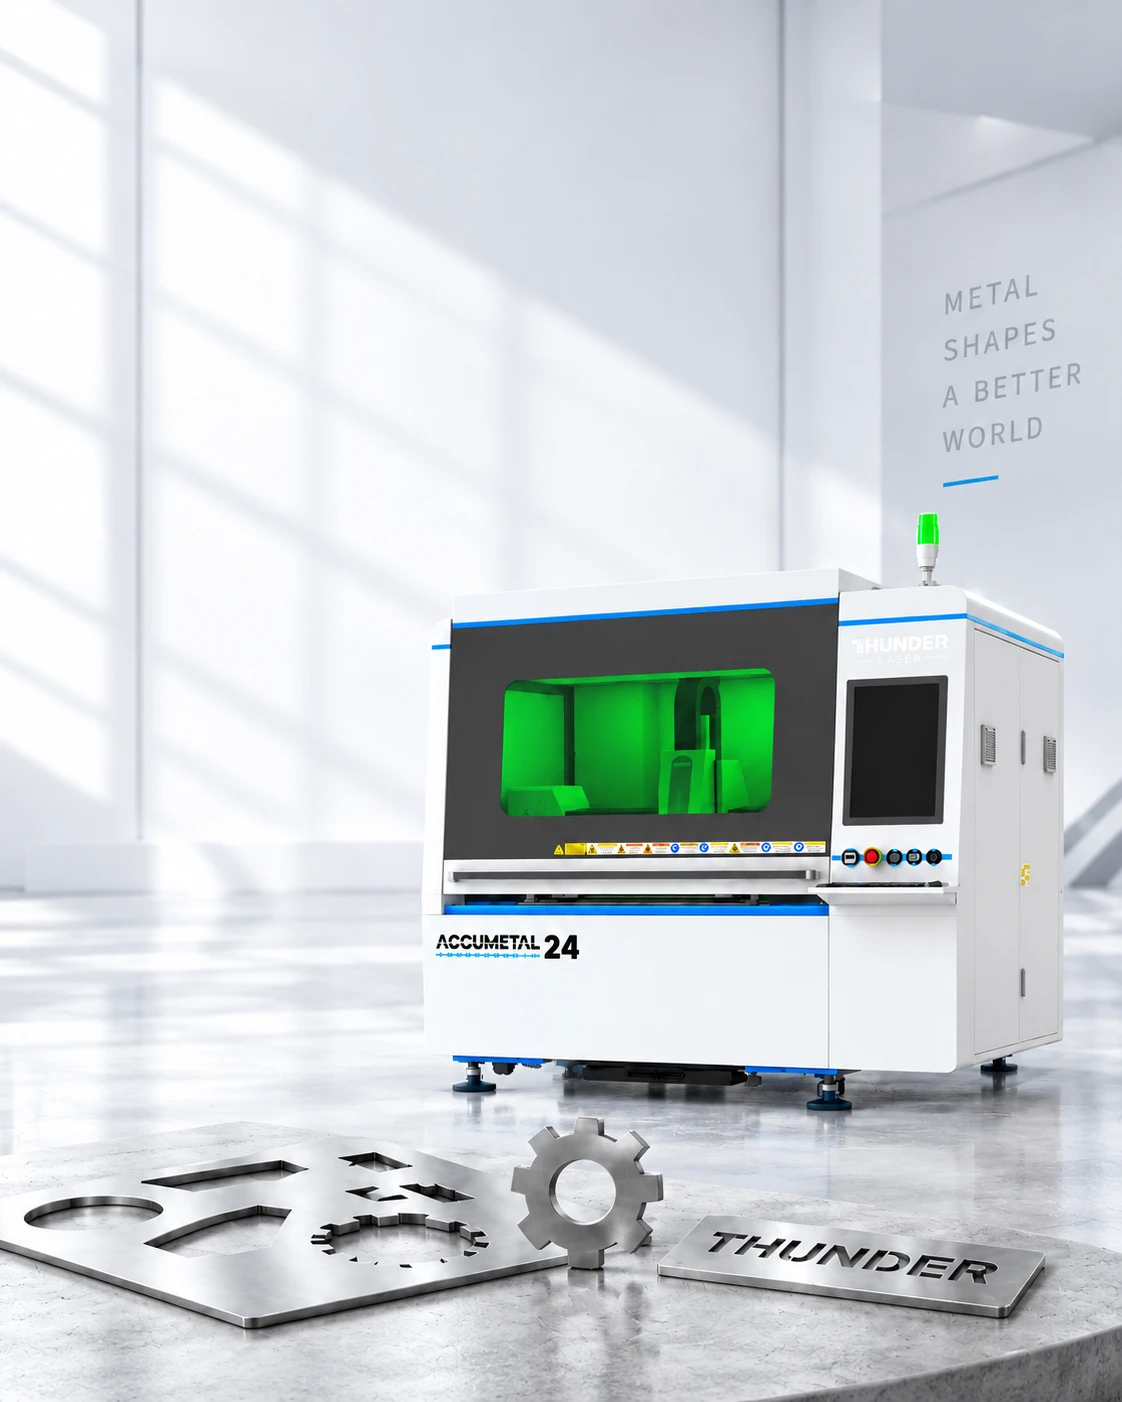
Wenn Sie Präzisions-Blechschneiden intern aufbauen möchten, ohne direkt auf eine große automatisierte Industrieanlage umzusteigen, ist die Thunder AccuMetal Serie für Prototypen, kundenspezifische Teile, kurze Serien und kleine bis mittlere Chargen ausgelegt.
| Merkmal | AccuMetal 24 | AccuMetal 51 |
|---|---|---|
| Laserquelle | 1500-W-Faserlaser | 1500-W-Faserlaser |
| Arbeitsbereich | 610 × 610 mm | 1300 × 1300 mm |
| Positioniergenauigkeit | ±0,02 mm | ±0,02 mm |
| Max. Geschwindigkeit | 500 mm/s | 500 mm/s |
| Max. Beschleunigung | 2,0G | 1,8G |
| Max. Tischlast | 500 kg | 1000 kg |
| Kühlung | Wasserkühlung | Wasserkühlung |
| Hilfsgas | Luft / Sauerstoff / Stickstoff | Luft / Sauerstoff / Stickstoff |
| Durchreiche | Vorne und hinten, 180 mm | Vorne und hinten, 180 mm |
| Sicherheit | CE, FDA Class 2 | CE, FDA Class 2 |
Vergleich der AccuMetal-Modelle.
Die entscheidende Frage lautet: Kann die Maschine Ihre tatsächliche Produktion zuverlässig unterstützen?
Bewerten Sie Materialien, regelmäßige Dicken, Arbeitsbereich, Schnittqualität, Workflow, Standort, Software, Support und Angebotsumfang als Ganzes.
Kontaktieren Sie einen Thunder Laser Experten, um Materialien, Dicken, Blechformate und Produktionsziele zu besprechen und einen Schneidtest zu planen.
Sprechen Sie jetzt mit unseren Experten!
Bitte hinterlassen Sie Ihre Kontakt informationen, damit wir Ihnen besser dienen können.
FAQ
Beginnen Sie mit Materialien, Dicken, Blechformaten, Produktionsmenge und erforderlicher Kantenqualität. Vergleichen Sie anschließend Arbeitsbereich, Leistung, Schneidqualität, Software, Automation, Sicherheit, Support und Lieferkosten.
Definieren Sie Hauptmaterialien, regelmäßige Dicken, Standardblechformat, Losgröße, Qualitätsanforderung und Stellfläche. Daraus ergibt sich die passende Maschinen- und Automationskonfiguration.
Die Leistung sollte zur regelmäßigen Materialstärke und gewünschten Produktionsgeschwindigkeit passen und nicht nur zur gelegentlichen Maximaldicke.
1500 W können für viele Dünn- und Mittelblechanwendungen mit Kohlenstoffstahl, Edelstahl, Aluminium und Messing geeignet sein. Entscheidend sind Material, Dicke, Kantenqualität und Produktionsvolumen.
Thunder AccuMetal ist die Faserlaser-Metallschneidmaschinen-Serie von Thunder Laser für Präzisionsblech und Inhouse-Produktion. Die Serie umfasst AccuMetal 24 und AccuMetal 51.
Der wichtigste Unterschied ist der Arbeitsbereich: 610 × 610 mm gegenüber 1300 × 1300 mm. Beide basieren auf einer 1500-W-Faserlaserplattform und erreichen 500 mm/s maximale Bewegungsgeschwindigkeit.
Die Maschine ist für gängige Bleche wie Kohlenstoffstahl, Edelstahl, Aluminium und Messing ausgelegt. Die tatsächliche Leistung hängt von Material, Dicke, Gas und Parametern ab.
Veröffentlichte 1500-W-Referenzen nennen für sauberes Schneiden etwa 6 mm Kohlenstoffstahl, 5 mm Edelstahl, 4 mm Aluminiumlegierung und 3 mm Messing. Maximale Durchtrennung und praktische Produktionsdicke sollten getrennt betrachtet werden.
Ja. Luft, Sauerstoff und Stickstoff können als Hilfsgase eingesetzt werden, abhängig von Material, gewünschter Kantenqualität und Betriebskosten.
AccuMetal kann für Unternehmen geeignet sein, die Prototypen, Sonderteile, kurze Serien sowie kleine bis mittlere Chargen intern fertigen möchten.
AccuMetal ist für präzises Metallschneiden ausgelegt und wird mit einer veröffentlichten Positioniergenauigkeit von ±0,02 mm beschrieben.
Zu den Workflow-Funktionen gehören Nesting, automatische Kantenerkennung, Pfadoptimierung, Common-Line-Cutting, Einstechsteuerung, Hindernisvermeidung und Micro-Joints.
Ja. Verwenden Sie nach Möglichkeit eigenes Material, reale Dicken, CAD-Dateien und typische Bauteile, um Schnittqualität, Genauigkeit, Wiederholbarkeit und Produktionszeit zu bewerten.
Vergleichen Sie Leistung, Arbeitsbereich, praktische Schneiddicke, Genauigkeit, Bewegung, Gase, Software, Sicherheit, Installation, Schulung, Garantie, Support, Ersatzteile und Gesamtkosten – nicht nur Wattzahl oder Kaufpreis.
FINDEN SIE DEN PASSENDEN LASER FÜR IHR NÄCHSTES PROJEKT
Entdecken Sie Thunder Laser Lösungen für unterschiedliche Materialien, Workflows und Produktionsanforderungen.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


