


ファイバーレーザー切断機の完全ガイド 金属切断の基礎から選び方まで
 2026-10-14
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

ファイバーレーザー切断機の完全ガイド 金属切断の基礎から選び方まで
2026-10-14

ファイバーレーザー切断は、金属加工、製造業、受注生産などの分野で、金属を高速かつ高精度に加工するために広く利用されています。ステンレス鋼、炭素鋼、アルミニウム、真鍮など、さまざまな金属を対象とし、デジタル制御によって高い加工再現性を実現します。
この記事では、ファイバーレーザー切断機の仕組み、切断可能な金属、レーザー出力が切断能力に与える影響、アシストガスの役割、そして機械を選ぶ際に考慮すべき主なポイントを解説します。
ファイバーレーザー切断について初めて調べている方にも、金属切断を自社内で行うことを検討している方にも、技術への理解を深め、設備選定を適切に進めるための参考となるガイドです。
ファイバーレーザー切断機は、高出力のファイバーレーザーを使用して金属板や金属プレートを切断する、CNC制御の加工システムです。レーザー光は光ファイバーを通じて伝送され、金属表面のごく小さな領域に集光されます。集中したエネルギーによって金属が溶融し、アシストガスが溶融金属を切断溝から吹き飛ばします。その後、CNCシステムがプログラムされた加工経路に沿って切断ヘッドを動かし、目的の部品を形成します。
ファイバーレーザー切断機は、主に次のような金属の加工に使用されます。
ファイバーレーザー切断機は、板金加工、機械製造、電気制御盤、看板、HVAC(暖房・換気・空調設備)、自動車部品、厨房機器、特注金属部品の製造など、精密な金属部品を必要とする幅広い分野で使用されています。実際の切断能力は、材料の種類、板厚、レーザー出力、アシストガス、機械の構成によって異なります。
ファイバーレーザー切断機とファイバーレーザーマーキング機は関連するレーザー技術を使用していますが、用途は異なります。ファイバーレーザー切断機は、金属を貫通して切断し、さまざまな形状の部品を製作するための機械です。一方、ファイバーレーザーマーキング機は、主に表面へのマーキング、識別表示、彫刻に使用されます。
| 比較項目 | ファイバーレーザー切断機 | ファイバーレーザーマーキング機 |
|---|---|---|
| 主な用途 | 金属を貫通して切断する | 表面にマーキングや彫刻を施す |
| 一般的な出力 | キロワット級 | ワット級 |
| 加工システム | CNC切断システム | ガルバノスキャニングシステム |
| 主な用途例 | 板金部品、金属加工 | ロゴ、シリアル番号、QRコード |
ファイバーレーザー切断では、電気エネルギーを集中的なレーザー光に変換し、そのエネルギーを金属のごく小さな領域に照射します。レーザーエネルギー、精密な位置制御、集光光学系、アシストガスを組み合わせることで、プログラムされた切断経路に沿って材料を分離できます。
システム全体には多くの構成部品がありますが、基本的な切断工程は次の5段階に分けられます。
1. レーザーの生成: ファイバーレーザー発振器が高密度のレーザー光を生成します。
2. レーザー光の伝送: 生成されたレーザー光は光ファイバーを通って切断ヘッドへ伝送されます。
3. レーザー光の集光: 切断ヘッドがレーザー光を金属表面に集光します。
4. 金属の切断: 集中したエネルギーによって金属が急速に溶融し、アシストガスが溶融金属を切断溝から除去します。
5. CNCによる動作制御: 機械がプログラムされた切断経路に沿って動き、穴、輪郭、完成部品を加工します。
全体の加工フローは、次のようにまとめられます。
設計ファイル → 切断プログラム → CNC動作 → レーザー切断 → 完成した金属部品
切断性能には、レーザー出力、材料の種類と板厚、切断速度、焦点位置、アシストガスなど、複数の要因が影響します。これらについては、以下のセクションで詳しく説明します。
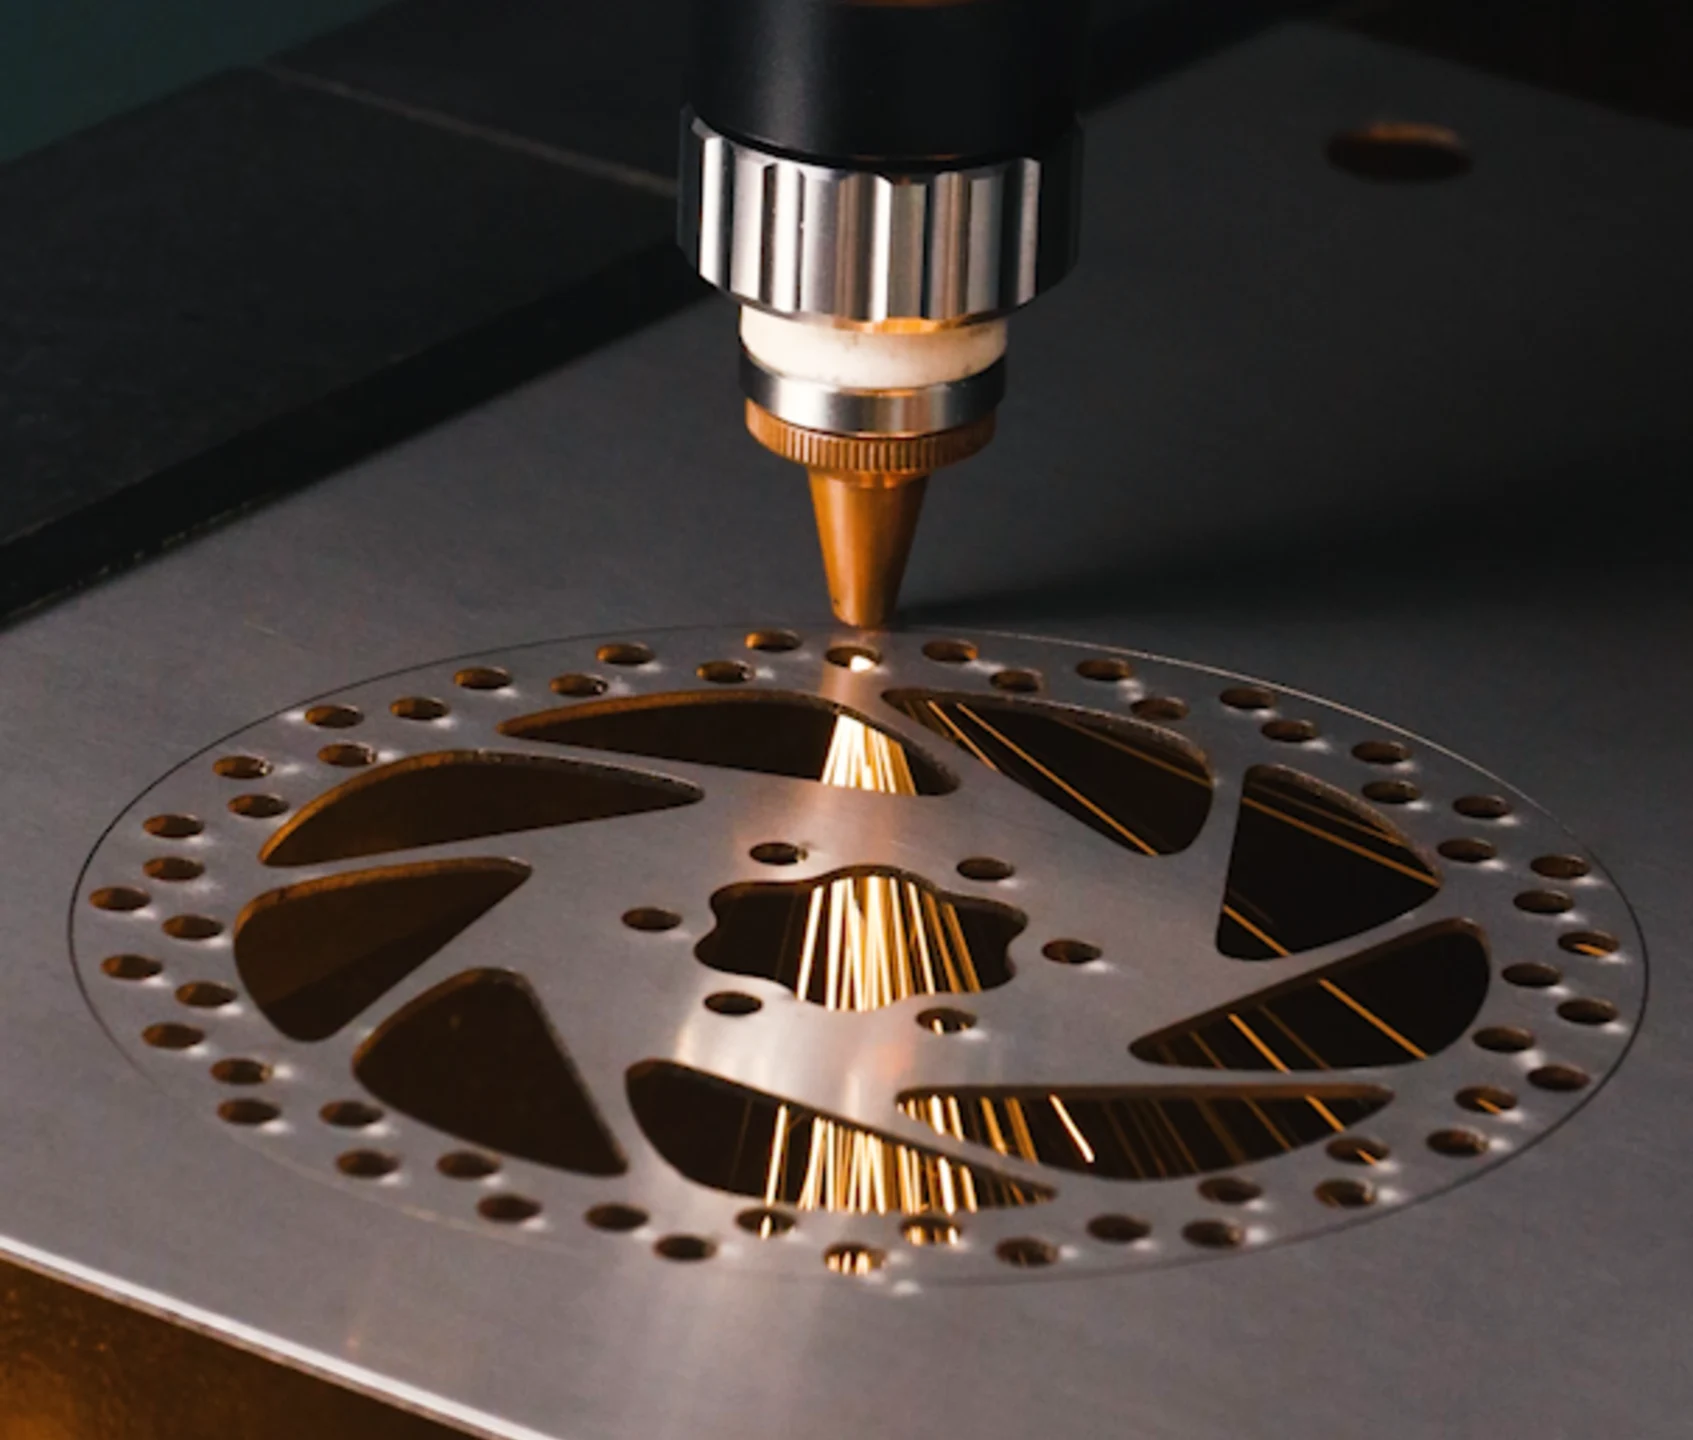
ファイバーレーザー切断機が、プログラムされた切断経路に沿って金属板を加工しています。
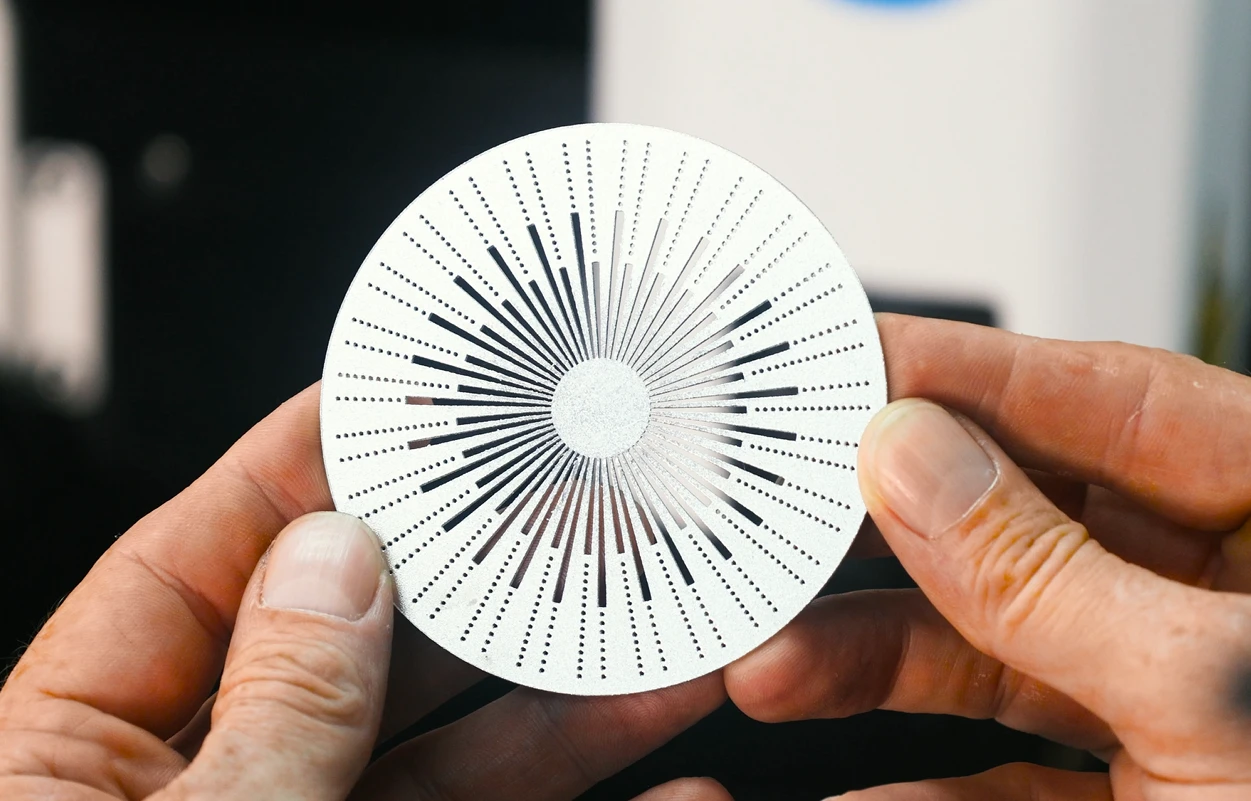
ファイバーレーザー切断によって、複雑な輪郭と小さな穴を持つステンレス鋼部品が精密に加工されています。
ファイバーレーザー、CO₂レーザー、プラズマ切断、ウォータージェット切断は、それぞれ異なる金属加工ニーズに対応します。
| 比較項目 | ファイバーレーザー | CO₂レーザー | プラズマ切断 | ウォータージェット切断 |
|---|---|---|---|---|
| 得意な用途 | 高精度な板金加工 | 幅広い材料へのレーザー加工 | 中厚板から厚板までの導電性金属 | 厚板、熱に弱い材料、多様な素材 |
| 薄板の切断速度 | 非常に優れている | 良好 | 良好 | 低め |
| 精度 | 非常に高い | 非常に高い | 中程度 | 高い |
| 厚板の加工能力 | 十分な出力があれば高い | 中程度 | 非常に高い | 非常に高い |
| 切断幅 | 非常に狭い | 狭い | 広め | 狭い |
| 熱の影響 | 熱影響部が小さい | 熱影響部が生じる | 熱影響部が大きい | 冷間切断 |
| 主な加工材料 | 主に金属 | 金属および多くの非金属 | 導電性金属 | 金属、石材、ガラス、複合材料など |
| 初期投資 | 高い | 高い | 比較的低い | 中程度~高い |
詳しい比較については、以下の記事をご覧ください。
ファイバーレーザーとCO₂レーザーの比較 |ファイバーレーザーとプラズマ切断の比較 |ファイバーレーザーとウォータージェット切断の比較
ファイバーレーザー切断機は、多くの金属材料がファイバーレーザーの波長を効率的に吸収するため、金属加工に特に適しています。
主な加工材料は次のとおりです。
| 材料 | ファイバーレーザー切断への適性 | 主な注意点 |
|---|---|---|
| 炭素鋼 | 非常に高い | 酸素、空気、その他の適切なアシストガスで切断されることが多い |
| ステンレス鋼 | 非常に高い | 酸化のないきれいな切断面が必要な場合は、窒素がよく使用される |
| アルミニウム | 非常に高い | 適切な出力と切断パラメータが必要 |
| 真鍮 | 対応可能 | 反射率が高いため、適切な加工能力を備えた機械が必要 |
| 銅 | 対応可能 | 高反射率の金属に対応するよう設計されたシステムが必要 |
| 亜鉛めっき鋼板 | 非常に高い | 板金加工で広く使用される |
実際の切断性能は、材料の種類、板厚、レーザー出力、アシストガス、機械の構成によって異なります。
各材料の特性、切断パラメータ、加工上の注意点について詳しく知りたい場合は、ファイバーレーザーで切断できる材料とは?をご覧ください。
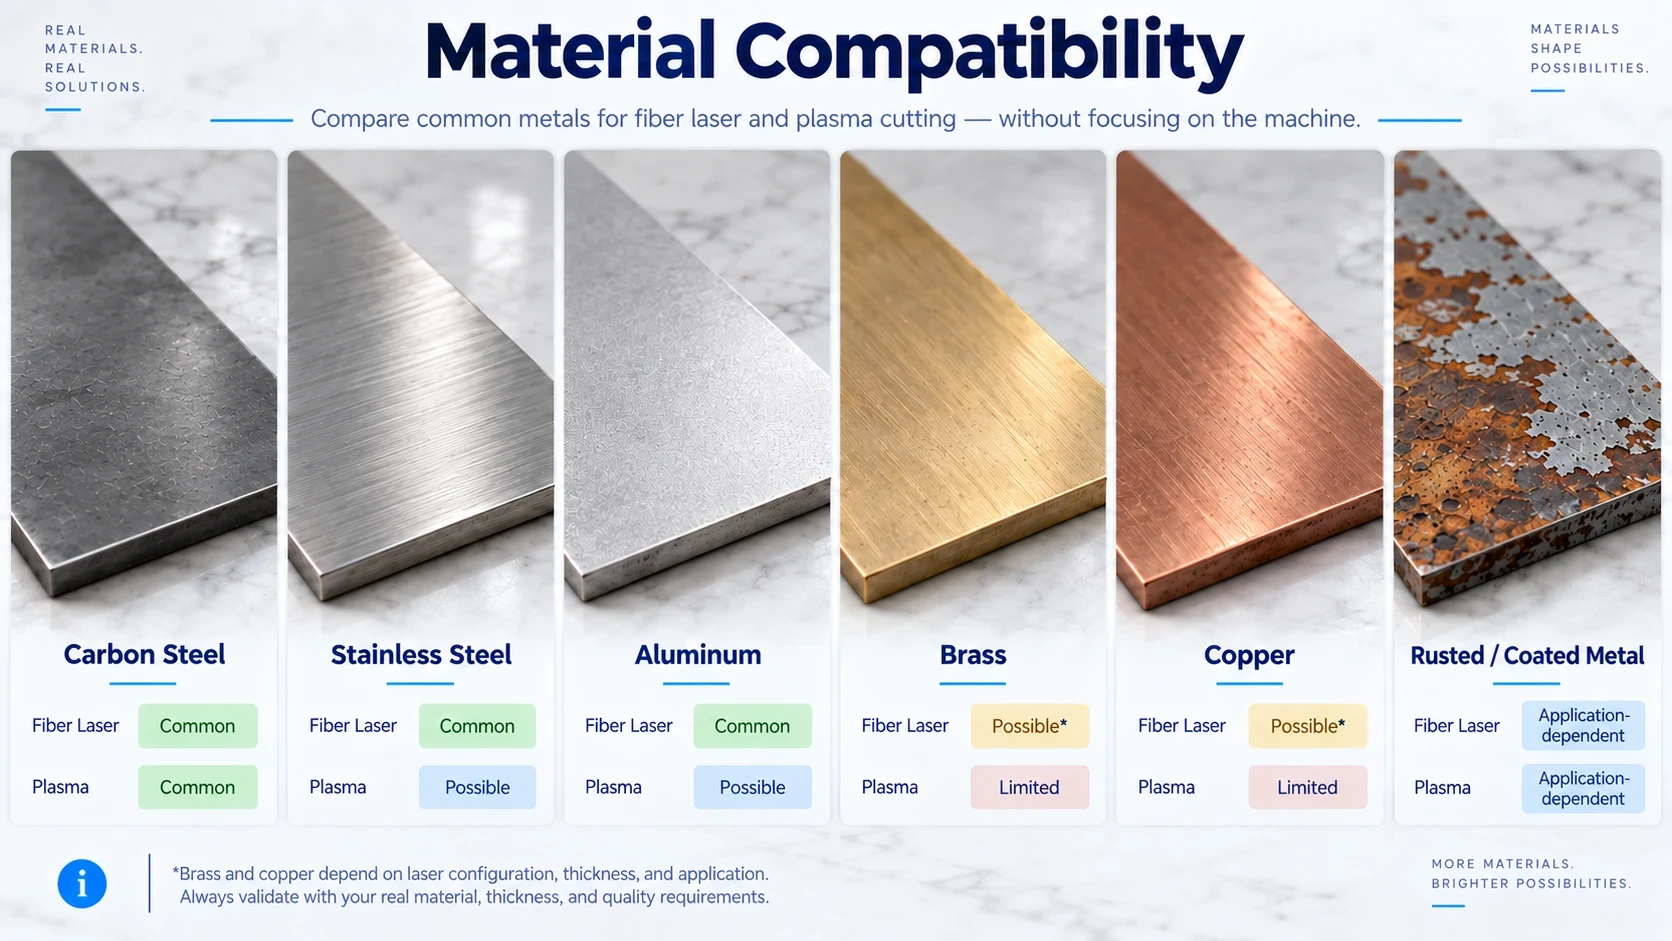
ファイバーレーザー切断は、炭素鋼、ステンレス鋼、アルミニウム、真鍮、銅などの一般的な工業用金属に対して高い適合性を持っています。
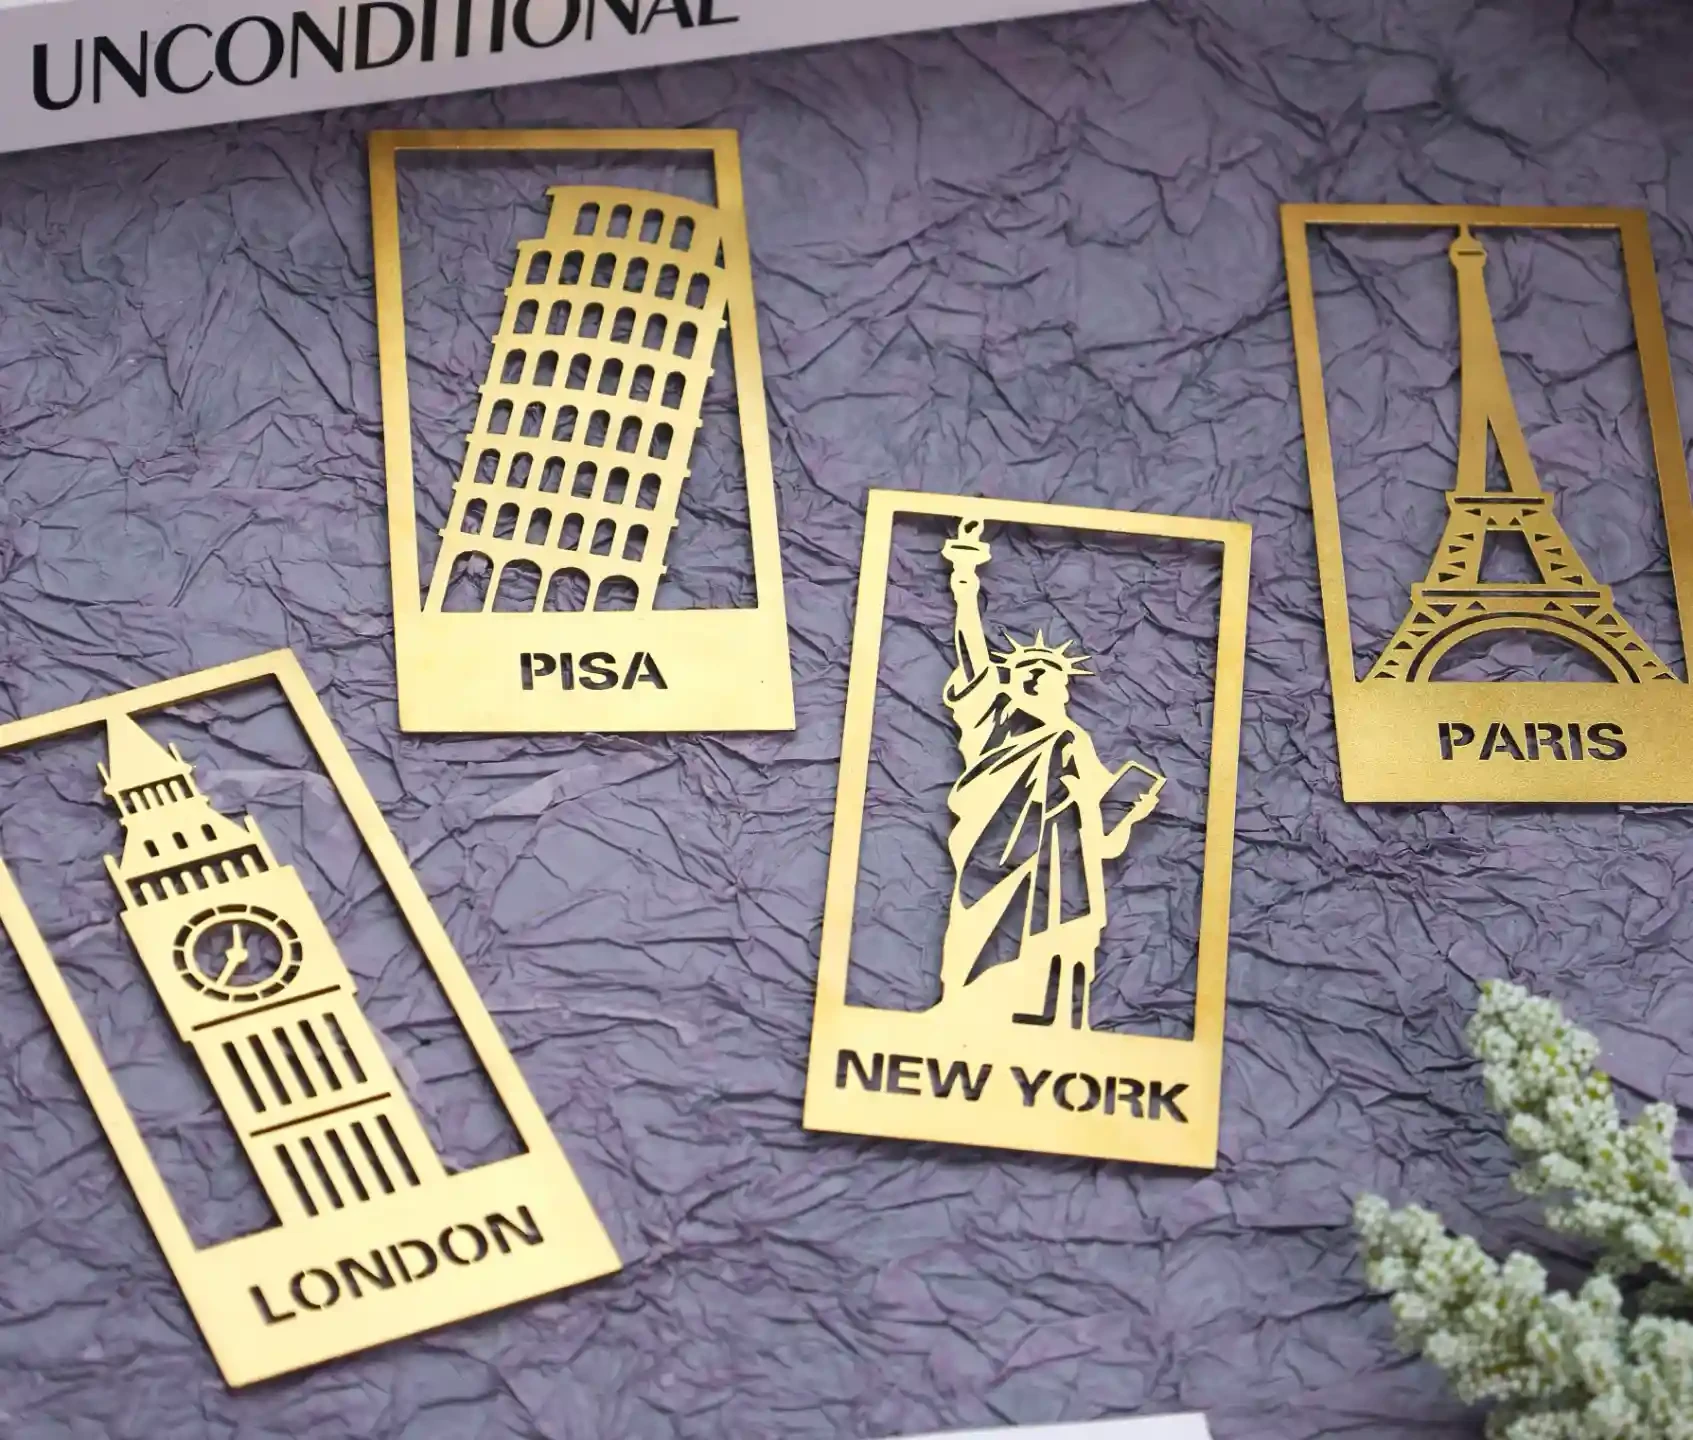
ファイバーレーザーで切断した真鍮製しおり。反射率の高い金属でも、細かなディテールと切断面の品質が得られることを示しています。
メーカーがファイバーレーザーの切断可能板厚を示す場合、その数値は「きれいに切断できる板厚」と「物理的に切断可能な最大板厚」のどちらかを意味していることがあります。
日常的な生産では、最大切断板厚よりも、きれいに切断できる最大板厚のほうが実用的な指標です。これは、材料を完全に切断しながら、切断面を比較的きれいに保ち、バリを抑え、部品を確実に分離し、追加仕上げの必要性を少なくできる板厚を指します。
物理的な最大切断板厚は、適切な条件下で機械が貫通切断できる上限です。この限界に近づくほど、切断速度が低下し、焦点位置、ガス圧力、材料品質、ノズルの状態などの影響を受けやすくなります。
最大板厚付近では、切断が遅くなり、バリ取り、切断端面の仕上げ、手作業による部品分離が必要になる可能性も高まります。生産計画を立てる際は、カタログ上の最大切断板厚だけでなく、きれいに安定して切断できる板厚を重視しましょう。
公表されている切断板厚は、メーカーや機械構成によって異なります。以下の表は、複数のファイバーレーザーメーカーや業界の参考資料に示されている、一般的な最大切断板厚の範囲をまとめたものです。
| 材料 | 1.5 kW | 3 kW | 6 kW | 12 kW | 一般的なアシストガス |
|---|---|---|---|---|---|
| 炭素鋼 | 約12~16 mm | 約18~22 mm | 約25~30 mm | 約40~50 mm | O₂ / 空気 |
| ステンレス鋼 | 約5~6 mm | 約8~12 mm | 約16~20 mm | 約20~40 mm | N₂ |
| アルミニウム | 約4~6 mm | 約6~10 mm | 約12~16 mm | 約18~30 mm | N₂ |
| 真鍮 | 約3~5 mm | 約6~8 mm | 約8~12 mm | 約12~20 mm | N₂ |
| 銅 | 約2~3 mm | 約4~5 mm | 約5~6 mm | 約8~12 mm | N₂ / O₂* |
* 銅の切断は、材料の反射率、レーザー発振器、切断ヘッド、アシストガス、加工パラメータの影響を特に受けやすい加工です。必要な板厚に対応できるか、メーカーにサンプル加工を依頼して確認してください。
通常の生産では、主に加工する板厚をきれいに、安定して、実用的な速度で切断できるよう、十分な出力余裕を持つ機械を選ぶことが重要です。
材料別・板厚別の詳しい推奨値については、ファイバーレーザーで切断できる板厚は?出力と板厚のガイドをご覧ください。
業界によって加工する材料や板厚は大きく異なります。薄い貴金属板を切断する宝飾品メーカーと、厚さ10~15 mmの鋼板を加工する金属加工工場では、必要なレーザー出力が大きく異なります。以下の表は、一般的な産業用途をもとに、必要なファイバーレーザー出力を選ぶための目安です。
| 業界・用途 | 主な材料 | 一般的な板厚・よくある加工の上限 | 推奨ファイバーレーザー出力 | 推奨理由 |
|---|---|---|---|---|
| 宝飾品・精密金属製品 | 金、銀、真鍮、ステンレス鋼 | 多くは1~2 mm未満 | ≤1.5 kW | 薄い材料では、非常に高い出力よりも精度と加工制御が重要になる |
| 電子機器・電気制御盤 | アルミニウム、ステンレス鋼、亜鉛めっき鋼板、炭素鋼 | 約0.5~3 mm | 1.5~3 kW | 薄い筐体、パネル、ブラケット、通気孔、細かな切り抜きに適している |
| HVAC・ダクト製造 | 亜鉛めっき鋼板、ステンレス鋼、アルミニウム | 一般的なダクトの多くは約0.5~1.6 mm | 1.5~3 kW | 薄板加工が中心となるため、極端な板厚への対応よりも生産速度と材料搬送が重要になる |
| 金属看板・装飾金属加工 | アルミニウム、ステンレス鋼、炭素鋼、真鍮 | 一般的に約1~3 mm。大型・高耐久の看板ではより厚い板を使用することもある | 1.5~3 kW | 文字、パネル、装飾模様、一般的な看板用金属板の加工に十分な能力を確保できる |
| 業務用厨房・食品関連設備 | ステンレス鋼、亜鉛めっき鋼板 | 一般的に約1~2 mm。厚い部品は約3 mmに達する場合がある | 1.5~3 kW | キャビネット、作業台、パネル、シンク、カバー、機器筐体の加工に適している |
| 自動車部品・試作 | 軟鋼、ステンレス鋼、アルミニウム | 一般的な板金加工は約0.5~4 mm。一部のブラケットや構造部品はさらに厚い | 3~6 kW | 出力を高めることで生産性が向上し、異なる板厚や厚めの部品にも柔軟に対応できる |
| 一般板金加工 | 炭素鋼、ステンレス鋼、アルミニウム、真鍮 | 約1~6 mmが一般的。さらに厚い加工は工場によって異なる | 3~6 kW | 多様な材料、幅広い受注内容、生産量の増加に対応しやすい |
| 機械製造・重工業 | 炭素鋼、ステンレス鋼 | 約6~15 mmの板厚を扱うことが多く、さらに厚い場合もある | 6~12 kW以上 | 中厚板から厚板まで、必要な切断能力と生産性を確保しやすい |
詳しい比較については、ファイバーレーザー出力ガイド:何ワット必要?をご覧ください。
ファイバーレーザー切断では、主に酸素、窒素、圧縮空気が使用されます。アシストガスは溶融金属を切断溝から排出する役割を持ち、切断速度、切断面の品質、酸化の程度、運転コストに直接影響します。
| アシストガス | 主な加工材料 | 主なメリット | 主な制約 | 米国での価格参考値* |
|---|---|---|---|---|
| 酸素(O₂) | 炭素鋼、軟鋼 | 切断反応を促進し、厚い鋼板の加工にも適している | 切断面が酸化する | 125立方フィートの再充填あたり約50~60ドル |
| 窒素(N₂) | ステンレス鋼、アルミニウム、真鍮 | きれいで光沢があり、酸化を抑えた切断面を得やすい | 高圧時の消費量が多い | 125立方フィートの再充填あたり約35ドル |
| 圧縮空気 | 炭素鋼、ステンレス鋼、アルミニウム | ガスの継続的な運用コストが低い | 酸化や変色が生じる場合がある | 現場で生成 |
* 価格は米国の小売価格を参考にした概算です。実際の費用は、地域、ガス純度、容器の容量、供給業者、配送費、レンタル条件、購入量によって異なります。
多くの場合、実用的な選択基準は次のとおりです。炭素鋼には酸素、酸化のないきれいな切断面が必要な場合には窒素、ガス費用を抑えることを優先し多少の酸化を許容できる場合には圧縮空気がよく使用されます。
圧力、消費量、切断面の品質、運転コストについては、ファイバーレーザー切断における酸素・窒素・圧縮空気の比較をご覧ください。
| 確認すべき質問 | 選定に影響する項目 |
|---|---|
| 主にどの金属を加工しますか? | 材料と加工方法の適合性、アシストガスの要件 |
| 通常の板厚と最大板厚はどのくらいですか? | 必要なレーザー出力と実用上の余裕 |
| どのサイズの金属板を使用しますか? | 必要な加工エリア |
| どれくらいの量を生産しますか? | 加工速度、交換テーブル、自動化の必要性 |
| どの程度の切断面品質が必要ですか? | アシストガスと許容できる後処理 |
| どのような設備環境と予算がありますか? | 機械の構成、設置条件、サポート要件 |
レーザー発振器、切断ヘッド、駆動システム、筐体、交換テーブル、ソフトウェア、排煙設備、サービスなど、各構成部品の比較については、ファイバーレーザー切断機の購入ガイドをご覧ください。
ファイバーレーザー切断システムの実際のコストには、機械本体の価格以外にもさまざまな費用が含まれます。予算を検討する際は、投資額を次の3つに分けて考えると整理しやすくなります。
1. 機械の購入費用
2. 生産環境の構築費用
3. 完成部品を製造するための費用
| 一般的なユーザー | 主な加工内容 | 代表的な機械 | 機械本体の予算 | 設置費用を含む現実的な予算* |
|---|---|---|---|---|
| 小規模工場・軽金属加工 | 1~3 mmのステンレス鋼、アルミニウム、軟鋼 | 1.5~3 kW | 20,000~40,000ドル | 30,000~50,000ドル以上 |
| 一般板金加工 | 1~8 mmのさまざまな金属板 | 3~6 kW | 45,000~80,000ドル | 60,000~100,000ドル以上 |
| 中厚板の生産 | 6~15 mmの金属を継続的に加工 | 6~12 kW | 70,000~150,000ドル以上 | 90,000~180,000ドル以上 |
| 大量生産を行う産業工場 | 厚板加工・連続生産 | 12 kW以上/自動化設備 | 150,000ドル以上 | 200,000ドル以上 |
* 設置を含む総予算は、供給業者、地域、インフラ、機械に含まれる装備によって大きく異なります。
| コスト項目 | 予算に含めるもの |
|---|---|
| 機械・設置 | 機械本体、輸送・搬入、電気工事、コンプレッサーまたはガス供給設備、排煙設備、ソフトウェア、設置、トレーニング |
| 切断作業 | アシストガス、電力、ノズル、保護レンズ、フィルター、メンテナンス |
| 完成部品のコスト | バリ取り・研削、金属洗浄、防錆処理、塗装・コーティング、曲げ・溶接、検査、必要に応じた梱包 |
機械本体の購入価格だけではなく、完成部品1個あたりの総コストを比較しましょう。設置費、運転費、後処理、総所有コスト(TCO)の計算については、ファイバーレーザー切断機の価格はいくら?をご覧ください。
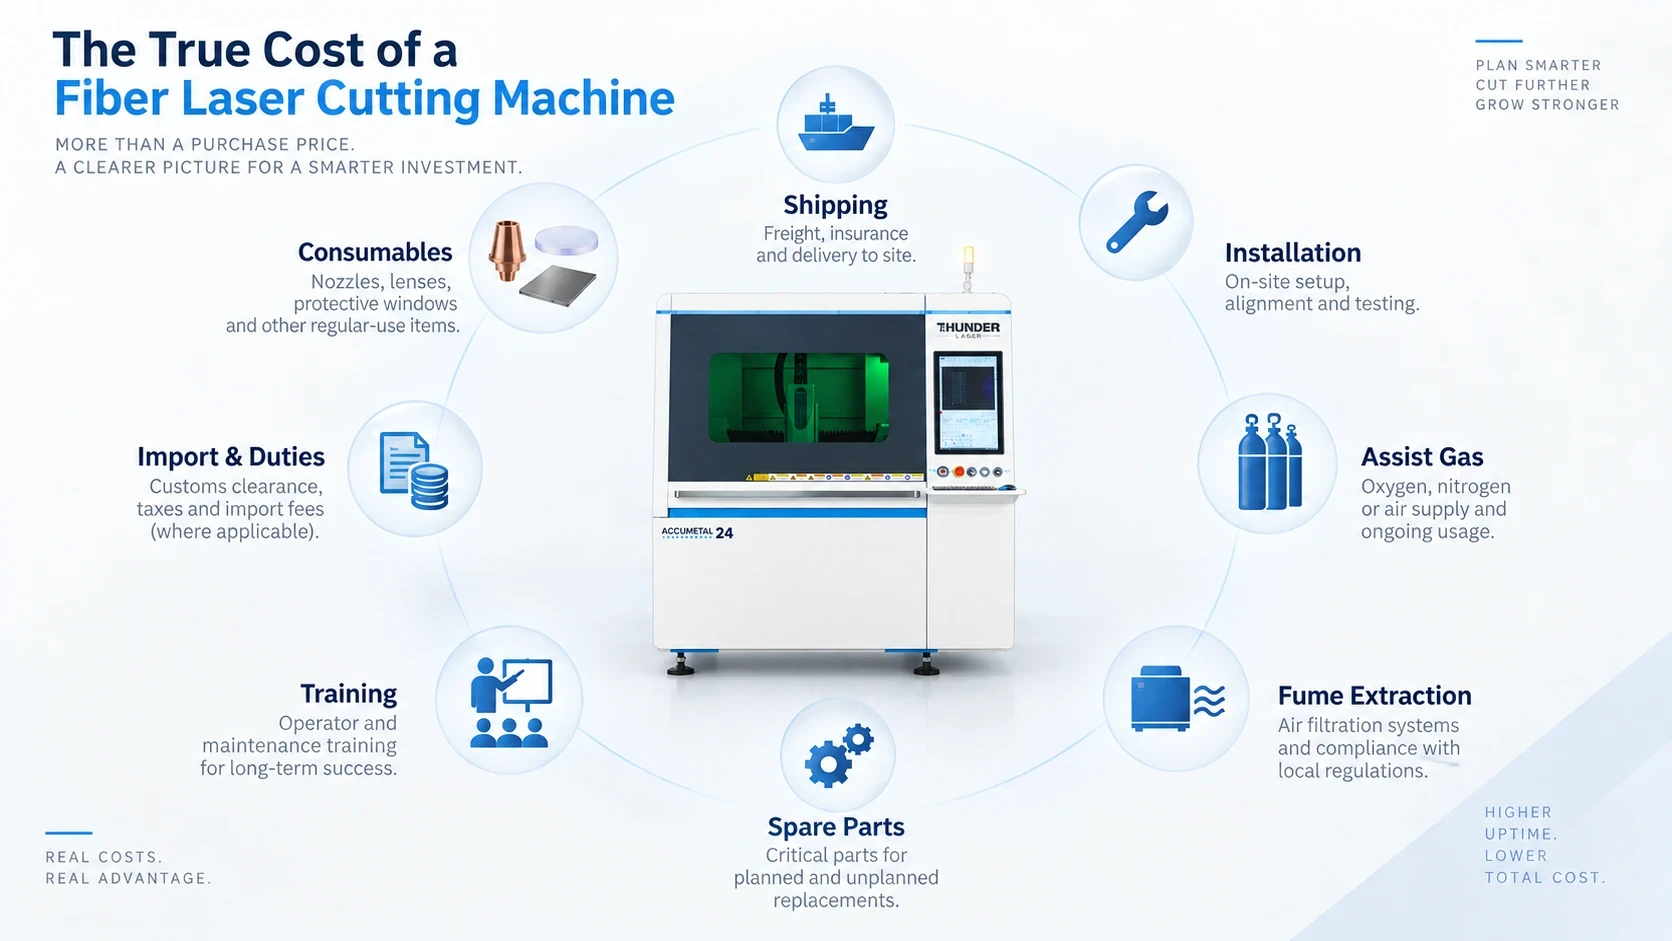
ファイバーレーザー切断機の予算には、機械本体、生産準備、完成部品1個あたりのコストを含めて考える必要があります。
ファイバーレーザー切断機によって完成部品あたりの総コストを削減できる、生産リードタイムを短縮できる、あるいは許容できる期間内に投資を回収できるだけの生産能力を追加できる場合、導入する価値があります。
| 導入が有利になりやすいケース | 外注が引き続き有利なケース |
|---|---|
| 切断需要が安定している、外注費や納期が大きな負担になっている、特注品や急ぎの注文が多い、生産量が増加している。 | 切断需要が不定期である、設備稼働率が低くなる、設備環境や熟練オペレーターが不足している、近隣の外注先が迅速かつ経済的に対応できる。 |
基本的な計算式は次のとおりです。
月間削減額 = 現在の外注費 − 内製化した場合の月間生産コスト
投資回収期間 = 設置を含む総投資額 ÷ 月間削減額
ROIを評価する際は、後処理にかかる費用や、生産能力・売上の増加も考慮してください。内製と外注を詳しく比較するには、ファイバーレーザー切断機を導入する価値はある?ROIガイドをご覧ください。
ファイバーレーザー切断機は、高出力レーザー、可動する機械部品、電気設備、高圧ガス、加工中に発生する煙、高温の金属を扱います。そのため、安全対策とメンテナンスは切断機本体だけでなく、加工環境全体を対象に行う必要があります。
日常的なメンテナンスでは、切断ヘッド(レンズ・ノズル)、ガス・エア供給システム、チラー、駆動システム、排煙設備の5つを重点的に点検します。点検頻度は、メーカーが指定するスケジュールと実際の稼働状況に基づいて決めてください。
詳しい手順と点検スケジュールについては、ファイバーレーザー切断の安全ガイドおよびファイバーレーザー切断機のメンテナンスガイドをご覧ください。
| 項目 | 点検内容 |
|---|---|
| レーザーの安全対策 | 筐体、安全インターロック、レーザーに適合した観察窓、アクセス管理 |
| 煙・粉じん | 切断で発生する煙や粒子を適切に排気・ろ過できているか |
| 火災リスク | 可燃物を取り除き、火花、高温のスラグ、材料の堆積を監視する |
| アシストガス | ガスボンベを固定し、適切なレギュレーターと配管を使用し、漏れがないか確認する |
| 圧縮空気 | メーカー指定の圧力で、清浄かつ乾燥した空気を使用する |
| 電気安全 | 適切な電源、接地、ブレーカー、資格を持つ専門家による電気工事 |
| 作業者の安全 | トレーニング、操作手順、非常停止の理解、適切な個人用保護具 |
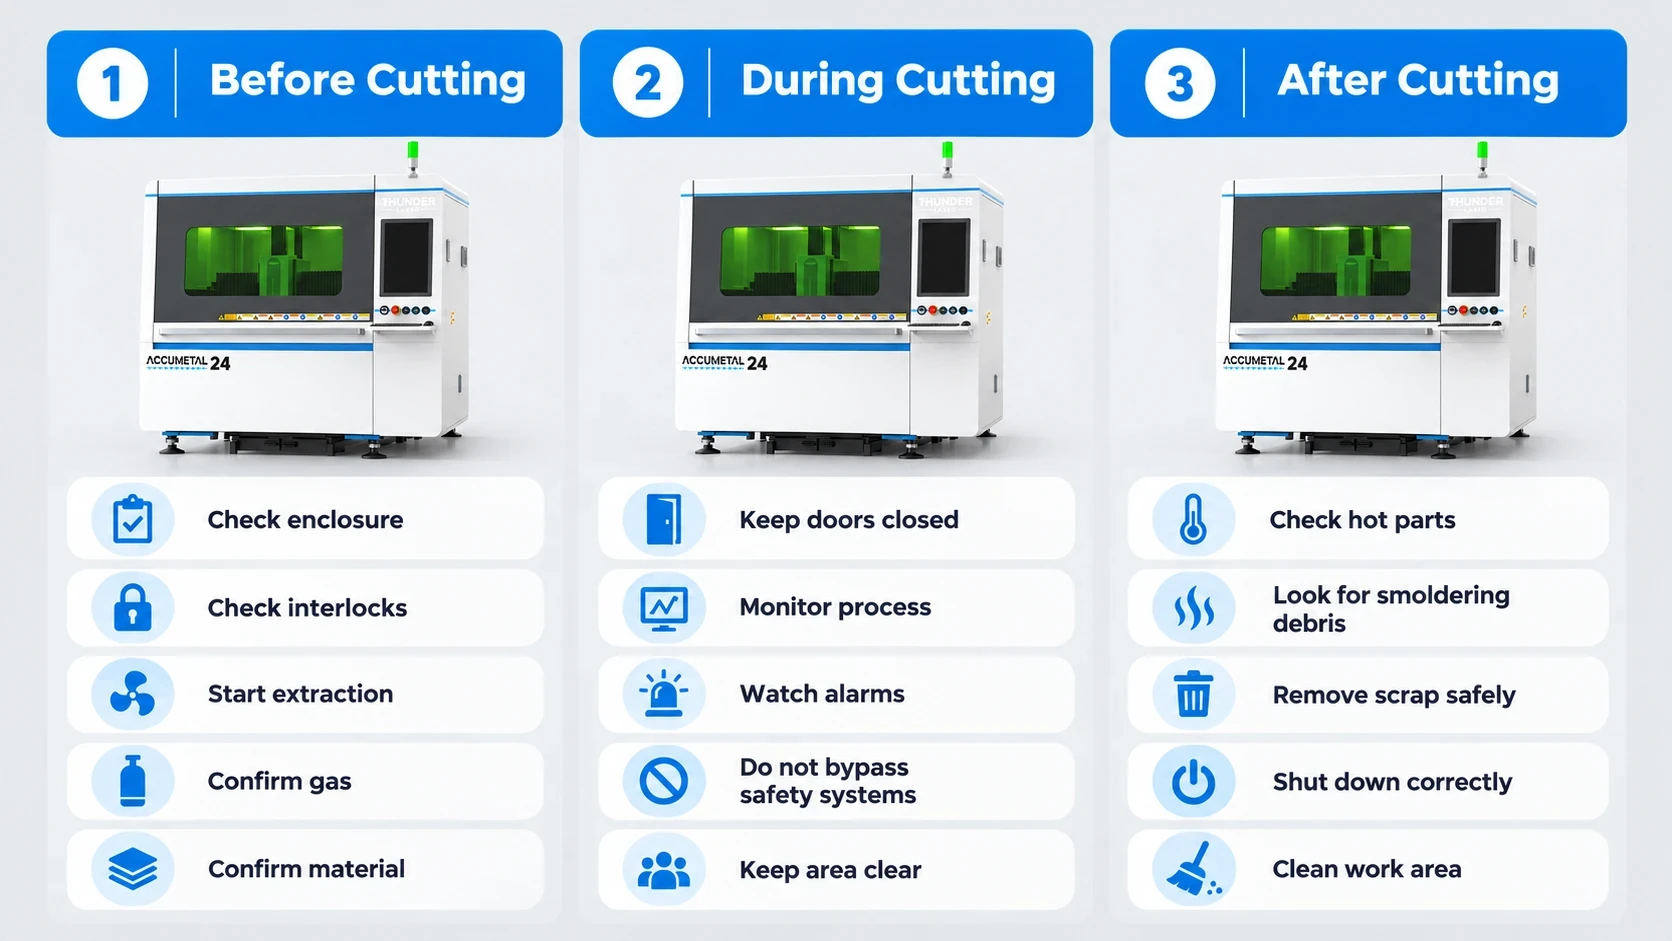
ファイバーレーザー切断機を安全に運用するには、レーザー安全、排煙、火災リスク、アシストガス、圧縮空気、電気安全、作業者保護への配慮が必要です。
作業後に作業エリアを清掃することで、安全で信頼性の高い切断環境を維持できます。
Thunder AccuMetalは、成長段階にある企業がプロフェッショナルな金属ファイバーレーザー切断を、より実用的かつ導入しやすい形で利用できるように設計されたシリーズです。
詳しい仕様、切断能力、構成オプションについては、Thunder AccuMetalシリーズをご覧ください。
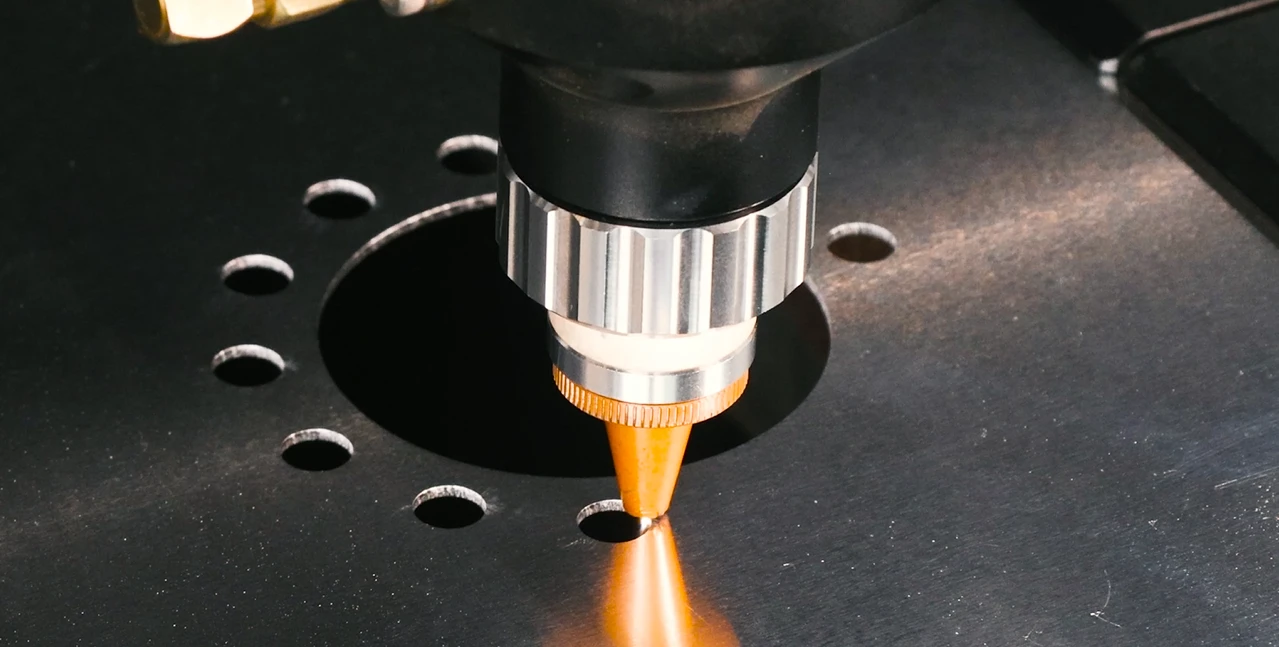
AccuMetalファイバーレーザー切断機がステンレス鋼部品を精密に加工しています。
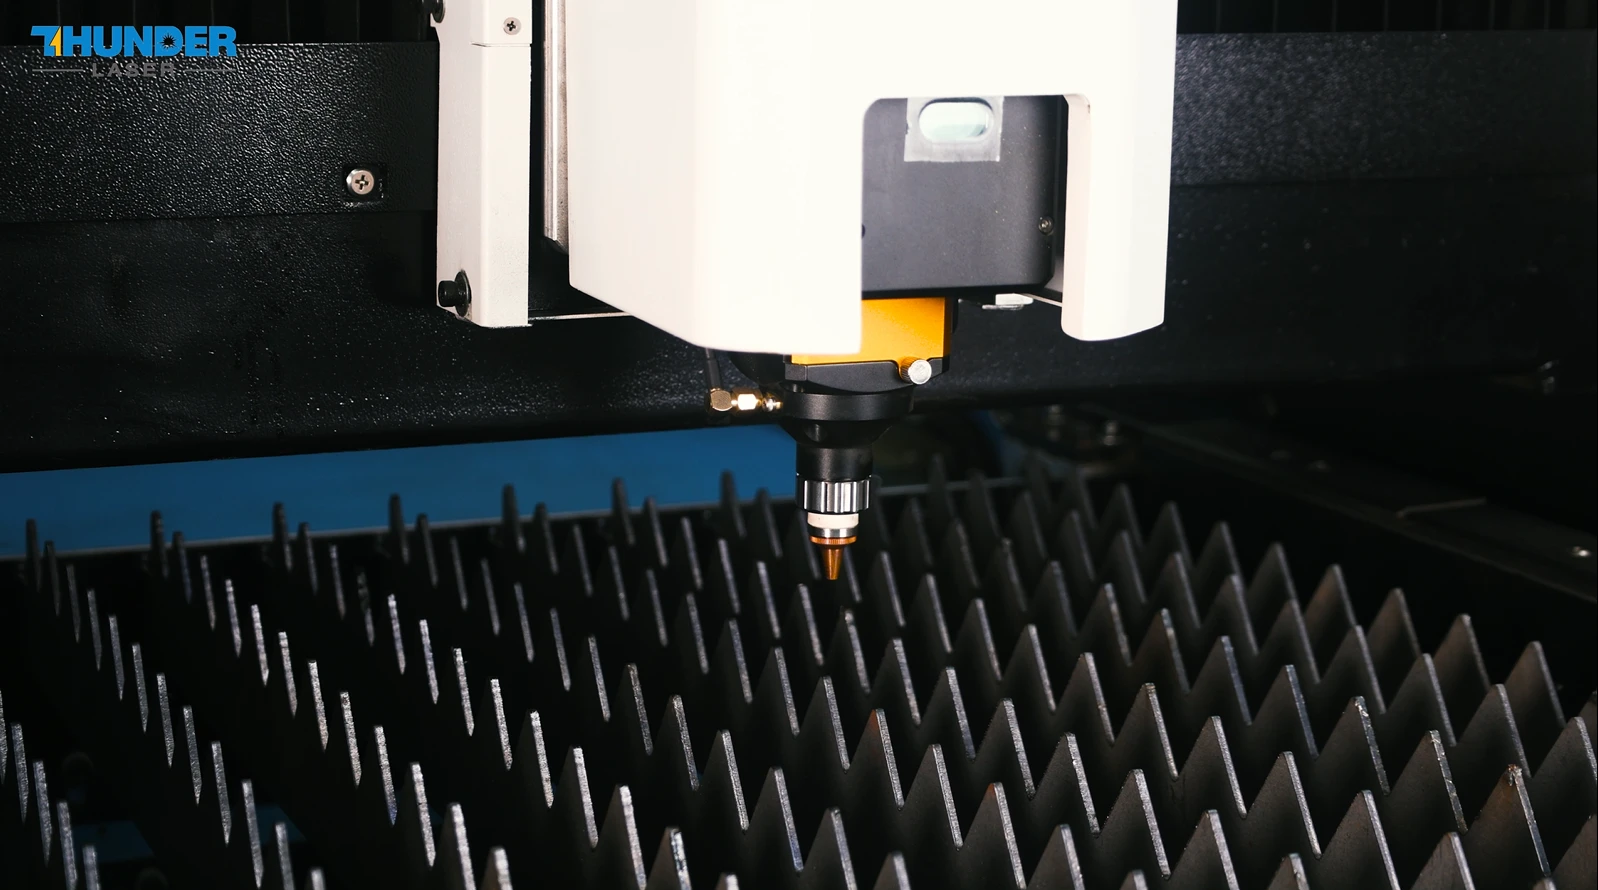
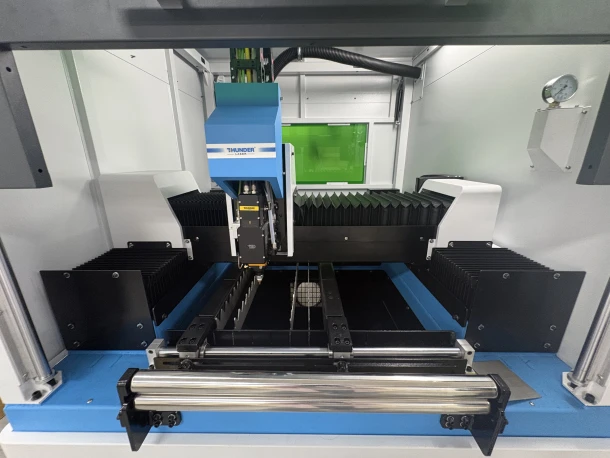
AccuMetalファイバーレーザー切断機の清潔なブレードテーブルは、安定した板材支持と一貫した切断を支えます。
大規模な自動化生産ラインをすぐに導入することなく、信頼性の高い金属切断能力を確保したい企業に向けて、AccuMetalは切断品質、生産の柔軟性、総合的なコストパフォーマンスのバランスを重視しています。
適切なファイバーレーザー切断機を選ぶには、材料、板厚、レーザー出力、アシストガス、金属板のサイズ、生産量、総運転コストなど、自社の実際の生産ニーズに機械が合っているかを見極める必要があります。
出力が高い機械やサイズが大きい機械が、必ずしも最適とは限りません。適切な機械とは、通常扱う材料をきれいかつ安定して切断でき、作業工程に適合し、完成部品あたりのコストを合理的な水準に抑えられる機械です。
用途に合ったファイバーレーザー切断機をお探しの方は、sales@thunderlaser.com までお問い合わせください。材料、板厚、生産ニーズに適した構成選びをサポートします。
今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
FAQ
ファイバーレーザー切断機は、集光したファイバーレーザー光を使用して金属板や金属プレートを切断する、CNC制御の加工システムです。ステンレス鋼、炭素鋼、アルミニウム、真鍮、銅、亜鉛めっき鋼板など、さまざまな金属の加工に広く使用されています。
ファイバーレーザー切断機は、次のような一般的な金属を加工できます。
実際の切断能力は、材料の種類、板厚、レーザー出力、アシストガス、機械の構成によって異なります。
切断可能な板厚は、主にレーザー出力、材料、アシストガス、切断パラメータによって決まります。
一般的な市場参考値として、1.5 kWの機械では、炭素鋼を約12~16 mm、ステンレス鋼を約5~6 mm切断できる場合があります。6 kWや12 kWのシステムでは、さらに厚い材料を加工できます。
ただし、公表されている最大板厚と、日常の生産で安定してきれいに切断できる板厚は同じではありません。
日常的に加工する材料と板厚に応じて、出力を選びましょう。
たまにしか加工しない最大板厚ではなく、通常の生産量と加工内容に合わせて出力を選ぶことが重要です。
主に使用されるアシストガスは次の3種類です。
適切なガスは、材料、必要な切断面品質、切断速度、運転コストによって異なります。
はい。ファイバーレーザーは、ステンレス鋼とアルミニウムの切断に広く使用されています。
酸化のないきれいな切断面が必要な場合には、窒素がよく使用されます。実用上の最大切断板厚は、レーザー出力と機械の構成によって異なります。
ファイバーレーザー切断機は、金属板やプレートを完全に貫通して切断するための機械です。一般的にキロワット級のレーザー出力とCNC駆動制御を使用します。
一方、ファイバーレーザーマーキング機は、通常ワット級の出力とガルバノシステムを使用し、材料を貫通させずにロゴ、シリアル番号、QRコード、文字、表面彫刻などを加工します。
用途によって異なります。
ファイバーレーザーは、一般的に次のような加工に適しています。
一方、厚い鋼材を扱う重金属加工では、細かな精度よりも厚板への対応力や設備コストの低さが重視されるため、プラズマ切断のほうが経済的な場合があります。
ファイバーレーザー切断機の価格は、レーザー出力、加工エリア、筐体、交換テーブル、構成部品、自動化の程度によって大きく異なります。
1.5~3 kWのエントリーレベルのシステムでも、数万ドル規模の費用がかかる場合があり、高出力の産業用システムでは100,000ドルを超えることもあります。
総投資額には、機械本体だけでなく、設置、電気設備、アシストガスまたは圧縮空気、排煙設備、消耗品、メンテナンス、後処理の費用も含めて考える必要があります。
金属切断の需要が安定している、外注費用が高い、特注品や短納期の注文が多い、あるいは生産量が増えている企業では、ファイバーレーザー切断機が有効な投資となる可能性があります。
投資回収期間を考えるための基本的な計算式は次のとおりです。
投資回収期間 = 設置を含む総投資額 ÷ 月間削減額
導入を決める前に、外注で完成品を製造する場合の総コストと、自社内で完成品を製造する場合の総コストを比較してください。
最適なソリューション選びでお困りですか?
お客様のニーズに合わせて、最適なマシンのご提案、用途に関するアドバイス、導入サポートをThunder Laserの専門スタッフが提供します。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販


