


ファイバーレーザー金属切断機のアシストガス:O₂ vs. N₂ vs. Air
 2026-09-15
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

ファイバーレーザー金属切断機のアシストガス:O₂ vs. N₂ vs. Air
2026-09-15

アシストガスは、ファイバーレーザーによる金属切断において重要な役割を果たします。切断溝から溶融した材料を除去するだけでなく、切断性能、切断面の品質、酸化の程度、そして全体的な運用コストにも影響します。
ファイバーレーザー金属切断機で最も一般的に使用されるアシストガスは、酸素(O₂)、窒素(N₂)、圧縮空気の3種類です。それぞれ作用が異なり、適した金属や生産要件も異なります。酸素は一般的に炭素鋼の切断に使用され、清潔で酸化のない切断面が求められる場合は窒素が適しています。また、圧縮空気は薄板や中厚板の多くの用途において、より経済的な選択肢となります。
そのため、適切なアシストガスを選ぶ際には、金属の種類だけでなく、材料の厚さ、求められる切断面の仕上がり、後工程、製造コストも考慮する必要があります。
結論:すべてのファイバーレーザー切断用途に最適なアシストガスが1種類だけ存在するわけではありません。
| アシストガス | 主な用途 | 主なメリット | 主なトレードオフ |
|---|---|---|---|
| 酸素(O₂) | 炭素鋼、軟鋼 | 切断反応を促進し、厚い鋼板の切断をサポート | 切断面が酸化する |
| 窒素(N₂) | ステンレス鋼、アルミニウム、真鍮 | 清潔で明るく、酸化のない切断面 | ガス消費量とコストが高い |
| 圧縮空気 | 炭素鋼、ステンレス鋼、アルミニウム | 適切な用途でアシストガスのコストを削減 | 酸化や変色が生じる場合がある |
ファイバーレーザーによる金属切断における酸素、窒素、圧縮空気の比較。
簡単に言えば、炭素鋼の切断には酸素、切断面の品質と酸化制御を最優先する場合は窒素、わずかな酸化を許容でき、製造コストを優先する場合は圧縮空気を選びます。
酸素(O₂)は、ファイバーレーザー金属切断機で炭素鋼や軟鋼を切断する際によく使用されます。窒素とは異なり、酸素は加熱された鋼と積極的に反応し、追加の熱を放出することで切断工程をサポートします。
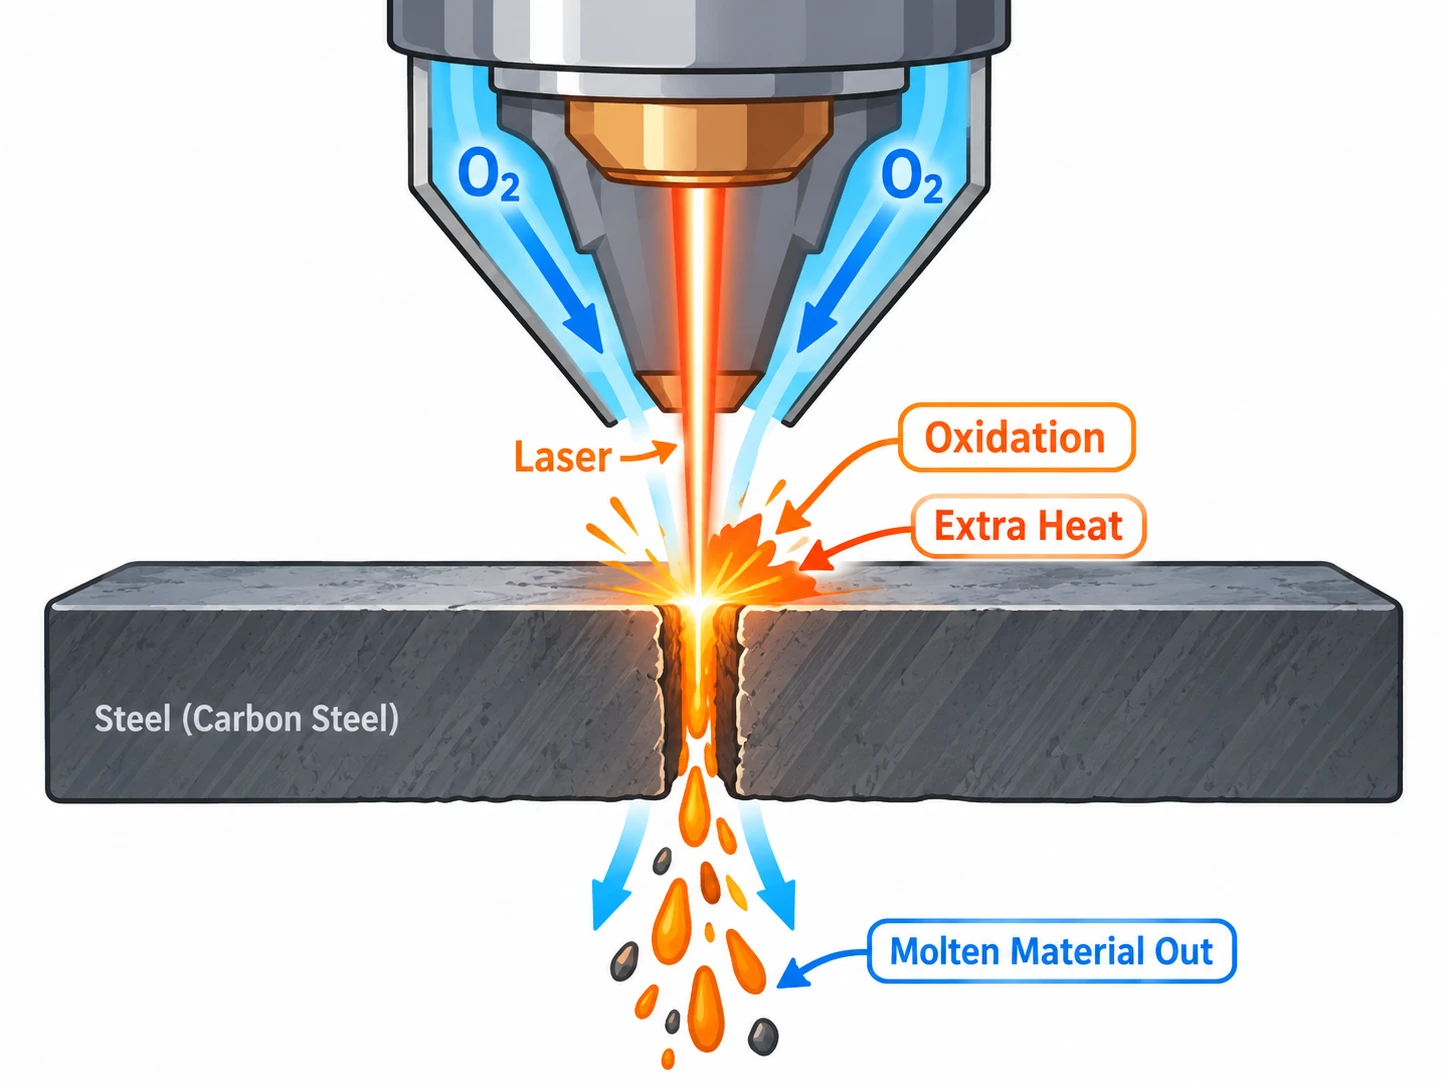
酸素アシストガスは、ファイバーレーザーによる炭素鋼と軟鋼の切断をサポートします。
工程はシンプルです。
この仕組みにより、酸素は特に炭素鋼の切断に適しており、材料が厚くなるほどその利点が活かされます。
主なトレードオフは酸化です。
酸素による切断では、次のような結果が生じる場合があります。
明るく酸化のない切断面が求められるステンレス鋼やアルミニウムには、通常、窒素のほうが適しています。
| 切断要件 | 酸素 |
|---|---|
| 炭素鋼/軟鋼 | 推奨 |
| 厚い炭素鋼 | 有力な選択肢 |
| 酸化のない切断面 | 最適ではない |
| 明るいステンレス鋼の切断面 | 非推奨 |
| 明るいアルミニウムの切断面 | 非推奨 |
| 酸化した切断面を許容できる | 適している |
酸化のない切断面が必要ない場合、酸素は炭素鋼や軟鋼に最適です。
つまり、炭素鋼や軟鋼を切断する際に、完全に酸化のない切断面を維持することよりも切断能力を重視する場合は、酸素を選びます。
窒素(N₂)は、清潔で酸化のない切断面が求められるステンレス鋼、アルミニウム、その他の金属の切断によく使用されます。酸素とは異なり、窒素は酸化反応によって意図的に熱を加えません。主な役割は、酸化を抑えながら溶融金属を切断溝から吹き飛ばすことです。
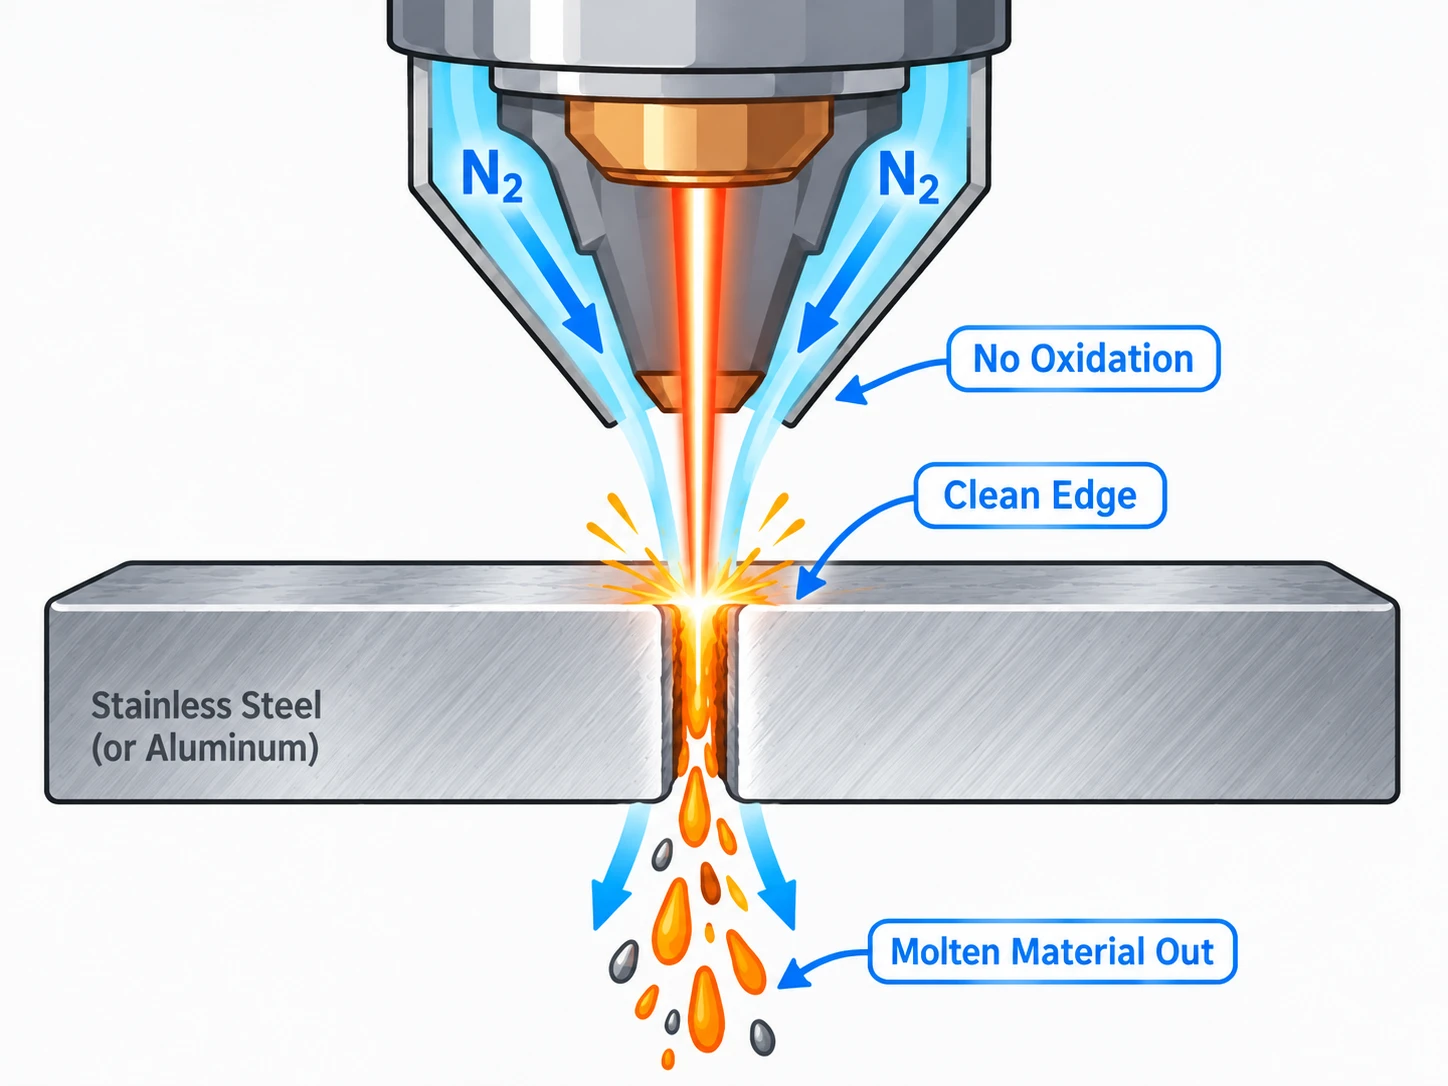
窒素アシストガスは、清潔で明るく、酸化の少ないレーザー切断面の形成に役立ちます。
切断エネルギーはレーザーによって供給されるため、材料が厚くなるほど、十分なレーザー出力とガス圧力が重要になります。
主なデメリットは、ガス消費量とコストです。
窒素の消費量が多い工場では、バルク窒素やオンサイト型の窒素発生装置を検討する価値があります。
| 切断要件 | 窒素 |
|---|---|
| ステンレス鋼 | 推奨 |
| アルミニウム | 推奨 |
| 明るく清潔な切断面 | 有力な選択肢 |
| 酸化のない切断面 | 有力な選択肢 |
| 後加工を最小限に抑える | 有力な選択肢 |
| アシストガスのコストを最小限に抑える | 通常は最適な選択肢ではない |
清潔で明るく、酸化の少ない切断面を優先する場合は、窒素が適しています。
つまり、アシストガスのコスト削減よりも切断面の品質と酸化制御を重視する場合は、窒素を選びます。
圧縮空気も、多くのファイバーレーザー金属切断用途でアシストガスとして使用できます。空気は約78%の窒素と21%の酸素で構成されているため、その切断特性は純窒素と純酸素の中間に位置します。
購入する切断用ガスへの依存を減らしたい場合、圧縮空気は特に魅力的な選択肢です。
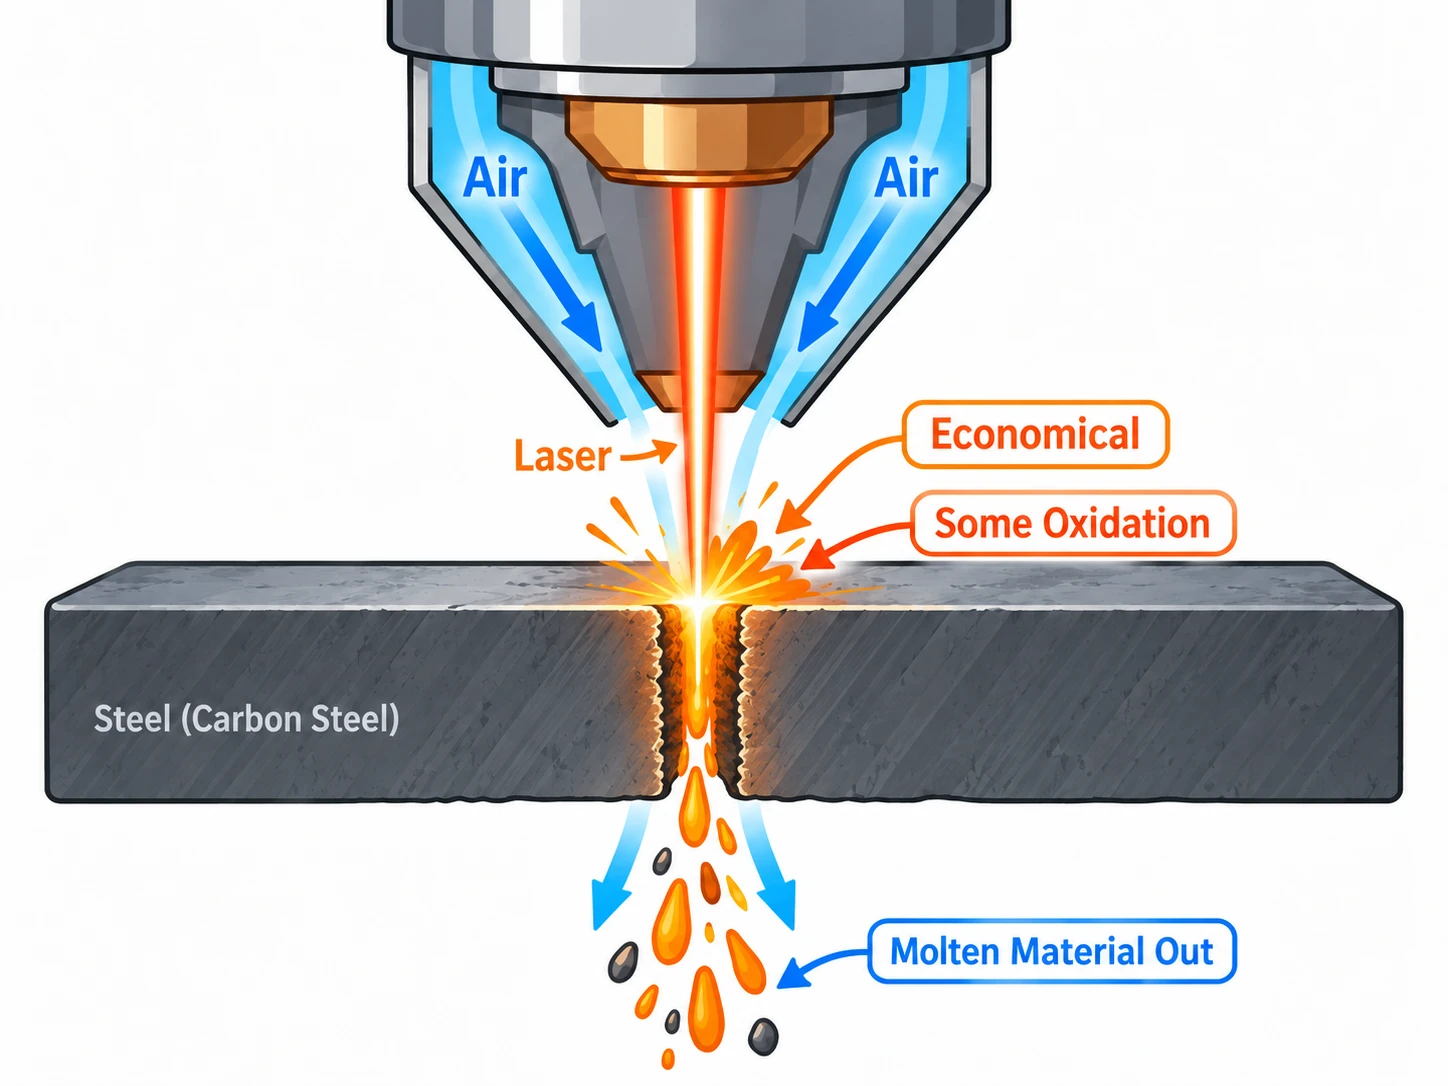
圧縮空気は、適切なファイバーレーザー金属切断用途において、コスト効率の高いアシストガスの選択肢となります。
そのため、圧縮空気は適切な用途で良好な切断結果を得られますが、一般的に高純度窒素と同じような酸化のない切断面は得られません。
圧縮空気は購入するガスのコストを削減できますが、完全に「無料」の切断用ガスと考えるべきではありません。
| 切断要件 | 圧縮空気 |
|---|---|
| アシストガスのコストを削減する | 有力な選択肢 |
| 薄板/中厚板の生産 | 適している |
| ステンレス鋼 | わずかな酸化を許容できる場合に適している |
| アルミニウム | 切断面の要件によって適している |
| 完全に酸化のない切断面 | 最適ではない |
| 外観品質の高い切断面 | 通常は窒素のほうが適している |
完全に酸化のない切断面を得ることよりもアシストガスのコストを重視する場合、圧縮空気は実用的な選択肢です。
つまり、運用コストの削減を優先し、多少の酸化や切断面の変色を許容できる用途では、圧縮空気を選びます。
アシストガスは、ファイバーレーザー金属切断機で仕上がる切断面に直接影響します。酸素、窒素、圧縮空気の主な違いは、酸化の程度、切断面の外観、後加工の必要性、そしてコストです。
| 比較項目 | 酸素(O₂) | 窒素(N₂) | 圧縮空気 |
|---|---|---|---|
| 切断面の酸化 | 高い | 非常に低い | 低~中程度 |
| 切断面の外観 | 暗く、酸化している | 明るく清潔 | 一般的に清潔だが、変色する場合がある |
| 炭素鋼 | 非常に適している | 酸化のない切断面が必要な場合に使用可能 | 特定の用途に適している |
| ステンレス鋼 | 清潔な切断面には通常適さない | 非常に適している | わずかな酸化を許容できる場合に適している |
| アルミニウム | 通常は適さない | 非常に適している | 適切な用途に適している |
| 後加工 | 酸化層の除去が必要な場合がある | 通常は最小限 | 求める仕上がりによる |
| アシストガスのコスト | 中程度 | 通常は最も高い | 継続的な生産では通常最も低い |
| 最適な用途 | 炭素鋼の切断 | 高品質で酸化のない切断面 | コスト効率を重視した一般的な切断 |
酸素、窒素、圧縮空気による切断品質、酸化、後加工、コストの違い。
切断面の品質を最優先する場合、酸化を最小限に抑えられる窒素が一般的に最良の結果をもたらします。
炭素鋼の切断能力を優先する場合は、酸素のほうが適していることがよくあります。
完全に酸化のない切断面を得ることよりも運用コストを重視する場合は、圧縮空気が実用的な代替手段になります。
したがって、最適なアシストガスは、単に最速または最安で切断できるガスではなく、完成部品に求められる品質によって決まります。
最適なアシストガスは、切断する金属の種類に大きく左右されます。ほとんどのファイバーレーザー金属切断用途では、炭素鋼には酸素が一般的に適しており、清潔で酸化のない切断面が必要なステンレス鋼やアルミニウムには窒素が適しています。わずかな酸化を許容できる場合は、圧縮空気が低コストの代替手段になります。
| 金属 | 推奨するアシストガス | 代替ガス | 主な理由 |
|---|---|---|---|
| 炭素鋼/軟鋼 | 酸素 | 圧縮空気/窒素 | 酸素は切断反応を促進し、厚い鋼板の切断をサポートする |
| ステンレス鋼 | 窒素 | 圧縮空気 | 清潔で明るく、酸化の少ない切断面 |
| アルミニウム | 窒素 | 圧縮空気 | 酸化を抑え、より清潔な切断面を実現する |
| 真鍮 | 窒素 | 加工条件による | 酸化を抑え、切断面の品質を維持するのに役立つ |
| 銅 | 加工条件による | 検証済みの加工条件に応じてN₂/O₂ | 切断特性は機械と加工条件の設定に大きく左右される |
金属の種類に応じたアシストガス選定の推奨開始点。
炭素鋼や軟鋼には、通常、酸素が第一候補となります。
次のような場合は酸素を選びます。
酸化のない切断面を維持することよりも運用コストの削減が重要な場合、適切な薄板切断用途では圧縮空気も検討できます。
酸化を最小限に抑える必要がある場合は窒素も使用できますが、切断コストや必要なレーザー出力は異なる場合があります。
切断面の品質が重要な場合、ステンレス鋼には一般的に窒素が推奨されます。
次のような要件がある場合は窒素を選びます。
次のような場合は、圧縮空気が実用的な代替手段となります。
清潔な切断面と低い酸化レベルが求められる場合、アルミニウムには一般的に窒素が推奨されます。
次のような用途には窒素を選びます。
次のような場合は圧縮空気を選びます。
真鍮では、きれいな切断と酸化制御を優先する場合、窒素が一般的に使用されます。
銅では、材料の厚さ、レーザー出力、切断ヘッド、機械構成によって切断性能が大きく変わるため、アシストガスの選定は加工条件により左右されます。
反射率の高い金属を切断する場合:
つまり、炭素鋼には酸素、清潔な切断面が必要なステンレス鋼やアルミニウムには窒素、完全に酸化のない切断面よりもコストを重視する場合は圧縮空気から検討を始めます。
アシストガスは切断品質だけでなく、切断面に残る酸化の量にも影響します。そのため、次の製造工程に進む前に必要となる洗浄、研削、表面処理の作業量も変わります。
| アシストガス | 一般的な切断面の状態 | 後加工への影響 |
|---|---|---|
| 酸素(O₂) | 酸化した切断面 | 酸化層の除去や洗浄が必要な場合がある |
| 窒素(N₂) | 清潔で酸化の少ない切断面 | 通常、切断面の前処理を減らせる |
| 圧縮空気 | 酸化や変色が生じる場合がある | 求められる仕上がりによる |
アシストガスは、後工程で必要となる洗浄や仕上げ作業に直接影響します。
酸素による切断では、炭素鋼の切断面に酸化層が残る場合があります。
次の工程の前に、追加の前処理が必要になることがあります。
求められる仕上がりによっては、ブラッシング、研削、ブラスト処理、その他の洗浄方法が必要になります。
窒素は酸化を最小限に抑えられるため、二次的な切断面の前処理を減らせる場合があります。
次のような場合に有効です。
圧縮空気による切断面の状態は、通常、酸素と窒素の中間に位置します。
後加工の必要性は、次の要素によって決まります。
重要なのは、最も安価なアシストガスが、完成部品の総コストを最も低くするとは限らないことです。ガスのコストだけでなく、それによって増える洗浄や後加工の費用も考慮する必要があります。
アシストガスは、ファイバーレーザー金属切断機の大きな運用コストになる場合があります。特に連続生産では、その影響が大きくなります。実際のコストは、ガス消費量、地域のガス価格、材料の厚さ、切断時間、供給方法によって決まります。
酸素の一般的な供給方法は次のとおりです。
酸素の消費量は切断条件によって異なりますが、酸素切断は通常、高圧窒素による切断よりも低い圧力で行われます。
主なコスト要因は次のとおりです。
断続的な切断や少量生産では、ガスボンベで十分な場合があります。生産量が多い場合は、バルク供給システムを導入する価値があります。
清潔な切断面を得るためには高圧・高流量が必要になることが多いため、窒素はファイバーレーザー切断における最大級のアシストガス費用になる場合があります。
窒素の主な供給方法は次のとおりです。
一般的に、生産量が多いほど窒素の供給方法が重要になります。
| 窒素の供給方法 | 適した用途 | 主な検討事項 |
|---|---|---|
| ガスボンベ | 断続的な切断 | 導入は簡単だが、供給容量に限りがある |
| ガスボンベの集合供給 | 少量~中量生産 | 供給容量は増えるが、頻繁な交換が必要 |
| 大型の液体窒素タンク | 大量生産 | 安定供給が可能だが、タンクと供給業者の設備が必要 |
| 窒素発生装置 | 長期的な継続使用 | 初期投資は高いが、配送されるガスへの依存を減らせる |
ファイバーレーザーの生産量に応じた一般的な窒素供給方法。
窒素の消費量が継続的に多い場合は、窒素発生装置を検討する価値があります。ただし、実際の使用量、必要な純度、圧力、設備コスト、地域のガス価格に基づいて判断する必要があります。
圧縮空気は現場で生成できるため、購入するガスのコストを削減できます。
ただし、圧縮空気による切断が無料というわけではありません。次のようなコストが発生します。
切断システムを保護し、安定した切断性能を維持するためには、空気を清潔で乾燥した状態に保つ必要もあります。
適切な用途では、圧縮空気は購入した窒素や酸素よりも継続的なアシストガスコストを低く抑えられます。
| 選択肢 | 初期コスト | 継続コスト | 適した用途 |
|---|---|---|---|
| 酸素ボンベ | 低い | 中程度 | 断続的な炭素鋼の切断 |
| 窒素ボンベ | 低い | 大量使用時は高い | 少量生産での高品質な切断 |
| バルク窒素 | 設備投資が高い | 規模が大きいほど単位当たりのコストが低い | 大量生産 |
| 窒素発生装置 | 高い | 長期的なガス購入コストを削減できる | 窒素を多く使用する継続的な生産 |
| 圧縮空気システム | 中~高 | 電力+メンテナンス | コストを重視する継続的な切断 |
アシストガスの供給方法は、初期投資、継続コスト、適した生産量がそれぞれ異なります。
ガスの単価が最も安くても、完成部品の総コストが最も低くなるとは限りません。切断面の洗浄、後加工、ガスの配送、電力、設備のメンテナンスも比較に含める必要があります。
酸素、窒素、圧縮空気を選ぶ際は、ガス価格だけでなく、材料と求められる切断面の仕上がりから検討を始めましょう。
実用的な選定の出発点は次のとおりです。
これらは選定の出発点であり、すべての用途に当てはまる絶対的なルールではありません。材料の厚さや求められる切断品質によって、最適な選択肢は変わります。
完成部品に次の要件があるかを確認します。
酸化のない切断面が重要な場合、通常は窒素が最も有力な選択肢です。
ある程度の酸化を許容できる場合は、酸素や圧縮空気のほうが切断コストを抑えられる可能性があります。
材料が厚くなるにつれて、最適なアシストガスが変わる場合があります。
例えば、次のような違いがあります。
必ず、使用する機械で検証済みの切断パラメータに合わせてガスを選択してください。
切断後にどのような工程があるかを考慮します。
安価な切断方法でも、追加の洗浄や仕上げ作業が発生すると、結果的にコストが高くなる場合があります。
ガスの購入価格だけで比較しないでください。
次の項目を考慮します。
| 優先事項 | 推奨する選定の出発点 |
|---|---|
| 炭素鋼の切断 | 酸素 |
| 厚い炭素鋼 | 酸素 |
| 清潔なステンレス鋼の切断面 | 窒素 |
| 清潔なアルミニウムの切断面 | 窒素 |
| 酸化を最小限に抑える | 窒素 |
| アシストガスのコストを削減する | 圧縮空気 |
| 窒素の配送を減らす | 圧縮空気または窒素発生装置 |
| 後加工を最小限に抑える | 窒素 |
| コストと許容できる切断品質のバランスを取る | 圧縮空気 |
切断時の優先事項に基づくアシストガスの簡易選定ガイド。
つまり、材料 → 厚さ → 切断面の品質 → 後工程 → 製造コストの総額、という順序でアシストガスを選びます。すべてのファイバーレーザー金属切断用途に最適なガスが1種類だけ存在するわけではありません。
Thunder AccuMetalのファイバーレーザー金属切断機は複数のアシストガスに対応しており、金属の種類、求められる切断面の品質、運用コストに応じて切断方法を選択できます。
| アシストガス | AccuMetalでの一般的な用途 | 主なメリット |
|---|---|---|
| 酸素(O₂) | 炭素鋼/軟鋼 | 炭素鋼の切断能力を高める |
| 窒素(N₂) | ステンレス鋼、アルミニウム | 清潔で酸化の少ない切断面 |
| 圧縮空気 | 適切な一般金属切断 | アシストガスの運用コスト削減に役立つ |
Thunder AccuMetalは、さまざまな切断要件に対応するため、酸素、窒素、圧縮空気を使用できます。
この柔軟性により、次のような選択が可能になります。
すべての作業で同じガスに頼るのではなく、AccuMetalのユーザーは、材料 → 切断面の品質 → 後工程 → 運用コストに応じてアシストガスを選択できます。
ファイバーレーザー金属切断機に適したアシストガスは、材料、厚さ、求められる切断面の品質、後工程、製造コストの総額によって決まります。
すべての用途に最適なガスが1種類だけ存在するわけではありません。最も実用的な選択肢は、切断と後加工の両方のコストを適切に管理しながら、必要な切断品質を実現できるガスです。
今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
よくある質問
ファイバーレーザー金属切断機では、一般的に酸素、窒素、圧縮空気をアシストガスとして使用します。最適な選択は材料、板厚、必要な切断面品質、生産コストによって異なります。
どちらか一方が常に優れているわけではありません。酸素は一般的に炭素鋼や軟鋼に適し、窒素は特にステンレスやアルミニウムで、きれいで酸化の少ない切断面が必要な場合に選ばれます。
一般的には窒素が推奨されます。酸化を抑え、より明るくきれいな切断面を得やすいためです。軽度の酸化を許容できる場合は、圧縮空気が低コストな代替となる場合があります。
炭素鋼や軟鋼では酸素が一般的です。加熱された鋼材との反応によって追加の熱エネルギーが生じ、切断をサポートしますが、切断面は酸化します。
はい。適した用途では圧縮空気を使用できます。ガスコストを抑えられる一方、窒素と比べて切断面に酸化や変色が発生しやすくなる場合があります。
はい。完全に酸化のない切断面よりも運用コストを重視する用途では、圧縮空気を使用できる場合があります。切断面品質を優先する場合は一般的に窒素が選ばれます。
オンサイトで生成できるため、購入ガス費を抑えられる場合があります。ただし、総コストにはコンプレッサー、電力、ドライヤー、フィルター、メンテナンスが含まれます。
窒素は酸化を抑えながら溶融金属を切断溝から排出します。そのため、特にステンレスやアルミニウムで、明るくきれいで酸化の少ない切断面を得やすくなります。
炭素鋼や軟鋼では、酸素が高温の金属と反応して追加の熱エネルギーを発生させるため、切断をサポートできます。特に厚い鋼材に有効ですが、切断面は酸化します。
必須ではありません。生産量が比較的少ない場合は、ボンベや液体窒素の供給で十分な場合があります。窒素消費量が継続的に多く、配送ガスへの依存を減らすメリットが設備投資を上回る場合には、オンサイト窒素発生装置がより有力な選択肢になります。
最適なソリューション選びでお困りですか?
お客様のニーズに合わせて、最適なマシンのご提案、用途に関するアドバイス、導入サポートをThunder Laserの専門スタッフが提供します。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販


