


ファイバーレーザー切断とプラズマ切断、金属切断にはどちらが適している?
 2026-09-22
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

ファイバーレーザー切断とプラズマ切断、金属切断にはどちらが適している?
2026-09-22

ファイバーレーザーとプラズマは、どちらも金属を高速で切断できる技術です。しかし、その選択は「薄板にはレーザー、厚板にはプラズマ」という単純なものではありません。近年のファイバーレーザーは、従来よりも高速で、さらに厚い材料の切断にも対応できるようになっています。一方、プラズマ切断も、大型部材や厚板を扱う重金属加工の多くの現場で、依然として実用的な優位性を持っています。
どちらが適しているかは、実際に製造する製品によって異なります。材質と板厚、部品の細かさ、切断品質、加工速度、材料の表面状態、完成品1点あたりの製造コストなどが重要な判断要素です。本ガイドでは、これらの観点からファイバーレーザー切断とプラズマ切断を比較し、金属加工業務に適した切断方式の選定をサポートします。
結論から言うと:高精度、狭い切断幅、小さな形状の加工、板金加工の効率化が求められる場合、一般的にはファイバーレーザーが有利です。一方、導電性金属の切断、特に厚い材料の加工や一般的な金属製作、設備構成のシンプルさを重視する場合には、プラズマ切断も実用的な選択肢となります。
ただし、両者の違いは特定の板厚だけで決まるものではありません。レーザー出力、プラズマ電流、材質、部品形状、表面状態、要求される切断品質によって、どちらの方式がより実用的になるかは変わります。両方式を比較した研究でも、材料の厚さや加工条件によって性能が大きく変化することが示されています。
| 比較項目 | ファイバーレーザー切断 | プラズマ切断 |
|---|---|---|
| 主な強み | 高精度な板金切断と細かな形状の部品加工 | 一般的な金属製作と厚板加工 |
| 薄板 | 通常は速度と精度の両面で有利 | 一般的には優位性が小さい |
| 中厚板・厚板 | 性能はレーザー出力に大きく依存 | 適切なプラズマ出力であれば高い競争力を維持 |
| 切断品質 | 狭い切断幅、微細加工、切断面の傾斜が小さい | 実用的な切断品質。最新の高精細プラズマでは優れた切断面品質も実現可能 |
| 小径穴・微細形状 | 一般的に優れている | 板厚やプラズマシステムの性能に左右されやすい |
| 熱影響部 | 一般的に小さい | 一般的に大きい |
| 材料の表面状態 | 錆、酸化皮膜、塗装、コーティングの影響を受けやすい | 表面状態が不均一な材料にも比較的対応しやすい |
| 初期設備コスト | 通常は高い | 通常は低い |
| 消耗品 | 日常的な切断用消耗品は比較的少ないが、光学部品やアシストガスの管理は必要 | トーチの電極やノズルは定期交換が必要な消耗品 |
| 後加工 | 研磨、バリ取り、穴の仕上げ加工を削減できる場合が多い | 切断品質の要求によっては追加の仕上げ加工が必要 |
| 自動化 | 板金加工の自動化に適している | CNCによる自動加工でも広く利用されている |
| 適した用途 | 細かな形状の板金部品、特注部品、精密加工 | 構造物の製作、厚板加工、大型で微細形状をあまり必要としない部品 |
ファイバーレーザー切断とプラズマ切断は、精度、板厚、切断品質、生産要件によって、それぞれ異なる強みを発揮します。
したがって、重要なのは、どちらの方式が特定の板厚を切断できるかという点だけではありません。実際に製造する部品に対して、それぞれの方式がどの程度の性能を発揮するのか、さらに切断、消耗品、仕上げ加工、人件費、生産能力まで考慮した場合に、完成品の製造コストがいくらになるのかを比較することが重要です。
ファイバーレーザー切断は、集中したエネルギー、精密なCNC制御、狭い切断幅を組み合わせられるため、現代の板金加工で広く利用されています。ただし、その性能はレーザー出力だけで決まるものではありません。材質、板厚、アシストガス、焦点位置、切断速度、機械の設定など、さまざまな要素が加工結果に影響します。
ファイバーレーザーは、固体レーザーの増幅媒質と光ファイバーを利用してレーザーエネルギーを生成・伝送します。切断ヘッドでは、レーザー光を加工対象物の非常に小さな一点に集光し、局所的に材料を溶融または蒸発させるのに十分なエネルギー密度を生み出します。
その後、レーザー光と同軸に供給されるアシストガスによって、溶融した材料が切断部から排出されます。加工条件に応じて、窒素や酸素などのガスが使用されます。切断ヘッドはCNC制御により、プログラムされた形状に沿って移動します。
集光スポットが小さいことは、レーザー切断で狭い切断幅と高精度な輪郭加工を実現できる理由の一つです。TWIでは、レーザー切断を、集光したレーザー光とアシストガスによって切断し、CNCでレーザー光または加工対象物の動きを制御する、非接触の熱加工プロセスと説明しています。
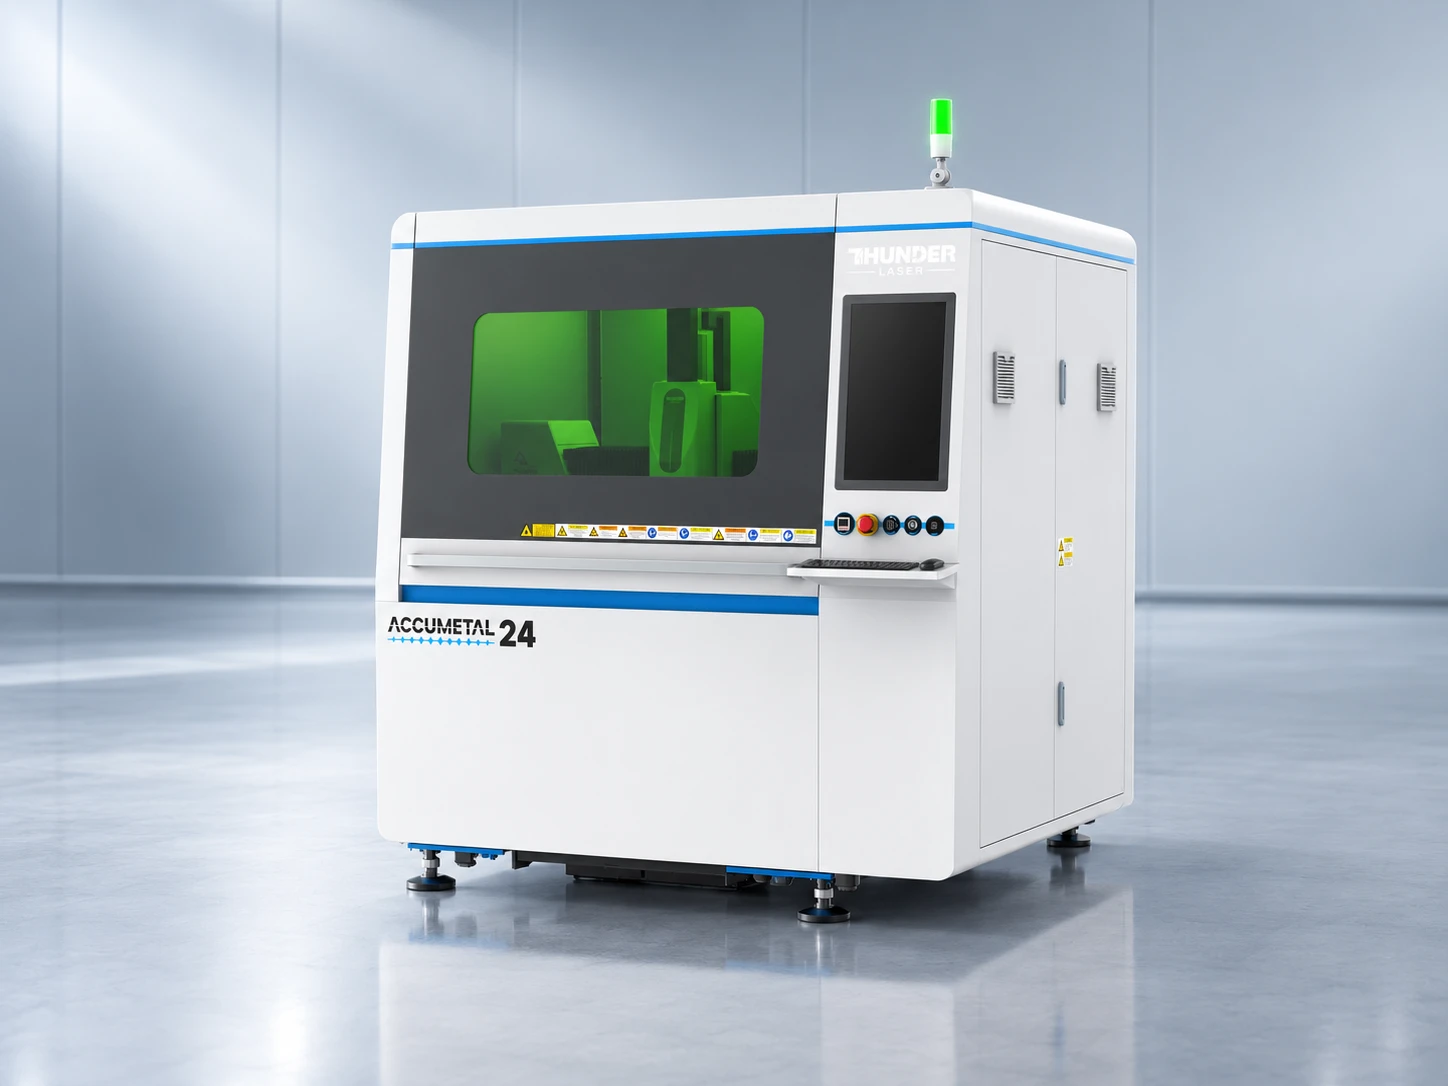
精密板金加工に対応するThunder AccuMetalファイバーレーザー切断機。
板金加工におけるファイバーレーザーの主なメリットは、切断速度、精度、柔軟性を兼ね備えていることです。特に、部品に細かな輪郭が含まれる場合や、切断品質を高めることで後工程の仕上げ作業を減らしたい場合に適しています。
主なメリットは次のとおりです。
また、熱源が集中しているため、エネルギーの集中度が低い熱加工方式と比較して、周辺材料への熱の伝達を抑えられます。TWIでも、レーザー切断は高品質な切断面、少ない入熱、変形の抑制、複雑形状への対応といった特徴を持つとされています。

ファイバーレーザー切断では、高精度な輪郭、狭い切断幅、細かな形状を持つ金属部品を製作できます。
ファイバーレーザーが、すべての金属切断作業において最も経済的な方法とは限りません。
材料が厚くなるほど、切断速度と切断面品質を維持するには、一般的により高いレーザー出力と、加工条件の綿密な管理が必要になります。深く狭い切断溝から溶融金属を適切に排出することも重要になり、設定が不適切な場合には、ドロスの付着、切断面下部の粗さの増加、切断の安定性低下などが生じる可能性があります。
その他の実用上の制約には、次のようなものがあります。
つまり、ファイバーレーザーを選ぶ際には、「何kWの機械を購入できるか」から考えるべきではありません。より重要なのは、主な加工対象となる材質と板厚に、レーザー出力が適しているかどうかです。
ファイバーレーザー切断は、単に金属を切り離すだけでなく、高精度、形状への柔軟な対応、後工程の削減によって付加価値を生み出す用途に特に適しています。
主な用途は次のとおりです。
特に、専用の切断工具を用意せずに、さまざまな形状の部品を製造する必要がある場合に大きなメリットがあります。
ただし、「ファイバーレーザー切断」という言葉には、非常に幅広い機械が含まれます。低出力の小型機と産業用の高出力機では、同じ板厚範囲を同じ速度で加工できるとは限りません。レーザー出力と実際の加工内容を合わせて検討することが重要です。
プラズマ切断は、電気を通す金属を切断するための、長年利用されてきた熱切断技術です。幅広い板厚に対応できるため、一般的な金属加工で広く使われています。特に、大型部品、厚い材料、比較的シンプルな切断形状を扱う現場で実用性の高い方法です。
プラズマ切断は、高温のイオン化ガスを高速で噴射し、金属を溶融させると同時に、溶融金属を切断部から吹き飛ばす方式です。
電極と導電性の加工対象物の間に電気アークを発生させ、そのアークをノズルで絞り込むことで、細く高速なプラズマジェットを形成します。TWIによると、プラズマの温度は20,000°Cを超えることがあり、金属を短時間で溶融・除去できます。
電流が加工対象物を通って流れるため、プラズマ切断は次のような導電性材料に使用されます。
切断品質は、切断電流、移動速度、トーチ高さ、ガスの状態、ノズルの状態などによって変わります。

プラズマ切断では、高温のプラズマアークを利用して導電性金属を切断します。
プラズマ切断は、非常に細かな形状の加工よりも、板厚への対応力、生産性、運用のしやすさが重視される現場で特に有効です。
主なメリットは次のとおりです。
TWIによると、高精度プラズマアーク切断は、プラズマ切断の精度向上を目的として開発された技術であり、特定の用途ではレーザー切断よりも低コストな代替手段となる場合があります。
また、プラズマ切断はレーザー加工のように材料の光吸収特性に依存するわけではありません。そのため、一般的な構造用金属や表面状態が一定でない鋼板を扱う工場では、比較的導入・運用しやすい場合があります。
部品に非常に細かな形状や厳しい寸法管理が求められる場合、プラズマ切断の制約がより明確になります。
一般的に、プラズマ切断はレーザー切断よりも切断幅が広く、周辺のより広い範囲に熱が加わります。また、板厚や加工条件によっては、切断面の傾斜、表面粗さ、ドロスの付着が目立つ場合があります。
2024年に行われたSS304ステンレス鋼の比較研究では、試験条件下においてレーザー切断の方が高い形状精度と滑らかな切断面を実現した一方、プラズマ切断では熱の影響と変形が大きくなることが確認されました。また、これらの差は板厚によって変化することも示されており、切断品質は加工条件と切り離して評価できないことが分かります。
その他の制約には、次のようなものがあります。
高精度プラズマは、これらの特性を大幅に改善しています。そのため、すべてのプラズマ切断を「切断面が粗い」「精度が低い」と評価するのは適切ではありません。重要なのは、対象となる加工に、レーザー切断が提供する高い微細形状の加工精度が本当に必要かどうかです。
プラズマ切断は、部品が比較的大きく、微細な形状よりも板厚への対応力が重視され、主に導電性金属を加工する場合に特に適しています。
代表的な用途は次のとおりです。
そのため、レーザー切断機を導入している工場でも、プラズマ切断は十分に実用的な選択肢となります。両者が対応できる用途には重複がありますが、すべての生産課題を同じように解決できるわけではありません。
ファイバーレーザーと同様に、プラズマ切断機もシステムによって性能が大きく異なります。切断電流、トーチ技術、動作制御、板厚、加工条件などが結果に影響します。
ファイバーレーザー切断とプラズマ切断は、どちらも金属切断に広く利用されているCNC加工技術ですが、材料を除去する仕組みは大きく異なります。
ファイバーレーザー切断機は、高密度に集光したレーザー光を使用し、プログラムされた切断経路に沿って金属を溶融または蒸発させます。酸素、窒素、圧縮空気などのアシストガスによって、溶融金属を切断部から排出します。レーザー光を非常に小さなスポットに集光できるため、精密な輪郭、小径穴、狭い切断幅、細かな形状を持つ板金部品の加工に適しています。
一方、プラズマ切断機は、電気アークでガスをイオン化して高温のプラズマジェットを発生させます。プラズマによって金属を溶融させ、ガスの流れで溶融金属を排出します。この方式は加工対象物に大量の熱エネルギーを与えられるため、導電性金属、特に厚板を扱う金属加工で広く使用されています。
両者の主な違いは、単にどちらが新しい技術か、あるいはどちらが高出力かということではありません。切断精度、対応板厚、切断面の品質、運用コスト、製造する部品の種類によって、それぞれの適性が異なります。
| 比較項目 | ファイバーレーザー | プラズマ |
|---|---|---|
| 切断方式 | 集光したレーザー光 | 高温のプラズマアーク |
| 主な強み | 高精度、微細加工、狭い切断幅 | 厚板加工、重金属加工 |
| 薄板 | 非常に適している | 対応可能 |
| 厚板 | レーザー出力と用途による | 高い適性 |
| 切断精度 | 一般的に高い | 一般的に低い |
| 切断幅 | 狭い | 比較的広い |
| 小径穴・微細形状 | 非常に適している | 制約が多い |
| 切断面品質 | 一般的にきれい | 切断面の傾斜やドロスが発生しやすい場合がある |
| 初期設備コスト | 一般的に高い | 一般的に低い |
| 消耗品 | 比較的少ない | トーチの消耗品が必要 |
| 材料への対応 | レーザーの構成に応じて幅広い金属に対応 | 導電性金属 |
ファイバーレーザー切断とプラズマ切断における、技術面と生産面の主な違い。
実際には、両技術が対応できる用途にはかなりの重複があります。最新の高出力ファイバーレーザーは、従来の比較で想定されていたよりも厚い材料を加工できます。一方、プラズマ切断も、厚板加工や重金属加工の多くの用途で実用的な選択肢であり続けています。
ファイバーレーザー切断とプラズマ切断を比較すると、最も分かりやすい違いは完成した部品に現れます。切断精度、速度、切断面品質、後加工の必要量は、いずれも実際の生産効率に影響します。
どちらかの方式が突然優位になる、共通の板厚基準は存在しません。加工結果はレーザー出力、プラズマ電流、材質、部品形状、要求される切断品質によって変わります。4、8、12、16 mmの鋼板など、複数の板厚を対象とした直接比較試験も行われており、性能は固定された一つの境界値ではなく、具体的な機械と材料の条件下で評価する必要があることが示されています。

ファイバーレーザーとプラズマの切断性能は、板厚、部品形状、加工条件によって異なります。
厳しい寸法公差や細かな形状が求められる部品では、一般的にファイバーレーザーが有利です。
高度に集光されたレーザー光によって狭い切断幅を実現できるため、次のような形状を加工しやすくなります。
ファイバーレーザーとプラズマを比較した実験でも、試験条件下において、ファイバーレーザーの方が切断幅が狭く、切断面の直角度が高いことが確認されています。
この違いは、部品形状が複雑な場合に特に重要です。例えば、多数の小さな開口部を持つ制御盤用部品では、数個の単純な穴を持つ大型の構造用ブラケットよりも、レーザーの高精度加工によるメリットが大きくなります。
プラズマでも、一般的な金属加工に必要な精度を満たす部品を製造できます。公差が比較的緩く、形状もシンプルな場合には、ファイバーレーザーの追加的な精度が実用上の大きなメリットにならないこともあります。
購入を検討する際に重要なのは、単にどちらの機械が高精度かではなく、実際に製造する部品にその追加精度が必要かどうかです。
どちらの方式が速く切断できるかについて、一概に答えることはできません。
ファイバーレーザーは、特に比較的薄い板材の加工で非常に高い切断速度を実現できます。ただし、板厚が増すにつれて、切断速度はレーザー出力に大きく左右されるようになります。プラズマの性能も、切断電流と板厚によって変化します。
部品の形状も、実際の生産性に影響します。
数十個の穴や複雑な輪郭を含む板材と、四辺が直線の大型長方形プレートとでは、機械に求められる動作が大きく異なります。ピアシング、加速、コーナーでの動作、微細形状の加工などは、すべて総加工時間に影響します。
機械を比較する際には、仕様書に記載された最高速度だけを比べるよりも、自社で使用する材料、板厚、図面を使って切断テストを行う方が、はるかに有益です。
切断面品質は、切断後にどの程度の作業が残るかを左右する重要な要素です。
ファイバーレーザーは通常、狭い切断幅を実現し、良好な切断面の直角度と寸法精度を得ることができます。切断後の部品をそのまま曲げ、溶接、塗装、組み立てなどの工程へ移したい場合に有効です。
プラズマは切断アークが比較的広いため、切断面の傾斜や上端部の丸みが目立つ場合があります。ただし、最新の高精度プラズマでは、これらの特性が大幅に改善されており、実用的な製品品質を十分に実現できます。TWIによると、高精度プラズマは切断幅、切断面の直角度、全体的な切断品質を改善するために開発された技術です。
また、「切断面品質」を一つの指標だけで評価しないことも重要です。
ファイバーレーザーとプラズマの直接比較研究では、試験条件下において、切断幅、直角度、上端部の形状ではファイバーレーザーが優れていた一方、一部の測定ではプラズマの方が表面粗さの値が小さいという結果も報告されています。
後工程で溶接する構造部品では、軽い切断面の清掃が製造全体に与える影響は小さいかもしれません。一方、大量生産する精密部品では、仕上げ工程を一つ削減するだけでも、人件費を大幅に削減できる可能性があります。
板厚は、ファイバーレーザー切断とプラズマ切断のどちらを選ぶかを決めるうえで、最も重要な要素の一つです。ただし、特定の板厚を境に、一方の技術が必ず優位になるわけではありません。
各機械が実際に切断できる板厚範囲は、レーザー出力やプラズマ電流、材質、アシストガス、切断速度、要求される切断面品質、機械の具体的な構成などによって異なります。
固定された板厚の境界を設けるよりも、材料が厚くなるにつれて、それぞれの方式の優位性がどのように変わるかを確認する方が有益です。ファイバーレーザーの対応板厚に関する詳しい情報は、ファイバーレーザー金属切断の対応板厚ガイドをご覧ください。
薄板の切断では、一般的にファイバーレーザーが大きな優位性を持ちます。
集光したレーザー光によって狭い切断幅が得られ、小径穴、狭いスリット、細かな輪郭を高精度に加工できます。また、高速切断と比較的少ない入熱により、多数の部品を板材から切り出す生産現場にも適しています。
プラズマでも薄い金属を切断できますが、切断幅が比較的広く、入熱も大きいため、非常に細かな形状や微細な輪郭の加工が難しくなる場合があります。
電気機器の筐体、精密ブラケット、機械部品、細かな形状を持つ板金部品などの用途では、機械の最大切断板厚よりも、ファイバーレーザーの切断品質や精度の優位性が重要になる場合があります。
中厚板では、ファイバーレーザーとプラズマのどちらを選ぶべきかが、より判断しにくくなります。
どちらの技術も適していますが、最適な選択は完成部品に求められる条件によって変わります。
次のような要件がある場合は、ファイバーレーザーが適している可能性があります。
一方、次のような場合は、プラズマが適している可能性があります。
この板厚範囲では、切断速度だけを見るのではなく、生産工程全体を比較することが特に重要です。
材料が厚くなるほど、プラズマ切断の競争力は高まり、厚板加工において実用的な選択肢となります。
プラズマシステムは、構造用鋼材、重機、建設関連部品など、厚い導電性金属を効率よく切断する必要がある加工現場で広く利用されています。
一方、ファイバーレーザー技術も、従来レーザー切断の主な用途とされてきた薄板加工の範囲を大きく超えて進化しています。高出力ファイバーレーザーシステムは、旧世代のレーザー切断機よりも大幅に厚い材料を加工できるようになっています。
ただし、特定の厚さを切断できるからといって、その方式が最も経済的であるとは限りません。高出力ファイバーレーザーでは、機械本体や関連設備への投資が大幅に増える場合があるため、必要な生産量、切断品質、運用コストを総合的に検討する必要があります。
必ずしも決まっているわけではありません。
例えば、次のような単純なルールで判断したくなるかもしれません。
これは一般的な判断の出発点としては役立ちますが、設備選定の基準としては大まかすぎます。
実際にどちらの方式が有利になるかは、次の要素によって変わります。
例えば、同じ切断技術を採用していても、出力の異なる2台の機械では、実際に対応できる板厚範囲が大きく異なる場合があります。
「この機械は最大何mmまで切断できるか」と考える前に、まず日常的に最も多く加工する板厚を確認しましょう。
生産の大半が薄板から中厚板で、精密な穴、細かな輪郭、きれいな切断面が必要な場合は、ファイバーレーザーが適している可能性があります。
一方、厚い構造用鋼板や比較的単純な形状の加工が中心であれば、プラズマの方が切断能力と設備コストのバランスに優れる場合があります。
精密板金から厚板まで幅広い板厚を扱う場合には、板厚範囲に応じて異なる切断技術を使い分けることも合理的な選択です。
したがって、板厚は設備選定の重要な出発点ですが、切断品質、生産量、材質、完成品1点あたりの総製造コストと合わせて評価する必要があります。
ファイバーレーザー切断とプラズマ切断は、どちらもさまざまな金属材料を加工できます。ただし、実際の適性は、材質、板厚、表面状態、要求される切断品質によって異なります。
一般的な金属加工で使用される多くの材料は、どちらの技術でも切断できる可能性があります。しかし、より重要なのは、切断後の部品が精度、切断面品質、生産速度、仕上がりに関する要件を満たせるかどうかです。ファイバーレーザーの対応材料について詳しくは、ファイバーレーザー切断機の金属材料対応ガイドをご覧ください。

材質、板厚、表面状態、要求される切断品質は、ファイバーレーザーとプラズマの選択に影響します。
軟鋼と炭素鋼は、ファイバーレーザー切断とプラズマ切断の両方で最も一般的に加工される材料の一つです。
ファイバーレーザーは、精密な輪郭、小径穴、狭い切断幅、安定した切断面品質が求められる板金加工に特に適しています。機械部品、ブラケット、筐体など、比較的きれいな切断面が必要な部品の製作に適した選択肢です。
プラズマも炭素鋼の切断に広く使用されており、特に構造部材の製作や厚板・大型金属加工で活用されています。材料が厚く、部品形状が比較的シンプルな場合、プラズマは切断能力と設備コストのバランスに優れた選択肢となります。
したがって、炭素鋼の加工では、材質そのものだけで切断方式が決まることはほとんどありません。通常は、板厚、切断品質、生産量、総コストの方が重要です。
ステンレス鋼は、ファイバーレーザー切断で広く加工される材料であり、特に精密板金加工で多く使用されています。
材質と板厚に合わせて機械を適切に設定すれば、ファイバーレーザーは狭い切断幅と細かな輪郭を実現しながら、きれいな切断面を得ることができます。そのため、設備の筐体、厨房・食品サービス用部品、建築部材、精密機械部品などの用途に適しています。
ステンレス鋼は導電性を持つため、プラズマでも切断できます。ただし、得られる切断面の状態や必要な仕上げ加工の量は、適切に設定されたファイバーレーザーとは異なる場合があります。
ステンレス鋼部品に細かな形状、厳しい寸法公差、または後加工を最小限に抑えた美しい仕上がりが求められる場合、ファイバーレーザーの方が適していることが多いでしょう。
ファイバーレーザーとプラズマは、どちらもアルミニウムを切断できます。ただし、用途ごとの要求条件を慎重に検討する必要があります。
ファイバーレーザーは、アルミニウムの薄板や厚板の切断に広く使用されています。高い生産速度で精密な輪郭や小さな形状を加工できるため、特に複雑な形状や安定した寸法精度が求められるアルミニウム部品に適しています。
プラズマもアルミニウムを加工でき、極めて高い精度が主な要求ではない厚板加工では、実用的な選択肢となります。
したがって、アルミニウムの加工方式は、材料への対応可否だけではなく、板厚、要求される切断面品質、部品形状、生産量を総合的に考慮して選ぶ必要があります。
真鍮と銅は熱伝導率が高く、特に銅は一般的なレーザー波長に対する反射率も高いため、加工時には特別な配慮が必要です。
最新のファイバーレーザーシステムでは、レーザー光源、出力、切断ヘッド、光学部品、アシストガス、加工条件が適切であれば、これらの材料を加工できます。
そのため、従来の炭素鋼だけでなく、さまざまな金属を扱うメーカーにとって、ファイバーレーザーは特に価値のある選択肢となります。
プラズマも、導電性を持つ銅や真鍮を切断できます。ただし、どちらの方式が適しているかは、材料の厚さと完成部品に求められる品質によって異なります。
反射率の高い金属を加工する場合、すべてのファイバーレーザーシステムが同じ性能を発揮すると考えるのではなく、機械メーカーが公表している対応材料と加工能力を確認することが重要です。
材料の表面状態も、切断技術の選択に影響します。
プラズマ切断は、特定の表面状態に対して比較的高い許容性を持っています。そのため、塗装された金属、酸化した金属、十分に清掃されていない金属を扱う加工にも適しています。
一方、ファイバーレーザー切断では、材料がレーザーエネルギーをどのように吸収するかによって加工状態が変わるため、表面状態の変化に敏感な場合があります。コーティング、酸化、汚れ、表面の凹凸などが、用途によっては切断の安定性や品質に影響する可能性があります。
ただし、これはファイバーレーザーがコーティング材や酸化した材料を加工できないという意味ではありません。実際の影響は、材質、コーティングの種類、板厚、レーザーの構成、切断条件によって異なります。
材料の表面状態にばらつきがある生産現場では、一般的な材料対応表だけに頼らず、実際に使用する材料で加工テストを行うことをおすすめします。
材質は重要な判断要素ですが、それだけで決めるべきではありません。
同じ材質でも、板厚や生産要件によって適した設備は大きく異なります。例えば、多数の小径穴がある薄いステンレス鋼板と、構造物の製作に使う厚い炭素鋼板では、求められる切断性能がまったく異なります。
そのため、実用的な比較では、次のような複数の要素を合わせて検討します。
| 材料 | ファイバーレーザー | プラズマ | 主な判断基準 |
|---|---|---|---|
| 軟鋼 / 炭素鋼 | 非常に適している | 非常に適している | 板厚、精度、コスト |
| ステンレス鋼 | 高い適性 | 対応可能 | 切断面品質、細部の加工、仕上げ |
| アルミニウム | 高い適性 | 対応可能 | 板厚、形状、品質 |
| 真鍮 | 適切な構成で対応可能 | 対応可能 | 設備の加工能力、板厚 |
| 銅 | 適切な構成で対応可能 | 対応可能 | レーザーの構成、反射率、板厚 |
| 錆びた金属 / コーティング金属 | 加工条件の影響を受けやすい | 一般的に許容性が高い | 表面状態、品質の安定性 |
材料への対応力は、板厚、品質要件、生産条件と合わせて評価する必要があります。
薄板から中厚板の精密加工を主に行う工場では、ファイバーレーザーが幅広い材料に対して優位性を発揮する可能性があります。
一方、厚い炭素鋼、構造部材、厚板・大型金属加工を中心とする工場では、同じ材料を技術的にはファイバーレーザーで加工できる場合でも、プラズマが実用的な選択肢となることがあります。
最終的には、材料への対応力を、板厚、要求される切断品質、生産量、完成品1点あたりの総コストと合わせて判断する必要があります。材料の対応リストだけで、すべての用途に最適な切断技術を決めることはできません。
機械の価格は購入を判断するうえで重要ですが、それだけで全体のコストを把握することはできません。
ファイバーレーザーシステムは、一般的に同等のプラズマシステムより初期投資が高くなる傾向があります。一方、プラズマは消耗品の使用量が多くなる場合があり、用途によっては追加の仕上げ加工も必要です。
したがって、より重要なのは、設備、エネルギー、ガス、消耗品、人件費、メンテナンス、後加工を含めた、完成品1点あたりの総製造コストを比較することです。

設備への初期投資は、ファイバーレーザー切断とプラズマ切断の総コストを比較する際の一要素にすぎません。
一般的に、ファイバーレーザー切断システムは、同等のプラズマ切断システムよりも初期投資が高くなります。
この差は、特に厚い材料の加工を目的とした高出力ファイバーレーザーを比較する際に大きくなります。レーザー出力が高くなると、レーザー光源のコストだけでなく、切断ヘッド、冷却装置、電源設備、排気設備、安全システム、その他の周辺設備に求められる仕様も高くなる場合があります。
プラズマシステムは比較的低い初期投資で導入できることが多く、主に導電性金属を切断し、ファイバーレーザーのような高精度や微細加工能力を必要としない企業にとって魅力的な選択肢です。
ただし、機械の価格は、企業の生産要件と照らし合わせて評価する必要があります。購入価格が低いからといって、完成品1点あたりの製造コストも必ず低くなるとは限りません。ファイバーレーザーの最新の価格目安については、2026年のファイバーレーザー切断機の価格はいくら?をご覧ください。
どちらの技術も電力と加工用ガスを消費しますが、その種類と使用量は、機械や切断用途によって大きく異なります。
ファイバーレーザー切断では、アシストガスとして酸素、窒素、圧縮空気などを使用します。特定の材料を高い生産速度で加工する場合、高圧窒素の使用コストが大きな運用費用になることがあります。
プラズマシステムでは、プラズマ電源や切断材料に応じて、圧縮空気、酸素、窒素、その他のガスが使用されます。
そのため、電力消費量とガス消費量は、一般的な時間あたりの推定値ではなく、実際に加工する材料の構成と切断量に基づいて比較することが重要です。
例えば、大量のステンレス鋼を切断する工場と、主に圧縮空気を使用して炭素鋼を加工する工場では、ガス代が大きく異なる可能性があります。
プラズマ切断では、通常、電極、ノズル、シールドなど、複数のトーチ用消耗品を使用します。これらの部品は通常運転中に摩耗するため、定期的に交換する必要があります。
ファイバーレーザーシステムは、一般的に加工に伴う消耗品が少ないものの、定期的なメンテナンスは必要です。機械の設計や使用状況によっては、ノズル、保護ガラス、フィルター、冷却システム、その他の部品の点検や交換が必要になります。
実際のメンテナンスコストは、運転条件、機械の品質、切断パラメータ、保守管理の方法によって大きく異なります。
機械を比較する際には、消耗品の種類や数だけで判断するのではなく、主要な消耗部品の想定寿命と交換費用をメーカーや販売店に確認することをおすすめします。
これは、コスト比較で特に見落とされやすい要素の一つです。
切断工程は、機械が停止した時点で必ずしも完了するわけではありません。
用途によっては、切断後の部品に次のような作業が必要です。
ファイバーレーザー切断では、きれいな切断面や細かな形状を得られることが多く、必要な後加工を削減できる可能性があります。
一方、プラズマ切断では、加工条件によってドロスの付着や切断面の傾斜が大きくなる場合があります。そのため、切断面の外観や寸法に一定の基準が求められる用途では、追加の仕上げ作業が必要になることがあります。
ただし、実際の後加工の量は、材質、板厚、機械設定、品質要件によって異なります。そのため、切断方式だけで判断するのではなく、実際の生産部品を使用して必要な後加工を評価することが重要です。
生産量は、両技術の経済性を大きく左右します。
比較的生産量が少ない工場や、主に厚い構造部材を切断する工場では、導入コストの低いプラズマシステムが適している場合があります。
一方、大量生産では、切断速度、ピアシング時間、自動化、材料の歩留まり、後加工が、総製造コストにより大きな影響を与える可能性があります。
そのため、機械を高い稼働率で使用し、生産性の向上や仕上げ工程の削減によって十分な価値が得られる場合は、ファイバーレーザーへの高い初期投資が正当化される可能性があります。
重要な指標は、単に次の質問ではありません。
本当に重要なのは、次の質問です。
より正確なコスト比較では、次の項目を含める必要があります。
さらに、次のような要素も重要になる場合があります。
そのため、購入価格が大きく異なる2台の機械でも、長期的な製造コストの差は、初期価格から想像するほど大きくない場合があります。
どちらか一方が常に低コストであるとは限りません。
厚板切断、大型構造物の金属加工、比較的低い初期投資が主な要件である場合、プラズマは魅力的なコスト構造を提供できます。
一方、精度、大量生産、細かな部品形状、材料の歩留まり、後加工の削減を重視する企業では、ファイバーレーザーの方が経済的なメリットを得られる可能性があります。
したがって、最も有益なのは、自社の生産内容に基づいて比較することです。
| コスト要因 | ファイバーレーザー | プラズマ |
|---|---|---|
| 機械の初期投資 | 一般的に高い | 一般的に低い |
| 電気代 | システムと稼働状況による | システムと稼働状況による |
| 加工用ガス | 大きなコストになる場合がある | 大きなコストになる場合がある |
| トーチ用消耗品 | 限定的 | 定期的な交換が必要 |
| 光学部品 / 保護部品 | メンテナンスが必要 | 同様の管理は基本的に不要 |
| 追加の仕上げ加工 | 比較的少ないことが多い | 多くなる場合がある |
| 自動化への対応力 | 高い | 高い |
| 経済性に優れる主な用途 | 精密加工、大量生産 | 厚板・大型金属加工 |
ファイバーレーザーとプラズマの経済性は、初期投資だけでなく、完成品の製造コストによっても決まります。
購入前には、実際に使用する材質、板厚、生産量、部品形状に基づいて、想定コストを計算しましょう。代表的な部品を使った切断テストは、機械の価格だけを比較するよりも、はるかに実用的なコスト評価につながります。
適した切断技術は、機械そのものよりも、工場で日常的にどのような製品を製造しているかによって決まります。板厚、部品形状、要求される切断品質、生産量、後加工の量は、ファイバーレーザーとプラズマのどちらが適しているかを判断するうえで重要です。
最大切断板厚や最高切断速度といった一つの仕様だけで選ぶのではなく、実際に機械を使用する生産環境を考慮する方が有益です。
精密板金加工では、ファイバーレーザーの方が適している場合が多くあります。
このような用途では、一般的に次の要件が求められます。
代表的な製品には、電気機器の筐体、パネル、機械カバー、取付板、ブラケット、細かな形状を持つステンレス鋼やアルミニウム製部品などがあります。
ファイバーレーザーは、狭い切断幅と集中的な入熱によって、細かな形状を良好な寸法精度で加工できるため、このような用途に適しています。
プラズマでも板金を切断できますが、切断幅が広く入熱も大きいため、非常に細かな形状の加工は難しくなります。ただし、部品形状が比較的シンプルで、公差の要求が厳しくない場合は、プラズマも適しています。
細部の精度、品質の安定性、後加工の削減が日常的に重要となる工場では、通常、ファイバーレーザーを最初に検討するのが合理的です。
一般的な金属加工工場では、幅広い種類の仕事を扱うことがよくあります。ある日はステンレス鋼のブラケットを製作し、翌日には炭素鋼のプレート、特注の機械部品、単品の金属加工を行うこともあります。
このような環境では、柔軟性が特に重要になります。
加工対象が主に板金で、次のような仕事が多い場合、ファイバーレーザーは魅力的な選択肢となります。
切断経路はCNCプログラムで制御されるため、通常、異なる設計に切り替える際に専用の切断工具を用意する必要はありません。
プラズマも柔軟性の高い方式であり、特に厚板、大型部品、シンプルな輪郭の加工が増える場合に適しています。
したがって、受託加工を行う工場では、実際の仕事の構成に基づいて判断する必要があります。売上の大部分を細かな板金部品の製作が占める工場ではファイバーレーザーのメリットが大きくなり、重い構造部材を日常的に加工する工場ではプラズマの方が高い価値を提供する可能性があります。
構造部材の製作や大型・厚板金属加工では、一般的に厚い鋼板、大型部品、比較的シンプルな切断形状が多くなります。
代表的な加工対象には、次のようなものがあります。
このような用途では、非常に狭い切断幅や微細形状への対応力が必ずしも最優先ではないため、プラズマが実用的な選択肢となります。部品は後工程で溶接、機械加工、研磨される場合があるため、多少の切断面の清掃が必要でも、完成品への影響は限定的なことがあります。
ファイバーレーザーも厚板の加工に使用でき、特に高い精度や後加工の削減が重要な場合に適しています。ただし、板厚が増すほど、必要なレーザー出力と設備投資は一般的に大きくなります。
厚板加工を中心とする工場にとって重要なのは、ファイバーレーザーでその鋼板を切断できるかどうかだけではありません。追加の精度やきれいな切断面によるメリットが、通常の生産内容に必要なレーザー出力と投資額に見合うかどうかです。
大量生産では、さらに別の要素が重要になります。
同じ部品や類似した部品を繰り返し製造する場合、サイクルタイム、材料の歩留まり、後加工、自動化における小さな差でも、数千点の生産を通じて大きな影響を及ぼす可能性があります。
ファイバーレーザーは、次のような条件を持つ板金の大量生産に適していることが多くあります。
これには、機械部品、家電製品の部品、量産用ブラケット、筐体など、繰り返し生産されるさまざまな板金製品が含まれます。
プラズマも大量生産の自動化に対応できます。特に、シンプルな形状の大型部品や厚い部品を中心に加工する場合に適しています。
機械の稼働率が高い場合、購入価格だけで判断すべきではありません。切断時間、消耗品、人件費、材料の歩留まり、追加の仕上げ加工を含めた、完成品1点あたりの製造コストを比較することが重要です。
工場によっては、特定の加工内容が中心ではない場合もあります。同じ生産現場で、薄いステンレス鋼、中程度の厚さの炭素鋼、さらに時折厚板を切断することもあります。
このような場合、単一の仕様では事業全体の加工内容を表せないため、設備選定が難しくなります。
まずは、次の質問を確認するとよいでしょう。
加工の大部分が細かな板金部品であれば、時折厚板を扱う場合でも、ファイバーレーザーが主力機として適している可能性があります。
一方、厚板や大型の構造部材が加工の中心であれば、プラズマの方が実用的な場合があります。
また、工場によっては両技術を組み合わせることも有効です。ファイバーレーザーで細かな板金加工を行い、プラズマで厚くシンプルな形状の鋼板を加工することで、それぞれの強みを活用できます。
| 生産環境 | ファイバーレーザー | プラズマ | 主な判断基準 |
|---|---|---|---|
| 精密板金加工 | 非常に適している | 対応可能 | 精度、微細形状、切断面品質 |
| 一般的な金属加工 / 受託加工 | 板金や細かな加工に強い | 厚い材料やシンプルな加工に強い | 実際の加工内容の構成 |
| 構造部材 & 厚板加工 | 出力と品質要件による | 非常に適している | 板厚、部品サイズ、設備投資 |
| 大量生産 | 板金の自動生産に強い | 加工内容によって対応可能 | 生産能力、自動化、完成品あたりのコスト |
| 多様な加工を行う工場 | 板金や精密加工が中心なら有利 | 厚板加工が中心なら有利 | 生産内容全体の構成 |
ファイバーレーザーとプラズマの適性は、生産環境の種類や日常的な加工内容によって異なります。
設備の選択は、実際の用途に基づいて判断することが重要です。
精密板金加工の工場と構造部材を製作する工場は、どちらも鋼材を切断するかもしれません。しかし、製造する部品が切断工程に求める条件は大きく異なります。前者は狭い切断幅、微細形状への対応、後加工の削減によるメリットが大きい一方、後者は厚板への対応力や設備コストをより重視する場合があります。
したがって、最も有益なのは、どちらの技術が最高仕様で優れているかを比較することではなく、機械の稼働時間の大部分を占める実際の仕事に、どちらがより適しているかを判断することです。
ファイバーレーザー切断機とプラズマ切断機のどちらを選ぶかは、技術そのものではなく、実際の生産要件から考えることが重要です。最適な選択は、日常的に切断する材質と板厚、必要な加工精度、生産量、設備への初期投資と継続的な運用にかけられる予算によって異なります。
特にファイバーレーザーの導入を検討している場合は、ファイバーレーザー切断機の購入ガイドで、機械の種類、出力、加工エリア、構成、購入時の検討事項について詳しく解説しています。
次のような加工を行う場合、ファイバーレーザーが適している可能性があります。
このような用途では、ファイバーレーザーの高い精度、生産性、柔軟性、後工程の削減効果によって、比較的高い初期投資が正当化される可能性があります。
次のような加工を行う場合、プラズマ切断機の方が適している可能性があります。
したがって、ファイバーレーザーの微細加工能力よりも、厚い材料への切断能力や設備コストを重視する場合、プラズマは実用的な選択肢となります。
この場合、どちらを選ぶべきかの判断はより難しくなります。
生産の大半が薄板から中厚板の加工で、厚板を扱う機会が限られている場合、ファイバーレーザーの方が多くの仕事で高い価値を提供できる可能性があります。最も厚い材料を使用する案件については、選定したレーザー構成で対応できるかを個別に評価するとよいでしょう。
一方、厚板や構造部材が生産の大部分を占め、精密板金加工の割合が小さい場合は、プラズマの方が主力の切断技術として実用的かもしれません。
どちらの加工も一定以上の生産量がある工場では、ファイバーレーザーとプラズマのシステムをそれぞれ導入することも検討できます。1台の機械ですべての要件を満たそうとするのではなく、それぞれの機械が得意とする加工を担当することで、両技術の強みを活用できます。
どちらの技術を選ぶ場合でも、「薄い金属にはレーザー」「厚い金属にはプラズマ」といった一般的なルールだけに頼らず、自社の生産データを確認することが重要です。
少なくとも、次の項目を把握しておきましょう。
| 比較項目 | 評価すべき内容 |
|---|---|
| 材質 | 軟鋼、ステンレス鋼、アルミニウム、真鍮、銅など |
| 板厚 | 最も頻繁に加工する板厚と、時折必要になる最大板厚 |
| 部品形状 | シンプルな輪郭、穴、スリット、複雑な形状など |
| 切断品質 | 要求される切断面品質、寸法精度、許容できる切断面の傾斜 |
| 生産量 | 1日、1週間、または1か月あたりの部品生産数 |
| 後加工 | 研磨、バリ取り、清掃、その他の仕上げ作業 |
| 自動化 | 手動操作と、自動搬入・自動生産の比較 |
| 運用コスト | 電気代、ガス代、消耗品費、メンテナンス費、人件費 |
| 初期投資 | 機械本体、設置工事、設置環境、周辺設備 |
ファイバーレーザーとプラズマのどちらを選ぶか決める前に、実際の加工内容を比較しましょう。
重要なのは、最も優れた仕様を持つ機械を探すことではなく、自社の実際の生産要件の大部分に適した技術を見極めることです。
切断テストは、購入前に機械の適性を確認するための最も有効な方法の一つです。
メーカーが用意したサンプル部品だけで判断するのではなく、可能な限り、実際に使用する材料、板厚、製造図面をメーカーや販売店に提供しましょう。そして、次の項目について評価を依頼してください。
その結果を、現在の生産工程や他の切断技術と比較することができます。
仕様書では魅力的に見える機械でも、自社の材料や部品で同じ結果が得られるとは限りません。実際の加工内容に基づいたテストを行うことで、最終的な設備選定に役立つ、より信頼性の高い判断材料を得られます。Thunder Laserでは、購入前に実際の用途を評価したいお客様向けに、材料加工テストも提供しています。
最終的に、ファイバーレーザーとプラズマの選択は、切断する材質、板厚、要求される切断精度、生産量、完成品1点あたりの製造コストを総合的に考慮して判断する必要があります。
ファイバーレーザー切断とプラズマ切断は、どちらも有効な金属切断技術ですが、適した生産用途は異なります。ファイバーレーザーは一般的に精密板金加工や細かな形状の部品に適しており、プラズマは厚板や構造部材の加工において実用的な選択肢となります。
最適な選択は、一つの仕様だけでなく、実際の加工内容によって決まります。設備を導入する前に、材質、板厚、部品形状、要求される切断品質、生産量、完成品1点あたりの総製造コストを比較し、自社の生産要件に最も適した切断方式を選びましょう。
今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
FAQS
Not in every application. Fiber laser is generally better suited to precision sheet-metal work, small features, narrow kerfs, and applications where reducing secondary finishing is important. Plasma can be more practical for heavy plate, large structural parts, and simpler profiles.
It depends on material, thickness, machine power, and part geometry. Fiber laser can be very fast on sheet metal, especially for detailed parts, but there is no single speed advantage that applies to every thickness and machine configuration.
Plasma remains a strong option for regular heavy-plate cutting. High-power fiber lasers can also cut thick metal, but the required power, cutting speed, edge-quality requirements, and equipment investment should be considered before choosing between them.
Fiber laser generally provides higher precision, a narrower kerf, and better capability for small holes, narrow slots, and intricate contours. Plasma is usually more suitable when the geometry is simpler and very tight dimensional requirements are not necessary.
Both can cut common metals such as carbon steel, stainless steel, and aluminum. Plasma requires electrically conductive materials, while fiber laser compatibility depends on the material and machine configuration. Copper and brass, for example, should be confirmed against the specific fiber laser system.
It can. Plasma-cut parts may show more dross, bevel, or edge angularity depending on the material and cutting conditions. Fiber laser can often reduce secondary operations such as grinding or deburring, particularly on precision sheet-metal parts.
Plasma systems generally have a lower initial equipment cost, but purchase price is only part of the comparison. Cutting speed, consumables, gas, labor, maintenance, material utilization, and secondary processing all affect the final cost per part.
Start with the work you produce most often. Compare your normal materials and thicknesses, part geometry, required cut quality, production volume, post-processing needs, and total operating cost. Before purchasing, a cutting test using your own material and drawings can provide a much more useful comparison than machine specifications alone.
最適なソリューション選びでお困りですか?
お客様のニーズに合わせて、最適なマシンのご提案、用途に関するアドバイス、導入サポートをThunder Laserの専門スタッフが提供します。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販


