


Design for Metal 3D Printing: 8 Essential SLM Design Guidelines
 2026-10-16


Bolt-Serie
Professionelle Lasergraviermaschine für hochpräzise Ergebnisse

Nova-Serie
Großformat-CO₂-Laserschneider mit Glasröhre

Nova Plus-Serie
Professionelle RF-CO₂-Laserschneidmaschine

Titan-Serie
Industrielles RF-CO₂-Lasersystem

Titan Pro-Serie
Industrielles Lasersystem mit RF-CO₂- und MOPA-Faserlaser


WAS SUCHEN SIE FÜR?
Suche über Produkte, Blog-Beiträge, Support-Inhalte und Ressourcen.

Design for Metal 3D Printing: 8 Essential SLM Design Guidelines
2026-10-16

Metall-3D-Druck ermöglicht komplexe Innenkanäle, integrierte Komponenten, Leichtbaustrukturen und funktionsfähige Prototypen, die sich konventionell nur schwer bearbeiten lassen. Größere Gestaltungsfreiheit bedeutet jedoch nicht, dass jedes CAD-Modell sofort druckbereit ist.
Selektives Laserschmelzen (SLM) gehört zum Laser-Pulverbett-Schmelzen (LPBF) und baut Metallbauteile Schicht für Schicht auf. Während bei CNC vor allem die Werkzeugzugänglichkeit zählt, müssen bei SLM Bauorientierung, Wärmeverhalten, Stützen, Pulverentfernung und Nachbearbeitung berücksichtigt werden.
Für Ingenieure, die Bauteile mit komplexen Geometrien im Metall-3D-Druck entwickeln, ist das Verständnis dieser Anforderungen entscheidend, um ein digitales Konzept in eine verwendbare Komponente zu verwandeln.
Dieser Leitfaden erläutert Design for Additive Manufacturing (DfAM), acht grundlegende SLM-Konstruktionsregeln, häufige Fehler und einen Arbeitsablauf vom CAD-Modell bis zum funktionalen Metallprototyp.
Ob beim ersten SLM-Projekt oder bei der Verbesserung bestehender Teile: Das Ziel ist eine Komponente, die gedruckt, nachbearbeitet, geprüft und zuverlässig eingesetzt werden kann.
DfAM beschreibt die Konstruktion oder Anpassung von Bauteilen, um die Vorteile additiver Verfahren unter Berücksichtigung ihrer Möglichkeiten und Grenzen zu nutzen.
Das klassische Design for Manufacturing (DFM) betrachtet eine wirtschaftliche Herstellung. Bei CNC gehören Werkzeugzugang, Aufspannung, Werkzeugwege, Materialabtrag und die Zahl der Bearbeitungsschritte dazu.
Für SLM müssen Ingenieure zusätzlich bewerten, wie die Schichten aufgebaut werden, wie die Wärme abgeführt wird, wo Stützen ansetzen und welche Schritte nach dem Druck erforderlich sind.
DfAM bedeutet deshalb nicht nur, Bauteile leichter oder komplexer zu gestalten, sondern die gesamte Fertigungskette in der Konstruktion zu berücksichtigen.
Von der Funktion ausgehen, nicht vom bisherigen Verfahren. Eine CNC-Baugruppe muss nicht unverändert in gedruckte Einzelteile umgewandelt werden. Möglicherweise lassen sich Komponenten integrieren, Kanäle verändern oder Montageverbindungen vermeiden.
Gestaltungsfreiheit und Fertigbarkeit ausbalancieren. Ein druckbarer Innenkanal kann schwer zu reinigen sein, eine dünne Struktur kann sich verziehen, und eine komplexe Form kann umfangreiche Nachbearbeitung benötigen.
Das fertige Bauteil von Anfang an berücksichtigen. Werkstoffzustand, Toleranzen, Stützenentfernung, Bearbeitungszugang, Prüfung und Wiederholbarkeit sollten die erste Konstruktion beeinflussen.
Die Bauorientierung beschreibt die Position eines Bauteils im SLM-Drucker. Dasselbe CAD-Modell kann abhängig von seiner Lage ganz unterschiedliche Stützen, Bauzeiten und Nachbearbeitung erfordern.
Eine lange Halterung senkrecht zu positionieren spart möglicherweise Platz auf der Bauplatte, erhöht aber die Zahl der Schichten. Eine flachere Lage kann die Bauhöhe reduzieren, jedoch zusätzliche nach unten gerichtete Flächen schaffen. Keine Anordnung ist grundsätzlich besser.
Die Lage wirkt sich auf das Stützvolumen, die Qualität der Unterseiten, den Wärmetransport, Eigenspannungen und Verzug sowie auf richtungsabhängige Eigenschaften und die Auslastung eines Bauauftrags aus.
Nur die Lage zu wählen, bei der die meisten Teile auf die Bauplatte passen, ohne Entfernung der Stützen und vollständige Fertigungsdauer zu bedenken.
Kennzeichnen Sie kritische Flächen, wahrscheinliche Kontaktstellen der Stützen, Innenkanäle und Belastungsrichtungen. Vergleichen Sie mehrere Lagen inklusive des späteren Bearbeitungsbedarfs.
CAD-Prüffrage: Ist die gewählte Orientierung für den Gesamtprozess optimiert und nicht allein für die Auslastung der Platte?
Mit SLM lassen sich dünne Wände, Rippen, kleine Bohrungen und feine Details aufbauen. Dass ein Merkmal unter günstigen Bedingungen gedruckt werden kann, beweist jedoch nicht seine Eignung im Einsatz.
Eine dünne Wand kann durch thermischen Verzug, Stützenentfernung, Pulverreinigung oder Handhabung beschädigt werden. Entscheidend ist deshalb nicht nur die kleinstmögliche Wandstärke, sondern die sichere Funktion des fertigen Teils.
Wandhöhe und freie Länge, Legierung, Bauorientierung, Anbindung an andere Strukturen, Laserparameter, Betriebsbelastung und Nachbearbeitung müssen gemeinsam betrachtet werden. Eine kurze, gut verbundene Wand verhält sich anders als eine hohe, freistehende Wand gleicher Dicke.
Einen veröffentlichten Mindestwandstärkenwert eines anderen Materials oder Druckers als universelle SLM-Grenze zu verwenden.
Suchen Sie kritische Wände, feine Rippen, Stifte, Spalte und Details. Unterscheiden Sie geometrische Druckbarkeit und mechanische Eignung. Stimmen Sie kritische Abmessungen mit dem Fertigungsteam ab.
CAD-Prüffrage: Eignen sich die kleinsten Merkmale für Druck und mechanische Beanspruchung im fertigen Bauteil?
Bei SLM wird jede Schicht auf zuvor verfestigtem Material oder gestützten Bereichen aufgebaut. Überhänge und nach unten gerichtete Flächen können Stützen benötigen, um die Stabilität zu erhöhen und Wärme abzuführen.
Stützen machen manche Geometrien erst fertigbar, verbrauchen aber Material und Maschinenzeit. Ihre Entfernung und die Bearbeitung der Kontaktstellen verursachen weiteren Aufwand.
Ein horizontaler Kanal mit breiter, flacher Decke kann schwieriger ohne innere Stützen zu drucken sein als ein passend gestalteter Bogen- oder Tropfenquerschnitt. Der Vorteil hängt jedoch von Größe, Ausrichtung, Werkstoff und Prozess ab.
Ein häufig genannter Überhangwinkel ist keine allgemeingültige Garantie für stützenfreien Metalldruck.
Innenräume zu konstruieren, ohne prüfen zu können, ob erforderliche Stützen anschließend erreichbar und entfernbar sind. Ein erfolgreich gedrucktes Teil kann so unbrauchbar werden.
Untersuchen Sie Unterseiten und mögliche Stützenkontakte. Bevorzugen Sie gut zugängliche Stellen, meiden Sie kritische Funktionsflächen und ändern Sie Geometrie oder Orientierung, wenn Stützen eingeschlossen wären.
CAD-Prüffrage: Lassen sich alle benötigten Stützen einbringen und anschließend schadensfrei entfernen?
Integrierte gekrümmte Kanäle, kompakte Verteiler, konturnahe Kühlung und interne Strömungswege sind wichtige Vorteile der additiven Metallfertigung.
Nicht aufgeschmolzenes Pulver bleibt jedoch im Bauprozess rund um und innerhalb der Geometrie. Geschlossene Hohlräume, enge Öffnungen und stark verzweigte Wege können eine vollständige Entfernung erschweren.
Planen Sie geeignete Eingangs-, Ausgangs- oder Entleerungsöffnungen, vermeiden Sie unnötige Sackgassen, prüfen Sie Länge und Krümmung der Kanäle, minimieren Sie unzugängliche innere Stützen und definieren Sie einen Nachweis der Sauberkeit und Durchgängigkeit.
Nur die Komplexität der Innenstruktur zu optimieren und Pulverentfernung sowie Prüfung zu vernachlässigen.
Verfolgen Sie jeden Kanal im CAD von Öffnung zu Öffnung. Suchen Sie Pulverfallen und überlegen Sie, wie sich das Bauteil beim Reinigen drehen oder bewegen lässt. Planen Sie nötigenfalls zusätzliche Zugänge.
CAD-Prüffrage: Können die inneren Strukturen gefertigt, vom losen Pulver befreit und geprüft werden?
Nicht jedes Merkmal eines SLM-Bauteils muss direkt im Endmaß entstehen. Für eng tolerierte Montagebohrungen, Gewinde, Lagersitze, Pass- und Dichtflächen ist CNC-Nachbearbeitung häufig sinnvoll.
SLM übernimmt die integrierte komplexe Geometrie, während CNC die finalen Präzisionsmerkmale erzeugt. Beide Verfahren ergänzen sich.
Sollen Merkmale anschließend bearbeitet werden, benötigen sie passende Bearbeitungsaufmaße, zugängliche Spannflächen, Bezugsmerkmale und Werkzeugzugang. Unser Vergleich zwischen Metall-3D-Druck und CNC-Bearbeitung erläutert die Auswahl des jeweiligen Verfahrens.
Auch eine Zusammenfassung bisher getrennter Komponenten kann sinnvoll sein, solange Wartung und Prüfung möglich bleiben. Die Fallstudie zur Neukonstruktion eines Schneidkegels von Thunder zeigt dieses Prinzip an einem vorhandenen Bauteil.
Ein gedrucktes Teil ohne geeignete Spann- und Bezugsflächen zu entwerfen und erst später die unmögliche Präzisionsbearbeitung festzustellen.
Kennzeichnen Sie alle kritischen Maße und Endoberflächen. Legen Sie fest, welche Bereiche im Druckzustand bleiben und welche spanend fertigbearbeitet werden. Planen Sie Werkzeugzugang und Fixierung vor dem Bau.
CAD-Prüffrage: Sind die präzisionskritischen Flächen mit einer realistischen Aufspannung nachbearbeitbar und prüfbar?
SLM erzeugt wiederholtes lokales Aufschmelzen und Erstarren. Temperaturgradienten können Eigenspannungen und Formabweichungen verursachen.
Das Ausmaß hängt von Legierung, Geometrie, Bauorientierung, Stützen, Scanstrategie und nachfolgenden Behandlungen ab.
Große flache Bereiche, dünne Wände an massiven Abschnitten, lange ungestützte Strukturen, abrupte Querschnittswechsel und Bauteile mit strengen Ebenheits- oder Ausrichtungsanforderungen verdienen zusätzliche Aufmerksamkeit.
Anzunehmen, dass eine geometrisch genaue CAD-Datei nach dem Drucken und Abtrennen automatisch dieselbe Form ergibt.
Bewerten Sie Unterschiede der Wanddicke, Wärmeanhäufung und empfindliche Stellen. Passen Sie gegebenenfalls Konstruktion, Orientierung oder Stützen an. Bei anspruchsvollen Bauteilen können Simulation, qualifizierte Parameter, Spannungsarmglühen und Maßprüfung sinnvoll sein.
CAD-Prüffrage: Sind Verzugrisiken während des Bauens und nach dem Abtrennen berücksichtigt?
Ein erfolgreicher Bauauftrag ergibt nicht zwingend ein fertiges Funktionsbauteil. Pulverentfernung, Trennung von der Bauplatte, Stützenentfernung, Wärmebehandlung, Oberflächenfinish, Präzisionsbearbeitung und Prüfung können erforderlich sein.
Diese Schritte müssen schon die Ausgangskonstruktion beeinflussen, besonders bei schwer erreichbaren Bereichen.
Prüfen Sie, ob Werkzeuge, Vorrichtungen und Messgeräte die benötigten Flächen erreichen. Eine äußere Stütze lässt sich oft leichter entfernen als eine in einem tiefen, engen Hohlraum.
Die Prüftiefe richtet sich nach der Anwendung: Bei einem einfachen Passformprototyp reichen möglicherweise Sicht- und Maßkontrollen; hoch beanspruchte Teile können Werkstoffprüfung oder zerstörungsfreie innere Prüfung benötigen.
Das CAD-Modell fertigzustellen, ohne Reinigung, Aufspannung, Bearbeitung und Kontrolle des Bauteils zu planen.
Erstellen Sie zusammen mit der Bauvorbereitung einen kurzen Nachbearbeitungs- und Prüfplan. Halten Sie kritische Flächen, Zugangsbeschränkungen, Abnahmekriterien und verfügbare Methoden fest.
CAD-Prüffrage: Kann aus dem gedruckten Rohteil mit den vorhandenen Verfahren ein akzeptiertes Fertigteil werden?
SLM ist für komplexe Funktionsprototypen geeignet. Ein einzelner erfolgreicher Druck beweist jedoch nicht, dass das Verfahren für wiederholte Produktion stabil ist.
Bei Kleinserien spielen Anordnung, Ausrichtung, Höhe, Stützen, Nachbearbeitungskapazität und Qualitätskontrolle eine größere Rolle.
Mehrere Komponenten können gleichzeitig gefertigt werden, aber eine maximal gefüllte Bauplatte verbessert die Gesamtwirtschaftlichkeit nicht unbedingt, wenn nachgelagerte Arbeiten aufwendiger werden.
Wiederholte Herstellung kann geregelte Pulverhandhabung, dokumentierte Bauvorbereitung, stabile Parameter und geeignete Qualitätsprüfungen verlangen. Größere Konstruktionsänderungen können eine erneute Prozessbewertung erfordern.
Nur einen ersten erfolgreichen Druck zu optimieren und die spätere Stückzahl, Kosten und Qualitätswiederholbarkeit zu übersehen.
Besprechen Sie bereits beim Prototyping die Zielmengen, Häufigkeit der Bauaufträge, verfügbare Nachbearbeitung, Abnahmekriterien und erforderliche Wiederholbarkeit.
CAD-Prüffrage: Bleibt diese Konstruktion bei wiederholtem Drucken, Fertigstellen und Prüfen praktikabel?
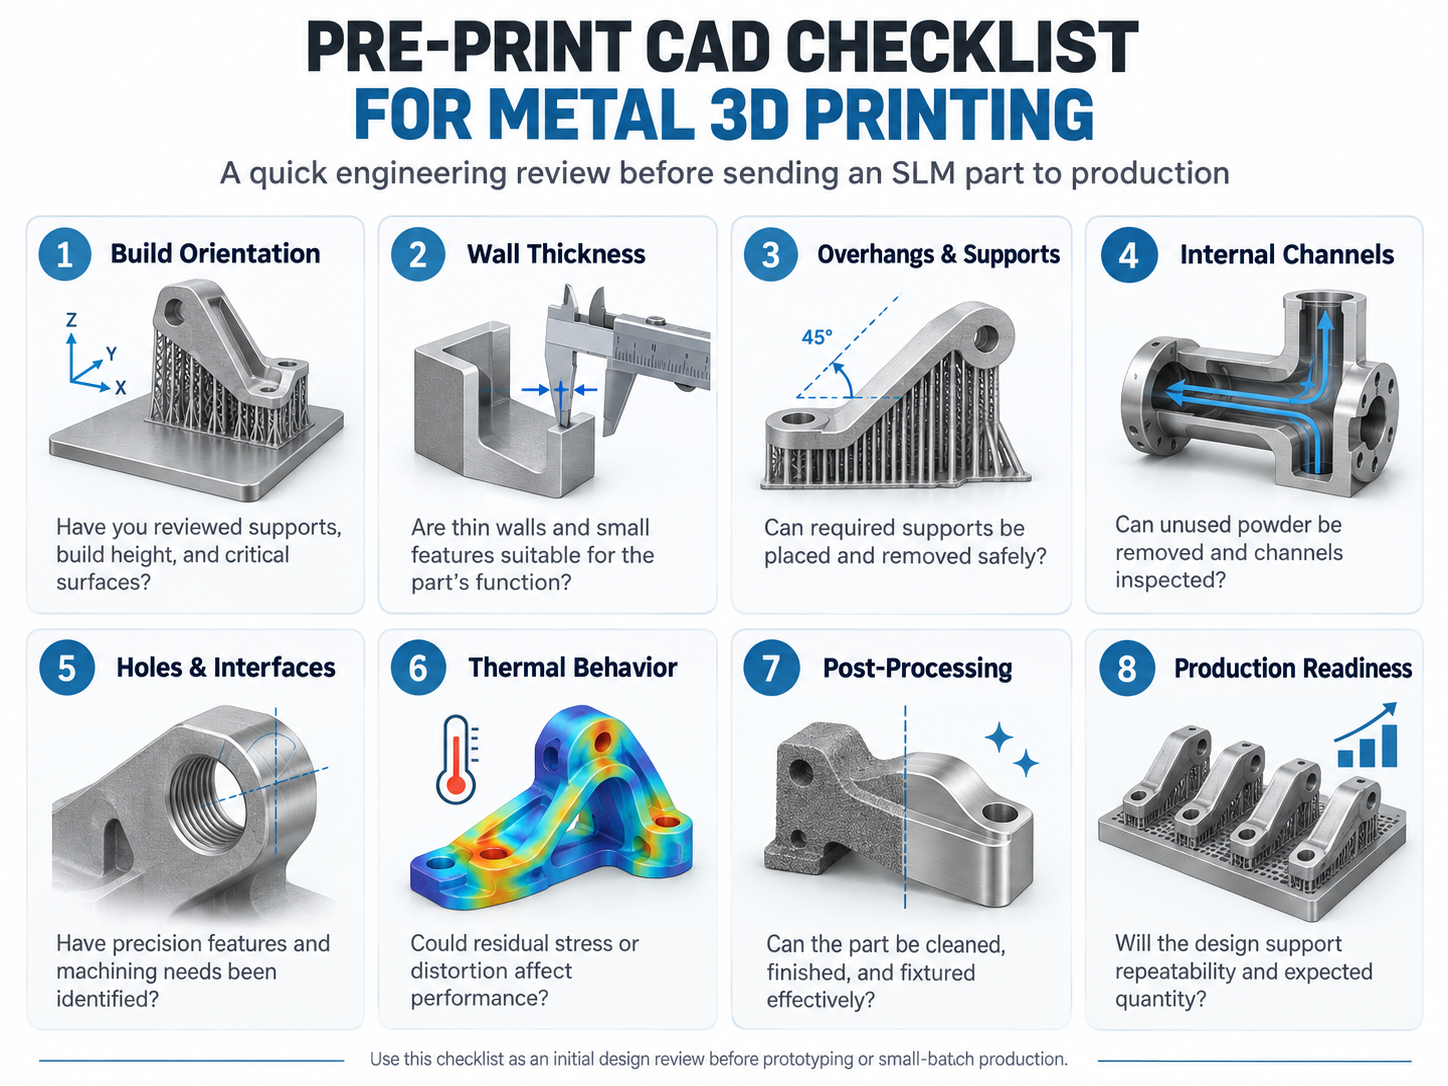
Viele SLM-Probleme entstehen nicht durch ein einziges falsches Maß, sondern weil ein Fertigungsschritt übersehen wird. Fünf typische Beispiele:
| Konstruktionsfehler | Mögliche Folge | Besserer Ansatz |
|---|---|---|
| Orientierung nur für möglichst viele Teile wählen | Mehr Stützen, Verzug oder Finish | Gesamte Bau- und Nachbearbeitung bewerten |
| Geschlossene oder unzugängliche Hohlräume | Pulver bleibt im Inneren | Zugängliche Entleerungswege vorsehen |
| Extrem dünne Merkmale ohne Funktionsprüfung | Verzug oder Beschädigung | Struktur und Prozess gemeinsam prüfen |
| Nachfolgende CNC-Bearbeitung ignorieren | Kritische Flächen kaum fertigbar | Aufmaß, Bezüge und Spannzugang planen |
| Ersten erfolgreichen Druck als serienreif betrachten | Wiederholbarkeit und Qualität nicht belegt | Fertigungs- und Prüfanforderungen definieren |
Ein druckbares CAD-Modell ist nur ein Schritt auf dem Weg zum verwendbaren Metallbauteil.
Ein reales SLM-Projekt lässt sich nach der Prüfung der Konstruktionsregeln in sechs Schritte gliedern.
Dokumentieren Sie Anwendung, Lasten, Umgebung, Werkstoff, kritische Toleranzen, Oberfläche und erwartete Menge. Erst eindeutige Anforderungen ermöglichen eine aussagekräftige Prototypenbewertung.
Untersuchen Sie dünne Wände, ungestützte Bereiche, Hohlräume, Innenkanäle, wichtige Schnittstellen und Modellfehler wie unerwünschte Öffnungen oder sich überschneidende Körper.
Nutzen Sie eine Legierung, für die Anlage und Prozess geeignet sind. Vergleichen Sie Orientierungen, Stützen, Bauhöhe und kritische Flächen sowie mögliche gemeinsame Bauaufträge.
Bestimmen Sie Stützenkontakte und Entfernung, nötige Bearbeitungen, Wärmebehandlung und die Prüfung von Dimensionen und Funktion.
Bereiten Sie den Bau mit passenden, validierten Einstellungen vor. Nach dem Druck folgen Trennung, Reinigung, Nachbearbeitung und notwendige Prüfungen.
Vergleichen Sie den Prototyp mit den Funktionsanforderungen. Bewerten Sie Geometrie, Maße, Material und Montage. Überarbeiten Sie bei Bedarf CAD, Baustrategie oder Nachbearbeitung.
So wird die digitale Konstruktionsfreiheit mit der tatsächlichen Fertigungspraxis verbunden.
Verwenden Sie diese Fragen als erste technische Prüfung vor einem SLM-Bauauftrag.
| Prüfpunkt | Leitfrage |
|---|---|
| Funktionsanforderungen | Sind Lasten, Werkstoff, Toleranzen und Einsatzbedingungen klar? |
| Bauorientierung | Sind Stützen, Bauhöhe, Oberfläche und Verzug berücksichtigt? |
| Wandstärke | Eignen sich dünne Merkmale für Werkstoff und Funktion? |
| Überhänge und Stützen | Lassen sich alle benötigten Stützen setzen und entfernen? |
| Innenkanäle | Lässt sich Pulver entfernen und der Kanal prüfen? |
| Bohrungen und Schnittstellen | Sind präzise nachzubearbeitende Merkmale definiert? |
| Wärmeverhalten | Wurden Eigenspannungs- und Verzugrisiken geprüft? |
| Nachbearbeitung | Ist Trennen, Reinigen, Fertigstellen und Aufspannen möglich? |
| Prüfung | Sind alle kritischen Merkmale mess- oder überprüfbar? |
| Produktionsplanung | Erlaubt die Konstruktion Menge und Wiederholbarkeit? |
Nicht jede Frage muss vor einer ersten Fertigbarkeitsbewertung abschließend geklärt sein. Nutzen Sie die Liste, um offene Punkte mit dem Fertigungsteam zu besprechen.
Die frühzeitige Prüfung kann vermeidbare Iterationen verringern und die Chancen auf einen verwendbaren Prototyp erhöhen.
Gute Konstruktion für Metall-3D-Druck bedeutet mehr als schwer zerspanbare Formen zu schaffen. Geometrie, Orientierung, Materialverhalten, Stützen, Pulverentfernung, Finish, Prüfung und spätere Produktionsanforderungen müssen zusammenpassen.
Dieses Verständnis hilft, SLM dort einzusetzen, wo das Verfahren wirklichen Mehrwert liefert: bei komplexen Funktionsprototypen, integrierten Komponenten und ausgewählten Kleinserien.
Für Neueinsteiger ist nicht ein komplizierteres Bauteil der beste Anfang, sondern ein klares Verständnis der gewünschten Funktion und aller erforderlichen Fertigungsschritte.
Ziel ist nicht nur eine druckbare CAD-Geometrie, sondern ein zuverlässig fertigbares, effizient nachbearbeitbares und für den Einsatz geprüftes Metallbauteil.
Sie bereiten einen komplexen Metallprototyp vor oder prüfen additive Fertigung für Ihre Anwendung? Entdecken Sie unsere Thunder SLM Metall-3D-Drucklösungen und sprechen Sie mit dem Technikteam über CAD-Modell, Werkstoff, Toleranzen und Produktionsziele.
Sprechen Sie jetzt mit unseren Experten!
Bitte hinterlassen Sie Ihre Kontakt informationen, damit wir Ihnen besser dienen können.
FINDEN SIE DEN PASSENDEN LASER FÜR IHR NÄCHSTES PROJEKT
Entdecken Sie Thunder Laser Lösungen für unterschiedliche Materialien, Workflows und Produktionsanforderungen.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


