


Von der CNC-Bearbeitung zum Metall-3D-Druck: Schnellere Prototypenfertigung mit Thunder SLM-175
 2026-10-01


Bolt-Serie
Professionelle Lasergraviermaschine für hochpräzise Ergebnisse

Nova-Serie
Großformat-CO₂-Laserschneider mit Glasröhre

Nova Plus-Serie
Professionelle RF-CO₂-Laserschneidmaschine

Titan-Serie
Industrielles RF-CO₂-Lasersystem

Titan Pro-Serie
Industrielles Lasersystem mit RF-CO₂- und MOPA-Faserlaser


WAS SUCHEN SIE FÜR?
Suche über Produkte, Blog-Beiträge, Support-Inhalte und Ressourcen.

Von der CNC-Bearbeitung zum Metall-3D-Druck: Schnellere Prototypenfertigung mit Thunder SLM-175
2026-10-01

Was wäre, wenn sich ein Metallbauteil neu konstruieren, als Prototyp fertigen und herstellen ließe, ohne alle Einschränkungen seines ursprünglichen CNC-Bearbeitungsverfahrens übernehmen zu müssen?
Für Ingenieure, die komplexe Metallteile entwickeln, geht die Herausforderung häufig über die Herstellung eines einzelnen Prototyps hinaus. Jede Konstruktionsänderung kann Anpassungen an Bearbeitungsprogrammen, mehrere Fertigungsschritte und zusätzliche Montagearbeiten erfordern. Auch der Übergang von einer validierten Konstruktion zur Kleinserienfertigung bringt neue Entscheidungen mit sich.
Thunder Laser untersuchte einen anderen Ansatz anhand eines Schneidkegels im Thunder Bolt Lasersystem. Mit dem Thunder SLM-175 Metall-3D-Drucker gestaltete das Entwicklungsteam eine dreiteilige CNC-Baugruppe zu einer Konstruktion aus zwei Komponenten um und fertigte 22 Schneidkegel in einem einzigen Druckauftrag.
Das überarbeitete Bauteil wurde inzwischen auf den Markt gebracht. Das Projekt zeigt, wie Metall-3D-Druck einen durchgängigen Prozess von der Konstruktionsentwicklung und dem Prototyping bis zur Produktion unterstützen kann.
Der Schneidkegel ist eine Funktionskomponente des Thunder Bolt Lasersystems. Seine Konstruktion beeinflusst die interne Luftströmung, die Abdichtung und die Gleichmäßigkeit der Schneidergebnisse.
Der ursprüngliche Schneidkegel bestand aus drei separat CNC-gefertigten Teilen, die präzise montiert werden mussten.
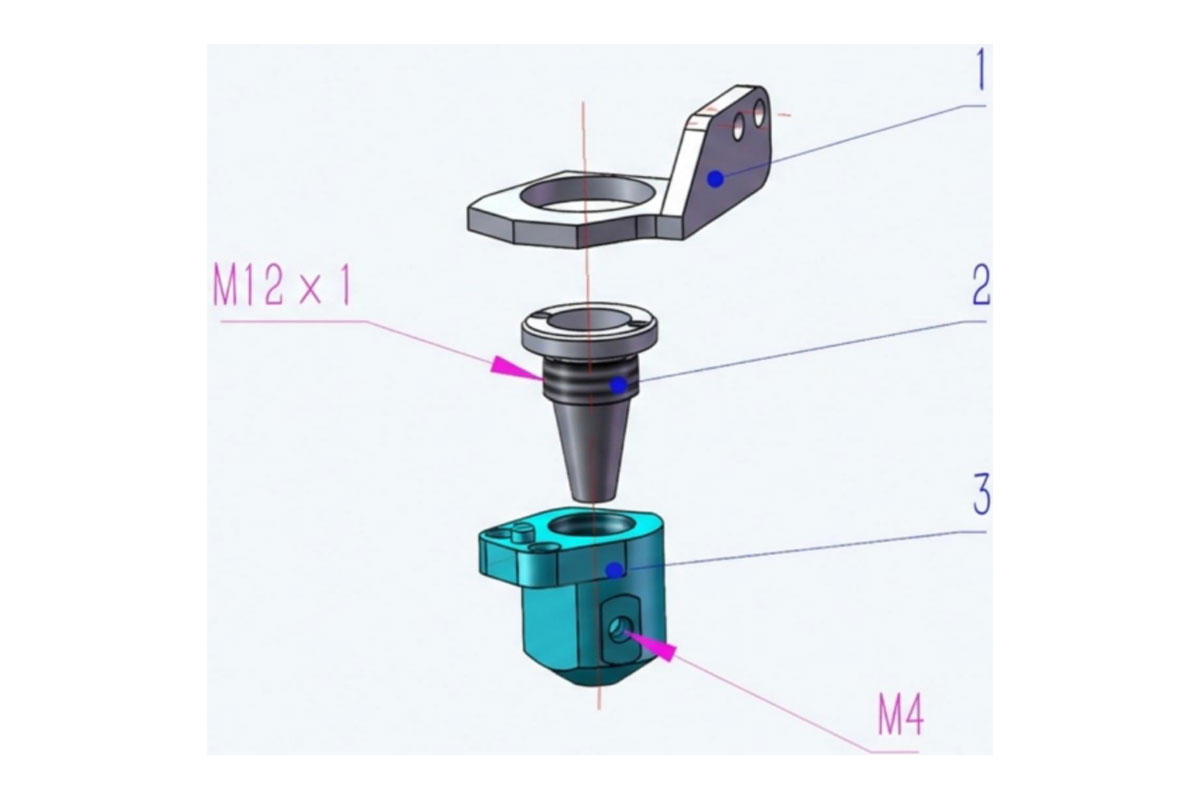
Obwohl die CNC-Bearbeitung eine ausgezeichnete Präzision bietet, brachte diese spezielle Konstruktion mehrere Herausforderungen mit sich.
Mehrere Fertigungsschritte. Die drei Einzelteile erforderten separate Bearbeitungsvorgänge und eine anschließende Montage.
Von der Montage abhängige Leistung. Mehrere Verbindungsstellen stellten Anforderungen an Ausrichtung und Abdichtung, die während der Produktion kontrolliert werden mussten.
Eingeschränkte Innengeometrie. Die internen Luftkanäle mussten unter Berücksichtigung der physischen Erreichbarkeit durch Schneidwerkzeuge und der ursprünglichen Bauteilanordnung konstruiert werden.
Weniger flexible Konstruktionsänderungen. Eine Änderung am Schneidkegel konnte Anpassungen mehrerer Bearbeitungsprogramme sowie eine erneute Fertigung und Montage erforderlich machen.
Die Prozessdokumentation von Thunder verzeichnete etwa 60 Minuten CNC-Bearbeitungszeit pro Schneidkegel.
Statt lediglich die bestehende Bearbeitungsfolge zu optimieren, stellte sich das Entwicklungsteam eine grundlegendere Frage: Könnte ein anderes Fertigungsverfahren eine einfachere Konstruktion ermöglichen?
Das Team entschied sich für das selektive Laserschmelzen (SLM), ein additives Metallfertigungsverfahren, bei dem Bauteile Schicht für Schicht aus Metallpulver aufgebaut werden.
Anstatt die ursprünglichen drei CNC-Komponenten nachzubilden, überdachten die Ingenieure den Aufbau des Schneidkegels, einschließlich seiner internen Luftführungsmerkmale und Montageverbindungen.
Die Neukonstruktion verfolgte zwei Ziele: die Integration struktureller Merkmale und mehr Freiheit bei der Optimierung der Innengeometrie.
Das Ergebnis war eine Reduzierung von drei separat gefertigten Teilen auf zwei Komponenten.
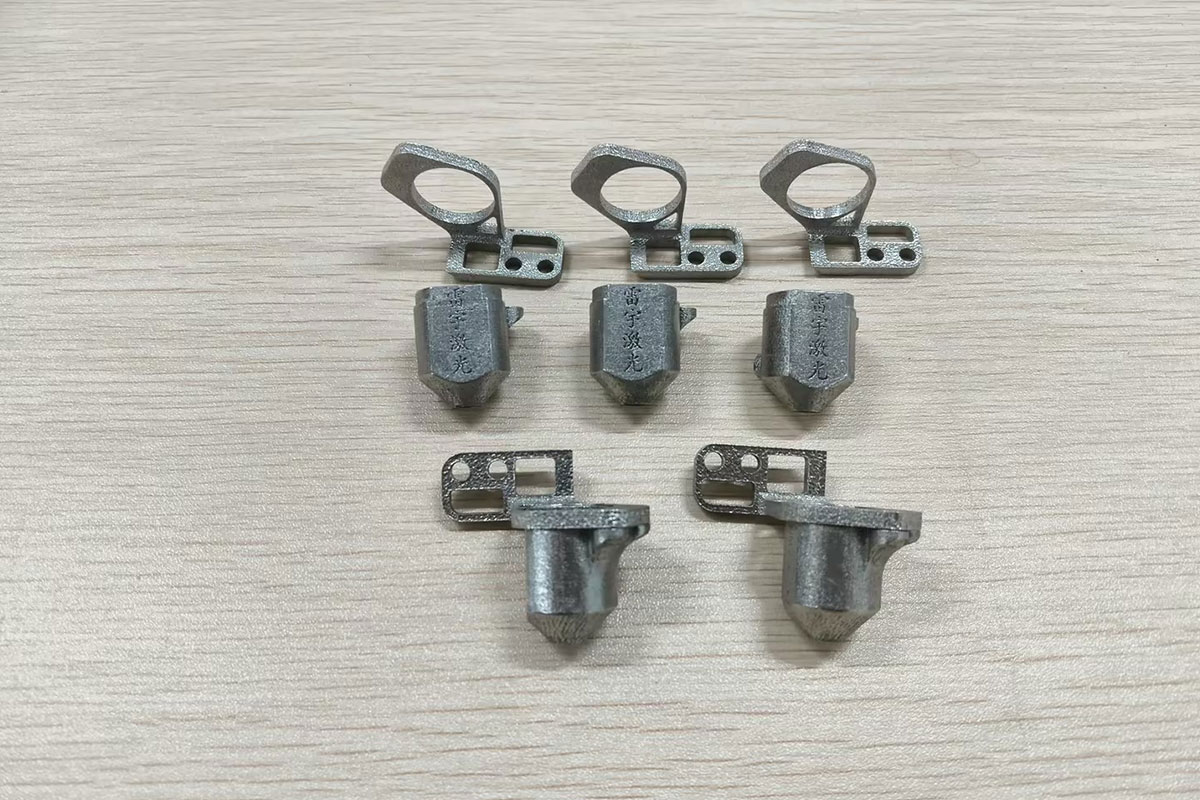
Diese Veränderung verdeutlicht einen wesentlichen Vorteil des Design for Additive Manufacturing (DfAM): Ingenieure können den Aufbau eines Bauteils grundsätzlich überdenken, statt eine bestehende Konstruktion lediglich von einer Maschine auf eine andere zu übertragen.
Beim Schneidkegel verringerte die reduzierte Teilezahl auch die Anzahl der Montageverbindungen und eröffnete Möglichkeiten, die Kontinuität der internen Luftführung zu verbessern.
Ebenso wichtig ist, dass sich mit dem neuen Ansatz zukünftige geometrische Änderungen untersuchen lassen, ohne exakt denselben Einschränkungen der Werkzeugzugänglichkeit wie beim ursprünglichen CNC-Design zu unterliegen.
Konstruktionsiterationen sind bei der Entwicklung funktionsfähiger Metallkomponenten von großer Bedeutung.
Bei der CNC-Bearbeitung können wesentliche geometrische Änderungen neue Werkzeugwege, zusätzliche Aufspannungen oder andere Möglichkeiten zur Aufteilung und Montage eines Bauteils erfordern. Besonders aufwendig kann diese Vorbereitung werden, wenn die Konstruktion schwer zugängliche interne Merkmale enthält.
SLM bietet einen alternativen Entwicklungsweg.
Ingenieure können ein 3D-Modell überarbeiten, einen neuen Bauauftrag vorbereiten und einen Metallprototyp mit der aktualisierten Geometrie fertigen. Damit eignet sich die additive Fertigung besonders für Entwicklungen mit komplexen Innenmerkmalen, Bauteilkonsolidierung oder wiederholter Untersuchung verschiedener Konstruktionsvarianten.
Der Bolt Schneidkegel ist ein praktisches Beispiel für diese Gestaltungsfreiheit. Das Team konnte eine ursprünglich aus drei bearbeiteten Teilen bestehende Komponente neu konzipieren und ihre überarbeitete Struktur mittels SLM herstellen.
Der Vorteil beim Prototyping besteht nicht einfach darin, dasselbe Teil auf einer anderen Maschine herzustellen. Entscheidend ist die größere Freiheit, eine andere Konstruktion zu testen.
So können Hersteller funktionale Alternativen untersuchen, bevor sie sich auf ein umfangreicheres Produktionsprogramm festlegen.
Ein Metall-3D-Drucker wird noch wertvoller, wenn er sowohl die Prototypenentwicklung als auch spätere Produktionsanforderungen unterstützen kann.
Für den überarbeiteten Schneidkegel setzte Thunder den SLM-175 mit Edelstahlpulver ein.
Anstatt jede Komponente in einer separaten Bearbeitungsfolge herzustellen, ordnete das Team mehrere Schneidkegel innerhalb eines einzigen Druckauftrags an.
Die dokumentierten Fertigungsdaten lauten:
| Fertigungsdaten | Thunder SLM-175 Anwendung |
|---|---|
| Fertigungsverfahren | Selektives Laserschmelzen (SLM) |
| Material | Edelstahlpulver |
| Genutzte Baufläche | 175 × 175 mm |
| Schneidkegel pro Bauauftrag | 22 |
| Erfasste Druckzeit des Bauauftrags | Etwa 8,5 Stunden |
| Durchschnittliche Druckzeit pro Schneidkegel | Etwa 23 Minuten |
Die Fertigung von 22 Schneidkegeln in einem Bauauftrag zeigt, wie sich die gemeinsame Anordnung mehrerer Teile für kleine, komplexe Metallkomponenten nutzen lässt.
Statt jede Einheit als eigenständigen Bearbeitungsauftrag zu betrachten, können Hersteller mehrere Bauteile in einem einzigen Bauprozess zusammenfassen und den verfügbaren Bauraum besser ausnutzen.
Dies bietet einen praktischen Weg von der Entwicklung einzelner Prototypen zur Kleinserienfertigung, ohne das zugrunde liegende additive Verfahren wechseln zu müssen.
Der interne Vergleich veranschaulicht auch, wie sich der Fertigungsablauf nach der Neukonstruktion verändert hat.
| Vergleichskriterium | Ursprüngliche CNC-Konstruktion | Überarbeiteter SLM-Ansatz |
|---|---|---|
| Bauteilstruktur | Drei unabhängige Teile | Zwei Komponenten |
| Fertigungsansatz | Separate Bearbeitung und Montage | Metall-3D-Druck im Bauauftrag mit anschließender Bearbeitung |
| Erfasste Prozesszeit | Etwa 60 Minuten pro Schneidkegel | Etwa 23 Minuten durchschnittliche Druckzeit pro Schneidkegel |
| Geometrieentwicklung | Durch Werkzeugzugänglichkeit eingeschränkt | Größere Freiheit bei der Neukonstruktion interner Merkmale |
| Produktionsorganisation | Mehrere individuelle Bearbeitungsvorgänge | 22 Schneidkegel in einem Bauauftrag |
Die auf den Bauauftrag umgelegte durchschnittliche SLM-Druckzeit lag etwa 62 % unter der dokumentierten CNC-Bearbeitungszeit pro Schneidkegel.
Die Angabe von 23 Minuten beschreibt die durchschnittliche Druckzeit pro Teil im Bauauftrag, nicht den vollständigen Fertigungszyklus eines einsatzbereiten Bauteils.
Der Nutzen dieser Veränderung geht über den reinen Zeitvergleich hinaus.
Beim Drucken im Bauauftrag können mehrere Teile innerhalb desselben automatisierten Fertigungsprozesses hergestellt werden. Nach Vorbereitung und Start des Auftrags können die Bediener weitere Aufgaben organisieren, während die Anlage den Druckvorgang ausführt.
Pulverhandhabung, Bauteilentnahme, Nachbearbeitung und Prüfung erfordern weiterhin geeignete Ressourcen. Die Möglichkeit, mehrere Komponenten in einem Bauauftrag zusammenzufassen, eröffnet jedoch andere Wege zur Planung der Maschinenauslastung und Kleinserienproduktion.
Die Fertigungseffizienz war nicht der einzige Gesichtspunkt bei der Entwicklung des Schneidkegels.
Da der Kegel die Luftströmung und Abdichtung des Lasersystems beeinflusst, spielt seine Innengeometrie eine wichtige Rolle.
Laut den technischen Projektunterlagen von Thunder führte die überarbeitete Struktur in drei Bereichen zu Verbesserungen:
Diese Ergebnisse zeigen, warum Flexibilität beim Prototyping wichtig ist. Mehr Freiheit bei der Gestaltung interner Merkmale kann funktionale Verbesserungen unterstützen – nicht nur Veränderungen bei Fertigungszeit oder Teilezahl.
Der überarbeitete Bolt Schneidkegel ist längst mehr als eine technische Demonstration.
Thunder Laser hat ihn als kommerziell erhältliche Komponente auf den Markt gebracht und bereits Kundenanfragen zum Kauf erhalten.
Für das Entwicklungsteam verbindet das Projekt den gesamten Entwicklungsprozess: Einschränkungen einer bestehenden Baugruppe erkennen, die Konstruktion überdenken, die überarbeiteten Metallkomponenten fertigen und das daraus entstandene Produkt auf den Markt bringen.
Für andere Hersteller ist diese Erfahrung besonders relevant, wenn aus Rapid Prototyping funktionale Bauteile und eine wiederholbare Kleinserienproduktion entstehen sollen.
Das Beispiel des Bolt Schneidkegels zeigt, dass SLM in mehreren Situationen eine Überlegung wert ist.
SLM muss die CNC-Bearbeitung nicht in jeder Anwendung ersetzen. Bei einfachen Geometrien, hohen Stückzahlen oder hochpräzisen Endbearbeitungen kann die konventionelle Zerspanung weiterhin die effizientere Wahl sein.
In vielen Anwendungen ergänzen sich beide Verfahren: SLM erzeugt ein komplexes, nahezu endkonturnahes Bauteil, während CNC die Bearbeitung kritischer Abmessungen und Schnittstellen übernimmt.
Das Thunder Bolt Schneidkegelprojekt zeigt, was möglich ist, wenn Metall-3D-Druck früh genug in den Entwicklungsprozess einbezogen wird, um die Bauteilkonstruktion selbst zu beeinflussen – und nicht nur den letzten Fertigungsschritt.
Mit dem Thunder SLM-175 gestaltete das Entwicklungsteam eine dreiteilige CNC-Baugruppe zu zwei Komponenten um und demonstrierte die gemeinsame Fertigung von 22 Schneidkegeln in einem einzigen Bauauftrag.
Das Projekt verdeutlicht drei miteinander verbundene Vorteile: größere Freiheit bei der Entwicklung komplexer Geometrien, einen flexiblen Weg vom digitalen Entwurf zum funktionalen Metallprototyp und einen effizienten Ansatz zur Fertigung geeigneter kleiner Metallteile im gemeinsamen Druckauftrag.
Da der überarbeitete Schneidkegel inzwischen kommerziell erhältlich ist, zeigt diese Anwendung auch, wie sich ein additiver Fertigungsprozess über das erste Prototyping hinaus nutzen lässt.
Für Hersteller komplexer Komponenten bietet Metall-3D-Druck mehr als nur eine weitere Fertigungsmethode. Er eröffnet neue Möglichkeiten, Konstruktionen zu optimieren und vom Prototyping zur Kleinserienfertigung überzugehen.
Erfahren Sie, wie die Thunder SLM Technologie Ihre Anforderungen an Rapid Prototyping, kundenspezifische Metallkomponenten und Kleinserienfertigung unterstützen kann.
Entdecken Sie die Thunder SLM Metall-3D-Drucker
Weitere Informationen zu den geometrischen Möglichkeiten der additiven Fertigung finden Sie in unserem Artikel Wie Metall-3D-Druck komplexe Geometrien ermöglicht. Wenn Sie eine Anlage für Ihre eigenen Anwendungen auswählen möchten, erläutert unser Kaufratgeber für SLM-Metall-3D-Drucker die wichtigsten Auswahlkriterien.
Sprechen Sie jetzt mit unseren Experten!
Bitte hinterlassen Sie Ihre Kontakt informationen, damit wir Ihnen besser dienen können.
FINDEN SIE DEN PASSENDEN LASER FÜR IHR NÄCHSTES PROJEKT
Entdecken Sie Thunder Laser Lösungen für unterschiedliche Materialien, Workflows und Produktionsanforderungen.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


