


Jenseits der klassischen Zerspanung: Wie Metall-3D-Druck komplexe Geometrien ermöglicht
 2026-10-01


Bolt-Serie
Professionelle Lasergraviermaschine für hochpräzise Ergebnisse

Nova-Serie
Großformat-CO₂-Laserschneider mit Glasröhre

Nova Plus-Serie
Professionelle RF-CO₂-Laserschneidmaschine

Titan-Serie
Industrielles RF-CO₂-Lasersystem

Titan Pro-Serie
Industrielles Lasersystem mit RF-CO₂- und MOPA-Faserlaser


WAS SUCHEN SIE FÜR?
Suche über Produkte, Blog-Beiträge, Support-Inhalte und Ressourcen.

Jenseits der klassischen Zerspanung: Wie Metall-3D-Druck komplexe Geometrien ermöglicht
2026-10-01

Ein Metallbauteil kann von außen einfach aussehen, obwohl seine wichtigsten Merkmale im Inneren verborgen liegen: ein gekrümmter Kanal, eine leichte Zellstruktur oder ein integriertes Strömungsnetzwerk. Solche Merkmale können schwer zu bearbeiten sein – nicht weil es der CNC-Bearbeitung an Präzision mangelt, sondern weil Schneidwerkzeuge physischen Zugang zu den zu bearbeitenden Bereichen benötigen.
Der Metall-3D-Druck verändert diese konstruktive Einschränkung. Beim Laser Powder Bed Fusion (LPBF), dem laserbasierten Pulverbett-Schmelzverfahren, wird ein Bauteil Schicht für Schicht aus Metallpulver aufgebaut. Dadurch lassen sich bestimmte innere und miteinander verbundene Geometrien ohne die gleichen Einschränkungen hinsichtlich der Werkzeugzugänglichkeit herstellen. Die entscheidende Frage lautet jedoch nicht „Kann man es drucken?“, sondern „Verbessert die additive Fertigung dieser Geometrie das gesamte Fertigungsergebnis?“
Die CNC-Bearbeitung bleibt eine ausgezeichnete Wahl für Präzisionsoberflächen, gut zugängliche Merkmale und viele Serienbauteile. Herausforderungen entstehen, wenn eine Konstruktion gekrümmte geschlossene Innenkanäle, miteinander verbundene innere Hohlräume oder Merkmale erfordert, die ein Schneidwerkzeug nicht erreichen kann.
Ein gekrümmter Kanal kann mehrere sich kreuzende Bohrungen und Verschlussstopfen erfordern. Ein geschlossener Hohlraum kann es notwendig machen, zwei getrennte Hälften zu bearbeiten und anschließend dicht miteinander zu verbinden. Keine dieser Methoden ist grundsätzlich falsch. Aus technischer Sicht stellt sich die Frage, ob eine Neukonstruktion einen schwierigen Bearbeitungsschritt oder eine kritische Verbindungsstelle beseitigen kann, ohne größere Probleme in nachgelagerten Prozessen zu verursachen.
LPBF bietet einen anderen Ansatz: Das Bauteil wird entsprechend seiner Funktion gestaltet, statt sich in erster Linie an der Zugänglichkeit für Schneidwerkzeuge zu orientieren. Dieser Ansatz ist eng mit dem Design for Additive Manufacturing (DfAM), der additiven fertigungsgerechten Konstruktion, verbunden.
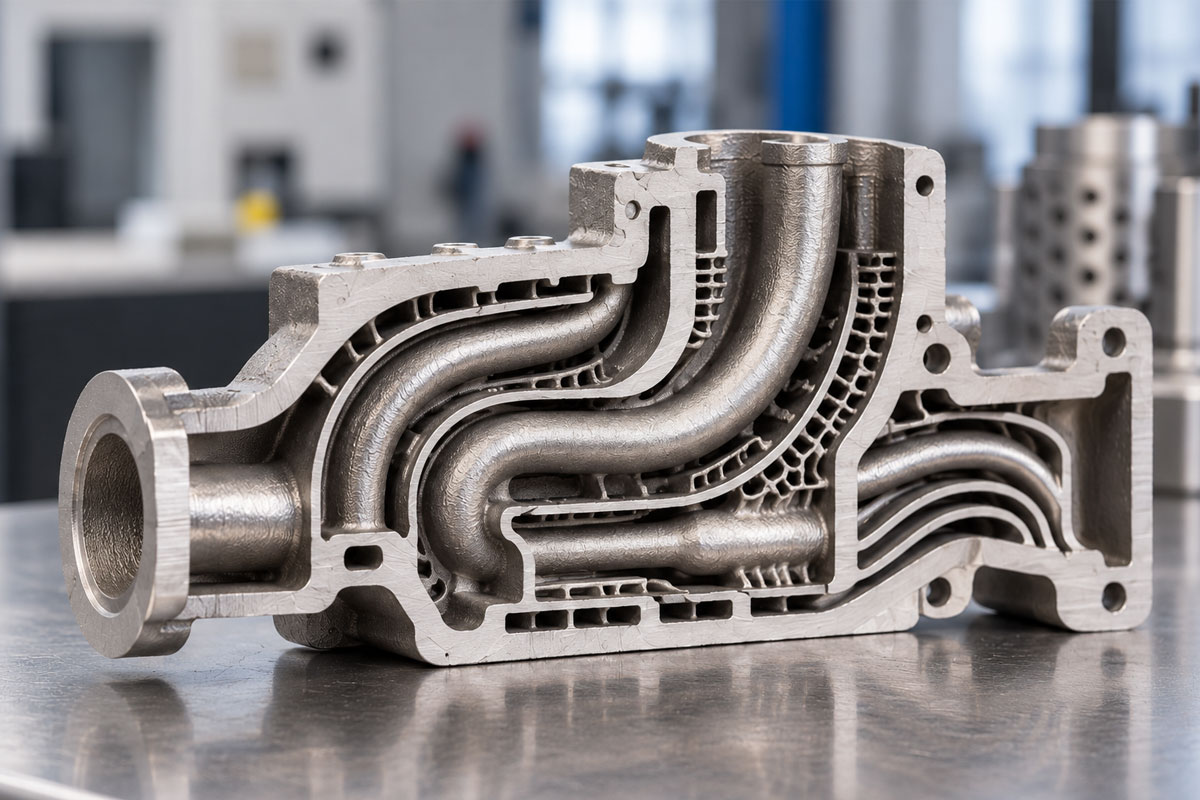
Innenkanäle können entlang dreidimensionaler Verläufe geführt werden. Dadurch eignet sich LPBF für ausgewählte Komponenten des Wärmemanagements, Fluidverteiler und Werkzeuganwendungen wie die konturnahe Kühlung im Formenbau. Der Vorteil liegt darin, einen Kanal gezielt an der benötigten Stelle platzieren zu können – nicht in der Komplexität an sich.
Die Kanäle müssen dennoch eine herstellbare Form und Größe aufweisen, einen praktikablen Weg zur Entfernung von losem Pulver bieten und mit einer geeigneten Methode geprüft werden können. Ein geschlossener Kanal, der sich weder reinigen noch überprüfen lässt, ist möglicherweise nicht für die Serienfertigung geeignet.
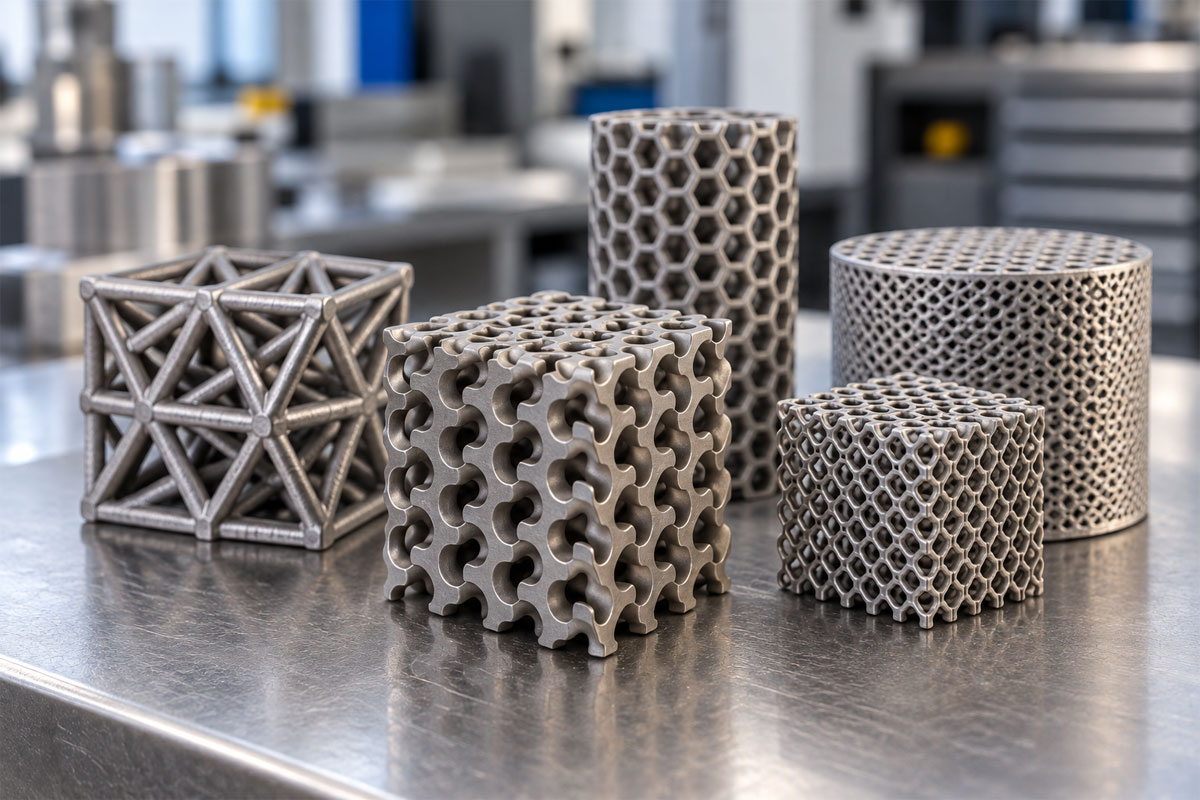
Eine Gitterstruktur ist dann sinnvoll, wenn Ingenieure Material gezielt anders verteilen müssen – und nicht nur ein auffälliges Muster erzeugen möchten. Ihr potenzieller Nutzen kann in einer geringeren Masse oder einer gezielt angepassten Steifigkeit liegen, sofern die tatsächlichen Belastungen und entsprechende Prüfungen die Konstruktion bestätigen.
Die Geometrie muss unter Berücksichtigung der realen Belastungen und fertigungstechnischen Einschränkungen bewertet werden. Dünne Strukturelemente, eingeschlossenes Pulver, die Oberflächenbeschaffenheit und die Prüfbarkeit können ebenso wichtig sein wie das Gittermuster selbst.
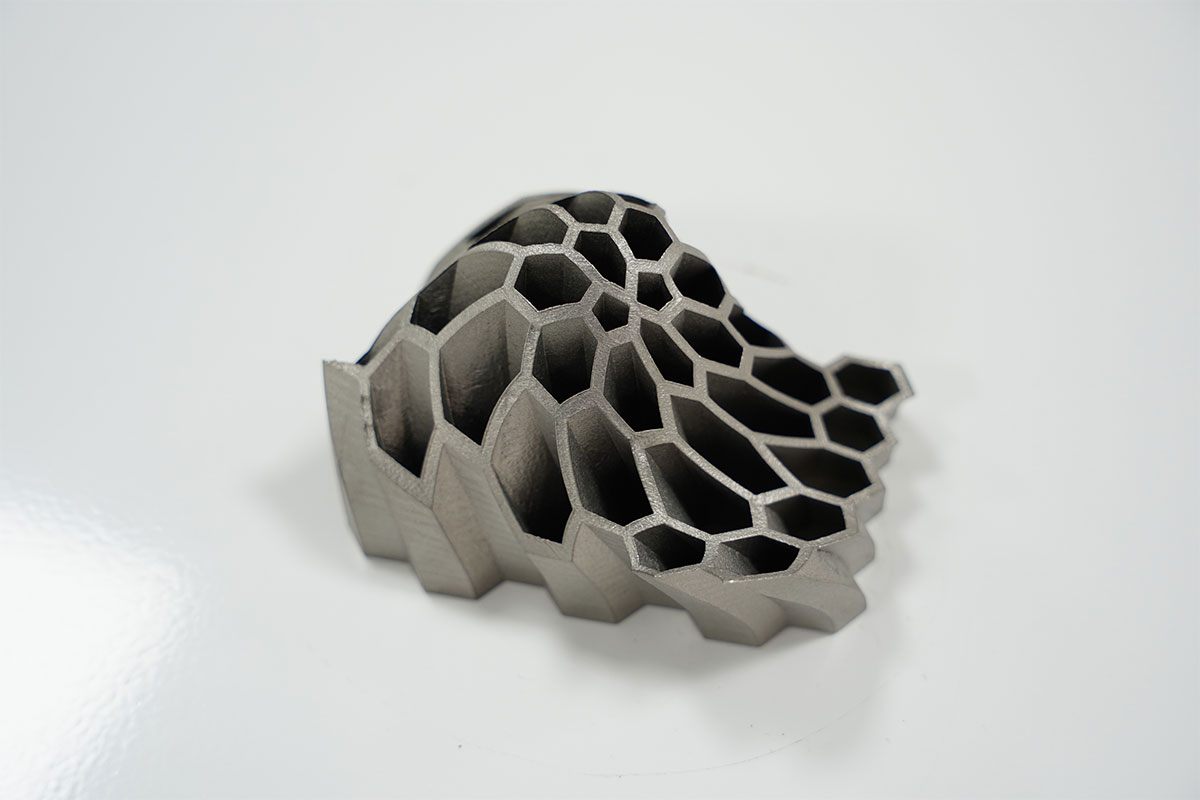
Ein Hohlraum kann die Masse eines Bauteils reduzieren oder eine interne Funktion ermöglichen. Gleichzeitig besteht jedoch das Risiko, dass nicht aufgeschmolzenes Pulver eingeschlossen wird. Bei der konstruktiven Entscheidung geht es deshalb nicht nur darum, ob ein Bauteil ausgehöhlt werden kann, sondern auch darum, ob die verbleibenden Wandstärken, Zugangsöffnungen und Prüfverfahren den Hohlraum tatsächlich nutzbar machen.
Diese Gestaltungsfreiheit bringt Anforderungen mit sich: Es müssen Wege zur Pulverentfernung vorgesehen, unzugängliche Stützstrukturen vermieden und gegebenenfalls zusätzliche Nachbearbeitungsschritte für kritische Innenflächen eingeplant werden.
Die eingeschränkte Werkzeugzugänglichkeit kann Ingenieure dazu zwingen, eine funktionale Konstruktion in mehrere einzeln bearbeitbare Teile aufzuteilen. Mit LPBF lassen sich solche Elemente unter Umständen wieder in weniger Komponenten zusammenfassen. Dadurch können Verbindungen und Handhabungsschritte reduziert werden, ohne dass zwangsläufig der gesamte Fertigungsaufwand sinkt.
Eine Bauteilkonsolidierung schafft nur dann einen echten Mehrwert, wenn der Gesamtprozess verbessert wird. Bauzeit, Pulverhandhabung, Wärmebehandlung, Entfernen von Stützstrukturen, mechanische Bearbeitung, Prüfung und verbleibende Montageschritte müssen in die Bewertung einfließen.
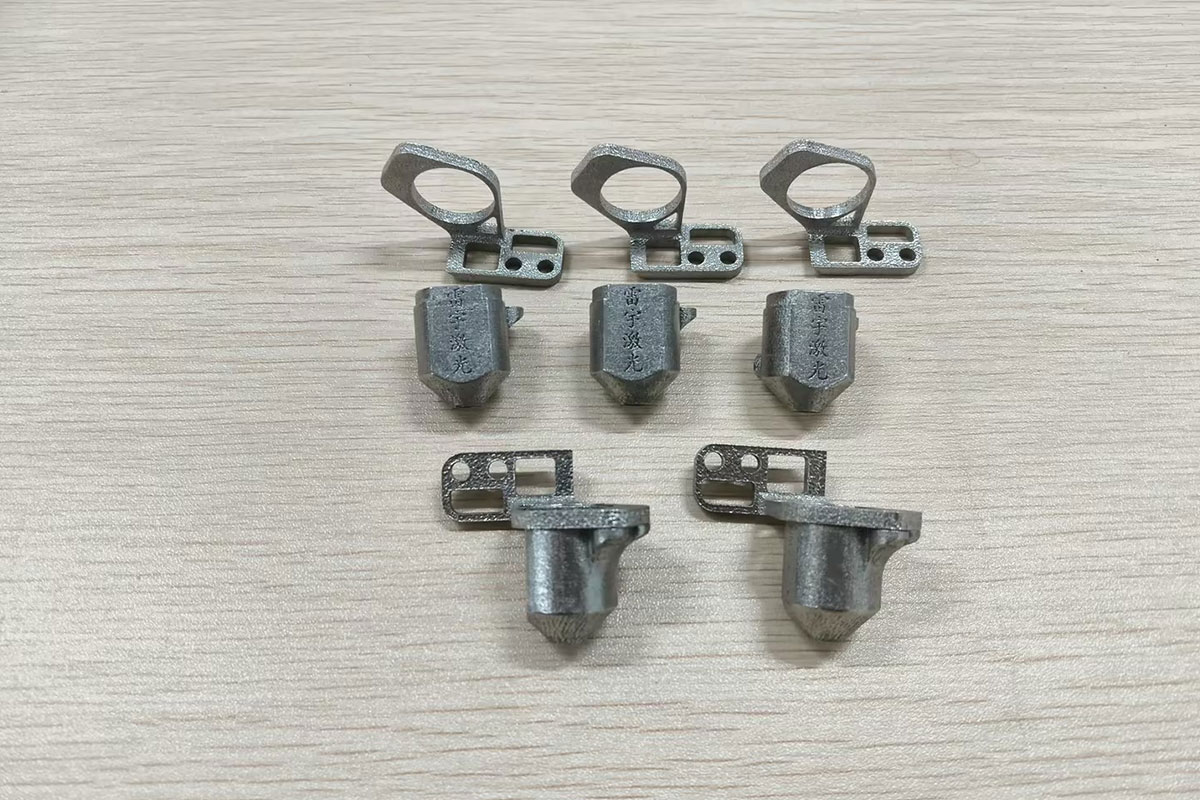
Die internen SLM-Anwendungsunterlagen von Thunder Laser dokumentieren einen Metall-Schneidkegel, dessen ursprünglich konventionell bearbeitete dreiteilige Konstruktion für die additive Fertigung in eine zweiteilige Ausführung umgestaltet wurde.
Dieses Beispiel zeigt, wie ein neues Fertigungsverfahren zu einer veränderten Bauteilarchitektur führen kann. Es bedeutet nicht, dass der 3D-Druck für jedes Bauteil grundsätzlich schneller oder kostengünstiger ist. Ein Vergleich von Produktionszeiten oder Kosten muss auf überprüften und vergleichbaren Annahmen beruhen, einschließlich Losgröße und Nachbearbeitung.
Die SLM-Unterlagen von Thunder zeigen außerdem komplexe hohle Strukturen und Gitterstrukturen als Demonstrationsmuster. Gemeinsam veranschaulichen diese Muster die Gestaltungsfreiheit deutlich konkreter als allgemeine Illustrationen: Sie verbinden das technische Konzept mit Geometrien, die das Thunder-Team tatsächlich untersucht hat.
Ein praktischer Entscheidungstest: Identifizieren Sie vor dem Fertigungsbeginn das am schwersten zugängliche innere Merkmal. Legen Sie fest, wie das Pulver entfernt wird, welche Oberflächen nachbearbeitet werden müssen und welche Prüfmethode eingesetzt werden soll. Solange einer dieser Punkte ungeklärt ist, ist die Konstruktion nicht allein deshalb produktionsreif, weil sie im CAD-Modell druckbar erscheint.
Diese Prüfungen sind besonders wichtig, wenn aus einem optisch beeindruckenden Prototyp ein funktionsfähiges industrielles Bauteil werden soll.
Beginnen Sie mit dem entscheidenden Engpass. Liegt er in der Werkzeugzugänglichkeit, der Montagekomplexität, der Individualisierung oder der Vorlaufzeit für Werkzeuge? SLM ist besonders dann eine Prüfung wert, wenn eine dieser Einschränkungen für das Projekt wesentlich ist und sich die vorgesehene Geometrie anschließend reinigen, nachbearbeiten und prüfen lässt.
Bei einfachen Geometrien, die sich in der benötigten Stückzahl schnell und wirtschaftlich zerspanen lassen, kann SLM weniger attraktiv sein. Viele erfolgreiche Fertigungsprozesse kombinieren additive Fertigung mit konventioneller Endbearbeitung, statt beide Verfahren als Gegensätze zu betrachten.
Prüfen Sie vor der Verfahrenswahl die Legierung, den benötigten Bauraum, kritische Abmessungen, die Stückzahl, die Zugänglichkeit zur Pulverentfernung, die Nachbearbeitung, die Prüfanforderungen und die akzeptablen Gesamtkosten. Eine ausführlichere Bewertung der Maschinenwahl und Produktionseignung finden Sie in unserem Kaufratgeber für SLM-Metall-3D-Drucker.
LPBF erweitert die konstruktiven Möglichkeiten. Der größte Nutzen entsteht jedoch, wenn die Geometrie auf eine messbare Fertigungsanforderung abgestimmt ist. Gekrümmte Kanäle, Gitterstrukturen, Hohlräume und konsolidierte Baugruppen sollten die Funktion, den Fertigungsablauf oder die Wirtschaftlichkeit einer Anwendung verbessern – und nicht nur demonstrieren, dass eine Maschine eine komplizierte Form drucken kann.
Die Thunder Laser SLM-Serie unterstützt qualifizierte Anwendungen der additiven Metallfertigung, von technischen Untersuchungen bis hin zu ausgewählten Funktionsprototypen und Kleinserienbauteilen. Die Machbarkeit hängt vom Bauteil, der Legierung, den Prozessparametern, der Materialauswahl und den Validierungsanforderungen ab.
Eine umfassendere Einführung in SLM-Anwendungen und Fertigungsaspekte im Formen- und Werkzeugbau finden Sie in unserem Beitrag SLM Metal 3D Printers: The 2026 Ultimate Guide. Dieser Artikel konzentriert sich speziell auf die Bewertung komplexer Geometrien hinsichtlich ihrer Herstellbarkeit.
Entdecken Sie die SLM-Metall-3D-Drucklösungen von Thunder Laser und besprechen Sie Ihre Bauteilanforderungen mit unserem technischen Team, um die Eignung Ihrer Anwendung prüfen zu lassen.
Ja. LPBF ermöglicht bestimmte dreidimensionale Innenkanäle, die mit herkömmlichen Schneidwerkzeugen schwer zugänglich sind. Pulverentfernung, Merkmalsgeometrie und Prüfverfahren müssen bereits in der Konstruktionsphase berücksichtigt werden.
Mit ihnen lässt sich Material innerhalb eines Bauteils gezielter verteilen. Dadurch können unter bestimmten Bedingungen eine Gewichtsreduzierung oder angepasste mechanische Eigenschaften erreicht werden. Die tatsächlichen Vorteile hängen von Konstruktion, Belastung, Material, Prozessqualität und Validierung ab.
Nicht grundsätzlich. SLM ist für ausgewählte komplexe und kundenspezifische Bauteile interessant, während die CNC-Bearbeitung bei zugänglichen Präzisionsmerkmalen und vielen Produktionsmengen häufig wirtschaftlich bleibt. Kombinierte Fertigungsprozesse sind weitverbreitet.
Nein. Stützstrukturen, thermische Einflüsse, Mindestabmessungen, eingeschlossenes Pulver, Nachbearbeitung und Prüfanforderungen können verhindern, dass aus einer digitalen Konstruktion ein nutzbares Bauteil entsteht.
Sprechen Sie jetzt mit unseren Experten!
Bitte hinterlassen Sie Ihre Kontakt informationen, damit wir Ihnen besser dienen können.
FINDEN SIE DEN PASSENDEN LASER FÜR IHR NÄCHSTES PROJEKT
Entdecken Sie Thunder Laser Lösungen für unterschiedliche Materialien, Workflows und Produktionsanforderungen.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


