


Metall-3D-Druck vs. CNC-Bearbeitung: Wann lohnt sich additive Fertigung?
 2026-10-01


Bolt-Serie
Professionelle Lasergraviermaschine für hochpräzise Ergebnisse

Nova-Serie
Großformat-CO₂-Laserschneider mit Glasröhre

Nova Plus-Serie
Professionelle RF-CO₂-Laserschneidmaschine

Titan-Serie
Industrielles RF-CO₂-Lasersystem

Titan Pro-Serie
Industrielles Lasersystem mit RF-CO₂- und MOPA-Faserlaser


WAS SUCHEN SIE FÜR?
Suche über Produkte, Blog-Beiträge, Support-Inhalte und Ressourcen.

Metall-3D-Druck vs. CNC-Bearbeitung: Wann lohnt sich additive Fertigung?
2026-10-01

Metall-3D-Druck oder CNC-Bearbeitung – welches Verfahren eignet sich besser für Ihr nächstes Metallbauteil? Die Antwort hängt von der geforderten Funktion des fertigen Bauteils, seiner Komplexität, der benötigten Stückzahl sowie dem Aufwand für Fertigung und Prüfung ab.
Für gut zugängliche Geometrien und präzise Oberflächen ist die CNC-Bearbeitung häufig die praktikablere Wahl. Enthält ein Bauteil jedoch komplexe Innengeometrien, mehrere montierte Einzelteile oder erfordert es häufige Konstruktionsänderungen, lohnt es sich, die additive Metallfertigung näher zu betrachten.
Beim selektiven Laserschmelzen (SLM), einem Laser-Pulverbett-Schmelzverfahren, werden Metallbauteile Schicht für Schicht aufgebaut, statt Material von einem Rohling abzutragen. Dadurch entstehen neue Konstruktionsmöglichkeiten. Das bedeutet jedoch nicht automatisch, dass der Druck schneller oder kostengünstiger ist.
Dieser Leitfaden vergleicht Metall-3D-Druck und CNC-Bearbeitung hinsichtlich Geometrie, Prototyping-Flexibilität, Präzision, Materialeigenschaften, Lieferzeit, Produktionsmenge und Gesamtkosten. Außerdem bietet er eine praktische Entscheidungshilfe für CNC, SLM oder die Kombination beider Verfahren.
Der grundlegende Unterschied liegt in der Herstellung. Die CNC-Bearbeitung entfernt mithilfe von Schneidwerkzeugen Material von einem Metallrohling. SLM baut das Bauteil dagegen durch selektives Aufschmelzen aufeinanderfolgender Metallpulverschichten auf.
Dieser Unterschied beeinflusst die Konstruktionsfreiheit, den Nachbearbeitungsbedarf, die Produktionsplanung und die Kosten.
| Entscheidungskriterium | CNC-Bearbeitung | Metall-3D-Druck (SLM) |
|---|---|---|
| Geeignete Anwendungen | Zugängliche Geometrien, Präzisionsmerkmale, wiederholbare Zerspanung | Komplexe Innenmerkmale, integrierte Bauteile, kundenspezifische Konstruktionen |
| Konstruktionsänderungen | Einfache Änderungen häufig schnell; komplexe Aufspannungen müssen eventuell angepasst werden | Flexibel bei komplexen Geometrieänderungen, aber neue Bauvorbereitung erforderlich |
| Genauigkeit und Oberfläche | Gut für enge Toleranzen und glatte Oberflächen | Kritische Merkmale können eine spanende Nachbearbeitung erfordern |
| Werkstoffauswahl | Große Auswahl etablierter zerspanbarer Legierungen | Legierungen müssen zu einem qualifizierten Druckprozess passen |
| Kleinserienfertigung | Effizient für einfache Komponenten | Interessant, wenn mehrere komplexe Teile in einem Bauauftrag gefertigt werden können |
| Wirtschaftlichkeit | Rüst- und Bearbeitungszeiten sind entscheidend | Bauraumauslastung, Bauhöhe, Stützen und Nachbearbeitung beeinflussen die Kosten |
| Qualitätsprüfung | Etablierte Verfahren zur Maß- und Werkstoffprüfung | Gegebenenfalls zusätzliche Prüfung interner Qualität und prozessabhängiger Eigenschaften |
Die erste Frage sollte nicht lauten, ob sich ein Teil in 3D drucken lässt, sondern ob der Druck einen ausreichenden funktionalen oder fertigungstechnischen Mehrwert für den gesamten Prozess bietet.
Die CNC-Bearbeitung ist besonders geeignet, wenn die Bauteilgeometrie gut zugänglich ist, die Werkstoffanforderungen feststehen und die erforderliche Präzision durch eine überschaubare Bearbeitungsfolge erreicht werden kann.
Montageplatten, einfache Gehäuse, Wellen oder Halterungen lassen sich häufig effizient aus Halbzeugen bearbeiten. Ein Wechsel zu SLM könnte Bauvorbereitung, Stützenentfernung und Nachbearbeitung hinzufügen, ohne das Bauteil zu verbessern.
Ein weiterer Vorteil der CNC-Bearbeitung zeigt sich bei präzisen Passflächen, Gewinden, Bohrungen und Lagersitzen. Diese Merkmale werden üblicherweise durch Fräsen, Drehen, Bohren und andere konventionelle Verfahren hergestellt.
Bei einfachen, wiederkehrenden Teilen können Programmier- und Rüstkosten auf größere Stückzahlen verteilt werden. Ist das bestehende Verfahren bereits stabil und wirtschaftlich, braucht der Einsatz additiver Fertigung einen klaren Grund.
Wählen Sie zunächst CNC, wenn sich die Konstruktion einfach bearbeiten lässt und der vorhandene Prozess die Anforderungen an Qualität, Stückzahl, Lieferzeit und Kosten bereits erfüllt.
SLM wird besonders interessant, wenn die Fertigungsherausforderung unmittelbar mit der Bauteilkonstruktion verbunden ist. SLM-Metall-3D-Drucksysteme ermöglichen neue Ansätze zur Entwicklung komplexer Funktionsbauteile, zur Zusammenfassung von Baugruppen und zur Fertigung ausgewählter Komponenten in kleinen Stückzahlen.
Interne Durchgänge, gekrümmte Kanäle und unzugängliche Strukturen können bei konventioneller Fertigung dazu führen, dass eine Konstruktion in mehrere separat bearbeitete Komponenten aufgeteilt werden muss.
Mit SLM lassen sich bestimmte Merkmale direkt in einem Metallbauteil erzeugen. Dadurch können zusätzliche Arbeitsgänge oder Verbindungen entfallen.
Die Druckbarkeit hängt jedoch weiterhin von der Bauorientierung, den Stützstrukturen, der Pulverentfernung und den Prüfmöglichkeiten ab.
Eine Baugruppe aus mehreren zerspanten Komponenten lässt sich unter Umständen mit weniger Einzelteilen neu konstruieren, wenn additive Fertigung bestimmte Einschränkungen der Werkzeugzugänglichkeit aufhebt.
Der Vorteil liegt nicht nur in einer geringeren Teilezahl. Weniger Montageverbindungen, reduzierter Handhabungsaufwand und eine bessere funktionale Integration können ebenfalls relevant sein.
Eine erfolgreiche Neukonstruktion muss dennoch Nachbearbeitung, Reparierbarkeit, Prüfung und Gesamtkosten berücksichtigen.
SLM kann für funktionale Metallprototypen besonders nützlich sein, wenn diese komplexe Merkmale enthalten oder umfangreiche Geometrieänderungen erfordern.
Ingenieure können das CAD-Modell ändern und einen neuen Bauauftrag vorbereiten, ohne zwingend dieselben Spannvorrichtungen, Werkzeugwege oder Bauteilaufteilungen wie zuvor beibehalten zu müssen.
Das ist während der Konzeptentwicklung wertvoll. Nicht jeder gedruckte Prototyp ist deshalb schneller verfügbar: Einfache CNC-Änderungen können rascher umgesetzt werden, während SLM gegebenenfalls eine neue Stützstruktur, Bauorientierung oder Prozessvalidierung benötigt.
Mehrere geeignete Komponenten können innerhalb eines SLM-Bauauftrags gemeinsam angeordnet werden.
Damit ist die additive Fertigung für kundenspezifische Teile, geringe Stückzahlen und ausgewählte Kleinserien interessant.
Die Produktivität hängt von der Anordnung der Teile, ihrer Bauhöhe, dem Material und der erforderlichen Nachbearbeitung ab.
Ein vollständig belegtes Baufeld ist nur dann vorteilhaft, wenn sich die Teile zu wettbewerbsfähigen Gesamtkosten fertigstellen, prüfen und liefern lassen.
Der Maschinenstundensatz reicht nicht aus, um CNC-Bearbeitung und SLM zu vergleichen.
Ein fairer Vergleich muss auf denselben Funktionsanforderungen beruhen und alle Arbeitsschritte berücksichtigen, die zur Lieferung eines akzeptierten Bauteils erforderlich sind.
Bei CNC können dazu Rohmaterial, Programmierung, Rüsten, Bearbeitung, Werkzeuge, Spannvorrichtungen, Montage, Nachbearbeitung und Prüfung gehören.
Bei SLM können Bauvorbereitung, Metallpulver, Maschinenbetrieb, Schutzgas und Verbrauchsmaterialien, Stützenentfernung, gegebenenfalls Wärmebehandlung, Präzisionsbearbeitung und Prüfung anfallen.
Wenn additive Fertigung eine ursprünglich dreiteilige Baugruppe zu zwei Komponenten zusammenfasst, sollten vollständige funktionsfähige Baugruppen verglichen werden – nicht ein einzelnes zerspantes Teil mit einem gedruckten Teil.
Für eine erste Schätzung können folgende vereinfachte Modelle verwendet werden:
CNC-Kosten pro akzeptiertem Bauteil:
(CNC-Rüst- und Programmierkosten ÷ Anzahl akzeptierter Teile) + Material-, Bearbeitungs-, Nachbearbeitungs-, Montage- und Prüfkosten pro akzeptiertem Teil.
SLM-Kosten pro akzeptiertem Bauteil:
(Gesamtkosten eines Bauauftrags ÷ Anzahl akzeptierter Teile aus diesem Bauauftrag) + Nachbearbeitungs-, Zerspanungs- und Prüfkosten pro akzeptiertem Teil.
Das zweite Modell setzt voraus, dass die Bauauftragskosten bereits Vorbereitung, Maschinenbetrieb, Pulververbrauch und zugehörige Handhabung enthalten. Ausschussteile dürfen nicht als akzeptierte Teile gezählt werden.
Betrachten wir ein hypothetisches Bauteil mit folgenden rein beispielhaften Kosten, die keine Thunder-Produktionsdaten darstellen:
| Bestellmenge | CNC-Kosten pro Teil | SLM-Kosten pro Teil |
|---|---|---|
| 5 | 250 USD | 235 USD |
| 10 | 170 USD | 135 USD |
| 20 | 130 USD | 135 USD |
In diesem Beispiel liegen die errechneten SLM-Stückkosten bei 5 und 10 Teilen niedriger, während CNC bei 20 Teilen geringfügig wirtschaftlicher wird.
Die Zahlen sind weder Marktpreise noch ein allgemeingültiger Mengengrenzwert. Sie verdeutlichen, wie sich die Verteilung der CNC-Rüstkosten und die Auslastung von SLM-Bauaufträgen auf den Vergleich auswirken.
Ändern sich Geometrie, Bauhöhe, Nachbearbeitungsanforderungen, Gutteilausbeute oder Maschinenverfügbarkeit, kann sich auch das Ergebnis verändern.
Die wirtschaftlich richtige Frage lautet: Was kostet jedes vollständige Fertigungsverfahren pro akzeptierter funktionsfähiger Komponente bei der benötigten Menge?
Eine kurze Maschinenlaufzeit bedeutet nicht automatisch eine kurze Lieferzeit. Ebenso ist ein schnell gedrucktes Teil nicht unbedingt schon ein fertiges Bauteil.
Bei CNC kann der gesamte Ablauf Materialbeschaffung, CAM-Programmierung, Aufspannungen, Bearbeitung, Montage, Nachbearbeitung und Prüfung umfassen.
Bei SLM können Bauvorbereitung, Wartezeit, Druck, Abkühlung, Pulverentfernung, gegebenenfalls Spannungsarmglühen, Bauteiltrennung, Nachbearbeitung und Prüfung hinzukommen.
Auch Konstruktionsänderungen beeinflussen die Entscheidung.
Eine kleine Änderung an einer gut zugänglichen Bohrung lässt sich möglicherweise schnell durch eine Anpassung des CNC-Programms umsetzen. Ein neu gestalteter interner Verteiler kann dagegen mit SLM einfacher zu prototypisieren sein, wenn CNC eine neue Bauteilaufteilung und zusätzliche Fügevorgänge erfordern würde.
Vergleichen Sie vor der Entscheidung vier Zeitpunkte: Freigabe der Konstruktion, frühestmöglicher Fertigungsbeginn, physische Fertigstellung des Teils und erfolgreiche Abnahmeprüfung.
Entscheidend ist die Zeit bis zu einem akzeptierten und verwendbaren Bauteil – nicht allein die Maschinenlaufzeit.
Die Geometrie ist nur ein Teil der technischen Anforderungen an eine Komponente.
Ein SLM-gedrucktes Bauteil muss dieselben funktionalen Anforderungen erfüllen wie Teile aus alternativen Fertigungsverfahren. Dazu gehören kritische Abmessungen, Oberflächenzustand, Werkstoffeigenschaften und Wiederholgenauigkeit.
Zerspante Oberflächen werden häufig bevorzugt, wenn präzise Passungen und kontrollierte Oberflächenqualitäten erforderlich sind.
SLM kann eine endkonturnahe Geometrie erzeugen, aber gedruckte Oberflächen und kritische Maße können zusätzliche Bearbeitung benötigen.
Deshalb sollten Präzisionsmerkmale bereits vor der Bauvorbereitung festgelegt werden, statt die Endbearbeitung erst nachträglich zu berücksichtigen.
Die additive Metallfertigung kann richtungsabhängiges Materialverhalten und Eigenspannungen verursachen. Die Auswirkungen hängen von der Legierung, den Druckparametern, der Bauteilgeometrie, der Bauorientierung und den anschließenden Behandlungen ab.
Bei tragenden oder ermüdungsbeanspruchten Komponenten können Werkstoffprüfungen und eine Validierung der Konstruktion erforderlich sein.
Die Werkstoffbezeichnung allein belegt nicht, dass ein gedrucktes Bauteil dieselben Eigenschaften wie ein aus konventionellem Halbzeug zerspantes Bauteil besitzt.
Komplexe Innenkanäle sind ein Vorteil von SLM, erschweren aber unter Umständen die Qualitätsprüfung.
Je nach Anwendung müssen Hersteller eingeschlossenes Pulver, innere Porosität, unzugängliche Oberflächen, Maßprüfungen und gegebenenfalls zerstörungsfreie Prüfverfahren berücksichtigen.
Der Qualifizierungsaufwand sollte zum Einsatzgebiet passen. Ein Passformprototyp benötigt nicht dieselben Nachweise wie ein sicherheitskritisches Luftfahrt- oder Medizinbauteil.
Ein Bauteil ist nicht allein deshalb serienreif, weil seine CAD-Geometrie gedruckt werden kann. Es muss auch gereinigt, nachbearbeitet und geprüft werden können sowie die vorgesehenen Anforderungen erfüllen.
Viele Metallkomponenten müssen nicht vollständig mit einem einzigen Fertigungsverfahren hergestellt werden.
Ein hybrider Ansatz nutzt SLM für Merkmale, die von additiver Fertigung profitieren, und anschließend CNC für Maße und Oberflächen, bei denen Zerspanung geeigneter ist.
Beispielsweise kann SLM ein kompaktes Bauteil mit integrierten Innenkanälen erzeugen, während CNC folgende Merkmale fertigbearbeitet:
Damit lässt sich die Konstruktionsfreiheit bewahren, ohne vom additiven Prozess zu verlangen, sämtliche Oberflächen direkt im endgültigen Zustand herzustellen.
Hybride Fertigung funktioniert am besten, wenn sie bereits während der Konstruktion geplant wird. Ingenieure sollten Bearbeitungsaufmaße, Zugänglichkeit für Spannvorrichtungen, Bezugsflächen, Stützstrukturen und die spätere Erreichbarkeit der zu bearbeitenden Oberflächen berücksichtigen.
Die praktikable Entscheidung lautet manchmal nicht SLM gegen CNC, sondern SLM plus CNC.
Ein reales Beispiel stammt aus der eigenen Fertigung von Thunder Laser und ist in der Fallstudie zum Thunder Bolt Schneidkegel dokumentiert.
Der ursprüngliche Schneidkegel bestand aus drei separat CNC-bearbeiteten Komponenten, die präzise montiert werden mussten. Anstatt diese Teile unverändert zu drucken, konstruierte das Thunder Entwicklungsteam die Struktur für SLM neu.
Mit dem Thunder SLM-175 entwickelte das Team eine zweiteilige Konfiguration und fertigte die Schneidkegel aus Edelstahlpulver.
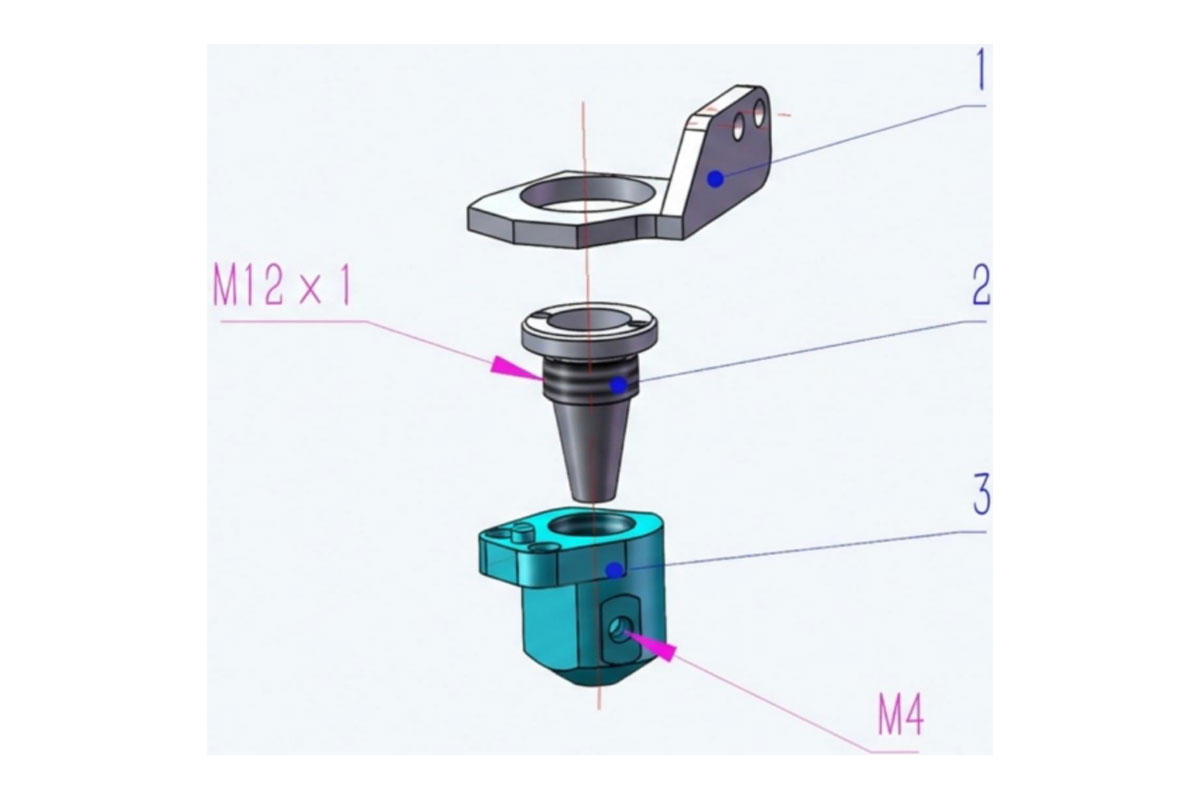
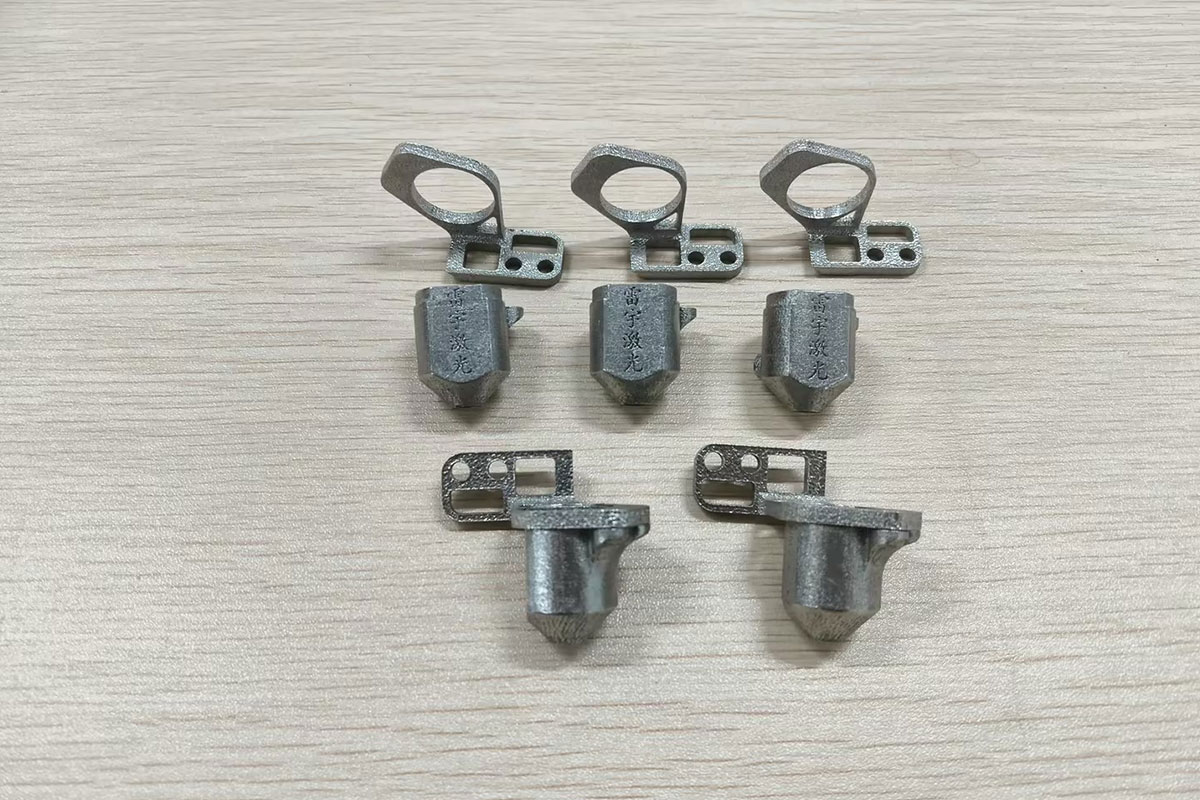
Die internen Prozessdaten dokumentieren einen Bauauftrag mit 22 Einheiten in etwa 8,5 Stunden. Das entspricht durchschnittlich rund 23 Minuten Druckzeit je Schneidkegel.
Für den ursprünglichen CNC-Prozess wurden etwa 60 Minuten Bearbeitungszeit je Schneidkegel erfasst.
Die durchschnittliche SLM-Druckzeit pro Teil lag damit etwa 62 % unter der erfassten CNC-Bearbeitungszeit. Dieser Vergleich bezieht sich auf die angegebenen Prozesszeiten und nicht auf die vollständigen Fertigungszyklen einsatzbereiter Bauteile.
Entscheidend ist jedoch, dass das Projekt drei Maßnahmen miteinander verband: Neukonstruktion der Geometrie, Zusammenfassung von Komponenten und Planung eines gemeinsamen Bauauftrags.
Der überarbeitete Schneidkegel wurde inzwischen auf den Markt gebracht.
Die übergeordnete Erkenntnis lautet: Additive Fertigung ist besonders wertvoll, wenn sie die Konstruktion des Bauteils und seinen Fertigungsablauf verändern kann, statt lediglich eine Maschine durch eine andere zu ersetzen.
Bewerten Sie vor der Wahl des Fertigungsverfahrens die wichtigsten Konstruktions-, Produktions- und Qualitätsanforderungen Ihres Bauteils.
| Hauptanforderung | Erste Empfehlung | Zu prüfen |
|---|---|---|
| Einfache Form, gut zugängliche Merkmale | CNC | Bearbeitungskosten, Aufspannungen und Menge |
| Enge Toleranzen bei einfachen Bauteilen | CNC | Oberflächenanforderungen und Stückzahl |
| Komplexe geschlossene oder gekrümmte Innenkanäle | SLM prüfen | Pulverentfernung, Stützen und Prüfung |
| Baugruppe mit Potenzial zur Bauteilkonsolidierung | SLM prüfen | Funktion, Fügeverfahren und Gesamtkosten |
| Komplexe Funktionsprototypen mit umfangreichen Änderungen | SLM prüfen | Bauvorbereitung und vollständige Prototypen-Lieferzeit |
| Additive Geometrie mit präzisen Montageflächen | SLM + CNC | Bearbeitungsaufmaße, Bezugsflächen und Spannzugänglichkeit |
| Große wiederkehrende Stückzahlen einfacher Teile | CNC häufig bevorzugt | Kosten pro Gutteil und Kapazität |
| Sicherheitskritische oder stark regulierte Anwendung | Qualifizierungsbasierte Entscheidung | Werkstoffdaten, Prozesskontrolle, Prüfungen und Zertifizierungen |
Diese Matrix ist eine erste Orientierung und keine automatische Fertigungsfreigabe.
Für eine fundiertere Entscheidung empfiehlt sich ein technisches Anforderungsprofil mit CAD-Modell, gewünschter Legierung, kritischen Toleranzen, Jahres- und Losmengen, Liefertermin, funktionalen Belastungen, Prüfvorgaben und akzeptablem Kostenrahmen.
So lassen sich CNC- und SLM-Lösungen anhand derselben Spezifikation bewerten.
Wenn Ihre Bewertung in Richtung additiver Fertigung weist, sollten Sie anschließend prüfen, welche Anlage und Prozesskonfiguration die Anforderungen erfüllen. Unser Leitfaden zur Auswahl eines SLM-Metall-3D-Druckers erläutert Bauraum, Werkstoffkompatibilität, Produktivität und Gesamtbetriebskosten.
Die CNC-Bearbeitung bleibt für gut zugängliche Geometrien, Präzisionsanforderungen und viele etablierte Produktionsaufgaben sehr effektiv.
SLM-Metall-3D-Druck eröffnet andere Möglichkeiten: komplexe Innenstrukturen, Bauteilkonsolidierung, flexibles funktionales Prototyping und ausgewählte Kleinserienanwendungen.
Keines der beiden Verfahren ist automatisch schneller, günstiger oder besser.
Eine sinnvolle Entscheidung beginnt beim fertigen Bauteil und berücksichtigt rückwärts betrachtet Konstruktion, Fertigung, Nachbearbeitung, Prüfung, Lieferzeit und Kosten.
Für manche Komponenten ist konventionelle Zerspanung eindeutig die richtige Wahl. Andere rechtfertigen eine Neukonstruktion für SLM. Viele profitieren von einer Kombination beider Verfahren.
Wählen Sie das Verfahren, das die geforderte Funktion und Qualität über den insgesamt effizientesten Fertigungsprozess erreicht.
Entwickeln Sie ein komplexes Metallbauteil, das von additiver Fertigung profitieren könnte? Kontaktieren Sie Thunder Laser, um Ihre CAD-Konstruktion, Werkstoffanforderungen, Produktionsmengen und Fertigungsziele zu besprechen.
Sprechen Sie jetzt mit unseren Experten!
Bitte hinterlassen Sie Ihre Kontakt informationen, damit wir Ihnen besser dienen können.
FINDEN SIE DEN PASSENDEN LASER FÜR IHR NÄCHSTES PROJEKT
Entdecken Sie Thunder Laser Lösungen für unterschiedliche Materialien, Workflows und Produktionsanforderungen.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


