


竹のレーザー彫刻と切断を詳しく解説する実践ガイド
 2026-05-28
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

竹のレーザー彫刻と切断を詳しく解説する実践ガイド
2026-05-28

竹材は、軽量で強度が高く、独特の美しい外観を持ち、実用品から装飾品まで幅広い製品に適しているため、レーザー彫刻やレーザー切断で人気のある素材です。きめ細かな木目と温かみのある表面色を活かし、まな板、コースター、ペン、看板、ギフトボックス、キッチン用品、パッケージ、名入れギフトなどに、濃く鮮明な彫刻を施すことができます。
ただし、竹材は完全に均一な素材ではありません。無垢竹材、積層竹材、竹合板、竹突き板、表面コーティング、接着剤の層、密度、含水率などによって、彫刻のコントラストや切断品質が変わることがあります。
このガイドでは、竹材のレーザー彫刻と切断の方法、加工に適した竹材製品の選び方、最適なレーザーの種類、テストすべき初期設定、よくある加工トラブルの解決方法、さらに生産ニーズに応じた竹材用レーザー彫刻機の選び方を詳しく解説します。
簡単に言うと: 竹材はレーザーで彫刻・切断でき、一般的にはCO₂レーザーが両方の加工に最も実用的な選択肢です。加工結果は、無垢竹材、積層竹材、竹合板、竹突き板、表面処理済み製品など、材料の種類によって異なります。
よりきれいに仕上げるには、材料の組成を確認し、竹材を平らに固定して、実際の表面に焦点を合わせてください。加工条件のテストを行い、適切なエアアシストと排気設備を使用したうえで、出力、速度、ライン間隔、加工回数を段階的に調整することが重要です。
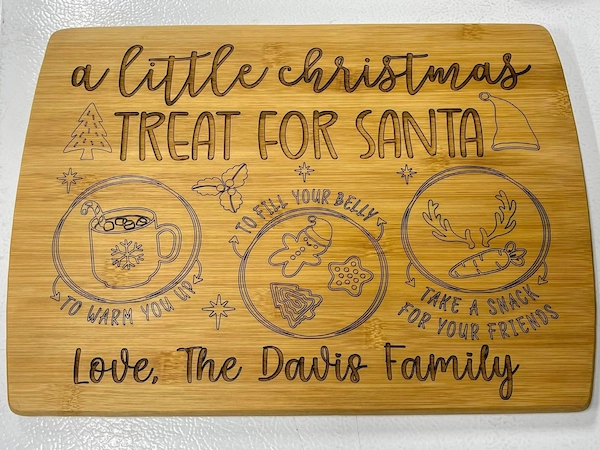
竹材には、レーザー彫刻によって濃くコントラストの高い文字、模様、オリジナルデザインを施すことができます。
はい。竹材はレーザー彫刻とレーザー切断の両方に対応しています。
竹材は植物由来の有機材料であるため、CO₂レーザーのエネルギーを効率よく吸収します。適切に設定されたレーザーを使用することで、竹材の表面を変化させたり、一部を除去したりして、濃いマーキング、細かな文字、ロゴ、写真、装飾模様、オリジナルアートなどを表現できます。
CO₂レーザーを使用すれば、加工に適した竹材シートや板材を切断し、次のような製品を製作することも可能です。
レーザー加工は非接触方式のため、切削工具を竹材に直接接触させる必要がありません。そのため、細かなカスタマイズ、顧客ごとの名前の変更、小ロット生産、デジタルデザインの繰り返し加工に適しています。
ただし、すべての竹材製品が同じように加工できるわけではありません。最終的な仕上がりには、次のような要因が影響します。
「竹材」という一般的な材料設定だけに頼らず、実際の生産で使用する材料を必ずテストしてください。
「竹材」という名称には、さまざまな構造の材料が含まれます。繊維の状態、接着剤、表面コーティング、内部の層構造によって、煙や臭いの発生、彫刻のコントラスト、切断面の品質、切断の安定性が変わるため、使用する竹材の種類を正確に把握することが重要です。
無垢竹材の製品は、人工的な合板芯材を使用せず、主に天然の竹から作られています。
自然な竹の質感を保ちながら、美しいコントラストの彫刻を施すことができます。ただし、同じ製品内でも竹の繊維、色、密度、繊維方向にばらつきが生じる場合があります。
無垢竹材は、主に次のような製品に使用されます。
表面が曲面であったり、天然素材特有の凹凸があったりするため、正確な位置決めと焦点調整が重要です。
積層竹材は、複数の竹の細片を接着剤で貼り合わせて作られます。
一般的に、次のような製品に使用されています。
積層竹材は平らで安定した加工面を持つことが多い一方、竹の細片ごとに彫刻の色の濃さが異なる場合があります。
接着部分は、次のような点にも影響する可能性があります。
積層竹材をレーザー加工する前に、接着剤の種類と表面処理の内容を確認してください。
竹合板は、複数の層を重ねて製造された板状の加工材料です。
次のような用途に適しています。
竹合板は、平面材料の切断や繰り返し生産に便利ですが、加工前に内部構造を確認する必要があります。
重要な確認項目には、次のようなものがあります。
同じ一般名称で販売されている竹合板でも、製造メーカーや製造ロットが異なれば、加工結果が変わる場合があります。
竹突き板は、竹材を薄く加工した装飾用の表面材です。
次のような用途に使用できます。
突き板は薄いため熱の影響を受けやすく、厚い竹材シートと比べて、丸まり、反り、焼き抜けが発生しやすい傾向があります。
加工条件を適切に管理し、材料を平らに固定したうえで、切断と彫刻を別々にテストしてください。
多くの完成品の竹材には、次のような表面処理が施されています。
これらの表面処理は、彫刻の濃さ、煙の発生、残留物、清掃方法に影響する可能性があります。
表面仕上げ済みの竹製品が、必ずしもレーザー加工に適しているとは限りません。コーティングの成分を仕入先に確認し、生産前に実際の製品でテストしてください。
竹製品として販売されているものの中には、次のような成分が含まれている場合があります。
材料全体の組成が確認できるまでは、成分が不明な竹系複合材料をレーザー加工しないでください。
外観だけでは、その製品がレーザー加工に適しているかどうかを判断できません。
竹材の自然な質感と温かみのある色合いは、名入れギフト、インテリア雑貨、キッチン用品、ブランド製品、パッケージ、クラフト作品、小ロットの商業生産などに適しています。
レーザー彫刻・切断で製作される代表的な竹製品には、次のようなものがあります。
一般的なカスタマイズ内容には、次のようなものがあります。
竹製ペン、円筒形容器、丸い竹製ギフト用品は、平面製品よりも安定した回転が必要です。そのため、レーザー用回転アタッチメントを使用すると、彫刻中に曲面の位置を適切に維持できます。
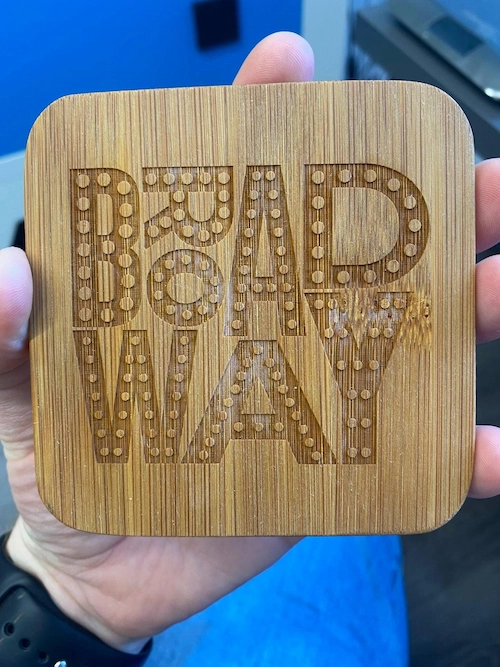
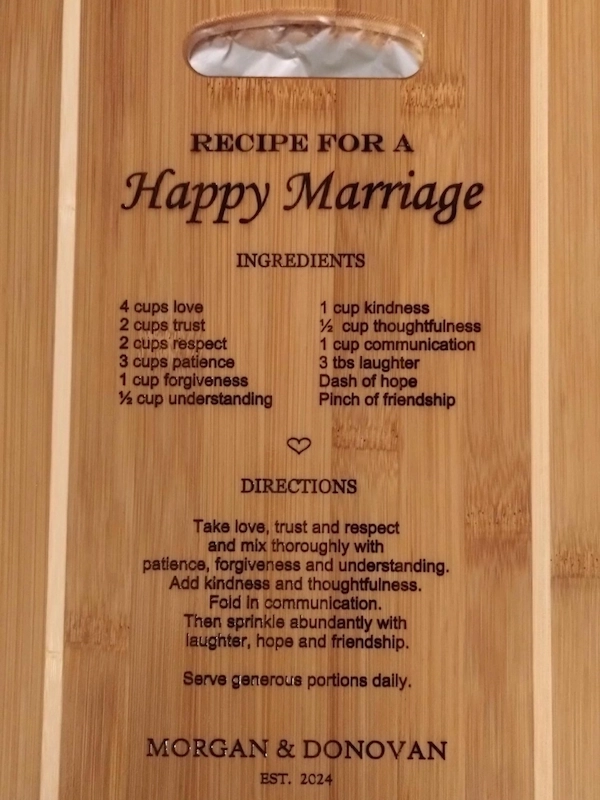
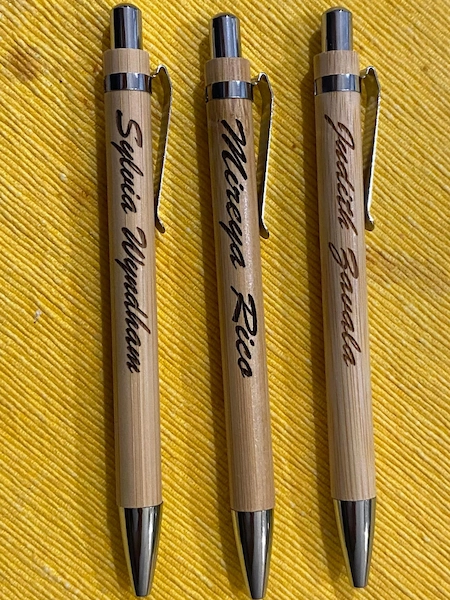
竹材は、コースター、まな板、ペン、ギフト用品、装飾品、クラフト作品などに適しています。
竹材の彫刻と切断には、一般的にCO₂レーザーが最も適しています。
ほかのレーザー光源も特定の用途では有効ですが、ほとんどの竹製品において、彫刻性能、切断能力、材料との適合性、加工エリアを総合的に考えると、CO₂レーザーと同等の汎用性を備えているとは限りません。
CO₂レーザーは、次のような有機材料や非金属材料の加工に広く使用されています。
竹材の場合、CO₂レーザーは表面彫刻と材料を貫通する切断の両方に対応できます。
主なメリットは次のとおりです。
RF CO₂レーザーは、細かな彫刻表現、安定した出力、高速応答、繰り返し生産の再現性を重視する場合に特に適しています。
ダイオードレーザーは、次の条件によって、一部の竹材表面の彫刻や薄い竹製品の切断に対応できる場合があります。
ダイオードレーザーは、趣味の彫刻や小規模プロジェクトに適している場合があります。ただし、厚い材料の切断、大型製品の加工、複数の加工工程を組み合わせた生産では、一般的に業務用CO₂レーザーほどの柔軟性はありません。
ファイバーレーザーは、主に金属や一部の工業用材料の加工に使用されます。
一般的な竹材の彫刻や切断には、通常、第一候補にはなりません。ファイバーレーザーでは、有機材料である竹材が焦げたり変色したり、加工結果が不均一になったりする可能性があり、CO₂レーザーと同じ切断能力も期待できません。
ファイバーレーザーを使用する場合は、対象となる竹系材料やコーティング製品について、目的のマーキング加工に適していることを事前にテストしてください。
UVレーザーは、特定の熱に敏感な材料に対して、微細なマーキングを施すことができます。
ただし、竹板の切断や一般的な深彫り加工には、通常、最も実用的な選択肢ではありません。
UVレーザー加工は、特殊な表面マーキング用途で検討できますが、使用する材料と求める仕上がりを事前にテストする必要があります。
Thunder Laserの機種選定ガイドで紹介している「まず材料から選ぶ」という考え方は、竹材にも当てはまります。最初に材料の特性に応じてレーザー光源を選び、その後で加工エリア、出力、アクセサリー、生産能力を比較してください。
竹材のレーザー彫刻と切断で美しい仕上がりを得るには、適切な加工設定が欠かせません。
以下の数値は、Thunder Laser Nova 80W CO₂を使用する場合の初期設定の参考値です。実際の結果は、次の条件によって異なる場合があります。
本格的な生産を始める前に、必ず小さなテストを行ってください。
| 厚さ | 加工方法 | 速度 | 最小出力 | 最大出力 | エア供給設定 | DPI / レンズの参考値 |
|---|---|---|---|---|---|---|
| 指定なし | 彫刻 | 1000 mm/s | 20% | 20% | Low | 350 DPI |
| 3 mm | 切断 | 60 mm/s | 10% | 90% | High | 1.5-inch レンズの参考値 |
| 5 mm | 切断 | 18 mm/s | 10% | 90% | High | 2-inch レンズの参考値 |
Thunder Laser Nova 80W CO₂を使用した竹材のレーザー彫刻・切断設定の参考値。
竹材のレーザー彫刻は、相互に関係する複数の設定によって仕上がりが変わります。
竹材の切断品質は、次の要因によって左右されます。
表に示した3 mmと5 mmの設定は、それぞれ独立した参考値として扱ってください。
3 mmの竹材用設定を、そのまま5 mmの竹材に適用しないでください。また、同じ厚さでも、積層竹材や竹合板は無垢竹材とは異なる設定が必要になる場合があります。
テストグリッドを使用すると、彫刻のコントラスト、切断面の品質、切断深さ、加工時間のバランスを確認できます。安全性を重視する場合は、まずテスト済みのCO₂レーザーの材料設定を参考にし、実際に使用する竹材に合わせて出力、速度、ライン間隔、エアフロー、加工回数を調整してください。
テストには、次の条件が同じ端材を使用してください。
次の項目を組み合わせてテストします。
テスト後は、次の項目を比較してください。
最終的に決定した加工設定は、材料の仕入先、製品の種類、厚さ、表面仕上げ、使用機種、レンズ、テスト日とともに記録してください。
製品が次のどの材料に該当するか確認してください。
可能な限り、接着剤、コーティング、オイル、ワックス、シーリング剤、表面仕上げの内容を確認してください。
次の項目を確認してください。
製品を加工機に設置する前に、適切な彫刻エリアを選んでください。
彫刻前に、表面に付着しているほこりや残留物を取り除いてください。
竹材の表面に適した清掃方法を選び、目立たない場所で事前にテストしてください。竹材を水に浸したり、過度な水分を与えたりしないようにしてください。
次のような適切な固定方法を使用してください。
クランプや固定治具がレーザーの加工経路に入らないようにしてください。
まな板、ギフトボックス、トレイ、完成品などを加工する場合は、再利用できる位置決め治具を作成すると、位置合わせの精度とロット間の加工品質の安定性を高められます。
次のようなデザインにはベクター画像を使用してください。
次のようなデザインにはラスター画像を使用してください。
竹材の目立つ木目に対して細すぎる線は避けてください。小さな文字を彫刻する場合は、線を太くしたり、フォントサイズを大きくしたりする必要があります。
最初に竹材を固定し、その後、実際に彫刻する表面にレーザーの焦点を合わせてください。
加工機の作業台や、製品の横にある低い位置に焦点を合わせないでください。
製品の表面に高低差がある場合は、デザイン全体が適切な焦点範囲内に収まっていることを確認してください。
最終製品を加工する前に、実際に使用する竹材でテストしてください。
出力、速度、ライン間隔、エアフロー、加工回数を評価します。テストサンプルを清掃して冷却した後、仕上がりを比較して最終的な設定を決めてください。
加工機のフレーミング機能を使用して、次の項目を確認してください。
まな板、ペン、ボックス、あらかじめ装飾や加工が施されている製品では、フレーミングによる確認が特に重要です。
材料の状態を監視しながら、レーザー加工を開始してください。
竹材は可燃性の有機材料です。彫刻や切断の作業中は、絶対に加工機から離れず、無人で運転しないでください。
清掃する前に、竹材を十分に冷ましてください。
表面の残留物を取り除き、彫刻のコントラストと切断面の品質を確認します。オイル、着色剤、塗料、色入れ、その他の仕上げ処理を施す前に、デザインが正しく加工されていることを確認してください。
竹材により濃い彫刻を施すには、表面に加えるエネルギーを段階的に増やしてください。
調整方法には、次のようなものがあります。
設定は一度に1項目ずつ調整してください。
彫刻が十分に濃くならないからといって、出力を上げ続けないでください。過度な熱は、表面の粗れ、煙による汚れ、細部の再現性の低下、深い焦げなどを引き起こす可能性があります。
また、積層竹材のまな板では、個々の竹材の自然な色や密度が異なるため、彫刻の濃さにばらつきが生じる場合があります。
竹材の切断面をよりきれいに仕上げるには、次の点に注意してください。
切断速度を遅くすれば、必ず仕上がりが良くなるわけではありません。速度が遅すぎると、切断面が強く炭化する場合があります。
材料によっては複数回の加工が有効ですが、加工を繰り返すたびに熱が加わります。加工の合間に、材料が反ったり、層が剥離したり、燃焼が続いたりしていないことを確認してください。
考えられる原因:
推奨される調整方法:
煙の残留物が付着したままの状態だけで、仕上がりを判断しないでください。
考えられる原因:
推奨される調整方法:
彫刻が不均一になる原因には、次のようなものがあります。
仕上がりの均一性を改善するには、次の方法を試してください。
竹材の自然なばらつきを完全に取り除くことは、必ずしも可能ではありません。その違いが完成品の風合いの一部になることもあります。
煙による汚れは、次のような原因で発生する場合があります。
考えられる対策:
マスキング材は使用前に必ずテストしてください。粘着テープは接着剤の残留物を残したり、オイル仕上げ、ワックス仕上げ、コーティング済み、またはデリケートな表面に影響したりする可能性があります。
次の項目を確認してください。
竹材シートの内部にある接着部分や密度の高い部分が、周囲の材料とは異なる反応を示す場合、安定して切断できないことがあります。
すぐに出力を大幅に上げるのではなく、まず焦点位置、レンズ、エアアシスト、実際の材料構造を確認してください。
強い炭化は、次のような原因で発生する場合があります。
推奨される改善方法:
層の剥離は、主に積層竹材や竹合板で発生します。
考えられる原因には、次のようなものがあります。
材料の層が大きく剥離したり、予期しない煙や残留物が発生したりした場合は、加工を中止してください。
別の部分や別のロットでテストし、接着剤の種類や接着構造を仕入先に確認してください。
反りは、次のような原因で発生する場合があります。
考えられる対策:
レーザー彫刻後は、デザインの周囲に煙の残留物や薄い汚れが付着する場合があります。
推奨される清掃手順:
強くこすりすぎると、表面の外観が変わったり、浅い彫刻のコントラストが低下したりする可能性があります。
適切な仕上げ処理を施すことで、外観、耐久性、耐湿性、表面の手触りを改善できます。
使用できる仕上げ材には、次のようなものがあります。
最終製品に仕上げ材を使用する前に、必ず同じ竹材でテストしてください。
仕上げ処理によって、次のような変化が生じる場合があります。
色入れを行う場合:
まな板、調理器具、その他の食品に接触する製品については、用途に適した清掃方法と仕上げ方法を選び、製品メーカーの指示に従ってください。
適切な保管とメンテナンスを行うことで、レーザー彫刻した竹製品を良好な状態に保ちやすくなります。
推奨される保管条件と管理方法は次のとおりです。
保管中の製品は定期的に点検し、次の状態がないか確認してください。
竹材に最適なレーザー彫刻機は、製品の寸法、必要な彫刻精度、切断する材料の厚さ、生産量、回転加工の必要性、加工エリア、Z軸方向のクリアランス、今後の事業拡大計画によって異なります。
ほとんどの竹製品において、RF CO₂レーザーは、彫刻精度、切断能力、加工速度、有機材料への適合性をバランスよく備えています。
Bolt Plus 24は、主に小型から中型の竹製品を製作するクリエイター、小規模事業者、ギフトショップ、事業を拡大している工房に適した実用的な選択肢です。
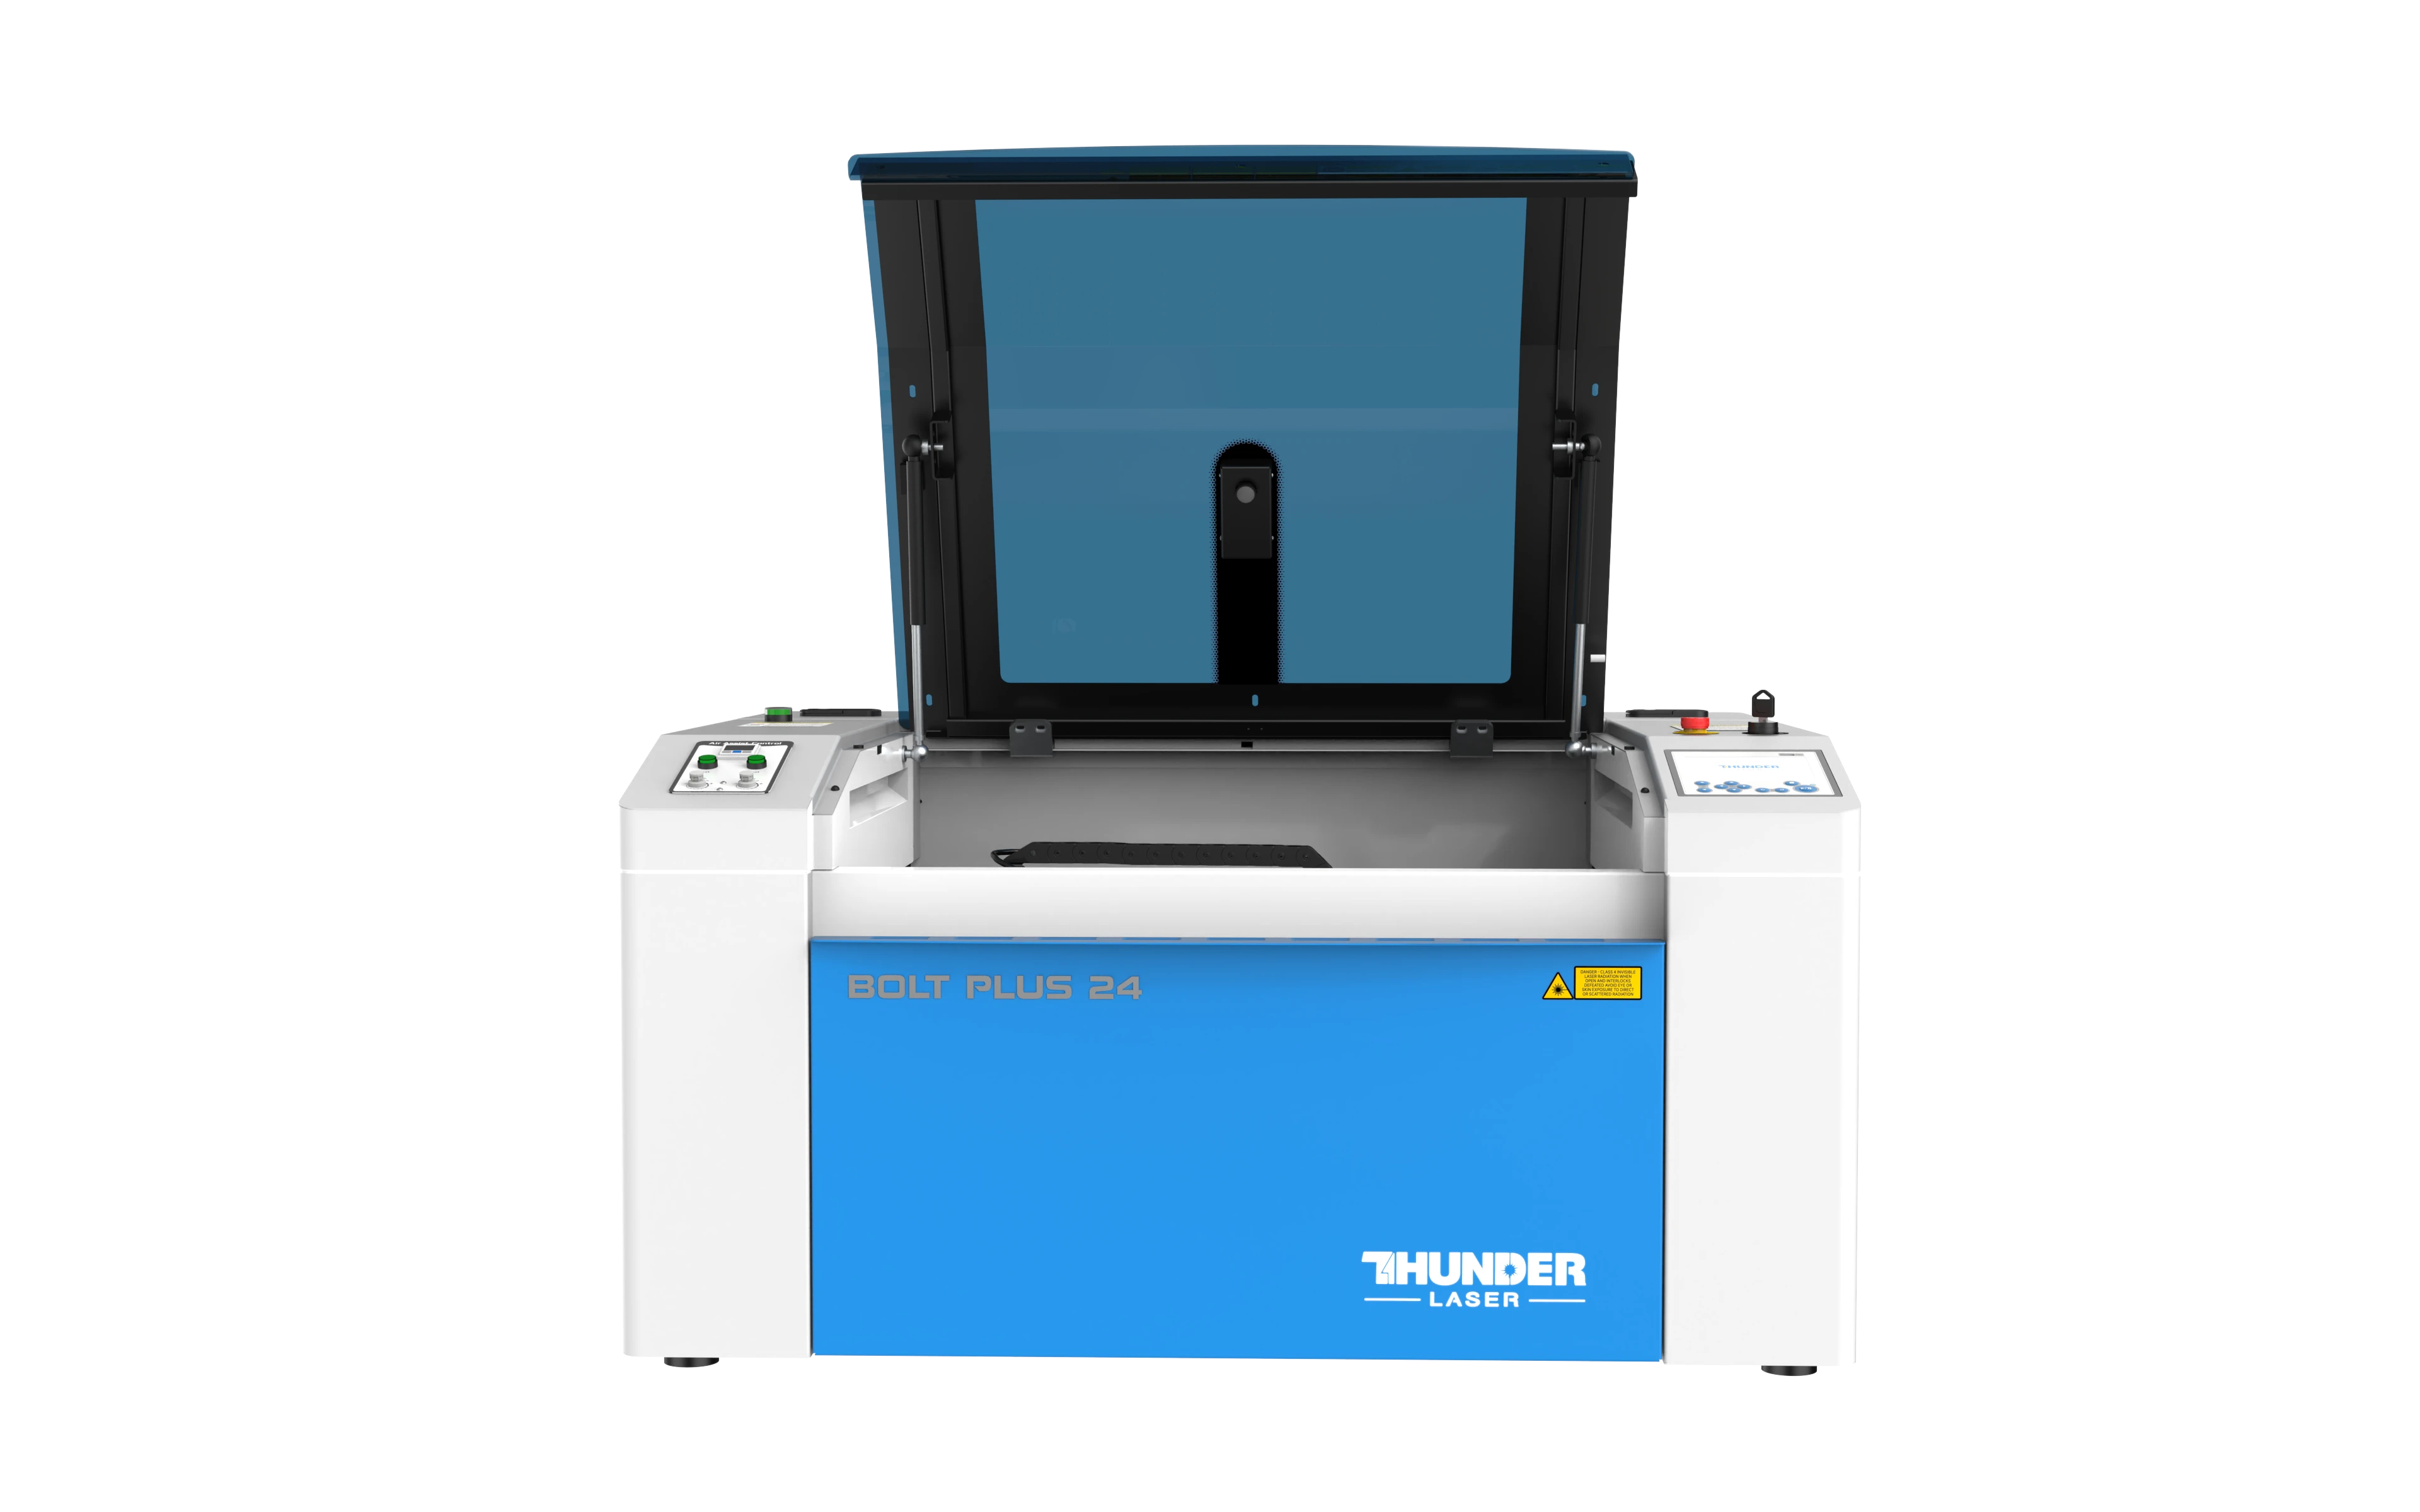
主な仕様:
次のような製品に適しています。
RF CO₂レーザー光源は細かなディテールの加工に対応し、加工エリアには単品の製品や小ロットの製品を配置できます。
次のような場合は、Bolt Plus 24がおすすめです。
Bolt Pro 36は、竹製まな板、看板、トレイ、複数部品の一括加工などに対応するため、より広い加工エリア、固定治具を設置するスペース、高い生産能力を必要とするプロのクリエイターや事業者に適しています。
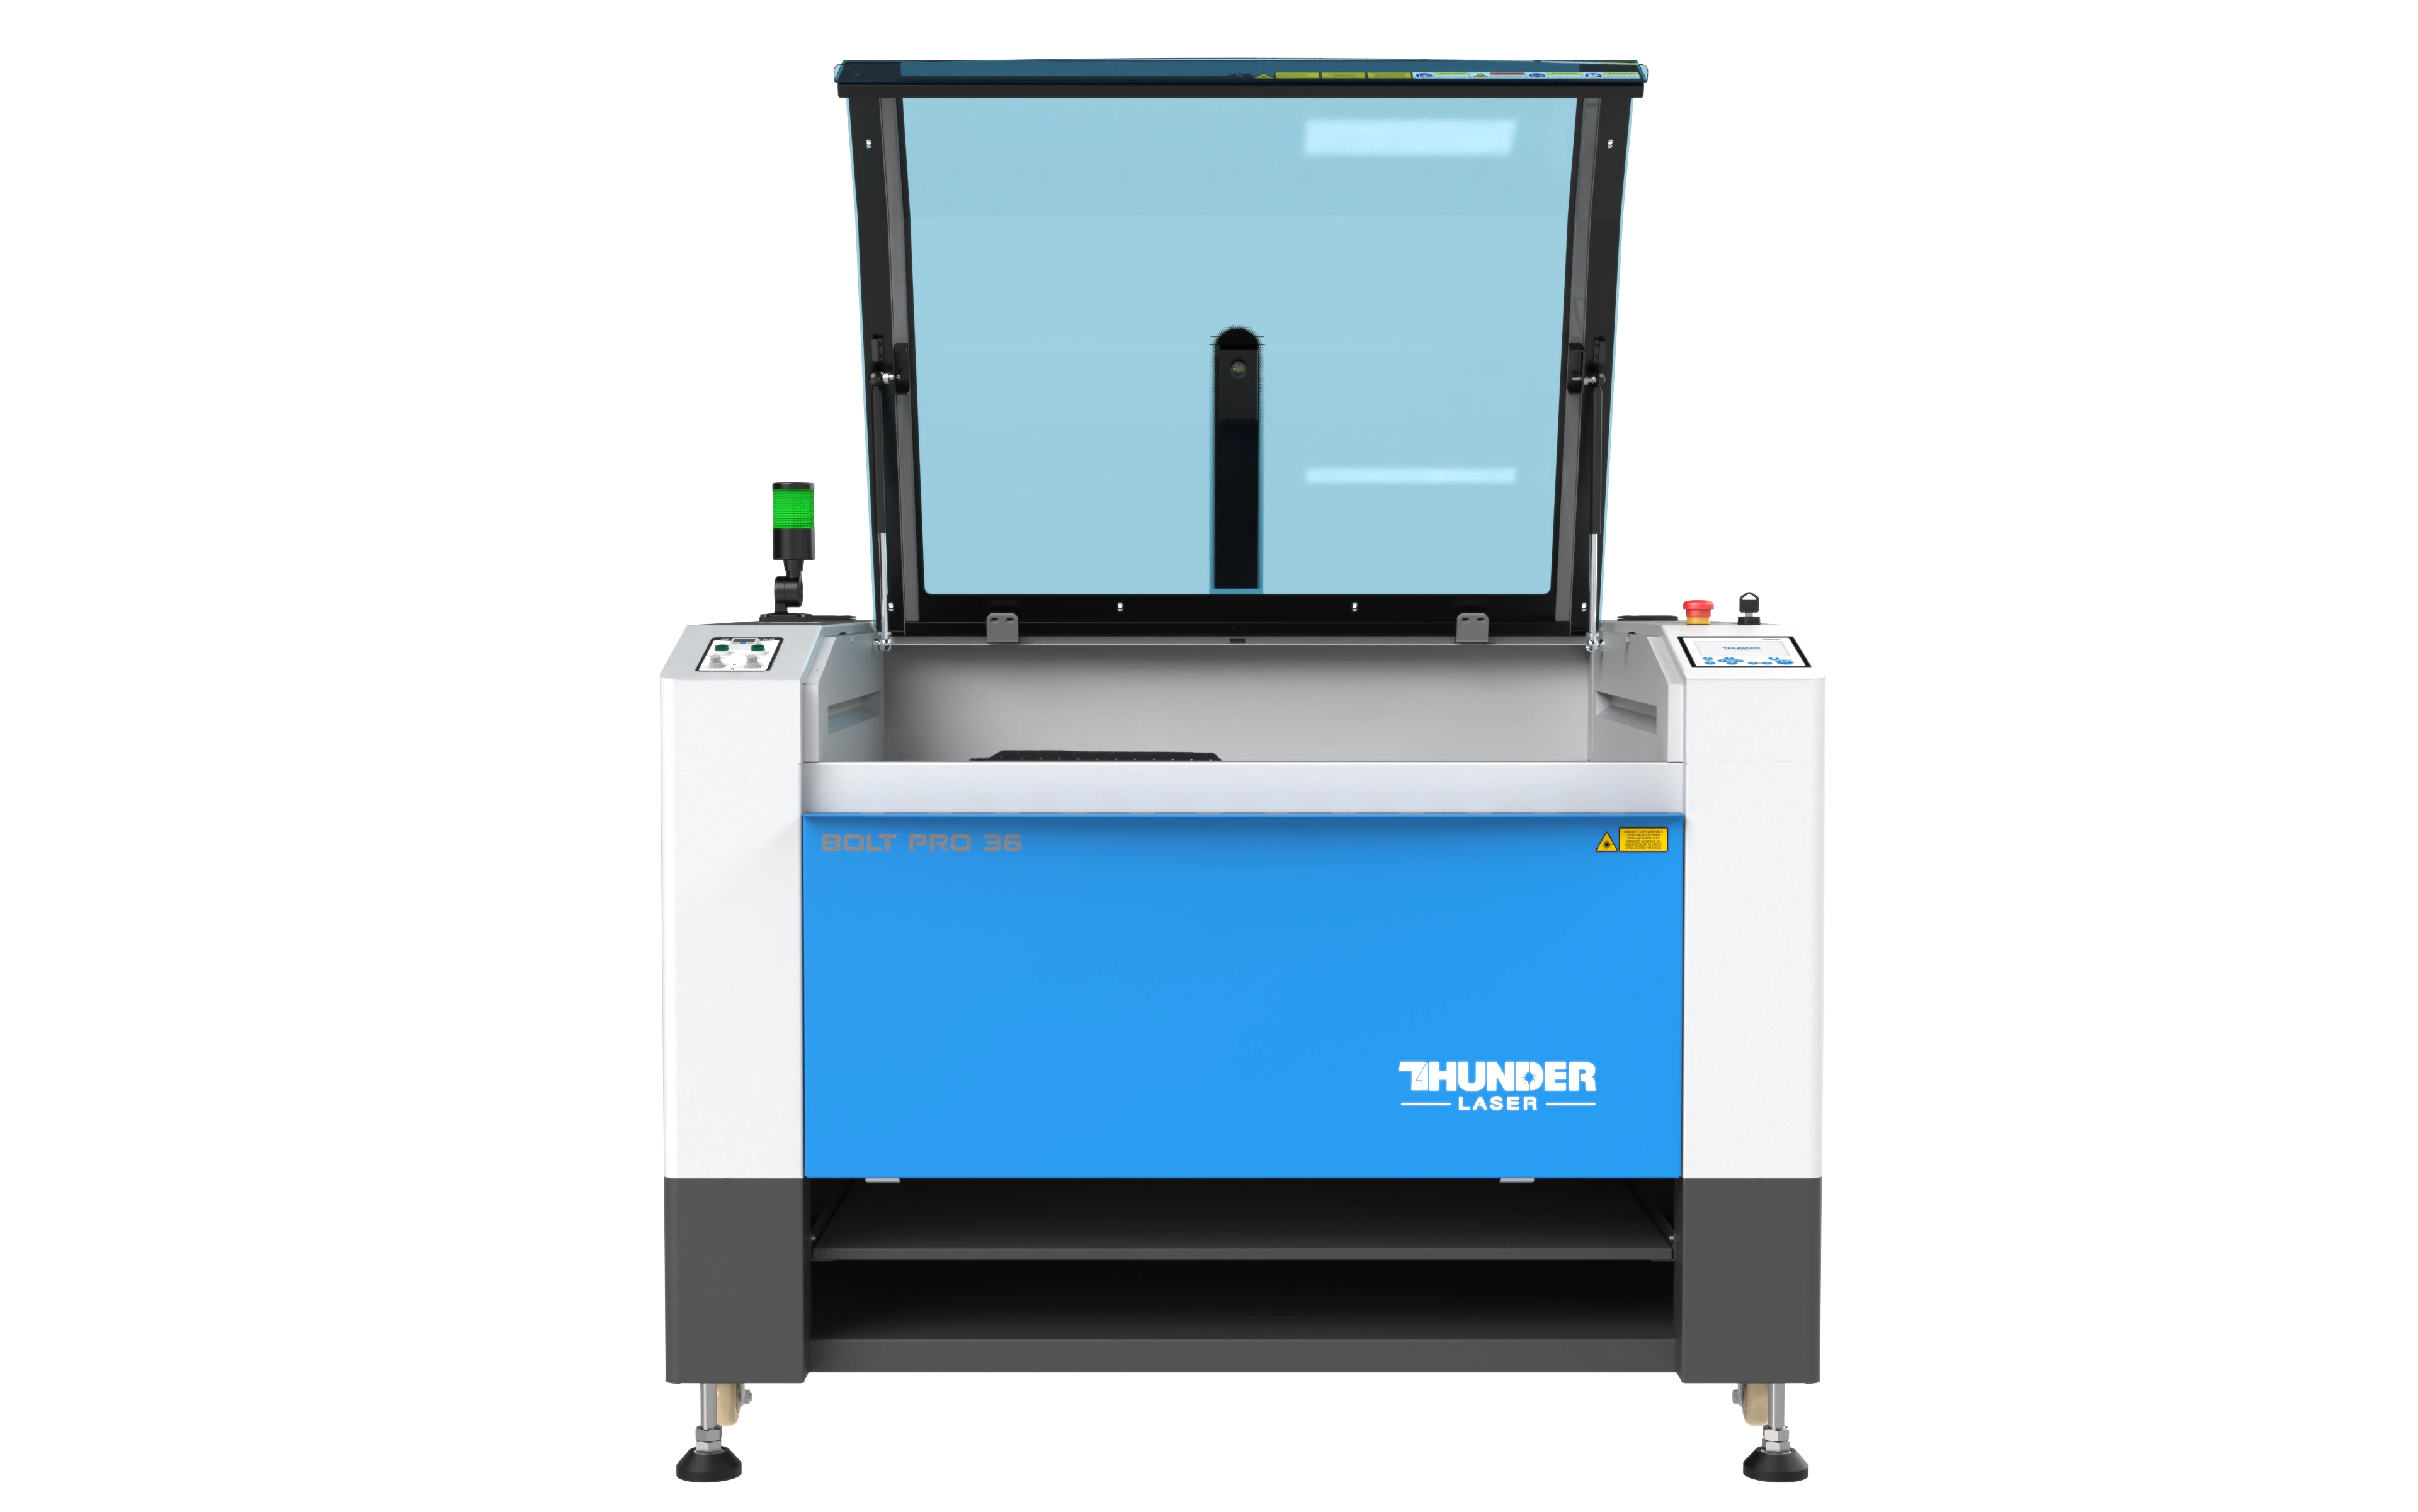
主な仕様:
次のような用途に適しています。
次のような場合は、Bolt Pro 36がおすすめです。
Titan 51は、大型竹製パネル、複数のまな板、大型看板、家具部品、大量の商業注文などを加工する事業者向けの産業用RF CO₂レーザープラットフォームです。
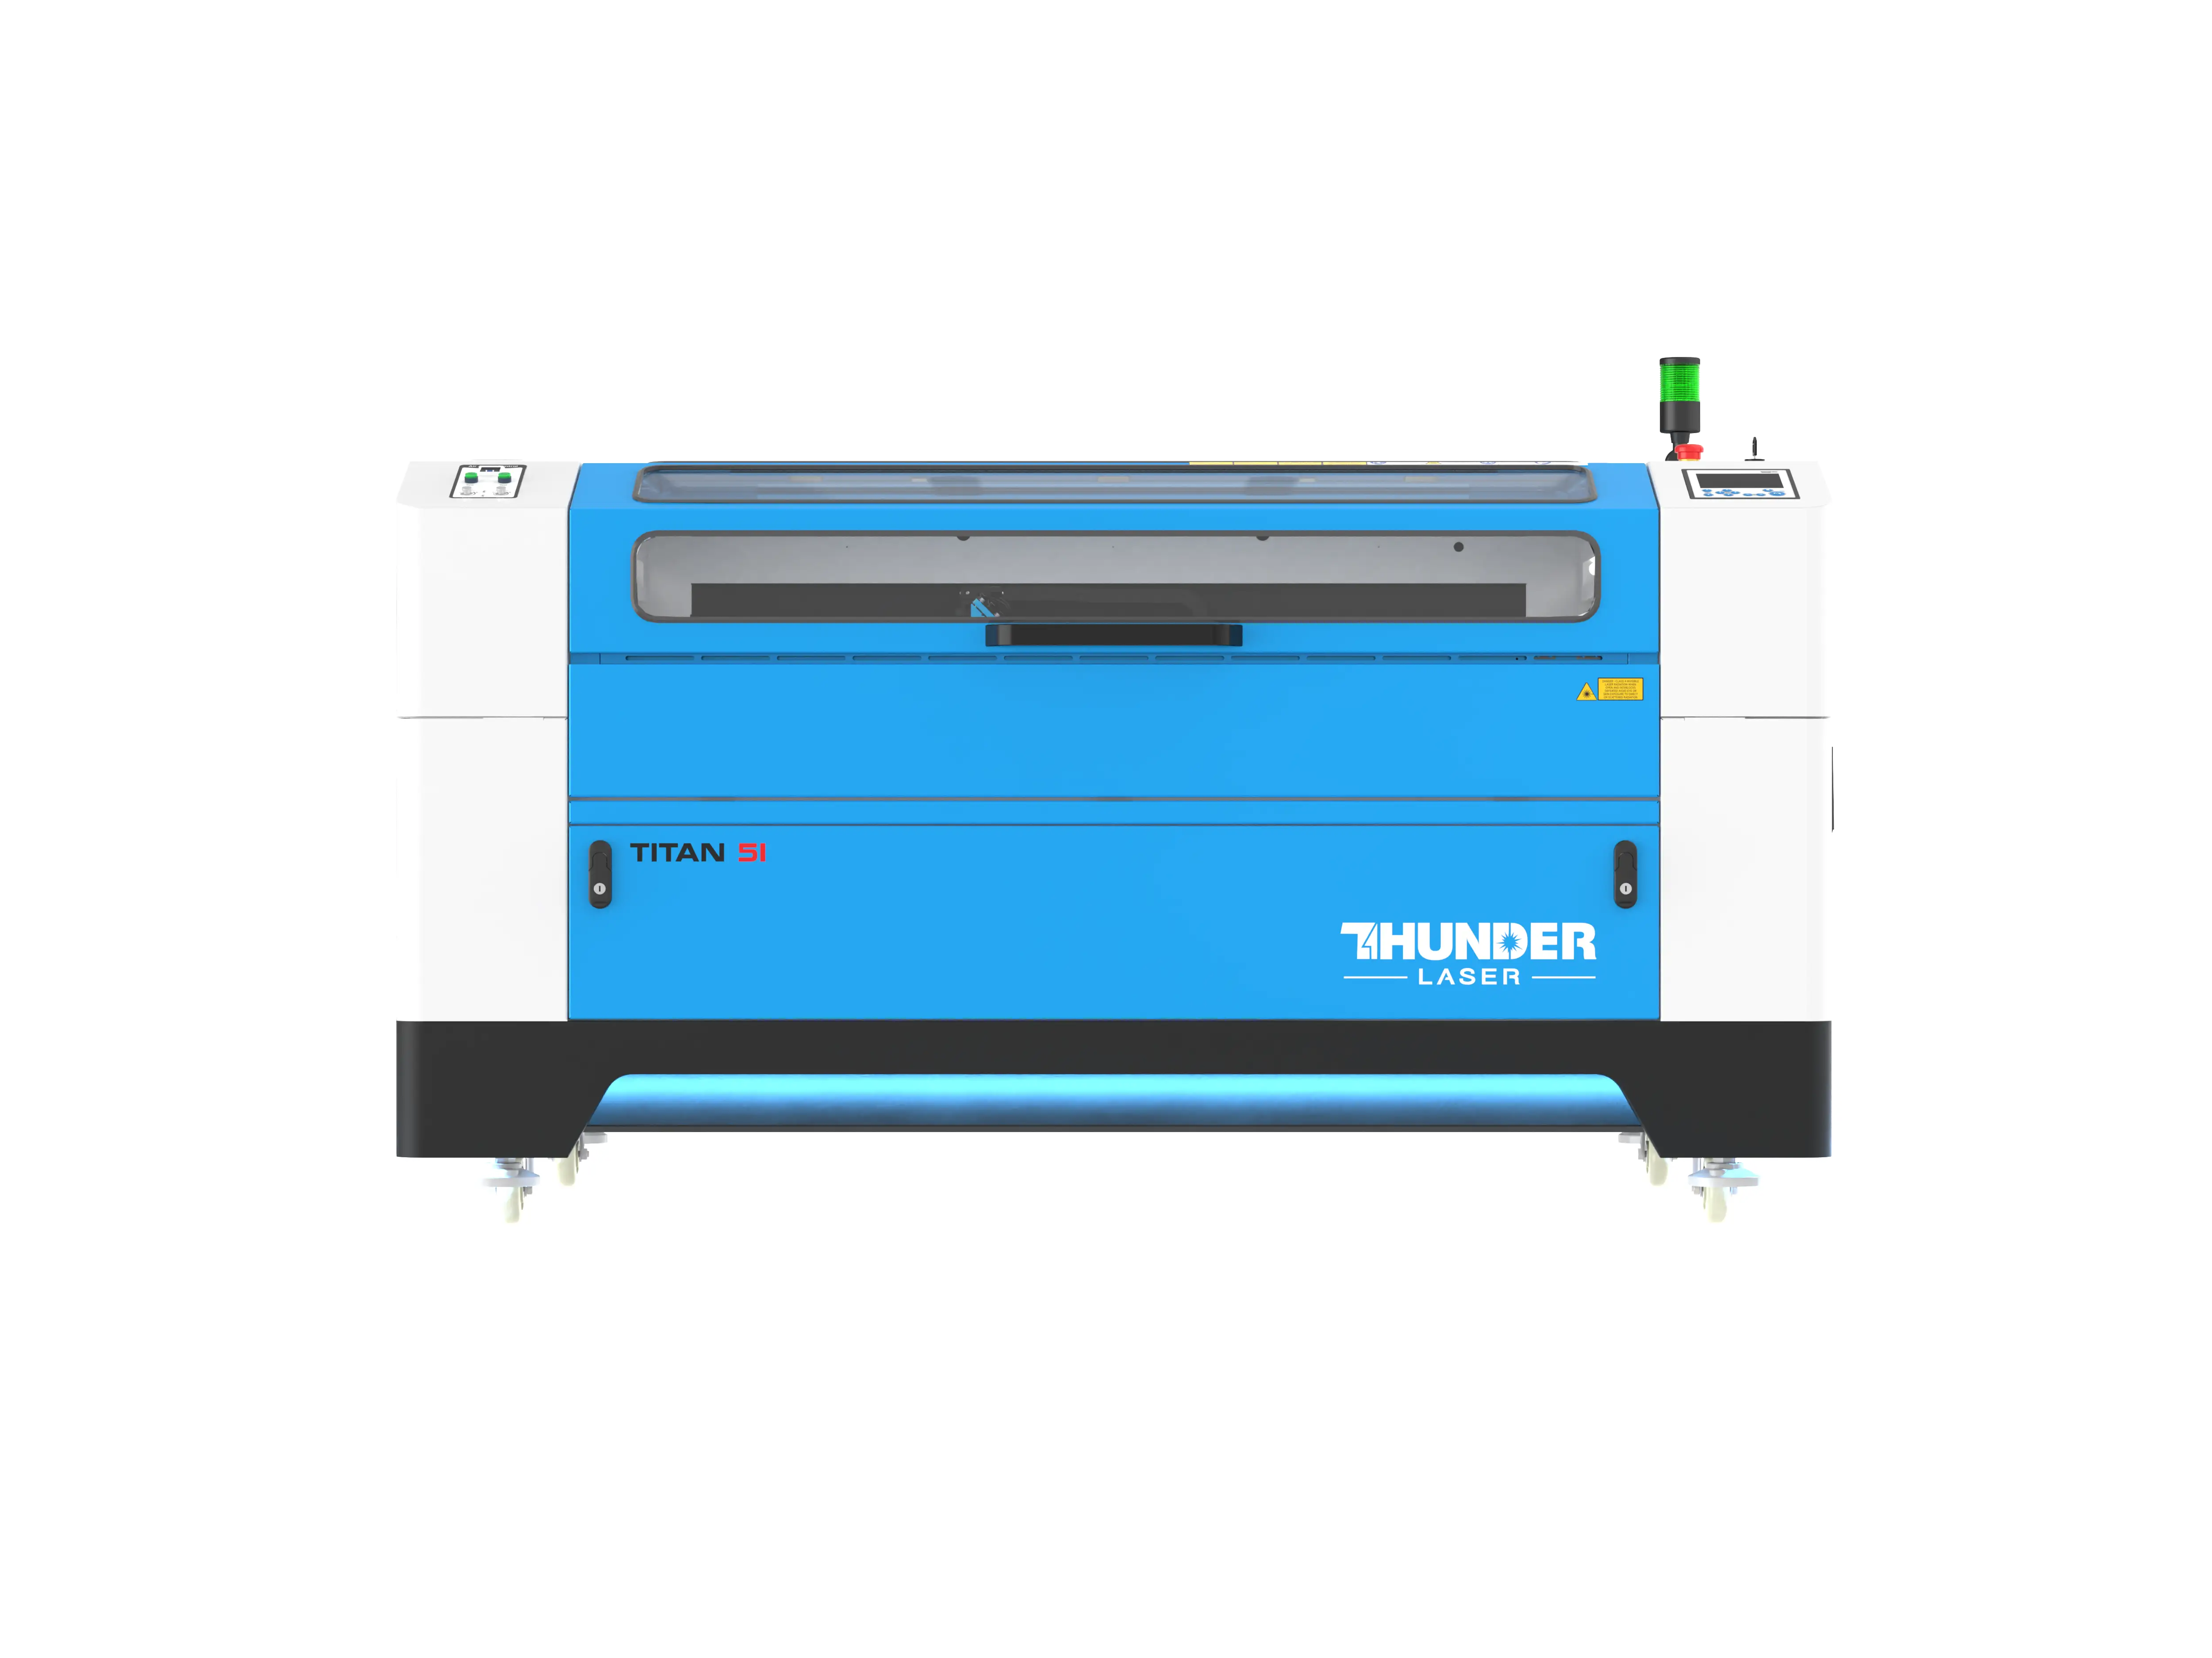
主な性能・機能:
次のような用途に適しています。
次のような場合は、Titan 51がおすすめです。
| 機種 | 適した用途 | 加工エリア | RF CO₂出力 | 最大彫刻速度 |
|---|---|---|---|---|
| Bolt Plus 24 | 小型竹製品と成長中の工房 | 610 × 407 mm | 60W | 最大2,000 mm/s |
| Bolt Pro 36 | まな板、中型製品、複数部品の一括加工 | 915 × 610 mm | 最大80W | 最大2,000 mm/s |
| Titan 51 | 大型パネルと産業用ロット生産 | 1300 × 900 mm | 80W | 最大3,000 mm/s |
竹材のレーザー彫刻・切断における生産ニーズに応じた、おすすめ機種の比較表。
機種選定時の重要な注意点: すべての竹製品に自動的に適合するレーザー加工機はありません。
レーザー加工機を選ぶ前に、竹材の種類、製品の寸法、材料の厚さ、切断の要件、必要な彫刻精度、接着剤の層、表面コーティング、加工エリア、Z軸方向のクリアランス、回転加工の必要性、ロット数量、排気要件、エアアシストの要件、固定治具の要件、今後の生産規模の拡大計画を確認してください。実際に使用する竹材でテストすることが、必要な機種構成と加工結果を確認する最も確実な方法です。
竹材は、レーザー彫刻と切断の両方に適した汎用性の高い素材です。名入れギフト、まな板、コースター、看板、ペン、パッケージ、キッチン用品、インテリア雑貨、商業用製品のロット生産など、幅広い用途に活用できます。
ほとんどの竹材加工において、CO₂レーザーは彫刻の精細さ、切断能力、生産速度、材料との適合性のバランスに優れています。
竹材のレーザー加工を成功させるには、次の点が重要です。
Bolt Plus 24は、小型竹製品や成長中の事業者に適しています。Bolt Pro 36は、まな板、中型製品、複数部品の一括加工に対応できる広いスペースを備えています。Titan 51は、大型の竹製パネル加工や産業用生産に対応します。
購入前に材料テストを実施することが、竹製品に適した機種、レンズ、エアフロー、焦点位置、加工設定を判断する最も確実な方法です。
レーザー加工で、より高品質な竹製品を作りませんか?
使用する竹材の種類、製品寸法、材料の厚さ、表面仕上げ、必要な彫刻精度、切断要件、想定生産量、利用可能な作業スペースについて、Thunder Laserにお知らせください。また、回転彫刻、より強力なエアアシスト、Thunder Airのような専用の排煙・集塵システムが必要かどうかもお聞かせください。
Thunder Laserにお問い合わせ今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
よくある質問
はい。 竹は、特にCO2レーザーでレーザー刻印してレーザーカットすることができます。 竹は有機材料であるため、CO2レーザーエネルギーをよく吸収し、パワー、スピード、フォーカス、エアアシストを適切に調整すると、暗くてコントラストの高い彫刻を生成できます。
CO2レーザーは、通常、竹の彫刻と切断に最適です。 ファイバーレーザーは主に金属用に設計されていますが、UVレーザーは選択した材料の細かいマーキングに適しています。 どのマシンがワークフローに適合しているかわからない場合は、Thunder Laserマシンの選択方法をお読みください。
より暗い竹の彫刻を作成するには、レーザー出力をわずかに増やすか、処理速度を下げます。 常に最初にスクラップ竹をテストします。 彫刻後、油や木の染みもコントラストを高め、より深く見える仕上げを作成するのに役立ちます。
適切なフォーカス、マスキング、適切な切断速度、および十分なエアアシストを使用してください。 竹は有機物なので、煙と熱の制御が重要です。 生産前にさまざまな出力と速度の組み合わせをテストすると、焦げや煙の汚れを減らすことができます。
Thunder Laserが推奨するCO2レーザー材料設定から始めることができます。 竹の厚さ、密度、コーティング、水分レベルはさまざまな場合があるため、これらの設定を出発点として使用し、製造前に小さなテストで微調整します。
最適なソリューション選びでお困りですか?
お客様のニーズに合わせて、最適なマシンのご提案、用途に関するアドバイス、導入サポートをThunder Laserの専門スタッフが提供します。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販


