CO₂レーザーレンズ比較&選定ガイド:1.5″、2″、2.5″、4″レンズ
 2026-04-24
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

CO₂レーザーレンズ比較&選定ガイド:1.5″、2″、2.5″、4″レンズ
2026-04-24

CO₂レーザーのレンズを検討したことがあれば、1.5″、2.0″、2.5″、4.0″といったサイズを目にしたことがあるでしょう。これらの数値はレンズの物理的な直径ではなく、焦点距離を表しています。適切なレンズは、必要な加工ディテール、材料の厚さ、そして加工面に安定して焦点を合わせられるかどうかによって決まります。
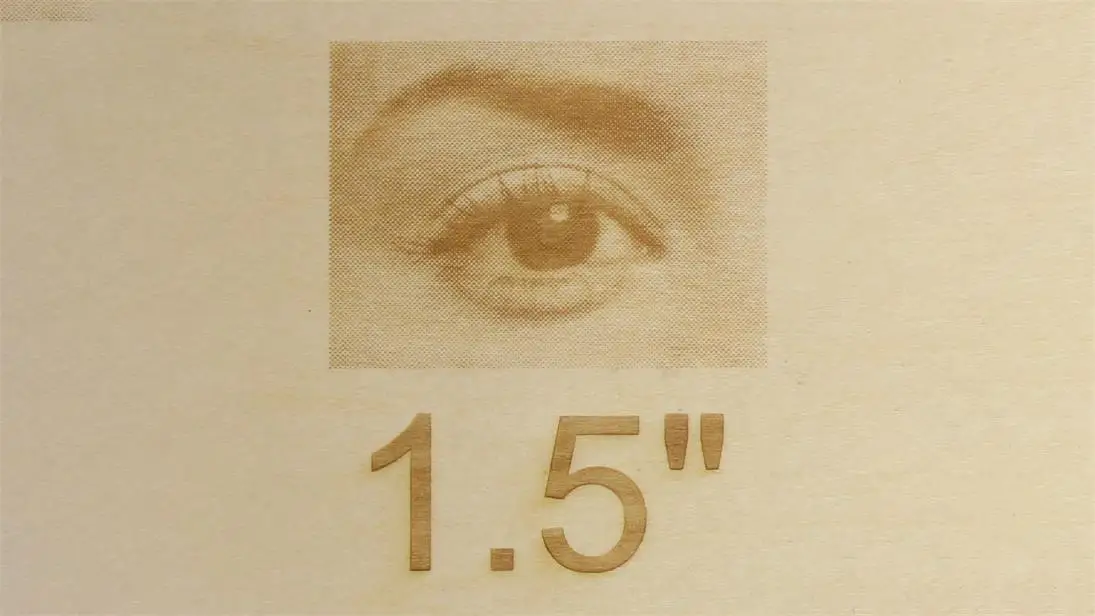
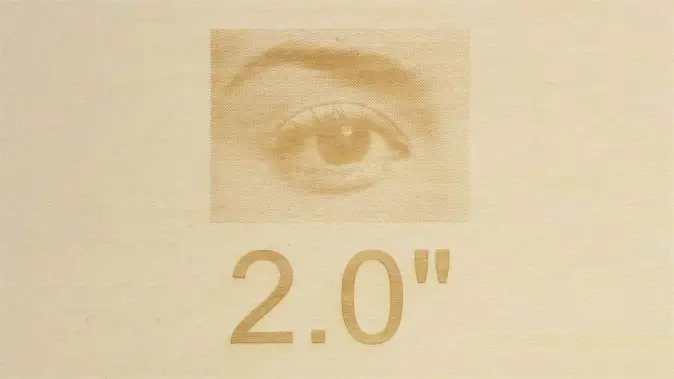
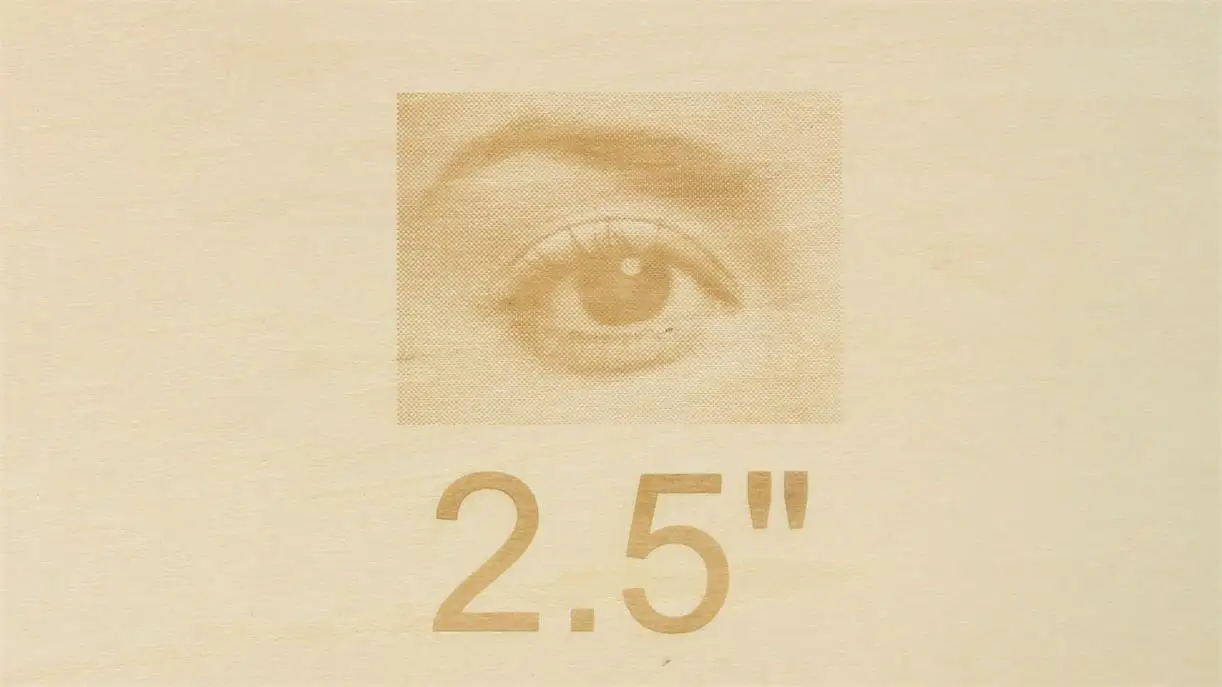
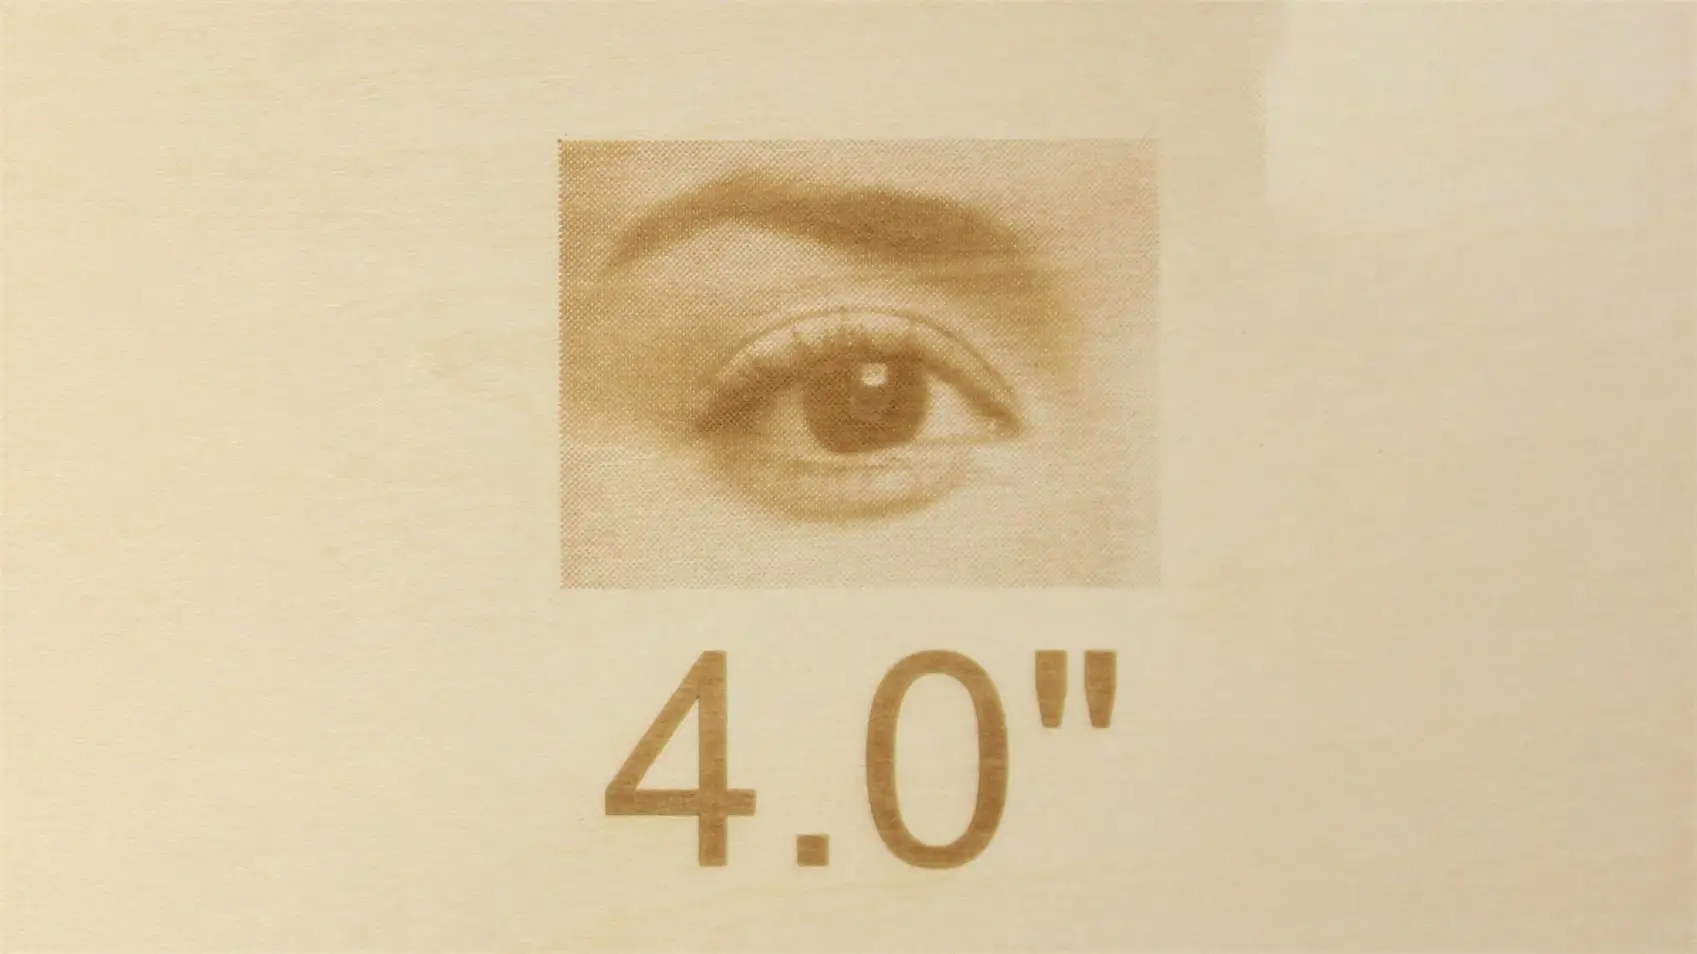
このガイドでは、一般的な4種類の焦点距離を比較し、Thunder Laserが公開しているレンズ比較の彫刻サンプルを紹介するとともに、レンズを交換する前に確認すべきポイントを解説します。
| 主な加工内容 | 検討するレンズ | 主なトレードオフ |
|---|---|---|
| 小さな文字、細かなグラフィック、精細な写真 | 対応する加工ヘッドで使用する1.5″レンズ | 細部の表現に優れる可能性がある一方、焦点合わせや加工面の平坦性の影響を受けやすくなります。 |
| 日常的な彫刻・切断 | 2.0″レンズ、または機械に標準付属するレンズ | 専用レンズを追加する前の、実用的な出発点となります。 |
| 焦点の許容範囲を広げたい切断加工 | 2.5″レンズ | 集光スポット径と焦点深度のバランスを取れますが、実際の材料で結果を確認する必要があります。 |
| 厚い材料の特殊加工や、より大きなクリアランスが必要な作業 | 対応するレンズアセンブリを使用した4.0″レンズ | 焦点の許容範囲は広がりますが、集光スポットも大きくなります。切断性能の向上が保証されるわけではありません。 |
これらは選定の出発点であり、最大加工厚さを保証するものではありません。加工結果は、機械の出力、ビーム特性、材料、焦点位置、ノズル構成、求める仕上がりによっても変わります。購入前に、お使いの機械が対応するレンズアセンブリを確認してください。
レンズを選ぶ際、焦点距離はレンズがレーザービームを集光する位置を決める指標です。入射ビームと波長が同等であれば、焦点距離が短いほど一般的に集光スポットは小さくなり、焦点の許容範囲は狭くなります。一方、焦点距離が長いほどスポットは大きくなり、焦点の許容範囲は広くなります。
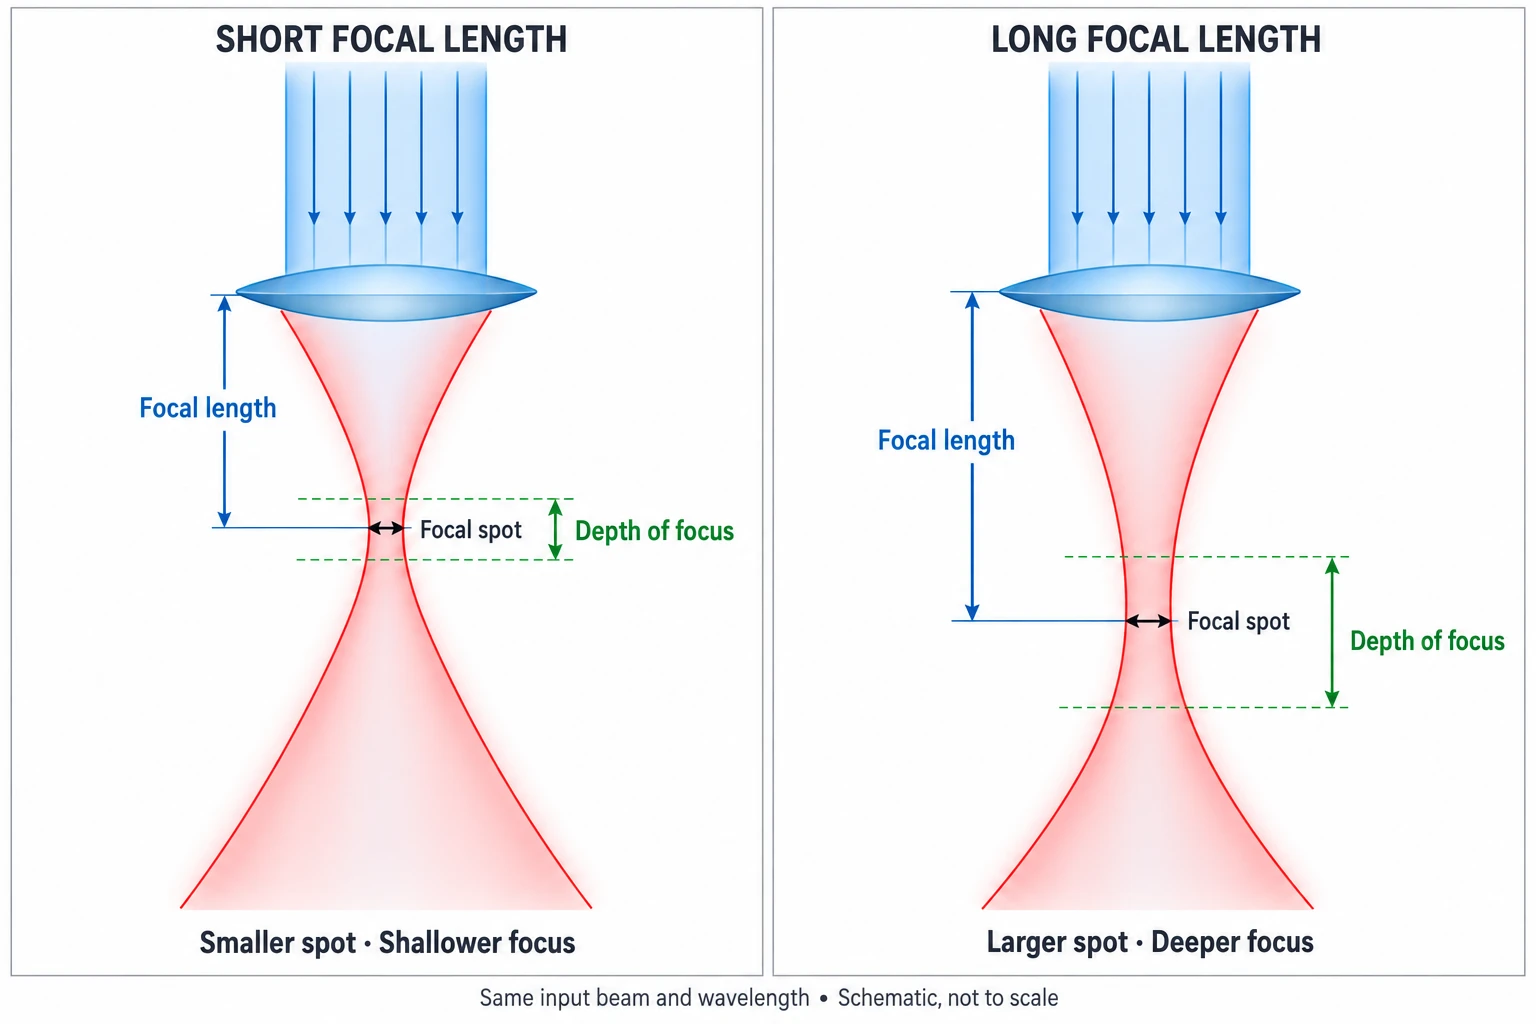
集光スポットが小さいと、細い線、小さな文字、写真の細部をより明確に表現しやすくなります。ただし、すべての彫刻で自動的に品質が向上するわけではありません。データの準備、スキャン間隔、出力、材料の反応も、最終的な加工結果に影響します。
塗りつぶし領域では、材料に形成される加工痕に合わせてスキャン間隔を設定する必要があります。線の間隔が広すぎると目に見える隙間が生じ、重なりが大きすぎると熱が蓄積して細部が不鮮明になる場合があります。DPIを高くするだけで、より鮮明な結果が得られるとは限りません。
焦点深度とは、特定の加工目的に対してビームが十分に集光された状態を維持できる、光軸方向の範囲を指します。焦点距離が長いレンズは高さの変化に対応しやすくなりますが、小さな文字に必要な焦点精度は、大きな塗りつぶし形状より厳しい場合があります。また、焦点深度が広くても、曲面や反りのある加工面が平面と同じ条件になるわけではありません。
焦点の許容範囲が広いレンズは、一部の厚物加工に役立つ場合があります。ただし、同じ出力であれば、集光スポットが大きくなることでエネルギー密度が低下します。厚さだけでレンズを選ぶのではなく、切断の貫通性、切断面の傾斜、カーフ幅、エッジの仕上がり、細部の保持状態を含めて最終的な切断結果を評価してください。
焦点距離とノズルから材料までのクリアランスを混同しないでください。2.0″レンズを使用しているからといって、ノズル先端を加工面から2.0″離すという意味ではありません。取り付けたレンズアセンブリに指定されている焦点合わせの手順とゲージを使用してください。焦点合わせの手順を確認したい場合は、レーザー加工機の焦点を合わせる方法をご覧ください。

小さな文字、細かなグラフィック、または写真彫刻のディテールが主な要件である場合、1.5″レンズを検討する価値があります。適切な用途には、レーザー加工への適合性が確認された2色板、薄いアクリル、紙、または適切なコーティングが施された表面への精細な加工などがあります。
確認ポイント:加工面を平らに保ち、正確に焦点を合わせてください。焦点距離が短くても、元のデータに含まれていないディテールを復元したり、過剰な熱の影響を補ったりすることはできません。

対応する2.0″レンズは、木材やアクリルの彫刻・切断、薄板の切断、一般的なグラフィック加工など、日常的な複合加工を行う際の実用的な出発点です。取り付け済みの標準レンズで品質要件を満たせる場合、交換する必要はないかもしれません。
確認ポイント:焦点、加工データ、設定、光学部品の状態を確認した後も測定可能な制約が残る場合に、別のレンズを検討してください。

2.5″レンズは、同等条件の2.0″レンズよりも焦点の許容範囲が広くなります。エッジの均一性や多少の高さの変化が重要となる切断作業に役立つ場合があり、一般的な彫刻にも使用できます。
確認ポイント:実際の加工データを使用して比較してください。焦点の許容範囲が広がる一方で、細部の表現力が低下する可能性があります。また、レンズごとに適切な加工設定が必要です。

対応する4.0″レンズは、適合性が確認された特定の低密度フォームなど、厚みのある材料や、より長い焦点の許容範囲が必要な用途に役立つ場合があります。集光スポットが大きいため、すべての厚板に対する自動的なアップグレードではなく、特定の用途向けの選択肢と考えるべきです。
確認ポイント:すべての機械で厚いアクリルや木材をより速く切断できると考えないでください。深彫りや凹部のある対象物では、エネルギー密度、加工へのアクセス、加工ヘッドのクリアランスも確認する必要があります。

Thunder Laserが公開しているBoltのレンズ比較では、4種類の焦点距離で同じ画像、速度、出力を使用しています。以下の設定値はこの比較で報告されたものであり、写真彫刻に普遍的に適用できる設定ではありません。
| 報告された設定 | 値 |
|---|---|
| 速度 | 1500 mm/s |
| 出力 | 30% |
| 画像モード | ハーフトーン |
| 1インチあたりのハーフトーンセル数 | 90 CPI |
参照元には、材料の完全な仕様、レーザー出力(W)、スキャン間隔、焦点位置の記録が示されていません。これらの写真は参考比較として扱い、完全に再現可能なベンチマークや、各レンズが達成できる最良の結果を証明するものとは考えないでください。ハーフトーンのCPIはスクリーンパターンを表す指標であり、スキャンのDPIとは異なります。
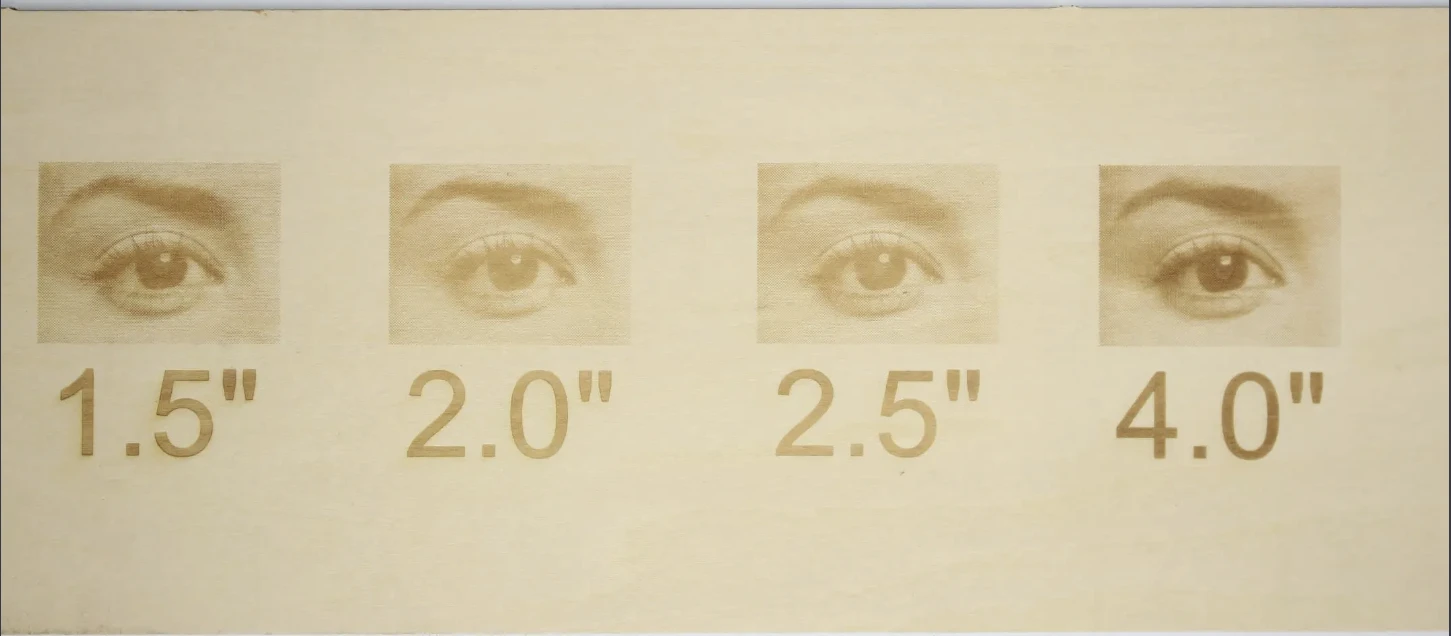
まつげの分離、虹彩の輪郭、明暗の境界を確認してください。写真ごとに切り抜き範囲や見かけの明るさが異なるため、同じ倍率で解像度を測定した比較とはいえません。
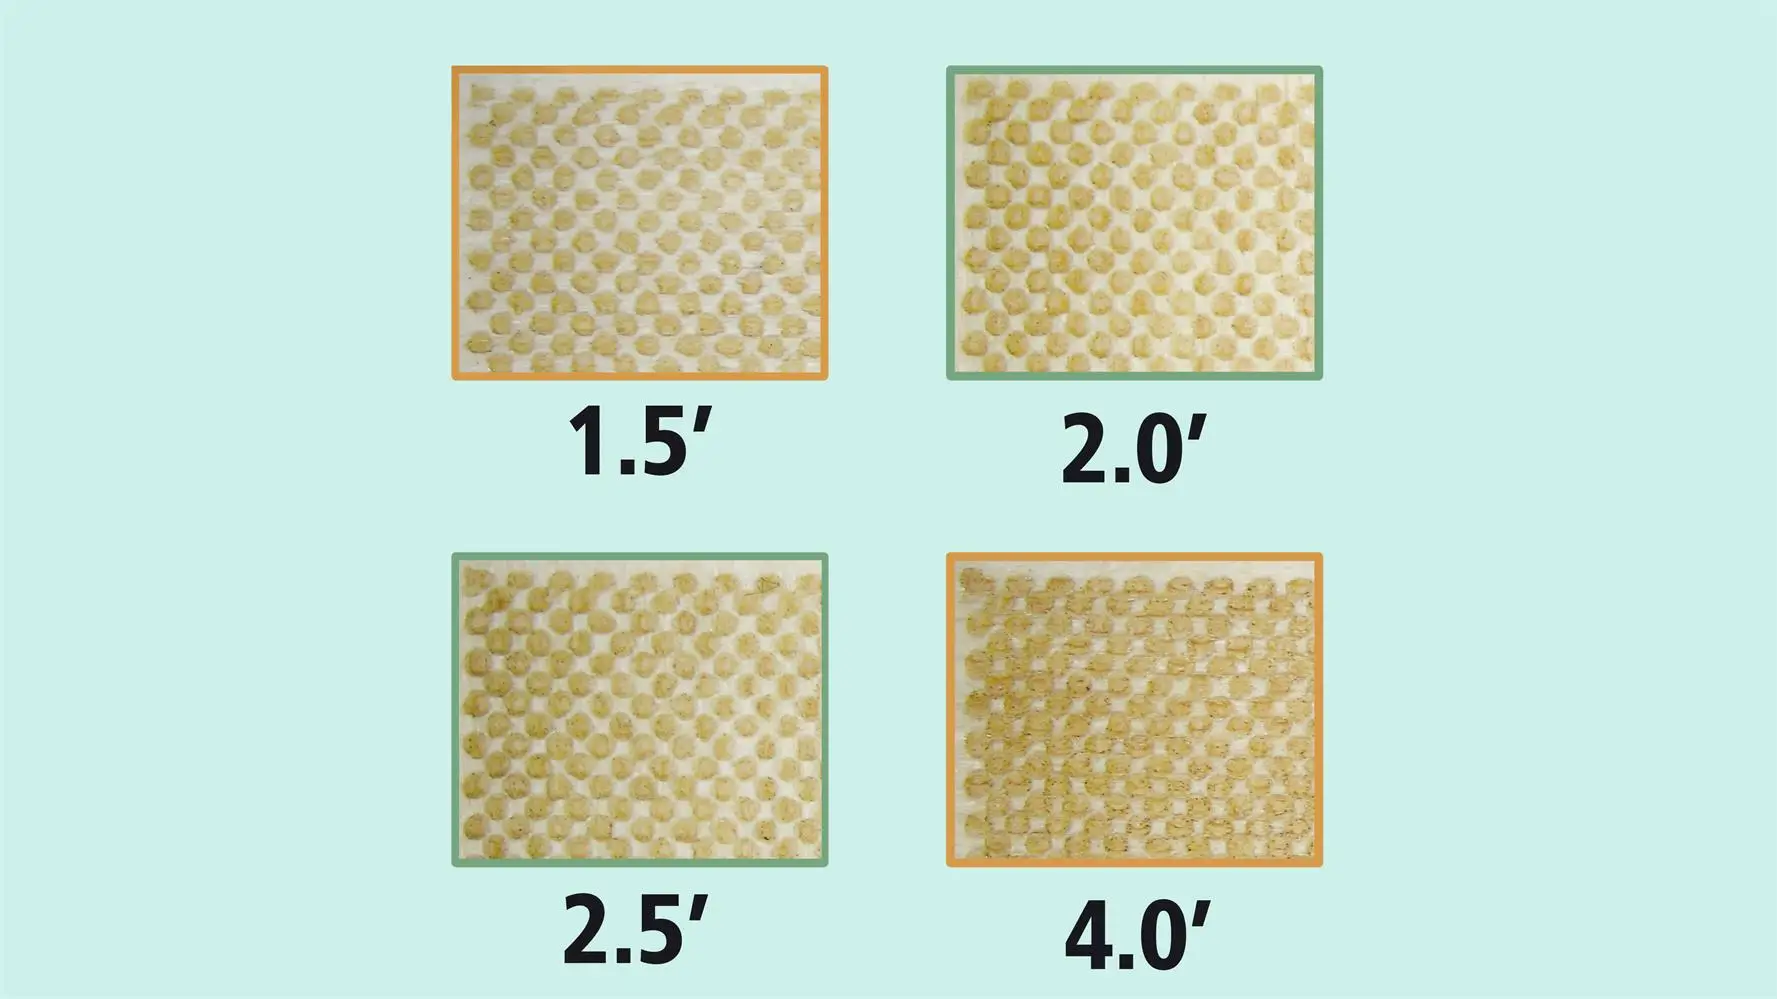
速度、スキャン間隔、加工パス、パス数が同じであれば、レンズを交換するだけで通常は加工時間は変わりません。加工時間を別の比較項目とするのは、定められた仕上がりを達成するために設定を調整する場合です。提供された画像から、加工時間の優位性を判断することはできません。
以下の表を使って対応するレンズを絞り込み、製品にとって重要な加工特性を実際にテストしてください。この表は、保証された切断厚さを示すものではありません。参考となる初期設定については、CO₂レーザー材料設定ライブラリをご利用ください。
| 材料または加工内容 | 初期選定のレンズ | 合否の確認ポイント |
|---|---|---|
| 適合性を確認した材料への小さな文字や写真の彫刻 | 1.5″または2.0″ | 文字の読みやすさ、細部の分離、適切な階調表現。 |
| 合板、無垢材、MDF、竹の切断 | 標準の2.0″または2.5″。4.0″は必要性がある場合のみ検討 | 切断の貫通性、エッジの残留物、切断面の傾斜、細部の保持、組み合わせ部品の適合性。 |
| アクリルの彫刻・切断 | 一般加工には2.0″または2.5″。長焦点レンズの利点は実際に確認 | 彫刻の塗りつぶし、切断面の仕上がり、カーフ幅、実用的な切断速度。 |
| 適合性が確認されたEVAまたはPEフォーム | 薄い材料には標準レンズ。厚い材料には長焦点レンズを検討 | 溶融、収縮、上面から下面までの開口サイズ、実際の適合性。 |
| 紙、厚紙、布、革、コルク、デニム | 対応する標準レンズ。細部の加工に必要な場合は短焦点レンズを検討 | 細部の保持、切り離し、過剰な熱を避けた表面仕上げ。 |
| レーザー加工に対応したゴム印 | 初期候補は2.0″。細かな文字には短焦点レンズと比較 | 文字の分離、凹凸の品質、完成した印影。 |
| ガラス、セラミック、石材、曲面のある対象物 | 加工内容に対応する標準または専用アセンブリ | 表面の反応、焦点の変動、実用的な細部表現、機械的なクリアランス。 |
長焦点レンズは、十分なレーザー出力、適切な材料、または正常な光学系の代わりにはなりません。現在のレンズで要求を満たす部品を加工できる場合、焦点距離を変更する必要はありません。
現在の設定に具体的な制約がある場合は、異なる焦点距離を検討してください。たとえば、適切な設定でも細かな文字がつぶれる、厚物の切断面の傾斜が許容できない、または取り付け済みのアセンブリでは対象物に必要なクリアランスを確保できない場合です。加工全体を開始する前に、代表的な形状をテストしてください。
目に見えるひび、欠け、コーティングの損傷、焦げ跡、または承認された手順で除去できない汚れがある場合は、作業を中止し、適切な交換部品やサービスに関する助言を求めてください。切断品質が悪いという理由だけで、レンズの損傷を断定することはできません。焦点、位置合わせ、材料、設定が原因で同様の症状が生じる場合もあります。
お使いの機械と加工ヘッドに適用されるメンテナンス手順に従ってください。光学部品を取り外す前に、指定された方法でシステムを隔離し、作業場所を清潔に保ち、固定リングや小さな部品を整理しておきます。光学面には触れないでください。その光学部品に対して承認された清掃用品と取り扱い手順のみを使用してください。
レンズまたはアセンブリを交換した後は、テスト加工を行う前に、正しく装着されていること、適切な焦点基準を使用していること、機種固有の設定が適切であることを確認してください。焦点距離だけでは、レンズ径、ホルダーとの互換性、ノズルのクリアランスは判断できません。
Thunder Laserの製品ラインアップに関するチュートリアルは、動画ガイドの全編をご覧ください。
まずはお使いの機械に対応する標準レンズを使用し、完成品の結果から必要性が明確になった場合にのみ、専用の焦点距離を検討してください。1.5″レンズは細部の表現を比較する際に有用です。2.0″と2.5″は幅広い一般加工に対応し、4.0″は特定の厚物加工やクリアランスの要件に適した選択肢です。
必要な仕上がりを基準にレンズを評価してください。具体的には、読みやすい文字、均一な塗りつぶし、許容できる切断面、正確に組み合う部品などです。比較結果を後から活用できるよう、サンプルには使用した機械、材料、焦点、設定を記録しておきましょう。
適切なCO₂レーザーレンズの選定でお困りですか?お使いの機械のモデル、現在のレンズアセンブリ、材料、厚さ、改善したい加工結果の写真をお知らせください。Thunder Laserにお問い合わせください。
今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
よくある質問
細かい彫刻には、スポットサイズが小さく、ディテールがシャープになるため、通常は1.5インチのレンズが最適です。 写真の彫刻、小さなテキスト、細かいグラフィック、詳細なパターンに適しています。
一般的な彫刻の場合、2.0インチのレンズは、細部、効率、および材料の互換性のバランスが良好であるため、より実用的であることがよくあります。
ほとんどの一般的な切断作業では、2.0インチまたは2.5インチのレンズがうまく機能します。 2.0インチのレンズは日常の切断に適していますが、2.5インチのレンズは中程度の厚さの素材に深い焦点深度を提供します。
より厚い材料、特に10 mmを超える材料の場合、4.0インチのレンズは、材料の厚さを通して切断性能を維持するのに役立つため、しばしば推奨されます。
1.5インチのレンズは焦点距離が短く、スポットサイズが小さくなるため、細かい彫刻や高解像度のディテールに適しています。
2.0インチのレンズは焦点距離がわずかに長く、彫刻品質と切断性能のバランスが取れています。 それは通常ほとんどのレーザーユーザーのためのよりよい万能の選択です。
2.0インチレンズよりも優れた切断性能が必要であるが、それでも許容可能な彫刻品質が必要な場合は、2.5インチレンズを使用してください。 中厚の木材、アクリル、MDF、コルク、段ボール、革、および同様の材料に適しています。
また、わずかに深い焦点深度で切断の安定性を向上させることができるアプリケーションにも役立ちます。
厚い材料を切断したり、凹凸のある表面を処理したり、より深い焦点深度を必要とするオブジェクトを操作したりするときは、4.0インチのレンズを使用します。
厚いアクリル、厚い木材、10 mm以上のMDF、EVAフォーム、厚いフォーム、湾曲したオブジェクト、および凹凸のある表面に一般的に使用されます。 ただし、スポットサイズが大きいため、非常に細かい彫刻には理想的ではありません。
はい。 2.0インチのレンズは、多くの場合、彫刻と切断の両方に最適な万能の選択肢です。 多くの一般的な材料や毎日のレーザー加工作業に適しています。
ただし、非常に細かい彫刻が必要な場合は、1.5インチのレンズで詳細が向上する場合があります。 厚い材料をカットする必要がある場合は、2.5インチまたは4.0インチのレンズがより良い結果をもたらす可能性があります。
傷、ひび、やけど、コーティングの損傷、切断力の低下、彫刻品質の低下、またはクリーニングと再焦点合わせの後でも一貫性のない結果に気付いた場合は、レンズを交換してください。
レンズが損傷すると、レーザーの効率が低下し、ビームの品質に影響を与える可能性があるため、定期的な検査が重要です。
最初にレーザーマシンの電源を切ります。 ブロワーを使用してほこりを取り除き、レンズ洗浄ティッシュまたは糸くずの出ない光学布と適切なレンズ洗浄溶液でレンズをそっと洗浄します。
指でレンズに触れないでください。 レンズコーティングを損傷する可能性があるため、ペーパータオル、粗い布、過酷な化学物質、または研磨材を使用しないでください。
まず、レーザーをオフにして冷却します。 柔らかい、糸くずの出ない布またはレンズ洗浄ティッシュを少量のレンズ洗浄溶液で使用してください。 レンズを円の動きで静かに拭き、圧力を避けます。 頑固な汚れの場合は、拭く前にブロワーまたはエアダスターを使用してください。 レンズを損傷する可能性があるため、過酷な化学物質や研磨剤は避けてください。 定期的なクリーニングは、レンズを最高の状態に保ち、最適なパフォーマンスを保証します。
最適なソリューション選びでお困りですか?
お客様のニーズに合わせて、最適なマシンのご提案、用途に関するアドバイス、導入サポートをThunder Laserの専門スタッフが提供します。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販