


レーザー彫刻機用レッドドットポインターの完全ガイド
 2026-08-05
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

レーザー彫刻機用レッドドットポインターの完全ガイド
2026-08-05

レッドドットポインターは、レーザー彫刻機に搭載される便利な位置決め機能の1つです。彫刻や切断を開始する前に、目に見えないレーザー光がどこに照射されるかを、赤い光の点で示します。
CO2レーザーの光は赤外線領域の波長を使用しており、人間の目では見ることができません。そのため、材料を正確に配置するのが難しい場合があります。レッドドットポインターを使用すると、作業者は彫刻位置を事前に確認でき、位置決めの精度を高め、材料の無駄を減らすことができます。
本ガイドでは、レッドドットポインターとは何か、その仕組み、レーザー彫刻機で使用される理由、正しい位置合わせの方法、よくあるトラブルとその解決方法について解説します。
簡単に解説:レッドドットポインターは、レーザー彫刻機に取り付けられた低出力の可視レーザーで、目に見えない加工用レーザーの位置を示す装置です。材料を正確に配置し、位置決めのミスを減らし、加工開始前に彫刻位置を確認するのに役立ちます。
レッドドットポインターは、多くのCO2レーザー彫刻機で使用されている可視レーザー式の位置決め装置です。作業面に小さな赤い光の点を投影し、加工用レーザーが材料に照射されるおおよその位置を示します。
加工中も目に見えないCO2レーザーの主光線とは異なり、レッドドットポインターは可視の赤色光を使用するため、作業者は加工を開始する前にレーザーの位置を確認できます。
レッドドットポインターの主な役割は、彫刻に必要なレーザー出力を提供することではなく、位置決めを補助することです。加工開始位置を素早く確認し、材料の配置を調整して、加工前のミスを防ぐのに役立ちます。
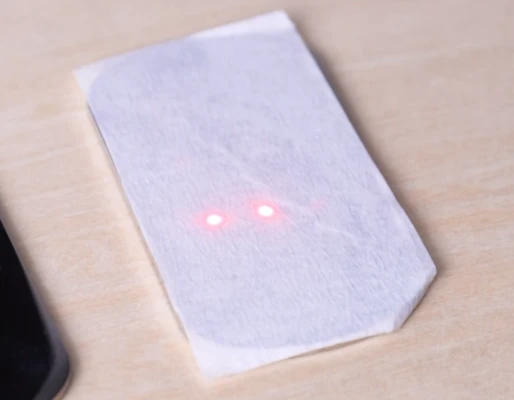
レッドドットポインターと加工用レーザーでは、役割が異なります。
| 比較項目 | レッドドットポインター | メインレーザー光 |
|---|---|---|
| 視認性 | 目に見える赤色光 | 目に見えないCO2レーザー光 |
| 主な目的 | 材料の位置決め | 彫刻・切断 |
| 加工能力 | 切断や彫刻はできない | 実際のレーザー加工を行う |
| ユーザーにとっての役割 | レーザーの照射位置を事前に確認できる | 実際の加工結果を生み出す |
レッドドットポインターは位置決めのための補助ツールであり、実際の彫刻や切断はメインレーザー光によって行われます。
レッドドットポインターは、可視の赤色レーザーダイオードを既存のレーザー光路に組み合わせることで機能します。赤色光はレーザーヘッドを通り、彫刻ヘッドの動きに合わせて移動する目に見える基準点を示します。
ほとんどのCO2レーザー彫刻機では、ビームコンバイナーと呼ばれる装置を使用し、赤色ポインターとメインレーザー光が同じ光路を通るようにしています。
一般的なレッドドットポインターシステムは、連携して動作する複数の部品で構成されています。
レッドドットポインターはレーザーヘッドの動きに追従するため、テスト彫刻を行わなくても、レーザー加工の開始位置を素早く確認できます。
レッドドットポインターは、位置決めをより迅速かつ確実に行えるようにすることで、レーザー彫刻機の使いやすさを向上させます。機械の動作に必須の機能ではありませんが、作業効率の面で大きなメリットがあります。
材料を正確に配置することは、レーザー彫刻において最も重要な工程の1つです。目に見える基準点がない場合、ユーザーは彫刻位置を推測したり、複数回のテスト加工を行ったりする必要があります。
レッドドットポインターを使用すると、加工開始前に材料上でおおよその彫刻位置を直接確認できます。
特に次のような用途で役立ちます。
位置決めを間違えると、木材、アクリル、革、特殊な板材など、高価な材料を無駄にしてしまう可能性があります。
加工前にレーザーの照射位置を確認することで、材料の配置が正しいかを判断し、位置ずれによる加工ミスを防ぐことができます。
例:完成品やサイズに余裕のない材料に彫刻する場合、レッドドットポインターを使用すると、レーザーが材料を削り始める前に彫刻位置を確認できます。
毎日多くの彫刻作業を行う企業にとって、準備時間を短縮することは作業全体の効率向上につながります。
レッドドットポインターを使用すると、次の作業を素早く行えます。
| メリット | 具体的な効果 |
|---|---|
| 位置決めの時間短縮 | 彫刻前にレーザーの照射位置を確認できます。 |
| 材料ロスの削減 | 材料の配置ミスによる失敗を減らせます。 |
| 操作が簡単になる | 初心者でも彫刻位置を把握しやすくなります。 |
| 作業効率の向上 | 繰り返し行う生産作業の準備時間を短縮できます。 |
レッドドットポインターは、ほぼすべてのレーザー彫刻用途で役立ちますが、特に材料を正確に配置する必要がある場合に効果を発揮します。
各製品を決められた位置に配置する必要がある場合、目に見える位置決めの基準があることで、加工の一貫性を高め、生産時のミスを減らすことができます。
レッドドットポインターとカメラシステムは、どちらもレーザー彫刻の位置決め精度を向上させる機能ですが、それぞれ異なる目的に対応しています。適切なシステムは、作業工程、求める精度、生産ニーズによって異なります。
レッドドットポインターは、レーザーの照射位置を簡単かつ直接的に確認できる方法です。追加のソフトウェア設定を行わずに材料を素早く位置合わせしたい趣味ユーザー、小規模事業者、作業者によく利用されています。
レッドドットポインターの主なメリットは次のとおりです。
カメラシステムは作業エリアをデジタル画像で表示し、レーザー加工ソフトウェア上でデザインを配置できる仕組みです。複雑なレイアウト、バッチ生産、視覚的な位置合わせの精度が求められる用途に特に適しています。
カメラシステムは、一般的に次のような用途で使用されます。
| 比較項目 | レッドドットポインター | カメラシステム |
|---|---|---|
| 位置のプレビュー | 材料上にレーザーの照射位置を直接表示する | ソフトウェア上で作業エリアを表示する |
| 設定の複雑さ | 簡単 | キャリブレーションが必要 |
| コスト | 低い | 高い |
| 作業エリア全体の可視化 | できない | できる |
| 適した用途 | 素早い位置決めと日常的な彫刻作業 | 高度な生産工程 |
レッドドットポインターとカメラシステムは、必ずしも競合する技術ではありません。多くのプロのレーザー加工ユーザーは、自社の生産要件に最も適したシステムを選択しています。
レッドドットポインターの位置合わせは、必ずメインレーザー光の光路を確認し、正しく調整されていることを確認した後に行ってください。
実際の彫刻・切断位置は、CO2レーザーのメインレーザー光によって決まります。レッドドットポインターは、あくまで目に見える位置決めの基準です。メインレーザー光が正しく位置合わせされていない場合、レッドドットポインターだけを調整しても、機械の光学系の位置ずれは修正できません。
重要:レッドドットポインターを調整する前に、必ずメインレーザー光の光軸が正しく調整されているか確認してください。メインレーザー光がすでに正しく調整されている場合、赤い点とレーザーの照射跡を一致させるためだけにミラーを動かさないでください。
レッドドットポインターを調整する前に、メインレーザー光が機械内部の正しい光路を通っていることを確認します。
一般的なCO2レーザーの光軸確認には、次のような作業が含まれます。
レーザーヘッドが作業エリア内を移動する際にパルスの照射位置が大きく変化する場合、レッドドットポインターを調整する前に、メインレーザー光の光軸を修正する必要があります。
四隅でのパルステストは、メインレーザー光が機械の作業エリア全体で一定の位置に到達しているかを確認するための方法です。
次の手順で行います。
4つのパルス照射跡は、ほぼ同じ位置にある必要があります。機械の仕様や調整許容範囲によっては多少のずれが認められる場合もありますが、照射跡がテスト対象上で徐々に移動していく状態は避ける必要があります。
正しい例:
角 1   ●
角 2   ●
角 3   ●
角 4   ●
正しくない例:
角 1   ●
角 2      ●
角 3          ●
角 4             ●
正しい例では、どの角でもパルスの照射跡が同じ位置にあります。正しくない例では、レーザーヘッドが移動するにつれて照射位置がずれています。これは、メインレーザー光の光軸をさらに調整する必要があることを示しています。
四隅でのパルステストの結果が許容範囲に収まるまでは、レッドドットポインターの調整に進まないでください。
メインレーザー光が正しく調整されていることを確認したら、目に見える赤い点と実際のレーザー照射位置を比較します。
正しい例:
赤い点       ●
照射跡    ●
調整が必要な例:
赤い点       ●

照射跡          ●
正しい例では、目に見える赤い点とレーザーの照射跡が重なっています。2つ目の例では、赤い点が実際のレーザー照射位置からずれているため、ポインターの調整が必要です。
赤い点が実際のレーザー照射跡と一致しない場合は、レッドドットポインター専用のマウントまたは調整ネジを使用して位置を修正します。
調整は少しずつ行ってください。ポインターのマウントをわずかに動かしただけでも、材料表面では赤い点の位置が大きく変わることがあります。
調整中は、次の点に注意してください。
1か所で赤い点の位置合わせが完了したら、レーザーヘッドを作業エリア内の複数の位置に移動させ、同じ比較を繰り返します。
少なくとも次の位置を確認してください。
作業エリア全体で、赤い点と実際のレーザー照射跡の位置が、おおむね一致している必要があります。
ある位置では赤い点が一致するものの、別の位置ではずれが徐々に大きくなる場合は、メインレーザー光の光軸を再確認し、ビームコンバイナーやポインターの取り付け機構を点検してください。
推奨手順:最初にメインレーザー光の光軸を確認し、四隅でのパルステストを完了させます。次に赤い点と照射跡を比較し、レッドドットポインターを調整した後、複数の位置で結果を確認してください。
レッドドットポインターはシンプルな位置決めツールですが、長期間使用していると、いくつかの一般的な問題が発生することがあります。
赤い点が完全に見えなくなった場合は、次の原因が考えられます。
まずは配線と設定を確認してください。それでもポインターが点灯しない場合は、レッドドットモジュールの交換が必要になることがあります。
レッドドットポインターの位置が実際の彫刻位置と一致しない場合、多くは位置合わせの状態が変化したことが原因です。
一般的な原因には、次のようなものがあります。
正しい対処方法は、まずメインレーザー光の光軸を確認し、その後にレッドドットポインターの位置を調整することです。
赤い点の光が弱いと、位置決めが難しくなる場合があります。
考えられる原因は次のとおりです。
部品を交換する前に、光学部分を慎重に清掃し、すべての接続を確認してください。
レッドドットポインターは通常、日常的なメンテナンスをほとんど必要としません。ただし、赤い点が引き続きはっきりと見え、安定して点灯し、実際のレーザー照射位置と一致していることを確認するため、定期的な点検が必要です。
レッドドットポインターのメンテナンスは、主に点検と動作確認を基本とします。テストによって問題が確認されない限り、部品の調整や交換は避けてください。
メンテナンスの基本:ポインターが点灯することを確認し、赤色光がレーザーヘッドから正常に出ているかをチェックします。次に、実際のレーザー照射位置と比較し、必要に応じて電気接続を点検してください。ポインターの交換は、故障の原因を特定した後に行います。
加工を開始する前に、レッドドットポインターが目に見える安定した赤色光を発していることを確認してください。
次の項目を確認します。
赤い点が見えない場合でも、すぐにレーザーのミラーを調整しないでください。まず、ポインターがオンになっていることと、電気接続が確実に行われていることを確認してください。
赤い点が見えていても、必ずしも正しく位置合わせされているとは限りません。定期的に、赤い点の位置と実際のレーザー照射跡を比較してください。
特に、次のような場合は確認をおすすめします。
位置を確認するには、テスト位置にマスキングテープを貼り、赤い点を確認してから、制御されたレーザーパルスで照射跡を作ります。赤い点の中心と実際のレーザー照射跡が一致している必要があります。
正しい例:
赤い点       ●
照射跡    ●
再調整が必要な例:
赤い点       ●

照射跡          ●
2つの位置が一致しない場合は、まずメインレーザー光の光軸が正しく調整されていることを確認してください。レッドドットポインターの調整は、実際のレーザー光路を確認した後に行う必要があります。
レッドドットポインターが可視光を発しない場合は、ポインターモジュールの故障と判断する前に、接続状態を確認してください。
機械の電源を切り、電源プラグを抜いた状態で、次の項目を確認します。
コネクターが緩んでいる場合は確実に接続し直し、機械を通常の動作状態に戻してから、ポインターを再度テストしてください。
安全上の注意:アクセスパネルを開けたり、内部のコネクターを確認したり、ポインターの配線に触れたりする前に、必ず機械の電源を切り、電源プラグを抜いてください。通電中は、内部の電気接続部分に作業を行わないでください。
メインレーザーのミラーは、実際のCO2レーザー光の光路を制御します。レッドドットポインターには、専用の調整機構が備わっています。
メインレーザー光が光軸確認テストに合格しているにもかかわらず赤い点がずれている場合は、レッドドットポインターのマウントにある調整ネジを使用してください。赤い点の位置を合わせるためだけに、メインレーザーのミラーを動かさないでください。
不必要にミラーを調整すると、次のような問題が発生する可能性があります。
ポインターの調整は少しずつ行い、変更するたびに結果を再確認してください。
レッドドットポインターは、ビームコンバイナーの近くに取り付けられています。固定ネジやマウントが緩むと、ポインターが正常に点灯していても、赤い点の位置がずれる場合があります。
点検時には、次の項目を確認してください。
ポインターを締め直したり、位置を調整したりした後は、赤い点とレーザー照射跡の位置を再度比較してください。
レッドドットポインターは、位置がずれているという理由だけで交換する必要はありません。通常、位置ずれはポインターの調整ネジを使って修正できます。
次のような場合は、交換が必要になることがあります。
ポインターを交換する場合は、新しい部品を元の部品と同じ位置に接続し、機械を生産作業に戻す前に位置合わせを確認してください。
ケーブルの交換は、ケーブル自体が問題の原因であることを確認した後に行ってください。不必要にケーブルを交換すると、接続や配線経路に新たな問題が発生する可能性があります。
| 点検項目 | 点検するタイミング | 推奨される対応 |
|---|---|---|
| ポインターの視認性 | 使用前、または赤い点が見えなくなった場合 | ポインターがオンになっており、安定した光を発していることを確認する |
| 赤い点の位置 | 位置決め精度に変化があった場合 | 赤い点と制御されたパルスによる照射跡を比較する |
| メインレーザーの光軸 | 赤い点を調整する前 | 必要な光軸確認とパルステストを完了する |
| ケーブルとコネクター | ポインターが点灯しない場合 | 機械の電源を切って接続状態を点検する |
| ポインターのマウント | 輸送後、メンテナンス後、または原因不明の位置ずれが発生した場合 | 緩みがないか点検し、位置合わせを確認する |
| ポインターの交換 | 接続と位置合わせの確認を行っても問題が解決しない場合 | 故障が確認された部品を交換し、再度キャリブレーションを行う |
レッドドットポインターのメンテナンスは、すぐに調整や部品交換を行うのではなく、点検とテストから始めることが重要です。
推奨手順:まずポインターがオンになっているか確認します。赤色光が見えない場合はコネクターを点検し、次にメインレーザー光の光軸を確認します。その後、赤い点とパルス照射跡を比較し、必要な場合にのみポインターを調整してください。部品の交換は、故障が確認された後に行います。
レッドドットポインターは、レーザー彫刻機で使用するシンプルながら便利な位置決め補助機能です。通常は目に見えないCO2レーザー光の位置を可視化し、作業者がレーザーヘッドの位置を把握して、材料をより効率的に準備できるようにします。
最大のメリットは、使いやすさです。正しく調整されたレッドドットポインターは、準備時間の短縮、位置決めミスの削減、機械操作の簡略化に役立ちます。特に、初心者やパーソナライズ製品を加工する企業にとって便利な機能です。
ただし、レッドドットポインターは、正しいレーザー光軸調整の代わりになるものではありません。まずメインレーザー光の光路を確認する必要があります。実際のレーザー光が正しく調整されているにもかかわらず、赤い点がパルス照射位置と一致しない場合は、ポインター専用のマウントを使用して調整してください。
安定した加工結果を得るためには、レッドドットポインターだけに頼らず、加工範囲のフレームプレビュー、正しい原点設定、焦点位置の確認、位置決め用治具、カメラ、その他の作業に適した位置決め方法を組み合わせて使用してください。
定期的な点検も重要です。機械を移動した後、光学系のメンテナンスを行った後、部品を交換した後、または赤い点と実際のレーザー照射位置にずれが生じた場合は、ポインターを確認してください。
レーザー彫刻の作業効率をさらに向上
レーザー彫刻の準備をより効率的かつ確実に、そして簡単に行えるよう設計されたThunder Laserのレーザー加工機と位置決め機能をご覧ください。
レーザー彫刻機を見る Thunder Laserに問い合わせる今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
RED DOT POINTER
FAQS
A red dot pointer is a visible low-power laser module installed on a laser engraver to show the approximate position where the invisible engraving laser will hit the material. Since CO2 laser beams cannot be seen by the human eye, the red dot pointer provides a visual reference that helps users position materials accurately before engraving or cutting.
A red dot pointer uses a visible red laser diode that is combined with the main laser path through a beam combiner. The red light follows the same general path as the CO2 laser beam, allowing operators to preview the engraving location. The red dot does not cut or engrave; it only works as a positioning guide.
A red dot pointer makes material positioning faster and more accurate. It allows users to preview where the laser will fire before starting a job, reducing setup mistakes and material waste. It is especially useful for custom engraving, irregular materials, small products, and production environments where accurate placement is important.
No. A red dot pointer does not affect laser power, engraving speed, or cutting performance. It is only a positioning accessory. The actual engraving and cutting are performed by the main laser beam, while the red dot pointer provides a visible reference to help users locate the working position.
To align a red dot pointer correctly, first make sure the main laser beam path is properly aligned. Then compare the red dot position with the actual laser burn position. If they do not match, adjust the red dot pointer mounting screws gradually until the visible red dot overlaps with the laser firing location.
No. The red dot pointer and the main laser beam are adjusted separately. Mirror adjustments are used to align the actual laser beam path. If the laser beam is already aligned correctly, adjusting mirrors only to fix the red dot position may create new alignment problems. The red dot pointer should be adjusted through its own mounting system.
A red dot pointer may stop working because of loose cable connections, power issues, disabled settings, or a damaged laser diode module. Check the pointer connection first, confirm that the function is enabled, and inspect the module. If the red light still does not appear, the pointer may require replacement.
A red dot pointer may become inaccurate after machine vibration, maintenance, optical adjustments, or moving the laser head. First confirm that the laser beam is correctly aligned, then adjust the red dot pointer until it matches the actual laser position.
Most users only need to check red dot pointer alignment when positioning accuracy problems appear or after machine maintenance. For production environments with frequent use, regular checks can help prevent failed jobs and reduce material waste.
A red dot pointer provides a simple and affordable way to preview the laser position, while a camera system provides a complete visual view of the working area and software-based positioning. Red dot pointers are ideal for quick alignment, while camera systems are better suited for advanced production workflows.
A laser engraver can operate without a red dot pointer, but it is a valuable feature for improving usability. It helps beginners position materials more easily and allows professional users to reduce setup time, improve consistency, and avoid unnecessary test cuts.
Installation depends on the laser engraver design and available mounting space. Many CO2 laser machines support red dot pointer upgrades, but compatibility depends on the laser head structure, wiring, and optical configuration. Always check the machine specifications before installation.
A dim red dot pointer can be caused by dust on the pointer lens, aging of the laser diode, unstable power supply, or connection problems. Cleaning the optical area and checking the connections may solve the issue. If brightness continues to decrease, the pointer module may need replacement.
A red dot pointer does not directly increase laser power or mechanical accuracy, but it improves positioning accuracy by allowing users to see the expected laser location before processing. This helps reduce placement errors and improves workflow efficiency.
Before engraving, confirm that the red dot pointer is visible, the material is positioned correctly, and the red dot matches the actual laser firing location. Regular alignment checks and proper machine maintenance help ensure reliable engraving results.
最適なソリューション選びでお困りですか?
お客様のニーズに合わせて、最適なマシンのご提案、用途に関するアドバイス、導入サポートをThunder Laserの専門スタッフが提供します。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販


