


Design for Metal 3D Printing: 8 Essential SLM Design Guidelines
 2026-10-16
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

Design for Metal 3D Printing: 8 Essential SLM Design Guidelines
2026-10-16

金属3Dプリントは、複雑な内部流路、一体化した部品、軽量構造、従来の切削加工では製造が難しい機能試作品の実現に役立ちます。ただし、設計の自由度が高いからといって、すべてのCADモデルをそのまま造形できるわけではありません。
選択的レーザー溶融法(SLM)は、レーザー粉末床溶融結合法(LPBF)の一種で、金属粉末を一層ずつ溶融して部品を形成します。工具のアクセスが重視されるCNC加工とは異なり、SLMでは造形方向、熱の影響、サポート構造、粉末除去、後加工を考慮しなければなりません。
金属3Dプリントで実現する複雑な形状を設計するエンジニアにとって、これらの条件を理解することは、CAD上の形状を実際に使用できる金属部品へ変えるための重要なステップです。
本記事では、積層造形のための設計(DfAM)の基本、SLMの8つの設計ポイント、よくある設計ミス、CADから機能試作品を製造するまでの実践的な流れを紹介します。
初めてのSLMプロジェクトでも既存設計の改善でも、目標は同じです。モデルを造形するだけでなく、仕上げ、検査を経て実際に使える部品を設計することです。
DfAM(Design for Additive Manufacturing)とは、使用する積層造形方式の利点と限界を踏まえ、部品を新たに設計したり、既存の設計を変更したりする考え方です。
従来の製造性を考慮した設計(DFM)では、工法に応じた効率的な製造方法を考えます。CNC加工では、工具のアクセス、固定方法、工具経路、切削量、段取り回数などが重要です。
SLMでは、さらに層ごとの造形方法、熱の管理、サポート位置、造形後の工程を検討します。
つまりDfAMとは、単に部品を軽量化したり複雑にしたりすることではなく、製造工程全体を見据えて設計することです。
従来の工法ではなく、機能を起点に設計する。 CNC加工で作っていた複数部品を、そのまま同じ構成で印刷する必要はありません。部品の統合、内部構造の変更、組立箇所の削減を検討できます。
形状自由度と製造性のバランスを取る。 印刷できる内部流路でも清掃できない場合があります。薄い構造は取り外し時に変形することがあり、CAD上で優れた形状でも多くの後加工が必要になることがあります。
完成品の状態から逆算する。 材料の状態、公差、サポート除去、切削工具のアクセス、検査、再現性は、最初の設計段階から検討する必要があります。
造形方向は、SLM装置の中で部品をどのような向きに配置するかを決める重要な要素です。同じCADモデルでも、向きが変わればサポート量、造形時間、仕上げ作業が変わります。
細長いブラケットを立てて配置すると、プラットフォーム上の占有面積を減らせる一方、造形層数と時間が増えることがあります。横向きにすると高さは低くなりますが、下向きの面にサポートが増える可能性があります。どちらが優れているかは一概に決められません。
サポートの位置と量、下向き面や接触面の表面品質、熱移動、残留応力と変形、造形方向による材料特性、複数部品の配置効率を総合して判断します。
一度に多くの部品を配置することだけを優先し、サポート除去、寸法安定性、完成までの総時間を考慮しないこと。
重要な表面、内部流路、サポート接触箇所、機能荷重の方向を先に整理します。複数の造形方向を比較し、仕上げ作業まで含めて評価します。
CADチェックの質問: プラットフォームの占有率だけでなく、製造工程全体に適した造形方向になっていますか?
SLMでは薄肉、リブ、小穴、微細な構造を形成できます。ただし、好条件で印刷できる形状であっても、機能部品として十分な強度や安定性を持つとは限りません。
薄い壁は熱変形、サポート除去、粉末清掃、取り扱いによって損傷することがあります。重要なのは「印刷可能な最小肉厚」だけでなく、完成品の使用条件を満たせる肉厚です。
高さと支持されない長さ、材料、造形方向、周囲との接続、レーザーパラメータ、使用時の荷重、後加工を一緒に考える必要があります。同じ厚さでも、短く周囲に固定された壁と、背の高い独立した壁では造形時の挙動が異なります。
別の材料や装置に対して公表された最小肉厚を、すべてのSLM装置に共通する公式数値として使うこと。
薄肉部、細いリブ、ピン、狭いすき間、微細な形状を特定します。造形できるかと使用に耐えるかを分けて考え、重要寸法は製造担当者に確認します。
CADチェックの質問: 最も小さな形状は、印刷工程にも完成後の機械的要求にも適していますか?
SLMでは、下の層で形成された材料やサポートによって新しい層が支えられます。下向き面、大きなオーバーハング、不安定な形状には、熱や変形を管理するためにサポートが必要になる場合があります。
サポートは製造を可能にする一方、材料と造形時間を消費し、除去作業や接触面の仕上げが必要です。
広く平らな天井を持つ水平流路より、適切に設計したアーチ状や涙滴形状の流路のほうがサポートを減らせる場合があります。ただし、効果は寸法、造形方向、材料、工程条件によって異なります。
一般的に紹介されるオーバーハング角度は、あらゆる条件でサポート不要を保証するものではありません。
内部空間に必要なサポートが届くか、後で取り除けるかを確認せずに設計すること。印刷が成功しても、内部にサポートが残れば使えない場合があります。
下向き面とサポート接触位置を確認し、取り外し可能な場所を優先します。重要な機能面への接触を避け、取り外せない場合には形状や向きを変更します。
CADチェックの質問: 必要なサポートはすべて設置でき、部品を傷つけずに取り外せますか?
曲がった流路、コンパクトなマニホールド、形状追従冷却路、流体通路を一体化できる点は、SLMの大きな特長です。
しかし造形後には、溶融していない金属粉末が流路や空洞の中に残る可能性があります。閉鎖空間、狭い開口部、長く枝分かれした流路は清掃が難しくなります。
用途が許す範囲で入口・出口・粉抜き口を確保します。不要な袋小路を避け、流路の長さや曲がりを確認し、内部サポートの必要性と除去方法を検討します。最終的な清浄度と流路の連続性をどう確認するかも決めてください。
CAD上で流路を複雑にすることだけを重視し、粉末をどう除去し、内部をどう検査するかを考えないこと。
入口から出口まで流路を追い、粉末がたまる箇所を探します。清掃時に部品を回転・移動できるかを考え、必要に応じて検査にも使える開口部を追加します。
CADチェックの質問: 内部構造を造形したあと、粉末を除去して状態を検証できますか?
金属部品のすべての形状を、印刷のみで完成寸法にする必要はありません。精密な取付穴、ねじ、ベアリング座、はめ合い面、シール面などは、CNCで仕上げるほうが適切な場合があります。
SLMで内部構造を一体造形し、CNCで最終精度を確保することも有効です。両者は競争するだけでなく、互いに補完できます。
後加工が必要な場所には、切削代、治具で固定できる面、基準形状、工具アクセスを確保します。どの工法が適切かは、金属3DプリントとCNC加工の比較記事も参考にしてください。
従来の組立部品については、保守性と検査性を損なわない範囲で一体化を検討できます。Thunderのカッティングコーンの再設計事例は、その設計変更の一例です。
後加工時に確実に固定できる場所がなく、重要寸法の仕上げ加工が困難になること。
重要寸法と仕上げ面を特定し、造形のままでよい部分と切削が必要な部分を区別します。造形前に基準面と工具アクセスを計画してください。
CADチェックの質問: 重要な精度が必要な部分は、現実的な治具を使って仕上げ、検査できますか?
SLMでは金属粉末の局所的な溶融と凝固が繰り返され、温度勾配によって残留応力や寸法変形が生じる場合があります。
その影響は材料、形状、造形方向、サポート、レーザー走査方法、後処理によって変わります。
広く平らな部分、厚い部分につながる薄壁、長い未支持構造、急激な断面変化、平面度や位置合わせに厳しい条件がある形状は、特に確認する必要があります。
CAD上の寸法が正しければ、造形後やプラットフォームから切り離した後も必ず同じ形状になると思い込むこと。
肉厚差、熱が集中しやすい箇所、変形に敏感な形状を特定します。必要に応じて造形方向やサポートを調整し、高い品質が必要な場合はシミュレーション、検証済み条件、応力除去、寸法検査を検討します。
CADチェックの質問: 造形中とプラットフォームから分離した後の変形リスクを評価しましたか?
造形が成功しても、その時点で機能部品が完成するとは限りません。粉末除去、プラットフォームからの分離、サポート除去、熱処理、表面仕上げ、精密切削、検査が必要になる場合があります。
こうした工程は、最初の設計で考慮する必要があります。特に工具や測定器が届きにくい部分は注意が必要です。
仕上げが必要な面に工具、治具、測定器が届くか確認してください。外側のサポートは簡単に除去できても、狭い内部のサポートは難しい場合があります。
検査内容は用途に応じて決めます。はめ合い確認用の試作品なら外観と寸法確認が中心ですが、荷重の大きい機能部品では材料試験や非破壊検査が必要になる場合があります。
清掃方法、後加工時の固定方法、最終検査を決めずにCADモデルを完成させること。
造形計画と同時に、簡単な仕上げ・検査計画を作成します。対象面、アクセスの制約、合否基準、使える測定方法を整理します。
CADチェックの質問: 造形直後の部品を、利用可能な設備で仕上げて合格品にできますか?
SLMは複雑な機能試作品の評価に向いていますが、1回の造形成功だけで繰り返し安定して製造できるとは限りません。
小ロット生産では、部品の配置、造形方向、高さ、サポート、後加工能力、品質検査も重要になります。
複数部品を同時に印刷できますが、プラットフォームを最大限に埋めることが必ずしも全体の生産性向上につながるわけではありません。仕上げや検査が難しくなる場合があるためです。
繰り返し生産には、管理された粉末取り扱い、記録された準備条件、安定した造形パラメータ、適切な品質確認が求められることがあります。大幅な設計変更時には工程の再評価が必要です。
最初の1個をうまく印刷することだけを優先し、将来の数量、コスト、品質の再現性を考えないこと。
試作段階から予定数量、ロット頻度、後加工能力、品質要件、再現性について製造チームと話し合ってください。
CADチェックの質問: 同じ設計を繰り返し印刷し、仕上げ、検査する際にも実用的ですか?
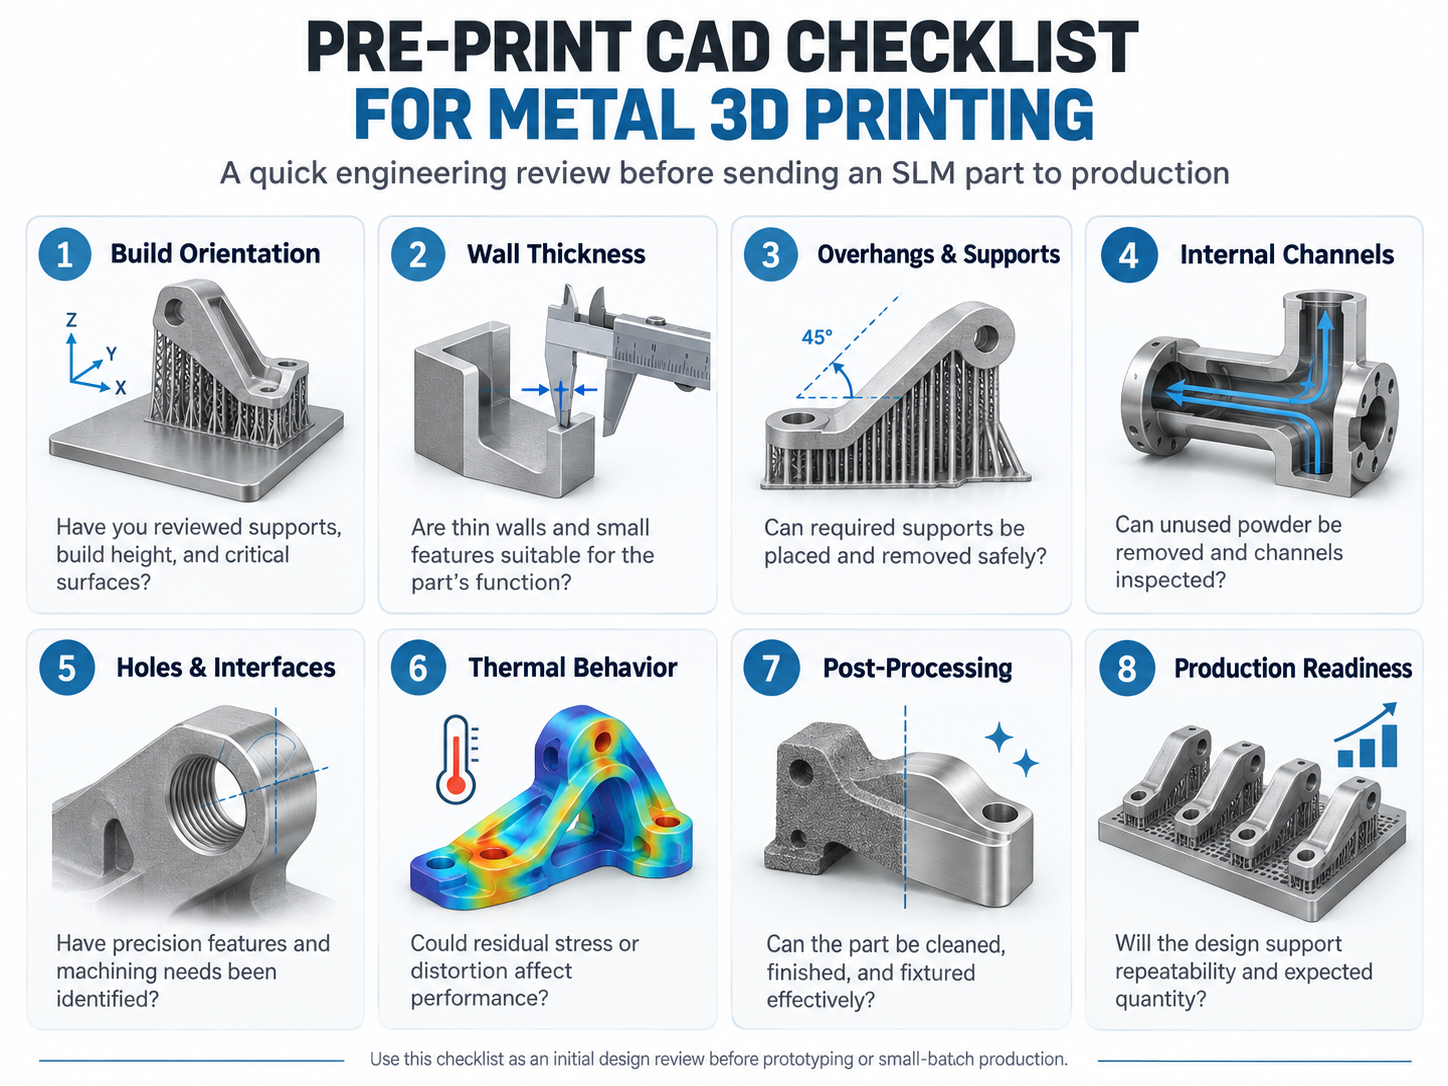
SLMの設計問題は、1つの寸法が間違っていることより、製造工程の重要なステップを見落とすことで発生する場合があります。代表的な5つの例を示します。
| 設計ミス | 起こり得る問題 | 改善方法 |
|---|---|---|
| 一度に配置できる数量だけで造形方向を決める | サポート、変形、仕上げ作業が増える | 工程全体を評価する |
| 密閉・アクセス困難な空洞を設ける | 未溶融粉末が内部に残る | 清掃できる排出口を確保する |
| 極端に薄い形状を機能確認なしで採用する | 変形や破損につながる | 構造要求と工程条件を一緒に確認 |
| 追加切削を考慮しない | 重要な表面を精密に仕上げられない | 切削代・基準面・工具アクセスを計画 |
| 最初の印刷成功を量産準備完了とみなす | 再現性や品質が未確認 | 製造・検査条件を整備する |
CADモデルを印刷できることは、実際に使用できる金属部品を製造するまでの一段階にすぎません。
基本設計ルールを理解したら、実際のプロジェクトを次の6段階で進めることができます。
用途、荷重、使用環境、材料、公差、表面品質、生産数量を明確にします。判断基準がなければ、試作品が成功したかを正しく評価できません。
薄肉、未支持部、アクセス困難な空洞、内部流路、重要な接合部を点検します。また、意図しない隙間や干渉など、モデル自体の不備も確認します。
装置と工程条件に適合する材料を選定します。造形方向、サポート、造形高さ、重要面を比較し、複数部品の同時造形も検討します。
サポートの配置と取り外し方法、プラットフォームからの分離、必要な切削面、熱処理、寸法や機能の確認方法を決めます。
適切な装置構成と検証済み条件で造形を準備します。造形後に取り外し、清掃、仕上げ、必要な検査を行います。
完成した試作品を最初の機能要件と比較します。形状、寸法、材料挙動、組立の問題を分析し、必要に応じてCADや工程、後加工を見直します。
この流れによって、デジタル設計の自由度を現実の製造工程へ結びつけられます。
SLM造形を依頼する前に、次の項目で設計を初期評価してください。
| 確認項目 | チェックする質問 |
|---|---|
| 機能要件 | 荷重、材料、公差、使用条件は明確ですか? |
| 造形方向 | サポート、高さ、表面品質、変形を確認しましたか? |
| 肉厚 | 薄肉や細部は材料と機能に適していますか? |
| オーバーハングとサポート | 必要なサポートを配置・除去できますか? |
| 内部流路 | 粉末を取り除き、流路を検査できますか? |
| 穴と接合面 | 精密切削が必要な部分を特定しましたか? |
| 熱の影響 | 残留応力と変形の可能性を検討しましたか? |
| 後加工 | 分離、清掃、仕上げ、治具固定は可能ですか? |
| 検査 | 重要な形状を測定または確認できますか? |
| 生産計画 | 必要数量と再現性に対応できる設計ですか? |
最初の製造性レビューの時点で、すべての項目に最終的な回答が必要なわけではありません。未解決の課題を整理し、製造チームと確認するために活用してください。
印刷前に問題を把握しておくことで、不要な試作の繰り返しを減らし、使える機能試作品を得られる可能性が高まります。
金属3Dプリントに適した設計とは、単に切削が難しい形状を作ることではありません。形状、造形方向、材料特性、サポート、粉末除去、仕上げ、検査、将来の生産要件を一体で考える必要があります。
これらの条件を理解することで、複雑な機能試作品、一体化部品、特定の小ロット生産など、SLMの価値が高い場面を判断できます。
積層造形を初めて活用する場合、より複雑な形状から始める必要はありません。完成部品に必要な機能と、それを実現する製造工程を明確にすることが重要です。
目的は印刷できるCAD形状ではなく、安定して製造でき、適切に仕上げられ、用途に対して検証された金属部品を作ることです。
複雑な金属試作品の開発や積層造形の活用を検討していますか? Thunder SLM金属3Dプリントソリューションをご覧いただき、CADモデル、材料、公差、製造目標についてサンダーレーザーの技術チームにご相談ください。
今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
次のプロジェクトに最適なレーザー加工機を見つける
さまざまな素材、ワークフロー、生産ニーズに対応するThunder Laserのソリューションをご覧ください。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販


