


CNC加工から金属3Dプリントへ:サンダーレーザー SLM-175による試作の高速化
 2026-10-01
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

CNC加工から金属3Dプリントへ:サンダーレーザー SLM-175による試作の高速化
2026-10-01

金属部品を、従来のCNC加工に伴う制約をそのまま引き継ぐことなく、再設計し、試作し、製造できるとしたらどうでしょうか。
複雑な金属部品を開発するエンジニアにとって、課題は単に試作品を1つ作ることだけではありません。設計を変更するたびに、加工プログラムの修正、複数の製造工程、追加の組立作業が必要になる場合があります。また、検証済みの設計から小ロット生産へ移行する際にも、新たな判断が求められます。
サンダーレーザーは、Thunder Boltレーザーシステムに使用するカッティングコーンを通じて、別の製造方法を検討しました。Thunder SLM-175金属3Dプリンターを使用し、エンジニアリングチームは従来の3部品からなるCNC加工品を2部品構成に再設計し、1回の造形で22個のカッティングコーンを製造しました。
再設計された部品はその後、正式に製品化されました。この事例は、金属3Dプリントが設計の検討や試作から実際の製造まで、一連の工程を支援できることを示しています。
カッティングコーンはThunder Boltレーザーシステムの機能部品です。その設計は、内部の空気の流れ、密閉性、切断品質の安定性に影響します。
従来のカッティングコーンは、CNCで個別に加工した3つの部品から構成され、精密な組立が必要でした。
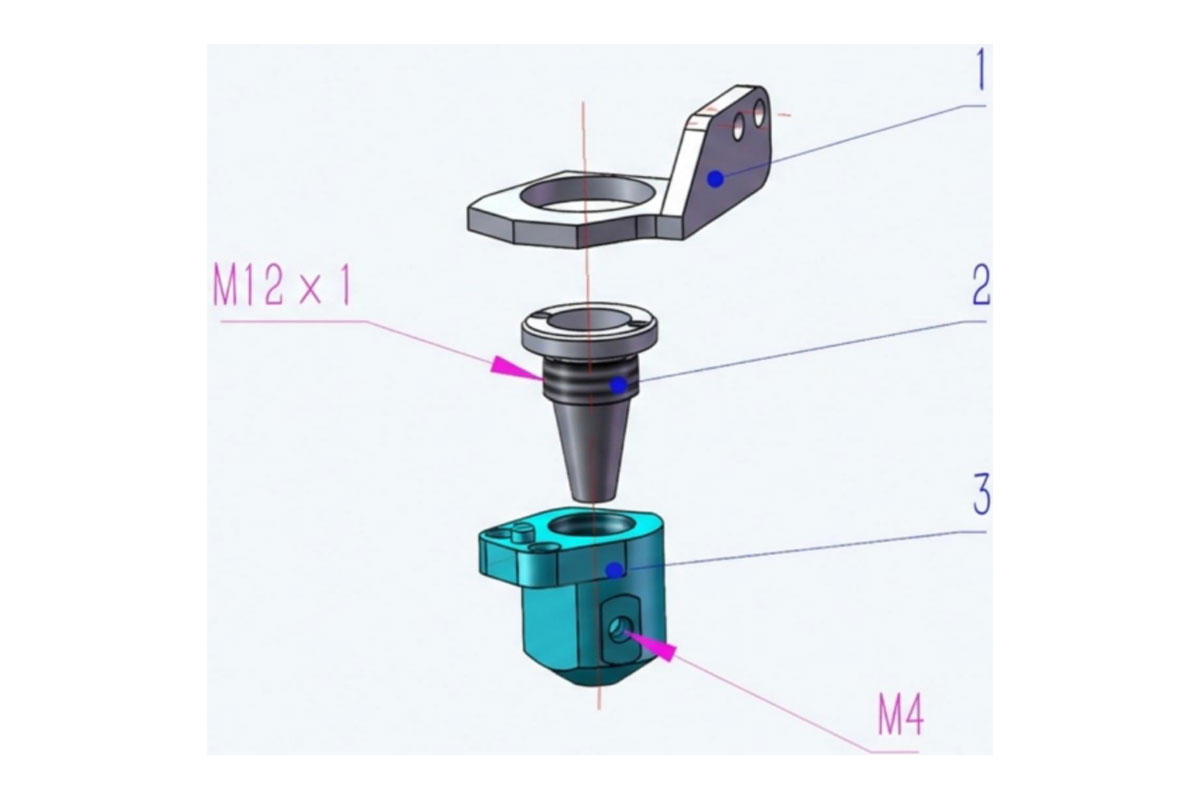
CNC加工は優れた精度を実現できますが、この構造にはいくつかの課題がありました。
複数の製造工程。 3つの部品を個別に加工し、その後に組み立てる必要がありました。
組立精度に左右される性能。 複数の接合部があるため、製造時に位置合わせや密閉性を適切に管理する必要がありました。
内部形状の制約。 内部の空気流路は、切削工具が届く範囲や従来の部品配置を考慮して設計しなければなりませんでした。
設計変更の柔軟性の低さ。 カッティングコーンを変更する場合、複数の加工プログラムの修正や、加工・組立のやり直しが必要になる可能性がありました。
Thunderの工程資料には、カッティングコーン1個当たりのCNC加工時間が約60分と記録されています。
エンジニアリングチームは、既存の加工手順を改善するだけでなく、より根本的な問いを立てました。別の製造方法を採用することで、部品の構造そのものを簡素化できないだろうか、と。
チームが選択したのは、金属粉末を一層ずつ積み重ねて部品を製造する金属積層造形技術、選択的レーザー溶融法(SLM)です。
従来の3つのCNC加工部品をそのまま再現するのではなく、エンジニアは内部の空気流路や組立部の接合構造を含め、カッティングコーン全体の構成を見直しました。
再設計では、構造の一体化と、内部形状をより自由に改良できる設計の実現という2つの目標に重点を置きました。
その結果、従来の3つの独立部品を2部品構成へと削減しました。
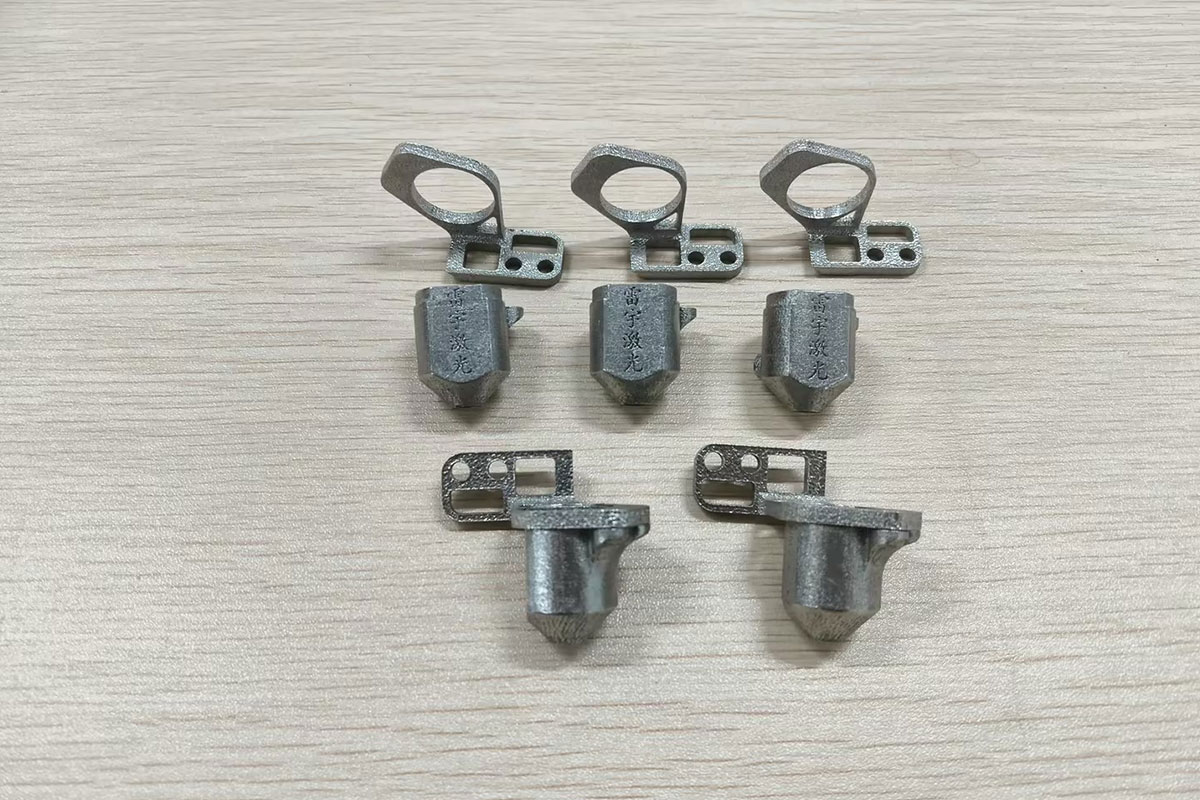
この変化は、積層造形向け設計(DfAM)の重要な利点を示しています。既存の部品を単に別の製造装置で作るのではなく、部品の構造そのものを再検討できることです。
今回のカッティングコーンでは、部品点数の削減によって組立時の接合箇所も減り、内部の空気流路の連続性を改善するための可能性が広がりました。
さらに、新たな製造方法を採用することで、従来のCNC加工とまったく同じ工具アクセスの制約を受けずに、今後の形状変更を検討できるようになりました。
機能性のある金属部品を開発する際、設計の反復と改良は重要な要素です。
CNC加工では、大幅な形状変更によって工具経路の再設定、追加の段取り、部品の分割方法や組立方法の変更が必要になる場合があります。特に工具が届きにくい内部形状を含む設計では、こうした準備が複雑になりがちです。
SLMは、これとは異なる開発方法を提供します。
エンジニアは3Dモデルを修正し、新しい造形データを準備して、更新した形状に基づく金属試作品を製造できます。そのため、複雑な内部構造、部品の一体化、複数の設計案の検討を伴う開発において、金属積層造形は有力な選択肢となります。
Boltカッティングコーンは、こうした設計自由度を活用した実例です。チームは、従来3つの切削加工部品で構成されていた部品を再検討し、新しい構造をSLMで製造することができました。
試作におけるメリットは、同じ部品を別の機械で作ることだけではありません。異なる設計を試せる自由度が高まることにあります。
これにより、製造企業は本格的な生産に進む前に、さまざまな機能的な設計案を検討できます。
金属3Dプリンターは、試作品の開発だけでなく、その後の生産にも対応できることで、さらに大きな価値を発揮します。
再設計したカッティングコーンの製造では、Thunder SLM-175とステンレス鋼粉末を使用しました。
部品をそれぞれ個別に切削加工する代わりに、チームは複数のカッティングコーンを1回の造形ジョブに配置しました。
工程資料に記録された製造結果は以下のとおりです。
| 製造項目 | Thunder SLM-175での実績 |
|---|---|
| 製造方式 | 選択的レーザー溶融法(SLM) |
| 材料 | ステンレス鋼粉末 |
| 使用した造形エリア | 175 × 175 mm |
| 1回の造形における個数 | 22個 |
| 1回の造形時間 | 約8.5時間 |
| 1個当たりの平均造形時間 | 約23分 |
1回の造形で22個のカッティングコーンを製造したことは、小型で複雑な金属部品に対して、複数部品を同一プラットフォーム上に配置する生産方法が有効であることを示しています。
部品を1個ずつ独立した加工タスクとして扱う代わりに、複数の部品を1つの造形ジョブにまとめ、利用可能な造形スペースをより有効に活用できます。
これにより、個別の試作品開発から小ロット製造へ、同じ積層造形方式を活用しながら移行する実用的な方法が得られます。
社内比較からは、再設計後に製造工程がどのように変化したかも確認できます。
| 比較項目 | 従来のCNC設計 | 再設計後のSLM方式 |
|---|---|---|
| 部品構成 | 3つの独立部品 | 2部品 |
| 製造方法 | 個別の切削加工と組立 | 複数部品の一括金属造形と必要な後工程 |
| 記録された工程時間 | 1個当たり約60分 | 1個当たり平均約23分の造形時間 |
| 形状設計 | 工具のアクセスによる制約がある | 内部構造をより柔軟に再設計できる |
| 生産方法 | 複数の個別加工工程 | 1回の造形で22個を製造 |
1回の造形ジョブを基に計算したSLMの平均造形時間は、記録されたCNCの1個当たりの加工時間と比較して、約62%短い結果となりました。
23分という数値は、バッチ全体の造形時間を個数で割った平均値であり、完成部品の製造工程全体に要する時間ではありません。
この変化の価値は、時間の比較だけにとどまりません。
複数部品の一括造形では、1つの自動化された造形ジョブの中で複数の部品を製造できます。ジョブの準備と開始が完了すれば、装置が造形を進める間に、作業者はほかの業務を計画・実施できます。
粉末の取り扱い、部品の取り出し、仕上げ、検査には引き続き適切な人員と設備が必要です。それでも、複数の部品を1回の造形にまとめられることは、設備稼働率や小ロット生産の計画に新しい選択肢をもたらします。
今回のカッティングコーン開発では、製造効率だけを重視したわけではありません。
カッティングコーンはレーザーシステムの空気流路と密閉性に関わるため、その内部構造が重要です。
Thunderの技術プロジェクト資料によると、再設計された構造によって、次の3つの分野で改善が報告されています。
こうした結果は、試作の柔軟性が重要である理由を示しています。内部形状をより自由に再設計できることは、製造速度や部品点数の改善だけでなく、機能面の向上にもつながります。
再設計されたBoltカッティングコーンは、技術デモの段階を超えています。
サンダーレーザーは、この部品を正式に販売開始しており、すでに購入に関するお客様からのお問い合わせも寄せられています。
このプロジェクトは、既存の部品構成にある制約の発見、設計の見直し、新たな金属部品の製造、そして製品の市場投入まで、エンジニアリングチームの開発工程全体をつなぐ事例となりました。
ほかの製造企業にとっても、迅速な試作から機能部品や継続的な小ロット生産へと発展させたい場合に、参考となる取り組みです。
Boltカッティングコーンの事例から、SLMが特に検討に値する用途が見えてきます。
SLMがすべての用途でCNC加工を置き換える必要はありません。単純な形状、大量生産、高精度な仕上げ加工では、従来の切削加工が引き続き効率的な選択肢となる場合があります。
多くの用途では、両方の技術を組み合わせることも可能です。SLMで複雑なニアネットシェイプ部品を造形し、CNCで重要寸法や接合面を精密に仕上げる方法です。
Thunder Boltカッティングコーンの開発は、金属3Dプリントを最終製造工程だけでなく、部品の設計段階から活用することで何が可能になるかを示しています。
Thunder SLM-175を使用することで、エンジニアリングチームは従来の3部品構成を2部品に再設計し、1回の造形で22個のカッティングコーンを製造しました。
このプロジェクトは、複雑な形状を検討する設計自由度、デジタル設計から機能性金属試作品への柔軟な製造方法、そして小型金属部品に適した効率的な一括造形という、3つの相互に関連するメリットを示しています。
再設計されたカッティングコーンはすでに市販されており、積層造形による製造プロセスを初期の試作段階から実際の製品製造へ展開できることも示しています。
複雑な部品を開発する製造企業にとって、金属3Dプリントは単なる新しい加工方法ではありません。設計を改良し、試作から小ロット製造へ進むための新しい可能性を提供します。
Thunder SLM技術が、迅速な試作、カスタム金属部品、小ロット製造にどのように対応できるかをご覧ください。
積層造形による複雑形状の可能性について詳しくは、金属3Dプリントで実現する複雑形状をご覧ください。また、設備選定を検討している方には、SLM金属3Dプリンターの選び方で主要な選定ポイントをご紹介しています。
今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
次のプロジェクトに最適なレーザー加工機を見つける
さまざまな素材、ワークフロー、生産ニーズに対応するThunder Laserのソリューションをご覧ください。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販


