


金属3DプリントとCNC加工を比較|コスト・精度・納期から選ぶ最適な製造方法
 2026-10-15
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

金属3DプリントとCNC加工を比較|コスト・精度・納期から選ぶ最適な製造方法
2026-10-15

金属3DプリントとCNC加工では、次に開発する金属部品にどちらが適しているのでしょうか。その答えは、完成部品に求められる機能、形状の複雑さ、必要数量、製造および検査に必要な工程によって異なります。
加工工具が届きやすい形状や高精度な表面には、CNC加工が実用的な選択肢となることが少なくありません。一方、複雑な内部形状、複数部品の組立、頻繁な設計変更が必要な場合は、金属積層造形を検討する価値があります。
選択的レーザー溶融法(SLM)は、レーザー粉末床溶融結合法の一種で、素材から材料を削り取るのではなく、金属粉末を一層ずつ溶融して部品を造形します。この違いによって新たな設計の可能性が生まれますが、必ずしも印刷のほうが速く、安価になるわけではありません。
本記事では、金属3DプリントとCNC加工を、形状、試作の柔軟性、精度、材料特性、納期、生産数量、総コストの観点から比較します。さらに、CNC、SLM、両者を組み合わせたハイブリッド製造のどれを選ぶべきかを判断するための実践的な方法を紹介します。
両者の根本的な違いは、部品の製造方法です。CNC加工では切削工具を使用して金属素材から材料を除去します。一方、SLMでは金属粉末の層を選択的に溶融しながら部品を形成します。
この違いは、設計自由度、仕上げ加工、生産計画、コストに影響します。
| 比較項目 | CNC加工 | 金属3Dプリント(SLM) |
|---|---|---|
| 適した用途 | 加工しやすい形状、高精度な部位、繰り返し切削加工 | 複雑な内部構造、一体化部品、カスタム設計 |
| 設計変更 | 簡単な変更は迅速に対応可能。複雑な段取りは再調整が必要な場合がある | 複雑な形状変更に柔軟。ただし新たな造形準備が必要 |
| 精度と表面品質 | 厳しい公差と滑らかな表面に適している | 重要な部位には追加の切削加工が必要な場合がある |
| 材料選択 | 実績のある多様な切削可能合金に対応 | 認定された造形条件に対応する合金が必要 |
| 小ロット生産 | 単純な部品の製造に効果的 | 複雑な複数部品を同時造形できる場合に有利 |
| 生産コスト | 段取りと加工時間が重要 | 造形スペースの利用率、高さ、サポート材、後処理が重要 |
| 品質検査 | 確立された寸法・材料評価方法を利用できる | 内部品質や造形条件による特性差に追加の注意が必要な場合がある |
最初に考えるべきことは、部品を3Dプリントできるかどうかではありません。造形によって得られる機能面・製造面の価値が、工程全体の負担を上回るかどうかです。
CNC加工は、形状が工具で加工しやすく、材料要求が明確で、比較的単純な加工工程で必要な精度を達成できる場合に適しています。
取付プレート、単純なハウジング、シャフト、ブラケットなどは、金属素材から効率的に切削できる場合があります。こうした部品をSLMに変更すると、造形準備、サポート除去、仕上げ工程が増えるだけで、部品自体の改善につながらない可能性があります。
CNCは、高精度な接合面、ねじ、穴、ベアリング取付部が必要な場合にも優れています。これらの形状は、フライス加工、旋盤加工、穴あけなどの従来工法で一般的に製造されます。
単純な部品を繰り返し製造する場合、プログラミングや段取りのコストを多くの製品に分散できます。既存工程が安定しており経済的であれば、積層造形を採用するには明確な理由が必要です。
加工しやすい設計で、既存の製造方法が品質、数量、納期、コストの目標を満たしている場合は、まずCNCを選択するのが合理的です。
SLMが特に有利になるのは、製造上の課題が部品設計そのものに関係している場合です。SLM金属3Dプリントシステムは、複雑な機能部品の開発、部品の一体化、特定の少量生産に新しい選択肢を提供します。
内部流路、曲線状のチャネル、工具が届かない形状は、従来の製造方法では設計を複数の切削加工部品に分割する必要がある場合があります。
SLMでは、こうした形状の一部を金属部品の内部に直接造形でき、別工程や接合箇所の削減につながる可能性があります。
ただし、造形の実現性は、造形方向、サポート構造、粉末の排出、検査方法によって決まります。
複数の切削加工部品から構成される組立品は、積層造形によって工具アクセスの制約が一部解消されれば、部品点数を減らして再設計できる場合があります。
その価値は部品数の減少だけではありません。組立接合部や取扱工程の削減、機能の統合なども期待できます。
ただし、再設計には仕上げ加工、修理のしやすさ、検査、総製造コストも考慮する必要があります。
SLMは、複雑な形状を持つ機能性金属試作品や、大幅な形状変更が必要な開発に適しています。
エンジニアはCADモデルを更新して新しい造形ジョブを準備でき、以前と同じ治具、工具経路、部品分割を必ずしも維持する必要はありません。
これは設計案の検討段階で特に有用です。ただし、すべての印刷試作品が短時間で完成するわけではありません。簡単なCNC変更のほうが速い場合もあり、SLMではサポート、造形方向、工程検証の見直しが必要になる場合があります。
適切な複数の部品を、1回のSLM造形ジョブにまとめて配置できます。
そのため、カスタム部品、少量生産、特定の小ロット生産に積層造形を検討する価値があります。
生産性は部品の配置効率、造形高さ、材料、印刷後に必要な作業によって左右されます。
造形プラットフォームを埋めること自体が目的ではありません。完成部品を競争力のある総コストで仕上げ、検査し、納品できることが重要です。
機械の時間当たり費用だけでは、CNC加工とSLMを公平に比較できません。
同じ機能要件を基準に、合格品を納品するまでに必要なすべての作業を含めて比較することが重要です。
CNCでは、材料、プログラミング、段取り、切削加工、工具、複数の治具、組立、仕上げ、検査などの費用が発生します。
SLMでは、造形準備、金属粉末、設備稼働、シールドガスと消耗品、サポート除去、必要に応じた熱処理、精密仕上げ、検査などを考慮します。
積層造形によって従来の3部品構成を2部品に減らせる場合、1つの切削加工部品と1つの印刷部品を比べるのではなく、完成した機能性組立品全体で比較する必要があります。
初期評価には、次の簡略モデルを利用できます。
CNCの合格品1個当たりのコスト:
(CNC段取り・プログラミング費用 ÷ 合格数量)+ 合格品1個当たりの材料費、加工費、仕上げ費、組立費、検査費。
SLMの合格品1個当たりのコスト:
(1回の造形ジョブの総費用 ÷ そのジョブの合格品数量)+ 合格品1個当たりの仕上げ費、切削加工費、検査費。
後者では、造形ジョブの総費用に、準備、設備稼働、粉末消費、関連する取扱作業が含まれているものとします。不合格品は合格数量に含めません。
次のような仮定の部品と参考費用を考えます。これらはThunderの実際の製造原価ではありません。
| 注文数量 | CNCの部品単価 | SLMの部品単価 |
|---|---|---|
| 5個 | 250米ドル | 235米ドル |
| 10個 | 170米ドル | 135米ドル |
| 20個 | 130米ドル | 135米ドル |
この例では、5個と10個の場合にSLMの計算上の部品単価が低くなり、20個ではCNCのほうがわずかに経済的になります。
これらの数値は市場価格でも、一般的な生産数量の境界でもありません。CNCの段取り費用の分散と、SLMの造形ジョブ利用率が比較結果に与える影響を示したものです。
部品形状、造形高さ、仕上げ要件、合格率、設備の稼働状況が変われば、結果も変わる可能性があります。
経済性を比較する際に重要なのは、必要数量に対して、完成した合格品の機能部品1個を製造する総コストはいくらか、という点です。
切削加工時間が短くても、納期が短いとは限りません。同様に、印刷時間が短くても、完成品がすぐに得られるとは限りません。
CNCの製造工程全体には、素材調達、CAMプログラミング、段取り、加工、組立、仕上げ、検査が含まれる場合があります。
SLMでは、造形準備、順番待ち、印刷、冷却、粉末除去、必要に応じた応力除去処理、部品の切り離し、仕上げ、検査などが含まれます。
設計変更の内容も重要です。
アクセスしやすい穴の小さな変更なら、CNCプログラムを更新するだけで迅速に対応できるかもしれません。一方、複雑な内部マニホールドの再設計では、CNCで新しい部品分割や接合作業が必要になる場合、SLMによる試作のほうが実用的な可能性があります。
判断する前に、設計のリリース日、製造を開始できる日、部品が物理的に完成する日、受入検査に合格する日の4つを比較してください。
重要なのは機械の稼働時間ではなく、合格した使用可能な部品を得るまでの時間です。
部品の形状は、技術要求の一部にすぎません。
SLMで印刷した部品も、他の製造方法による部品と同じ機能要求を満たす必要があります。これには、重要寸法、表面状態、材料性能、再現性が含まれます。
精密なはめ合いや管理された表面品質が必要な場合、切削加工面が適していることが多くあります。
SLMは最終形状に近い部品を造形できますが、印刷面や重要寸法には追加加工が必要な場合があります。
したがって、造形準備の段階で精度が必要な部位を明確にし、仕上げ工程を後回しにしないことが重要です。
金属積層造形では、造形方向による材料特性の差や残留応力が生じる場合があります。その影響は、合金、造形パラメータ、部品形状、造形方向、後処理によって異なります。
荷重を受ける部品や疲労強度が重要な部品では、材料試験や設計検証が必要になる場合があります。
同じ合金名であっても、印刷部品が従来の金属素材から削り出した部品と同一の特性を持つとは限りません。
複雑な内部流路はSLMの強みですが、品質確認には新たな課題が生じます。
用途によっては、残留粉末、内部気孔、アクセスできない表面、寸法検査、適切な非破壊検査を考慮する必要があります。
必要な品質認定のレベルは用途に合わせるべきです。形状確認用の試作品と、安全性が重視される航空宇宙・医療用途の部品とでは、求められる証拠や試験は異なります。
CAD形状を印刷できるという理由だけで、その部品が量産可能になるわけではありません。清掃、仕上げ、検査が可能で、要求機能を満たせる必要があります。
多くの金属部品は、必ずしも単一の工法だけで製造する必要はありません。
ハイブリッド製造では、積層造形に適した特徴をSLMで製造し、高精度が必要な寸法や表面をCNCで仕上げます。
例えば、SLMで内部流路を一体化したコンパクトな部品を造形し、次の箇所をCNCで仕上げることができます。
これにより、積層造形の設計自由度を保ちながら、すべての表面を印刷だけで最終仕様に仕上げる必要がなくなります。
ハイブリッド製造は設計段階から計画することで効果を発揮します。エンジニアは、仕上げ用の加工代、治具のアクセス、基準面、サポート位置、印刷後に加工する表面へのアクセスを考慮する必要があります。
実際には「SLMかCNCか」ではなく、「SLMとCNCの併用」が最適な場合もあります。
実際の事例として、サンダーレーザーの自社製造で行われた取り組みがあります。詳しくは、Thunder Boltカッティングコーンの導入事例で紹介しています。
従来のカッティングコーンは、個別にCNC加工した3つの部品を精密に組み立てる構造でした。エンジニアリングチームは、これらの部品をそのまま印刷するのではなく、SLM向けに構造を再設計しました。
Thunder SLM-175を用いて2部品構成を開発し、ステンレス鋼粉末でカッティングコーンを製造しました。
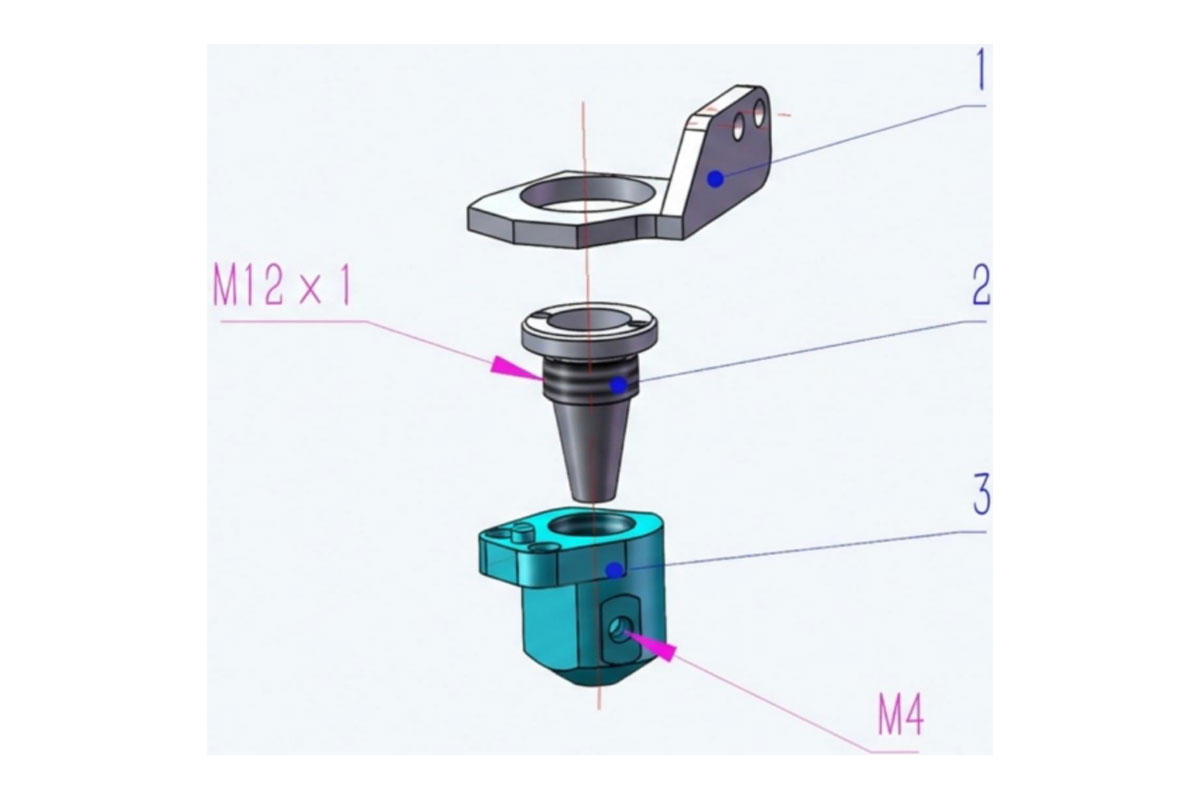
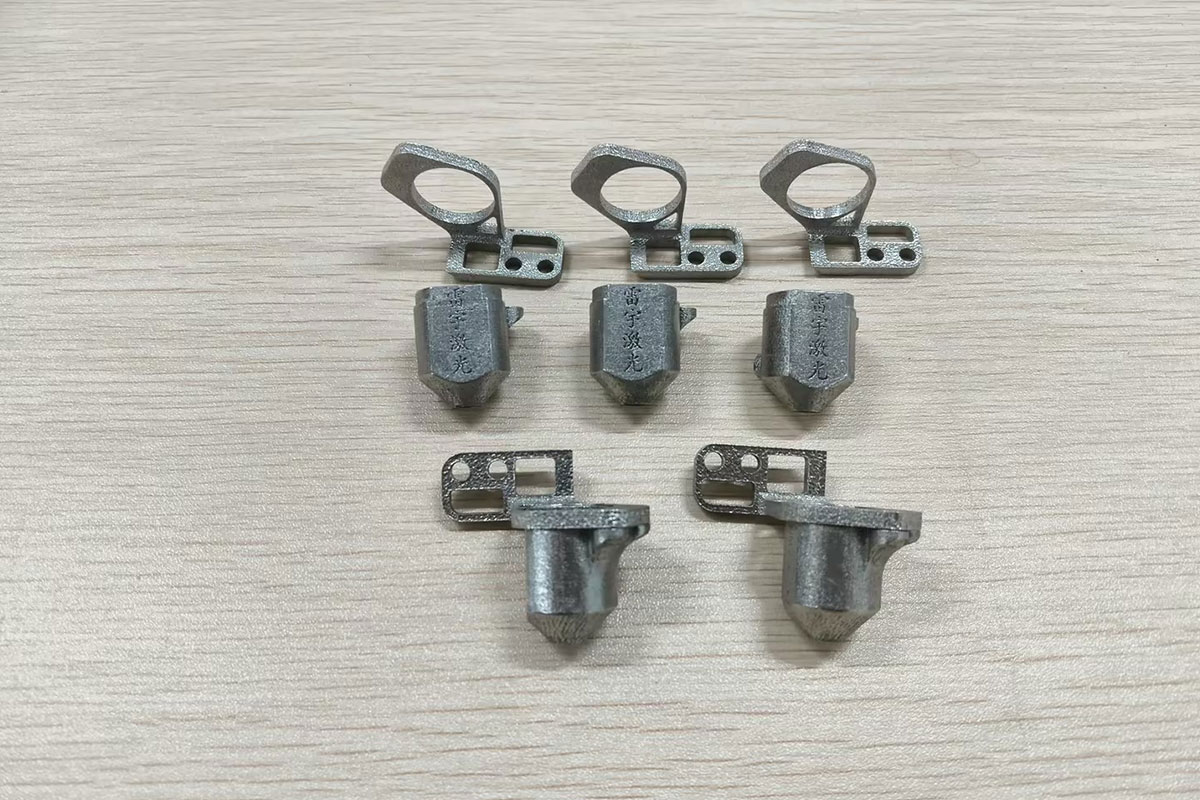
社内の工程記録によると、約8.5時間の造形ジョブで22個を製造し、1個当たりの平均印刷時間は約23分でした。
従来のCNC工程では、カッティングコーン1個当たりの加工時間が約60分と記録されています。
バッチ全体から算出したSLMの平均印刷時間は、記録されたCNC加工時間より約62%短い結果となりました。ただし、これは記録された工程時間の比較であり、完成品の製造サイクル全体を比較したものではありません。
さらに重要なのは、このプロジェクトが、形状の再設計、部品の統合、バッチ造形の計画という3つの取り組みを組み合わせたことです。
再設計されたカッティングコーンは、すでに正式に販売されています。
この事例から分かるのは、積層造形の価値は単に製造設備を置き換えることではなく、部品の設計と製造工程そのものを見直せる点にあるということです。
製造方法を選ぶ前に、部品の設計、生産、品質に関する主要な要件を評価しましょう。
| 主な要求事項 | 初期推奨 | 確認すべき項目 |
|---|---|---|
| 単純な形状で工具が届きやすい | CNC | 加工コスト、段取り、数量 |
| 単純な部品に厳しい表面公差が必要 | CNC | 仕上げ仕様、生産数量 |
| 複雑な閉鎖型・曲線状内部流路 | SLMを検討 | 粉末除去、サポート、検査 |
| 部品一体化の可能性がある組立品 | SLMを検討 | 機能、接合要求、組立全体のコスト |
| 大きな設計変更を伴う複雑な機能試作品 | SLMを検討 | 造形準備、試作品完成までの総所要時間 |
| 積層造形形状と高精度な取付面の両方が必要 | SLM + CNC | 加工代、基準面、治具アクセス |
| 単純部品の大量・繰り返し生産 | CNCが有利な場合が多い | 合格品当たりのコスト、生産能力 |
| 安全性が重要、または規制の厳しい用途 | 品質認定に基づいて判断 | 材料データ、工程管理、試験、認証要件 |
このマトリクスは初期検討のためのものであり、製造を自動的に承認するものではありません。
より確実に判断するには、CADモデル、対象合金、重要公差、年間およびバッチ数量、希望納期、機能的な荷重、検査要件、許容コストをまとめた簡単な技術要件書を準備してください。
これらの情報を基に、CNCとSLMを同じ仕様で比較できます。
評価の結果、積層造形が適していると判断した場合、次は必要な仕様を満たす装置と工程条件を検討します。SLM金属3Dプリンターの選び方では、造形サイズ、材料適合性、生産性、総所有コストの評価方法を紹介しています。
CNC加工は、工具が届きやすい形状、高精度が必要な部品、多くの確立された製造工程において、引き続き非常に有効です。
一方、SLM金属3Dプリントは、複雑な内部構造、部品の一体化、柔軟な機能試作、特定の小ロット製造に新しい可能性をもたらします。
どちらの方法も、常に速く、安く、優れているわけではありません。
最適な判断は、完成部品に求める条件から始め、設計、製造、仕上げ、検査、納期、コストを逆算して比較することです。
従来の切削加工が明らかに適する部品もあれば、SLM向けの再設計に価値がある部品もあります。また、両方の技術を組み合わせることで最適な結果が得られる場合もあります。
必要な機能と品質を、最も効果的な製造工程全体を通じて実現できる方法を選びましょう。
積層造形の活用が期待できる複雑な金属部品を開発していますか。CAD設計、材料要件、生産数量、製造目標について、サンダーレーザーにご相談ください。
今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
次のプロジェクトに最適なレーザー加工機を見つける
さまざまな素材、ワークフロー、生産ニーズに対応するThunder Laserのソリューションをご覧ください。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販


