


Design for Metal 3D Printing: 8 Essential SLM Design Guidelines
 2026-10-16


Série Bolt
Machine de gravure laser professionnelle de haute précision

Série Nova
Machine de découpe laser CO₂ grand format à tube en verre

Série Nova Plus
Découpeuse laser CO₂ RF professionnelle

Série Titan
Système laser CO₂ RF de qualité industrielle

Série Titan Pro
Système laser industriel à double source CO₂ RF et MOPA


Qu'est-ce que vous cherchez POUR?
Recherche à travers les produits, les articles de blog, le contenu de support et les ressources.

Design for Metal 3D Printing: 8 Essential SLM Design Guidelines
2026-10-16

L'impression 3D métal permet de fabriquer des canaux internes complexes, des composants intégrés, des structures allégées et des prototypes fonctionnels difficiles à réaliser par usinage conventionnel. Cependant, une plus grande liberté géométrique ne signifie pas que chaque modèle CAO est prêt à être imprimé.
La fusion sélective par laser (SLM), un procédé de fusion laser sur lit de poudre (LPBF), construit les pièces couche par couche à partir de poudre métallique. Contrairement au CNC, où l'accès des outils est déterminant, la SLM impose de prendre en compte l'orientation, la chaleur, les supports, l'évacuation de la poudre et les post-traitements.
Pour les ingénieurs qui développent des composants aux géométries complexes en impression 3D métal, comprendre ces contraintes est essentiel pour transformer un concept numérique en pièce physique utilisable.
Ce guide présente les principes de conception pour la fabrication additive (DfAM), huit règles essentielles pour la SLM, les erreurs courantes et un processus pratique allant de la CAO au prototype métallique fonctionnel.
Que vous prépariez votre premier projet SLM ou amélioriez un composant existant, l'objectif reste le même : concevoir une pièce imprimable, finissable, contrôlable et réellement utilisable.
La DfAM consiste à concevoir ou adapter des composants afin de tirer parti des possibilités de la fabrication additive tout en tenant compte des limites du procédé choisi.
La conception traditionnelle pour la fabrication (DFM) étudie comment produire efficacement une pièce : en CNC, cela implique notamment l'accès des outils, le bridage, les trajectoires de coupe, l'enlèvement de matière et les reprises.
En SLM, les ingénieurs doivent plutôt étudier la construction couche par couche, la gestion de la chaleur, les connexions des supports et les opérations réalisées après impression.
La DfAM ne consiste donc pas simplement à alléger ou compliquer la géométrie. Elle vise à concevoir le parcours complet de fabrication.
Partir de la fonction, et non du procédé d’origine. Un assemblage CNC ne doit pas forcément être reproduit à l’identique. Certaines pièces peuvent être regroupées, certains canaux modifiés et certaines interfaces supprimées.
Concilier liberté géométrique et fabricabilité. Un canal imprimable peut être difficile à nettoyer ; une paroi fine peut se déformer lors du détachement ; une forme complexe peut exiger une finition considérable.
Penser à la pièce finie dès le départ. L’état du matériau, les tolérances, le retrait des supports, l’accès à l’usinage, les contrôles et la répétabilité doivent influencer la conception initiale.
L’orientation de fabrication détermine la position du composant dans la machine SLM. Une même CAO peut nécessiter des supports, durées d’impression et finitions très différents selon son orientation.
Une longue équerre placée verticalement occupe moins de surface sur le plateau, mais augmente le nombre de couches. Placée à plat, elle peut réduire la hauteur de fabrication, tout en créant des zones en surplomb à soutenir. Aucune orientation n’est automatiquement meilleure.
Elle affecte le volume des supports, la qualité des surfaces orientées vers le bas, le transfert thermique, les contraintes résiduelles, la déformation, les propriétés mécaniques liées à la direction de fabrication, ainsi que la capacité de regrouper plusieurs pièces.
Choisir uniquement l’orientation permettant de remplir au maximum le plateau, sans tenir compte du retrait des supports ni des opérations après impression.
Repérez les surfaces critiques, les passages internes, les points probables de contact avec les supports et les directions de charge. Comparez plusieurs orientations en intégrant les besoins de finition.
Question à vérifier dans la CAO : L’orientation retenue optimise-t-elle l’ensemble de la fabrication, et pas seulement l’occupation du plateau ?
La SLM peut créer des parois fines, nervures, petits trous et détails délicats. Pourtant, une caractéristique imprimable dans des conditions favorables n’est pas nécessairement adaptée à une pièce fonctionnelle.
Une paroi peut se déformer sous l’effet de la chaleur, lors du retrait des supports, du nettoyage ou de la manipulation. L’épaisseur minimale imprimable n’est donc pas forcément l’épaisseur appropriée à l’usage prévu.
Il faut considérer ensemble la hauteur et la portée non soutenue, le matériau, l’orientation, la connexion à la structure environnante, les paramètres laser, les efforts fonctionnels et les opérations de finition.
Une petite paroi solidement raccordée et une paroi haute autoportante de même épaisseur peuvent réagir très différemment à l’impression.
Appliquer à Thunder ou à une autre machine une épaisseur minimale publiée pour un matériau ou un procédé différent.
Repérez les parois critiques, nervures, ergots, jeux étroits et petits détails. Distinguez la faisabilité géométrique de la tenue mécanique et confirmez les limites critiques avec l’équipe de fabrication.
Question à vérifier dans la CAO : Les éléments les plus fins résisteront-ils aussi bien à l’impression qu’à leur utilisation finale ?
En SLM, chaque nouvelle couche repose sur la matière préalablement consolidée ou sur des zones soutenues. Certains surplombs, surfaces orientées vers le bas ou géométries instables nécessitent des supports pour maintenir la pièce et gérer la chaleur.
Ces supports facilitent la fabrication, mais consomment de la matière et du temps, demandent une extraction et peuvent laisser des marques à finir.
Un passage horizontal à plafond plat et large peut être plus difficile à construire sans supports qu’une section convenablement arquée ou en forme de goutte. Le résultat dépend néanmoins de la taille, du matériau, de l’orientation et des paramètres du procédé.
Un angle de surplomb souvent cité ne constitue jamais une garantie universelle de fabrication sans support.
Dessiner des cavités internes sans vérifier si les supports éventuellement nécessaires pourront être atteints et retirés.
Examinez les surfaces orientées vers le bas et les points de contact probables. Préférez les zones accessibles, évitez si possible les faces fonctionnelles et modifiez la géométrie ou l’orientation si un support resterait prisonnier.
Question à vérifier dans la CAO : Chaque support indispensable pourra-t-il être placé puis retiré sans détériorer la pièce ?
La possibilité d’intégrer des conduits courbes, collecteurs compacts, circuits de refroidissement conformes et passages de fluide est l’un des principaux avantages de la SLM.
Mais la poudre non fusionnée demeure autour des surfaces construites et peut rester dans les canaux. Un passage fermé, très étroit ou difficile d’accès peut se révéler impossible à nettoyer correctement.
Prévoyez des ouvertures adaptées lorsque la fonction le permet ; évitez les culs-de-sac superflus ; évaluez la longueur, les courbures et les ramifications ; contrôlez les besoins en supports internes ; définissez une méthode de vérification du nettoyage et de la continuité des canaux.
Optimiser la complexité du canal dans la CAO sans décider comment retirer la poudre et inspecter les passages.
Suivez chaque canal de son entrée à sa sortie, identifiez les zones de rétention et étudiez comment orienter ou manipuler la pièce pendant le nettoyage. Ajoutez au besoin des accès utiles également à l’inspection.
Question à vérifier dans la CAO : Les passages internes pourront-ils être fabriqués, dépoudrés et vérifiés avant utilisation ?
Toutes les caractéristiques d’une pièce métallique n’ont pas besoin de sortir de l’imprimante à leur dimension finale. Les trous de fixation à tolérance serrée, filetages, logements de roulements, faces de montage et surfaces d’étanchéité sont souvent mieux finis par usinage CNC.
La SLM peut former une géométrie interne intégrée pendant que le CNC assure les dimensions de précision. Les procédés peuvent ainsi être complémentaires.
Si une surface doit être usinée après impression, il faut anticiper la surépaisseur, l’accès de l’outil, les références géométriques et le bridage. Notre comparatif impression 3D métal et usinage CNC détaille les situations où chaque méthode, ou leur combinaison, est pertinente.
La consolidation d’un assemblage peut également être examinée lorsque cela ne compromet ni l’entretien ni l’inspection. L’étude de cas du cône de découpe de Thunder illustre cette démarche sans imposer de reproduire le procédé d’origine.
Préparer une pièce sans surfaces accessibles pour la maintenir, puis découvrir qu’un usinage précis est impossible.
Identifiez les cotes critiques, les faces finies et les caractéristiques pouvant rester brutes d’impression. Préparez les références et l’accès des outils avant de lancer la fabrication.
Question à vérifier dans la CAO : Les caractéristiques critiques pourront-elles être finies et contrôlées avec un montage réaliste ?
La SLM soumet le métal à des cycles répétés de fusion et de solidification. Les gradients de température peuvent générer des contraintes résiduelles et des déformations dimensionnelles.
L’importance de ces phénomènes dépend notamment de l’alliage, de la géométrie, de l’orientation, des supports, de la stratégie de balayage et du traitement ultérieur.
Surveillez les grandes surfaces relativement planes, les parois fines raccordées à des masses épaisses, les structures longues non soutenues, les changements brusques de section et les pièces exigeant une excellente planéité ou un alignement précis.
Supposer qu’un modèle CAO exact garantira une pièce identique après impression et séparation du plateau.
Repérez les écarts d’épaisseur et les zones sensibles à la chaleur. Envisagez une orientation ou des supports différents. Pour les applications exigeantes, la simulation, les paramètres validés, la détente des contraintes et le contrôle dimensionnel peuvent être utiles.
Question à vérifier dans la CAO : Les risques de déformation pendant l’impression et après détachement ont-ils été évalués ?
Une impression réussie ne signifie pas que la pièce fonctionnelle est terminée. Selon le besoin, il faut dépoudrer, séparer du plateau, retirer les supports, effectuer un traitement thermique, polir, usiner et contrôler.
Ces étapes doivent influencer la conception dès le début, notamment pour les zones inaccessibles et les surfaces de référence.
Vérifiez si les outils, dispositifs de bridage et équipements de mesure peuvent atteindre les zones à finir. Un support externe est souvent plus simple à retirer qu’un support situé au fond d’une cavité.
Les critères d’acceptation dépendent de l’usage. Une maquette de vérification peut nécessiter un simple contrôle visuel et dimensionnel ; une pièce fortement sollicitée peut exiger des essais matériaux ou un contrôle interne non destructif.
Finaliser la CAO sans prévoir les étapes de nettoyage, la fixation lors de l’usinage ou les moyens d’inspection.
Rédigez un plan simple de finition et de contrôle avec les surfaces concernées, leur accessibilité, les critères d’acceptation et les moyens de mesure disponibles.
Question à vérifier dans la CAO : La pièce brute pourra-t-elle devenir une pièce finie et conforme grâce aux procédés disponibles ?
La SLM convient bien aux prototypes fonctionnels complexes, mais une première impression réussie ne prouve pas que le procédé sera reproductible en production.
Lors du passage aux petites séries, l’agencement des composants, leur orientation, les supports, la hauteur de fabrication, la capacité de finition et les contrôles deviennent déterminants.
Plusieurs pièces peuvent partager un même lot, mais ajouter davantage de composants sur le plateau n’augmente pas toujours la productivité si les opérations de finition ou de contrôle deviennent plus difficiles.
Une fabrication répétée peut nécessiter une manutention contrôlée de la poudre, une préparation documentée, des paramètres stables et des vérifications qualité. Une modification importante du modèle peut imposer une nouvelle revue du procédé.
Optimiser uniquement la première impression sans considérer les quantités futures, l’économie du lot et la stabilité de fabrication.
Dès le prototypage, discutez des volumes attendus, de la fréquence des lots, de la capacité de finition, des exigences qualité et de la répétabilité.
Question à vérifier dans la CAO : Cette conception restera-t-elle pratique lorsqu’elle devra être imprimée, finie et contrôlée à plusieurs reprises ?
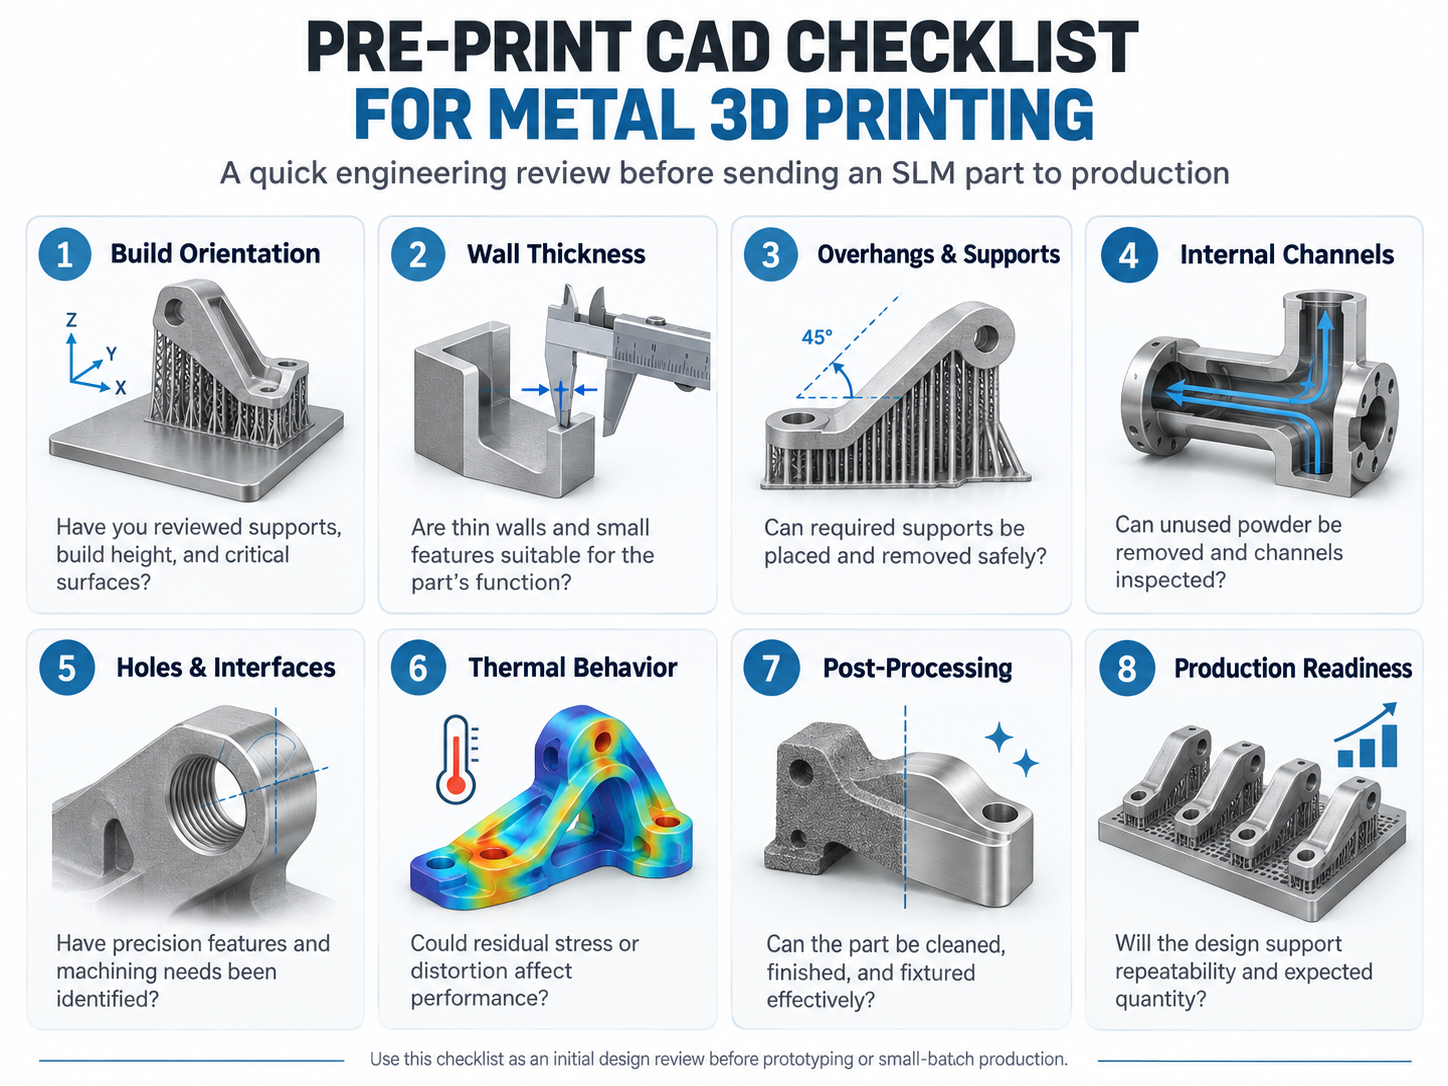
De nombreux problèmes SLM ne proviennent pas d’une seule cote incorrecte, mais de l’oubli d’une étape importante de fabrication. Voici cinq situations typiques.
| Erreur de conception | Conséquence | Approche recommandée |
|---|---|---|
| Choisir l’orientation uniquement pour remplir le plateau | Davantage de supports, de déformations ou de finition | Évaluer le processus complet |
| Créer des cavités fermées et inaccessibles | Poudre non fondue potentiellement piégée | Prévoir des ouvertures de dépoudrage |
| Employer des caractéristiques très fines sans contrôle fonctionnel | Déformation ou dommages possibles | Examiner structure et procédé conjointement |
| Ignorer l’usinage secondaire | Surfaces critiques difficiles à finir | Prévoir surépaisseurs, références et accès |
| Considérer un premier tirage réussi comme prêt pour la production | Répétabilité et qualité encore incertaines | Formaliser fabrication et inspection |
Un modèle CAO imprimable n’est qu’une étape vers la réalisation d’un composant métallique fonctionnel.
Après avoir compris les règles de conception, une équipe d’ingénierie peut organiser son projet en six étapes.
Décrivez l’application, les charges, l’environnement, les matériaux, les tolérances, les surfaces critiques et les quantités attendues. Sans critères clairs, il est difficile de déterminer si le prototype est réussi.
Recherchez les parois fines, les surplombs, les cavités inaccessibles, les passages internes complexes, les interfaces critiques et les défauts de géométrie numérique tels que les ouvertures involontaires ou les intersections.
Choisissez un alliage compatible avec le procédé disponible. Comparez les orientations, supports, hauteurs de fabrication et emplacements des surfaces critiques ; examinez le regroupement éventuel de plusieurs pièces.
Déterminez les connexions des supports, la méthode de séparation, les surfaces à usiner, les traitements éventuels et les procédures de vérification des dimensions et caractéristiques fonctionnelles.
Préparez la fabrication avec une configuration adaptée et des paramètres validés. Après impression, effectuez le dépoudrage, le retrait, la finition et les inspections nécessaires.
Comparez la pièce obtenue aux exigences initiales. Analysez les écarts de géométrie, de dimensions, de matériau ou d’assemblage, puis modifiez au besoin la CAO, la préparation du lot ou le post-traitement.
Cette démarche relie la liberté de conception numérique aux contraintes réelles de fabrication.
Avant de soumettre un modèle en SLM, utilisez ces questions pour une première revue technique.
| Point à vérifier | Question clé |
|---|---|
| Exigences fonctionnelles | Les charges, matériaux, tolérances et conditions d’usage sont-ils définis ? |
| Orientation de fabrication | Supports, hauteur, qualité de surface et déformations ont-ils été étudiés ? |
| Épaisseur de paroi | Les détails fins conviennent-ils au matériau et à la fonction ? |
| Surplombs et supports | Tous les supports nécessaires pourront-ils être placés et retirés ? |
| Passages internes | La poudre pourra-t-elle être évacuée et les canaux vérifiés ? |
| Trous et interfaces | Les caractéristiques à usiner en précision sont-elles identifiées ? |
| Comportement thermique | Les risques de contrainte et déformation ont-ils été examinés ? |
| Post-traitement | La pièce pourra-t-elle être séparée, nettoyée, finie et bridée ? |
| Inspection | Les caractéristiques critiques pourront-elles être mesurées ? |
| Plan de production | La conception convient-elle aux quantités et à la répétabilité attendues ? |
Toutes les réponses n’ont pas besoin d’être définitives avant une première revue de fabricabilité. Utilisez cette liste pour identifier les incertitudes à discuter avec l’équipe technique.
Résoudre ces points avant fabrication peut limiter les itérations inutiles et améliorer les chances d’obtenir un prototype fonctionnel.
Une bonne conception en impression 3D métal ne se limite pas à créer des formes difficiles à usiner. Elle associe la géométrie, l’orientation, le matériau, les supports, l’évacuation de la poudre, la finition, le contrôle et les exigences de production.
Cette approche permet d’utiliser la SLM là où elle apporte une réelle valeur : prototypes complexes, composants intégrés et certaines petites séries.
Pour démarrer, il n’est pas nécessaire de compliquer la géométrie. Il faut surtout comprendre ce que la pièce finale doit accomplir et comment la totalité du procédé peut y parvenir.
L’objectif n’est pas seulement un modèle CAO imprimable, mais un composant métallique fiable, facile à finir et validé pour son application.
Vous préparez un prototype métallique complexe ou étudiez l’utilisation de la fabrication additive ? Découvrez nos solutions d’impression 3D métal Thunder SLM et échangez avec notre équipe technique sur votre modèle CAO, l’alliage, les tolérances et les objectifs de fabrication.
Parlez à nos experts dès maintenant!
Veuillez laisser vos coordonnées afin que nous puissions mieux vous servir.
TROUVEZ LE LASER ADAPTÉ À VOTRE PROCHAIN PROJET
Découvrez les solutions Thunder Laser conçues pour différents matériaux, workflows et besoins de production.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


