


Au-delà de l'usinage traditionnel : comment l'impression 3D métal permet de créer des géométries complexes
 2026-10-01


Série Bolt
Machine de gravure laser professionnelle de haute précision

Série Nova
Machine de découpe laser CO₂ grand format à tube en verre

Série Nova Plus
Découpeuse laser CO₂ RF professionnelle

Série Titan
Système laser CO₂ RF de qualité industrielle

Série Titan Pro
Système laser industriel à double source CO₂ RF et MOPA


Qu'est-ce que vous cherchez POUR?
Recherche à travers les produits, les articles de blog, le contenu de support et les ressources.

Au-delà de l'usinage traditionnel : comment l'impression 3D métal permet de créer des géométries complexes
2026-10-01

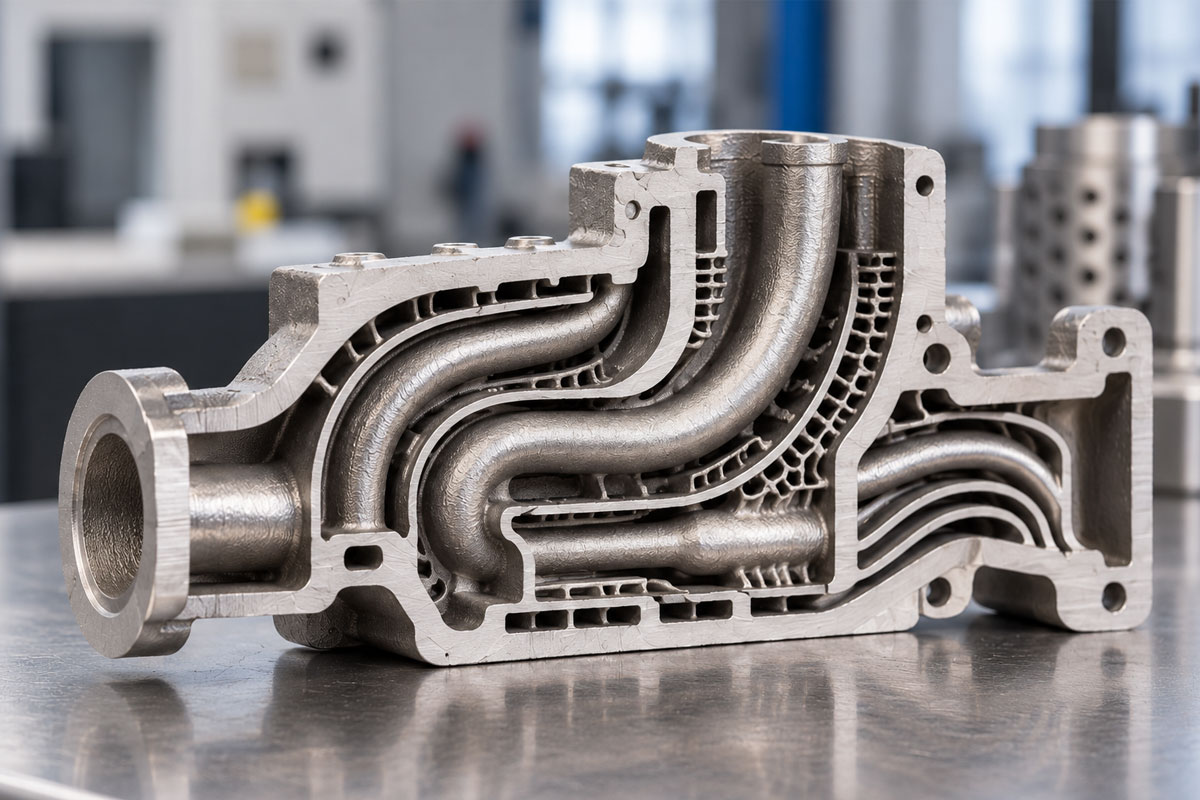
Une pièce métallique peut sembler simple de l'extérieur, alors que ses caractéristiques les plus importantes se cachent à l'intérieur : un canal incurvé, une structure cellulaire légère ou un réseau de circulation intégré. Ces éléments peuvent être difficiles à usiner, non pas parce que l'usinage CNC manque de précision, mais parce que les outils de coupe doivent pouvoir accéder physiquement aux surfaces à travailler.
L'impression 3D métal change cette contrainte de conception. Grâce à la fusion laser sur lit de poudre (LPBF), une pièce est fabriquée couche par couche à partir de poudre métallique, ce qui permet de réaliser certaines géométries internes et interconnectées sans subir les mêmes contraintes d'accès des outils. La véritable question n'est toutefois pas « Peut-on l'imprimer ? », mais plutôt « L'impression de cette géométrie améliore-t-elle le résultat global de fabrication ? »
L'usinage CNC reste un excellent choix pour les surfaces de précision, les éléments accessibles et de nombreuses pièces de production. Les difficultés apparaissent lorsqu'une conception exige des canaux internes incurvés et fermés, des espaces internes imbriqués ou des éléments inaccessibles aux outils de coupe.
Un passage incurvé peut nécessiter plusieurs perçages qui se croisent et des bouchons d'obturation ; une cavité fermée peut imposer l'usinage de deux moitiés assemblées par un joint étanche. Aucune de ces méthodes n'est fondamentalement mauvaise. La question est de savoir si une modification de la géométrie permet de supprimer une opération difficile ou une interface critique sans créer de problèmes plus importants en aval.
La technologie LPBF offre une autre approche : concevoir la pièce en fonction de son utilisation plutôt qu'en fonction de l'accessibilité des outils de coupe. Cette approche est étroitement liée à la conception pour la fabrication additive (DfAM).
Les passages internes peuvent suivre des trajectoires tridimensionnelles, ce qui rend la technologie LPBF intéressante pour certains composants de gestion thermique, collecteurs de fluides et applications d'outillage telles que le refroidissement conforme dans la fabrication de moules. L'avantage réside dans la possibilité de positionner les canaux là où ils sont nécessaires, et non dans la complexité pour elle-même.
Les canaux doivent néanmoins présenter une forme et des dimensions réalisables, permettre l'évacuation de la poudre non fusionnée et disposer d'une méthode d'inspection adaptée. Un canal fermé qui ne peut pas être nettoyé ou contrôlé peut s'avérer inadapté à une utilisation en production.
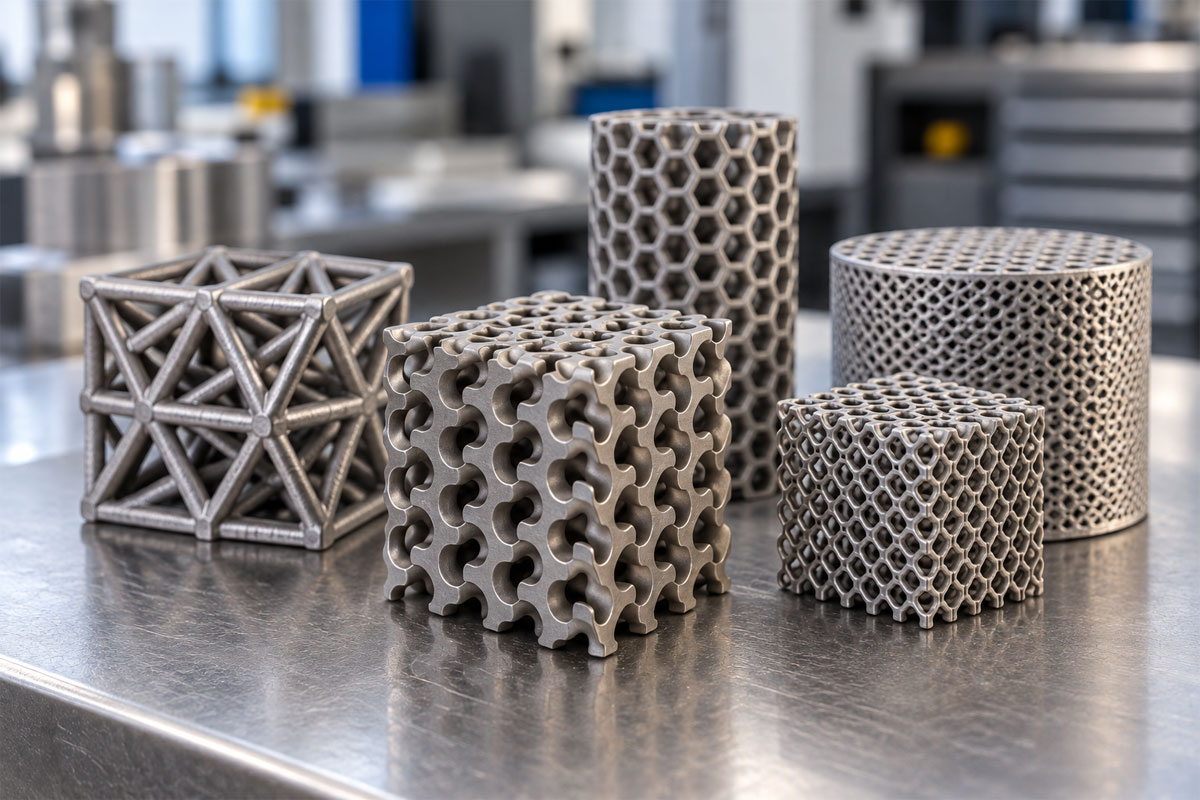
Une structure en treillis mérite d'être envisagée lorsque les ingénieurs doivent répartir la matière différemment, et pas simplement créer un motif visuellement impressionnant. Elle peut notamment permettre de réduire la masse ou d'adapter la rigidité, à condition que les charges appliquées et les essais de validation confirment ces avantages.
La géométrie doit être évaluée en fonction des charges réelles et des contraintes de fabrication. Les éléments fins, la poudre piégée, l'état de surface et les possibilités d'inspection peuvent être aussi importants que le motif du treillis lui-même.
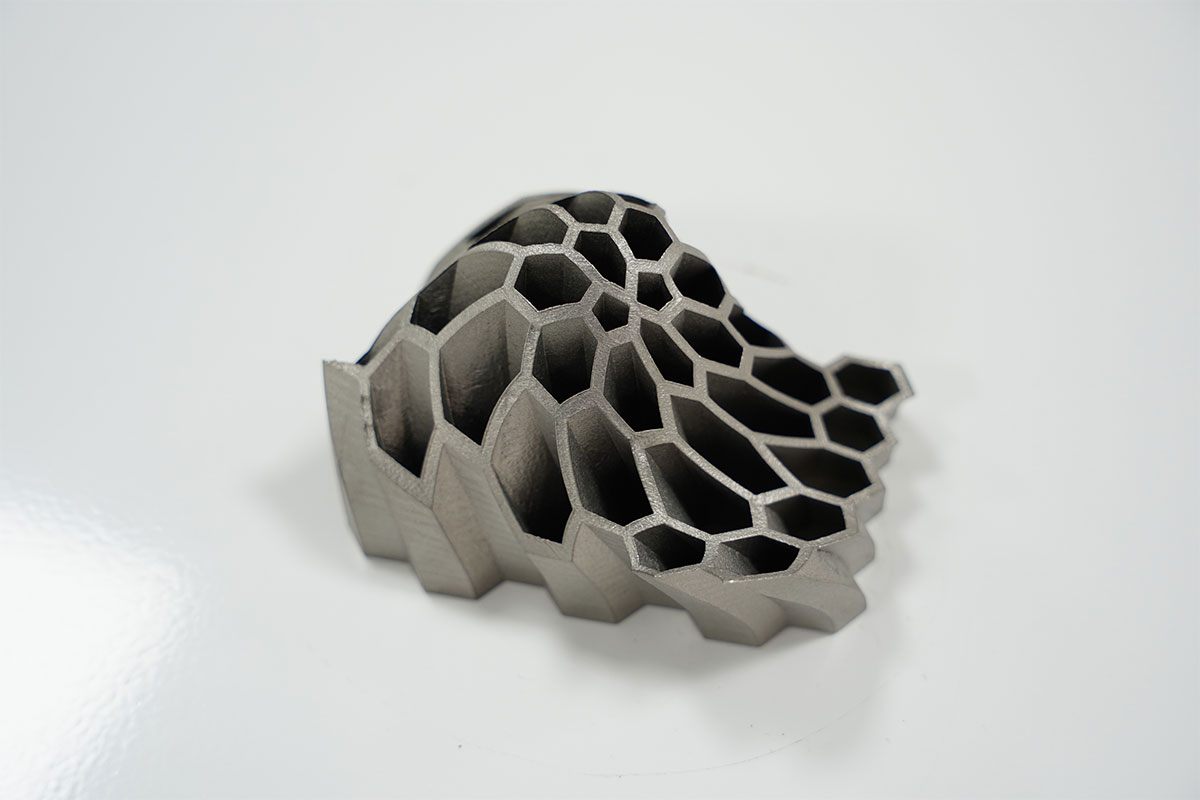
Une zone creuse peut réduire la masse d'une pièce ou accueillir une fonction interne, mais elle risque également de retenir de la poudre métallique non fusionnée. Il ne suffit donc pas de décider de creuser la pièce : il faut aussi déterminer si l'épaisseur des parois, les ouvertures d'accès et la méthode d'inspection rendent cette cavité réellement exploitable.
Cette liberté de conception s'accompagne de plusieurs exigences : prévoir des voies d'évacuation de la poudre, éviter les supports inaccessibles et déterminer si les surfaces internes critiques nécessitent des opérations de finition supplémentaires.
Les contraintes d'accès des outils peuvent obliger les ingénieurs à diviser une conception fonctionnelle en plusieurs pièces usinables. La technologie LPBF permet parfois de regrouper ces éléments en un nombre réduit de composants, ce qui peut limiter les jonctions et les opérations de manutention, sans nécessairement réduire l'ensemble du travail de production.
La consolidation des pièces n'apporte une réelle valeur ajoutée que si elle améliore le processus global. Le temps de fabrication, la manipulation de la poudre, le traitement thermique, le retrait des supports, l'usinage, l'inspection et les opérations d'assemblage restantes doivent tous être pris en compte.
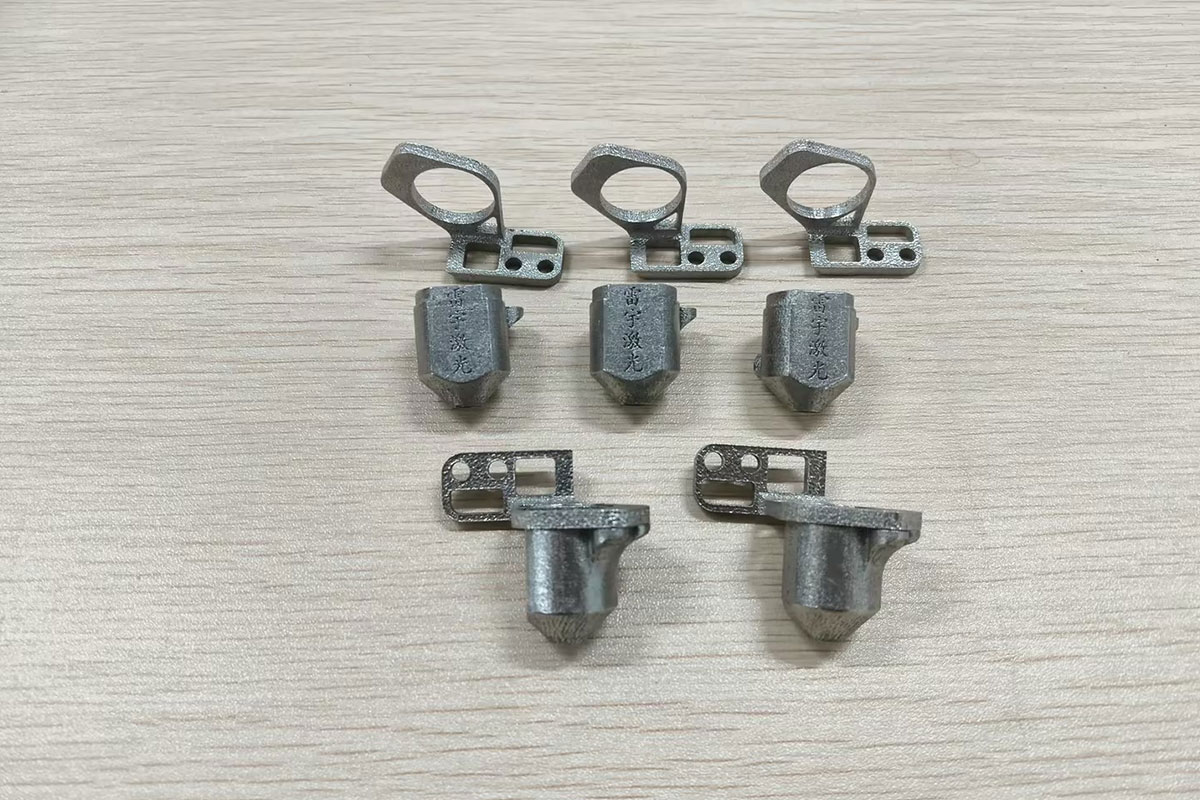
La documentation interne de Thunder Laser sur les applications SLM présente un cône utilisé dans un système de découpe métallique. Sa conception traditionnelle, constituée de trois pièces usinées, a été repensée en une configuration à deux éléments adaptée à la fabrication additive.
Cet exemple montre comment un nouveau procédé de fabrication peut conduire à repenser l'architecture d'un composant. Cela ne signifie pas que l'impression 3D soit intrinsèquement plus rapide ou moins coûteuse pour toutes les pièces. Toute comparaison des temps ou des coûts de production doit reposer sur des hypothèses vérifiées et comparables, notamment concernant la taille des lots et le post-traitement.
Les documents techniques SLM de Thunder présentent également des structures creuses complexes et des structures en treillis réalisées à titre de démonstration. Ces échantillons illustrent la liberté de conception de manière plus concrète que de simples visuels génériques : ils relient les principes techniques aux géométries réellement explorées par l'équipe Thunder.
Un test pratique pour décider de poursuivre ou non : avant de lancer la fabrication, identifiez l'élément interne le plus difficile d'accès, expliquez comment la poudre pourra en être évacuée, précisez les surfaces nécessitant un usinage et définissez la méthode d'inspection. Si l'une de ces étapes reste sans réponse, la conception n'est pas prête pour la production simplement parce qu'elle semble imprimable en CAO.
Ces vérifications sont particulièrement importantes lors du passage d'un prototype visuellement impressionnant à un composant industriel fonctionnel.
Commencez par identifier la principale difficulté. S'agit-il de l'accès des outils, de la complexité de l'assemblage, de la personnalisation ou du délai de fabrication des outillages ? La technologie SLM mérite particulièrement d'être étudiée lorsque l'une de ces contraintes joue un rôle déterminant dans le projet et que la géométrie envisagée peut être nettoyée, finie et inspectée correctement.
Elle peut être moins intéressante pour une géométrie simple, usinable rapidement et économiquement au volume requis. De nombreuses méthodes de production performantes associent fabrication additive et finition conventionnelle plutôt que de les considérer comme deux solutions opposées.
Avant de choisir un procédé, examinez l'alliage, le volume de fabrication nécessaire, les dimensions critiques, les quantités à produire, l'accessibilité pour l'évacuation de la poudre, le post-traitement, les exigences d'inspection et le coût total acceptable. Pour approfondir l'évaluation des équipements et de leur adéquation à la production, consultez notre guide d'achat des imprimantes 3D métal SLM.
La technologie LPBF élargit les possibilités de conception, mais sa véritable valeur apparaît lorsque la géométrie répond à un besoin de fabrication mesurable. Les canaux incurvés, les treillis, les cavités et les assemblages consolidés doivent améliorer la fonction, le processus de production ou l'économie d'une application, et non simplement démontrer qu'une machine peut imprimer une forme compliquée.
La gamme SLM de Thunder Laser prend en charge des applications qualifiées de fabrication additive métallique, depuis les études d'ingénierie jusqu'à certains prototypes fonctionnels et pièces produites en petites séries. La faisabilité dépend de la pièce, de l'alliage, des paramètres du procédé, du choix du matériau et des exigences de validation.
Pour une présentation plus générale des applications SLM et des aspects de fabrication liés aux moules et à l'outillage, consultez notre article SLM Metal 3D Printers: The 2026 Ultimate Guide. Le présent article se concentre sur l'évaluation de la fabricabilité des géométries complexes.
Découvrez les solutions d'impression 3D métal SLM de Thunder Laser et présentez les exigences de votre pièce à notre équipe technique pour une évaluation de votre application.
Oui. La technologie LPBF permet de créer certains passages internes tridimensionnels difficiles d'accès avec les outils de coupe traditionnels. L'évacuation de la poudre, la géométrie des éléments et les méthodes d'inspection doivent être prises en compte dès la conception.
Elles permettent de répartir différemment la matière dans une pièce et peuvent contribuer à l'allègement ou à l'adaptation de son comportement mécanique. Ces avantages dépendent de la conception, des charges, du matériau, de la qualité du procédé et des essais de validation.
Pas dans tous les cas. La technologie SLM est intéressante pour certaines pièces complexes ou personnalisées, tandis que le CNC reste souvent efficace pour les éléments de précision accessibles et de nombreux volumes de production. Les processus hybrides sont courants.
Non. Les supports, les effets thermiques, les dimensions minimales des éléments, la poudre piégée, les opérations de finition et les exigences d'inspection peuvent empêcher une conception numérique de devenir une pièce réellement utilisable.
Parlez à nos experts dès maintenant!
Veuillez laisser vos coordonnées afin que nous puissions mieux vous servir.
TROUVEZ LE LASER ADAPTÉ À VOTRE PROCHAIN PROJET
Découvrez les solutions Thunder Laser conçues pour différents matériaux, workflows et besoins de production.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


