


Impression 3D métal vs usinage CNC : quand choisir la fabrication additive ?
 2026-10-01


Série Bolt
Machine de gravure laser professionnelle de haute précision

Série Nova
Machine de découpe laser CO₂ grand format à tube en verre

Série Nova Plus
Découpeuse laser CO₂ RF professionnelle

Série Titan
Système laser CO₂ RF de qualité industrielle

Série Titan Pro
Système laser industriel à double source CO₂ RF et MOPA


Qu'est-ce que vous cherchez POUR?
Recherche à travers les produits, les articles de blog, le contenu de support et les ressources.

Impression 3D métal vs usinage CNC : quand choisir la fabrication additive ?
2026-10-01

Impression 3D métal ou usinage CNC : quelle solution choisir pour votre prochain composant métallique ? La réponse dépend de la fonction attendue, de la complexité de la pièce, des quantités nécessaires et des opérations requises pour la fabriquer et la contrôler.
L'usinage CNC reste souvent le choix le plus pratique pour les géométries accessibles et les surfaces de précision. Mais lorsqu'un composant comporte des géométries internes complexes, plusieurs pièces assemblées ou des modifications fréquentes, la fabrication additive métallique mérite d'être envisagée.
La fusion sélective par laser (SLM), une technologie de fusion laser sur lit de poudre, construit les pièces métalliques couche par couche plutôt que de retirer de la matière d'un bloc. Cette différence ouvre de nouvelles possibilités de conception, sans pour autant rendre automatiquement l'impression plus rapide ou moins coûteuse.
Ce guide compare l'impression 3D métal et l'usinage CNC selon la géométrie, la flexibilité du prototypage, la précision, les propriétés des matériaux, les délais, les volumes de production et le coût total. Il propose également une méthode pratique pour choisir entre usinage, impression et fabrication hybride.
La différence fondamentale réside dans la manière de fabriquer une pièce. L'usinage CNC enlève de la matière d'un bloc métallique à l'aide d'outils de coupe, tandis que la SLM construit le composant en fusionnant sélectivement des couches de poudre métallique.
Cette distinction influence la liberté de conception, les opérations de finition, la planification de production et les coûts.
| Critère | Usinage CNC | Impression 3D métal (SLM) |
|---|---|---|
| Applications adaptées | Géométries accessibles, éléments de précision, usinage répétitif | Structures internes complexes, pièces intégrées, conceptions personnalisées |
| Modifications de conception | Souvent rapides pour les changements simples ; les montages complexes peuvent nécessiter une reprise | Souplesse pour les modifications géométriques complexes, avec une nouvelle préparation de fabrication |
| Précision et finition | Adapté aux tolérances serrées et aux surfaces lisses | Les éléments critiques peuvent nécessiter un usinage secondaire |
| Choix des matériaux | Large gamme d'alliages usinables éprouvés | Alliages compatibles avec un procédé d'impression qualifié |
| Petites séries | Efficace pour les composants simples | Intéressant lorsque des pièces complexes peuvent partager une fabrication |
| Économie de production | Coûts de préparation et temps d'usinage | Remplissage du plateau, hauteur, supports et post-traitement |
| Contrôle qualité | Méthodes établies de vérification dimensionnelle et des matériaux | Attention particulière possible à la qualité interne et aux propriétés liées à la fabrication |
La première question n'est pas de savoir si une pièce peut être imprimée en 3D, mais si l'impression apporte suffisamment de valeur fonctionnelle ou industrielle pour justifier l'ensemble du procédé.
L'usinage CNC reste particulièrement pertinent lorsque la géométrie est accessible, les exigences liées aux matériaux sont maîtrisées et la précision peut être obtenue avec une succession d'opérations relativement simple.
Une plaque de fixation, un boîtier simple, un arbre ou un support peuvent être usinés efficacement à partir d'un bloc métallique. Leur fabrication par SLM pourrait ajouter des étapes de préparation, de retrait des supports et de finition sans améliorer la pièce.
Le CNC présente également un avantage important pour les faces d'assemblage précises, les filetages, les alésages et les logements de roulements. Ces caractéristiques sont couramment produites par fraisage, tournage, perçage et autres procédés conventionnels.
Pour les pièces simples produites de manière répétée, les coûts de programmation et de préparation peuvent être répartis sur un plus grand nombre d'unités. Lorsque le procédé est déjà stable et économique, la fabrication additive doit apporter un avantage clairement identifiable.
Privilégiez d'abord le CNC lorsque la pièce est facile à usiner et que le processus existant satisfait déjà les objectifs de qualité, de volume, de délai et de coût.
La SLM devient plus intéressante lorsque le principal défi de fabrication est lié à la conception même de la pièce. Les systèmes d'impression 3D métal SLM offrent de nouvelles possibilités pour développer des composants fonctionnels complexes, consolider des assemblages et fabriquer certaines pièces en faibles volumes.
Les passages internes, les canaux courbes et les éléments inaccessibles peuvent obliger à diviser une conception conventionnelle en plusieurs composants usinés.
Avec la SLM, certains de ces éléments peuvent être réalisés directement dans la pièce métallique, ce qui peut réduire le besoin d'opérations ou de joints supplémentaires.
La faisabilité dépend toutefois de l'orientation de fabrication, des supports, de l'évacuation de la poudre et de l'accès pour les contrôles.
Un assemblage composé de plusieurs éléments usinés peut parfois être repensé avec moins de composants lorsque la fabrication additive supprime certaines contraintes d'accès des outils.
L'intérêt ne réside pas uniquement dans la réduction du nombre de pièces. Il peut également comprendre moins d'interfaces d'assemblage, moins de manutention et une meilleure intégration fonctionnelle.
Une reconception réussie doit néanmoins tenir compte de la finition, de la réparabilité, du contrôle qualité et du coût total.
La SLM peut être particulièrement intéressante pour les prototypes métalliques fonctionnels qui comportent des caractéristiques complexes ou nécessitent des changements géométriques importants.
Les ingénieurs peuvent modifier le modèle CAO et préparer une nouvelle fabrication sans nécessairement conserver les mêmes montages, parcours d'outils ou divisions en composants.
Cet avantage est précieux pendant l'exploration des concepts. Toutefois, chaque prototype imprimé n'est pas forcément plus rapide à obtenir : une modification CNC simple peut être plus rapide, tandis qu'un changement en SLM peut exiger de nouveaux supports, une autre orientation ou une validation du procédé.
Plusieurs composants adaptés peuvent être disposés dans une même fabrication SLM.
Cette possibilité rend la fabrication additive intéressante pour les pièces personnalisées, les faibles volumes et certaines petites séries.
La productivité dépend de l'agencement des pièces, de leur hauteur, du matériau sélectionné et des opérations nécessaires après l'impression.
Un plateau bien rempli n'est utile que si les pièces peuvent être finies, contrôlées et livrées à un coût total compétitif.
Le tarif horaire d'une machine ne suffit pas pour comparer l'usinage CNC et la SLM.
Une comparaison équitable doit reposer sur les mêmes exigences fonctionnelles et inclure toutes les opérations nécessaires à l'obtention d'une pièce conforme.
En CNC, les coûts peuvent inclure la matière première, la programmation, la préparation, l'usinage, les outils, les différents montages, l'assemblage, la finition et le contrôle.
En SLM, ils peuvent comprendre la préparation de fabrication, la poudre métallique, le fonctionnement de la machine, le gaz et les consommables, le retrait des supports, le traitement thermique si nécessaire, la finition de précision et le contrôle.
Si la fabrication additive permet de transformer un assemblage initial de trois pièces en deux composants, il faut comparer les assemblages fonctionnels complets, et non une seule pièce usinée à une seule pièce imprimée.
Pour une première estimation, les modèles simplifiés suivants peuvent être utilisés :
Coût CNC par pièce conforme :
(Coûts de préparation et de programmation CNC ÷ quantité conforme) + coûts unitaires de matière, d'usinage, de finition, d'assemblage et de contrôle.
Coût SLM par pièce conforme :
(Coût total de fabrication du lot ÷ nombre de pièces conformes du lot) + coûts unitaires de finition, d'usinage et de contrôle.
Le second modèle suppose que le coût du lot comprend la préparation, le fonctionnement de l'équipement, la consommation de poudre et les opérations associées. Les pièces rejetées ne doivent pas être comptabilisées parmi les pièces conformes.
Prenons un composant hypothétique avec les coûts purement illustratifs suivants, qui ne correspondent pas aux coûts de production Thunder :
| Quantité commandée | Coût CNC par pièce | Coût SLM par pièce |
|---|---|---|
| 5 | 250 $ | 235 $ |
| 10 | 170 $ | 135 $ |
| 20 | 130 $ | 135 $ |
Dans cet exemple, le coût unitaire calculé est plus faible en SLM pour 5 et 10 pièces, tandis que le CNC devient légèrement plus économique pour 20 pièces.
Ces chiffres ne sont ni des prix du marché ni des seuils universels de production. Ils illustrent comment l'amortissement des préparations CNC et l'utilisation du plateau SLM peuvent modifier le résultat.
Si la géométrie, la hauteur d'impression, la finition, le rendement de pièces conformes ou la disponibilité des machines changent, la conclusion peut également changer.
La bonne question économique est la suivante : combien coûte chaque méthode de fabrication complète pour obtenir un composant fonctionnel conforme, à la quantité souhaitée ?
Un temps d'usinage court ne garantit pas un délai de livraison court. De même, une impression rapide ne signifie pas qu'une pièce est terminée.
En CNC, le calendrier complet peut inclure l'approvisionnement en matière, la programmation FAO, les montages, l'usinage, l'assemblage, la finition et le contrôle.
En SLM, il peut inclure la préparation du lot, le temps d'attente, l'impression, le refroidissement, le dépoudrage, la détente des contraintes si nécessaire, la séparation des pièces, la finition et le contrôle.
Les modifications de conception jouent également un rôle.
Un petit changement sur un trou percé accessible peut être réalisé rapidement en modifiant le programme CNC. À l'inverse, le prototypage d'un collecteur interne entièrement repensé peut être plus pratique en SLM si le CNC impose de nouvelles divisions en composants et des opérations d'assemblage.
Avant de décider, comparez quatre moments : la validation de la conception, le début possible de la fabrication, la fin physique de la pièce et son acceptation après contrôle.
Le délai pertinent est celui nécessaire pour obtenir une pièce conforme et utilisable, et non le seul temps de fonctionnement de la machine.
La géométrie n'est qu'une partie des exigences techniques d'un composant.
Une pièce imprimée par SLM doit satisfaire les mêmes attentes fonctionnelles qu'une pièce obtenue par une autre méthode, notamment en matière de dimensions critiques, d'état de surface, de propriétés mécaniques et de répétabilité.
Les surfaces usinées sont souvent privilégiées lorsque des ajustements précis et des finitions maîtrisées sont indispensables.
La SLM peut produire une géométrie proche de la forme finale, mais les surfaces imprimées et les dimensions critiques peuvent nécessiter des opérations secondaires.
Il est donc important d'identifier ces caractéristiques de précision avant de préparer la fabrication, plutôt que de considérer la finition comme une étape secondaire non anticipée.
La fabrication additive métallique peut générer des comportements mécaniques dépendant de la direction de fabrication ainsi que des contraintes résiduelles. Ces effets dépendent de l'alliage, des paramètres d'impression, de la géométrie, de l'orientation et des traitements ultérieurs.
Pour les pièces soumises à des charges ou à la fatigue, des essais de matériaux et une validation de conception peuvent être nécessaires.
La seule désignation d'un alliage ne prouve pas qu'une pièce imprimée présente exactement les mêmes propriétés qu'une pièce usinée dans un matériau conventionnel.
Les canaux internes complexes constituent un avantage de la SLM, mais ils introduisent aussi des difficultés de vérification.
Selon l'application, les fabricants peuvent devoir examiner la présence de poudre piégée, la porosité interne, les surfaces inaccessibles, les dimensions et les possibilités de contrôle non destructif.
Le niveau de qualification doit correspondre à l'usage prévu. Un prototype de vérification d'encombrement ne nécessite pas les mêmes preuves qu'une pièce critique destinée à l'aéronautique ou au secteur médical.
Une pièce n'est pas prête pour la production simplement parce que sa géométrie CAO est imprimable. Elle doit aussi pouvoir être nettoyée, finie, inspectée et satisfaire ses exigences fonctionnelles.
De nombreux composants métalliques n'ont pas besoin d'être fabriqués intégralement avec un seul procédé.
Une approche hybride utilise la SLM pour les caractéristiques bénéficiant de la fabrication additive, puis le CNC pour les dimensions et surfaces qui nécessitent davantage de précision.
Par exemple, la SLM peut produire un composant compact doté de passages internes intégrés, tandis que le CNC assure la finition des éléments suivants :
Cette combinaison préserve la liberté de conception sans exiger que toutes les surfaces soient obtenues directement dans leur état final par impression.
La fabrication hybride fonctionne mieux lorsqu'elle est prévue dès la conception. Les ingénieurs doivent anticiper les surépaisseurs d'usinage, l'accès des outils, les références géométriques, les supports et l'accessibilité des surfaces après impression.
Dans certains cas, le véritable choix n'est pas SLM contre CNC, mais SLM plus CNC.
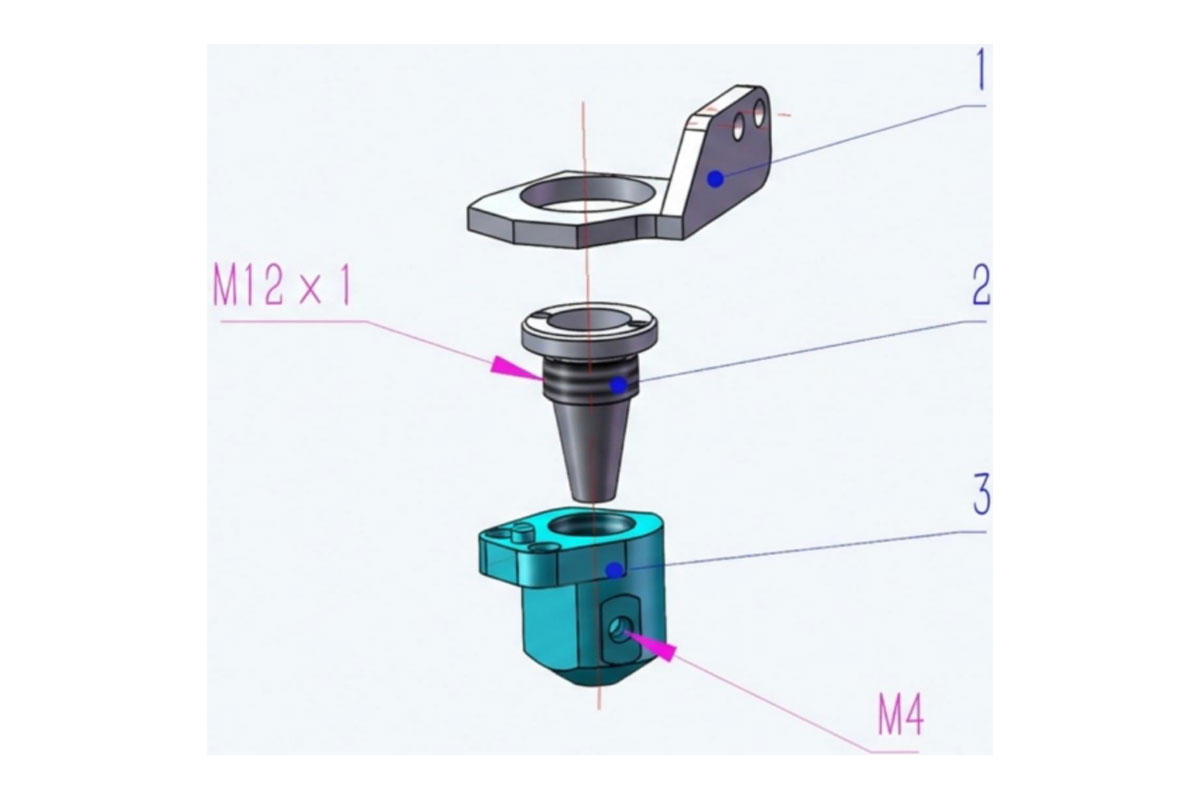
Un exemple concret provient des propres activités de fabrication de Thunder Laser, présentées dans l'étude de cas du cône de découpe Thunder Bolt.
Le cône d'origine comportait trois composants usinés séparément par CNC, nécessitant un assemblage précis. Plutôt que d'imprimer ces pièces sans changement, l'équipe d'ingénierie de Thunder a repensé la structure pour la fabrication SLM.
À l'aide de la Thunder SLM-175, l'équipe a développé une configuration à deux composants et fabriqué les cônes avec de la poudre d'acier inoxydable.
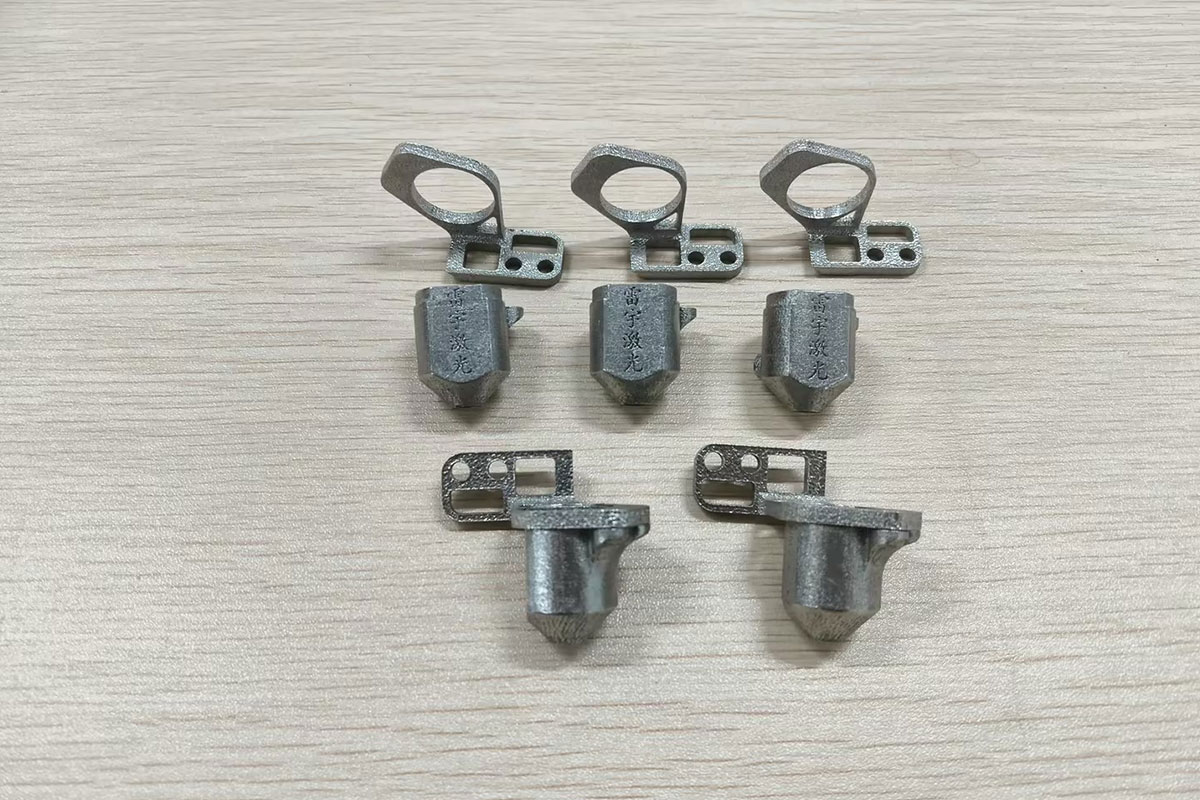
Les relevés internes indiquent que 22 unités ont été imprimées en environ 8,5 heures, soit un temps d'impression moyen d'environ 23 minutes par cône.
Le temps d'usinage du procédé CNC d'origine était d'environ 60 minutes par cône.
Le temps moyen d'impression SLM calculé sur le lot était inférieur d'environ 62 % au temps d'usinage CNC enregistré. Il s'agit d'une comparaison des temps de procédé indiqués, et non des cycles complets de fabrication des pièces finies.
Plus important encore, ce projet a combiné trois décisions : repenser la géométrie, consolider les composants et organiser une fabrication groupée.
Le cône de découpe repensé a depuis été commercialisé.
La leçon générale est que la fabrication additive apporte une valeur particulièrement importante lorsqu'elle permet de modifier la pièce et son processus de fabrication, plutôt que de simplement remplacer une machine par une autre.
Avant de choisir un procédé, évaluez le composant selon ses exigences principales de conception, de production et de qualité.
| Besoin principal | Orientation initiale | Points à vérifier |
|---|---|---|
| Forme simple et éléments accessibles | CNC | Coût d'usinage, montages et quantité |
| Surfaces à tolérances serrées sur une pièce simple | CNC | Finition requise et volume de production |
| Passages internes complexes, fermés ou courbes | Évaluer la SLM | Évacuation de la poudre, supports, inspection |
| Assemblage pouvant être consolidé | Évaluer la SLM | Fonction, assemblage et coût total |
| Prototypes fonctionnels complexes avec modifications importantes | Évaluer la SLM | Préparation de fabrication et délai complet du prototype |
| Géométrie additive avec surfaces de montage précises | SLM + CNC | Surépaisseurs, références et accessibilité des montages |
| Grande série répétitive de pièces simples | CNC souvent privilégié | Coût par pièce conforme et capacité |
| Application critique ou fortement réglementée | Décision fondée sur la qualification | Données matériaux, maîtrise du procédé, essais et certifications |
Cette matrice constitue un point de départ, et non une validation automatique de la fabrication.
Pour une décision mieux étayée, préparez un dossier technique comprenant le modèle CAO, l'alliage souhaité, les tolérances critiques, les quantités annuelles et par lot, la date de livraison, les charges fonctionnelles, les exigences de contrôle et le coût acceptable.
Ces informations permettent d'évaluer le CNC et la SLM sur la base des mêmes spécifications.
Si votre analyse vous oriente vers la fabrication additive, l'étape suivante consiste à déterminer quelle machine et quelle configuration peuvent répondre à vos besoins. Notre guide de choix d'une imprimante 3D métal SLM explique comment évaluer le volume de fabrication, les matériaux compatibles, la productivité et le coût total de possession.
L'usinage CNC reste très performant pour les géométries accessibles, les exigences de précision et de nombreux processus de production établis.
L'impression 3D métal SLM ouvre d'autres possibilités : structures internes complexes, consolidation de pièces, prototypage fonctionnel flexible et fabrication de certaines petites séries.
Aucune des deux méthodes n'est automatiquement plus rapide, moins coûteuse ou meilleure.
La meilleure décision part de la pièce finie et examine ensuite la conception, la fabrication, la finition, les contrôles, les délais et les coûts.
Pour certains composants, l'usinage conventionnel est le choix évident. D'autres justifient une reconception pour la SLM. Beaucoup bénéficient aussi d'une combinaison des deux.
Choisissez le procédé qui permet d'obtenir la fonction et la qualité requises grâce au processus de fabrication complet le plus efficace.
Vous développez un composant métallique complexe qui pourrait bénéficier de la fabrication additive ? Contactez Thunder Laser pour discuter de votre modèle CAO, des matériaux, des quantités et de vos objectifs de fabrication.
Parlez à nos experts dès maintenant!
Veuillez laisser vos coordonnées afin que nous puissions mieux vous servir.
TROUVEZ LE LASER ADAPTÉ À VOTRE PROCHAIN PROJET
Découvrez les solutions Thunder Laser conçues pour différents matériaux, workflows et besoins de production.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


