


De l'usinage CNC à l'impression 3D métal : un prototypage plus rapide avec la Thunder SLM-175
 2026-10-01


Série Bolt
Machine de gravure laser professionnelle de haute précision

Série Nova
Machine de découpe laser CO₂ grand format à tube en verre

Série Nova Plus
Découpeuse laser CO₂ RF professionnelle

Série Titan
Système laser CO₂ RF de qualité industrielle

Série Titan Pro
Système laser industriel à double source CO₂ RF et MOPA


Qu'est-ce que vous cherchez POUR?
Recherche à travers les produits, les articles de blog, le contenu de support et les ressources.

De l'usinage CNC à l'impression 3D métal : un prototypage plus rapide avec la Thunder SLM-175
2026-10-01

Et si un composant métallique pouvait être repensé, prototypé et fabriqué sans conserver toutes les contraintes de son procédé d'usinage CNC d'origine ?
Pour les ingénieurs qui développent des pièces métalliques complexes, le défi ne consiste souvent pas seulement à fabriquer un premier prototype. Chaque modification de conception peut nécessiter l'adaptation des programmes d'usinage, plusieurs opérations de fabrication et des étapes d'assemblage supplémentaires. Le passage d'une conception validée à une production en petites séries soulève également de nouvelles questions.
Thunder Laser a exploré une autre approche avec un cône de découpe utilisé dans son système laser Thunder Bolt. Grâce à l'imprimante 3D métal Thunder SLM-175, l'équipe d'ingénierie a transformé un assemblage CNC de trois pièces en une configuration à deux composants et fabriqué 22 cônes de découpe au cours d'un même cycle d'impression.
Le composant repensé a depuis été commercialisé, démontrant comment l'impression 3D métal peut accompagner un processus allant de l'exploration conceptuelle et du prototypage jusqu'à la production.
Le cône de découpe est un composant fonctionnel du système laser Thunder Bolt. Sa conception influence la circulation interne de l'air, l'étanchéité et la régularité de la découpe.
À l'origine, le cône était constitué de trois pièces usinées séparément par CNC, qui devaient ensuite être assemblées avec précision.
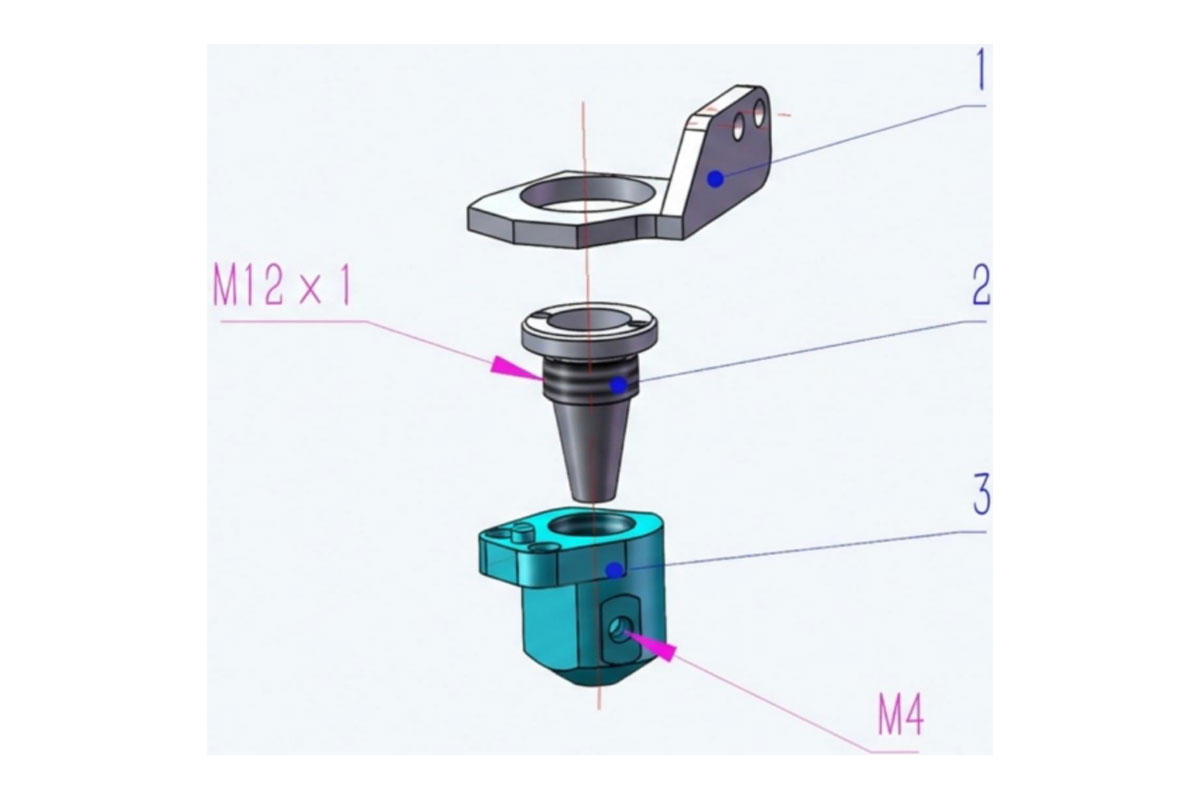
Bien que l'usinage CNC offre une excellente précision, cette conception particulière présentait plusieurs difficultés.
Multiplication des opérations de fabrication. Trois composants distincts nécessitaient des opérations d'usinage séparées, suivies d'un assemblage.
Performances dépendantes de l'assemblage. Les différentes interfaces imposaient des exigences d'alignement et d'étanchéité à maîtriser pendant la production.
Géométrie interne limitée. Les passages d'air internes devaient être conçus en tenant compte de l'accessibilité des outils de coupe et de l'agencement initial des composants.
Modifications de conception moins flexibles. Toute modification du cône pouvait nécessiter la mise à jour de plusieurs programmes d'usinage ainsi qu'un nouveau cycle de fabrication et d'assemblage.
La documentation de production de Thunder indiquait environ 60 minutes d'usinage CNC par cône de découpe.
Plutôt que de simplement optimiser la séquence d'usinage existante, l'équipe d'ingénierie s'est posé une question plus fondamentale : un autre procédé de fabrication permettrait-il de simplifier la conception ?
L'équipe s'est tournée vers la fusion sélective par laser (SLM), un procédé de fabrication additive métallique qui construit les pièces couche par couche à partir de poudre métallique.
Au lieu de reproduire les trois composants CNC d'origine, les ingénieurs ont repensé l'architecture du cône de découpe, notamment ses caractéristiques internes de circulation de l'air et ses interfaces d'assemblage.
La reconception visait deux objectifs : intégrer davantage de fonctions structurelles et disposer d'une plus grande liberté pour optimiser la géométrie interne.
Le résultat a été le passage de trois pièces fabriquées séparément à deux composants.
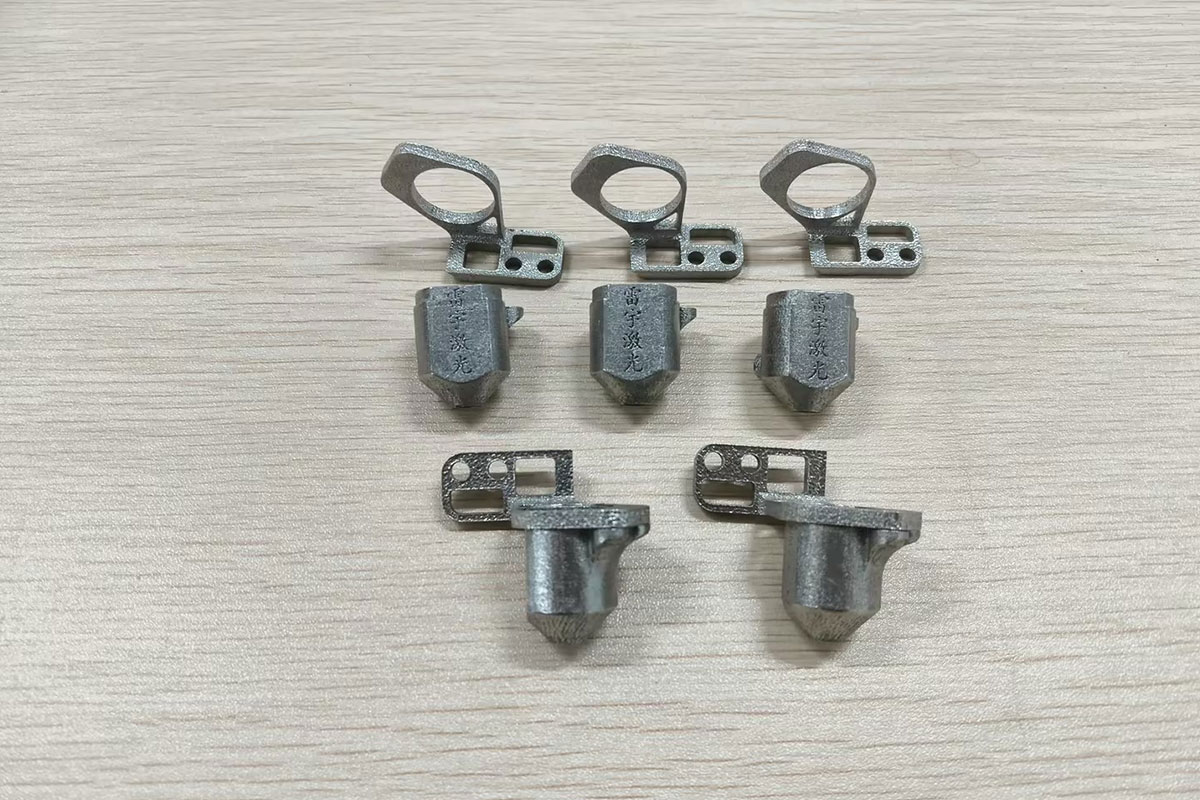
Cette évolution illustre un avantage majeur de la conception pour la fabrication additive (DfAM) : les ingénieurs peuvent repenser la construction d'une pièce au lieu de simplement transférer un modèle existant d'une machine à une autre.
Dans le cas du cône de découpe, la réduction du nombre de composants a également diminué les interfaces d'assemblage et ouvert des possibilités d'améliorer la continuité du circuit d'air interne.
Tout aussi important, cette nouvelle approche permet d'explorer de futures modifications géométriques sans être soumis exactement aux mêmes contraintes d'accès des outils que dans la conception CNC initiale.
L'itération de conception est un aspect essentiel du développement de composants métalliques fonctionnels.
Avec l'usinage CNC, des modifications géométriques importantes peuvent nécessiter de nouveaux parcours d'outils, des montages supplémentaires ou une autre manière de diviser et d'assembler un composant. Cette préparation devient particulièrement complexe lorsque la conception comporte des éléments internes difficiles d'accès.
La SLM offre une autre voie de développement.
Les ingénieurs peuvent modifier un modèle 3D, préparer une nouvelle fabrication et produire un prototype métallique correspondant à la géométrie mise à jour. La fabrication additive est ainsi particulièrement intéressante pour les projets impliquant des caractéristiques internes complexes, la consolidation de pièces ou l'exploration répétée de différentes conceptions.
Le cône de découpe Bolt illustre concrètement cette liberté de conception. L'équipe a pu repenser un composant initialement constitué de trois pièces usinées et fabriquer la structure optimisée par SLM.
L'avantage du prototypage ne consiste pas simplement à fabriquer la même pièce sur une autre machine. Il réside dans une plus grande liberté pour tester une nouvelle conception.
Les fabricants peuvent ainsi explorer différentes solutions fonctionnelles avant de s'engager dans un programme de production plus important.
Une imprimante 3D métal présente encore plus d'intérêt lorsqu'elle peut accompagner à la fois le développement de prototypes et les besoins de production ultérieurs.
Pour le cône de découpe repensé, Thunder a utilisé la SLM-175 avec de la poudre d'acier inoxydable.
Au lieu de fabriquer chaque composant au moyen d'une séquence d'usinage distincte, l'équipe a disposé plusieurs cônes de découpe dans un même travail d'impression.
Les résultats de fabrication documentés sont les suivants :
| Caractéristiques de fabrication | Application Thunder SLM-175 |
|---|---|
| Procédé de fabrication | Fusion sélective par laser (SLM) |
| Matériau | Poudre d'acier inoxydable |
| Surface de fabrication utilisée | 175 × 175 mm |
| Cônes de découpe par lot | 22 |
| Temps d'impression du lot | Environ 8,5 heures |
| Temps moyen d'impression par cône | Environ 23 minutes |
La fabrication de 22 cônes de découpe en une seule impression montre comment l'agencement de plusieurs pièces sur un même plateau peut être utilisé pour des composants métalliques petits et complexes.
Au lieu de considérer chaque unité comme une tâche d'usinage indépendante, les fabricants peuvent regrouper plusieurs pièces dans un seul cycle de fabrication et mieux exploiter l'espace disponible.
Cette approche offre une transition pratique entre le développement de prototypes individuels et la fabrication en petites séries, sans changer de procédé additif.
La comparaison interne montre également comment le processus de fabrication a évolué après la reconception.
| Critère | Conception CNC d'origine | Nouvelle conception SLM |
|---|---|---|
| Structure du composant | Trois pièces indépendantes | Deux composants |
| Méthode de fabrication | Usinage séparé et assemblage | Impression métallique par lots suivie des opérations nécessaires |
| Temps de fabrication relevé | Environ 60 minutes par cône | Environ 23 minutes d'impression moyenne par cône |
| Développement géométrique | Limité par l'accès des outils | Plus de liberté pour modifier les caractéristiques internes |
| Organisation de la production | Plusieurs opérations d'usinage individuelles | 22 cônes fabriqués en un seul cycle |
Le temps d'impression SLM, ramené à chaque pièce du lot, était inférieur d'environ 62 % au temps d'usinage CNC documenté par cône.
Les 23 minutes représentent le temps d'impression moyen calculé sur le lot, et non le cycle complet de fabrication d'une pièce finie.
L'intérêt de cette évolution va au-delà de la comparaison des temps.
L'impression par lots permet de fabriquer plusieurs pièces dans un même cycle automatisé. Une fois la tâche préparée et lancée, les opérateurs peuvent organiser d'autres activités pendant que l'équipement réalise l'impression.
La manipulation de la poudre, le retrait des pièces, la finition et l'inspection nécessitent toujours des ressources adaptées. Néanmoins, la possibilité de regrouper plusieurs composants dans une même fabrication offre une autre manière de planifier l'utilisation des équipements et la production en petites séries.
L'efficacité de fabrication n'était pas le seul objectif du projet de cône de découpe.
Comme le cône intervient dans la circulation de l'air et l'étanchéité du système laser, sa configuration interne joue un rôle important.
Selon la documentation technique du projet Thunder, la nouvelle structure a permis des améliorations dans trois domaines :
Ces résultats montrent pourquoi la flexibilité du prototypage est importante. Une plus grande liberté pour modifier les caractéristiques internes peut contribuer à améliorer le fonctionnement du composant, et pas seulement sa vitesse de fabrication ou son nombre de pièces.
Le cône de découpe Bolt repensé a dépassé le stade de la démonstration technique.
Thunder Laser l'a lancé en tant que composant disponible à la vente et a déjà reçu des demandes de clients souhaitant l'acheter.
Pour l'équipe d'ingénierie, ce projet relie toutes les étapes du développement : identifier les limites d'un assemblage existant, repenser sa conception, fabriquer les nouveaux composants métalliques et commercialiser le produit obtenu.
Pour d'autres fabricants, cette expérience est particulièrement pertinente lorsque le prototypage rapide doit déboucher sur des pièces fonctionnelles et une production répétable en petites séries.
L'exemple du cône de découpe Bolt montre que la SLM mérite d'être envisagée dans plusieurs situations.
La SLM n'a pas vocation à remplacer l'usinage CNC dans toutes les applications. Pour les géométries simples, les productions en grandes séries ou les opérations de finition exigeant une grande précision, l'usinage conventionnel peut rester le choix le plus efficace.
Dans de nombreuses applications, les deux procédés peuvent aussi être complémentaires : la SLM produit un composant complexe proche de sa forme finale, tandis que le CNC assure la finition des dimensions et interfaces critiques.
Le projet du cône de découpe Thunder Bolt montre ce qui devient possible lorsque l'impression 3D métal intervient suffisamment tôt pour influencer la conception du composant, et pas seulement sa fabrication finale.
Grâce à la Thunder SLM-175, l'équipe d'ingénierie a transformé un assemblage CNC de trois pièces en deux composants et démontré une fabrication par lots de 22 cônes de découpe en un seul cycle.
Le projet met en évidence trois avantages complémentaires : davantage de liberté pour explorer des géométries complexes, une transition flexible entre la conception numérique et les prototypes métalliques fonctionnels, et une méthode efficace d'impression par lots pour certaines petites pièces métalliques.
Le cône repensé étant désormais commercialisé, cette application montre également comment un processus de fabrication additive peut dépasser le stade du prototypage initial.
Pour les fabricants de composants complexes, l'impression 3D métal est bien plus qu'une autre méthode de fabrication. Elle ouvre de nouvelles possibilités pour améliorer les conceptions et passer du prototypage à la production en petites séries.
Découvrez comment la technologie Thunder SLM peut répondre à vos besoins de prototypage rapide, de composants métalliques personnalisés et de production en petites séries.
Découvrez les imprimantes 3D métal Thunder SLM
Pour approfondir les possibilités géométriques de la fabrication additive, consultez Comment l'impression 3D métal permet de réaliser des géométries complexes. Si vous envisagez d'acquérir un équipement pour vos propres applications, notre guide d'achat des imprimantes 3D métal SLM présente les principaux critères de sélection.
Parlez à nos experts dès maintenant!
Veuillez laisser vos coordonnées afin que nous puissions mieux vous servir.
TROUVEZ LE LASER ADAPTÉ À VOTRE PROCHAIN PROJET
Découvrez les solutions Thunder Laser conçues pour différents matériaux, workflows et besoins de production.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


