レーザー切断に最適な合板:種類・品質・テスト
 2024-05-29
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

レーザー切断に最適な合板:種類・品質・テスト
2024-05-29

レーザー切断に最適な合板とは、製品に求められる要件を安定して満たせる合板です。オーナメントであれば、切断速度が速く、後処理が少ないことが重要になるでしょう。彫刻サインであれば、表面単板の品質がより重要です。はめ込み式のボックスでは、厚みの均一性と接合部のフィット感が、部品を実際に使用できるかどうかを左右します。
ポプラ、バーチ、バスウッドは、合板選びの出発点として適しています。ただし、木材の種類だけではパネル全体の特性はわかりません。芯材、接着剤、単板の品質、実際の厚みなどによって、同じような表示の合板でも加工結果が異なることがあります。
まず、製作したい部品を明確にし、入手可能な合板の構造や特性を比較しましょう。
| 合板の種類 | 適している用途 | 主なトレードオフ | 購入時の判断基準 |
|---|---|---|---|
| ポプラ | オーナメント、レイヤーアート、模型、塗装仕上げの装飾品 | 軽量で比較的切断しやすい一方、表面が柔らかい | 平坦性を保てるか、取り扱いや仕上げ工程に耐えられるか |
| バーチ / バルト海バーチ | 彫刻サイン、ボックス、治具、はめ込み部品 | 美しい表面と十分な剛性を備える一方、切断により高い加工負荷がかかる可能性がある | 表面品質、実際の芯材構造、厚みの均一性、許容できる加工時間 |
| バスウッド | 軽量模型、レイヤーデザイン、小型クラフト | 明るい色合いで軽量だが、表面が比較的デリケート | 彫刻の均一性、取り扱いによる損傷、芯材と表面単板の適合性 |
| 桐 | 柔らかい表面でも問題のない軽量製品 | 軽量だが、表面の耐久性に注意が必要 | 彫刻や清掃によって繊維、残留物、損傷が生じないか |
| ユーカリ | 特定の高密度パネルの特性を重視して選ぶ部品 | 強度が高い一方、加工の難易度が上がる場合がある | 実際の構造を確認し、使用するデザインで加工結果を検証する |
| 混合合板 | 化粧単板を使用する製品やコスト重視の用途 | 表面を見ただけでは切断特性を判断しにくい | 芯材の仕様、局所的な欠陥、供給ロット全体での再現性 |
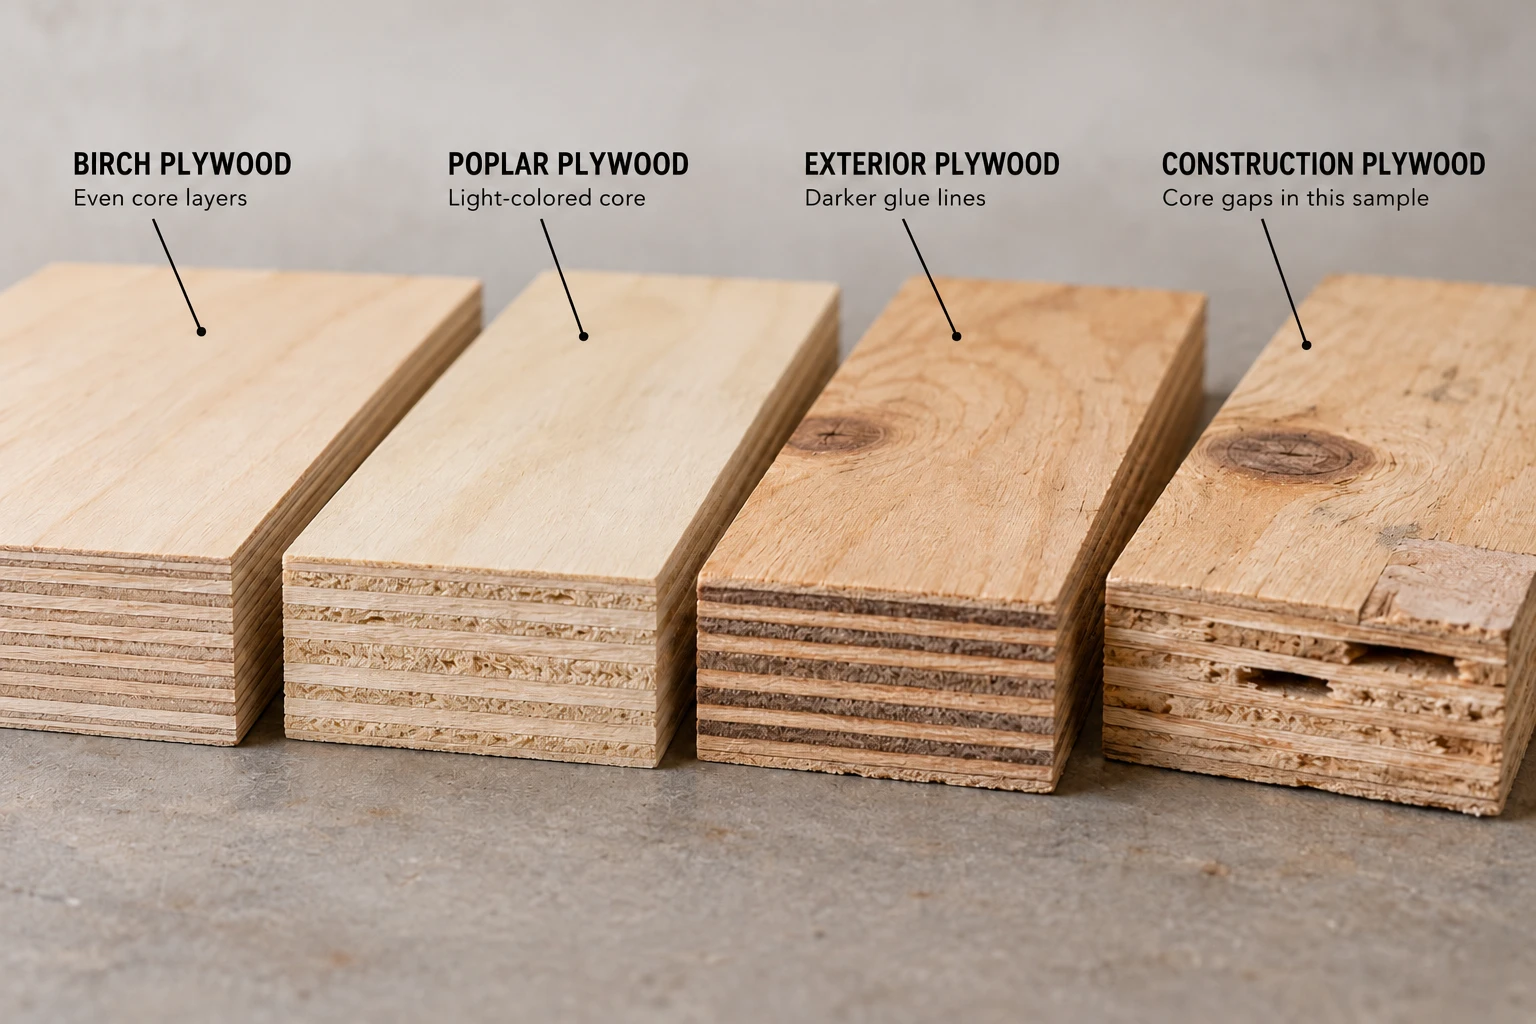
オーナメントやレイヤー構造の装飾品では、切断時間、細い部分が破損せずに残るか、後処理にどれだけ手間がかかるかを比較しましょう。切断が速くても、細い接続部分が壊れやすかったり、大幅な研磨が必要になったりする合板は、必ずしも最も低コストな選択肢ではありません。
完成品に必要な表面品質と剛性を備えているなら、ポプラ合板を試す価値があります。
実際に使用するアートワークのサイズで表面を確認しましょう。補修パッチは塗装すれば目立たない場合がありますが、写真の下地では目立つことがあります。木目がはっきりした合板は素朴なサインに適していても、小さな文字や滑らかな濃淡表現を妨げる場合があります。
実際の彫刻と清掃の工程をテストしましょう。表面が粗くなったり、細部が失われたりするなら、彫刻が濃く仕上がるだけでは十分とはいえません。
厚みの均一性、平坦性、接合部のフィット感を優先しましょう。見た目が美しい合板でも、スロットをぴったりとはめ合わせる設計には適さない場合があります。
バーチ合板は有力な候補ですが、よく知られた製品名が付いていても、納入されるすべての合板が同じ設計に適合するとは限りません。
木材の種類を選ぶことで候補を絞り込めます。次に、個々の合板が切断、彫刻、仕上げの要件を満たしているかを確認しましょう。
補修パッチ、節、充填材、研磨のむら、目に見える表面の損傷を確認しましょう。これらの特徴をアートワークの外側に配置できるか、完成品の中で隠せるかを判断します。
深い彫刻を行う場合は、表面単板の厚みを確認してください。表面を削り取ると、色の異なる芯材や接着剤の層が露出し、画像の見え方が変わることがあります。
表面の下にどのような材料が使われているか、供給元に確認しましょう。「バーチ合板」という名称でも、すべての層がバーチ材で構成されている場合と、別の芯材の上にバーチの表面単板を貼り合わせている場合があります。
この違いが重要なのは、彫刻では主に表面が加工される一方、貫通切断ではすべての層を切断する必要があるためです。彫刻に適した表面であっても、芯材の構造が不均一であれば、切断品質を補うことはできません。
使用されている接着剤と、その製品がレーザー加工に適しているかについて情報を求めましょう。色だけで接着剤の化学組成を判断したり、屋外耐久性が高いことを理由にレーザー切断も容易だと考えたりしないでください。
供給元が構造に関する資料を提示できない場合、量産を決定する前に解消すべき不確実性が増えます。サンプルは加工性能の評価に役立ちますが、正体のわからない接着剤の種類までは特定できません。
露出した端面に隙間や層の剥離がないか確認しましょう。目に見える欠陥は重要な警告サインですが、端面がきれいだからといって、シート全体に内部欠陥がないとは限りません。
繰り返し生産する場合は、供給元が芯材の欠陥をどのように管理しているか、交換品にも同じ構造の材料が使用されるかを確認してください。
公称寸法だけに頼らず、複数の箇所で厚みを測定しましょう。平均値だけでなく、測定範囲も記録してください。平均値では、同じスロットに対して厚すぎる部分があっても見落とす可能性があります。
反りは厚みとは別に確認します。厚みは設計と接合部の適合性に影響し、平坦性は表面に焦点をどれだけ安定して合わせられるかに影響します。
| 確認項目 | 確認・問い合わせる内容 | 判断への影響 |
|---|---|---|
| 表面単板 | 補修パッチ、充填材、木目、研磨状態、単板の厚み | 見える部分に彫刻する場合は、よりきれいな表面を選び、彫刻の深さも考慮する |
| 芯材の構造 | 表面の名称だけでなく、内部の木材の種類や加工された芯材を確認する | 切断性能を評価する際は、合板全体の構造を比較する |
| 接着剤の層 | 製品資料と加工への適合性 | 量産発注の前に材料に関する不確実性を解消する |
| 空隙と層間剥離 | 端面の隙間、剥離した層、供給元の品質情報 | 局所的な加工不良や不合格部品のリスクを評価する |
| 厚み | 複数箇所での測定値 | シートが予定している接合部に適合することを確認する |
| 平坦性 | 平らな面に置いたときの反りやねじれ | 機械の焦点合わせ要件の範囲内に保持できるか確認する |
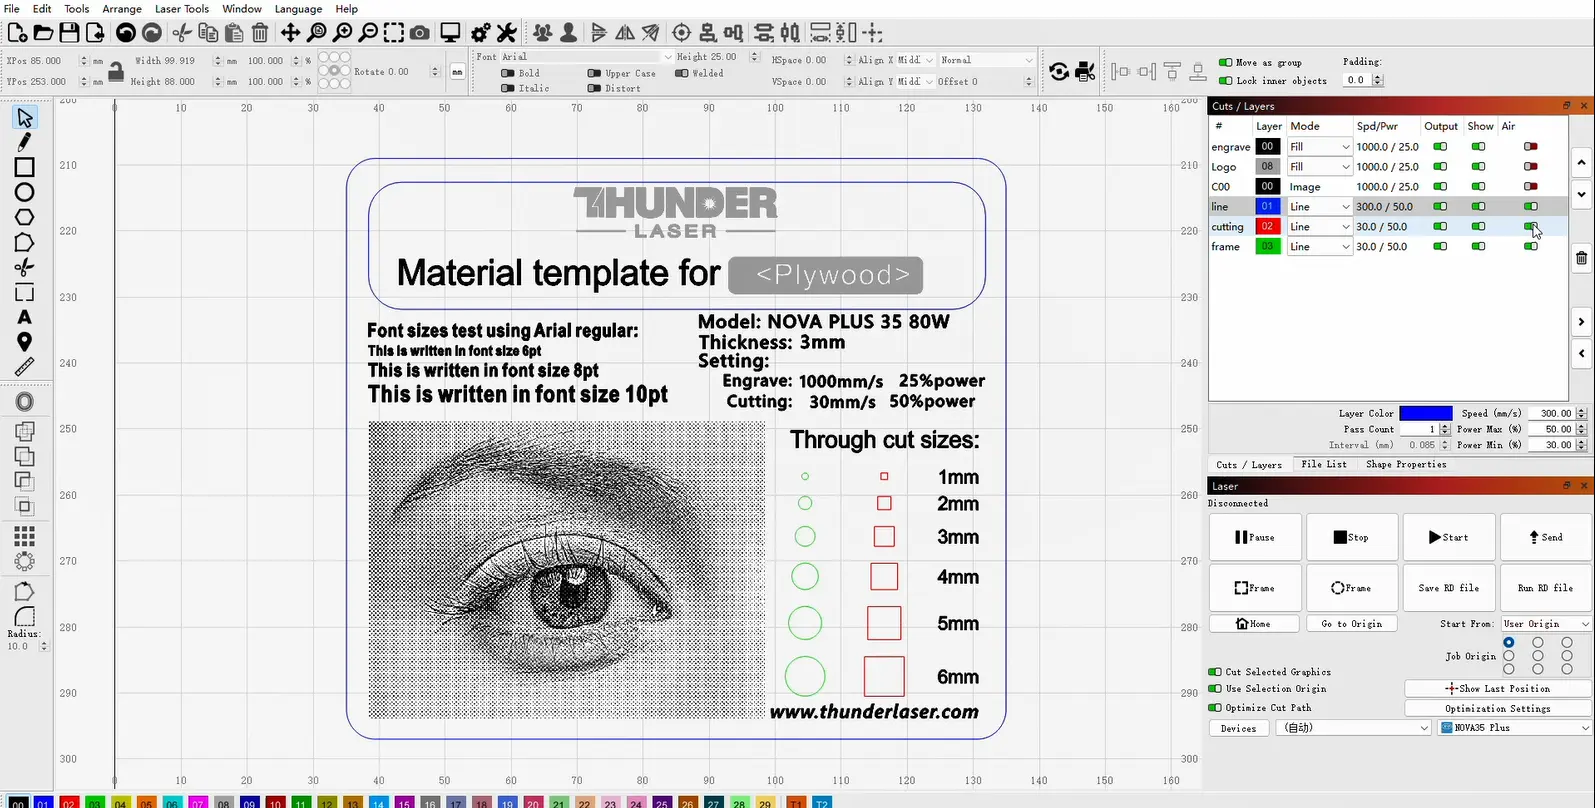
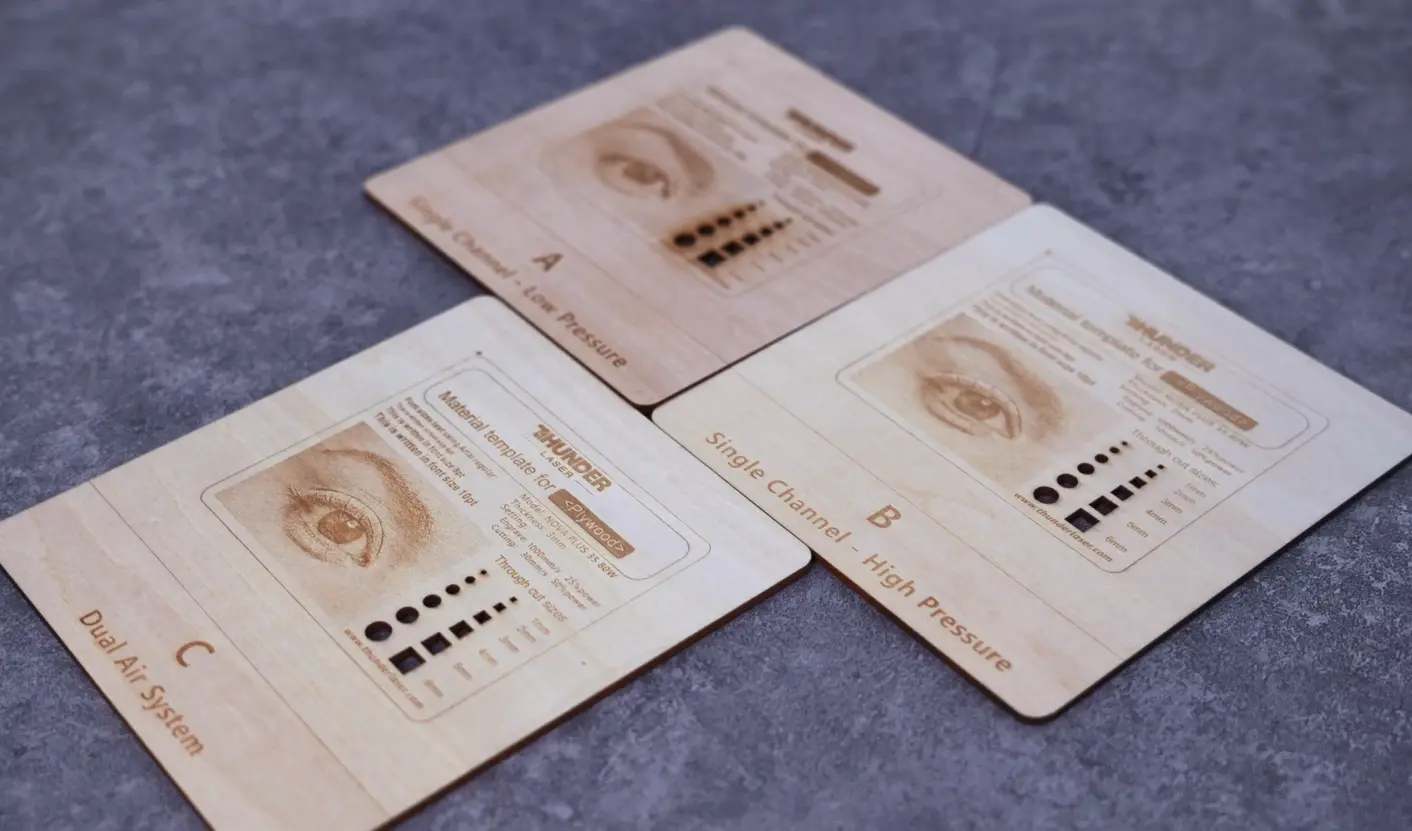
有効なテストでは、レーザーで四角形を貫通切断できるかだけでなく、その材料で実際の製品を製作できるかを確認する必要があります。
実際の作業で難しい部分や重要な部分をテストに含めましょう。
小さな四角形は問題なく切断できても、細かいデザインでは、切断経路の間隔が狭いこと、熱の蓄積、繊細な形状などが原因で失敗する場合があります。
表面、裏面、切断面を確認しましょう。その後、製品に必要な清掃、研磨、マスキングの除去、仕上げ処理を実際に行います。
サンプルを比較する前に、合格基準を決めておきましょう。例えば、部品を無理に折らずに切り離せること、見える面に補正研磨が必要ないこと、個別の削り直しをせずに接合部を組み立てられることなどです。
供給元、製品コード、入手できる場合はロット番号、実測した厚み、加工設定とともに撮影した写真を記録しましょう。必要に応じて、機種、レーザー出力、レンズ、焦点、速度の単位、出力設定、パス数、エアアシスト、彫刻間隔も記録します。
可能であれば、シート上の離れた複数箇所で同じテストを繰り返してください。1つの角で得られた結果だけでは、シート全体の均一性を判断できません。
テスト中は機械から目を離さず、運転上の制限を守ってください。パラメータをテストする手順については、最適なレーザー加工用材料設定を見つけるをご覧ください。
次の2つの方法で比較しましょう。
まず実際の厚みを確認してください。厚みが大きく異なる場合は、すべての変化を供給元の違いに起因すると考えず、その差を記録しましょう。
| 比較項目 | 記録する内容 | 重要な理由 |
|---|---|---|
| 切断 | 設定、パス数、時間、局所的な加工不良 | 加工速度の速さと加工の信頼性を区別できる |
| 彫刻 | 細部、均一性、質感 | 表面がアートワークに適しているかを判断できる |
| 仕上げ | 清掃時間、研磨、表面の損傷 | シート価格の安さに隠れた追加作業を把握できる |
| 組み立て | フィット感、手作業による削り直しの有無 | 部品がそのまま使用できる状態かを判断できる |
合格品質の完成部品1個あたりのコストを比較しましょう。材料価格やレーザー加工時間だけでなく、不合格品や追加の取り扱い作業も含めてください。
加工全体の設定を変更する前に、不良がどのように発生しているかを特定しましょう。問題はシート上に散在していますか、それとも機械の特定の位置に関連していますか。あるいはシート全体で発生していますか。
| 問題 | 不良の発生パターンからわかること | 次に確認すること |
|---|---|---|
| 一部の箇所だけ切断されずに残る | 材料の局所的なばらつきが考えられる | 該当箇所に印を付け、厚み、平坦性、不良箇所を確認する |
| ベッドの同じ位置で繰り返し切断不良が起こる | セットアップや位置に依存する問題の可能性がある | その位置で正常な材料を加工して比較し、機械のメンテナンスガイダンスに従う |
| シート全体が貫通切断できない | 材料、セットアップ、設定が変化した可能性がある | 厚み、焦点、光学系、エアアシスト、選択した基準設定を確認する |
| 表面は問題ないが、裏面に跡が残る | 支持状態や裏面側の条件に注意が必要 | ベッドの清潔さ、接触箇所、裏面を確認する |
| 切断面がひどく焦げる | パス数の増加や切断速度の低下によって、原因が解決されないまま熱が増えている可能性がある | 焦点、気流、材料構造、重複した切断経路を確認する |
| ある領域だけ彫刻結果が急に変わる | 補修パッチ、単板のばらつき、セットアップの問題が考えられる | 未加工の表面を比較し、小規模なテストを繰り返す |
| 清掃によって繊維が毛羽立つ、または表面が傷つく | 表面の特性や彫刻の深さが、必要な仕上げに適していない可能性がある | より穏やかな仕上げ方法や別のパネルを試す |
| 接合部のフィット感がきつくなったり緩くなったりする | カーフ幅に加え、厚みのばらつきも影響している可能性がある | 対応する部品を測定し、フィット感をテストする |
有効な診断方法の1つは、現在の機械設定で品質が確認済みのサンプルを加工することです。それでも失敗する場合は、新しい合板が原因だと結論付ける前に、セットアップを調査してください。
さらに詳しい情報については、Thunder Laserの切断結果の改善と切断面の炭化低減に関するガイドをご覧ください。
次の作業に合ったリソースを活用しましょう。
参考設定は、使用する機械、出力、材料、厚みに合わせてください。出力のパーセンテージ設定は機械への指令値であり、ワークに供給されるエネルギー量を普遍的に示すものではありません。
ポプラは軽量で切断を重視するプロジェクトに適した出発点です。一方、バーチは見える部分への彫刻や、はめ込み部品に適した選択肢です。どちらが優れているかは完成品の要件と、実際に使用する合板の構造によって決まります。
大量発注する前に、表面、芯材、接着剤に関する情報、厚み、平坦性を確認しましょう。実際の用途を反映したデザインを使い、切断、彫刻、清掃、組み立てまでテストしてください。シート価格だけでなく、使用可能な完成部品の数と加工全体に必要な作業量を基準に供給元を比較しましょう。
完成品の外観、切断品質、フィット感、必要な後処理を基準に、使用するパネルを評価してください。合格したサンプルとその記録を保管しておけば、次回以降の納入品を比較するための具体的な基準になります。
Thunder Laserに合板の用途について相談する。パネルの仕様、実測した厚み、代表的なデザイン、必要な仕上がりをお知らせください。
今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
合板のレーザー加工に関するFAQ
次のプロジェクトに最適なレーザー加工機を見つける
さまざまな素材、ワークフロー、生産ニーズに対応するThunder Laserのソリューションをご覧ください。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販