


レーザー切断および彫刻機でオートフォーカスを使用する方法
 2024-06-17
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

レーザー切断および彫刻機でオートフォーカスを使用する方法
2024-06-17

適切な焦点は、クリーンレーザー切断と詳細なレーザー彫刻の背後にある重要な要素の1つです。 レーザービームが正しい焦点距離で材料に到達すると、ビームスポットが小さくなり、より集中し、機械がより優れた切断および彫刻結果を提供するのに役立ちます。
オートフォーカスは、ユーザーがワークテーブルを素材と焦点レンズの間の適切な距離にすばやく配置するのに役立ちます。 毎回手動で焦点の高さを測定する代わりに、機械はベッドを上下に動かして、切断または彫刻する前に正しい焦点位置に到達するのを助けることができます。
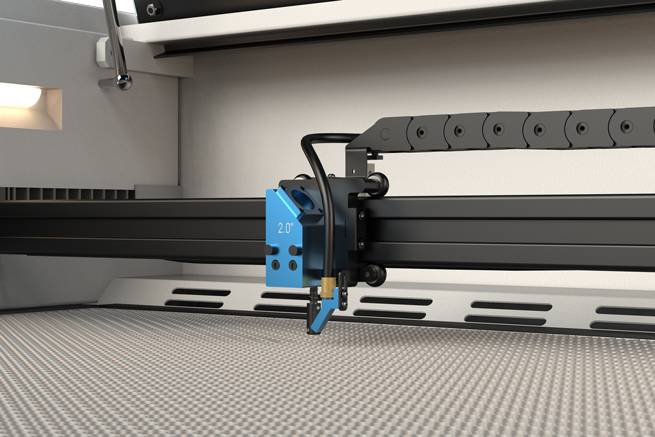
木材レーザー切断機またはアクリルレーザーカッターで最良の切断結果を得るには、材料と接触する場所にレーザービームを集束させる必要があります。 一般に、より小さく、より集中したビームスポットは、よりクリーンなカット、より鮮明な彫刻の詳細、およびより一貫した処理パフォーマンスをサポートします。
オートフォーカスは、カットと彫刻の前にセットアップ時間を節約し、フォーカスの精度を向上させるように設計されています。 作業台を適切な高さに移動することで、ユーザーが機械をより効率的に準備し、間違った焦点距離で仕事を始める可能性を減らすことができます。
適切なフォーカス設定により、切断品質、彫刻の詳細、およびワークフローの効率を向上させることができます。 ただし、オートフォーカスは、素材とセットアップ条件が適切な場合にのみ使用する必要があります。
オートフォーカス機能は、マシンのフォーカスルーチンを使用してワークテーブルの高さを調整します。 目標は、レーザージョブが始まる前に、材料を焦点レンズから適切な距離に配置することです。 これは、厚さの異なる材料を切り替えるときに特に役立ちます。
互換性のあるThunder Laserマシンでは、マシンのコントロールパネルまたはLightBurnからオートフォーカスを開始できます。 使用する前に、レーザーヘッド、ベッドの高さ、および材料の位置を注意深くチェックして、フォーカシングエラーや潜在的なヘッドクラッシュを防ぐ必要があります。
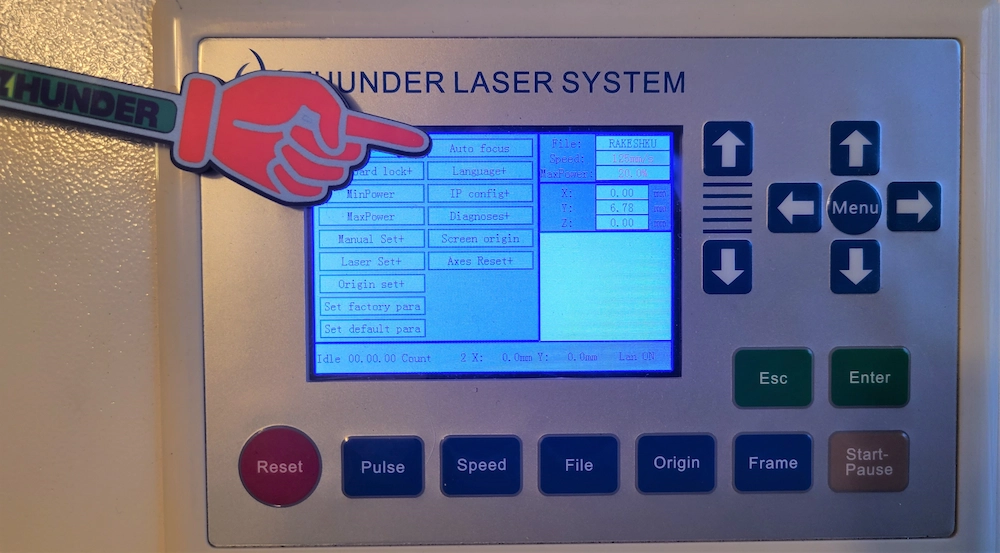
オートフォーカスルーチンを開始する1つの方法は、マシンのメニューの下のボタンを使用することです。 これにより、ユーザーはマシンコントロールパネルから直接フォーカスを開始できます。
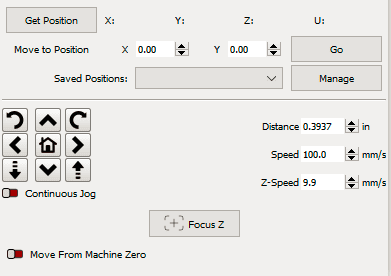
オートフォーカスは、LightBurnから開始することもできます。 [MOVE] タブで、フォーカスZフォーカスルーチンを開始するボタン。 これは、ソフトウェアからジョブを準備して制御するときに便利なオプションです。
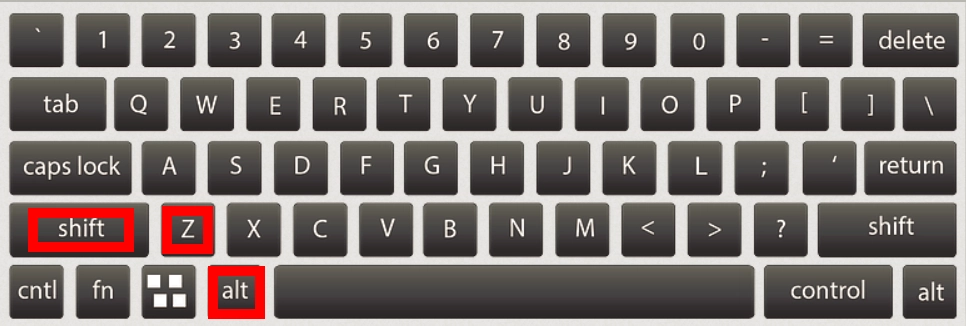
オートフォーカスを開始する前に、レーザーヘッドの位置、マシンのホーム位置、および材料の配置を確認してください。 これらのステップは、センサールーチンが正しく動作し、クラッシュのリスクを減らすのに役立ちます。
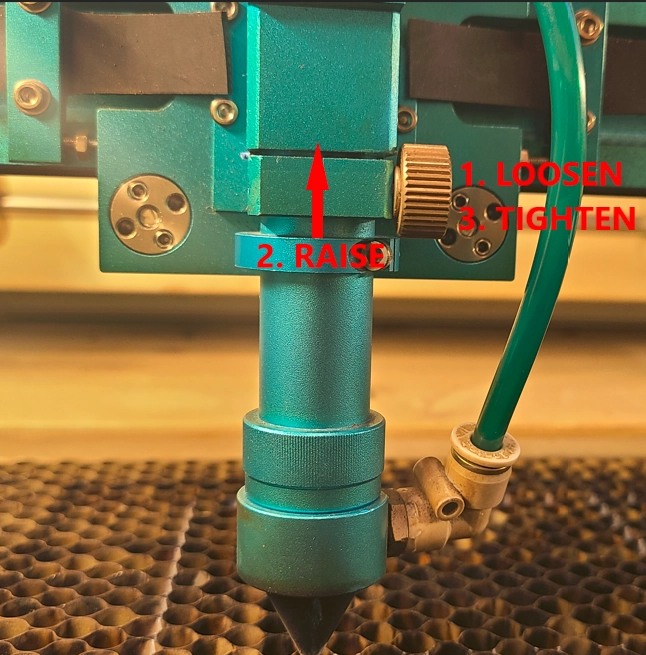
レーザーヘッドを直立してロックされた位置に戻します。 オートフォーカスが始まる前に、ストップリングとレンズホルダアセンブリとの間にギャップがあってはならない。
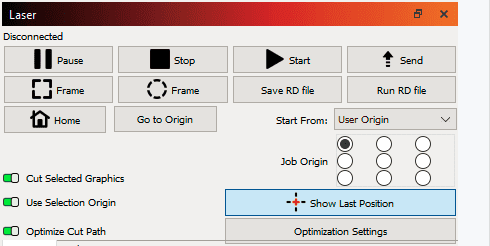
LightBurn LaserウィンドウのHOMEボタンを使用して、レーザーヘッドをマシンの左上に送信します。 レーザーヘッドは、オートフォーカスルーチンのために材料の真上にある必要はない。
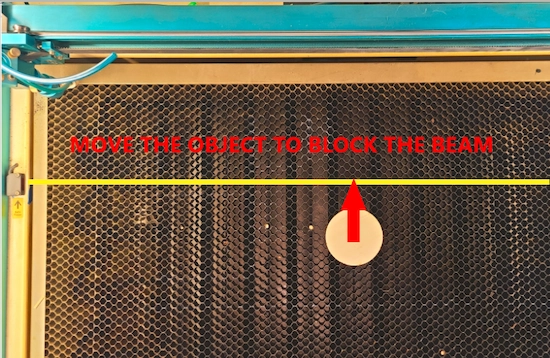
左センサーから右センサーへの光路をブロックするように材料を配置します。 材料が正しく配置されていない場合、オートフォーカスルーチンは、予想通りにそれを検出しないことがある。
オートフォーカスは便利ですが、重要な制限があります。 これらの制約を理解することで、ユーザーはフォーカシングルーチンの失敗を回避し、レーザーヘッドとワークピースの間の接触のリスクを減らすことができます。
オートフォーカスはすべての仕事に適しているわけではありません。 一部のセットアップでは、センサーが材料やワークピースの形状を正しく検出できない可能性があるため、手動フォーカスがより安全で正確になります。
回転ジョブ、透明なオブジェクト、不均一な素材、または非標準のレンズヘッドセットアップの場合、手動フォーカスがより信頼性の高いオプションになります。
次のビデオは、オートフォーカス操作とセットアップのための追加の視覚的参照を提供します。 切断または彫刻のジョブを開始する前に、上記のチェックリストと一緒に使用して正しいワークフローを確認してください。
オートフォーカスは、特に必要なサイズと厚さの条件を満たすフラットな素材の場合、セットアップをより速く、より一貫性のあるものにすることができます。 ただし、常に適切な機械監督で使用する必要があります。 レーザーヘッドの位置を確認し、材料がセンサーの経路をブロックしていることを確認し、ルーチンを開始する前にベッドの高さが安全であることを確認します。
マテリアルまたはアクセサリのセットアップがオートフォーカスの要件に一致しない場合は、手動フォーカスに切り替えます。 多くの場合、注意深い手動フォーカスプロセスは、回転彫刻、不均一なワークピース、透明な材料、および非標準のヘッド構成のためのより安全な選択です。
適切なレーザーワークフローを選択するのに役立つ必要がありますか?
Thunder Laserは、材料、アプリケーション、および日々の生産ニーズに合ったマシン、レンズのセットアップ、およびフォーカシングワークフローを選択するのに役立ちます。
お問い合わせ今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
レーザーオートフォーカスFAQS
オートフォーカスは、切断または彫刻する前に、ワークテーブルを材料と焦点レンズの間の適切な距離に移動するのに役立ちます。
はい。 互換性のあるマシンでは、LightBurn MOVEタブのFocus Zボタンを使用して、オートフォーカスルーチンを開始できます。
いいえ、ソースワークフローによると、レーザーヘッドは材料の上に直接配置する必要はありませんが、材料はセンサーの経路をブロックするように配置する必要があります。
透明な材料は、センサ光を通過させることができる。 エッジをテーピングすると、光路が遮断され、センサールーチンが材料を適切に検出できるようになります。
回転ジョブ、奇数または歪んだ材料、凹凸のある表面、およびストックのThunder 2インチレーザーヘッドを使用しないセットアップには、手動フォーカスを使用します。
次のプロジェクトに最適なレーザー加工機を見つける
さまざまな素材、ワークフロー、生産ニーズに対応するThunder Laserのソリューションをご覧ください。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販


