


Láser de fibra vs. corte por plasma: ¿cuál es mejor para cortar metal?
 2026-09-22


Serie Bolt
Máquina láser de CO₂ RF profesional para grabado de alta precisión

Serie Nova
Máquina de corte láser CO₂ de gran formato con tubo de vidrio

Serie Nova Plus
Cortadora láser CO₂ RF profesional

Serie Titan
Sistema láser CO₂ RF de grado industrial

Serie Titan Pro
Sistema láser industrial de doble fuente CO₂ RF y MOPA


¿Qué estás buscando ¿Para?
Buscar en productos, entradas de blog, contenido de soporte y recursos.

Láser de fibra vs. corte por plasma: ¿cuál es mejor para cortar metal?
2026-09-22

Tanto el láser de fibra como el plasma pueden cortar metal rápidamente, pero elegir entre ambas tecnologías no es tan sencillo como decir «láser para chapas finas y plasma para placas gruesas». Los láseres de fibra modernos pueden cortar materiales más gruesos y a mayor velocidad que antes, mientras que el plasma sigue ofreciendo ventajas prácticas en muchos trabajos de fabricación metálica pesada.
La mejor opción depende de lo que realmente fabrica: el tipo de material y su espesor, el nivel de detalle de las piezas, la calidad del corte, la velocidad de producción, el estado de la superficie y el coste de obtener una pieza terminada. Esta guía compara el láser de fibra y el plasma según estos factores para ayudarle a decidir qué proceso se adapta mejor a sus trabajos de corte de metal.
Respuesta rápida: el láser de fibra suele ofrecer ventajas cuando el trabajo requiere alta precisión, una ranura de corte estrecha, detalles pequeños y un procesamiento eficiente de chapas metálicas. El plasma sigue siendo una opción práctica para los metales conductores, especialmente cuando se priorizan las piezas de mayor espesor, la fabricación metálica general y una menor complejidad del equipo.
La diferencia no se basa en un espesor fijo del material. La potencia del láser, la corriente del plasma, el tipo de material, la geometría de las piezas, el estado de la superficie y la calidad de corte requerida pueden modificar el punto a partir del cual un proceso resulta más práctico que el otro. Los estudios que comparan ambos métodos también muestran que el rendimiento varía considerablemente según el espesor del material y los parámetros de procesamiento.
| Factor | Corte láser de fibra | Corte por plasma |
|---|---|---|
| Principal ventaja | Corte de precisión de chapas metálicas y piezas detalladas | Fabricación metálica general y corte de placas gruesas |
| Chapas finas | Normalmente más rápido y preciso | Generalmente menos ventajoso |
| Placas de espesor medio & gruesas | El rendimiento depende en gran medida de la potencia del láser | Sigue siendo muy competitivo, especialmente con una potencia de plasma adecuada |
| Calidad de corte | Ranura de corte estrecha, detalles finos y poca inclinación de los bordes | Cortes de buena calidad para producción; el plasma de alta definición moderno puede conseguir una calidad de borde muy buena |
| Orificios pequeños & detalles finos | Generalmente más eficaz | Depende más del espesor del material y del sistema de plasma |
| Zona afectada térmicamente | Normalmente más pequeña | Normalmente más grande |
| Estado de la superficie del material | Más sensible al óxido, la cascarilla, la pintura y los recubrimientos | Generalmente más tolerante a las superficies con imperfecciones |
| Coste inicial del equipo | Normalmente más elevado | Normalmente más bajo |
| Consumibles | Menos consumibles habituales de corte, aunque los componentes ópticos y el gas auxiliar siguen siendo importantes | Los electrodos y las boquillas de la antorcha son consumibles que se sustituyen periódicamente |
| Procesos secundarios | A menudo requiere menos esmerilado, desbarbado o acabado de orificios | Puede necesitar más operaciones de acabado según los requisitos de corte |
| Automatización | Muy adecuado para procesos automatizados de chapa metálica | También se utiliza ampliamente en la fabricación automatizada mediante CNC |
| Aplicaciones más adecuadas | Chapas con detalles complejos, piezas personalizadas y producción de precisión | Fabricación estructural, placas gruesas y piezas de mayor tamaño que requieren menos detalles |
El corte láser de fibra y el corte por plasma ofrecen ventajas diferentes según la precisión, el espesor, la calidad de corte y los requisitos de producción.
Por tanto, la diferencia fundamental no consiste simplemente en determinar qué proceso puede cortar un espesor determinado. Una comparación más útil consiste en analizar cómo funciona cada proceso con las piezas que realmente fabrica y cuánto cuestan esas piezas una vez considerados el corte, los consumibles, el acabado, la mano de obra y la capacidad de producción.
El corte láser de fibra se utiliza ampliamente en la producción moderna de chapas metálicas porque combina energía concentrada, movimientos CNC precisos y una trayectoria de corte estrecha. Sin embargo, su rendimiento depende de algo más que de la potencia del láser. El material, su espesor, el gas auxiliar, el enfoque, la velocidad de corte y la configuración de la máquina influyen en el resultado.
Un láser de fibra utiliza un medio de ganancia de estado sólido y fibra óptica para generar y transmitir energía láser. En el cabezal de corte, el haz se concentra en un punto muy pequeño sobre la pieza, creando una densidad de energía suficiente para fundir o vaporizar el material de forma localizada.
A continuación, un gas auxiliar coaxial expulsa el material fundido de la zona de corte. Según el proceso, pueden utilizarse gases como nitrógeno u oxígeno para satisfacer diferentes requisitos de corte. El sistema CNC controla el movimiento del cabezal de corte siguiendo la geometría programada.
El pequeño tamaño del punto de enfoque es una de las razones por las que el corte láser permite crear ranuras de corte estrechas y contornos precisos. TWI describe el corte láser como un proceso térmico sin contacto en el que un haz enfocado y un gas auxiliar realizan el corte, mientras que el sistema CNC controla el movimiento del haz o de la pieza.
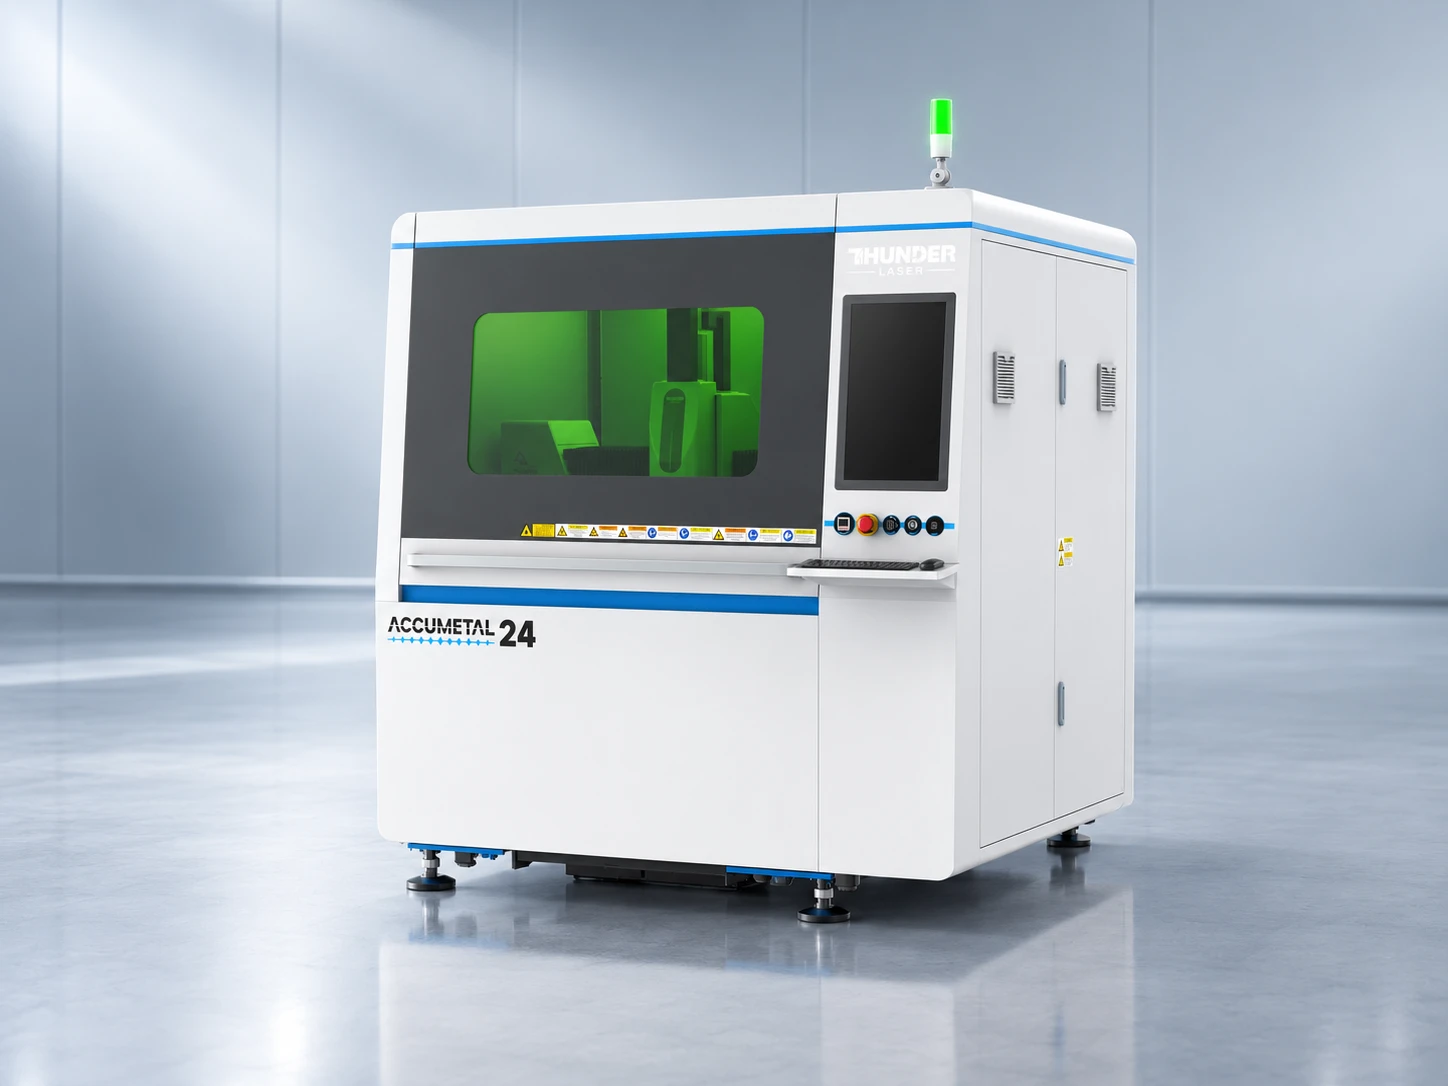
Máquina de corte láser de fibra Thunder AccuMetal para el procesamiento de precisión de chapas metálicas.
Para la producción de piezas de chapa metálica, la principal ventaja del láser de fibra es la combinación de velocidad de corte, precisión y flexibilidad. Resulta especialmente útil cuando una pieza contiene contornos detallados o cuando la propia calidad del corte permite reducir las operaciones de acabado posteriores.
Entre sus ventajas habituales se incluyen:
La fuente de calor concentrada también limita la cantidad de calor transmitida al material circundante en comparación con otros procesos térmicos menos concentrados. TWI señala que el corte láser puede producir bordes de alta calidad, una baja aportación de calor, deformaciones limitadas y geometrías complejas.

El corte láser de fibra permite obtener contornos precisos, ranuras de corte estrechas y piezas metálicas con detalles finos.
El láser de fibra no es automáticamente el proceso más económico para todos los trabajos de corte de metal.
A medida que aumenta el espesor del material, mantener la velocidad y la calidad de los bordes generalmente requiere una mayor potencia láser y un control más cuidadoso de los parámetros del proceso. La expulsión del material fundido de una ranura de corte profunda y estrecha adquiere cada vez más importancia, y una configuración incorrecta puede provocar escoria, mayor rugosidad en los bordes inferiores o una menor estabilidad del corte.
Otras limitaciones prácticas incluyen:
Esto significa que la elección de un láser de fibra no debería comenzar con la pregunta «¿Cuántos kilovatios puedo comprar?». La pregunta más útil es si el nivel de potencia se ajusta a los materiales y espesores que representan la mayor parte del trabajo.
El láser de fibra resulta especialmente útil cuando el valor del proceso proviene de la precisión, la flexibilidad geométrica y la reducción de los trabajos posteriores, en lugar de limitarse a separar una pieza de metal.
Entre las aplicaciones habituales se incluyen:
Esta tecnología resulta especialmente atractiva cuando es necesario fabricar piezas con diferentes geometrías sin utilizar herramientas de corte específicas.
Sin embargo, el término «corte láser de fibra» abarca una gama muy amplia de sistemas. No se debe esperar que una máquina compacta de menor potencia y un sistema industrial de alta potencia procesen el mismo rango de espesores a la misma velocidad. Es necesario considerar conjuntamente la potencia y la carga de trabajo.
El corte por plasma es un proceso térmico consolidado para cortar metales eléctricamente conductores. Se utiliza ampliamente en la fabricación metálica general porque puede procesar una amplia gama de espesores de placas y resulta especialmente práctico cuando son habituales las piezas grandes, los materiales gruesos o los perfiles sencillos.
El corte por plasma utiliza un chorro de gas ionizado a alta temperatura para fundir el metal y expulsar el material fundido de la zona de corte.
Se forma un arco eléctrico entre un electrodo y la pieza conductora. El arco se estrecha al pasar por una boquilla, generando un chorro de plasma estrecho y de alta velocidad. TWI señala que las temperaturas del plasma pueden superar los 20,000°C, lo que permite fundir y eliminar el metal rápidamente.
Como el circuito eléctrico pasa a través de la pieza, el corte por plasma se utiliza con materiales eléctricamente conductores, como:
La calidad del corte depende de factores como la corriente de corte, la velocidad de desplazamiento, la altura de la antorcha, las condiciones del gas y el estado de la boquilla.

El corte por plasma utiliza un arco de plasma de alta temperatura para cortar metales eléctricamente conductores.
El plasma resulta especialmente útil cuando los requisitos de fabricación priorizan el espesor del material, la productividad y la facilidad de uso frente a las geometrías extremadamente finas.
Entre sus ventajas habituales se incluyen:
TWI señala que el corte por arco de plasma de alta precisión se desarrolló específicamente para mejorar la precisión del plasma y que puede ofrecer una alternativa de menor coste al láser para determinadas aplicaciones.
Además, el plasma no depende de la absorción óptica del mismo modo que el procesamiento láser. Para los talleres que trabajan con materiales estructurales comunes o placas cuyo estado superficial es variable, esto puede hacer que el proceso resulte comparativamente sencillo de aplicar.
Las desventajas se hacen más evidentes cuando las piezas requieren detalles muy pequeños o un control dimensional más estricto.
El plasma generalmente produce una ranura de corte más ancha que el láser y somete a una zona circundante mayor a los efectos del calor. La inclinación de los bordes, la rugosidad superficial y la escoria también pueden hacerse más evidentes según el espesor del material y los parámetros del proceso.
Un estudio comparativo de 2024 sobre acero inoxidable SS304 concluyó que, en las condiciones ensayadas, el corte láser ofrecía mayor precisión geométrica y superficies de corte más lisas, mientras que el plasma provocaba mayores efectos térmicos y deformaciones. El estudio también mostró que estas diferencias variaban según el espesor del material, lo que confirma que la calidad del corte no puede evaluarse independientemente de los parámetros del proceso.
Otras limitaciones incluyen:
El plasma de alta precisión mejora muchas de estas características, por lo que sería incorrecto considerar que todos los cortes por plasma son bastos o poco precisos. La cuestión relevante es si la aplicación necesita realmente el mayor control de los detalles que puede ofrecer el láser.
El plasma resulta especialmente práctico cuando las piezas son relativamente grandes, el espesor de las placas es más importante que los detalles muy finos y el trabajo consiste principalmente en cortar metales conductores.
Entre las aplicaciones habituales se incluyen:
Por tanto, el plasma puede seguir siendo muy práctico incluso en un taller que también disponga de tecnología de corte láser. Ambos procesos resuelven necesidades de producción que se solapan, pero que no son idénticas.
Al igual que ocurre con el láser de fibra, las capacidades de las máquinas varían considerablemente entre sistemas. La corriente de corte, la tecnología de la antorcha, el control del movimiento, el espesor del material y la configuración del proceso influyen en el resultado.
Tanto el corte láser de fibra como el corte por plasma son procesos CNC ampliamente utilizados para cortar metal, pero emplean métodos muy diferentes para eliminar el material.
Una cortadora láser de fibra utiliza un haz láser altamente concentrado para fundir o vaporizar el metal siguiendo una trayectoria de corte programada. Un gas auxiliar, como oxígeno, nitrógeno o aire comprimido, ayuda a expulsar el material fundido de la zona de corte. Como el haz láser puede enfocarse en un punto muy pequeño, el corte láser de fibra resulta especialmente adecuado para contornos precisos, orificios pequeños, ranuras de corte estrechas y piezas de chapa metálica con detalles finos.
Por el contrario, una cortadora por plasma utiliza un arco eléctrico para ionizar un gas y generar un chorro de plasma a alta temperatura. El plasma funde el metal mientras el flujo de gas expulsa el material fundido. Como este proceso puede transmitir una gran cantidad de calor a la pieza, el corte por plasma se utiliza ampliamente para metales conductores, especialmente en aplicaciones de fabricación que requieren cortar placas más gruesas.
Las principales diferencias no se reducen a qué tecnología es más moderna o más potente. Están relacionadas con la precisión del corte, el espesor del material, la calidad de los bordes, los costes operativos y el tipo de trabajo que se realiza.
| Factor | Láser de fibra | Plasma |
|---|---|---|
| Método de corte | Haz láser enfocado | Arco de plasma a alta temperatura |
| Principales ventajas | Precisión, detalles finos y ranura de corte estrecha | Placas gruesas y fabricación metálica pesada |
| Chapas finas | Excelente | Adecuado |
| Placas gruesas | Depende de la potencia del láser y de la aplicación | Muy eficaz |
| Precisión de corte | Generalmente mayor | Generalmente menor |
| Anchura de la ranura de corte | Estrecha | Más ancha |
| Orificios pequeños y detalles | Excelente | Más limitado |
| Calidad de los bordes | Generalmente más limpios | Puede presentar más bisel y escoria |
| Coste inicial de la máquina | Generalmente más elevado | Generalmente más bajo |
| Consumibles | Relativamente limitados | Requiere consumibles para la antorcha |
| Requisitos del material | Amplia variedad de metales, según la configuración del láser | Metales eléctricamente conductores |
Principales diferencias técnicas y de producción entre el corte láser de fibra y el corte por plasma.
En la práctica, existe un considerable solapamiento entre ambas tecnologías. Un láser de fibra moderno de alta potencia puede procesar materiales mucho más gruesos de lo que sugieren las comparaciones antiguas, mientras que el plasma sigue siendo una opción práctica para numerosas aplicaciones de placas gruesas y fabricación metálica pesada.
Al comparar el corte láser de fibra y el corte por plasma, las diferencias más evidentes aparecen en la pieza terminada. La precisión, la velocidad, la calidad de los bordes y la cantidad de procesamiento posterior necesario pueden influir en la eficiencia real de producción.
No existe un espesor universal a partir del cual un proceso sea automáticamente mejor que el otro. El resultado varía según la potencia del láser, la corriente del plasma, el material, la geometría de las piezas y la calidad requerida del corte final. Se han realizado pruebas comparativas directas con placas de diferentes espesores, incluido acero de 4, 8, 12 y 16 mm, que muestran por qué el rendimiento debe evaluarse bajo condiciones específicas de máquina y material, en lugar de utilizar un único valor fijo como punto de referencia.

El rendimiento del corte láser de fibra y del corte por plasma varía según el espesor del material, la geometría y los parámetros del proceso.
El láser de fibra suele ofrecer ventajas cuando una pieza requiere tolerancias dimensionales estrictas o detalles finos.
Su haz altamente enfocado genera una ranura de corte estrecha, lo que facilita realizar:
Las comparaciones experimentales entre el láser de fibra y el plasma también han demostrado que, en las condiciones ensayadas, el láser de fibra produce una ranura de corte más estrecha y una mejor perpendicularidad de los bordes.
Esto resulta especialmente importante cuando la propia geometría es exigente. Por ejemplo, un componente de panel de control con numerosas aberturas pequeñas se beneficia mucho más de la precisión del láser que un gran soporte estructural con unos pocos orificios sencillos.
El plasma también puede producir piezas precisas para la fabricación general. Si las tolerancias son moderadas y la geometría es relativamente sencilla, la precisión adicional del láser de fibra puede aportar pocas ventajas prácticas.
Para los compradores, la cuestión no consiste simplemente en determinar qué máquina es más precisa, sino en saber si sus piezas realmente necesitan esa precisión adicional.
No existe una única respuesta sobre qué proceso corta más rápido.
El láser de fibra puede alcanzar velocidades de corte muy elevadas, especialmente al procesar chapas relativamente finas. Sin embargo, a medida que aumenta el espesor del material, la velocidad de corte depende cada vez más de la potencia del láser. Del mismo modo, el rendimiento del plasma varía según la corriente de corte y el espesor de la placa.
La geometría de las piezas también influye en la productividad real.
Una chapa que contiene decenas de orificios y contornos detallados plantea exigencias muy diferentes a las de una gran placa rectangular con cuatro bordes rectos. La perforación inicial, la aceleración, el movimiento en las esquinas y el procesamiento de detalles pequeños contribuyen al tiempo total del ciclo.
Para un comprador que compara máquinas, una prueba de corte realizada con su propio material, espesor y plano resulta mucho más útil que comparar las velocidades máximas indicadas en las fichas técnicas.
La calidad de los bordes es importante porque determina cuánto trabajo queda por realizar después del corte.
El láser de fibra normalmente produce una ranura de corte estrecha y puede conseguir una buena perpendicularidad de los bordes y un control dimensional preciso. Esto resulta valioso cuando las piezas deben pasar directamente a procesos de plegado, soldadura, recubrimiento o montaje.
El plasma utiliza un arco de corte más ancho, por lo que la inclinación de los bordes y el redondeo del borde superior pueden ser más evidentes. Sin embargo, el plasma moderno de alta precisión ha mejorado considerablemente estas características y puede producir piezas perfectamente adecuadas para la producción. TWI señala que el plasma de alta precisión se desarrolló específicamente para mejorar la anchura de la ranura de corte, la perpendicularidad de los bordes y la calidad general del corte.
También es importante no considerar la «calidad de los bordes» como una única característica.
Un estudio comparativo directo entre láser de fibra y plasma concluyó que el láser de fibra ofrecía mejores resultados en anchura de corte, perpendicularidad y forma del borde superior bajo las condiciones de prueba, mientras que el plasma presentaba una menor rugosidad superficial en algunas mediciones.
Para las piezas estructurales que posteriormente se soldarán, una limpieza ligera de los bordes puede tener poco impacto. En cambio, para componentes detallados fabricados en grandes cantidades, eliminar incluso una sola etapa de acabado secundario puede suponer un ahorro considerable de mano de obra.
El espesor del material es uno de los factores más importantes al elegir entre el corte láser de fibra y el corte por plasma. Sin embargo, no existe un único espesor a partir del cual una tecnología sea automáticamente mejor que la otra.
El rango de espesores que puede cortar cada máquina en la práctica depende de factores como la potencia del láser o el amperaje del plasma, el tipo de material, el gas auxiliar, la velocidad de corte, la calidad de los bordes requerida y la configuración específica de la máquina.
En lugar de utilizar un límite de espesor fijo, resulta más útil analizar cómo cambian las ventajas de cada proceso a medida que aumenta el espesor del material. Para consultar datos adicionales de referencia sobre láser de fibra, consulte la guía de espesores de corte de metales con láser de fibra.
Para las chapas metálicas finas, el corte láser de fibra suele ofrecer una ventaja considerable.
El haz láser enfocado produce una ranura de corte estrecha y permite a la máquina realizar orificios pequeños, ranuras estrechas y contornos detallados con gran precisión. Las velocidades de corte elevadas y la aportación térmica relativamente baja también hacen que el láser de fibra sea especialmente adecuado para entornos de producción en los que se cortan numerosas piezas a partir de chapas metálicas.
El plasma también puede cortar metales finos, pero su ranura de corte más ancha y su mayor aportación de calor pueden dificultar la realización de detalles muy pequeños y geometrías finas.
Para aplicaciones como cajas eléctricas, soportes de precisión, componentes de maquinaria y piezas de chapa metálica detalladas, las ventajas del láser de fibra en calidad y precisión pueden ser más importantes que el espesor máximo de corte de la máquina.
En los materiales de espesor medio, la elección entre láser de fibra y plasma se vuelve menos evidente.
Ambas tecnologías pueden resultar adecuadas, pero la mejor opción depende de los requisitos de las piezas terminadas.
El láser de fibra puede ser preferible cuando necesita:
El plasma puede resultar más conveniente cuando:
En este rango de espesores, es especialmente importante comparar el proceso de producción completo en lugar de considerar únicamente la velocidad de corte.
A medida que aumenta el espesor del material, el plasma se vuelve cada vez más competitivo y puede constituir una opción práctica para aplicaciones con placas gruesas.
Los sistemas de plasma se utilizan ampliamente para acero estructural, equipos pesados, componentes de construcción y otros trabajos de fabricación en los que es necesario cortar eficientemente materiales conductores gruesos.
La tecnología láser de fibra también ha avanzado mucho más allá de las aplicaciones con chapas finas tradicionalmente asociadas al corte láser. Los sistemas láser de fibra de mayor potencia pueden procesar materiales considerablemente más gruesos que las generaciones anteriores de cortadoras láser.
Sin embargo, la capacidad de cortar un espesor determinado no significa automáticamente que el proceso sea la opción más económica para esa aplicación. Un láser de fibra de alta potencia puede requerir una inversión considerablemente mayor en equipos e infraestructura auxiliar, por lo que deben tenerse en cuenta el volumen de producción necesario, la calidad de corte y los costes de funcionamiento.
En realidad, no.
Puede resultar tentador utilizar una regla sencilla como:
Esta regla puede servir como punto de partida general, pero es demasiado amplia para seleccionar un equipo.
El punto de transición práctico puede variar según:
Por ejemplo, dos máquinas con diferentes niveles de potencia pueden presentar rangos prácticos de espesor de corte muy distintos, incluso cuando utilizan la misma tecnología de corte.
En lugar de preguntar «¿Qué espesor máximo puede cortar esta máquina?», comience por analizar los espesores que procesa con mayor frecuencia.
Si la mayor parte de su producción consiste en chapas metálicas finas o de espesor medio y requiere orificios precisos, contornos detallados y bordes limpios, el láser de fibra puede adaptarse mejor a esas necesidades.
Si una parte importante de su trabajo consiste en placas estructurales gruesas y perfiles relativamente sencillos, el plasma puede ofrecer una combinación más práctica de capacidad de corte y coste del equipo.
Si su carga de trabajo abarca una amplia gama de espesores, incluyendo tanto chapas de precisión como placas gruesas, también puede resultar conveniente utilizar diferentes tecnologías de corte para distintos rangos de espesor.
Por tanto, el espesor del material es un punto de partida importante, pero debe evaluarse junto con la calidad de corte, el volumen de producción, el tipo de material y el coste total por pieza terminada.
Tanto el corte láser de fibra como el corte por plasma pueden procesar distintos materiales metálicos, pero su idoneidad práctica varía según el material, su espesor, el estado de la superficie y la calidad de corte requerida.
Para la mayoría de los metales utilizados habitualmente en la fabricación, ambas tecnologías pueden realizar el corte. La cuestión más importante es si las piezas obtenidas cumplen sus requisitos de precisión, calidad de los bordes, velocidad de producción y acabado. Para obtener información más amplia sobre los materiales compatibles con el láser de fibra, consulte la guía de compatibilidad de materiales metálicos para máquinas de corte láser de fibra.

El tipo de material, su espesor, el estado de la superficie y la calidad de corte requerida influyen en la elección entre el láser de fibra y el plasma.
El acero dulce y el acero al carbono se encuentran entre los materiales más utilizados tanto en el corte láser de fibra como en el corte por plasma.
El láser de fibra resulta especialmente adecuado para aplicaciones de chapa metálica que requieren contornos precisos, orificios pequeños, ranuras de corte estrechas y una calidad constante de los bordes. Puede ser una excelente opción para componentes de maquinaria, soportes, carcasas y otras piezas que necesitan bordes terminados relativamente limpios.
El plasma también se utiliza ampliamente para cortar acero al carbono, especialmente en aplicaciones de fabricación estructural y fabricación metálica pesada. Cuando el material es más grueso y las geometrías de las piezas son relativamente sencillas, el plasma puede ofrecer una combinación eficaz de capacidad de corte y coste del equipo.
Por tanto, en el caso del acero al carbono, el material en sí rara vez determina la elección. El espesor, la calidad de corte, el volumen de producción y el coste total suelen ser factores más importantes.
El acero inoxidable es uno de los materiales más habituales en el corte láser de fibra, especialmente en la fabricación de chapa metálica de precisión.
El láser de fibra puede producir ranuras de corte estrechas y contornos detallados, manteniendo bordes limpios cuando la máquina está correctamente configurada para el material y su espesor. Esto lo hace adecuado para aplicaciones como carcasas de equipos, componentes de cocina y restauración, elementos arquitectónicos y componentes de maquinaria de precisión.
El plasma también puede cortar acero inoxidable porque es eléctricamente conductor. Sin embargo, las características de los bordes obtenidos y la cantidad de operaciones de acabado secundario necesarias pueden diferir de las de un láser de fibra correctamente configurado.
Cuando las piezas de acero inoxidable requieren geometrías detalladas, tolerancias estrictas o un acabado visual con un mínimo de procesamiento posterior, el láser de fibra suele ser el proceso más adecuado.
Tanto el láser de fibra como el plasma pueden cortar aluminio, pero es importante considerar cuidadosamente los requisitos de cada aplicación.
El láser de fibra se utiliza ampliamente para cortar chapas y placas de aluminio porque permite obtener contornos precisos y detalles pequeños a velocidades de producción elevadas. Resulta especialmente útil cuando las piezas de aluminio requieren geometrías detalladas o una calidad dimensional constante.
El plasma también puede procesar aluminio y puede resultar práctico para trabajos de fabricación con materiales más gruesos en los que la precisión extrema no sea el requisito principal.
Por tanto, para el aluminio, la elección debe basarse en la combinación del espesor, la calidad de los bordes requerida, la geometría de las piezas y el volumen de producción, y no únicamente en la compatibilidad del material.
El latón y el cobre requieren consideraciones adicionales debido a su elevada conductividad térmica y, especialmente en el caso del cobre, su alta reflectividad a las longitudes de onda láser habituales.
Los sistemas modernos de láser de fibra pueden procesar estos materiales cuando la fuente láser, el nivel de potencia, el cabezal de corte, los componentes ópticos, el gas auxiliar y los parámetros del proceso son adecuados.
Esto hace que el láser de fibra resulte especialmente valioso para los fabricantes que trabajan con una combinación de diferentes metales, en lugar de utilizar únicamente acero al carbono convencional.
El plasma también puede cortar cobre y latón eléctricamente conductores, pero la idoneidad de cada proceso sigue dependiendo del espesor del material y de los requisitos de calidad de la pieza terminada.
Al trabajar con metales altamente reflectantes, es importante comprobar las capacidades de procesamiento de materiales declaradas por el fabricante de la máquina, en lugar de suponer que todos los sistemas de láser de fibra ofrecerán el mismo rendimiento.
El estado de la superficie también puede influir en la elección de la tecnología de corte.
El corte por plasma puede tolerar relativamente bien determinadas condiciones superficiales, lo que lo hace útil para trabajos de fabricación con metales pintados, oxidados o cuya superficie no está completamente limpia.
El corte láser de fibra puede ser más sensible a los cambios en el estado superficial porque la interacción entre el láser y el material depende de cómo este absorbe la energía láser. Por tanto, los recubrimientos, la oxidación, la contaminación y las irregularidades de la superficie pueden afectar a la estabilidad y la calidad del corte en determinadas aplicaciones.
Sin embargo, esto no significa que el láser de fibra no pueda procesar materiales recubiertos u oxidados. El efecto real depende del material, el recubrimiento, el espesor, la configuración del láser y los parámetros de corte.
Para trabajos de producción con materiales que presentan estados superficiales variables, conviene probar el material real en lugar de basarse únicamente en tablas generales de compatibilidad de materiales.
El tipo de material es importante, pero no debe considerarse de forma aislada.
Un mismo material puede llevar a elegir equipos muy diferentes según su espesor y los requisitos de producción. Por ejemplo, una chapa fina de acero inoxidable con numerosos orificios pequeños presenta requisitos de corte muy distintos a los de una placa gruesa de acero al carbono utilizada para la fabricación estructural.
Por tanto, una comparación práctica debe considerar varios factores conjuntamente:
| Material | Láser de fibra | Plasma | Factores clave |
|---|---|---|---|
| Acero dulce / acero al carbono | Excelente | Excelente | Espesor, precisión, coste |
| Acero inoxidable | Muy adecuado | Adecuado | Calidad de los bordes, detalles, acabado |
| Aluminio | Muy adecuado | Adecuado | Espesor, geometría, calidad |
| Latón | Adecuado con una configuración correcta | Adecuado | Capacidad del equipo, espesor |
| Cobre | Adecuado con una configuración correcta | Adecuado | Configuración del láser, reflectividad, espesor |
| Metal oxidado / recubierto | Más sensible a las condiciones del proceso | Generalmente más tolerante | Estado de la superficie, uniformidad |
La compatibilidad de los materiales debe evaluarse junto con el espesor, los requisitos de calidad y las condiciones de producción.
Para un taller que procesa principalmente chapas finas y de espesor medio con requisitos de precisión, el láser de fibra puede ofrecer ventajas en una amplia variedad de materiales.
Para un taller especializado en acero al carbono grueso, componentes estructurales y fabricación metálica pesada, el plasma puede seguir siendo una opción práctica, incluso cuando el mismo material pueda procesarse técnicamente con un láser de fibra.
En definitiva, la compatibilidad de los materiales debe evaluarse junto con el espesor, la calidad de corte requerida, el volumen de producción y el coste total por pieza terminada. Ninguna lista de materiales puede determinar por sí sola qué tecnología de corte es la adecuada para todas las aplicaciones.
El precio de la máquina es un elemento importante en la decisión de compra, pero no cuenta toda la historia.
Los sistemas de láser de fibra generalmente requieren una inversión inicial mayor que los sistemas de plasma comparables, mientras que el plasma puede implicar un mayor consumo de consumibles y, según la aplicación, más operaciones de acabado secundario.
Por tanto, la comparación más útil es el coste total de producir una pieza terminada, incluyendo el equipo, la energía, el gas, los consumibles, la mano de obra, el mantenimiento y el procesamiento posterior.

La inversión en la máquina es solo una parte de la comparación de costes totales entre el corte láser de fibra y el corte por plasma.
En general, un sistema de corte láser de fibra requiere una inversión inicial mayor que un sistema de corte por plasma comparable.
La diferencia resulta especialmente significativa al comparar láseres de fibra de mayor potencia diseñados para materiales más gruesos. Una potencia láser superior puede aumentar no solo el coste de la fuente láser, sino también los requisitos del cabezal de corte, el enfriador, la alimentación eléctrica, el sistema de extracción, los sistemas de seguridad y otros equipos auxiliares.
Los sistemas de plasma suelen estar disponibles con una inversión inicial menor, lo que los hace atractivos para empresas que necesitan principalmente cortar metales conductores y no requieren la precisión ni la capacidad para realizar detalles finos de un láser de fibra.
Sin embargo, el precio de la máquina debe evaluarse en función de las necesidades de producción de la empresa. Un precio de compra inferior no implica necesariamente un menor coste por pieza terminada. Para consultar referencias actuales sobre el presupuesto necesario para un láser de fibra, consulte ¿Cuánto cuesta una máquina de corte láser de fibra en 2026?
Ambas tecnologías consumen electricidad y gases de proceso, pero el tipo y la cantidad pueden variar considerablemente según la máquina y la aplicación de corte.
El corte láser de fibra puede utilizar oxígeno, nitrógeno o aire comprimido como gas auxiliar. El nitrógeno a alta presión puede convertirse en un gasto operativo importante al procesar determinados materiales a ritmos de producción elevados.
Los sistemas de plasma pueden utilizar aire comprimido, oxígeno, nitrógeno u otros gases, dependiendo de la fuente de alimentación del plasma y del material que se esté cortando.
Por tanto, el consumo de electricidad y gas debe compararse utilizando la combinación real de materiales y el volumen de corte de su taller, en lugar de una estimación horaria genérica.
Por ejemplo, un taller que corta grandes cantidades de acero inoxidable puede tener costes de gas muy diferentes a los de otro que procesa principalmente acero al carbono con aire comprimido.
El corte por plasma normalmente utiliza varios consumibles de la antorcha, como electrodos, boquillas y protectores. Estos componentes se desgastan durante el funcionamiento normal y deben sustituirse periódicamente.
Los sistemas de láser de fibra generalmente tienen menos consumibles relacionados con el proceso, pero también requieren mantenimiento periódico. Las boquillas, las ventanas de protección, los filtros, los sistemas de refrigeración y otros componentes pueden necesitar inspección o sustitución según el diseño y el uso de la máquina.
El coste real del mantenimiento depende en gran medida de las condiciones de funcionamiento, la calidad de la máquina, los parámetros de corte y las prácticas de mantenimiento.
Al comparar máquinas, conviene preguntar a los proveedores por la vida útil prevista y el coste de sustitución de los principales componentes consumibles, en lugar de comparar únicamente la cantidad de consumibles.
Este es uno de los aspectos que más se pasan por alto al comparar costes.
El proceso de corte no termina cuando la máquina se detiene.
Según la aplicación, las piezas pueden requerir:
El corte láser de fibra suele permitir obtener bordes más limpios y detalles más finos, lo que puede reducir la cantidad de operaciones secundarias necesarias.
En determinadas condiciones de corte, el plasma puede generar más escoria o bordes biselados, lo que puede aumentar las necesidades de acabado en aplicaciones donde el borde cortado debe cumplir requisitos específicos de apariencia o dimensiones.
Sin embargo, la cantidad real de procesamiento posterior varía según el material, el espesor, la configuración de la máquina y los requisitos de calidad. Por tanto, debe medirse utilizando piezas de producción reales, en lugar de deducirse únicamente a partir de la tecnología de corte.
El volumen de producción puede modificar considerablemente la rentabilidad de ambas tecnologías.
Un sistema de plasma de menor coste puede ser adecuado para un taller con necesidades de producción relativamente bajas o que corta principalmente componentes estructurales gruesos.
Sin embargo, en operaciones de gran volumen, la velocidad de corte, el tiempo de perforación inicial, la automatización, el aprovechamiento del material y los procesos secundarios pueden tener un impacto mucho mayor en el coste total de producción.
Por este motivo, una inversión inicial más elevada en un láser de fibra puede estar justificada cuando la máquina se utiliza intensivamente y su productividad o la reducción de las operaciones de acabado aportan suficiente valor.
El indicador importante no es simplemente:
Sino:
Una comparación más completa debe incluir:
También pueden influir otros factores, como:
Por eso, dos máquinas con precios de compra muy diferentes pueden presentar una diferencia en los costes de producción a largo plazo mucho menor de lo que sugiere el precio inicial.
No existe una tecnología que sea siempre la más económica.
El plasma puede ofrecer una estructura de costes atractiva cuando los principales requisitos son el corte de placas gruesas, la fabricación metálica pesada y una inversión inicial relativamente baja.
El láser de fibra puede resultar más rentable cuando la empresa valora especialmente la precisión, la producción de gran volumen, las piezas detalladas, el aprovechamiento del material y la reducción de los procesos secundarios.
Por tanto, la comparación más útil debe basarse en su propio perfil de producción:
| Factor de coste | Láser de fibra | Plasma |
|---|---|---|
| Inversión inicial en la máquina | Generalmente mayor | Generalmente menor |
| Electricidad | Depende del sistema y de la carga de trabajo | Depende del sistema y de la carga de trabajo |
| Gas de proceso | Puede representar un coste importante | Puede representar un coste importante |
| Consumibles de la antorcha | Limitados | Requieren sustitución periódica |
| Componentes ópticos / de protección | Requieren mantenimiento | No se aplica de la misma manera |
| Acabado secundario | A menudo menor | Puede ser mayor |
| Potencial de automatización | Alto | Alto |
| Aplicaciones más rentables | Precisión y producción de gran volumen | Fabricación metálica pesada y placas gruesas |
La rentabilidad del láser de fibra y el plasma depende tanto de la inversión inicial como del coste de fabricación de las piezas terminadas.
Antes de comprar, calcule el coste previsto utilizando sus materiales reales, espesores, volumen de producción y geometrías de las piezas. Una prueba de corte con piezas representativas puede proporcionar una comparación de costes mucho más útil que el precio de la máquina por sí solo.
La tecnología de corte más adecuada depende menos de la propia máquina que del tipo de trabajo que realiza su taller con mayor frecuencia. El espesor del material, la geometría de las piezas, la calidad de corte requerida, el volumen de producción y la cantidad de procesos secundarios influyen en la elección entre el láser de fibra y el plasma.
En lugar de elegir basándose en una sola especificación, como el espesor máximo o la velocidad máxima de corte, resulta más útil analizar el entorno de producción en el que realmente se utilizará la máquina.
Para los trabajos de chapa metálica de precisión, el láser de fibra suele ser la opción más adecuada.
Estas aplicaciones suelen incluir:
Entre los productos habituales se encuentran las cajas eléctricas, los paneles, las cubiertas de máquinas, las placas de montaje, los soportes y los componentes detallados de acero inoxidable o aluminio.
El láser de fibra resulta especialmente adecuado para este tipo de trabajo porque su ranura de corte estrecha y su aportación térmica concentrada permiten crear detalles finos con una buena uniformidad dimensional.
El plasma también puede cortar chapa metálica, pero su ranura de corte más ancha y su mayor aportación de calor dificultan la realización de detalles muy finos. Si las piezas son relativamente sencillas y las tolerancias son menos exigentes, el plasma puede seguir siendo adecuado.
Para los talleres donde los detalles, la uniformidad y la reducción del procesamiento posterior son importantes cada día, el láser de fibra suele ser la tecnología más lógica para evaluar en primer lugar.
Los talleres de fabricación metálica general suelen procesar una variedad mucho más amplia de trabajos. Un día pueden fabricar soportes de acero inoxidable, mientras que al siguiente necesitan cortar placas de acero al carbono, piezas de maquinaria personalizadas o realizar trabajos de fabricación únicos.
En este entorno, la flexibilidad adquiere especial importancia.
El láser de fibra puede resultar atractivo cuando el trabajo se centra principalmente en chapa metálica e incluye:
Como la trayectoria de corte está controlada por el programa CNC, cambiar de un diseño a otro generalmente no requiere herramientas de corte específicas.
El plasma también ofrece una gran flexibilidad, especialmente cuando los trabajos incluyen placas más gruesas, piezas de mayor tamaño y perfiles más sencillos.
Por tanto, para los talleres que trabajan por encargo, la decisión debe basarse en la combinación real de trabajos. Un taller que obtiene la mayor parte de sus ingresos de componentes de chapa metálica detallados puede beneficiarse más del láser de fibra, mientras que otro que realiza regularmente trabajos de fabricación estructural pesada puede obtener mayor valor del plasma.
La fabricación estructural y la fabricación metálica pesada suelen implicar placas más gruesas, piezas de mayor tamaño y perfiles de corte más sencillos.
Entre los trabajos habituales se incluyen:
En estas aplicaciones, el plasma puede ser una opción práctica porque una ranura de corte extremadamente fina o la capacidad de realizar detalles pequeños pueden no ser la prioridad principal. Las piezas pueden soldarse, mecanizarse o esmerilarse posteriormente, por lo que una limpieza moderada de los bordes puede tener un impacto limitado en el producto final.
El láser de fibra también puede utilizarse para cortar placas gruesas, especialmente cuando son importantes una mayor precisión o la reducción de los procesos secundarios. Sin embargo, a medida que aumenta el espesor, la potencia láser necesaria y la inversión en equipos generalmente se vuelven más significativas.
Para los talleres de fabricación pesada, la cuestión fundamental no es si el láser de fibra puede cortar la placa, sino si la precisión adicional y los cortes más limpios justifican la potencia y la inversión necesarias para la carga de trabajo habitual.
La producción de gran volumen introduce otras prioridades.
Cuando se fabrican repetidamente piezas iguales o similares, pequeñas diferencias en el tiempo de ciclo, el aprovechamiento del material, el procesamiento posterior y la automatización pueden tener un gran impacto al producir miles de piezas.
El láser de fibra suele resultar muy adecuado para la producción de chapa metálica de gran volumen cuando:
Esto puede aplicarse a componentes de maquinaria, piezas de electrodomésticos, soportes de producción, carcasas y muchos otros productos de chapa metálica fabricados repetidamente.
El plasma también puede utilizarse en la producción automatizada de gran volumen, especialmente cuando la carga de trabajo consiste en piezas más grandes o gruesas con geometrías más sencillas.
Cuando el nivel de utilización es elevado, los compradores deben considerar algo más que el precio de compra de la máquina. La comparación más útil es el coste de fabricar la pieza terminada, incluyendo el tiempo de corte, los consumibles, la mano de obra, el aprovechamiento del material y las operaciones de acabado secundario.
Algunos talleres no tienen un tipo de trabajo predominante. Pueden cortar acero inoxidable fino, acero al carbono de espesor medio y ocasionalmente placas gruesas dentro de las mismas instalaciones de producción.
Esto dificulta la decisión porque ninguna especificación individual representa toda la actividad de la empresa.
Un buen punto de partida es plantearse las siguientes preguntas:
Si la mayor parte del trabajo consiste en piezas detalladas de chapa metálica, el láser de fibra puede seguir siendo la mejor máquina principal, incluso si ocasionalmente se procesan placas más gruesas.
Si las placas gruesas y las grandes piezas estructurales predominan en la carga de trabajo, el plasma puede resultar más práctico.
En algunas instalaciones, ambas tecnologías pueden complementarse: el láser de fibra se encarga de los trabajos detallados de chapa metálica, mientras que el plasma procesa las placas más gruesas con geometrías más sencillas.
| Entorno de producción | Láser de fibra | Plasma | Principal factor a considerar |
|---|---|---|---|
| Fabricación de chapa metálica de precisión | Muy adecuado | Adecuado | Precisión, detalles finos, calidad de los bordes |
| Fabricación general / talleres de trabajos por encargo | Muy adecuado para trabajos de chapa y piezas detalladas | Muy adecuado para trabajos más pesados y sencillos | Combinación real de trabajos |
| Fabricación estructural & de placas gruesas | Depende de la potencia y los requisitos de calidad | Muy adecuado | Espesor de las placas, tamaño de las piezas, inversión |
| Fabricación de gran volumen | Muy adecuado para la producción automatizada de chapa metálica | Adecuado según la carga de trabajo | Capacidad de producción, automatización, coste por pieza terminada |
| Talleres de producción mixta | Muy adecuado si predominan los trabajos de chapa y precisión | Muy adecuado si predominan las placas gruesas | Combinación global de producción |
La idoneidad del láser de fibra y del plasma varía según el tipo de entorno de producción y la carga de trabajo habitual.
La aplicación debe guiar la decisión.
Un taller de chapa metálica de precisión y un taller de fabricación estructural pueden cortar acero, pero las piezas que producen plantean exigencias muy diferentes al proceso de corte. El primero puede beneficiarse especialmente de una ranura de corte estrecha, la capacidad de realizar detalles pequeños y la reducción de las operaciones de acabado secundario; el segundo puede valorar más la capacidad de cortar placas gruesas y el coste del equipo.
Por tanto, la comparación más útil no consiste en determinar qué tecnología tiene las especificaciones máximas más elevadas, sino cuál se adapta mejor a los trabajos que mantienen ocupada su máquina la mayor parte del tiempo.
La elección entre una cortadora láser de fibra y una cortadora por plasma debe comenzar por sus necesidades reales de producción, y no por la tecnología en sí. La opción adecuada depende de los materiales y espesores que corta con mayor frecuencia, el nivel de precisión que necesita, el volumen de producción y cuánto está dispuesto a invertir tanto en el equipo como en su funcionamiento continuo.
Si está evaluando específicamente un láser de fibra, la guía de compra de máquinas de corte láser de fibra explica con más detalle los tipos de máquinas, la potencia, el área de trabajo, la configuración y los aspectos que debe considerar antes de comprar.
Un láser de fibra puede ser especialmente adecuado si su actividad incluye:
Para estas aplicaciones, la mayor inversión inicial de un láser de fibra puede justificarse por su combinación de precisión, productividad, flexibilidad y reducción de los procesos posteriores.
Una cortadora por plasma puede resultar más adecuada cuando su actividad incluye:
Por tanto, el plasma puede ser una opción práctica cuando la capacidad para cortar materiales gruesos y el coste del equipo son más importantes que la capacidad de realizar detalles finos asociada al corte láser de fibra.
En este caso, la decisión se vuelve menos sencilla.
Si la mayor parte de su producción consiste en chapas metálicas finas y de espesor medio, con trabajos ocasionales de corte de placas gruesas, un láser de fibra puede aportar más valor para la mayoría de sus trabajos. Puede evaluar por separado las aplicaciones de mayor espesor para determinar si pueden realizarse con la configuración láser seleccionada.
Si las placas gruesas y los componentes estructurales representan la mayor parte de su producción, mientras que los trabajos de chapa metálica de precisión son limitados, el plasma puede ser una tecnología de corte principal más práctica.
Para los talleres que realizan volúmenes importantes de ambos tipos de trabajo, también puede considerarse el uso de sistemas independientes de láser de fibra y plasma. Esto permite que cada máquina se encargue de las aplicaciones para las que está mejor preparada, en lugar de exigir que una sola máquina cubra todas las necesidades posibles.
Antes de elegir cualquiera de las dos tecnologías, analice sus datos de producción en lugar de basarse en reglas generales como «el láser es para metales finos» o «el plasma es para metales gruesos».
Como mínimo, identifique los siguientes factores:
| Factor | Qué debe evaluar |
|---|---|
| Material | Acero dulce, acero inoxidable, aluminio, latón, cobre, etc. |
| Espesor | Espesores más habituales y espesor máximo que se procesa ocasionalmente |
| Geometría de las piezas | Perfiles sencillos, orificios, ranuras o contornos complejos |
| Calidad de corte | Calidad de los bordes requerida, precisión dimensional y tolerancia al biselado |
| Volumen de producción | Número de piezas por día, semana o mes |
| Procesamiento secundario | Esmerilado, desbarbado, limpieza u otras operaciones de acabado |
| Automatización | Funcionamiento manual frente a carga y producción automatizadas |
| Costes operativos | Electricidad, gas, consumibles, mantenimiento y mano de obra |
| Inversión inicial | Máquina, instalación, infraestructura y equipos auxiliares |
Compare su carga de trabajo real antes de elegir entre un sistema de corte láser de fibra y uno de corte por plasma.
El objetivo es determinar qué tecnología se adapta a la mayoría de sus necesidades reales de producción, y no qué máquina tiene las especificaciones técnicas más impresionantes.
Una prueba de corte es una de las formas más útiles de evaluar una máquina antes de realizar la compra.
En lugar de basarse únicamente en las piezas de muestra proporcionadas por el fabricante, facilite al proveedor, siempre que sea posible, sus materiales reales, los espesores y los planos de producción. Pídale que evalúe:
Después, puede comparar los resultados con los de su proceso de producción actual o con los de una tecnología de corte alternativa.
Una máquina que parece atractiva sobre el papel puede no ofrecer los mismos resultados con sus materiales y piezas específicos. Probar sus aplicaciones reales proporciona una base mucho más útil para tomar la decisión final. Thunder Laser también ofrece pruebas de materiales para los compradores que desean evaluar su aplicación real antes de comprar.
En definitiva, la elección entre láser de fibra y plasma debe basarse en una combinación de factores: qué materiales corta, cuál es su espesor, qué precisión necesita, cuánto produce y cuánto cuesta fabricar cada pieza terminada.
Tanto el corte láser de fibra como el corte por plasma son tecnologías eficaces para cortar metal, pero responden a diferentes necesidades de producción. El láser de fibra suele ser más adecuado para trabajos de chapa metálica de precisión y piezas detalladas, mientras que el plasma sigue siendo una opción práctica para placas gruesas y fabricación estructural.
La elección correcta depende de su carga de trabajo real, no de una única especificación técnica. Antes de tomar una decisión, compare los materiales, los espesores, la geometría de las piezas, la calidad de corte requerida, el volumen de producción y el coste total de fabricar cada pieza terminada.
¡Habla con nuestros expertos ahora!
Por favor, deje su información de contacto para que podamos servirle mejor.
FAQS
Not in every application. Fiber laser is generally better suited to precision sheet-metal work, small features, narrow kerfs, and applications where reducing secondary finishing is important. Plasma can be more practical for heavy plate, large structural parts, and simpler profiles.
It depends on material, thickness, machine power, and part geometry. Fiber laser can be very fast on sheet metal, especially for detailed parts, but there is no single speed advantage that applies to every thickness and machine configuration.
Plasma remains a strong option for regular heavy-plate cutting. High-power fiber lasers can also cut thick metal, but the required power, cutting speed, edge-quality requirements, and equipment investment should be considered before choosing between them.
Fiber laser generally provides higher precision, a narrower kerf, and better capability for small holes, narrow slots, and intricate contours. Plasma is usually more suitable when the geometry is simpler and very tight dimensional requirements are not necessary.
Both can cut common metals such as carbon steel, stainless steel, and aluminum. Plasma requires electrically conductive materials, while fiber laser compatibility depends on the material and machine configuration. Copper and brass, for example, should be confirmed against the specific fiber laser system.
It can. Plasma-cut parts may show more dross, bevel, or edge angularity depending on the material and cutting conditions. Fiber laser can often reduce secondary operations such as grinding or deburring, particularly on precision sheet-metal parts.
Plasma systems generally have a lower initial equipment cost, but purchase price is only part of the comparison. Cutting speed, consumables, gas, labor, maintenance, material utilization, and secondary processing all affect the final cost per part.
Start with the work you produce most often. Compare your normal materials and thicknesses, part geometry, required cut quality, production volume, post-processing needs, and total operating cost. Before purchasing, a cutting test using your own material and drawings can provide a much more useful comparison than machine specifications alone.
¿NECESITAS AYUDA PARA ENCONTRAR LA SOLUCIÓN ADECUADA?
Habla con nuestro equipo para recibir recomendaciones de máquinas, asesoramiento sobre aplicaciones y soporte adaptado a tus necesidades.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


