


Leitfaden zur Materialverträglichkeit bei UV-Druck und Laserschneiden
 2026-08-11


Bolt-Serie
Professionelle Lasergraviermaschine für hochpräzise Ergebnisse

Nova-Serie
Großformat-CO₂-Laserschneider mit Glasröhre

Nova Plus-Serie
Professionelle RF-CO₂-Laserschneidmaschine

Nova Pro-Serie
Professionelles Laserschneid- und Graviersystem

Titan-Serie
Industrielles RF-CO₂-Lasersystem

Titan Pro-Serie
Industrielles Lasersystem mit RF-CO₂- und MOPA-Faserlaser


WAS SUCHEN SIE FÜR?
Suche über Produkte, Blog-Beiträge, Support-Inhalte und Ressourcen.

Leitfaden zur Materialverträglichkeit bei UV-Druck und Laserschneiden
2026-08-11

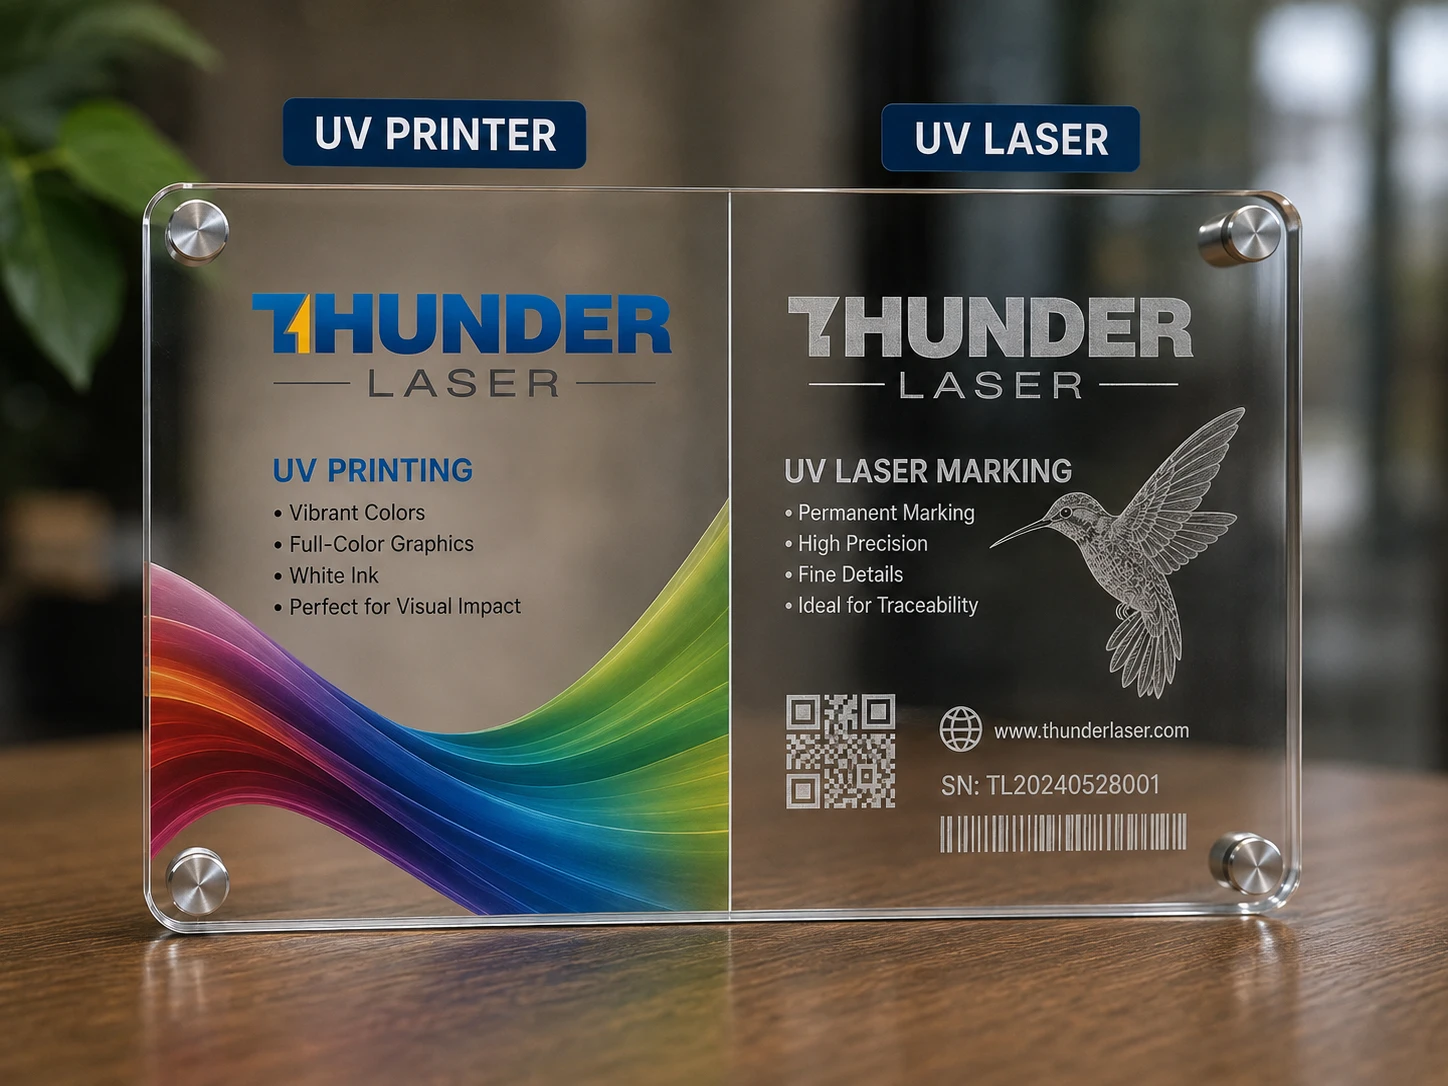
UV-Druck und Laserschneiden werden zunehmend kombiniert, um individuelle Schilder, Displays, Verpackungen, Geschenke, Dekorationsartikel und Industrieplatten herzustellen. Der UV-Druck ermöglicht vollfarbige Grafiken, Weißdruck, Lackierungen und Struktureffekte, während sich mit dem Laserschneiden individuelle Formen, Löcher, Schlitze, gravierte Details und Konstruktionselemente herstellen lassen.
Die Wahl des richtigen Materials ist entscheidend, da Druckqualität, Tintenhaftung, Schneidleistung, Sicherheit und Geräteanforderungen erheblich variieren können. Dieser Leitfaden vergleicht die besten Materialien für UV-Druck und Laserschneiden, erklärt, welche Materialien sich für unterschiedliche Projekttypen eignen, und stellt ein praxisnahes Verfahren zum Testen neuer Materialien vor. Einen umfassenderen Überblick über lasergeeignete Materialien finden Sie im Materialleitfaden von Thunder Laser
Kurzantwort: Die besten Materialien für UV-Druck und Laserschneiden sind Acryl, Sperrholz, MDF, Holz, Papier, Pappe, ausgewählte Naturlederarten und Metall.
Acryl ist insgesamt die beste Wahl, da es eine hohe UV-Druckqualität und saubere Schnitte mit einem CO₂-Laser ermöglicht. Metall ist ebenfalls mit beiden Verfahren kompatibel, für das Schneiden wird jedoch eine spezielle Hochleistungs-Faserlaserschneidmaschine benötigt.
Die Materialverträglichkeit hängt sowohl von der Druckoberfläche als auch vom verwendeten Lasersystem ab. Acryl, Holz, Papier, Pappe und ausgewählte Lederarten können im Allgemeinen mit einem CO₂-Laser bearbeitet werden, während für das Metallschneiden eine Hochleistungs-Faserlaserschneidmaschine erforderlich ist. Die folgende Tabelle vergleicht die Materialien hinsichtlich UV-Druckqualität, Laserschneidleistung, Geräteanforderungen und allgemeiner Eignung.
| Material | UV-Druck | Laserschneiden | Geeigneter Laser | Wichtige Aspekte | Eignung für den kombinierten Arbeitsablauf |
|---|---|---|---|---|---|
| Gegossenes Acryl | Ausgezeichnet | Ausgezeichnet | CO₂ | Haftung, Rauch in Drucknähe | Ausgezeichnet |
| Extrudiertes Acryl | Ausgezeichnet | Ausgezeichnet | CO₂ | Unterschiedliches Gravurverhalten | Ausgezeichnet |
| Sperrholz | Sehr gut | Ausgezeichnet | CO₂ | Klebstoff, Furnier, Rauch | Gut |
| MDF | Sehr gut | Ausgezeichnet | CO₂ | Rauch, Partikel, dunkle Kanten | Gut |
| Massivholz | Gut | Ausgezeichnet | CO₂ | Maserung, Harz, Feuchtigkeit | Gut |
| Papier / Kartonpapier | Gut | Ausgezeichnet | CO₂ | Hitze, Brandgefahr, Beschichtung | Gut |
| Naturleder | Gut | Gut | CO₂ | Oberflächenöle, Gerbverfahren | Bedingt geeignet |
| Metall | Ausgezeichnet | Geräteabhängig | Industrielle Metallschneidmaschine | Andere Ausrüstung erforderlich | Bedingt geeignet |
| Glas | Ausgezeichnet | Kein konventionelles Verfahren | Spezialisiert | Üblicherweise Gravur statt Plattenschnitt | Eingeschränkt |
| Keramik / Fliesen | Ausgezeichnet | Kein konventionelles Verfahren | Spezialisiert | Markieren oder Gravieren statt Schneiden | Eingeschränkt |
| Stein / Schiefer | Gut | Kein konventionelles Verfahren | Spezialisiert | Üblicherweise Gravur | Eingeschränkt |
| PVC | Bedruckbar | Nicht mit dem Laser schneiden | — | Gefährliche und korrosive Emissionen | Nicht empfohlen |
Vergleich gängiger Materialien für kombinierte UV-Druck- und Laserschneidverfahren.
Hinweis: Diese Bewertungen beschreiben die Eignung für einen kombinierten UV-Druck- und Laserschneidprozess. Die tatsächlichen Ergebnisse hängen von der Materialqualität, Beschichtung, Dicke, Druckertinte, Laserleistung, dem Hilfsgas und den Produktionsanforderungen ab.
Einige Materialien eignen sich besonders gut für die Kombination von UV-Druck und Laserbearbeitung, da sie sowohl eine gut bedruckbare Oberfläche als auch ein vorhersehbares Verhalten bei der Laserbearbeitung bieten.
Acryl ist das vielseitigste Material für die Kombination von UV-Druck und Laserschneiden. Seine glatte Oberfläche eignet sich für vollfarbigen UV-Druck, Weißdruck, Lackierungen, Fotografien und feine Grafiken. Geeignetes PMMA-Acryl lässt sich außerdem sauber mit einem CO₂-Laser schneiden und zu präzisen Konturen, Löchern, Schlitzen und mehrschichtigen Bauteilen verarbeiten.
Ideal für: Schilder, Auszeichnungen, Displays, Schlüsselanhänger, Namensschilder, Hochzeitsartikel, Fototafeln und andere Produkte, die vollfarbige Grafiken mit individuellen Formen kombinieren.
Worauf Sie achten sollten: Haftung der UV-Tinte, Grundierung oder Lack in der Nähe der Schnittlinie, Rauchrückstände, Kratzer sowie die Ausrichtung zwischen Druck und Schnitt. Gegossenes und extrudiertes Acryl können außerdem unterschiedliche Gravurergebnisse erzeugen.
Thunder Laser bietet einen speziellen Anwendungsleitfaden für Acryl und einen ausführlicheren Leitfaden zum Laserschneiden und Lasergravieren von Acryl für die Materialauswahl und CO₂-Laserbearbeitung.
Bei Projekten mit bereits bedrucktem Acryl sollte der detaillierte Druck-und-Schneide-Prozess im speziellen Leitfaden zum Schneiden von UV-bedrucktem Acryl behandelt werden, statt ihn hier zu wiederholen.
Sperrholz verbindet eine natürliche Holzoptik mit guter struktureller Festigkeit. Mit UV-Druck lassen sich farbige Grafiken, Logos, Fotografien und weiße Tinte aufbringen, während ein CO₂-Laser Konturen, Verbindungen, Schlitze und mehrschichtige Bauteile herstellen kann.
Ideal für: Mehrschichtige Schilder, dekorative Paneele, Displays, Ornamente, Lernmaterialien, personalisierte Geschenke und Produkte, bei denen die sichtbare Holzmaserung Teil des Designs ist.
Worauf Sie achten sollten: Furnierqualität, Holzart, innere Hohlräume, Klebstoffzusammensetzung, Harz und Oberflächenbeschichtungen. Dunkles Sperrholz oder Sperrholz mit ausgeprägter Maserung kann für eine kräftigere Farbwiedergabe weiße Tinte benötigen.
Wenn Sperrholz vor dem Drucken lasergeschnitten wird, sollten Rauch- und Oberflächenrückstände vor dem UV-Druck entfernt werden, da Verunreinigungen die Tintenhaftung beeinträchtigen können. Weitere Informationen zur Bearbeitung von Sperrholz, MDF und Massivholz finden Sie im Holzmaterial-Leitfaden von Thunder Laser.
MDF besitzt eine ebene, gleichmäßige Oberfläche, die eine konstante Druckqualität und wiederholgenaues CO₂-Laserschneiden unterstützt. Besonders nützlich ist es, wenn eine gleichbleibende Maßhaltigkeit wichtiger ist als eine natürliche Holzmaserung.
Ideal für: Innenschilder, Displayplatten, mehrschichtige Schriftzüge, Ausstellungsgrafiken, Dekorationselemente und kostengünstigere starre Produkte.
Worauf Sie achten sollten: Unbehandeltes MDF kann Tinte ungleichmäßig aufnehmen. Eine Grundierung oder vorbereitete Oberfläche kann daher die Druckgleichmäßigkeit verbessern. Beim Laserschneiden entstehen außerdem relativ große Mengen Rauch, feine Partikel und dunkle Schnittkanten.
MDF eignet sich besonders für Innenraumprodukte, bei denen niedrige Kosten und eine gleichmäßige Oberfläche wichtiger sind als Feuchtigkeitsbeständigkeit oder eine hochwertige Materialoptik.
Massivholz ermöglicht die Kombination vollfarbiger UV-Grafiken mit natürlicher Maserung, Lasergravur und individuellem Zuschnitt. Das natürliche Material selbst kann den Wert des fertigen Produkts steigern.
Ideal für: Hochwertige Plaketten, personalisierte Schachteln, Schilder, Erinnerungsstücke, Wohnaccessoires und Markengeschenke.
Worauf Sie achten sollten: Holzart, Maserung, Harz, Öle, Feuchtigkeit, Beizen, Versiegelungen und Oberflächenbehandlungen können sowohl die Druck- als auch die Laserergebnisse beeinflussen. Helle, glatte Holzarten geben UV-Farben im Allgemeinen deutlicher wieder. Bei dunklen Hölzern kann weiße Tinte vorteilhaft sein, während öl- oder harzreiche Holzarten zusätzliche Haftungstests erfordern.
Im Gegensatz zu MDF weist Massivholz naturgemäß gewisse Unterschiede zwischen einzelnen Werkstücken auf. Der Leitfaden zur Laserbearbeitung von Holz von Thunder Laser behandelt gängige Holzarten und Laseranwendungen.
Materialien auf Papierbasis sind kostengünstig, leicht, bedruckbar und lassen sich schnell mit dem Laser bearbeiten. Der UV-Druck ermöglicht Markenkennzeichnungen, Fotografien, variable Grafiken, Weißdruck und Lackierungen. Ein CO₂-Laser kann präzise Konturen, Fensteröffnungen, Perforationen, Schlitze und Konstruktionselemente erzeugen.
Ideal für: Verpackungen, Prototypen, Einladungen, Grußkarten, Anhängeetiketten, Werbedisplays und Papierprodukte in Kleinserien.
Worauf Sie achten sollten: Papier ist sehr hitzeempfindlich und brennbar. Zu hohe Laserenergie kann Verkohlungen, Wölbungen, Rauchflecken oder eine Entzündung verursachen. Auch der Papieraufbau spielt eine Rolle. Beschichtetes Papier, Kraftpapier, Kartonpapier, Vollkarton und Wellpappe können sowohl beim Drucken als auch beim Laserschneiden unterschiedlich reagieren.
Bei Verpackungen sollten außerdem stark bedruckte Falzbereiche getestet werden, da dicke Schichten aus UV-Tinte, weißer Tinte oder Lack beim Falten des Materials reißen können. Weitere Anwendungsbeispiele finden Sie im Leitfaden zur Laserbearbeitung von Papier und im Leitfaden zum Lasereinsatz in der Verpackungsindustrie.
Naturleder mit überprüfter Materialzusammensetzung kann mit UV bedruckt, lasergraviert und lasergeschnitten werden. Dadurch eignet es sich für kleine Accessoires und personalisierte Produkte.
Ideal für: Anhänger, Aufnäher, Schlüsselanhänger, Notizbuchhüllen, Taschenkomponenten, Modeaccessoires und Lederprodukte mit Markenkennzeichnung.
Worauf Sie achten sollten: Leder ist weniger gleichmäßig als Acryl oder MDF. Narbung, Öle, Wachse, Farbstoffe, Beschichtungen, Gerbverfahren, Textur und Flexibilität können die Haftung der UV-Tinte beeinflussen. Flexible Produkte sollten nach dem Biegen getestet werden, da eine Tintenschicht, die auf einem flachen Muster gut aussieht, bei normaler Verwendung reißen oder sich ablösen kann.
Die Materialidentifizierung ist besonders wichtig. Naturleder, PU-basiertes Kunstleder, PVC-Leder und andere lederähnliche Materialien sollten anhand ihrer tatsächlichen Zusammensetzung bewertet werden. Materialspezifische Bearbeitungsinformationen finden Sie im Lederleitfaden von Thunder Laser.
Metall bietet eine langlebige Oberfläche für vollfarbige UV-Grafiken, Fotografien, Logos, Warnhinweise, variable Informationen und weiße Tinte. Es eignet sich besonders dann, wenn das fertige Produkt eine höhere mechanische Belastbarkeit als Acryl oder Holz benötigt.
Ideal für: Industrieplatten, Maschinenetiketten, Bedienfelder, langlebige Schilder, Gehäuse mit Markenkennzeichnung, Architekturplatten und Kennzeichnungsprodukte mit langer Lebensdauer.
Worauf Sie achten sollten: Die Haftung von UV-Tinte unterscheidet sich erheblich zwischen blanken, polierten, eloxierten, lackierten, galvanisch beschichteten und pulverbeschichteten Metalloberflächen. Unterschiedliche Oberflächen können verschiedene Reinigungs-, Vorbehandlungs- oder Grundierungssysteme erfordern. Metall unterscheidet sich außerdem von den anderen Materialien in diesem Abschnitt, da das Konturschneiden normalerweise ein spezielles Hochleistungs-Metallschneidsystem erfordert.
Kompakte Faserlaser- und MOPA-Laserbeschriftungsmaschinen dürfen nicht mit Hochleistungs-Faserlaserschneidmaschinen für Bleche verwechselt werden. Faserlaser- und MOPA-Systeme werden hauptsächlich zum Markieren, Gravieren, Entfernen von Beschichtungen und für andere Oberflächenbearbeitungen verwendet. Vergleichen Sie verschiedene Laserquellen für unterschiedliche Materialien anhand des Leitfadens zu Laseranwendungen auf Metall und des Leitfadens zu Laserwellenlängen.
Die UV-Bedruckbarkeit und die Laserkompatibilität sollten getrennt bewertet werden. Einige Materialien nehmen UV-Tinte gut an, eignen sich jedoch besser für Lasergravur, Markierung, mechanisches Schneiden oder andere spezialisierte Bearbeitungsverfahren.
| Material | UV-Druck | Konventionelles Laserschneiden | Lasergravur / Laserbeschriftung | Hauptrisiko |
|---|---|---|---|---|
| Glas | Ausgezeichnet | Nicht empfohlen | Ausgezeichnet | Risse, Absplitterungen, thermische Spannungen |
| Keramik & Fliesen | Ausgezeichnet | Nicht empfohlen | Ausgezeichnet | Sprödigkeit, Reaktion der Glasur, thermische Spannungen |
| Stein & Schiefer | Gut | Nicht empfohlen | Ausgezeichnet | Natürliche Unterschiede, mineralische Zusammensetzung, ungleichmäßiger Kontrast |
| PVC / Vinyl | Häufig bedruckbar | Nicht empfohlen | Nicht empfohlen | Gefährliche und korrosive Zersetzungsprodukte |
| PVC-basiertes Kunstleder | Oft bedruckbar | Nicht empfohlen | Nicht empfohlen | PVC-Gehalt |
| PU-Kunstleder mit überprüfter Zusammensetzung | Oft bedruckbar | Bedingt geeignet | Bedingt geeignet | Genaue Polymerzusammensetzung, Beschichtungen, Zusatzstoffe |
| Unbekannte Kunststoffe | Möglicherweise bedruckbar | Bis zur Identifizierung nicht bearbeiten | Bis zur Identifizierung nicht bearbeiten | Unbekannte Polymere und Zusatzstoffe |
| Halogenhaltige Materialien | Möglicherweise bedruckbar | Nicht empfohlen | Nicht empfohlen | Chlor, Fluor, Brom oder andere Halogene |
| Flammhemmende Materialien | Möglicherweise bedruckbar | Bedingt geeignet | Bedingt geeignet | Flammschutzmittel können problematische Verbindungen enthalten |
| Beschichtete Materialien | Oft bedruckbar | Bedingt geeignet | Bedingt geeignet | Chemische Zusammensetzung der Beschichtung kann vom Grundmaterial abweichen |
| Laminierte Materialien | Oft bedruckbar | Bedingt geeignet | Bedingt geeignet | Mehrere unbekannte Materialschichten |
| Selbstklebende Materialien | Oft bedruckbar | Bedingt geeignet | Bedingt geeignet | Klebstoffzusammensetzung und Trägerfolie |
Sicherheitsorientierter Vergleich von Materialien, die mit UV bedruckt werden können, vor der Laserbearbeitung jedoch zusätzlich geprüft werden müssen.
Materialspezifische Bearbeitungshinweise finden Sie auf den Thunder Laser Seiten für Glas, Keramik und Stein. Materialien mit unklarer chemischer Zusammensetzung sollten anhand des Leitfadens zu Materialien, die nicht für die Laserbearbeitung geeignet sind, überprüft werden.
Überprüfen Sie die folgenden Informationen:
Verlassen Sie sich nicht ausschließlich auf Aussehen, Geruch, Produktkategorie oder einen kurzen Flammentest. Wenn sich die Zusammensetzung nicht überprüfen lässt, verwenden Sie eine andere Schneidmethode. Der Materialtest-Service von Thunder Laser kann ebenfalls bei der Bewertung bestimmter Materialien und Bearbeitungsanforderungen helfen.
Das beste Material ist nicht immer dasjenige mit der höchsten Druckqualität oder der saubersten Laserschnittkante. Auch Kosten, Haltbarkeit, Produktionsgeschwindigkeit, Schwierigkeit der Personalisierung, Versandrisiken und der erwartete Verkaufspreis des fertigen Produkts beeinflussen die Entscheidung. Materialpreise variieren je nach Region, Lieferant, Materialsorte, Dicke, Oberfläche, Bestellmenge und lokaler Verfügbarkeit. Die Kostenvergleiche in diesem Leitfaden sollten daher als allgemeine Orientierung und nicht als feste Preise verstanden werden.
Ein kostengünstiges Material kann die beste Wahl für temporäre Verpackungen oder einmalige Veranstaltungsbeschilderungen sein. Ein teureres Material kann dagegen bei Außenschildern, Industrieplatten oder hochwertigen personalisierten Produkten einen größeren Mehrwert bieten.
Unternehmen, die Schilder herstellen, finden im Laserleitfaden für Werbung und Beschilderung von Thunder Laser weitere Anwendungsbeispiele.
Die folgende Tabelle bietet einen schnellen Vergleich.
| Projekttyp | Beste Gesamtlösung | Beste kostengünstige Option | Höchste Haltbarkeit | Schwierigkeit der Personalisierung | Bestes Preis-Leistungs-Verhältnis |
|---|---|---|---|---|---|
| Schilder | Acryl | MDF | Aluminium | Gering bis mittel | Acryl |
| Personalisierte Geschenke | Acryl | Sperrholz | Metall | Gering bis hoch | Acryl |
| Verpackungen | Vollkarton | Wellpappe | Dünnes Sperrholz | Gering bis mittel | Vollkarton |
| Einzelhandelsdisplays | Acryl | Pappe | Metall | Gering bis hoch | Acryl |
| Industrieplatten und Typenschilder | Eloxiertes Aluminium | Acryl | Edelstahl | Mittel bis hoch | Eloxiertes Aluminium |
| Hochzeits- und Veranstaltungsprodukte | Acryl | MDF oder Vollkarton | Sperrholz | Gering bis mittel | Acryl oder MDF |
Projektbezogener Vergleich von Materialkosten, Haltbarkeit, Personalisierungsaufwand und Gesamtwert.
Hinweis: Die Materialpreise variieren je nach Region, Lieferant, Materialsorte, Dicke, Oberfläche, Bestellmenge und lokaler Verfügbarkeit. Die Kostenvergleiche in diesem Leitfaden sind daher relativ und nicht als feste Preise zu verstehen. Unternehmen sollten vor der endgültigen Materialentscheidung lokale Angebote einholen.
Ein Material sollte nicht allein deshalb für die Produktion freigegeben werden, weil es einmal erfolgreich mit UV bedruckt oder mit einem Laser bearbeitet werden konnte. Ein zuverlässiger Materialtest muss drei unterschiedliche Aspekte bestätigen: ob der vollständige Materialaufbau sicher und für die Laserbearbeitung geeignet ist, ob der UV-Druck ausreichend haftet und die geforderten Eigenschaften erfüllt und ob das bedruckte Material auch nach dem Laserschneiden oder der Lasergravur die erforderliche Qualität aufweist.
Testen Sie immer dieselbe Materialsorte, Dicke, Oberflächenbeschaffenheit, Beschichtung und Druckschichtstruktur, die später in der Produktion verwendet werden sollen. Ein erfolgreiches Ergebnis mit einer Materialvariante lässt sich nicht automatisch auf andere Lieferanten, Farben, Beschichtungen, Klebstoffe oder Chargen übertragen.
Regel zur Materialprüfung: Bewerten Sie den gesamten Materialaufbau und nicht nur das Grundmaterial. UV-Tinte, weiße Tinte, Grundierung, Lack, Farbe, Schutzfolie, Laminat, Klebstoff und andere Oberflächenschichten können die Laserkompatibilität, Rauchentwicklung, Rückstände, Haftung und Qualität des fertigen Produkts beeinflussen.
Identifizieren Sie das Material möglichst genau, bevor Sie es in eine Lasermaschine einlegen. Allgemeine Beschreibungen wie „Kunststoffplatte“, „Kunstleder“, „Dekorplatte“ oder „beschichtete Platte“ reichen nicht aus, um die Laserkompatibilität zu bestimmen.
Erfassen und überprüfen Sie:
Achten Sie besonders auf PVC, chlorhaltige Materialien, halogenhaltige Kunststoffe, nicht identifiziertes Kunstleder, flammhemmende Materialien und mehrschichtige Produkte mit unbekannten Folien oder Klebstoffen.
Wenn der vollständige Materialaufbau nicht überprüft werden kann, dürfen Sie nicht allein aufgrund eines normalerweise lasergeeigneten sichtbaren Grundmaterials davon ausgehen, dass das gesamte Produkt für die Laserbearbeitung geeignet ist.
Sobald das Material überprüft wurde, testen Sie die tatsächlich zu bedruckende Oberfläche. Oberflächenstruktur, Porosität, Beschichtungen, Öle, Staub, statische Aufladung und Produktionsrückstände können sowohl die Haftung als auch das Erscheinungsbild der UV-Tinte beeinflussen.
Bereiten Sie mehrere kleine Proben mit derselben Reinigungs- und Oberflächenvorbereitungsmethode vor, die für die Produktion vorgesehen ist. Vergleichen Sie gegebenenfalls eine unbehandelte Probe mit gereinigten, grundierten, mit Weißdruck versehenen oder lackierten Proben.
Verwenden Sie ein Testmotiv mit Volltonfarben, feinen Texten, Farbverläufen, kleinen Logos, dunklen und hellen Bereichen sowie allen weißen Tinten- oder Lackschichten, die für das fertige Produkt erforderlich sind.
Bewerten Sie nach dem vom Druckerhersteller empfohlenen Aushärtungsprozess:
Das Ziel ist nicht nur ein optisch ansprechender Druck. Die bedruckte Schicht muss während der Handhabung und der anschließenden Laserbearbeitung stabil bleiben.
Nachdem bestätigt wurde, dass das Material für die Laserbearbeitung geeignet ist, führen Sie einen kleinen Test mit der zum Grundmaterial passenden Laserquelle durch.
Testen Sie nach Möglichkeit zunächst das Grundmaterial. Wiederholen Sie anschließend den Test mit dem vollständigen bedruckten Materialaufbau, einschließlich derselben UV-Tinte, Grundierung, weißen Tinte, Lackierung, Beschichtung oder anderen Schichten, die für die Produktion vorgesehen sind.
Passen Sie nur die für das gewählte Laserverfahren relevanten Parameter an, beispielsweise Leistung, Geschwindigkeit, Fokusposition, Luftunterstützung, Frequenz oder Anzahl der Durchgänge. Die CO₂-Lasereinstellungsbibliothek von Thunder Laser bietet Ausgangsreferenzen für gängige Materialien.
Bewerten Sie das Ergebnis hinsichtlich:
Beurteilen Sie einen Test nicht nur danach, ob der Laser das Material vollständig durchschneiden kann. Eine für die Produktion geeignete Einstellung muss außerdem eine akzeptable Kantenqualität, kontrollierbare Rückstände, eine begrenzte Wärmeeinwirkung und ein Ergebnis liefern, das den umliegenden Druck nicht beschädigt.
Ein Material kann bei getrennten UV-Druck- und Lasertests gute Ergebnisse liefern und dennoch Probleme verursachen, wenn beide Verfahren kombiniert werden. Der abschließende Test sollte daher den tatsächlichen Produktionsablauf möglichst genau nachbilden.
Verwenden Sie dasselbe Material, dieselben Druckschichten, denselben Aushärtungsprozess, dieselben Lasereinstellungen, dieselbe Materialausrichtung, dieselbe Auflagemethode und dieselbe Reinigungsmethode wie beim geplanten Endprodukt.
Überprüfen Sie die fertige Probe auf:
Die fertige Probe sollte außerdem entsprechend ihrem vorgesehenen Einsatzzweck getestet werden. Ein Schild kann Witterungs- und Reinigungstests benötigen, Verpackungen können Falt- und Handhabungstests erfordern, und häufig berührte Produkte benötigen möglicherweise zusätzliche Abrieb- oder Kratzfestigkeitstests.
Testen Sie mehr als eine Probe, bevor Sie das Material für die Produktion freigeben. Eine gleichbleibende Wiederholgenauigkeit ist wichtiger als ein einzelnes erfolgreiches Ergebnis.
Sobald das Material die Tests bestanden hat, dokumentieren Sie die endgültige Konfiguration, damit sich der Prozess reproduzieren lässt, ohne den gesamten Entwicklungszyklus wiederholen zu müssen.
| Dokumentationsbereich | Zu speichernde Informationen |
|---|---|
| Material | Lieferant, Produktname, Materialsorte, Dicke, Farbe, Oberflächenfinish, Beschichtung und Chargeninformationen |
| UV-Druck | Reinigungsmethode, Grundierung, Druckmodus, weiße Tinte, Lack, Aushärtungsprozess und Oberflächenvorbereitung |
| Laserbearbeitung | Laserquelle, Maschine, Leistung, Geschwindigkeit, Fokus, Frequenz, Luftunterstützung, Anzahl der Durchgänge und Materialausrichtung |
| Endergebnis | Druckhaftung, Kantenqualität, Rückstände, Maßgenauigkeit, Reinigungsmethode, Haltbarkeit und freigegebene Anwendungen |
Dokumentieren Sie nach erfolgreichen Materialtests das Material, die UV-Druckkonfiguration, die Laserparameter und die Ergebnisse am fertigen Produkt.
Eine standardisierte Materialdokumentation verbessert die Gleichmäßigkeit zukünftiger Produktionsläufe und hilft festzustellen, ob ein Problem durch die Materialcharge, Druckvorbereitung, Lasereinstellungen oder den kombinierten Arbeitsablauf verursacht wird, ohne den gesamten Test von Anfang an wiederholen zu müssen.
Ein kombinierter UV-Druck- und Laserbearbeitungsprozess profitiert besonders von zwei Fähigkeiten: einer präzisen Ausrichtung zwischen gedruckten Grafiken und Laserbahnen sowie einer wirksamen Kontrolle der während der Produktion entstehenden Dämpfe und Partikel. Thunder Titan Pro und Thunder Air 700 erfüllen diese beiden Anforderungen.
Titan Pro kombiniert einen RF CO₂-Laser, einen MOPA-Faserlaser und eine visuelle Positionierung in einem System. Sein Hauptvorteil bei UV-Druck-Anwendungen liegt nicht allein im Doppellaserkonzept, sondern in der Möglichkeit, eine präzise Druck-und-Schneide-Produktion für ein breiteres Produktspektrum zu unterstützen.
Warum das System für diesen Arbeitsablauf geeignet ist:
Titan Pro eignet sich besonders für UV-bedruckte Acrylschilder, Holzdisplays, personalisierte Geschenke, Einzelhandelskomponenten, Hotelschilder, Hochzeitsprodukte und Metalltypenschilder.
Bei einer Produktion, bei der zuerst geschnitten und anschließend gedruckt wird, kann Titan Pro präzise dimensionierte und wiederholgenaue Rohlinge herstellen. Die endgültige Druckausrichtung hängt weiterhin vom Positionierungssystem, der Kamera oder der Fixiervorrichtung des UV-Druckers ab. Thunder Laser bietet außerdem LaserMaker-Tutorials zum Drucken und Schneiden, die Arbeitsabläufe mit Kamera und Passermarken behandeln.
Beim Laserschneiden und Lasergravieren entstehen Rauch, feine Partikel, Gerüche und Materialrückstände. Auch der UV-Druck kann je nach Tinte, Beschichtung und Aushärtungsverfahren Gerüche oder flüchtige organische Verbindungen (VOC) freisetzen. Ohne eine wirksame Absaugung können diese Verunreinigungen die Bediener, Geräte, bedruckbaren Oberflächen und die allgemeine Luftqualität in der Werkstatt beeinträchtigen.

Warum eine Rauchabsaugung benötigt wird:
Warum Thunder Air 700 wählen:
Diese Eigenschaften machen Thunder Air 700 für Laserproduktionsumgebungen besser geeignet als einen einfachen Abluftventilator oder einen einstufigen Filter, insbesondere wenn Laserbearbeitung, UV-Druck, Montage und Verpackung in derselben Werkstatt stattfinden.
UV-Drucker können dennoch eine separate Belüftung gemäß den Anweisungen des Tintenherstellers und den örtlichen Arbeitsschutzanforderungen benötigen.
Es gibt kein einzelnes Material, das sich für jedes UV-Druck- und Laserschneidprojekt am besten eignet. Die richtige Wahl hängt von der Druckqualität, Schneidleistung, Haltbarkeit, den Kosten, dem Personalisierungsaufwand, Produktionsvolumen und dem erwarteten Wert des fertigen Produkts ab.
Für die meisten Unternehmen bieten die folgenden Empfehlungen einen praktischen Ausgangspunkt:
| Anforderung | Empfohlenes Material |
|---|---|
| Bestes Allround-Material | Acryl |
| Bestes Material mit natürlicher Optik | Sperrholz |
| Bestes kostengünstiges starres Material | MDF |
| Bestes Verpackungsmaterial | Vollkarton |
| Bestes hochwertiges Material | Massivholz |
| Bestes Material für Accessoires | Naturleder |
| Bestes langlebiges Material | Metall |
| Bestes Material für temporäre Produkte | Pappe |
Schneller Leitfaden zur Materialauswahl für gängige Anforderungen beim UV-Druck und Laserschneiden.
Bevor Sie ein Material freigeben, überprüfen Sie seine Zusammensetzung, führen Sie einen kleinen UV-Druck- und Laserbearbeitungstest durch, bewerten Sie das fertige Produkt unter realen Einsatzbedingungen und dokumentieren Sie die freigegebenen Parameter. Für Werkstätten, die UV-Druck mit Laserbearbeitung kombinieren, können eine präzise visuelle Positionierung und eine wirksame Rauchabsaugung außerdem die Produktionsgleichmäßigkeit, Sauberkeit und Effizienz verbessern.
Weitere Projektideen mit Acryl, Holz, Papier, Leder, Metall, Glas, Stein und anderen Materialien finden Sie in der Thunder Laser Inspiration Library.
Sprechen Sie jetzt mit unseren Experten!
Bitte hinterlassen Sie Ihre Kontakt informationen, damit wir Ihnen besser dienen können.
BRAUCHEN SIE HILFE BEI DER WAHL DER RICHTIGEN LÖSUNG?
Unser Team berät Sie bei der Auswahl der passenden Maschine, zu Ihren Anwendungen und mit Support, der auf Ihre Anforderungen abgestimmt ist.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


