


So verbessern Sie die Effizienz beim Lasers ch neiden: Praktische Techniken für eine schnellere und sauberere Produktion
 2022-09-06


Bolt-Serie
Professionelle Lasergraviermaschine für hochpräzise Ergebnisse

Nova-Serie
Großformat-CO₂-Laserschneider mit Glasröhre

Nova Plus-Serie
Professionelle RF-CO₂-Laserschneidmaschine

Titan-Serie
Industrielles RF-CO₂-Lasersystem

Titan Pro-Serie
Industrielles Lasersystem mit RF-CO₂- und MOPA-Faserlaser


WAS SUCHEN SIE FÜR?
Suche über Produkte, Blog-Beiträge, Support-Inhalte und Ressourcen.

So verbessern Sie die Effizienz beim Lasers ch neiden: Praktische Techniken für eine schnellere und sauberere Produktion
2022-09-06

Lasers chneid maschinen werden häufig in der Blech bearbeitung, Beschilderung, Herstellung, Prototyping und in vielen Präzisions produktions abläufen eingesetzt. Die Schneid methode wirkt sich direkt auf die Produktivität, die Werkstück qualität, die Material auslastung und die endgültigen Produktions kosten aus. Für Fabriken und Werkstätten, die täglich viele Teile verarbeiten, geht es bei der Verbesserung der Effizienz beim Lasers ch neiden nicht nur darum, schneller zu schneiden, sondern auch darum, Leerlauf bewegungen zu reduzieren, die Piercing strategie zu verbessern, Verformungen zu vermeiden und Material verschwendung zu senken.
Ein hoch effizienter Lasers chneid prozess hängt von der Zusammenarbeit von Laser leistung, optischer Fokussierung, Schneid pfad planung, Hilfs gas, Piercing-Methode, Material unterstützung und maschineller Bewegungs steuerung ab. Durch die Optimierung dieser Bereiche können Benutzer die Schnitt geschwindigkeit verbessern, Ausfallzeiten reduzieren, den Schneidkopf schützen und sauberere Teile mit weniger Defekten erreichen.
Die wertvollsten Verbesserungen beim Lasers ch neiden ergeben sich häufig aus Prozess details: Reduzierung des Leerlaufs, Kontrolle der Wärme während des Piercings, Stall haltung kleiner Teile, Auswahl der richtigen Lochs trategie und sorgfältige Auswahl der Piercing punkte.
Das Lasers ch neiden bietet große Vorteile gegenüber vielen herkömmlichen Unterbietungs-und Blatt verarbeitung methoden. Im Vergleich zu Scheren, Drahts ch neiden, Profilierung, Brenn schneiden und Wasserstrahl schneiden kann das Lasers ch neiden glatte Kerfs, genaue Abmessungen, schnelle Verarbeitung geschwindigkeit, geringes Rauschen, weniger Rauch und Staub sowie die Fähigkeit zum Schneiden komplexer Formen liefern.
Bei Stahlplatten und anderen Blech materialien, insbesondere bei der Verarbeitung vieler versch achtel ter Teile, kann der Schneid weg und die Prozess strategie sowohl die Verarbeitung szeit als auch die Material ausbeute beeinflussen. Eine kleine Verbesserung in jedem Teil kann zu erheblichen Einsparungen bei wiederholten Produktions chargen führen.
Eine Lasers chneid maschine verwendet einen hoch konzentrierten Laserstrahl, um das Material lokal zu erwärmen. Der Laser generator emittiert den Strahl und das optische Pfads ystem fokussiert ihn auf einen sehr kleinen Punkt. Bei vielen Lasers chneid prozessen kann der fokussierte Punkt einen Mindest durchmesser von weniger als 0,1mm erreichen, wodurch am Schnittpunkt eine sehr hohe Energie dichte entsteht.
Während sich der Schneidkopf entlang des programmierten Weges bewegt, absorbiert das Material die Laser energie. Die Oberflächen temperatur steigt schnell an, bis das Material seinen Schmelzpunkt erreicht und sich zu verflüssigen beginnt. Während dieses Vorgangs bilden sich Hohlräume entlang des Schneid pfads und der Laserstrahl bewegt sich weiter durch die Kontur.
Hilfs gas ist ein wichtiger Teil des Lasers chneid prozesses. Unterschied liche Materialien und Schnitt ziele können unterschied liche Hilfs gase erfordern. Im Allgemeinen unterstützt Hilfs gas zwei Schlüssel funktionen.
Die Schnitt geschwindigkeit ist nur ein Teil der Produktivität. Eine Maschine kann schnell schneiden, verliert aber dennoch Zeit durch unnötiges Heben, lange Leer fahrt, wiederholtes Piercing, hitze bedingte Defekte oder Kollisionen mit instabilen Teilen. Aus diesem Grund sollte effizientes Lasers ch neiden als kompletter Prozess verstanden werden, nicht einfach als höhere Geschwindigkeit seins tellung.
| Optimierung bereich | Effizienz nutzen |
|---|---|
| Leere Reises teuerung | Reduziert die nicht schneidende Bewegungs zeit zwischen den Konturen. |
| Piercing-Strategie | Reduziert Überbrennen, Wärme stau und wiederholte Prozess verzögerungen. |
| Mikrogelenk-Platzierung | Verhindert, dass kleine Teile kippen oder mit dem Schneidkopf kollidieren. |
| Kleinloch-Schneid kontrolle | Verbessert die Loch qualität, wenn sich der Loch durchmesser nähert oder unter die Blechdicke fällt. |
| Piercing punkt auswahl | Verbessert die Kanten qualität und reduziert grobe Spuren auf der fertigen Kontur. |
Übliche Blech unter bietungs methoden umfassen Scheren, Drahts ch neiden, Profilieren, Brenn schneiden, Wasserstrahl schneiden und Lasers ch neiden. Jede Methode hat ihre eigenen Vorteile, aber das Lasers ch neiden wird zunehmend eingesetzt, da es eine schnelle Verarbeitung, genaue Abmessungen, glattere Kerfs, geringes Rauschen und komplexes Kontur schneiden unterstützt.
In der praktischen Produktion kann die Lasers chneide effizienz durch Prozess techniken verbessert werden, die unnötige Bewegungen reduzieren, die Wärme kontrollieren und das Werkstück stabil halten. Die folgenden Methoden sind besonders nützlich, wenn Sie viele Konturen, dicke Bleche, kleine Teile oder Formen schneiden, die zu Verformungen neigen.
Frosch springen ist eine Leer hub bewegungs methode, die beim Lasers ch neiden verwendet wird. In einer normalen Schnitts equenz kann die Maschine das Schneiden der Kontur A beenden, den Schneidkopf auf eine sichere Höhe anheben, sich horizontal zur Kontur B bewegen, den Schneidkopf absenken und dann erneut mit dem Schneiden beginnen. Die Bewegung von A nach B wird als Leer fahrt bezeichnet, da sich die Maschine bewegt, aber nicht schneidet.
Bei herkömmlichen Leer fahrten führt der Schneidkopf normaler weise drei separate Bewegungen aus: Anheben, flach bewegen und nach unten. Diese Sequenz erzeugt zusätzliche Zeit ohne Schnitt. Das Frosch springen verbessert dies, indem die Aktionen zum Heben, Bewegen, Absenken und Wiederöffnen in eine kontinuierlichere Bewegung verknüpft werden.
Während des Frosch springens steigt der Schneidkopf auf, während er sich der nächsten Kontur nähert, und senkt sich dann, wenn er sich der nächsten Schnitt position nähert. Die Bewegung ähnelt einem Froschs prung, weshalb diese Methode als Frosch springen bezeichnet wird. Durch die Verkürzung der getrennten Auf-und Abwärts zeit hilft das Frosch springen, die Leer fahrt zu verkürzen und die Gesamt verarbeitung effizienz zu verbessern.
Bester Anwendungs fall: Frosch springen ist besonders hilfreich, wenn ein Schneid programm viele separate Konturen oder wiederholte Teile enthält, da die Reduzierung des Leer verkehrs zwischen den Konturen eine erhebliche Gesamt verarbeitung szeit einsparen kann.
Konzentriertes Piercing, auch Pre-Piercing genannt, ist ein Bearbeitungs prozess, bei dem alle Piercing-Operationen abgeschlossen werden, bevor der Schneid vorgang beginnt. Diese Funktion ist nicht auf jeder Lasers chneid maschine verfügbar, kann aber beim Schneiden dickerer Bleche wertvoll sein.
In einem herkömmlichen Verfahren kann der Laser die Kontur 1 durchstechen und schneiden, dann die Kontur 2 durchstechen und schneiden und dieses Muster über das Blatt fortsetzen. Beim konzentrierten Piercing durchbohrt die Maschine zuerst alle Konturen über das gesamte Blatt, kehrt zum Ausgangs punkt zurück und schneidet dann alle Konturen.
Obwohl konzentriertes Piercing die Gesamtlänge der Bearbeitungs bahn erhöhen kann, kann es helfen, ein Über brennen um den Piercing punkt zu vermeiden. Dies ist besonders nützlich für das Schneiden von dicken Platten, da sich beim Piercing Wärme ansammeln kann. Indem Sie zuerst alle Piercings abschließen und dann wieder schneiden, hat das Material um jeden Piercing punkt mehr Zeit zum Abkühlen.
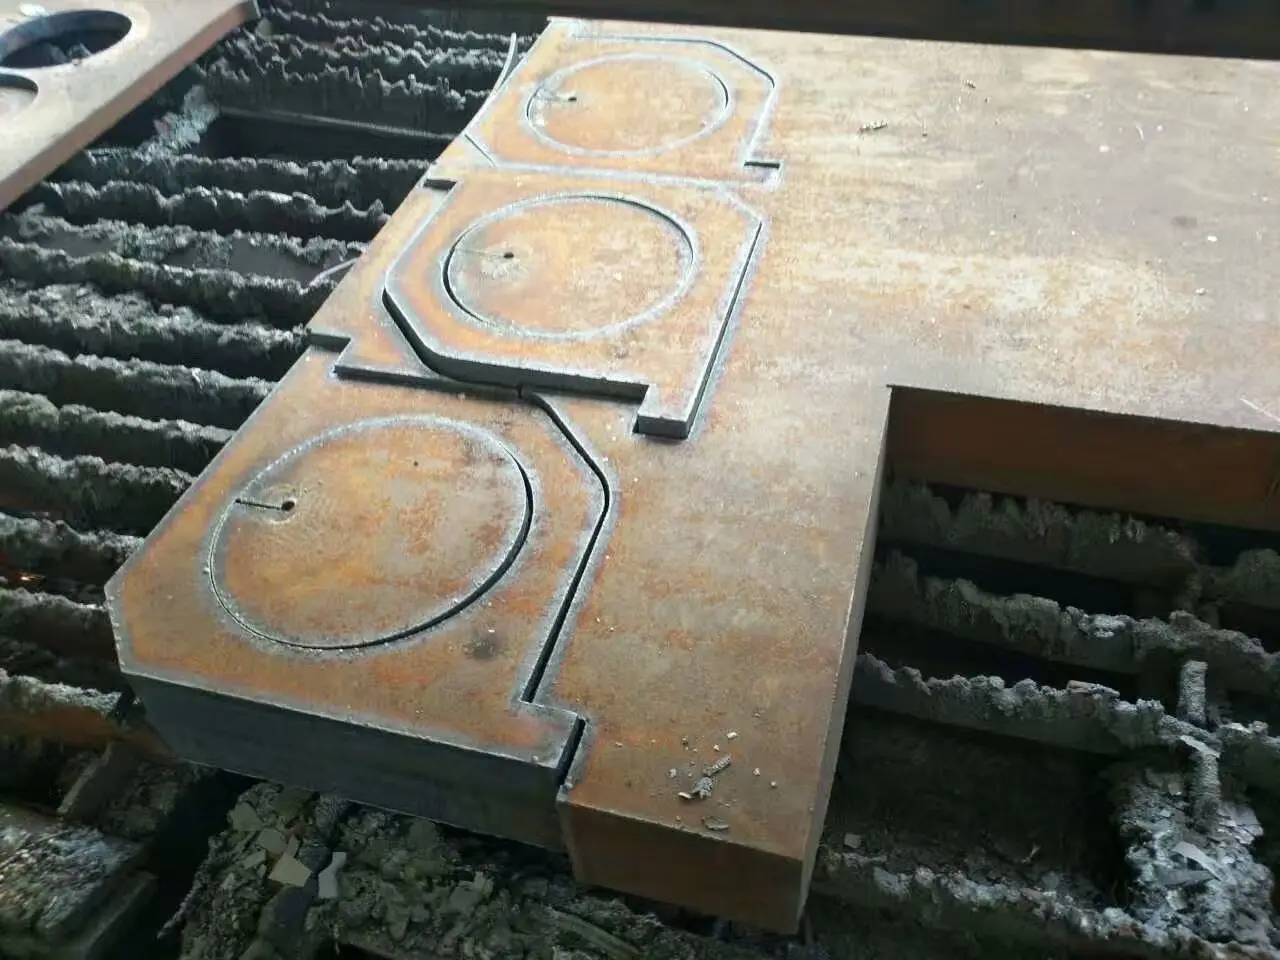
Während des Lasers ch neidens wird das Blatt von gezackten Stütz stangen unterstützt. Wenn ein geschnittenes Teil zu klein ist, kann es durch die Lücken zwischen den Stütz stangen fallen. Wenn ein Teil größer, aber instabil ist, kann es kippen, knicken oder aus dem Gleichgewicht geraten. Ein Hochgeschwindigkeits-Schneidkopf kann dann mit dem Teil kollidieren und Ausfallzeiten oder sogar Schäden verursachen.
Mikro verbindungen lösen dieses Problem, indem sie kleine ungeschnittene Verbindungen zwischen dem Teil und dem umgebenden Material hinterlassen. Während der Programmierung wird die geschlossene Kontur an ausgewählten Stellen getrennt, sodass das fertige Teil am Blatt befestigt bleibt, anstatt sofort zu fallen oder zu kippen.
Der typische Mikro verbindungs abstand beträgt etwa 0,2mm bis 1mm. Der korrekte Wert hängt von der Blechdicke, der Kontur länge, der Teilform und der beim Schneiden erforderlichen Stabilität ab. Im Allgemeinen können dickere Bleche kleinere Trenn abstände verwenden, während dünnere Bleche größere Trennungs abstände erfordern können.
Kleine Löcher sind eines der schwierigsten Merkmale, um sauber zu schneiden, insbesondere wenn der Loch durchmesser kleiner als die Blechdicke ist. Wenn der Durchmesser im Verhältnis zur Platten dicke zu klein ist, wird das Schneiden schwieriger, die Loch qualität kann abnehmen und es kann zu Verformungen kommen.
In vielen Produktions workflows sollte der Loch durchmesser zusammen mit der Material dicke berücksicht igt werden, bevor der Schneid pfad programmiert wird. Die folgende Tabelle fasst die Faustregel beziehung zwischen Loch größe und Platten dicke zusammen, die in den Quell prozess notizen beschrieben ist.
| Platten zustand | Empfohlene Loch durchmesser richtlinie |
|---|---|
| Kohlenstoffs tahl platte ≤ 8mm | Der Loch durchmesser sollte nicht kleiner als die Blechdicke sein. |
| Kohlenstoffs tahl platte ≤ 10mm | Der Loch durchmesser sollte nicht weniger als das 1,2-fache der Blechdicke betragen. |
| Dünne Platte ≤ 4mm | Der Loch durchmesser sollte nicht kleiner als die Blechdicke sein. |
| Platten dicke ≥ 4mm | Der Loch durchmesser sollte nicht weniger als das 1,2-fache der Platten dicke betragen. |
Beim Schneiden kleiner Löcher in dicke Platten kann das Puls piercing Energie konzentrieren und das Blatt durchbrennen. Dieser Prozess kann jedoch die Kontrolle des Lochs erschweren, wenn die Wärme stau ung zu hoch ist. Durch wiederholte Prozess tests kann das Schneiden von Fusionen dazu beitragen, diese Art von Schwierigkeit beim Schneiden kleiner Löcher zu verbessern.
Bei sehr kleinen runden Löchern kann Hochdruck-Stickstoff verwendet werden, um das Cleaner-Fusion-Schneiden zu unterstützen. Für größere runde Löcher kann Sauerstoff entsprechend den Prozess anforderungen ausgewählt werden. Die richtige Wahl hängt von Material typ, Dicke, Loch größe, Kanten qualitäts anforderungen und den Schneid parametern der Maschine ab.
Während des Lasers ch neidens bestrahlt der Laserstrahl das Material zunächst kontinuierlich, um einen kleinen Krater zu bilden. Der Luftstrom koaxial mit dem Laserstrahl entfernt geschmolzenes Material und erzeugt ein kleines Loch. Dieses Loch wird zum Ausgangs punkt für das Kontur schneiden, ähnlich dem beim Drahts ch neiden verwendeten Einfädel loch.
Der Piercing-Punkt ist wichtig, da der Laserstrahl oft schnell die Richtung ändert, wenn er sich von der Piercing-Stufe in die Kontur-Schneid stufe bewegt. Wenn sich die Strahl richtung über eine kurze Strecke zu stark ändert, kann der Schnitt abschnitt in der Nähe des Startpunkts eine rauere Oberfläche aufweisen.
Lasers ch neiden ist ein detaillierter Prozess. Unterschied liche Materialien, Dicken, Teile größen und Kontur formen erfordern unterschied liche Strategien. Der effektivste Workflow wird normaler weise durch Testen, Aufzeichnen und schrittweise Verbesserung der Prozesse in stellungen erstellt.
Die Verbesserung der Effizienz des Lasers ch neidens erfordert mehr als nur eine Erhöhung der Geschwindigkeit. In der realen Produktion ist der Prozess komplex und heikel, mit vielen Werkstück formen, Blechdicken, Materialien und Qualitäts anforderungen. Die Bediener müssen eine Kombination von Schneid techniken verwenden, um die Produktivität zu verbessern und gleichzeitig eine stabile Teile qualität aufrecht zu erhalten.
Frosch springen reduziert leere Reisezeit. Konzentriertes Piercing hilft, das Über brennen auf dickeren Blättern zu reduzieren. Mikro gelenke verhindern Teil kippen und Kollision. Die Prozess kontrolle mit kleinen Löchern verbessert die schwierige Loch qualität. Die richtige Auswahl der Piercing-Punkte hilft, grobe Flecken auf den fertigen Konturen zu reduzieren.
Durch die Anwendung dieser Methoden und die kontinuierliche Aufzeichnung der Prozesse rgeb nisse können Benutzer des Lasers ch neidens die Maschinen produktivität verbessern, Material verschwendung reduzieren und sauberere, gleichmäßigere Teile herstellen.
Verbessern Sie Ihren Laser-Cutting-Workflow
Benötigen Sie Hilfe bei der Auswahl einer Lasers chneid maschine oder bei der Verbesserung Ihres Produktions workflows? Wenden Sie sich an Thunder Laser-Experten, um eine praktische Anleitung zu erhalten.
Kontaktieren Sie unsSprechen Sie jetzt mit unseren Experten!
Bitte hinterlassen Sie Ihre Kontakt informationen, damit wir Ihnen besser dienen können.
LASER CUTTING EFFIZIENZ FAQS
Sie können die Effizienz des Lasers ch neidens verbessern, indem Sie die Leer fahrt reduzieren, die Piercing strategie optimieren, Mikro verbindungen für instabile Teile verwenden, das richtige Hilfs gas auswählen und geeignete Piercing punkte auswählen.
Frosch springen ist eine Leer hub bewegungs methode, bei der sich der Schneidkopf hebt und senkt, während er sich zur nächsten Kontur bewegt, wodurch die nicht schneidende Bewegungs zeit verkürzt wird.
Konzentriertes Piercing ver vollständigt alle Piercing-Operationen vor dem Kontur schneiden, gibt der Wärme mehr Zeit zum Ableiten und reduziert das Überbrennen um die Piercing-Punkte.
Mikro verbindungen sind kleine ungeschnittene Verbindungen, die Teile an der umgebenden Platte befestigen und verhindern, dass kleine Teile fallen, kippen oder mit dem Schneidkopf kollidieren.
Kleine Löcher können sich verformen, wenn der Loch durchmesser im Vergleich zur Blechdicke zu klein ist. Wärme konzentration, Piercing-Schwierigkeit und Schlacken entfernung können die Loch qualität beeinträchtigen.
FINDEN SIE DEN PASSENDEN LASER FÜR IHR NÄCHSTES PROJEKT
Entdecken Sie Thunder Laser Lösungen für unterschiedliche Materialien, Workflows und Produktionsanforderungen.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


