


Der vollständige Leitfaden für CO2-Lasers chneidmaschinen
 2022-08-19


Bolt-Serie
Professionelle Lasergraviermaschine für hochpräzise Ergebnisse

Nova-Serie
Großformat-CO₂-Laserschneider mit Glasröhre

Nova Plus-Serie
Professionelle RF-CO₂-Laserschneidmaschine

Titan-Serie
Industrielles RF-CO₂-Lasersystem

Titan Pro-Serie
Industrielles Lasersystem mit RF-CO₂- und MOPA-Faserlaser


WAS SUCHEN SIE FÜR?
Suche über Produkte, Blog-Beiträge, Support-Inhalte und Ressourcen.

Der vollständige Leitfaden für CO2-Lasers chneidmaschinen
2022-08-19

Das Lasers ch neiden verwendet einen hoch leistungs fähigen Laserstrahl mit hoher Dichte, um das Werkstück zu bestrahlen. Der Strahl schmilzt, verdampft oder bricht das Material, um den Schneid vorgang abzuschließen, wie unten gezeigt.
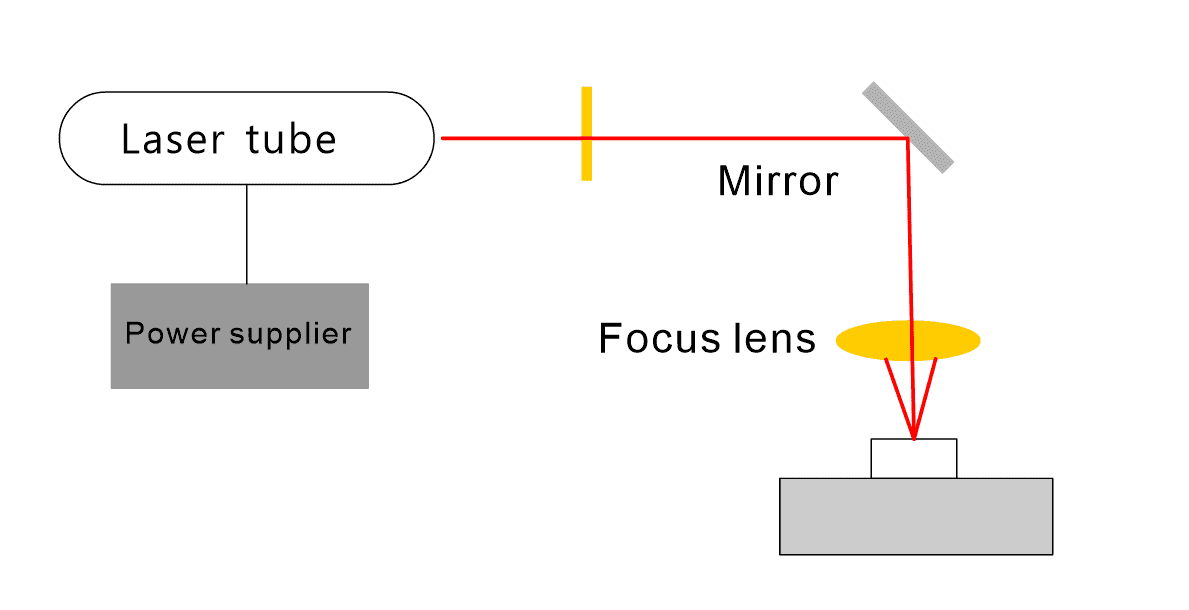
Lasers ch neiden ist eine vielseitige Technologie mit verschiedenen Schneid modi für verschiedene Materialien und Anwendungen. Die Haupt modi umfassen Vergasung schneiden, Schmelz schneiden, oxidations unterstütztes Schneiden und kontrolliertes Bruchs ch neiden.
Beim Vergasung schneiden erwärmt ein hoch energetischer Laserstrahl mit hoher Dichte das Werkstück schnell und hebt die Material oberfläche auf ihren Siedepunkt an. Ein Teil des Materials wird verdampft, während das verbleibende Material mit Hilfe von Hilfs gas aus der Schneidnaht ausgestoßen wird. Dieser Prozess entfernt Material und bildet den Schnitt.
Das Vergasung schneiden wird haupt sächlich für spröde Metall materialien und ausgewählte nicht metallische Materialien verwendet, einschl ießlich Holz, Kohlenstoff materialien, Kunststoffe und Gummi. Beispiels weise verwendet der Laser-Cutter der Thunder Laser Nova-Serie diese Methode haupt sächlich, da er für diese Materialien wirksam ist.
Das Schmelz schneiden verwendet einen hoch energetischen Laserstrahl mit hoher Dichte, um das Werkstück zu erwärmen, bis das Material schmilzt. Gleichzeitig wird ein nicht oxidierendes Hochdruck gas wie Argon, Helium oder Stickstoff durch eine Düse geblasen, um das geschmolzene Material zu entfernen und den Schnitt zu erzeugen.
Dieser Schneid modus eignet sich für Materialien, die weniger anfällig für Oxidation sind, sowie für aktive Metalle wie Edelstahl, Titan, Aluminium und deren Legierungen.
Oxidations unterstütztes Schmelz schneiden verwendet einen hoch energetischen Laserstrahl mit hoher Dichte als Vorheiz quelle. Gleichzeitig leitet eine Düse Hochdruck-Sauerstoff oder ein anderes aktives Gas als Schneid gas auf das Material.
Diese Methode hat zwei Funktionen. Zunächst reagiert der Hochdruck-Sauerstoff mit dem geschnittenen Metall und erzeugt zusätzliche Oxidations wärme. Zweitens werden das geschmolzene Oxid und das geschmolzene Material aus der Reaktions zone ausgestoßen und bilden den Schnitt.
Oxidations unterstütztes Schmelz schneiden wird üblicher weise für leicht oxidierende Metall materialien verwendet, einschl ießlich Kohlenstoffs tahl, Titans tahl und wärme behandeltem Stahl.
Kontrolliertes Bruchs ch neiden wird für spröde Materialien verwendet. Ein hoch energetischer Laserstrahl mit hoher Dichte erzeugt einen großen thermischen Gradienten und eine starke mechanische Verformung und bildet durch thermische Verdampfung eine kleine Rille. Anschließend wird eine externe Kraft ausgeübt, um einen Bruch entlang der Nut auszulösen und die Kerbe zu erzeugen.
Diese Methode ist besonders nützlich zum Schreien von Keramiken und Wafern, bei denen eine genaue Kontrolle des Bruch prozesses erforderlich ist.
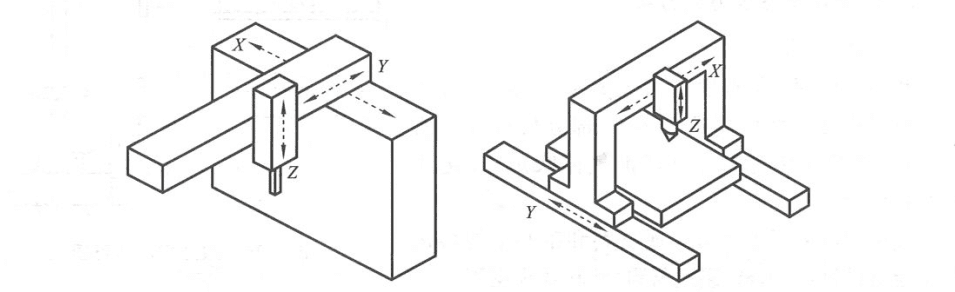
Entsprechend der Relativ bewegung zwischen dem Lasers chneidkopf und dem Arbeitstisch können CO2-Laserschneidmaschinen im Allgemeinen in drei Arten unterteilt werden:
In einer festen Strahls truktur bewegt sich der Schneidkopf während des Schneid vorgangs nicht. Stattdessen bewegt sich der Arbeitstisch entlang der X-und Y-Achsen.
Bei einer mobilen Strahls truktur bewegt sich der Schneidkopf entlang der X-und Y-Achse, während der Arbeitstisch fest bleibt. Diese Konstruktion ermöglicht einen größeren Verarbeitung bereich, verringert den Platzbedarf der Geräte und erfordert normaler weise nicht, dass das Werkstück geklemmt wird. Es ist eine Mainstream-Struktur für Lasers chneid maschinen.
| Laser quelle | Wellenlänge (μm) | Materialien | Vorteile | Nachteile | Markt position ierung |
|---|---|---|---|---|---|
| CO2-Laser | 10.6 | Holz, Acryl, PP, Plexiglas | Aus gezeichnete Abschnitt qualität | Teuer, mit hohen Wartungs-und Betriebs kosten | 30-130W zum Schneiden und Gravieren von Nicht metall; 500-20.000 W zum Schneiden von Metall. Thunder Laser konzentriert sich auf Nicht metalls ch neiden. |
| Faserlaser | 10.6 | Metall, Kunststoff, Leder | Präzisions schneiden, Flexibilität und Eignung für dünne Bleche | Teuer, heraus fordernd für stark reflektierende Materialien wie Aluminium und Kupfer und langsamer für dicke Platten | 30-100W für Metall markierung und hochpräzise Schnitte in dünnen Materialien; 1000-20.000 W für das Schneiden von Metall |
| YAG Festkörper laser | 1.06 | Metall materialien | Kosten günstig und in der Lage, Nichte isen metalle zu schneiden | Begrenzt auf Materialien unter 8mm Dicke, mit relativ geringer Schneide effizienz | Schneiden von Metall materialien unter 8mm dick |
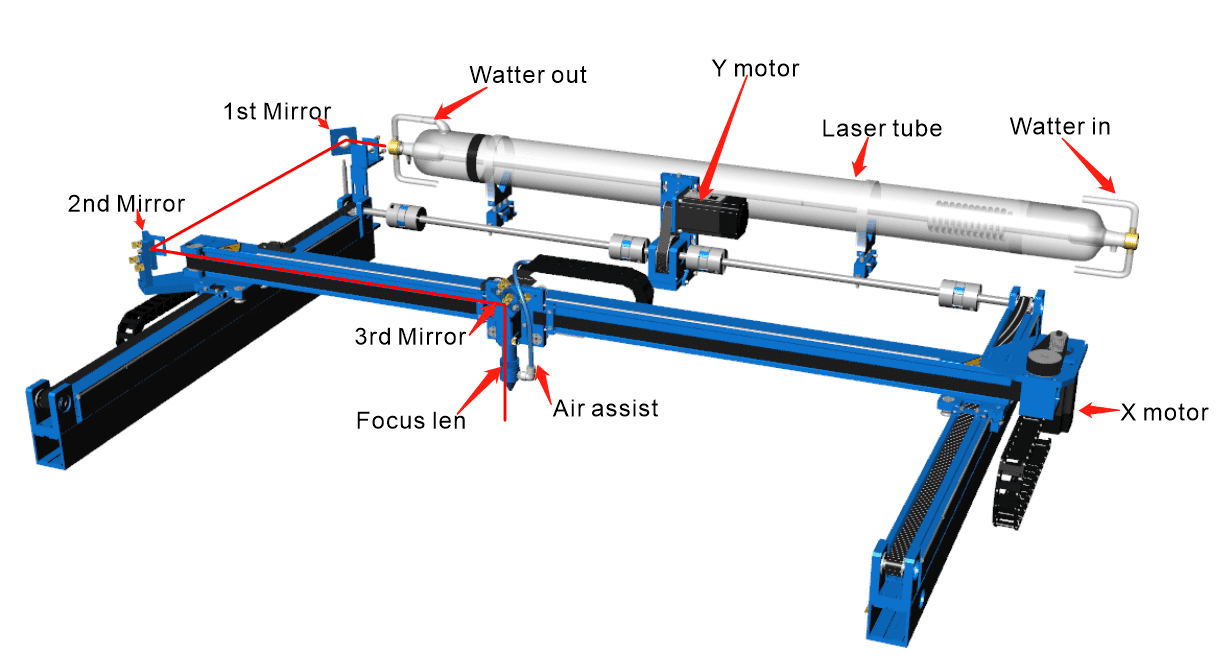
Das Laserlicht führungs-und Fokussierung system ist ein kritischer Teil einer CO2-Laserschneidmaschine. Es lenkt und fokussiert den Laserstrahl genau auf das Werkstück, um eine stabile Schneid-und Gravur leistung zu unterstützen.
Präzision ist beim Lasers ch neiden und Gravieren unerlässlich. Das Licht führungs-und Fokus sier system erfüllt zwei Schlüssel funktionen:
In einer kleinen CO2-Laserschneidmaschine umfasst das Laserlicht führungs-und Fokus sier system normaler weise die folgenden Komponenten:
Zu den Haupt steuerungs objekten einer CO2-Laserschneidmaschine gehören der Laser, der Schrittmotor treiber im Bewegungs mechanismus, das Blas system, der Abluft ventilator und der Kühler, wie unten gezeigt.
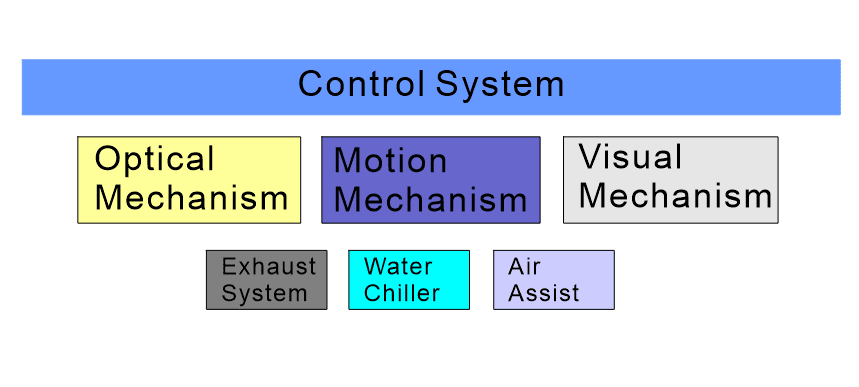
Die Hardware des Steuerungs systems umfasst einen industriellen Personal Computer, ein Bedienfeld, eine Haupt steuer karte, eine Schnitts telle platine, einen Treiber, einen Schrittmotor und zugehörige Komponenten.
Der zentrale Controller empfängt Betriebs-und Steuer befehle vom Computer und vom Bedienfeld. Es steuert den Motorbetrieb, verwaltet das Laser erzeugungs system und überwacht und zeigt verschiedene Geräte zustände an.
Das Bedienfeld umfasst Tasten für Start, Laser hochspannung, Reset, manuelle Laser ausgabe, Pause und Richtungs steuerung sowie Status anzeigen und einen Laser energie regler.
Die Steuerungs software unterstützt die Dateiformate PLT, BMP und DXF, die von gängiger Grafik software generiert werden. Es verwendet einen gemischten Vektor-und Bitmap-Arbeits modus, um Gravur-und Schneid aufgaben zu erledigen.
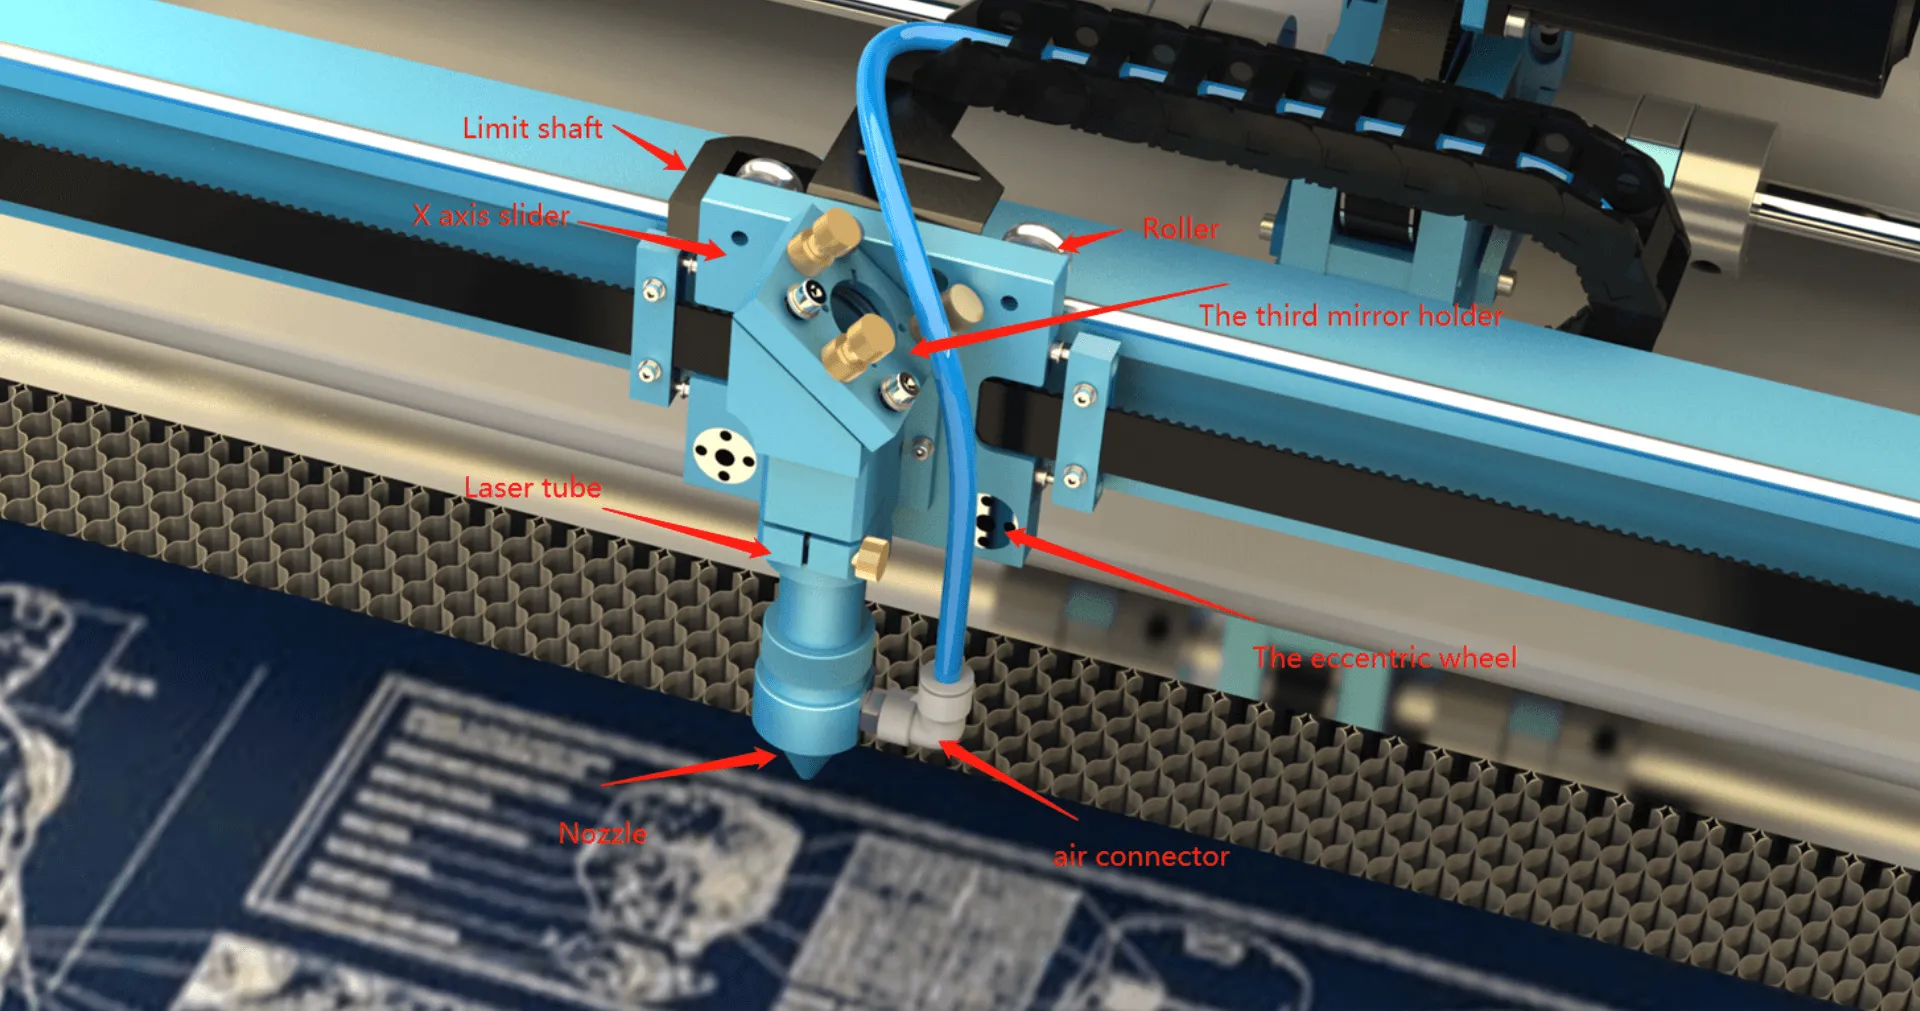
Das positive und negative Hub grenzsystem der X-Achse ist unten dargestellt.
Das Kühl-und Hilfs system einer CO2-Laserschneidmaschine umfasst Komponenten wie einen Abluft ventilator, eine Blas pumpe, einen Wasserkühler und eine Schneid plattform.
Es gibt zwei gängige Arten von Schneide plattformen. Die Waben plattform eignet sich für die Verarbeitung von Tuch, Leder und anderen weichen Materialien. Die Klingen plattform eignet sich eher für Plexiglas, dicke Platten und andere harte Materialien.
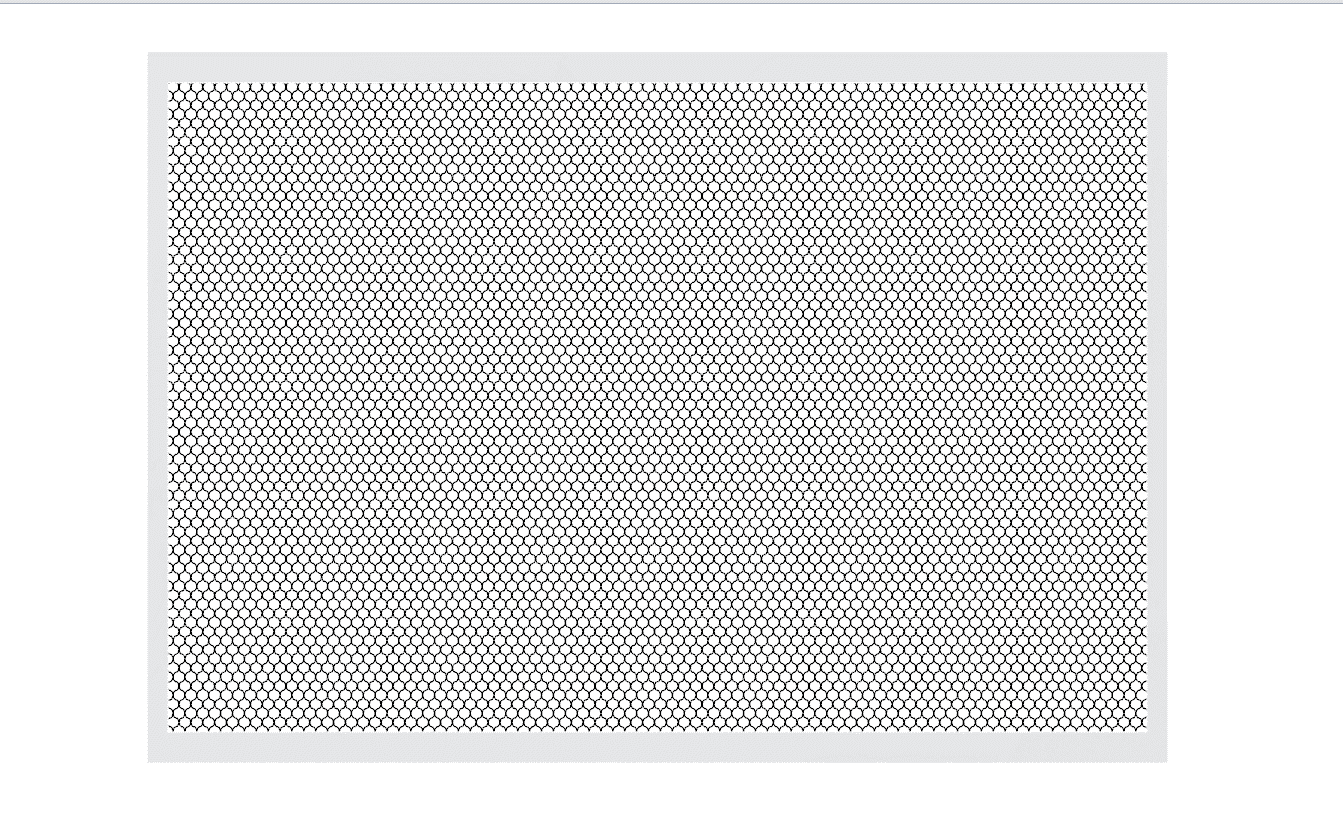
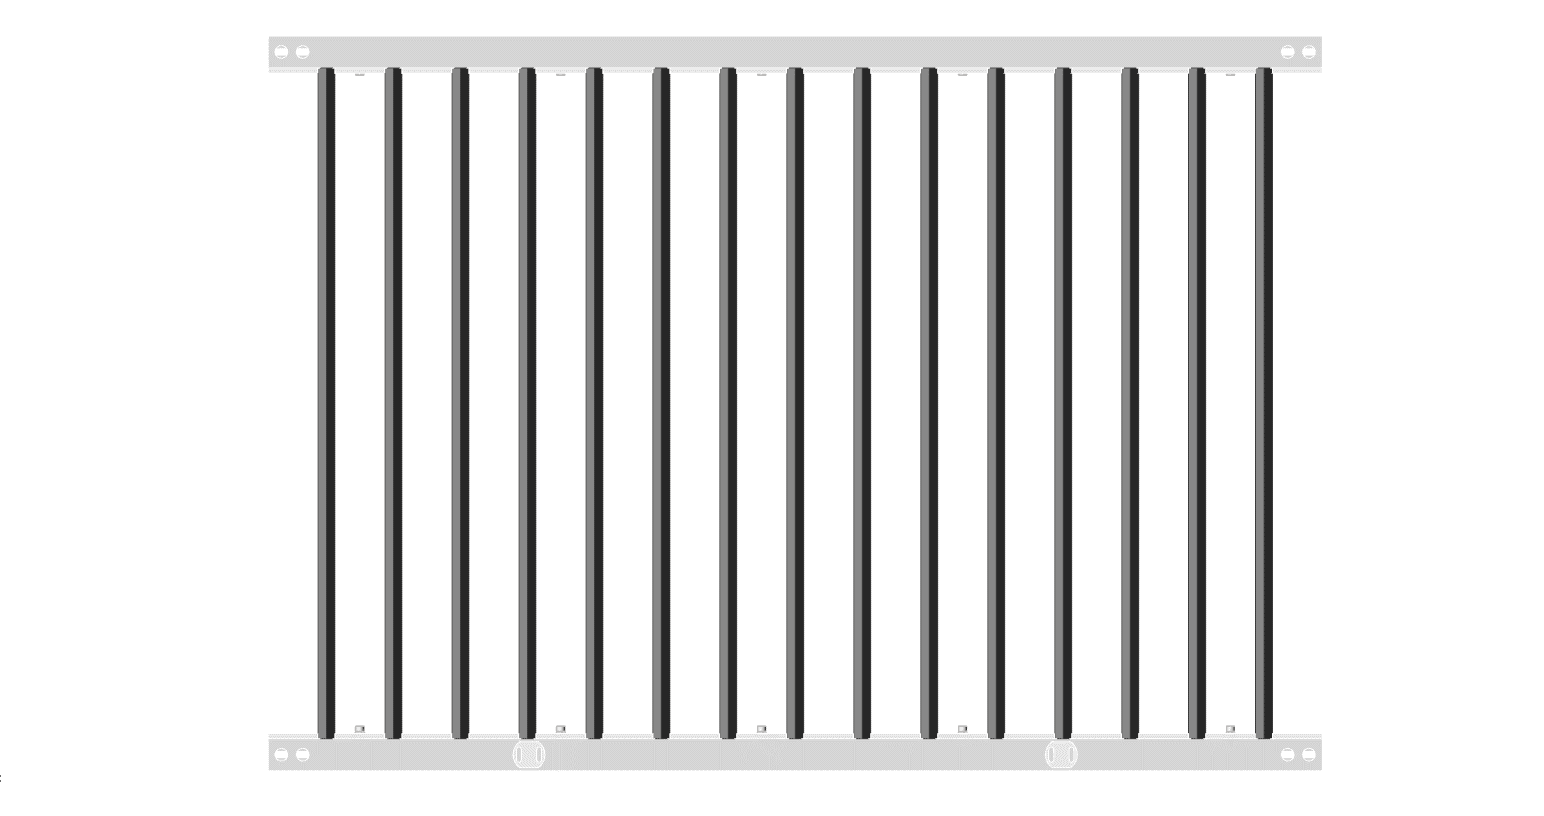
Einige Geräte mit höheren Adsorption sanford rungen verwenden möglicher weise auch eine Vakuum adsorption plattform.
Sprechen Sie jetzt mit unseren Experten!
Bitte hinterlassen Sie Ihre Kontakt informationen, damit wir Ihnen besser dienen können.
CO2 LASER CUTTING MASCHINEN FAQS
Eine CO2-Laserschneidmaschine verwendet einen CO2-Laserstrahl, um Materialien wie Holz, Acryl, Leder, Stoff, Papier und einige Kunststoffe zu schneiden oder zu gravieren. Es ist weit verbreitet für Nicht metall schneide-und Gravur anwendungen.
Ein CO2-Lasers ch neider wird üblicher weise für nicht metallische Materialien verwendet, einschl ießlich Holz, Acryl, Leder, Stoff, Gummi, Papier, Pappe und bestimmte Kunststoffe. Die Material kompatibilität hängt von der Maschinen leistung, der Objektiv einrichtung und den Verarbeitung seins tel lungen ab.
Eine CO2-Laserschneidmaschine erzeugt einen fokussierten Laserstrahl, der die Material oberfläche erwärmt. Der Strahl schmilzt, verdampft oder bricht das Material, während der Luftstrom dazu beiträgt, Rauch, Schmutz oder geschmolzenes Material aus dem Schneid weg zu entfernen.
Das Fokus sier system konzentriert den Laserstrahl zu einem kleinen, energie reichen Fleck. Ein richtig fokussierter Strahl verbessert die Schnitt genauigkeit, die Kanten qualität, die Gravur details und die gesamte Verarbeitung effizienz.
Der Kühler hilft dabei, die Laser röhre und das Kühlwasser innerhalb einer sicheren Betriebs temperatur zu halten, während die Abgasanlage Rauch, Dämpfe und Partikel entfernt, die beim Schneiden oder Gravieren entstehen. Beide Systeme tragen zur Aufrechterhaltung einer stabilen Maschinen leistung und eines sichereren Betriebs bei.
FINDEN SIE DEN PASSENDEN LASER FÜR IHR NÄCHSTES PROJEKT
Entdecken Sie Thunder Laser Lösungen für unterschiedliche Materialien, Workflows und Produktionsanforderungen.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


