


排煙装置とは?種類&仕組みを詳しく解説
 2026-09-08
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

排煙装置とは?種類&仕組みを詳しく解説
2026-09-08

目に見えない空気中の汚染物質は、現代の作業環境において安全管理やメンテナンス上の一般的な課題となっています。レーザー彫刻・切断、溶接、はんだ付け、3Dプリント、実験室での作業、小規模生産などの工程では、煙、微粒子、臭気、揮発性有機化合物(VOCs)、その他の空気中の汚染物質が発生する可能性があります。
窓を開けたり、一般的な換気扇を使用したりするだけでは、これらの排出物を十分に抑制できない場合があります。排煙が不十分だと、作業者が汚染物質にさらされるリスクが高まり、装置内部に残留物が蓄積しやすくなるほか、精密な機械部品に悪影響を及ぼし、作業環境の維持管理も難しくなります。
適切に選定された排煙装置は、汚染物質を発生源の近くで捕集し、汚染された空気を制御された排気経路に沿って移動させ、適切なろ過または換気によって粒子、ガス、臭気を除去します。
本ガイドでは、排煙装置とは何か、その仕組み、主な種類とフィルターの各段階、重要な性能指標、一般的な用途、そして排煙システムの効果的な運転を維持するために必要なメンテナンスについて解説します。
排煙装置は、煙吸引装置、空気ろ過システム、局所排気装置とも呼ばれ、はんだ付け、溶接、レーザー彫刻、レーザー切断、3Dプリント、化学薬品を扱う作業などの工程で発生する煙、微粒子、化学蒸気といった空気中の汚染物質を捕集・ろ過・除去するために設計された専用システムです。
現代の排煙装置では、通常、多段階ろ過方式が採用されています。プレフィルターが比較的大きな粒子を捕集し、HEPAフィルターまたは高効率粒子フィルターが微細な粉じんや煙の粒子を捕集します。さらに、活性炭フィルターが臭気、ガス、VOCsの低減に役立ちます。用途によっては、火花対策、特殊な化学物質用ろ材、フィルター監視機能、高静圧ファンなどが搭載される場合もあります。
排煙装置には、軽作業向けのコンパクトな卓上型、工房向けの移動可能な床置き型、固定作業台向けの吸引アーム式、大規模生産施設向けのダクト接続型集中排煙システムなどがあります。適切な装置を選ぶには、汚染物質の種類、煙の発生量、捕集距離、作業スペースのレイアウト、メンテナンスに関する要件を考慮する必要があります。
高品質な排煙装置の役割は、単に不快な臭いを取り除くことだけではありません。作業者の保護、機械内部の汚染軽減、清潔な作業環境の維持、長期的なメンテナンスコストの削減にも役立ちます。企業、学校、工房、製造現場にとって、排煙装置はより安全で信頼性の高い作業工程を実現するための重要な設備です。
レーザー切断、はんだ付け、溶接、樹脂を使用する3Dプリントなどの工程では、煙、VOCs、微粒子、臭気、その他の空気中の汚染物質が放出されることがあります。これらの汚染物質を発生源の近くで捕集することで、作業者のばく露を低減し、日常作業時の快適性を向上させることができます。
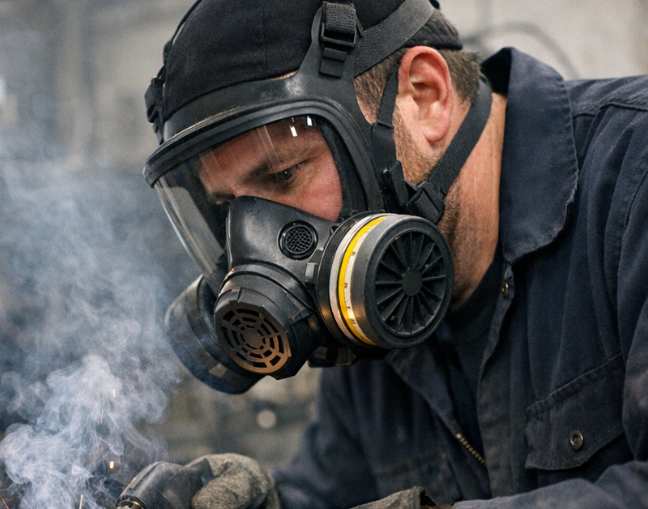
空気中の汚染物質は、設備にも悪影響を及ぼす可能性があります。粘着性のある残留物、微細な粉じん、腐食性のガスや煙は、レーザーレンズ、ミラー、回路基板、ガイドレール、ベルト、ファンなどの精密部品に付着することがあります。適切な排煙システムは、こうした残留物の蓄積を抑え、長期的に安定した機械性能の維持に役立ちます。
レーザー加工機のユーザーにとって、適切な排気とろ過は特に重要です。煙や粒子は光学部品、切断品質、彫刻の均一性、メンテナンス頻度に影響を及ぼす可能性があるためです。
効果的なろ過は、臭気、粉じん、煙、周囲の表面に付着する残留物を減らすのに役立ちます。特に、密閉されたスタジオ、教室、店舗内の製作スペース、小規模な工房など、作業者が機械の近くで作業する環境では重要です。
多くの作業現場では、室内空気の質、作業者のばく露、加工工程で発生する煙やガスを適切に管理する必要があります。正しく選定された排煙システムは、社内の安全基準や施設の要件への対応を支援し、日常作業における清潔な環境の維持に役立ちます。
排煙装置は、汚染物質を発生源の近くで捕集し、汚染された空気を排気経路に沿って移動させた後、1つまたは複数のフィルター段階を通じて粒子、ガス、臭気、化学蒸気を除去する仕組みです。システムの設計によっては、処理後の空気を作業スペースに戻す場合もあれば、ダクトを通じて外部へ排出する場合もあります。
最初のステップは、煙、ヒューム、粉じん、蒸気が周囲の作業スペースに拡散する前に捕集することです。捕集性能は、吸引口と発生源との距離に大きく左右されるほか、吸引口、フード、エンクロージャー、吸引アームの設計にも影響されます。
レーザー彫刻機やレーザー切断機などの密閉型設備では、排気口を適切に接続することで、汚染された空気を排煙システムへ直接導くことができます。一方、開放型の作業エリアでは、煙やヒュームが室内へ漏れ出すのを防ぐため、捕集フードや吸引口を発生源のより近くに配置する必要があります。
汚染物質が捕集されると、ファンまたはブロワーが必要な吸引力を生み出し、汚染された空気をホース、ダクト、機械のエンクロージャー、ろ過システムへと移動させます。
捕集地点で実際に得られる風量は、排気経路全体の抵抗によって左右されます。長いホース、曲がり部分、小径のダクト、機械のエンクロージャー、フィルターはいずれも吸引力を低下させる要因となります。そのため、適切な静圧が重要です。十分な静圧があれば、抵抗が存在する場合でも排煙装置が風量を維持しやすくなります。
多段階ろ過システムでは、通常、汚染された空気が最初にプレフィルターを通過します。プレフィルターは、大きな粉じん、ごみ、毛髪、粗い粒子を捕集し、後段の精密フィルターに到達するのを防ぎます。
これらの大きな粒子を早い段階で除去することで、後続のフィルターを保護し、比較的高価な微粒子フィルターへの不要な負荷を減らすことができます。
大きな粒子が除去された後、空気はさらに細かいろ過段階を通過します。HEPAフィルターやその他の高効率粒子フィルターが微粒子や煙の粒子を捕集し、活性炭が臭気、ガス、VOCs、化学蒸気の吸着に役立ちます。
これらのフィルター段階には、それぞれ異なる役割があります。HEPAフィルターは粒子の捕集を目的としており、ガスや蒸気を除去することはできません。そのため、VOCsや強い臭気が発生する工程では、活性炭またはその他の適切な気相ろ過材が必要です。用途によっては、特定の化学汚染物質に対応した特殊ろ材が必要になる場合もあります。
汚染物質が除去された後、処理済みの空気は排煙システムの排出口の構成に従って流れます。独立型の卓上装置やポータブル装置の多くは、ろ過された空気を室内に戻します。一方、集中型やダクト接続型のシステムでは、建物のダクト設備や外部排気経路を通じて空気を排出する場合があります。
適切な構成は、用途、汚染物質の種類、ろ過要件、作業スペースのレイアウト、施設の換気設計によって異なります。
排煙装置にはさまざまなサイズや構成がありますが、ほとんどのシステムは共通する基本的な機能部品で構成されています。それぞれの部品が、汚染物質の捕集、風量の維持、汚染物質のろ過、システム性能の監視といった役割を担っています。
| 構成部品 | 主な機能 |
|---|---|
| 捕集フードまたは吸引口 | 発生源の近くで煙やヒュームを捕集する |
| ホースまたはダクト | 汚染された空気を排煙装置まで運ぶ |
| ファンまたはブロワー | システム内の気流と負圧を発生させる |
| プレフィルター | 大きな粒子、ごみ、粗い粉じんを捕集する |
| 微粒子フィルターまたはHEPAフィルター | 空気中の小さな粒子や煙の粒子を捕集する |
| 活性炭フィルターまたは気相フィルター | 特定の臭気、ガス、VOCsを抑制する |
| 特殊ろ材 | 特定の化学物質や加工工程由来の汚染物質に対応する |
| 制御システム | 風量、ファンの回転速度、運転機能を制御する |
| フィルター監視システム | フィルターの目詰まり状態やメンテナンスの必要性を把握する |
| 筐体とシール材 | 汚染された空気が所定の気流経路とろ過経路から漏れ出さないようにする |
吸引口は、排煙工程の出発点です。その大きさ、形状、位置、汚染物質の発生源からの距離によって、煙やヒュームがシステム内に取り込まれる効率が大きく変わります。
その後、ホースまたはダクトが汚染された空気を排煙装置へ運びます。ホースの直径、長さ、曲がり部分、接続部の品質は、いずれも気流抵抗と排煙システム全体の性能に影響します。
ファンまたはブロワーは、汚染された空気をシステム全体に通すために必要な風量と圧力を生み出します。
抵抗の少ないシンプルな構成では、風量が主な検討事項となる場合があります。一方、長いダクト、密度の高いフィルター、密閉型の機械、複数の曲がり部分を持つシステムでは、静圧による抵抗に対して風量を維持できる能力がますます重要になります。
フィルターユニットは、異なる汚染物質を段階的に除去します。一般的な多段階ろ過システムでは、次のような順序が採用される場合があります。
プレフィルター → 微粒子フィルター → HEPAレベルのろ過 → 活性炭または気相ろ過
より厳しい条件の用途では、追加のフィルター層、特殊な吸着材、火花対策、予備分離システムなどを使用する場合があります。
高機能な排煙装置では、風量、差圧、フィルターの目詰まり状態、ファンの回転速度、運転時間、その他のシステム状態を監視できる場合があります。
これらの監視機能は、適切なシステム容量の選定に代わるものではありませんが、作業者が風量の低下やフィルターの目詰まりを把握し、より計画的にメンテナンスを実施するのに役立ちます。
排煙システムでは、通常、単一のフィルターではなく複数のろ過段階を採用しています。これは、加工工程からの排出物に、粗い粉じん、微粒子、煙、エアロゾル、ガス、臭気、揮発性有機化合物などが混在している可能性があるためです。
ろ過技術ごとに対応する汚染物質の種類が異なるため、多段階ろ過システムでは、空気が排煙装置内を通過するにつれて汚染物質を段階的に除去します。
プレフィルターによるろ過は、通常、最初の段階です。後段の精密フィルターに到達する前に、大きな粒子を捕集します。
加工工程によっては、プレフィルターで次のようなものを捕集します。
プレフィルターの主な目的は、単に空気をきれいにすることだけではありません。後段にある高価なフィルターを保護し、使用可能な風量をより長く維持する役割もあります。
空気中の小さな粒子や煙を除去するには、より細かいろ材が必要です。高効率粒子フィルターは、密度の高い繊維状のろ材を使用し、汚染された空気がフィルターを通過する際に粒子を捕集します。
HEPAフィルターは、高効率な粒子捕集が求められる場面で一般的に使用されます。特に、微細な粉じん、煙の粒子、その他の小さな浮遊粒子が発生する工程に適しています。
ただし、粒子のろ過とガスのろ過を混同しないことが重要です。HEPAフィルターは主に粒子を捕集するために設計されており、それだけで臭気、VOCs、ガス状汚染物質を包括的に除去することはできません。
活性炭は、一般的に気相ろ過に使用されます。粒子を物理的に捕捉するのではなく、主に吸着という作用を利用します。これは、特定のガス分子が活性炭の広大な内部表面に付着する現象です。
フィルターの設計や対象となる汚染物質によって、活性炭は次のような物質の低減に役立ちます。
活性炭の性能は、汚染物質の種類、活性炭の量と配合、空気の滞留時間、風量、温度、湿度、ろ材の飽和度など、複数の要因によって左右されます。
したがって、活性炭をあらゆるガスに対応できる万能フィルターと考えるべきではありません。気相ろ過材は、対象の工程で発生する汚染物質に適したものを選定する必要があります。
工程によっては、一般的な活性炭では十分に除去できないガスや化学物質が発生することがあります。そのため、特殊な吸着材、含浸活性炭、化学処理されたろ材などが必要になる場合があります。
特殊なろ過方式は、次のような用途で比較的多く使用されます。
ろ材は、単にフィルター段階の数を増やすのではなく、実際に発生する汚染物質に応じて選定する必要があります。
風量、フィルターの等級、価格を比較する前に、まず自分の作業工程に適した排煙装置の種類を判断することが重要です。軽いはんだ付け作業であれば小型の卓上装置で十分な場合がありますが、レーザー切断設備では通常、より大きな風量、高性能なろ過、機械のエンクロージャーへの直接接続が必要になります。
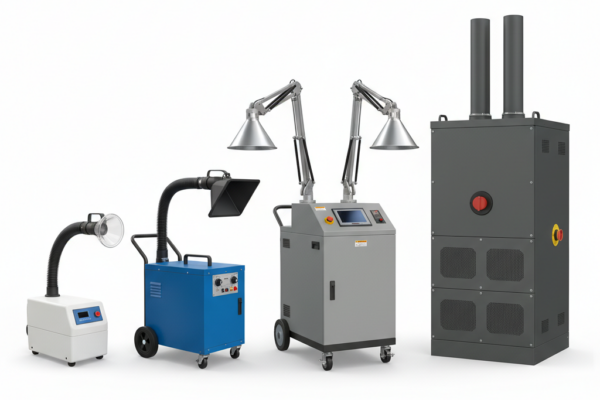
卓上型およびポータブル型の排煙装置は、作業台の上や近くに設置するコンパクトな独立型装置です。多くの場合、内蔵ファンによって煙やヒュームを小型のフィルターユニットに吸い込み、ろ過した空気を室内に戻します。
吸引アーム型は、壁、天井、作業台に取り付けるアーム式の装置で、先端にフードや漏斗状の吸引口を備えています。ファンとフィルターを組み合わせた装置、または集中ダクトシステムに接続し、発生源の近くで煙やヒュームを捕集します。
産業用床置き型排煙装置は、負荷の大きい用途向けに設計された大容量の装置です。通常は作業エリアの近くに設置され、フレキシブルホースを使用して1つまたは複数の吸引ポイントに接続します。
集中型システムは、複数の捕集ポイントから発生する煙やヒュームをダクトで集め、1つの大型ろ過システムまたは排気システムへ送ります。この構成は通常、複数の作業台を備える施設や連続生産を行う工場向けに設計されています。
| 比較項目 | 卓上型 / ポータブル型 | 吸引アーム型 | 産業用床置き型 | 集中ダクト型 |
| 主な用途 | はんだ付け、軽度の実験作業、趣味用途 | 固定作業台、生産ライン | 溶接、レーザー加工、プラズマ切断、研削 | 複数の作業ステーションを持つ施設、クリーンルーム |
| 風量範囲 | 50–150 CFM | アーム1本あたり100–300 CFM | 200–1,200 CFM | 500–5,000+ CFM |
| ろ過方式 | 1–3段階 | 2–4段階 | 3–5段階 | カスタマイズ可能 / 用途別設計 |
| 設置方法 | 接続後すぐに使用可能 | 壁面または作業台への取り付け | ホース接続と床置き設置 | ダクト工事と空調換気設備の設計 |
| 移動性 | 高い | 低い~中程度 | 中程度 | なし |
| 総所有コストが有利になる条件 | 1–2か所の作業ステーション、軽度の使用 | 2–6か所の固定作業ステーション | 単一ポイントでの高負荷な排煙 | 5+か所の作業ステーション、連続使用 |
比較表:一般的な排煙システムの種類と、それぞれの主な用途。
排煙、室内空気の清浄、一般換気はいずれも空気を移動または処理する仕組みですが、それぞれ異なる問題を解決するために設計されています。
| システム | 主な目的 | 汚染物質を制御する場所 |
| 排煙装置 / 局所排気 | 加工工程で発生する排出物が拡散する前に捕集する | 発生源またはその近く |
| 空気清浄機 | すでに室内の空気に混ざった汚染物質を減らす | 室内全体の空気 |
| 一般換気 | 室内の空気を希釈または入れ替える | 部屋または施設全体 |
| 排気専用システム | 汚染された空気を建物の外へ排出する | 設計に応じて発生源または室内 |
排煙装置は、発生源での捕集を基本として設計されています。煙、ヒューム、粒子、蒸気が作業スペース全体に広がる前に、排煙システム内へ吸い込みます。
捕集位置、風量、静圧、エンクロージャーの設計、ダクトの構成は、いずれも汚染物質をどれだけ効果的に制御できるかに影響します。
空気清浄機は通常、汚染物質がすでに室内に入り込んだ後の空気を処理します。室内に広がった空気中の汚染物質を減らすことには役立ちますが、一般的には局所排気と同じような発生源での汚染物質の制御機能は備えていません。
一般換気は、室内に空気を取り入れたり、排出したり、循環させたりすることで、広い空間に存在する汚染物質を希釈します。室内全体の空気の質を改善するのに役立ちますが、汚染物質が集中して発生する場所では、局所排気の代わりとして安易に使用すべきではありません。
NIOSHも、この2つの方法を同様に区別しています。局所排気装置は汚染物質を発生源またはその近くで捕集するのに対し、一般換気は主に作業スペース全体に存在する汚染物質を希釈します。
仕様書を見ると、どの排煙装置も高性能に見えることがあります。重要なのは、それぞれの仕様が実際の使用環境で何を意味するのか、また、その数値が現実的な運転条件で測定されたものかを理解することです。
風量は通常、CFMまたはm³/hで表され、システムがどれだけの量の空気を移動できるかを示します。購入者が最初に比較する数値の1つですが、フィルターを取り付けた状態で測定された値かどうかが不明な場合、誤解を招くことがあります。
室内全体に必要な風量の簡易的な推定値は、1時間あたりの換気回数を使用して計算できます。
風量の計算式
CFM = 室内容積 × 1時間あたりの換気回数 ÷ 60
メートル法の単位では、次の式になります。
メートル法による風量の計算式
m³/h = 室内容積 × 1時間あたりの換気回数
| 作業スペースの種類 | 推奨風量 |
| 小規模な卓上作業スペース | 300–500 m³/h |
| 中規模の工房 | 500–800 m³/h |
| 煙の発生量が多い生産工程 | 800–1500+ m³/h |
作業スペースの大きさや煙の発生量に応じた風量の参考範囲。
ポイント:実際の用途に合わせて風量を選びましょう。フィルターを通さない状態での風量と、フィルターを取り付けた状態での風量は同じではありません。あるメーカーがフィルターなしの風量を記載し、別のメーカーがフィルター装着時の風量を記載している場合、同じ条件での比較にはなりません。
捕集速度は、風量とは異なる指標です。煙、ヒューム、粉じん、臭気が実際に排煙システムへ吸い込まれる地点での空気の速度を指します。風量の数値が大きいからといって、実際の捕集性能が必ずしも高いとは限らないため、この指標は重要です。吸引口が煙の発生源から離れすぎている、ホースが長すぎる、ノズルの位置が適切でない、または捕集フードが作業エリアに適していない場合、排煙装置の定格風量が大きくても、煙やヒュームが室内へ漏れ出す可能性があります。
ユーザーにとって、捕集速度はより実用的な次の疑問に答える指標です。 排煙装置は、煙やヒュームが作業スペースに広がる前に吸引できるでしょうか?
一般的に、捕集ポイントが煙の発生源に近いほど、煙や臭気を制御しやすくなります。例えば、密閉性の高いエンクロージャーと適切に接続された排気口を備えるレーザー加工機では、煙やヒュームをより効率的に排煙装置へ導くことができます。一方、開放型の作業エリア、大きな切断テーブル、煙が急速に上昇する工程では、通常、より高い捕集性能と適切な風量制御が必要になります。
次の表は、用途ごとに必要な捕集速度を比較するための実用的な参考値を示しています。
| 使用場面 | 推奨捕集速度の参考値 | 目安と考え方 |
| 軽度の臭気対策、煙の少ない用途、小規模で局所的なヒューム発生源 | 0.25–0.5 m/s / 50–100 fpm | 軽度の臭気対策には適していますが、強力な煙の捕集性能を示すには不十分です。 |
| 一般的なレーザー彫刻、軽度の切断、密閉型レーザー加工機 | 0.5–1.0 m/s / 100–200 fpm | 多くの密閉型レーザー彫刻・切断設備で参考となる実用的な基本範囲です。 |
| 木材、MDF、革、ゴム、アクリルなど、目に見える煙が発生するレーザー加工 | 1.0–1.5 m/s / 200–300 fpm | 煙の発生量が多い、臭気が強い、または粒子の発生量が多い材料に、より適しています。 |
| 開放型作業エリア、大型作業台、またはヒューム発生源から離れた吸引ポイント | 1.5–2.5 m/s / 300–500 fpm | より高い吸引口での風速、適切なフード設計、安定した風量制御が必要です。 |
| 溶接ヒュームの参考値 | 0.51–0.87 m/s / 100–170 fpm | 高温のヒュームを制御する際の参考になりますが、すべてのレーザー加工にそのまま適用すべきではありません。 |
比較表:さまざまな排煙条件における実用的な捕集速度の参考値。
捕集範囲とは、煙やヒュームをシステム内へ効果的に吸い込める範囲を指します。小さな吸引口でも、煙の発生源のすぐ近くに設置すれば、局所的な発生源に対して十分に機能する場合があります。一方、広い作業エリアでは、加工範囲全体をカバーするために、より幅広いフード、適切なエンクロージャー設計、または強い吸引力が必要になることがあります。
排煙装置を比較する際は、最大風量だけでなく、次の点も考慮してください。
つまり、排煙装置を選ぶ際には、仕様書に記載された最大風量だけを見るのではなく、機械のサイズ、作業の負荷、ダクトの構成、フィルターの目詰まり状況に適したシステムを選ぶことが重要です。
静圧は、フィルター、ホース、エルボ、ダクトの長さ、機械のエンクロージャーなどによって生じる抵抗に対して、排煙装置がどれだけ風量を維持できるかを示す指標です。フィルターを通さない状態で高い風量を持つ排煙装置でも、フィルターやダクトを取り付けると性能が大きく低下する場合があるため、重要な項目です。
レーザー加工機では、排煙装置が機械のエンクロージャー、フレキシブルホース、フィルターユニット、場合によっては外部ダクトを通して空気を吸引する必要があるため、静圧は特に重要です。適切な静圧を備えた高性能ファンは、実際の運転中に安定した排煙性能を維持するのに役立ちます。
騒音レベルは、小規模な工房、スタジオ、学校、オフィスに隣接する生産スペースでは重要な要素です。長時間使用時の快適性を考慮し、65 dB以下で動作するシステムを好むユーザーも多くいますが、許容できる騒音レベルは使用環境や用途によって異なります。
購入価格が最も安い排煙装置が、長期的に見ても最も経済的とは限りません。フィルターの交換費用、寿命、エネルギー消費量、メンテナンスに必要な作業コストは、長期的な総費用に大きく影響します。
総所有コストの計算式
2年間のTCO = 購入価格 + フィルター費用 × 交換回数 + エネルギー費用
交換回数は、想定されるフィルター寿命と24か月間の総運転時間に基づいて計算する必要があります。
システムを比較する際には、フィルターの寿命を運転時間で確認し、交換用フィルター一式の価格、フィルターの飽和状態を示すインジケーターや差圧センサーの有無についても確認しましょう。
排煙装置は、粉じん、熱、振動、化学物質にさらされる環境で、毎日数時間稼働する場合があります。長期的に安定した性能を維持するためには、耐久性の高い筐体、信頼性のあるモーター、密閉されたフィルター収納部、メンテナンスしやすい設計が重要です。
| 認証・規格 | 示している内容 |
| CE | EUの関連する安全、健康、環境保護要件を満たしていること。 |
| UL / ETL | 米国またはカナダ市場向けに、第三者機関による電気安全性および火災安全性の試験が実施されていること。 |
| RoHS | 電気・電子製品に含まれる特定の有害物質の使用を制限すること。 |
| EN 15012 | 溶接ヒューム排煙設備の性能に関連する規格。 |
| ISO 21904 | 溶接ヒュームの捕集・分離装置に関する国際規格。 |
排煙設備に関連する主な認証と規格。
スマート機能は、作業工程の改善やメンテナンス時期の判断に役立ちます。便利な機能として、ファン回転速度の自動調整、フィルター寿命の監視、差圧検知、リアルタイムの状態表示、複数の作業ステーションを持つ施設向けの遠隔監視などがあります。
ポイント:個々の仕様を単独で評価しないことが重要です。風量が大きくても捕集速度が低ければ、十分な効果は得られません。また、工程でVOCsが発生する場合、粒子フィルターだけでは不十分です。購入価格が低くても、フィルターが小さく交換頻度が高ければ、長期的なコストが高くなる可能性があります。
排煙装置は、さまざまな産業で利用されています。これは、加工工程によって煙、微粒子、ガス、臭気、VOCs、その他の空気中の汚染物質が発生するためです。適切な排煙システムの構成は、汚染物質の種類、煙やヒュームの発生量、装置を発生源からどの程度近くに設置できるかによって異なります。
レーザー彫刻やレーザー切断では、加工する材料によって、煙、VOCs、臭気、微粒子、粘着性のある残留物が発生する可能性があります。木材、アクリル、革、ゴムなどの材料は、それぞれ異なる種類や量の空気中の汚染物質を発生させます。
レーザー加工向けの実用的なろ過構成には、通常、プレフィルター、高効率粒子フィルターまたはHEPAフィルター、活性炭フィルターが含まれます。レーザー加工機のエンクロージャーに直接接続する方法は、煙やヒュームが作業スペースへ拡散する前に内部に封じ込めやすいため、一般的に推奨される捕集方法です。
電子部品のはんだ付けでは、フラックス由来の煙、ロジンのヒューム、臭気、微粒子が発生することがあります。排煙装置は、はんだ付け作業台、PCB修理ステーション、電子機器の生産ライン、その他の固定作業台で一般的に使用されています。
はんだ付け工程で発生する粒子状物質とガス状汚染物質の両方に対応するため、HEPAフィルターまたは高効率粒子フィルターと活性炭を組み合わせたろ過方式が一般的に使用されます。
溶接では、金属酸化物のヒュームや微細な金属粒子が発生することがあります。溶接ヒュームは高温で急速に上昇する可能性があるため、通常、捕集フードや吸引アームを発生源の近くに配置する必要があります。
溶接用の排煙システムでは、主な粒子ろ過段階の前に火花対策装置や予備分離装置を設置し、その後にプレフィルターと高効率粒子フィルターを組み合わせる場合があります。
3Dプリントでは、VOCs、臭気、超微粒子が放出される可能性があります。発生する汚染物質の種類や特性は、プリント方式や使用材料によって異なります。
FDM方式の3Dプリントでは、HEPAフィルターと活性炭フィルターの組み合わせが有効な場合が多くあります。一方、樹脂を使用する3Dプリントでは、活性炭やその他の気相ろ過方式をより重視する必要がある場合があります。エンクロージャーに組み込まれた排煙システムは、汚染物質が室内に広がる前に捕集するのに役立ちます。
実験室や化学物質を扱う作業環境では、溶剤蒸気、有機ガス、臭気、用途に固有の化学汚染物質が発生する可能性があります。
取り扱う物質によっては、活性炭や特殊な化学物質用ろ材が必要になる場合があります。実験室では、吸引アーム、局所捕集システム、集中ダクト型システムが一般的に使用されています。
学校、研修用ラボ、メイカースペースでは、レーザー切断機、はんだ付けステーション、3Dプリンターなど、複数の種類の設備を同じ環境で使用することがよくあります。そのため、煙、微粒子、VOCs、臭気が混在する場合があります。
プレフィルター、高効率粒子フィルター、活性炭を組み合わせた多段階ろ過方式は、共有作業スペースをより清潔に保つのに役立ちます。特に、学生や作業者が機器の近くで作業する環境では重要です。
| 用途 | 主な汚染物質 | 一般的なろ過方式 |
| レーザー彫刻・切断 | 煙、VOCs、臭気、微粒子 | プレフィルター + 粒子フィルター + 活性炭 |
| はんだ付け | フラックス由来の煙、ロジンのヒューム、微粒子 | HEPA + 活性炭 |
| 溶接 | 金属酸化物のヒュームと微細な金属粒子 | 火花対策 + プレフィルター + HEPA |
| 3Dプリント | VOCsと超微粒子 | HEPA + 活性炭 |
| 実験室 / 化学薬品を扱う作業 | 溶剤蒸気と有機ガス | 活性炭または特殊ろ材 |
| 教育施設 / メイカースペース | レーザー切断、はんだ付け、3Dプリントから発生する混合ヒューム | プレフィルター + HEPA + 活性炭 |
用途によって発生する汚染物質は異なり、それぞれに適したフィルターの組み合わせが必要です。
排煙装置が十分な性能を発揮するためには、適切なメンテナンスが欠かせません。フィルターは時間とともに目詰まりし、ホースには残留物が蓄積します。また、システムを点検しない場合、風量が徐々に低下する可能性があります。
レーザー加工機のユーザーは、光学部品の清掃、エアアシストの確認、排気経路の点検と同様に、排煙装置のメンテナンスも定期的な作業に組み込むことが重要です。機械の設定に関する関連情報については、レーザー彫刻・切断におけるエアアシストをご覧ください。
排煙装置は、汚染物質を発生源の近くで制御することで、最も効果的に機能します。室内全体の空気清浄や一般換気だけに頼るのではなく、発生源で直接排煙することで、煙、粒子、ヒューム、臭気、蒸気が作業スペース全体に広がる前に捕集できます。
適切なシステムを選ぶには、最大風量を比較するだけでは不十分です。加工工程で発生する汚染物質、捕集方法、風量と静圧、ろ過要件、作業スペースのレイアウト、フィルター容量、騒音レベル、継続的なメンテナンスの必要性を考慮する必要があります。
用途によって必要な排煙システムは大きく異なります。局所的な作業向けのコンパクトな卓上型装置から、負荷の大きい生産工程向けの産業用床置き型や集中型システムまで、さまざまな選択肢があります。したがって、最適な排煙システムとは、加工工程、汚染物質の発生量、捕集条件、作業環境に適切に対応したものです。
適切なシステム設計、ろ過方式、定期的なメンテナンスを組み合わせることで、排煙は作業者のばく露の低減、設備の保護、作業環境の清潔さの維持に役立ち、より安全で信頼性の高い日常作業を支えることができます。
今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
WOOD LASER ENGRAVING
& CUTTING FAQS
The new Bolt Series has been upgraded with faster engraving speeds (up to 2000 mm/s), higher RF power options (up to 80W), larger working areas, improved Z-axis height, and Standard dual-air assist. We also added a recessed tray design for larger rotary objects and included new accessories such as a conical nozzle.
The new Bolt Series has been upgraded with faster engraving speeds (up to 2000 mm/s), higher RF power options (up to 80W), larger working areas, improved Z-axis height, and Standard dual-air assist. We also added a recessed tray design for larger rotary objects and included new accessories such as a conical nozzle.
The new Bolt Series has been upgraded with faster engraving speeds (up to 2000 mm/s), higher RF power options (up to 80W), larger working areas, improved Z-axis height, and Standard dual-air assist. We also added a recessed tray design for larger rotary objects and included new accessories such as a conical nozzle.
The new Bolt Series has been upgraded with faster engraving speeds (up to 2000 mm/s), higher RF power options (up to 80W), larger working areas, improved Z-axis height, and Standard dual-air assist. We also added a recessed tray design for larger rotary objects and included new accessories such as a conical nozzle.
The new Bolt Series has been upgraded with faster engraving speeds (up to 2000 mm/s), higher RF power options (up to 80W), larger working areas, improved Z-axis height, and Standard dual-air assist. We also added a recessed tray design for larger rotary objects and included new accessories such as a conical nozzle.
最適なソリューション選びでお困りですか?
お客様のニーズに合わせて、最適なマシンのご提案、用途に関するアドバイス、導入サポートをThunder Laserの専門スタッフが提供します。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販


