


レーザー切断効率を向上させる方法: より速く、よりクリーンな生産のための実用的な技術
 2022-09-06
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

レーザー切断効率を向上させる方法: より速く、よりクリーンな生産のための実用的な技術
2022-09-06

レーザー切断機は、板金加工、看板、製造、プロトタイピング、および多くの精密生産ワークフローで広く使用されています。 切断方法は、生産性、ワークピースの品質、材料使用率、および最終的な製造コストに直接影響します。 毎日多くの部品を処理する工場やワークショップにとって、レーザー切断効率の向上は、より速く切断することだけでなく、アイドル運動の削減、ピアス戦略の改善、変形の回避、材料廃棄物の削減でもあります。
高効率のレーザー切断プロセスは、レーザーパワー、光学焦点合わせ、切断経路計画、補助ガス、ピアス方法、材料サポート、および機械モーション制御の協力に依存します。 これらの領域を最適化することで、ユーザーは切断速度を向上させ、ダウンタイムを短縮し、カッティングヘッドを保護し、欠陥の少ないクリーンな部品を実現できます。
最も価値のあるレーザー切断の改善は、多くの場合、プロセスの詳細からもたらされます。空の移動を減らす、ピアス中の熱を制御する、小さな部品を安定させる、適切な穴戦略を選択する、ピアスポイントを慎重に選択します。
レーザー切断は、多くの従来のアンダーカットおよびシート処理方法よりも大きな利点を提供します。 せん断、ワイヤー切断、プロファイリング、火炎切断、ウォータージェット切断と比較して、レーザー切断は滑らかなカーフ、正確な寸法、高速処理速度、低ノイズ、煙とほこりの削減、複雑な形状を切断する機能を提供できます。
鋼板やその他のシート材料の場合、特に多くの入れ子になった部品を処理する場合、切断ルートとプロセス戦略が処理時間と材料収量の両方に影響を与える可能性があります。 各部分のわずかな改善は、繰り返される生産バッチ全体で大幅な節約を生み出すことができます。
レーザー切断機は、高濃度のレーザービームを使用して材料を局所的に加熱します。 レーザー発生器はビームを放出し、光路システムはそれを非常に小さなスポットに集中させます。 多くのレーザー切断プロセスでは、集束スポットは0.1mm未満の最小直径に達することができ、切断点で非常に高いエネルギー密度を作り出します。
切断ヘッドがプログラムされた経路に沿って移動すると、材料はレーザーエネルギーを吸収する。 表面温度は、材料がその融点に達して液化し始めるまで急速に上昇する。 このプロセスの間、空洞は切断経路に沿って形成され、レーザービームは輪郭を通って動き続けます。
補助ガスは、レーザー切断プロセスの重要な部分です。 さまざまな材料と切断の目標には、さまざまな補助ガスが必要になる場合があります。 一般に、補助ガスは2つの重要な機能をサポートします。
切断速度は生産性のほんの一部です。 機械はすぐに切断される可能性がありますが、不必要な持ち上げ、長い空の移動、繰り返しのピアス、熱関連の欠陥、または不安定な部品との衝突によって時間を失います。 このため、効率的なレーザー切断は、単に高速設定ではなく、完全なプロセスとして理解されるべきである。
| 最適化エリア | 効率のメリット |
|---|---|
| 空の旅行コントロール | 輪郭間の非切断移動時間を短縮します。 |
| ピアス戦略 | 過燃焼、熱蓄積、および繰り返しのプロセス遅延を減らします。 |
| マイクロジョイント配置 | 小さな部品がカッティングヘッドに転倒したり衝突したりするのを防ぎます。 |
| 小穴切断制御 | 穴の直径がシートの厚さに近づくか、それ以下になると、穴の品質が向上します。 |
| ピアスポイント選択 | エッジの品質を改善し、完成した輪郭のラフマークを減らします。 |
一般的なシートアンダーカット方法には、せん断、ワイヤーカット、プロファイリング、火炎切断、ウォータージェット切断、およびレーザー切断が含まれます。 各方法には独自の利点がありますが、レーザー切断は、高速処理、正確な寸法、より滑らかなカーフ、低ノイズ、および複雑な輪郭切断をサポートするため、ますます使用されています。
実際の生産では、不要な動きを減らし、熱を制御し、ワークを安定させるプロセス技術によって、レーザー切断効率を向上させることができます。 以下の方法は、多くの轮郭、厚いシート、小さな部品、または変形しやすい形状を切断するときに特に役立ちます。
カエルジャンプは、レーザー切断で使用される空のストローク移動方法です。 通常の切断シーケンスでは、機械は輪郭Aの切断を終了し、切断ヘッドを安全な高さまで持ち上げ、水平に輪郭Bに移動し、切断ヘッドを下げてから、再度切断を開始します。 AからBへの移動は、機械が移動しているが切断していないため、空の移動と呼ばれます。
従来の空の旅行では、カッティングヘッドは通常、持ち上げ、平らに移動、下に下げる3つの別々の動きを完了します。 このシーケンスは余分な非切断時間を作り出す。 カエルのジャンプは、持ち上げ、移動、下降、および再開のアクションをより連続的な動きにリンクすることにより、これを改善します。
カエルのジャンプ中、カッティングヘッドは次の輪郭に向かって移動しながら上昇し、次のカッティング位置に近づくと下降します。 動きはカエルのジャンプに似ているため、この方法はカエルのジャンプと呼ばれます。 カエルのジャンプは、別々の上下時間を短縮することで、空の移動を短縮し、全体的な処理効率を向上させるのに役立ちます。
最適なユースケース: カエルのジャンプは、切断プログラムに多くの個別の輪郭または繰り返し部品が含まれている場合に特に役立ちます。輪郭間の空の移動を減らすと、処理時間の合計を大幅に節約できるためです。
集中ピアスは、プレピアスとも呼ばれ、切断プロセスが始まる前にすべてのピアス操作が完了する機械加工プロセスです。 この機能はすべてのレーザー切断機で利用できるわけではありませんが、より厚いシートを切断するときに価値があります。
従来のプロセスでは、レーザーは、輪郭1を突き刺して切断し、次に輪郭2を突き刺して切断し、シートを横切ってこのパターンを続けることができる。 集中ピアスでは、マシンは最初にシート全体にすべての輪郭を突き刺し、開始点に戻り、次にすべての輪郭をカットします。
集中ピアスは加工軌道の全長を増やすことができますが、ピアスポイントの周りのオーバーバーンを避けるのに役立ちます。 穿孔中に熱が蓄積する可能性があるため、これは厚板切断に特に役立ちます。 最初にすべてのピアスを完了してからカットに戻ることで、各ピアスポイントの周りの素材を冷却する時間が長くなります。
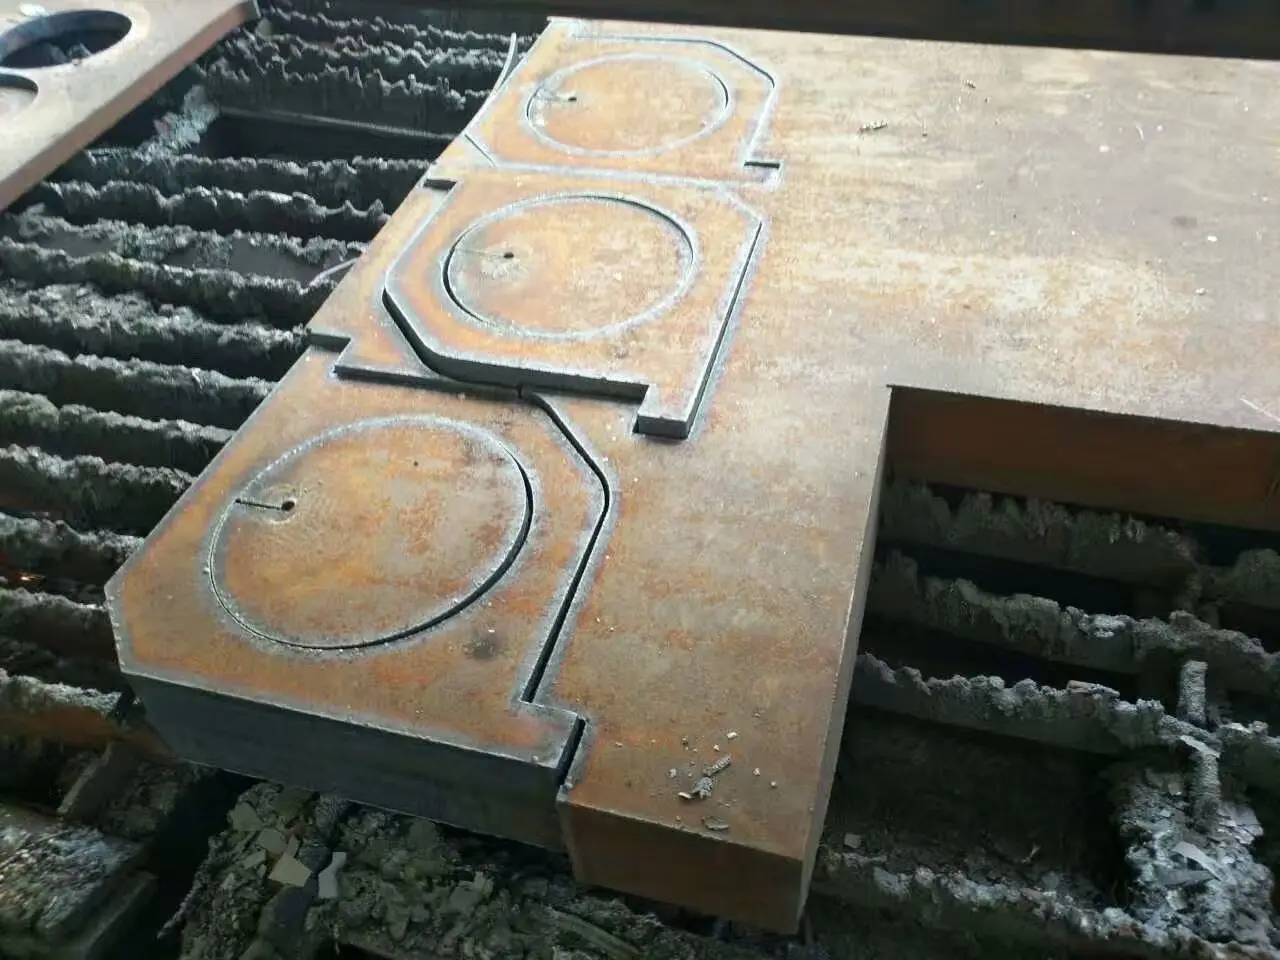
レーザー切断中、シートは鋸歯状のサポートバーでサポートされます。 切断部分が小さすぎると、支持バー間のギャップを通って落ちることがある。 部品が大きいが不安定な場合、部品は傾いたり、曲がったり、バランスが崩れたりする可能性があります。 その後、高速カッティングヘッドが部品に衝突し、ダウンタイムや損傷を引き起こす可能性があります。
マイクロジョイントは、部品と周囲の材料との間に小さな切断されていない接続を残すことによってこの問題を解決します。 プログラミング中、閉じた輪郭は選択された場所で切断されるため、完成した部品はすぐに落下したり転倒したりするのではなく、シートに取り付けられたままになります。
典型的なマイクロジョイントの距離は約0.2mmから1 mmです。正しい値は、シートの厚さ、輪郭の長さ、部品の形状、および切断中に必要な安定性によって異なります。 一般に、厚いシートはより小さな切断距離を使用する場合がありますが、薄いシートはより大きな切断距離を必要とする場合があります。
小さな穴は、特に穴の直径がシートの厚さよりも小さい場合に、きれいに切るのが最も難しい特徴の1つです。 直径が板厚に対して小さすぎると、切断がより困難になり、穴の品質が低下し、変形が発生する可能性があります。
多くの生産ワークフローでは、切削経路をプログラミングする前に、穴の直径を材料の厚さとともに考慮する必要があります。 次の表は、ソースプロセスノートに記載されている穴のサイズとプレートの厚さの経験則の関係をまとめたものです。
| プレート条件 | 推奨穴径ガイドライン |
|---|---|
| 炭素鋼板 ≤ 8mm | 穴の直径はシートの厚さより小さくてはいけません。 |
| 炭素鋼板 ≤ 10mm | 穴の直径は、シートの厚さの1.2倍未満であってはならない。 |
| 薄いプレート ≤ 4mm | 穴の直径はシートの厚さより小さくてはいけません。 |
| プレート厚さ ≥ 4mm | 穴の直径は、プレートの厚さの1.2倍未満であってはならない。 |
厚いプレートに小さな穴を開けるとき、パルスピアスはエネルギーを集中させ、シートを燃やすことができます。 ただし、このプロセスでは、熱の蓄積が高すぎると穴の制御が困難になる可能性があります。 繰り返しプロセステストを通じて、融合切断はこのタイプの小さな穴切断の難しさを改善するのに役立ちます。
非常に小さな丸い穴の場合、高圧窒素を使用してクリーナーの融合切断をサポートできます。 より大きな丸い穴については、プロセス要件に従って酸素を選択することができる。 正しい選択は、材料の種類、厚さ、穴のサイズ、エッジの品質要件、および機械の切断パラメータによって異なります。
レーザー切断中、レーザービームは最初に材料を連続的に照射して小さなクレーターを形成します。 レーザービームと同軸の気流は溶融材料を除去し、小さな穴を作ります。 この穴は、ワイヤー切断で使用されるねじ切り穴と同様に、輪郭切断の出発点になります。
ピアスステージから輪郭切断ステージに移動すると、レーザービームが方向をすばやく変えることが多いため、ピアスポイントが重要です。 ビームの方向が短い距離で急激に変化しすぎると、切断部分が始点近くでより粗い表面を示す可能性があります。
レーザー切断は詳細なプロセスです。 さまざまな材料、厚さ、部品サイズ、および輪郭形状には、さまざまな戦略が必要です。 最も効果的なワークフローは、通常、テスト、記録、およびプロセス設定の徐々に改善によって構築されます。
レーザー切断効率を改善するには、速度を上げる以上のものが必要です。 実際の生産では、プロセスは複雑で繊細であり、多くのワークピースの形状、シートの厚さ、材料、および品質要件があります。 オペレーターは、安定した部品品質を維持しながら生産性を向上させるために、切断技術の組み合わせを使用する必要があります。
カエルのジャンプは空の移動時間を減らします。 集中ピアスは、厚いシートでのオーバーバーンを減らすのに役立ちます。 マイクロジョイントは、部品の転倒や衝突を防ぎます。 小さな穴のプロセス制御は、難しい穴の品質を向上させます。 適切なピアスポイントの選択は、完成した輪郭のラフマークを減らすのに役立ちます。
これらの方法を適用し、プロセス結果を継続的に記録することにより、レーザー切断ユーザーは、機械の生産性を向上させ、材料の無駄を減らし、よりクリーンで一貫性のある部品を製造できます。
今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
レーザーカット効率的なFAQ
空の移動を減らし、ピアス戦略を最適化し、不安定な部品にマイクロジョイントを使用し、適切な補助ガスを選択し、適切なピアスポイントを選択することで、レーザー切断効率を向上させることができます。
カエルジャンプは、次の輪郭に移動しながらカッティングヘッドが上下する空のストローク移動方法であり、非切断移動時間を短縮します。
集中ピアスは、輪郭カットの前にすべてのピアス操作を完了し、熱が放散する時間を増やし、ピアスポイント周辺のオーバーバーンを減らすのに役立ちます。
マイクロジョイントは、部品を周囲のシートに取り付けたままにする小さなカットされていない接続であり、小さな部品が落下、転倒、またはカッティングヘッドと衝突するのを防ぎます。
穴の直径がシートの厚さに比べて小さすぎると、小さな穴が変形する可能性があります。 熱濃度、ピアスの難しさ、スラグの除去はすべて、穴の品質に影響を与える可能性があります。
次のプロジェクトに最適なレーザー加工機を見つける
さまざまな素材、ワークフロー、生産ニーズに対応するThunder Laserのソリューションをご覧ください。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販


