


一般的なレーザー切断の問題とその修正方法
 2022-09-19
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

一般的なレーザー切断の問題とその修正方法
2022-09-19

レーザーマシンは10,000ワット以上の電力レベルに達しており、多くの生産ニーズに対して非常に効率的なレーザー切断を行っています。 ただし、強力な機器を使用しても、切断結果が不十分な場合があります。 一般的な問題には、粗い切断面、目に見える縞、スラグ、バリなどがあります。
不十分な切断結果が表示されたら、最初に基本的な機械の状態を確認することが重要です。 多くの切断品質の問題は、光学汚染、不安定な冷却、ガスの問題、または誤った切断パラメータによって引き起こされます。
詳細な切断パラメータを調整する前に、次の領域を調べてください。
基本的な機械の状態が正常であるが、切断面がまだ悪い場合は、特定の切断欠陥に基づいてトラブルシューティングを続けてください。
切断面の筋は、ノズルの選択、空気圧、または不安定な切断速度に関連することがよくあります。 以下の要因を最初にチェックする必要があります。
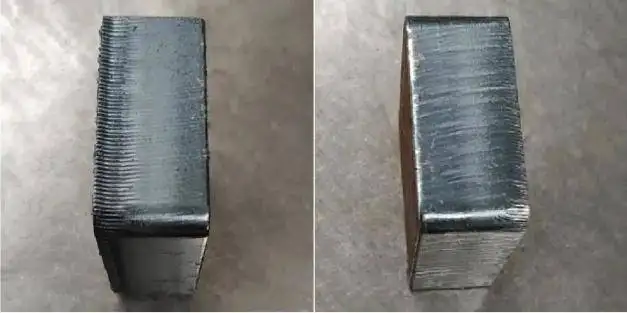
切断面の底部の硬いスラグは、通常、表面の筋からの反対のタイプのパラメータ問題によって引き起こされます。 焦点位置、ノズルサイズ、空気圧、および材料品質はすべてスラグ形成に影響を与える可能性があります。
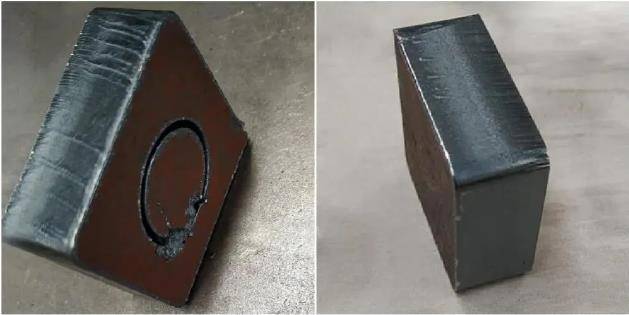
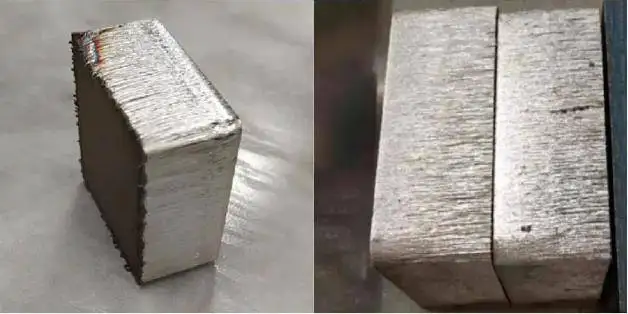
カットの下部にあるバルスは、一般的にノズルの直径、焦点ずれの設定、および不十分な空気圧に関連しています。 これらの要因が正しく一致しないと、余分な材料が端に残ることがあります。
レーザー切断の品質は、機械の状態、ノズルの選択、空気圧、焦点位置、切断速度、出力、ガスの純度、および材料の品質の組み合わせに依存します。 欠陥が現れたら、一度に1つの要素を調整し、結果を比較します。 これにより、実際の原因を簡単に特定し、不要なパラメータ変更を回避できます。
これらの調整後も切断面が滑らかでない場合は、機械の取扱説明書を確認し、選択した設定が材料、厚さ、および切断の要件と一致していることを確認してください。
今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
レーザー切断の問題に関するFAQ
筋は、ノズルの不一致、過度の空気圧、または不均一な切断速度によって引き起こされることがよくあります。 ノズルのサイズを確認し、必要に応じて空気圧を下げ、速度と出力が適切に一致していることを確認します。
より大きなノズルを使用して、機械のマニュアルに従ってフォーカスを調整し、正しい空気圧を見つけてみてください。 材料の品質もスラグ形成に影響を与える可能性があります。
ノズルの直径が小さすぎる、負の焦点合わせが適切でない、または切削空気圧が低すぎると、底バリが現れることがあります。
空気圧は重要な要素の1つですが、レンズ、水温、ガス経路、ノズル、フォーカス、速度、およびパワーも確認する必要があります。 一度に1つの要素を調整して、実際の原因を特定できるようにします。
レンズの汚れ、冷却の不安定さ、ガス純度の低下、または空気漏れは、切断パラメーターが正しいと思われる場合でも、切断品質に影響を与える可能性があります。 基本的なマシンチェックは、不要なパラメータ変更を回避するのに役立ちます。
次のプロジェクトに最適なレーザー加工機を見つける
さまざまな素材、ワークフロー、生産ニーズに対応するThunder Laserのソリューションをご覧ください。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販


