


レーザー切断機用のレーザーの選び方?
 2024-05-20
あなたは何を探していますか のために?
制品、ブログ投稿、サポートコンテンツ、およびリソース全体を検索します。

レーザー切断機用のレーザーの選び方?
2024-05-20

今日の非金属加工分野では、レーザー切断および彫刻機は、その強力な機能と幅広い応用範囲により、新世代の生産性ツールとなっています。 すべてのレーザーマシンの内部では、レーザー光源はレーザービームを生成して放出するため、最も重要なコンポーネントの1つです。
レーザー光源の品質は、レーザー切断および彫刻機の性能、加工速度、切断能力、彫刻の詳細、および長期的な安定性に直接影響します。 このガイドでは、CO2ガラス管レーザー、RFレーザー、ダイオードレーザーの3つの一般的なレーザー光源を比較します。
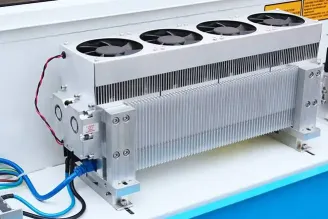
CO2ガラス管レーザーは管状の外観を有する。 排出管、水冷管、ガス貯蔵管、ガス戻り管などの主要コンポーネントは、硬いガラス材料で作られています。 このため、単にガラス管レーザーと呼ばれることがよくあります。
CO2 RFチューブレーザーは、その励起方法が高周波AC励起を使用するため、一般にRFチューブと略されます。 ガラス管レーザーと比較して、RF管はよりコンパクトであり、より細かい彫刻と長期的な安定した動作を必要とするアプリケーション向けに選択されることがよくあります。
半導体レーザーとも呼ばれるダイオードレーザーは、半導体ダイオード構造をコア動作コンポーネントとして使用します。 この记事では、ダイオードレーザーは主に小型デスクトップまたはオープンフレームのレーザー机械で一般的に使用される青色ダイオードレーザーを指します。
| レーザーソース | 基本的な説明 | 典型的な方向 |
|---|---|---|
| CO2ガラス管レーザー | ガラス管コンポーネントで作られたDC励起CO2レーザーソース。 | 多くの非金属材料のコスト効果の高い切断と雕刻。 |
| CO2 RFレーザー | コンパクトな金属管構造の高周波励起CO2レーザー源。 | 細かい彫刻、安定した出力、長い耐用年数、およびハイエンドのアプリケーション。 |
| ダイオードレーザー | コンパクトなデスクトップまたはDIYレーザーマシンでよく使用される半導体レーザーソース。 | 時折の使用、小さなプロジェクト、モバイル操作、およびエントリーレベルのアプリケーション。 |
ガラス管レーザーの作动媒体は二酸化炭素、窒素およびヘリウムの混合ガスです。 レーザー生成は通常DC励起を使用する。 直流は二酸化炭素分子を低エネルギーレベルから高エネルギーレベルに励起し、分子が低エネルギーレベルに戻ると光子を放出します。 このプロセスは継続的に繰り返され、レーザービームを出力する。
補助ガスはレーザー効率を改善する。 窒素はエネルギーの伝達を助け、二酸化炭素分子のより高いエネルギーレベルへの移行をサポートし、ヘリウムは熱緩和を加速し、二酸化炭素分子がより低いエネルギーレベルにより速く戻るのを助けます。
RFレーザーの動作原理は、両方とも作動媒体として二酸化炭素ガスを使用するため、ガラス管レーザーの動作原理と同様です。 違いは励起方法です。 RFレーザーは、RF電源によって生成された高周波電界を使用して、二酸化炭素ガス分子を励起し、レーザー出力を生成します。
ダイオードレーザーは、半導体材料によって形成されたp-n接合構造を使用します。 外部DC信号が特定の強度に達すると、電子は正孔と再結合し、光子を放出します。 これらの光子は共振空洞によって増幅されてレーザービームを生成する。 簡単に言えば、ダイオードレーザーは電気エネルギーを直接光エネルギーに変換することができます。
さまざまなレーザーソースは、作業媒体と構造設計に応じてさまざまな波長を出力します。 ガラス管およびRF管レーザーを含むCO2レーザーは、通常、約9〜10μmの波長を出力します。 この範囲は、木材、プラスチック、布地、および同様の材料が中赤外光を効果的に吸収できるため、多くの非金属材料の処理に役立ちます。
一般的なCO2レーザー波長には、9.3μm、10.2μm、および10.6μmが含まれます。 9.3μmのレーザーは、ポリイミドフィルム、ポリカーボネート、PETなどの材料に適しています。 10.2μmのレーザーはポリプロピレンに適している。 10.6μmレーザーは、多くの一般的な非金属材料に適しています。
サンダーレーザー切断および彫刻機は、10.6μmのCO2レーザーソースを使用しており、木材、アクリル、ABS、紙、布、革、レンガなどの幅広いアプリケーションをサポートしています。 変調周波数を変更することで、ポリイミドフィルムなどの特殊材料を処理することもできます。
CO2レーザー光は人間の目には見えないため、サンダーレーザーは、目に見える赤いインジケータ光と、集束レンズを通る目に見えないレーザー経路を組み合わせます。 ユーザーは、処理前にフレームボタンをクリックして、移動する赤色光を観察し、処理領域を確認できます。 実際のレーザー加工中は、安全のためにカバーを閉じる必要があり、ユーザーはレーザーを直接見るべきではありません。
ダイオードレーザーの波長範囲は広く、通常は400〜2000 nmです。 一般的な処理波長には、532 nmの緑色光、450 ± 5 nmの青色光、および405 nmの紫光が含まれます。 これらの波長は見えますが、直接見ることはまだ安全ではなく、目を傷つける可能性があります。
一般に、レーザー経路が長く、使用される反射ミラーが多いほど、レーザー損失は大きくなる。 中小規模のレーザー装置では、CO2ガラス管およびRF管レーザーは通常、3つの反射ミラーを使用して光路を変更し、処理プラットフォームに垂直なレーザービームを出力します。
CO2レーザー源は比較的大きく、レーザーヘッドの内部に直接配置できないため、この設計が必要です。 対照的に、ダイオードレーザーは小さく、しばしばレーザーヘッドの内部に直接配置することができる。 単一のダイオードレーザービームは、通常、伝送のためにゼロまたは1つの反射ミラーを必要とする。
レーザービームの品質は、切断と彫刻の品質に直接影響します。 これは通常、実際のビームを理想的なガウスビームと比較するM ² によって測定されます。 M ² 値が1に近いほど、ビーム品質は良好である。 より良いビーム品質は、より小さな集束スポット、より高い電力密度、より良い処理効率、およびより良い詳細を意味します。
商用の中小レーザー切断および彫刻機では、CO2レーザーは一般にダイオードレーザーよりも優れたビーム品質を持っています。 CO2レーザーのM ² 値は通常1.1〜1.3ですが、ダイオードレーザーの範囲は通常1.1〜1.7です。
CO2レーザーは、ダイオードレーザーで使用される半導体材料よりも均一で安定したガス混合物をゲイン媒体として使用します。 CO2レーザー構造は、理想的なガウスプロファイルに近い、より優れた横モードもサポートします。
RFチューブレーザーは通常、ガラス管レーザーよりも優れたビーム品質と小さなスポットサイズを提供します。 これにより、RFチューブは、非常に細かい彫刻や、安定した繊細な処理が必要なアプリケーションに特に役立ちます。
カソードスパッタリングとは、プラズマ中の正イオンが高電圧下でカソードと衝突し、カソード材料がスパッタリングされる現象を指します。 スパッタされた材料は他の表面に堆積し、レーザーキャビティの汚染、電極ギャップの変化、および寿命、出力安定性、およびレーザー品質に影響を与えるその他の問題を引き起こす可能性があります。
カソードスパッタリングは、カソード材料、設計構造、連続動作中に冷却が不十分な場合の過熱などの要因により、ガラス管レーザーでより顕著になります。 RFチューブレーザーは、カソード材料とパッケージング構造を通じてこの問題を軽減し、より安定した性能とより長い耐用年数をもたらします。
ダイオードレーザーの動作はガス放電ではなく固体半導体材料に基づいているため、通常、従来のカソードスパッタリングは含まれません。
ダイオードレーザーの処理時間は、通常、CO2レーザーチューブの処理時間よりもはるかに長いです。 同じ製品を処理する場合、ダイオードレーザーの処理時間は、特に切断中に、一般的にCO2レーザーチューブの約3倍です。
この差は、最大出力パワー及び最大処理速度に関連する。 中小規模のダイオードレーザーマシンは、多くの場合、10〜20 Wのレーザーソースを使用し、いくつかのモデルは40 Wを超えますが、最大処理速度は通常1000ミリメートル/秒を超えません。
それに比べて、中小規模のレーザーマシンのCO2レーザーチューブは通常30 Wを超えて始まり、数百ワットに達する可能性がありますが、最大処理速度は1000ミリメートル/秒または2000ミリメートル/秒に達する可能性があります。 より高いパワーにより、マシンはより速い速度でより少ない処理サイクルで同じ結果を達成することができます。
CO2レーザーは、木材、皮革、紙、段ボール、布、透明および不透明なアクリル、石、ガラス、セラミック、陽極酸化アルミニウム、およびコーティングされた金属を処理できます。 ダイオードレーザーは、木材、皮革、紙、段ボール、不透明なアクリル、石、コーティングされたガラス、コーティングされたセラミック、ステンレス鋼、チタン、鉄、および酸化アルミニウムを処理できます。
ガラス管レーザーは、紙、木材、竹製品、アクリル、ゴム、その他の材料を含む多くの非金属材料の切断に効果的です。 それらは、ユーザーが比較的低コストでより強力な切断能力を必要とするときにしばしば選択されます。
RFレーザーは非金属雕刻で特によく行います。 それらのビームシェーピングと偏光特性は、より繊細で均一な処理効果をサポートします。 ビームシェーピングはスポットのサイズと形状を調整し、処理中のエネルギー分布を改善します。一方、線形偏光は、特定の反射材料を処理するときのエネルギー損失を減らすのに役立ちます。
ダイオードレーザーは非金属材料を彫刻して切断することもできますが、その出力は一般的に低いため、薄い材料や浅い彫刻の切断に適しています。 厚い材料の場合、複数のパスが必要になることが多く、処理エラーが増える可能性があります。
厚い材料をカットしたり、深く彫刻したり、最短時間で処理を完了したりする必要がある場合は、CO2レーザーがより高いパワーとより強力なシングルパス処理能力を提供できるため、通常はより適切な選択肢です。
CO2ガラス管は補充して再利用することができないため、その耐用年数はRFレーザー管よりも短く、通常2,000〜4,000時間の範囲です。 良好な作業環境と適切なメンテナンスにより、ガラス管は長持ちする可能性があります。 Thunder Laserは、ガラス管レーザーに1年間の保証を提供します。
CO2 RFチューブは安定した性能を持ち、特別なメンテナンスを必要としません。 それらは補充および再利用でき、耐用年数は10,000時間を超える可能性があります。 サンダーレーザーは、RFチューブに2年間の保証を提供します。
ダイオードレーザーの耐用年数は約10,000時間ですが、一部のダイオードレーザーは定格寿命に達しない場合があります。 ダイオードレーザーは多くの場合、高出力または100% 出力で長期間実行する必要があるため、コンポーネントのエージング、出力電力の削減、故障のリスク、および安定性の問題は時間の経過とともに増加する可能性があります。
レーザー操作の延長により熱が発生するため、レーザー出力が不安定になり、ビーム品質が低下する可能性があります。 このため、レーザー装置には冷却システムが必要です。 ガラス管レーザーは一般に水冷を使用し、RF管レーザーとダイオードレーザーは一般に空冷を使用します。
水冷は静かで効果的で、高出力レーザー装置に適しています。 ただし、追加の冷却システムが必要なため、設置とメンテナンスはより複雑です。 水冷は低温環境での凍結の影響も受け、過熱した冷却水は冷却性能を低下させる可能性があります。
空冷は設置と保守が容易であり、より統合された機械設計をサポートします。 しかし、冷却効率は水冷よりも低い可能性があるため、主に中小規模の機器に適しています。 冷却ファンはまた、ノイズを生成し得る。
空冷RFチューブのファンノイズを低減するために、サンダーレーザーはインテリジェントなファン速度制御ボードを使用しています。 ファンは処理能力に基づいて4つの速度レベルを自動的に調整し、マシンがアイドル状態または低電力で動作しているときに不要なノイズを減らすのに役立ちます。
ガラス管レーザーの場合、管の長さは最大出力に正の関係があります。 より長い放電管はより長いレーザー媒体を提供するため、より高い出力はより長いガラス管を必要とします。
高出力RFチューブレーザーは低出力RFチューブよりも大きいですが、コンパクトな密閉設計により、ガラスチューブよりもはるかに小さくなります。 RFチューブは金属製であるため、ガラスチューブレーザーよりも重いですが、構造がよりコンパクトで耐久性があります。
ダイオードレーザーは、シンプルな構造、高効率、コンパクトなサイズを持っています。 これらは3つのレーザー光源タイプの中で最も軽量であり、小型のデスクトップマシンまたはよりシンプルなオープンフレームマシンで一般的に使用されています。
CO2レーザーマシンは、通常、キャビネットに囲まれ、工場で事前に組み立てられます。 機器が適切に機能することを確認するために、配達前にテストされ、技術的な背景のない初心者やユーザーにとって簡単になります。
ダイオードレーザー機械はしばしば部品として出荷され、顧客の組み立てが必要です。 これには、より多くの技術的知識と実践的な能力が必要です。 DIYユーザーにとって、自己組織化はエクスペリエンスの一部になる可能性がありますが、セットアップ時間と難易度も増加します。
ダイオードレーザーユーザーは、パフォーマンスを向上させるために、ハニカムプラットフォームや排気ポンプなどのオプションコンポーネントを購入する必要がある場合もあります。 これらのコンポーネントは、デフォルトでCO2レーザーマシンに含まれることがよくあります。
レーザー光源を選択するときは、アプリケーションのニーズ、予算、材料の種類、精度要件、処理速度、作業環境、およびメンテナンスの期待を考慮する必要があります。 各レーザー光源には独自の利点と制限があります。
ガラス管レーザーは、他のレーザータイプと比较して比较的低コストです。 予算、スタートアップ、低コストのプロジェクトが限られているユーザーに適しています。 それらは多くの非金属材料に強い切断性能を提供できます。
しかし、ガラス管のビーム品質は、RF管のビーム品質ほど強くはありません。 それらの出力応答速度は比較的遅く、低電力ではうまく動作できないため、一部の高精度処理アプリケーションが制限されます。
RFレーザーは、コンパクトなサイズ、メンテナンスが容易、運用コストが低く、ビーム品質が高く、寿命が長いなどの利点を提供します。 小さいサイズはよりコンパクトな機器設計をサポートし、安定した出力により、高精度で長期的な使用に適しています。
非金属レーザー彫刻では、細かい彫刻効果のためにRFレーザーがしばしば好まれます。 木材、アクリル、革、布、紙を加工する場合でも、RFレーザーは正確で明確な彫刻結果を作成でき、優れた彫刻品質を必要とするユーザーに適しています。
ダイオードレーザーはさまざまな小規模アプリケーションに適していますが、ビーム品質、短パルス動作、温度効果、出力、処理速度、および材料範囲に制限があります。 CO2レーザーと比較して、多くの非金属材料の高速または深加工にはあまり適していません。
それらの利点は、低コスト、移植性、および柔軟性です。 レーザーをたまにしか使用しない、スペースが限られている、モバイル操作が必要な、または少量の小さなプロジェクトに取り組んでいるユーザーにとっては魅力的です。
| レーザーソース | ベスト向け | 主な制限 |
|---|---|---|
| CO2ガラス管レーザー | 多くの非金属材料のための予算にやさしい切断と雕刻。 | RFチューブよりも短い耐用年数と少ない細かい彫刻性能。 |
| CO2 RFレーザー | ファイン雕刻、安定した出力、长期使用、およびハイエンドの非金属加工。 | ガラス管レーザーよりも高い初期コスト。 |
| ダイオードレーザー | DIYプロジェクト、時折の使用、ポータブル作業、およびエントリーレベルのレーザーアプリケーション。 | より低いパワー、より遅い処理速度、およびより限られた材料性能。 |
レーザー切断機に適したレーザー光源を選択することは、処理する材料、切断する必要のある厚さ、期待する彫刻品質、予算、および使用頻度によって異なります。 CO2ガラス管レーザーは、費用効果の高い切断や一般的な非金属加工に適していますが、RFレーザーは、細かい彫刻、長い耐用年数、安定した高品質の結果に適しています。
ダイオードレーザーは、小型で持ち運び可能で時折のプロジェクトに役立ちますが、通常はCO2レーザー源よりも低速で強力ではありません。 効率的な切断、深い彫刻、または一貫した生産を必要とするユーザーにとって、CO2レーザー源は一般的に強力な選択です。
レーザー切断機の選択のために、材料と最終的な効果から始めてください。 予算にやさしい切断にはガラス管レーザー、プレミアム彫刻と長期安定性にはRFレーザー、軽量DIYや時折の作業にはダイオードレーザーを選択してください。
今すぐ専門家に相談してください!
私たちがあなたにもっと役立つことができるようにあなたの連絡先情報を残してください。
レーザー切断機レーザーソースに関するFAQ
一般的なレーザー源には、CO2ガラス管レーザー、CO2 RFレーザー、およびダイオードレーザーが含まれます。 各ソースには、コスト、ビーム品質、処理速度、材料の互換性、および耐用年数において異なる利点があります。
どちらもCO2レーザー源ですが、ガラス管レーザーは通常DC励起を使用し、より費用効果が高く、RFレーザーは無線周波数励起を使用し、通常、より良いビーム品質、より細かい彫刻、およびより長い耐用年数を提供します。
ダイオードレーザーは、小さなDIYプロジェクト、時折の使用、および薄い材料処理に適しています。 ただし、通常、CO2レーザーよりも遅く、強力ではありません。特に、より厚い材料やより深い彫刻の場合はそうです。
RFレーザーは通常、高ビーム品質、より小さなスポットサイズ、安定した出力、および非金属材料に対するより繊細な加工効果を提供するため、細かい彫刻に適しています。
材料、必要な切断厚さ、彫刻の詳細、処理速度、予算、およびワークスペースのニーズを考慮することから始めます。 費用効果の高い切断のためのガラス管レーザー、プレミアム彫刻と安定性のためのRFレーザー、およびポータブルまたは時折のDIY使用のためのダイオードレーザーを選択してください。
次のプロジェクトに最適なレーザー加工機を見つける
さまざまな素材、ワークフロー、生産ニーズに対応するThunder Laserのソリューションをご覧ください。


 安定性と一貫性に優れたマシン幅広い用途充実したアフターサービス工場直販


