


Design for Metal 3D Printing: 8 Essential SLM Design Guidelines
 2026-10-16


Serie Bolt
Máquina láser de CO₂ RF profesional para grabado de alta precisión

Serie Nova
Máquina de corte láser CO₂ de gran formato con tubo de vidrio

Serie Nova Plus
Cortadora láser CO₂ RF profesional

Serie Titan
Sistema láser CO₂ RF de grado industrial

Serie Titan Pro
Sistema láser industrial de doble fuente CO₂ RF y MOPA


¿Qué estás buscando ¿Para?
Buscar en productos, entradas de blog, contenido de soporte y recursos.

Design for Metal 3D Printing: 8 Essential SLM Design Guidelines
2026-10-16

La impresión 3D de metal permite fabricar canales internos complejos, componentes integrados, estructuras ligeras y prototipos funcionales difíciles de producir mediante mecanizado convencional. Sin embargo, una mayor libertad de diseño no significa que cualquier modelo CAD esté listo para imprimirse.
La fusión selectiva por láser (SLM), una modalidad de fusión láser en lecho de polvo (LPBF), fabrica piezas metálicas capa por capa. A diferencia del CNC, condicionado en gran medida por el acceso de las herramientas, SLM exige considerar la orientación, el comportamiento térmico, los soportes, la evacuación del polvo y el posprocesado.
Para los ingenieros que desarrollan componentes con geometrías complejas para impresión 3D de metal, conocer estas condiciones es fundamental para convertir una idea digital en una pieza funcional.
Esta guía explica los fundamentos del diseño para fabricación aditiva (DfAM), ocho recomendaciones esenciales para SLM, errores frecuentes y un flujo de trabajo desde CAD hasta un prototipo metálico funcional.
Tanto si prepara su primer proyecto SLM como si mejora una pieza existente, el objetivo es diseñar un componente que pueda imprimirse, acabarse, inspeccionarse y utilizarse con éxito.
DfAM consiste en crear o adaptar piezas para aprovechar la fabricación aditiva teniendo en cuenta las capacidades y limitaciones de la tecnología elegida.
El diseño tradicional para fabricación (DFM) considera cómo producir una pieza con eficiencia. En CNC importan el acceso de las herramientas, la sujeción, las trayectorias, la eliminación de material y la cantidad de preparaciones.
En SLM se evalúan la construcción por capas, la gestión del calor, las conexiones de los soportes y todas las operaciones posteriores a la impresión.
Por tanto, DfAM no significa simplemente aligerar o complicar una pieza: implica diseñar todo el recorrido de fabricación.
Diseñar según la función, no según el proceso anterior. No es obligatorio imprimir sin cambios un conjunto que antes se fabricaba con CNC. Puede ser posible consolidar componentes, modificar canales o reducir uniones.
Equilibrar libertad geométrica y fabricabilidad. Un canal imprimible puede ser difícil de limpiar; una pared fina puede deformarse; una forma atractiva en CAD puede necesitar un acabado complejo.
Pensar desde el principio en la pieza terminada. Material, tolerancias, retirada de soportes, acceso para mecanizado, inspección y repetibilidad deben influir en el diseño original.
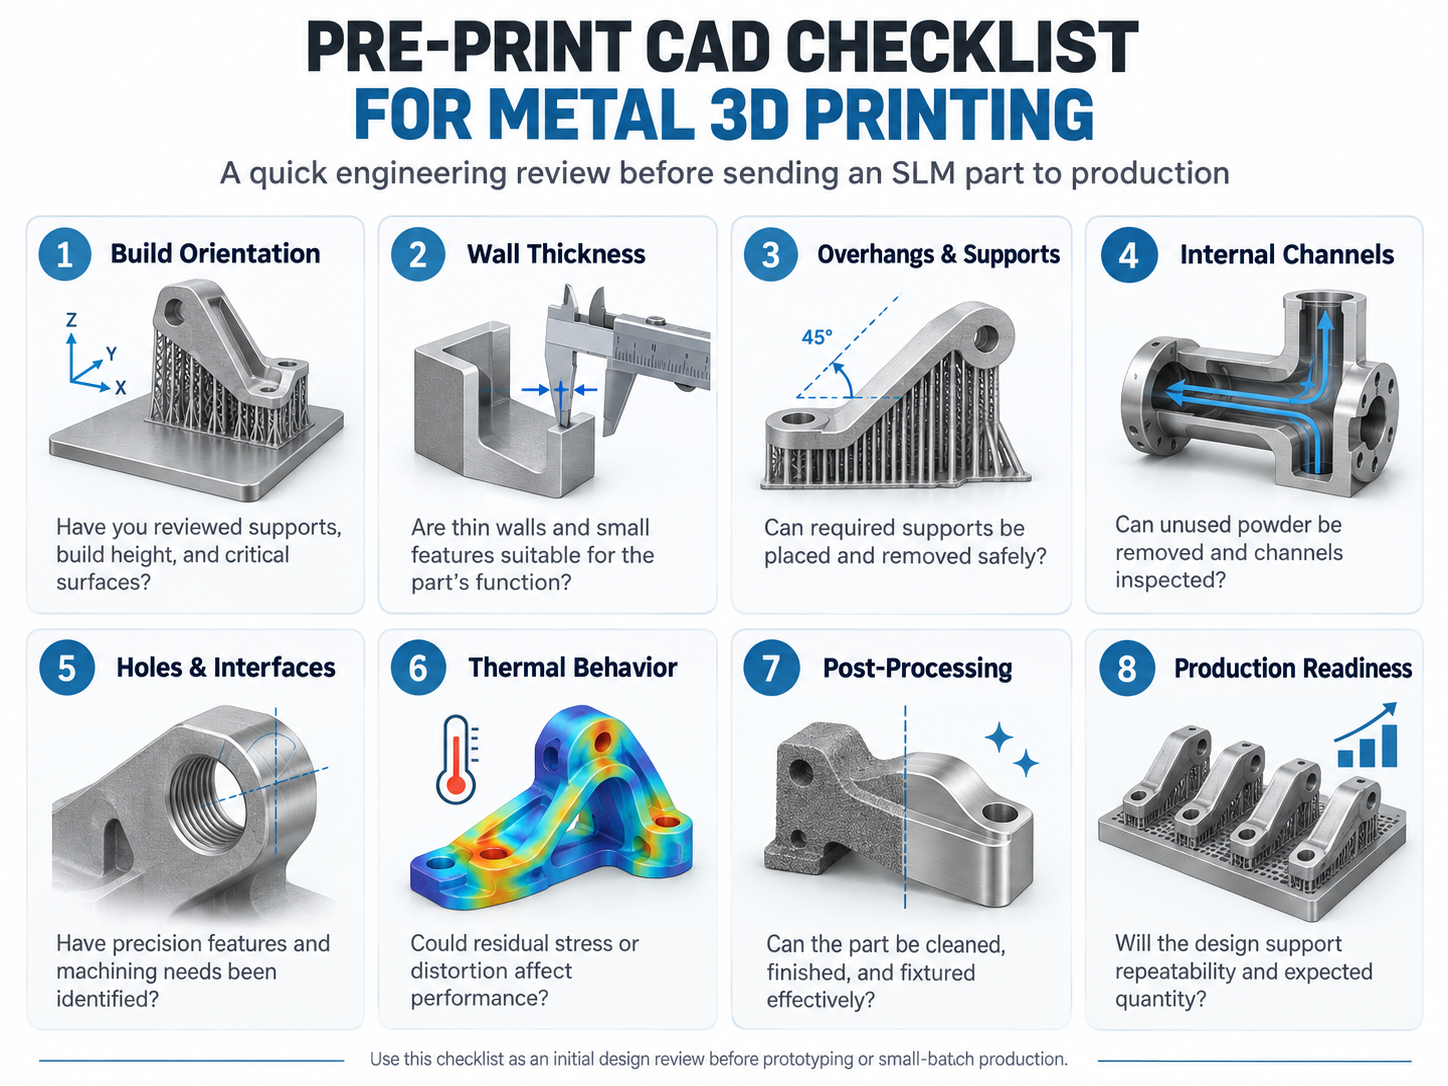
La orientación determina cómo se coloca el componente en la impresora SLM. Un mismo modelo puede necesitar soportes, tiempos de fabricación y acabados muy diferentes según su posición.
Una pieza alargada colocada verticalmente puede ocupar menos espacio de plataforma, pero requiere más capas. Colocada horizontalmente puede reducir su altura de fabricación, aunque genere superficies inferiores que necesiten soportes. Ninguna opción es mejor por definición.
La orientación influye en el volumen de soportes, el acabado de las superficies orientadas hacia abajo, la transferencia de calor, las tensiones residuales, el riesgo de deformación, las propiedades mecánicas respecto a las cargas y la eficiencia de los lotes.
Elegir la posición que permite acomodar más piezas sin considerar los soportes, la estabilidad dimensional y el tiempo total hasta la pieza acabada.
Identifique superficies críticas, zonas de contacto con soportes, canales internos y direcciones de carga. Compare varias orientaciones incluyendo las necesidades de posprocesado.
Pregunta para revisar en CAD: ¿La orientación elegida optimiza todo el proceso y no solo el espacio ocupado en la plataforma?
SLM puede producir paredes finas, nervios, orificios pequeños y otros detalles. No obstante, que una característica pueda imprimirse en condiciones favorables no garantiza que sea apropiada para uso funcional.
Una pared delgada puede deformarse por calor o dañarse al retirar soportes, limpiar polvo o manipular la pieza. La cuestión no es solo cuál es el espesor mínimo imprimible, sino cuál cumplirá los requisitos mecánicos y de fabricación.
Considere conjuntamente la altura, la longitud sin apoyo, la aleación, la orientación, las conexiones con la geometría, los parámetros láser, las cargas funcionales y el acabado previsto. Una pared corta y bien conectada puede comportarse de manera muy distinta a otra alta y aislada del mismo espesor.
Aplicar como regla universal a cualquier impresora un espesor mínimo publicado para otro material o proceso.
Localice paredes críticas, nervios delgados, pasadores, ranuras y pequeños detalles. Distinga la capacidad de imprimir de la resistencia necesaria y confirme los límites importantes con el equipo de fabricación.
Pregunta para revisar en CAD: ¿Los detalles más finos resisten tanto la impresión como el uso previsto?
En SLM las nuevas capas se apoyan sobre material previamente consolidado o regiones soportadas. Los voladizos y superficies hacia abajo pueden necesitar soportes para mantener la estabilidad y controlar el calor.
Los soportes permiten fabricar algunas geometrías, pero consumen material y tiempo; además, deben retirarse y sus marcas pueden requerir acabado.
Un conducto horizontal con techo ancho y plano puede necesitar más soporte que otro con una sección en arco o lágrima diseñada adecuadamente. Sin embargo, la ventaja depende del tamaño, la orientación, el material y los parámetros.
Ningún ángulo de voladizo divulgado de forma general garantiza la ausencia de soportes en todos los equipos y aleaciones.
Crear cavidades internas sin comprobar si los soportes necesarios podrán alcanzarse y retirarse. La impresión puede completarse y aun así dar lugar a una pieza inutilizable.
Examine las superficies descendentes y los puntos de contacto. Priorice soportes accesibles, evite las superficies funcionales cuando sea posible y modifique orientación o geometría si quedan soportes atrapados.
Pregunta para revisar en CAD: ¿Se pueden colocar y retirar todos los soportes sin dañar el componente?
La integración de canales curvos, colectores compactos, circuitos de refrigeración conformados y conductos para fluidos es una de las grandes ventajas de SLM.
Pero el polvo sin fundir puede permanecer en los canales. Las cavidades cerradas, entradas estrechas, recorridos muy largos o ramificados pueden dificultar su eliminación.
Diseñe accesos de entrada, salida o limpieza compatibles con la función. Evite los fondos de saco innecesarios, revise curvas y ramificaciones, analice los soportes internos y prevea métodos para comprobar la limpieza y continuidad de los canales.
Centrarse en la complejidad de los canales en CAD y olvidar cómo se eliminará el polvo o cómo se inspeccionarán los pasos internos.
Siga todo el recorrido del canal e identifique zonas donde se acumularía polvo. Considere cómo girar o manipular la pieza al limpiarla y añada aberturas de acceso cuando sean necesarias.
Pregunta para revisar en CAD: ¿Los canales se podrán fabricar, vaciar de polvo y comprobar antes de poner la pieza en servicio?
No es necesario imprimir todas las características con su dimensión definitiva. El CNC puede ser más conveniente para orificios de tolerancia ajustada, roscas, alojamientos de rodamientos, caras de acoplamiento y superficies de estanqueidad.
SLM puede producir los canales o geometrías integradas, mientras CNC asegura las dimensiones finales de precisión.
Si una zona necesita mecanizado posterior, contemple las sobremedidas, superficies de sujeción, referencias y acceso de la herramienta desde el diseño CAD. Consulte nuestra comparación entre impresión 3D de metal y mecanizado CNC para conocer cuándo conviene cada proceso y cuándo combinarlos.
También es posible estudiar la consolidación de componentes siempre que no dificulte el mantenimiento o la inspección. El caso del rediseño del cono de corte de Thunder muestra este principio aplicado a una pieza existente.
Diseñar una pieza sin zonas donde fijarla de manera segura y descubrir después que no es posible mecanizar sus características críticas.
Señale las dimensiones y superficies críticas. Decida cuáles pueden permanecer impresas y cuáles necesitan mecanizado, y reserve referencias y acceso antes de fabricar.
Pregunta para revisar en CAD: ¿Las características de precisión pueden acabarse e inspeccionarse con un montaje realista?
SLM implica fusiones y solidificaciones locales repetidas. Los gradientes térmicos pueden producir tensiones residuales y deformaciones dimensionales.
Su intensidad depende de la aleación, la forma, la orientación, los soportes, la estrategia de escaneado y los tratamientos posteriores.
Conviene revisar grandes secciones planas, paredes finas conectadas con masas gruesas, elementos largos poco soportados, cambios bruscos de sección y componentes con exigencias de planitud o alineación.
Suponer que una geometría CAD correcta conservará exactamente las mismas dimensiones después de imprimir y separar la pieza de la plataforma.
Identifique diferencias importantes de espesor, posibles acumulaciones de calor y áreas sensibles a la deformación. Evalúe cambios de orientación o soportes. En aplicaciones exigentes pueden emplearse simulación, parámetros validados, alivio de tensiones e inspección dimensional.
Pregunta para revisar en CAD: ¿Se han evaluado las deformaciones durante la impresión y después de separar la pieza?
Una impresión terminada no siempre es una pieza funcional acabada. Pueden necesitarse retirada de polvo y soportes, separación de la plataforma, tratamiento térmico, acabado, mecanizado de precisión y controles.
Estas operaciones deben tenerse en cuenta desde el diseño, especialmente cuando las zonas son difíciles de alcanzar.
Compruebe si las herramientas, fijaciones y equipos de medición pueden acceder a las superficies que deben terminarse. Un soporte exterior puede eliminarse fácilmente, pero otro en una cavidad estrecha podría resultar imposible.
La profundidad de la inspección depende de la aplicación. Un prototipo de ajuste puede necesitar controles visuales y dimensionales; una pieza sometida a cargas importantes puede requerir ensayos materiales o inspección no destructiva.
Finalizar CAD sin determinar cómo limpiar, sujetar, acabar y verificar la pieza.
Prepare un plan sencillo de acabado e inspección junto con la preparación de impresión. Anote las superficies, limitaciones de acceso, criterios de aceptación y métodos de verificación.
Pregunta para revisar en CAD: ¿Se puede transformar la pieza impresa en una pieza terminada y aceptada con los procesos disponibles?
SLM resulta útil para prototipos funcionales complejos, pero una primera impresión exitosa no demuestra por sí sola la repetibilidad de un proceso de producción.
Para fabricar lotes pequeños importan la disposición de piezas, su orientación, altura, soportes, capacidad de acabado y controles de calidad.
Se pueden imprimir varios componentes simultáneamente, pero llenar al máximo la plataforma no siempre mejora el rendimiento total si aumentan las tareas de acabado e inspección.
La producción repetida puede requerir gestión controlada del polvo, preparación documentada, parámetros estables y verificaciones apropiadas. Los cambios significativos de diseño deben revisarse antes de repetir el proceso.
Optimizar exclusivamente una primera pieza impresa y olvidar la economía del lote, la repetibilidad y la aceptación de calidad.
Durante el prototipado, considere cantidad prevista, frecuencia de lotes, capacidad de acabado, controles y consistencia necesaria.
Pregunta para revisar en CAD: ¿El diseño seguirá siendo práctico al imprimirse, acabarse e inspeccionarse repetidamente?
Muchos problemas no se deben a una única dimensión incorrecta, sino a pasar por alto una etapa del proceso. Estas son cinco situaciones habituales.
| Error de diseño | Consecuencia | Mejor solución |
|---|---|---|
| Orientar solo para meter más piezas | Más soportes, deformación o acabado | Evaluar fabricación y acabado completos |
| Diseñar cavidades selladas o inaccesibles | Polvo sin fundir atrapado | Crear rutas accesibles de evacuación |
| Utilizar elementos extremadamente finos sin revisar su función | Deformaciones o daños | Comprobar requisitos estructurales y del proceso |
| Ignorar el mecanizado posterior | Superficies críticas difíciles de terminar | Planificar sobremedidas, referencias y acceso |
| Considerar la primera impresión lista para producción | Repetibilidad y calidad sin verificar | Definir plan de fabricación e inspección |
Que un modelo CAD pueda imprimirse es solo una etapa para obtener una pieza metálica satisfactoria.
Una vez comprendidas las reglas de diseño, el proyecto puede organizarse en seis etapas.
Documente la aplicación, cargas, entorno, material, tolerancias críticas, acabado y cantidad. Los criterios claros permiten determinar si el prototipo cumple su función.
Inspeccione paredes finas, voladizos, cavidades inaccesibles, canales, interfaces y defectos digitales como huecos involuntarios o cuerpos que se intersectan.
Seleccione una aleación compatible con el equipo y el proceso. Compare orientaciones, soportes, alturas y superficies críticas. Considere compartir la impresión entre varias piezas.
Planifique las conexiones y retirada de los soportes, la separación de la plataforma, las superficies a mecanizar, los tratamientos y las comprobaciones necesarias.
Configure la impresión con parámetros adecuados y validados; después realice separación, limpieza, acabado e inspección.
Compare el prototipo con sus requisitos. Analice la geometría, dimensiones, comportamiento del material y ensamblaje, y actualice el CAD o el proceso cuando sea necesario.
Este proceso conecta la libertad del diseño digital con las exigencias de la fabricación real.
Antes de enviar un modelo a impresión SLM, realice esta revisión inicial.
| Comprobación | Pregunta clave |
|---|---|
| Requisitos funcionales | ¿Están claros cargas, material, tolerancias y condiciones de uso? |
| Orientación | ¿Se han evaluado soportes, altura, superficie y deformación? |
| Espesor de pared | ¿Las paredes finas y los detalles son adecuados para material y función? |
| Voladizos y soportes | ¿Se pueden colocar y retirar todos los soportes? |
| Canales internos | ¿Es posible retirar el polvo y verificar los canales? |
| Orificios e interfaces | ¿Se han identificado los elementos que requieren mecanizado preciso? |
| Comportamiento térmico | ¿Se han revisado las tensiones y deformaciones previsibles? |
| Posprocesado | ¿Se podrá separar, limpiar, acabar y sujetar la pieza? |
| Inspección | ¿Pueden medirse y comprobarse las características críticas? |
| Plan de producción | ¿Se adapta el diseño a la cantidad y repetibilidad necesarias? |
No es imprescindible que todas las preguntas estén resueltas antes de una revisión de fabricación. Utilice la lista para identificar dudas y consultarlas con el equipo técnico.
Resolver estos problemas antes de imprimir puede reducir iteraciones innecesarias y aumentar las posibilidades de obtener un prototipo útil.
Diseñar bien para impresión 3D de metal significa mucho más que crear formas difíciles de mecanizar. Exige integrar geometría, orientación, material, soportes, evacuación de polvo, acabado, inspección y futuras necesidades de producción.
Comprender estas variables facilita aplicar SLM donde aporta valor real, especialmente en prototipos funcionales complejos, componentes integrados y determinadas pequeñas series.
El mejor punto de partida no es una pieza más complicada, sino una comprensión clara de su función y del proceso necesario para fabricar y validar el componente terminado.
El objetivo no es solo un modelo CAD imprimible: es una pieza metálica fabricable de forma fiable, que pueda acabarse y verificarse para su aplicación.
¿Está preparando un prototipo metálico complejo o evaluando una pieza para fabricación aditiva? Descubra nuestras soluciones Thunder SLM de impresión 3D de metal y consulte con el equipo técnico su modelo CAD, material, tolerancias y objetivos de fabricación.
¡Habla con nuestros expertos ahora!
Por favor, deje su información de contacto para que podamos servirle mejor.
ENCUENTRA EL LÁSER ADECUADO PARA TU PRÓXIMO PROYECTO
Descubre las soluciones Thunder Laser diseñadas para distintos materiales, flujos de trabajo y necesidades de producción.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


