


Del mecanizado CNC a la impresión 3D de metal: prototipado más rápido con Thunder SLM-175
 2026-10-01


Serie Bolt
Máquina láser de CO₂ RF profesional para grabado de alta precisión

Serie Nova
Máquina de corte láser CO₂ de gran formato con tubo de vidrio

Serie Nova Plus
Cortadora láser CO₂ RF profesional

Serie Titan
Sistema láser CO₂ RF de grado industrial

Serie Titan Pro
Sistema láser industrial de doble fuente CO₂ RF y MOPA


¿Qué estás buscando ¿Para?
Buscar en productos, entradas de blog, contenido de soporte y recursos.

Del mecanizado CNC a la impresión 3D de metal: prototipado más rápido con Thunder SLM-175
2026-10-01

¿Y si un componente metálico pudiera rediseñarse, prototiparse y fabricarse sin mantener todas las limitaciones de su proceso original de mecanizado CNC?
Para los ingenieros que desarrollan piezas metálicas complejas, el desafío suele ir más allá de fabricar un único prototipo. Cada modificación del diseño puede requerir cambios en los programas de mecanizado, múltiples operaciones de fabricación y trabajo adicional de ensamblaje. Pasar de un diseño validado a la producción en pequeñas series también plantea nuevas decisiones.
Thunder Laser exploró un enfoque diferente con un cono de corte utilizado en su sistema láser Thunder Bolt. Mediante la impresora 3D de metal Thunder SLM-175, el equipo de ingeniería rediseñó un conjunto CNC de tres piezas para convertirlo en una configuración de dos componentes y fabricó 22 conos de corte en un único lote de impresión.
El componente rediseñado ya se ha lanzado comercialmente, lo que demuestra cómo la impresión 3D de metal puede respaldar un proceso que abarca desde la exploración del diseño y el prototipado hasta la producción.
El cono de corte es un componente funcional del sistema láser Thunder Bolt. Su diseño influye en el flujo de aire interno, la estanqueidad y la uniformidad del corte.
El cono original estaba formado por tres piezas mecanizadas por CNC de manera independiente que requerían un ensamblaje preciso.
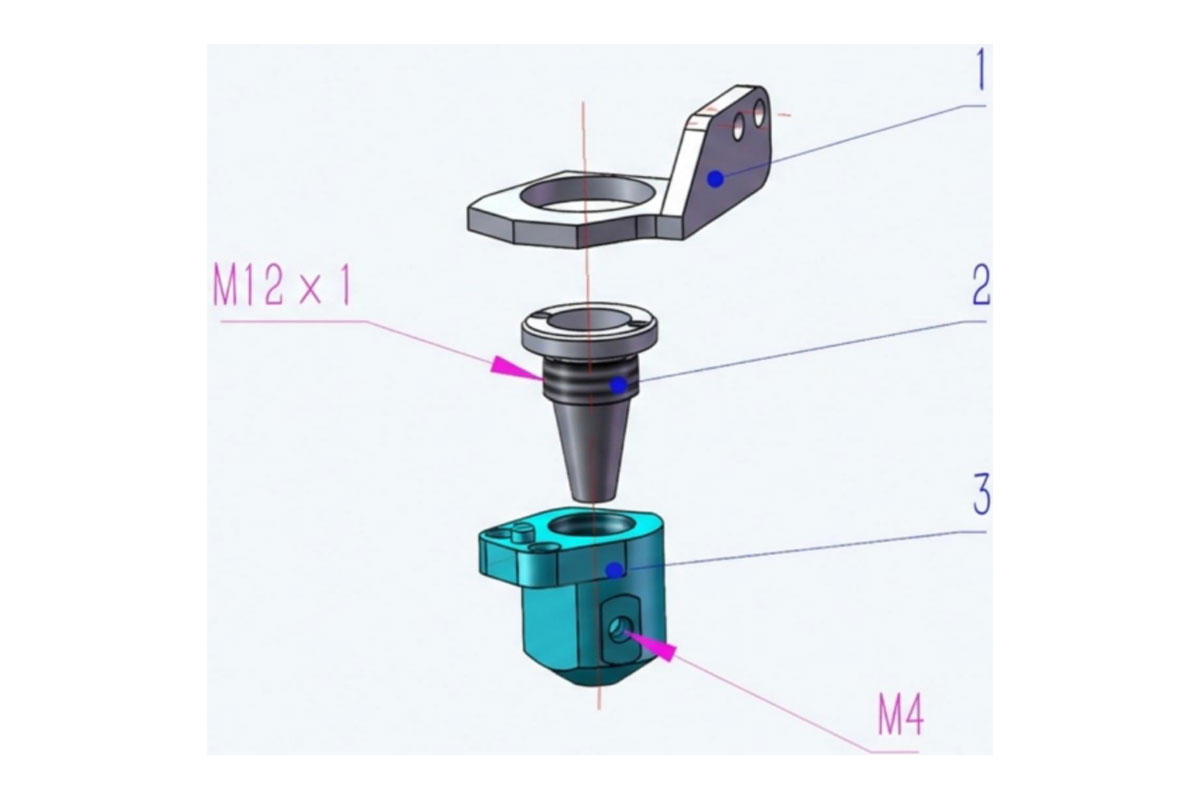
Aunque el mecanizado CNC ofrece una excelente precisión, este diseño presentaba varios desafíos.
Múltiples operaciones de fabricación. Los tres componentes requerían procesos de mecanizado independientes, seguidos de su ensamblaje.
Rendimiento dependiente del ensamblaje. Las distintas interfaces exigían controlar la alineación y la estanqueidad durante la producción.
Limitaciones de la geometría interna. Los conductos internos de aire debían diseñarse teniendo en cuenta el alcance físico de las herramientas de corte y la disposición original de los componentes.
Menor flexibilidad para modificar el diseño. Cualquier cambio en el cono podía requerir la actualización de varios programas de mecanizado y un nuevo proceso de fabricación y ensamblaje.
La documentación de procesos de Thunder registraba aproximadamente 60 minutos de mecanizado CNC por cono de corte.
En lugar de limitarse a optimizar la secuencia de mecanizado existente, el equipo de ingeniería planteó una pregunta más fundamental: ¿podría otro proceso de fabricación permitir un diseño más sencillo?
El equipo recurrió a la fusión selectiva por láser (SLM), un proceso de fabricación aditiva de metal que construye piezas capa por capa a partir de polvo metálico.
En vez de reproducir los tres componentes CNC originales, los ingenieros reconsideraron la arquitectura del cono de corte, incluidas sus características de circulación interna del aire y sus interfaces de ensamblaje.
El rediseño se centró en dos objetivos: integrar características estructurales y conseguir mayor libertad para perfeccionar la geometría interna.
El resultado fue una reducción de tres piezas fabricadas por separado a dos componentes.
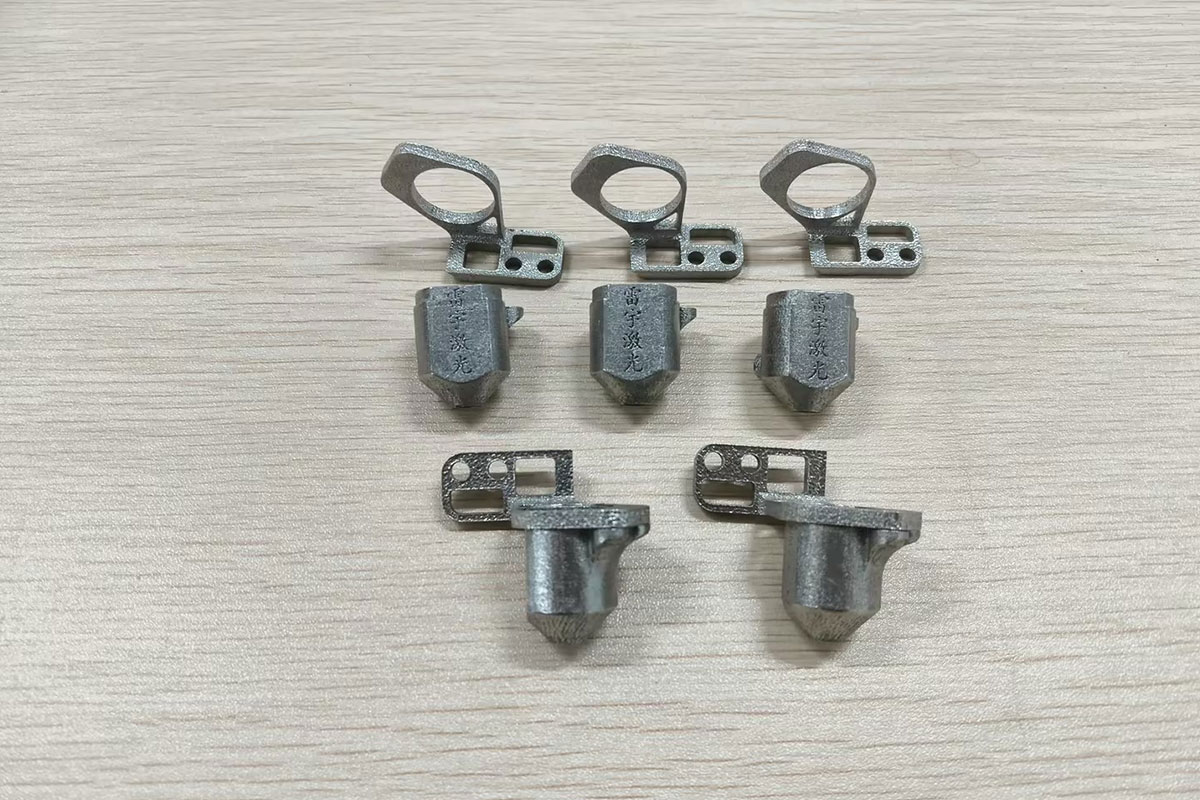
Este cambio ilustra una ventaja fundamental del diseño para fabricación aditiva (DfAM): los ingenieros pueden replantear cómo se construye una pieza en lugar de limitarse a trasladar un diseño existente de una máquina a otra.
En el caso del cono de corte, la reducción del número de piezas también disminuyó las interfaces de ensamblaje y abrió nuevas posibilidades para mejorar la continuidad del flujo de aire interno.
Además, el nuevo enfoque permite explorar futuras modificaciones geométricas sin estar sujeto exactamente a las mismas restricciones de acceso de las herramientas que el diseño CNC original.
La iteración del diseño es un aspecto fundamental al desarrollar componentes metálicos funcionales.
En el mecanizado CNC, los cambios importantes de geometría pueden exigir nuevas trayectorias de herramienta, preparaciones adicionales u otras formas de dividir y ensamblar un componente. Esta preparación puede resultar especialmente compleja cuando el diseño incluye características internas de difícil acceso.
SLM ofrece otra vía de desarrollo.
Los ingenieros pueden modificar un modelo 3D, preparar una nueva impresión y fabricar un prototipo metálico con la geometría actualizada. Por ello, la fabricación aditiva resulta especialmente útil cuando el desarrollo incluye características internas complejas, consolidación de piezas o exploración repetida de diferentes diseños.
El cono de corte Bolt demuestra esa flexibilidad de diseño en la práctica. El equipo pudo replantear un componente originalmente formado por tres piezas mecanizadas y fabricar su nueva estructura mediante SLM.
La ventaja del prototipado no consiste simplemente en fabricar la misma pieza con otra máquina, sino en disponer de mayor libertad para probar un diseño diferente.
Esto permite a los fabricantes explorar alternativas funcionales antes de comprometerse con un programa de producción de mayor escala.
Una impresora 3D de metal adquiere aún más valor cuando puede respaldar tanto el desarrollo de prototipos como las necesidades de producción posteriores.
Para el cono de corte rediseñado, Thunder utilizó la SLM-175 con polvo de acero inoxidable.
En lugar de fabricar cada componente mediante una secuencia de mecanizado independiente, el equipo distribuyó varios conos de corte dentro de un mismo trabajo de impresión.
Los resultados de producción documentados fueron los siguientes:
| Datos de fabricación | Aplicación Thunder SLM-175 |
|---|---|
| Proceso de fabricación | Fusión selectiva por láser (SLM) |
| Material | Polvo de acero inoxidable |
| Área de fabricación utilizada | 175 × 175 mm |
| Conos de corte por lote | 22 |
| Tiempo de impresión del lote | Aproximadamente 8,5 horas |
| Tiempo medio de impresión por cono | Aproximadamente 23 minutos |
La fabricación de 22 conos de corte en una sola impresión demuestra cómo puede aprovecharse la distribución de varias piezas en una misma plataforma para fabricar componentes metálicos pequeños y complejos.
En lugar de tratar cada unidad como una tarea de mecanizado independiente, los fabricantes pueden organizar varias piezas en un único proceso y aprovechar mejor el espacio de fabricación disponible.
Esto ofrece una transición práctica desde el desarrollo de prototipos individuales hasta la producción en pequeñas series sin abandonar el proceso aditivo.
La comparación interna también muestra cómo cambió el flujo de fabricación después del rediseño.
| Comparación | Diseño CNC original | Nuevo enfoque SLM |
|---|---|---|
| Estructura del componente | Tres piezas independientes | Dos componentes |
| Método de fabricación | Mecanizado separado y ensamblaje | Impresión de metal por lotes con procesamiento posterior |
| Tiempo de proceso registrado | Unos 60 minutos por cono | Unos 23 minutos de impresión media por cono |
| Desarrollo geométrico | Limitado por el acceso de las herramientas | Mayor libertad para rediseñar las características internas |
| Organización de la producción | Múltiples operaciones individuales de mecanizado | 22 conos fabricados en una sola impresión |
El tiempo medio de impresión SLM, calculado sobre todo el lote, fue aproximadamente un 62 % inferior al tiempo de mecanizado CNC documentado por cono.
La cifra de 23 minutos corresponde al tiempo medio de impresión distribuido entre las piezas del lote, no al ciclo completo de producción de una pieza terminada.
El valor de este cambio va más allá de la comparación de tiempos.
La impresión por lotes permite procesar varias piezas dentro de un mismo ciclo automatizado. Una vez preparado e iniciado el trabajo, los operarios pueden organizar otras actividades mientras el equipo completa la impresión.
La manipulación del polvo, la retirada de las piezas, el acabado y la inspección siguen requiriendo recursos adecuados. Sin embargo, agrupar varios componentes en una misma impresión ofrece otra forma de planificar el uso de los equipos y la producción en pequeñas series.
La eficiencia de fabricación no fue el único objetivo del proyecto del cono de corte.
Dado que el cono interviene en la circulación del aire y la estanqueidad del sistema láser, su configuración interna es importante.
Según la documentación técnica del proyecto de Thunder, la nueva estructura permitió mejoras en tres áreas:
Estos resultados muestran por qué importa la flexibilidad del prototipado. Una mayor libertad para modificar las características internas puede favorecer mejoras funcionales, no solo cambios en la velocidad de fabricación o en el número de piezas.
El cono de corte Bolt rediseñado ha superado la fase de demostración técnica.
Thunder Laser lo ha lanzado como un componente disponible comercialmente y ya ha recibido consultas de clientes interesados en adquirirlo.
Para el equipo de ingeniería, este proyecto conecta todo el proceso de desarrollo: identificar las limitaciones de un conjunto existente, reconsiderar su diseño, fabricar los nuevos componentes metálicos y llevar el producto resultante al mercado.
Para otros fabricantes, la experiencia es especialmente relevante cuando se espera que el prototipado rápido conduzca a piezas funcionales y a una producción repetible en pequeñas series.
El ejemplo del cono de corte Bolt demuestra que merece la pena considerar la tecnología SLM en varias situaciones.
La tecnología SLM no tiene por qué sustituir al mecanizado CNC en todas las aplicaciones. Para geometrías sencillas, producción de gran volumen u operaciones de acabado que requieren alta precisión, el mecanizado convencional puede seguir siendo la opción más eficiente.
En muchas aplicaciones, ambos procesos pueden complementarse: SLM fabrica un componente complejo próximo a su forma final, mientras que CNC realiza el acabado de las dimensiones e interfaces críticas.
El proyecto del cono de corte Thunder Bolt muestra lo que puede lograrse cuando la impresión 3D de metal se incorpora lo suficientemente pronto como para influir en el diseño del componente, y no únicamente en su fabricación final.
Con Thunder SLM-175, el equipo de ingeniería transformó un conjunto CNC de tres piezas en dos componentes y demostró la fabricación por lotes de 22 conos de corte en una sola impresión.
El proyecto destaca tres ventajas relacionadas: una mayor libertad para explorar geometrías complejas, una vía flexible desde el diseño digital hasta los prototipos metálicos funcionales y un enfoque eficiente de impresión por lotes para determinadas piezas metálicas pequeñas.
El cono rediseñado ya está disponible comercialmente, lo que también demuestra cómo un proceso de fabricación aditiva puede ir más allá del prototipado inicial.
Para los fabricantes de componentes complejos, la impresión 3D de metal es más que otra forma de producir piezas. Ofrece nuevas oportunidades para perfeccionar diseños y avanzar del prototipado a la producción en pequeñas series.
Descubra cómo la tecnología Thunder SLM puede respaldar sus necesidades de prototipado rápido, componentes metálicos personalizados y fabricación en pequeñas series.
Descubra las impresoras 3D de metal Thunder SLM
Para conocer mejor las posibilidades geométricas de la fabricación aditiva, lea Cómo la impresión 3D de metal permite crear geometrías complejas. Si está evaluando equipos para sus aplicaciones, nuestra guía de compra de impresoras 3D de metal SLM explica los principales criterios de selección.
¡Habla con nuestros expertos ahora!
Por favor, deje su información de contacto para que podamos servirle mejor.
ENCUENTRA EL LÁSER ADECUADO PARA TU PRÓXIMO PROYECTO
Descubre las soluciones Thunder Laser diseñadas para distintos materiales, flujos de trabajo y necesidades de producción.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


