


Más allá del mecanizado tradicional: cómo la impresión 3D de metal permite crear geometrías complejas
 2026-10-01


Serie Bolt
Máquina láser de CO₂ RF profesional para grabado de alta precisión

Serie Nova
Máquina de corte láser CO₂ de gran formato con tubo de vidrio

Serie Nova Plus
Cortadora láser CO₂ RF profesional

Serie Titan
Sistema láser CO₂ RF de grado industrial

Serie Titan Pro
Sistema láser industrial de doble fuente CO₂ RF y MOPA


¿Qué estás buscando ¿Para?
Buscar en productos, entradas de blog, contenido de soporte y recursos.

Más allá del mecanizado tradicional: cómo la impresión 3D de metal permite crear geometrías complejas
2026-10-01

Una pieza metálica puede parecer sencilla por fuera y, sin embargo, ocultar sus características más importantes en el interior: un conducto curvo, un núcleo celular ligero o una red de flujo integrada. Estas características pueden resultar difíciles de mecanizar, no porque el mecanizado CNC carezca de precisión, sino porque las herramientas de corte necesitan acceso físico a las superficies que deben trabajar.
La impresión 3D de metal cambia esta limitación de diseño. Mediante la fusión láser en lecho de polvo (LPBF), los componentes se fabrican capa por capa a partir de polvo metálico, lo que permite crear determinadas geometrías internas e interconectadas sin las mismas restricciones de acceso de las herramientas. Sin embargo, la pregunta más útil no es «¿Se puede imprimir?», sino «¿La impresión de esta geometría mejora el resultado global de fabricación?»
El mecanizado CNC sigue siendo una excelente opción para superficies de precisión, características accesibles y numerosas piezas de producción. Las dificultades aparecen cuando un diseño requiere canales internos curvos y cerrados, espacios interiores interconectados o elementos a los que una herramienta de corte no puede acceder.
Un conducto curvo puede requerir varios taladros que se cruzan y tapones de cierre; una cavidad cerrada puede exigir mecanizar dos mitades y unirlas mediante una junta estanca. Ninguno de estos métodos es necesariamente incorrecto. La cuestión de ingeniería es si un rediseño geométrico puede eliminar una operación complicada o una unión crítica sin introducir problemas mayores en las etapas posteriores.
La tecnología LPBF ofrece otra posibilidad: rediseñar el componente en función de su propósito, en lugar de hacerlo según el acceso disponible para las herramientas de corte. Este enfoque está estrechamente relacionado con el diseño para fabricación aditiva (DfAM).
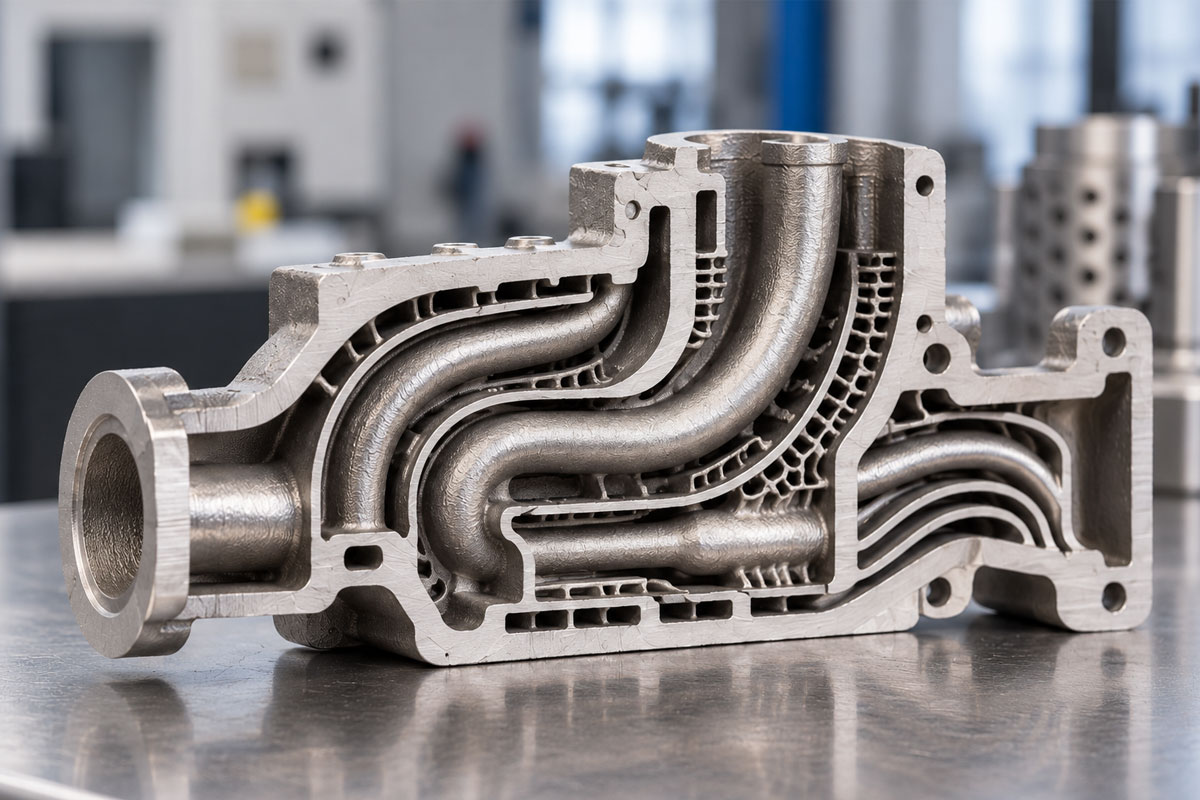
Los conductos internos pueden seguir trayectorias tridimensionales, lo que hace que la tecnología LPBF resulte útil para determinados componentes de gestión térmica, colectores de fluidos y aplicaciones de herramientas, como la refrigeración conformal en la fabricación de moldes. El beneficio procede de poder colocar el conducto donde sea necesario, no de la complejidad por sí misma.
Los canales deben tener una forma y unas dimensiones viables, permitir la evacuación del polvo no fundido y contar con un método de inspección adecuado. Un canal cerrado que no pueda limpiarse o verificarse puede no ser apropiado para la producción.
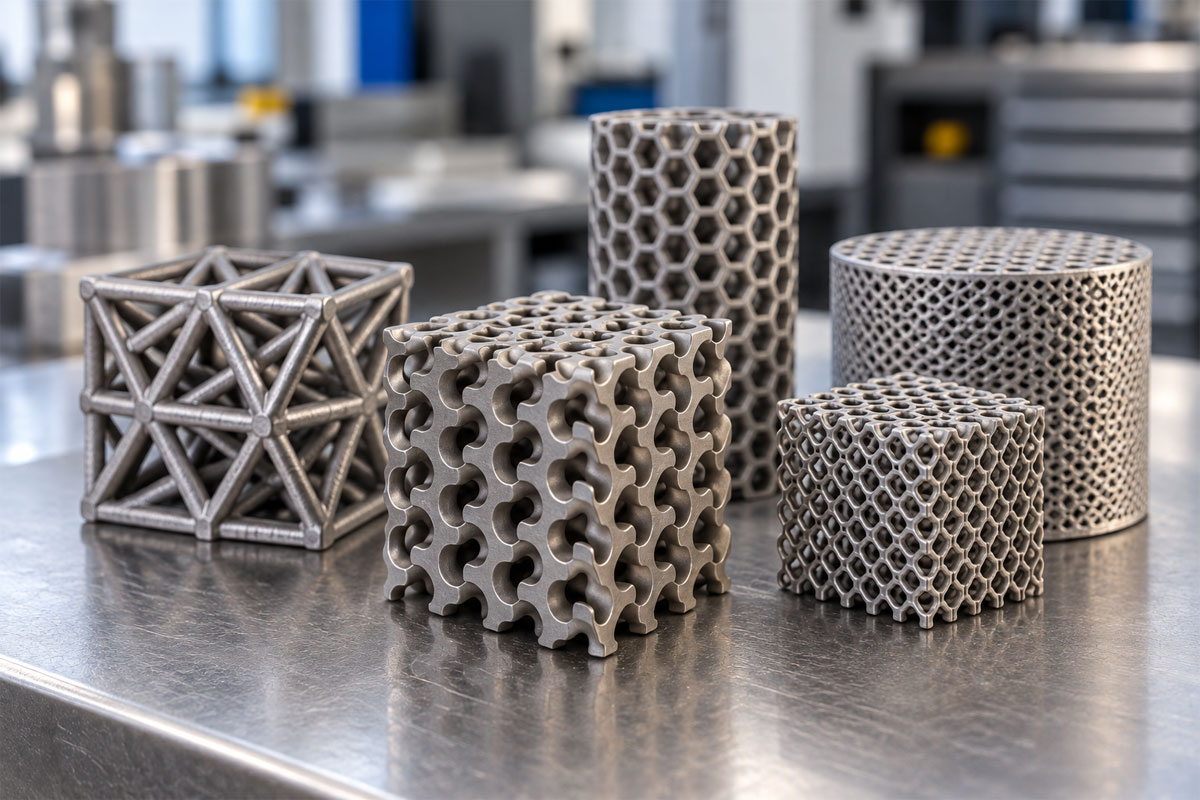
Conviene considerar una estructura reticular cuando los ingenieros necesitan distribuir el material de otra manera, y no simplemente crear un patrón llamativo. Su valor potencial puede consistir en reducir la masa o adaptar la rigidez, siempre que las cargas aplicadas y las pruebas de validación respalden el diseño.
La geometría debe evaluarse teniendo en cuenta las cargas reales y las limitaciones de fabricación. Los elementos delgados, el polvo atrapado, el estado superficial y las posibilidades de inspección pueden ser tan importantes como el propio patrón reticular.
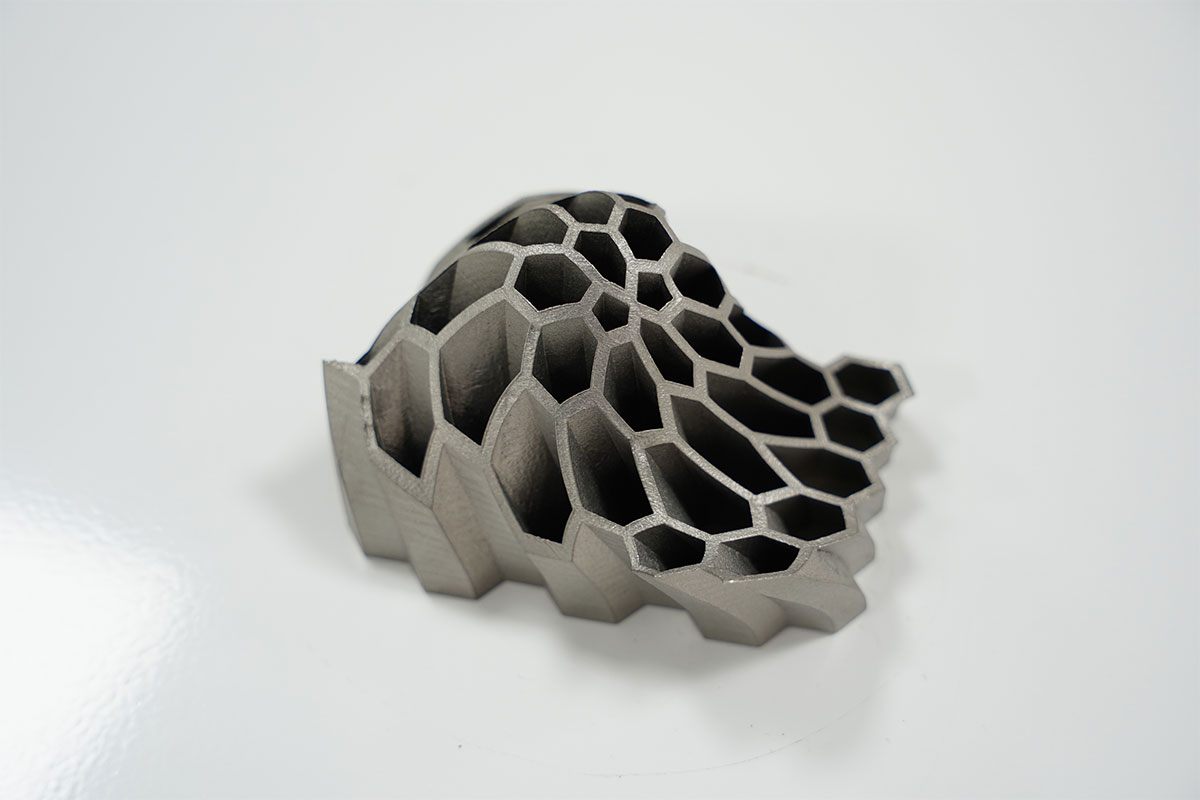
Una zona hueca puede reducir la masa de una pieza o alojar una función interna, pero también puede retener polvo metálico sin fundir. Por tanto, la decisión no consiste únicamente en crear una cavidad, sino en determinar si las paredes restantes, las aberturas de acceso y el plan de inspección permiten aprovecharla realmente.
Esta libertad de diseño implica varias responsabilidades: prever vías de evacuación del polvo, evitar soportes inaccesibles y evaluar si las superficies internas críticas necesitan operaciones adicionales de acabado.
Las limitaciones de acceso durante el mecanizado pueden obligar a los ingenieros a dividir un diseño funcional en varias piezas mecanizables. En ciertos casos, la tecnología LPBF permite integrar esos elementos en menos componentes, reduciendo potencialmente las uniones y las operaciones de manipulación, aunque no necesariamente el trabajo total de producción.
La consolidación de piezas solo aporta valor si mejora el proceso completo. El tiempo de fabricación, la manipulación del polvo, el tratamiento térmico, la retirada de soportes, el mecanizado, la inspección y las operaciones de ensamblaje restantes deben formar parte de la evaluación.
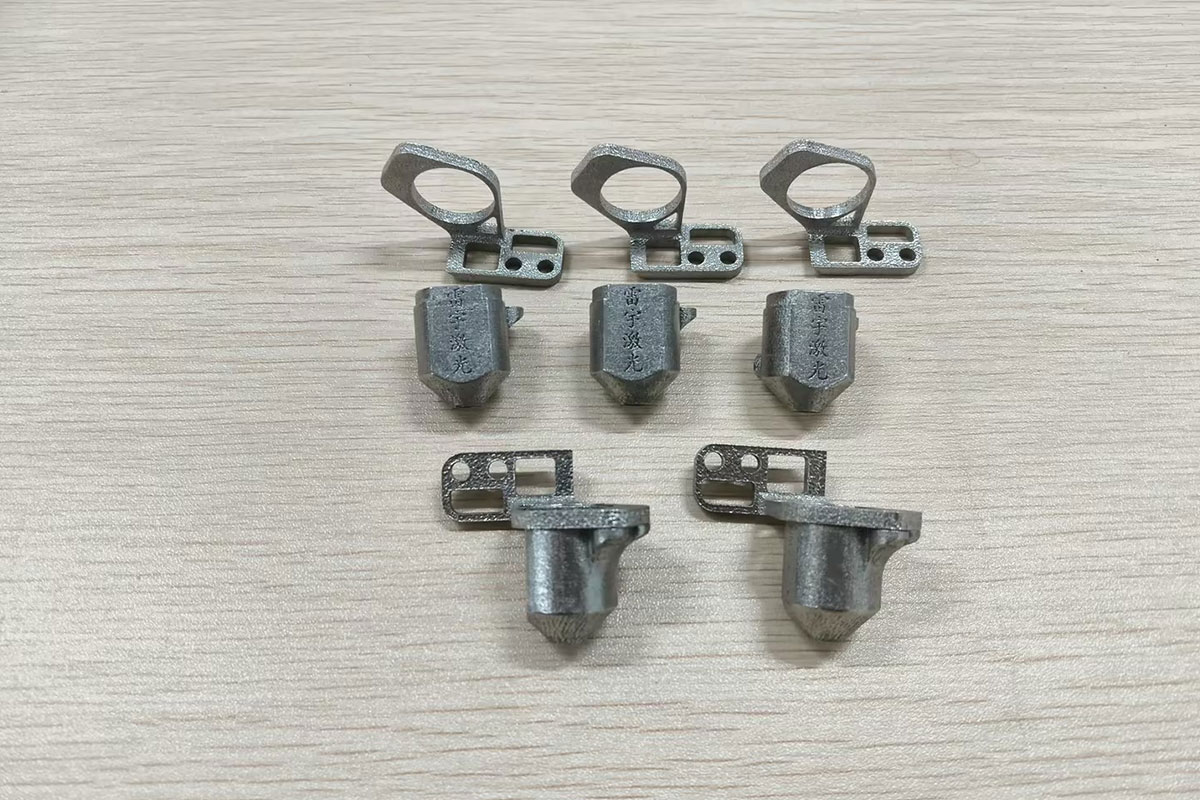
La documentación interna de Thunder Laser sobre aplicaciones SLM presenta un cono utilizado en un sistema de corte de metal que se rediseñó a partir de una configuración tradicional de tres piezas mecanizadas para obtener una configuración de dos componentes adaptada a la fabricación aditiva.
Este ejemplo demuestra cómo un nuevo proceso de fabricación puede impulsar un cambio en la arquitectura de un componente. Esto no significa que la impresión 3D sea necesariamente más rápida o económica para todas las piezas. Cualquier comparación de tiempos o costes de producción debe basarse en condiciones verificadas y equivalentes, incluidos el tamaño del lote y el posprocesamiento.
Los materiales técnicos SLM de Thunder también muestran estructuras huecas complejas y estructuras reticulares de demostración. En conjunto, estas muestras ilustran la libertad de diseño de forma más convincente que las imágenes genéricas, porque relacionan el concepto con geometrías que el equipo de Thunder ha explorado realmente.
Una prueba práctica para decidir si continuar: antes de iniciar la fabricación, identifique el elemento interno de más difícil acceso, determine cómo se evacuará el polvo, especifique qué superficies necesitarán mecanizado y defina el método de inspección. Si alguno de estos puntos sigue sin resolverse, el diseño no está listo para producción solo porque parezca imprimible en CAD.
Estas comprobaciones son especialmente importantes al pasar de un prototipo visualmente impresionante a un componente industrial funcional.
Empiece por identificar el principal obstáculo. ¿Es el acceso de las herramientas, la complejidad del ensamblaje, la personalización o el plazo de fabricación del utillaje? Conviene evaluar la tecnología SLM cuando alguna de estas limitaciones tiene un impacto importante en el proyecto y la geometría prevista puede limpiarse, acabarse e inspeccionarse adecuadamente.
Puede resultar menos atractiva para una geometría sencilla que pueda mecanizarse de forma rápida y económica en el volumen requerido. Muchos procesos de fabricación eficaces combinan la fabricación aditiva con el acabado convencional, en lugar de considerarlos alternativas excluyentes.
Antes de elegir un proceso, revise la aleación, el volumen de fabricación necesario, las dimensiones críticas, la cantidad de producción, el acceso para eliminar el polvo, el posprocesamiento, los requisitos de inspección y el coste total aceptable. Para evaluar con mayor profundidad los equipos y su adecuación a la producción, consulte nuestra guía de compra de impresoras 3D de metal SLM.
La tecnología LPBF amplía las posibilidades de diseño de los ingenieros, pero su mayor valor aparece cuando la geometría responde a una necesidad de fabricación medible. Los canales curvos, las estructuras reticulares, las cavidades y los ensamblajes consolidados deben mejorar la funcionalidad, el proceso de trabajo o la economía de una aplicación, no limitarse a demostrar que una máquina puede imprimir una forma complicada.
La serie SLM de Thunder Laser permite desarrollar aplicaciones de fabricación aditiva metálica con procesos validados, desde estudios de ingeniería hasta determinados prototipos funcionales y piezas de producción en pequeñas series. La viabilidad depende de la pieza, la aleación, los parámetros del proceso, la selección del material y los requisitos de validación.
Para obtener una introducción más amplia a las aplicaciones SLM y las consideraciones de fabricación relacionadas con moldes y utillajes, consulte nuestro artículo SLM Metal 3D Printers: The 2026 Ultimate Guide. Este artículo se centra específicamente en evaluar la viabilidad de fabricación de geometrías complejas.
Explore las soluciones de impresión 3D de metal SLM de Thunder Laser y comparta los requisitos de su pieza con nuestro equipo técnico para evaluar su aplicación.
Sí. La tecnología LPBF permite crear determinados conductos internos tridimensionales a los que resulta difícil acceder con herramientas de corte tradicionales. La evacuación del polvo, la geometría de los elementos y los métodos de inspección deben planificarse desde la fase de diseño.
Permiten distribuir el material de otra manera dentro de una pieza y pueden contribuir a reducir el peso o adaptar su comportamiento mecánico. Los beneficios dependen del diseño, las cargas, el material, la calidad del proceso y la validación.
No en todos los casos. La tecnología SLM resulta atractiva para determinadas piezas complejas y personalizadas, mientras que el CNC suele ser eficaz para elementos de precisión accesibles y numerosos volúmenes de producción. Los procesos híbridos son habituales.
No. Los soportes, los efectos térmicos, las dimensiones mínimas de los elementos, el polvo atrapado, los procesos de acabado y los requisitos de inspección pueden impedir que un diseño digital se convierta en una pieza utilizable.
¡Habla con nuestros expertos ahora!
Por favor, deje su información de contacto para que podamos servirle mejor.
ENCUENTRA EL LÁSER ADECUADO PARA TU PRÓXIMO PROYECTO
Descubre las soluciones Thunder Laser diseñadas para distintos materiales, flujos de trabajo y necesidades de producción.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


