CO₂-Linsenvergleich & Auswahlhilfe: 1.5″, 2″, 2.5″ und 4″ Linsen
 2026-04-24


Bolt-Serie
Professionelle Lasergraviermaschine für hochpräzise Ergebnisse

Nova-Serie
Großformat-CO₂-Laserschneider mit Glasröhre

Nova Plus-Serie
Professionelle RF-CO₂-Laserschneidmaschine

Titan-Serie
Industrielles RF-CO₂-Lasersystem

Titan Pro-Serie
Industrielles Lasersystem mit RF-CO₂- und MOPA-Faserlaser


WAS SUCHEN SIE FÜR?
Suche über Produkte, Blog-Beiträge, Support-Inhalte und Ressourcen.

CO₂-Linsenvergleich & Auswahlhilfe: 1.5″, 2″, 2.5″ und 4″ Linsen
2026-04-24

Wenn Sie sich bereits mit den verfügbaren Linsen für CO₂-Laser beschäftigt haben, sind Ihnen wahrscheinlich Brennweiten wie 1.5″, 2.0″, 2.5″ und 4.0″ begegnet. Diese Zahlen bezeichnen die Brennweite und nicht den tatsächlichen Durchmesser der Linse. Welche Linse die richtige ist, hängt von den benötigten Details, der Materialstärke und davon ab, wie gleichmäßig sich die Oberfläche im Fokus halten lässt.
Dieser Leitfaden vergleicht die vier gängigen Brennweiten, zeigt Gravurbeispiele aus dem veröffentlichten Linsenvergleich von Thunder Laser und erklärt, worauf Sie vor einem Linsenwechsel achten sollten.
| Ihre Hauptaufgabe | Empfohlene Linse | Wichtigster Kompromiss |
|---|---|---|
| Kleiner Text, feine Grafiken oder detailreiche Fotos | 1.5″ bei einem kompatiblen Laserkopf | Potenzial für feine Details, jedoch höhere Empfindlichkeit gegenüber Fokusabweichungen und Unebenheiten der Oberfläche. |
| Alltägliches Gravieren und Schneiden | 2.0″ oder die mit Ihrer Maschine gelieferte Standardlinse | Ein praktischer Ausgangspunkt, bevor eine Speziallinse ergänzt wird. |
| Schneidarbeiten, bei denen eine größere Fokustoleranz hilfreich sein kann | 2.5″ | Kompromiss zwischen fokussierter Spotgröße und Schärfentiefe; überprüfen Sie das Ergebnis anhand Ihres Materials. |
| Spezielle Arbeiten mit dicken Materialien oder zusätzlichem Freiraumbedarf | 4.0″ mit einer kompatiblen Baugruppe | Größerer Fokusbereich, aber auch ein größerer fokussierter Spot; eine Verbesserung der Schnittleistung ist nicht garantiert. |
Diese Empfehlungen dienen als Ausgangspunkt und sind keine Angaben zur maximalen Materialstärke. Maschinenleistung, Strahleigenschaften, Material, Fokusposition, Düsenanordnung und gewünschte Oberflächenqualität beeinflussen das Ergebnis. Prüfen Sie vor dem Kauf, welche Linsenbaugruppen Ihre Maschine unterstützt.
Für die praktische Auswahl beschreibt die Brennweite, an welcher Stelle eine Linse den Laserstrahl fokussiert. Bei vergleichbaren Eingangsstrahlen und gleicher Wellenlänge erzeugt eine kürzere Brennweite im Allgemeinen einen kleineren fokussierten Spot und einen kürzeren Fokusbereich. Eine längere Brennweite führt zu einem größeren Spot und einem längeren Fokusbereich.
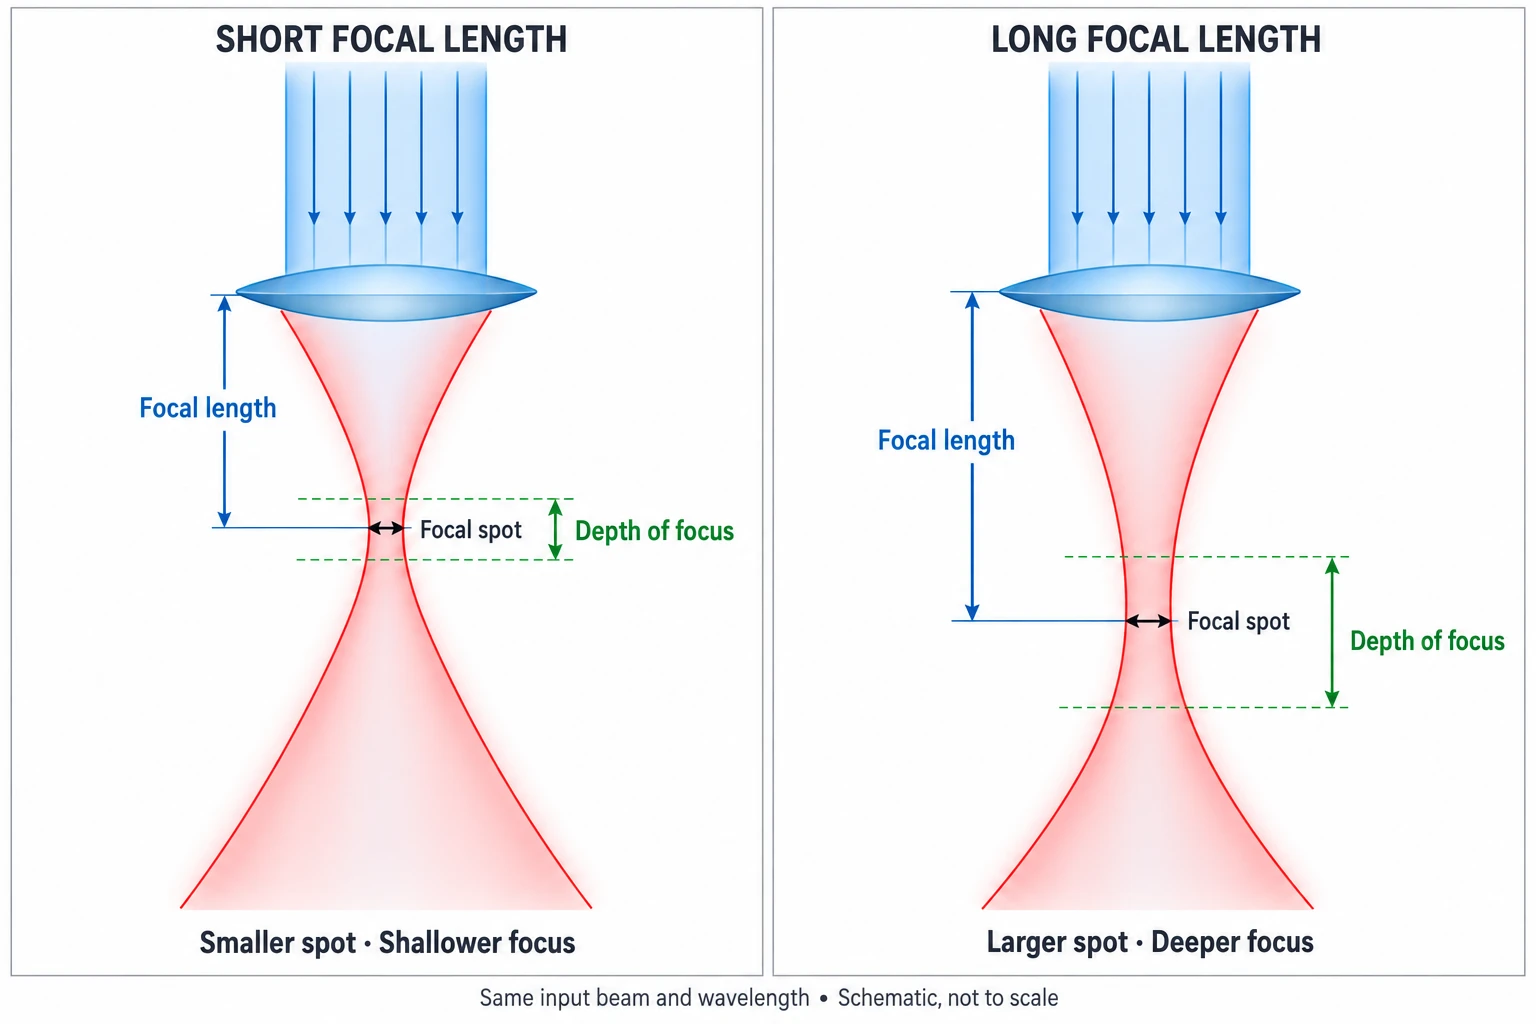
Ein kleinerer fokussierter Spot kann dabei helfen, feine Linien, kleine Schrift und Fotodetails voneinander zu trennen. Er verbessert jedoch nicht automatisch jede Gravur. Auch die Aufbereitung der Grafik, der Scanabstand, die Leistung und das Verhalten des Materials beeinflussen das fertige Ergebnis.
Bei gefüllten Flächen muss der Scanabstand zu den Markierungen passen, die auf dem Material entstehen. Zu weit auseinanderliegende Linien können sichtbare Lücken hinterlassen; eine zu starke Überlappung kann zusätzliche Wärme erzeugen und Details verdecken. Eine höhere DPI-Zahl allein garantiert kein schärferes Ergebnis.
Die Schärfentiefe beschreibt den axialen Bereich, in dem der Strahl für einen bestimmten Zweck ausreichend konzentriert bleibt. Eine längere Brennweite kann größere Höhenunterschiede tolerieren. Für kleine Schrift kann jedoch eine präzisere Fokussierung erforderlich sein als für eine große gefüllte Form. Eine gewölbte oder verzogene Oberfläche wird dadurch nicht mit einer ebenen Oberfläche gleichwertig.
Ein größerer Fokusbereich kann bei manchen Arbeiten mit dickem Material hilfreich sein. Der größere fokussierte Spot verringert jedoch bei gleicher abgegebener Leistung die Energiekonzentration. Beurteilen Sie den fertigen Schnitt anhand des vollständigen Durchtrennens, der Neigung der Schnittwand, der Schnittfugenbreite, der Kantenqualität und des Erhalts feiner Details, statt die Linse allein nach der Materialstärke auszuwählen.
Verwechseln Sie die Brennweite nicht mit dem Abstand zwischen Düse und Material. Eine 2.0″-Linse bedeutet nicht, dass sich die Düsenspitze 2.0″ über der Oberfläche befinden sollte. Verwenden Sie das für die installierte Linsenbaugruppe vorgesehene Fokussierverfahren und die entsprechende Lehre. Wenn Sie den Fokussiervorgang überprüfen möchten, lesen Sie So fokussieren Sie Ihre Lasermaschine.

Eine 1.5″-Linse ist eine Überlegung wert, wenn kleine Schrift, feine Grafiken oder Details bei der Fotogravur im Vordergrund stehen. Geeignete Anwendungen umfassen detailreiche Arbeiten auf nachweislich lasergeeigneten zweifarbigen Platten, dünnem Acryl, Papier oder geeigneten beschichteten Oberflächen.
Worauf Sie achten sollten: Halten Sie die Oberfläche eben und fokussieren Sie präzise. Eine kürzere Brennweite kann fehlende Details in der Grafik nicht wiederherstellen und übermäßige Wärme nicht ausgleichen.

Eine kompatible 2.0″-Linse ist ein guter Ausgangspunkt für vielfältige tägliche Arbeiten, darunter das Gravieren und Schneiden von Holz und Acryl, das Schneiden dünner Platten und allgemeine Grafikarbeiten. Wenn die installierte Standardlinse Ihre Qualitätsanforderungen bereits erfüllt, besteht möglicherweise kein Grund, sie auszutauschen.
Worauf Sie achten sollten: Ziehen Sie eine andere Linse in Betracht, wenn nach der Überprüfung von Fokus, Grafik, Einstellungen und optischem Zustand weiterhin eine messbare Einschränkung besteht.

Eine 2.5″-Linse bietet einen größeren Fokusbereich als eine vergleichbare 2.0″-Linse. Sie kann bei Schneidarbeiten nützlich sein, bei denen eine gleichmäßige Kantenqualität oder geringe Höhenunterschiede wichtig sind, und eignet sich zugleich für allgemeine Gravurarbeiten.
Worauf Sie achten sollten: Vergleichen Sie die Ergebnisse anhand des tatsächlichen Designs. Eine größere Fokustoleranz kann mit geringeren Möglichkeiten für feinste Details einhergehen. Jede Linse benötigt geeignete Prozessparameter.

Eine kompatible 4.0″-Linse kann für ausgewählte dicke Materialien mit geringer Dichte, beispielsweise geprüfte Schaumstofftypen, oder für Anwendungen mit einem größeren Fokusbereich nützlich sein. Aufgrund des größeren Spots ist sie eine Spezialoption und kein automatisches Upgrade für jede dicke Platte.
Worauf Sie achten sollten: Gehen Sie nicht davon aus, dass sich dickes Acryl oder Holz mit dieser Linse auf jeder Maschine schneller schneiden lässt. Bei tiefen Gravuren und vertieften Objekten müssen außerdem die Energiekonzentration, die Zugänglichkeit und der Freiraum am Laserkopf berücksichtigt werden.

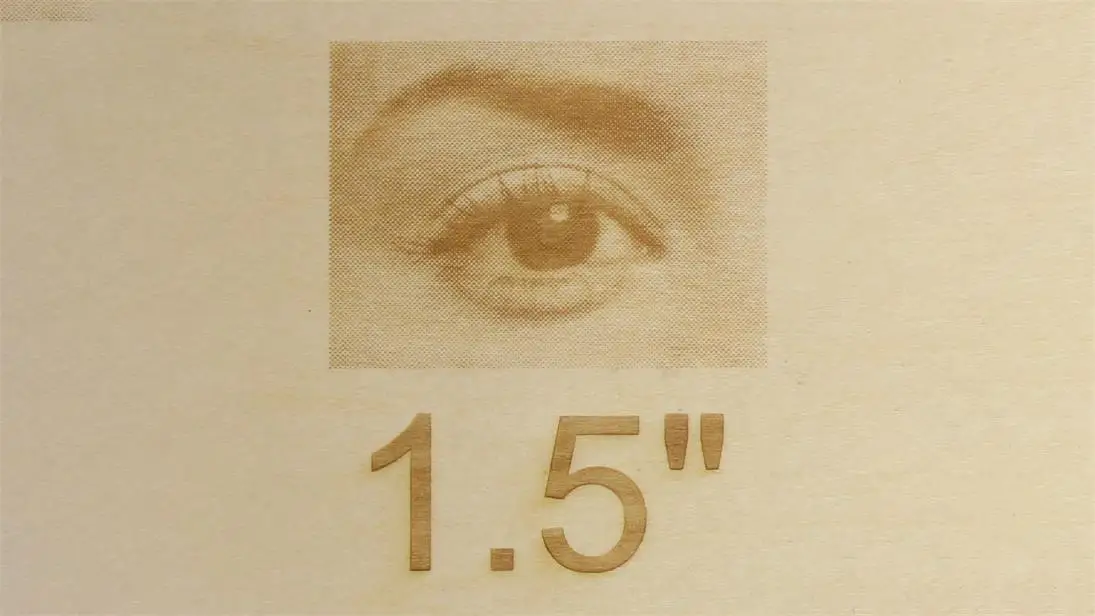
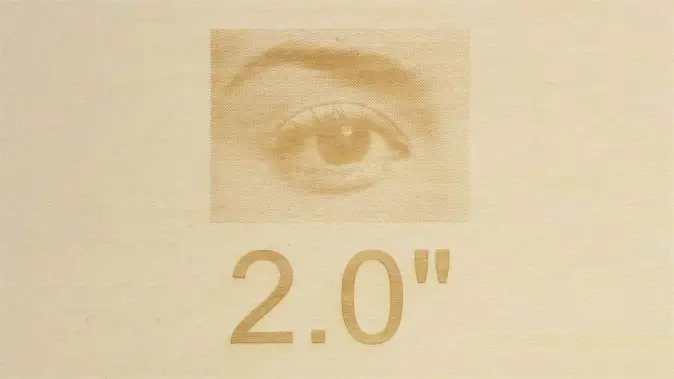
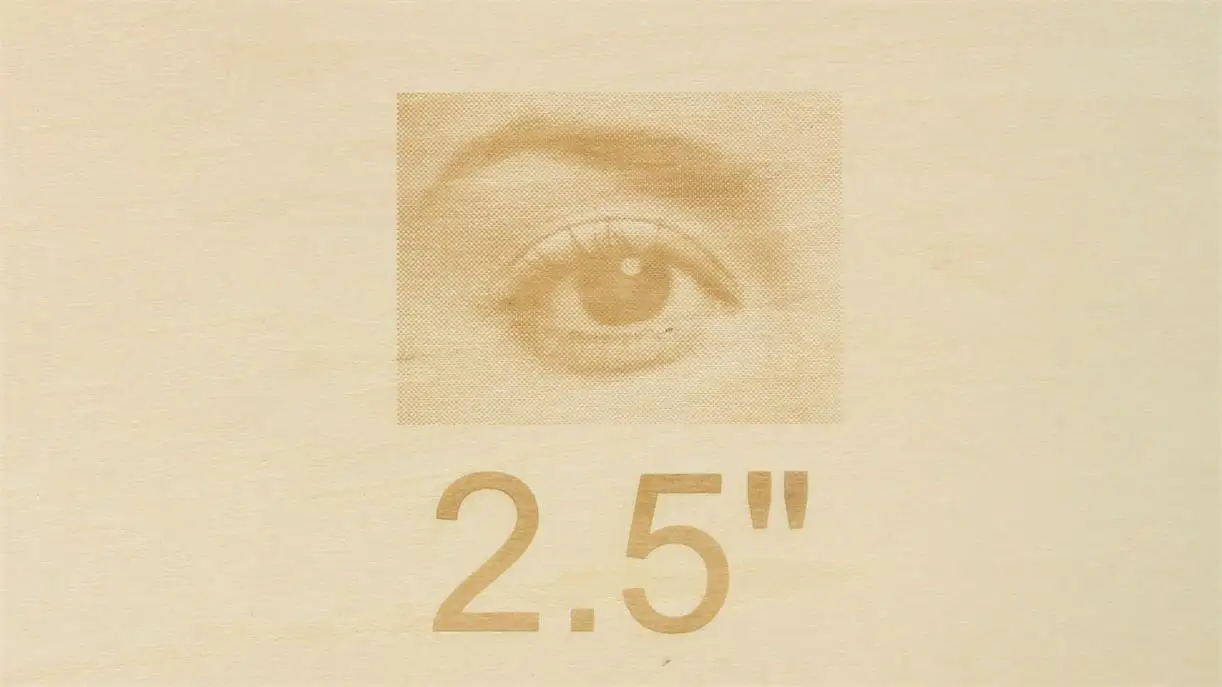
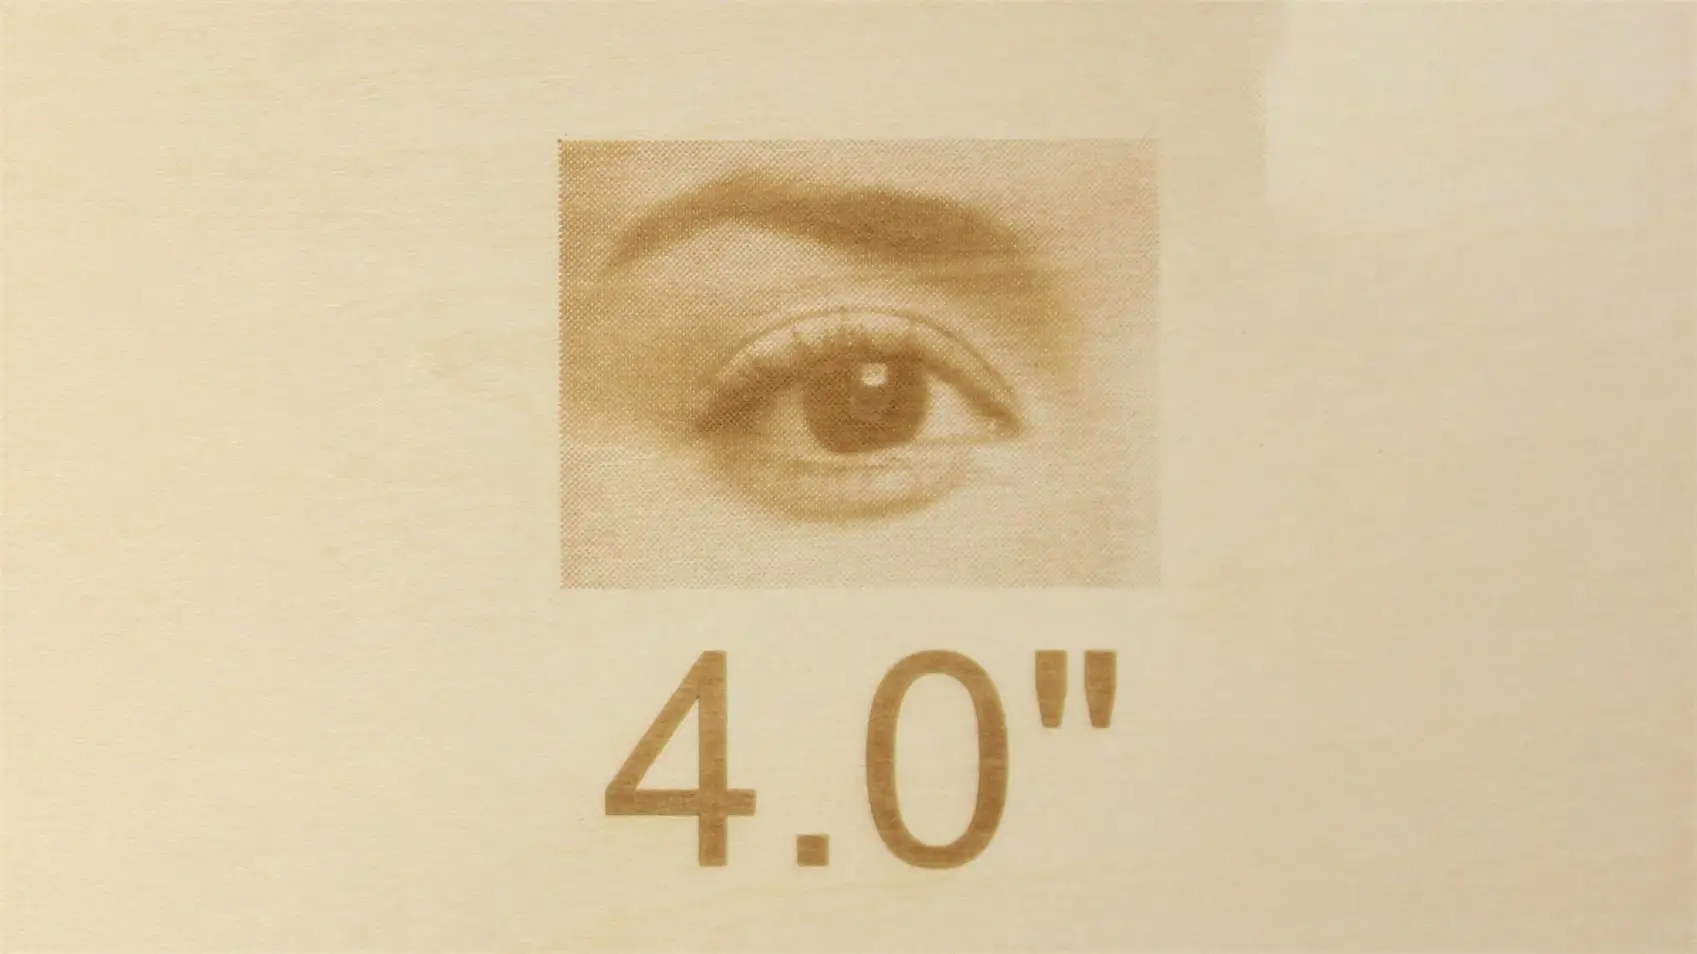
Der von Thunder Laser veröffentlichte Linsenvergleich für Bolt verwendet bei allen vier Brennweiten dasselbe Bild sowie dieselbe Geschwindigkeit und Leistung. Die nachfolgenden Einstellungen stammen aus diesem Vergleich und sind keine universellen Einstellungen für die Fotogravur.
| Angegebene Einstellung | Wert |
|---|---|
| Geschwindigkeit | 1500 mm/s |
| Leistung | 30% |
| Bildmodus | Halbton |
| Halbtonzellen pro Zoll | 90 CPI |
Die Quelle enthält keine vollständigen Angaben zu den Materialspezifikationen, der Laserleistung in Watt, dem Scanabstand oder der Fokusposition. Betrachten Sie diese Fotos als veranschaulichenden Vergleich und nicht als vollständig reproduzierbaren Benchmark oder als Beweis für das beste Ergebnis, das jede Linse erreichen kann. CPI bei Halbtonrastern beschreibt das Rastermuster und ist nicht mit der Scanauflösung in DPI gleichzusetzen.
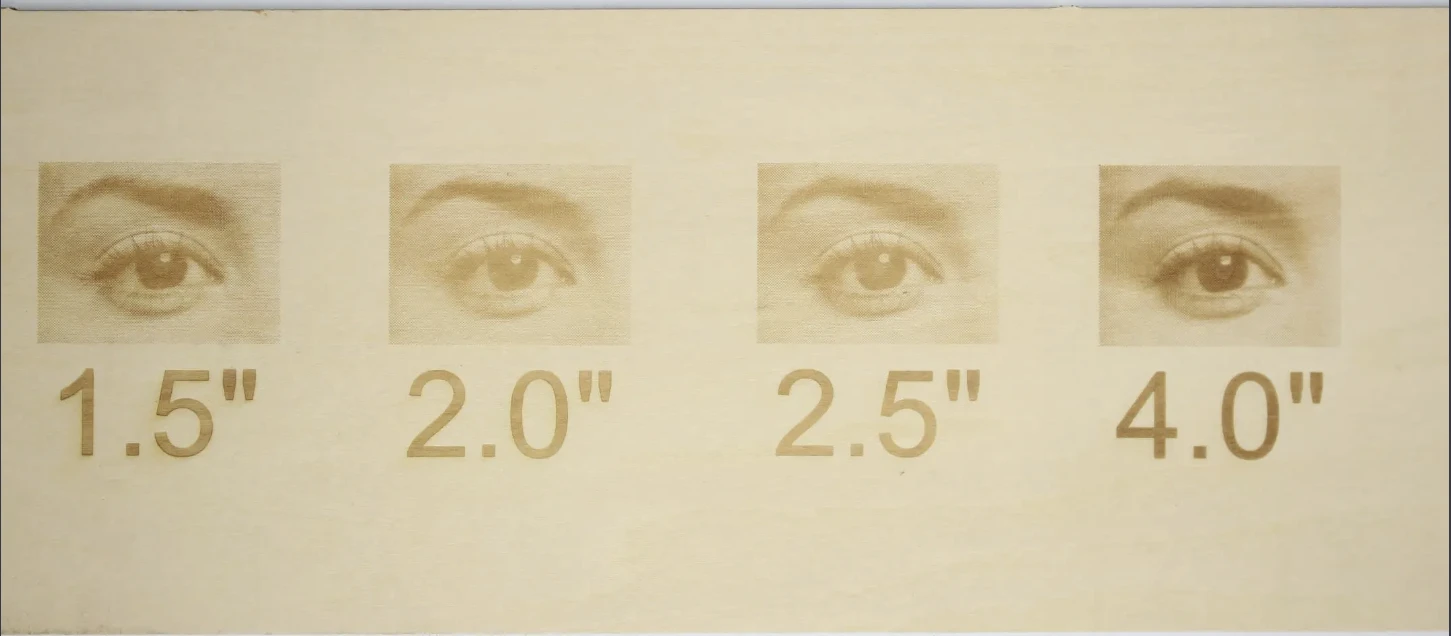
Achten Sie auf die Trennung der Wimpern, die Kontur der Iris und die Übergänge zwischen hellen und dunklen Bereichen. Die Fotos unterscheiden sich hinsichtlich Bildausschnitt und wahrgenommener Helligkeit. Daher ermöglichen sie keinen Auflösungsvergleich bei identischer Vergrößerung.
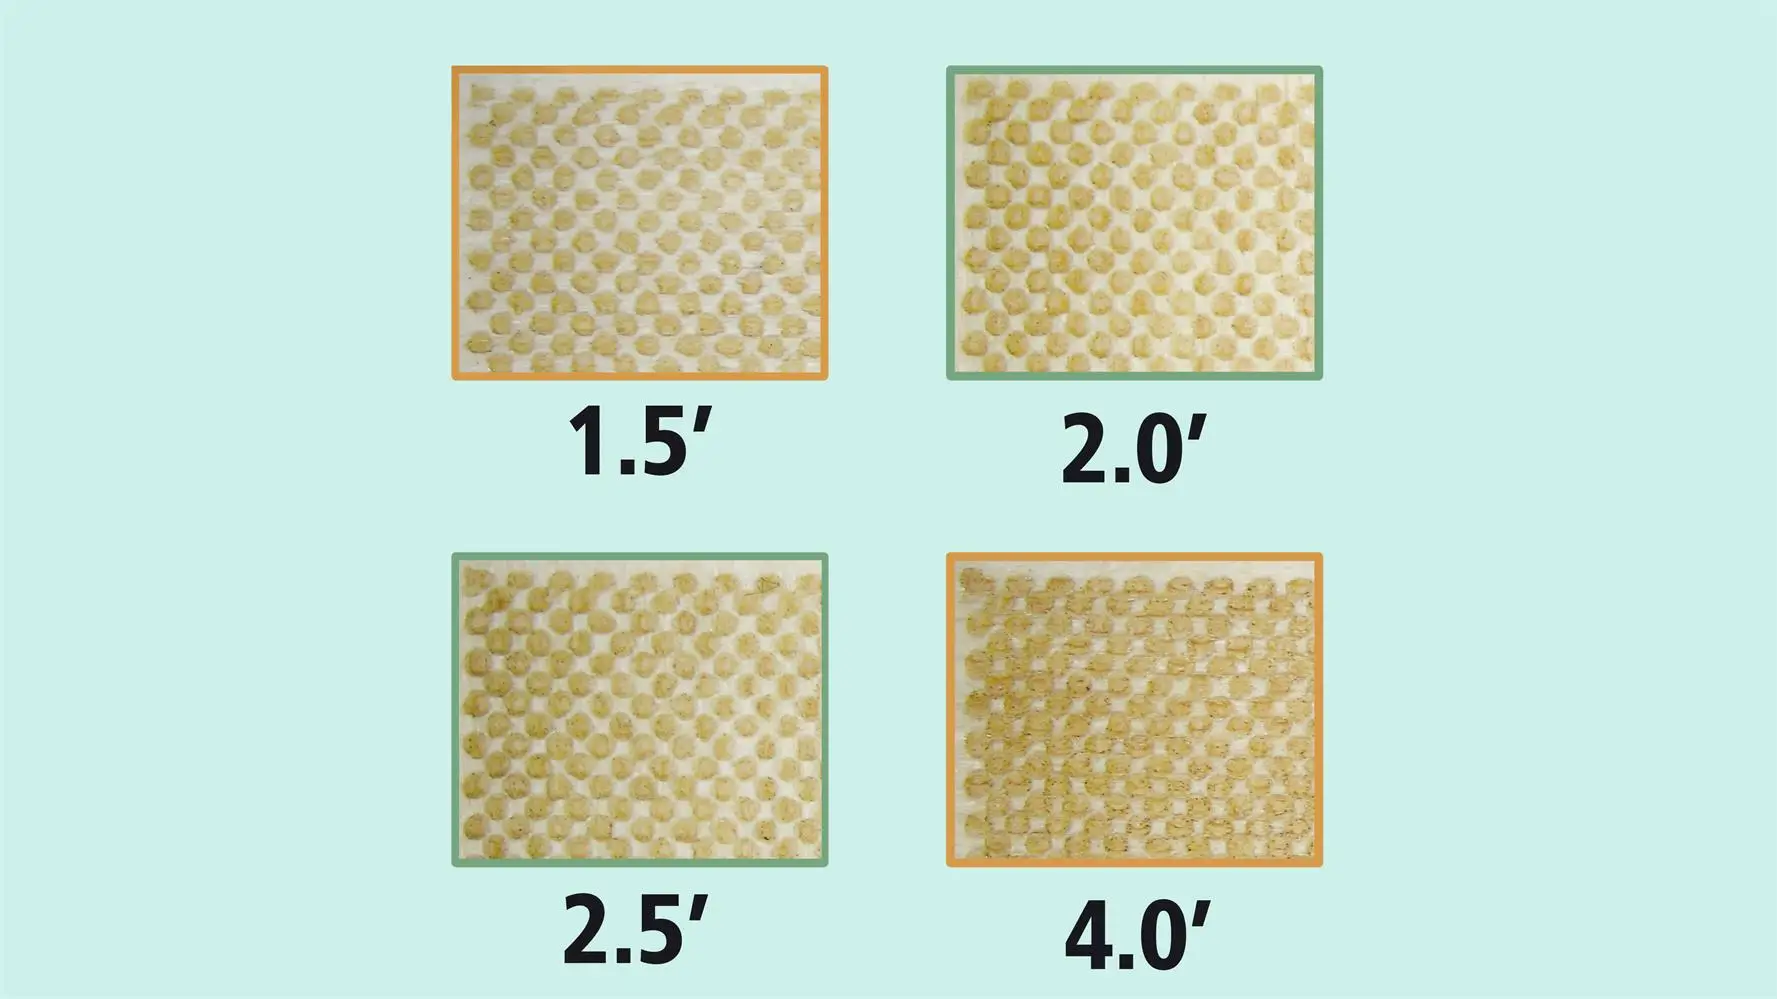
Ein reiner Linsenwechsel verändert die Bearbeitungsdauer normalerweise nicht, wenn Geschwindigkeit, Scanabstand, Werkzeugwege und Durchgänge unverändert bleiben. Die Bearbeitungszeit lässt sich nur dann sinnvoll separat vergleichen, wenn die Einstellungen angepasst werden, um eine definierte Oberflächenqualität zu erreichen. Die bereitgestellten Bilder belegen keinen Zeitvorteil bei der Bearbeitung.
Verwenden Sie die Tabelle, um kompatible Linsen vorauszuwählen, und testen Sie anschließend das Merkmal, das für Ihr Produkt entscheidend ist. Die Tabelle gibt keine garantierten maximalen Schnittstärken an. Für geeignete Ausgangsparameter nutzen Sie die Bibliothek mit CO₂-Lasereinstellungen für Materialien.
| Material oder Aufgabe | Linsenauswahl als Ausgangspunkt | Prüfkriterien für die Freigabe |
|---|---|---|
| Kleine Schrift und Fotogravur auf nachweislich kompatiblem Material | 1.5″ oder 2.0″ | Lesbare Zeichen, klar getrennte Details und geeignete Wiedergabe der Tonwerte. |
| Sperrholz, Massivholz, MDF oder Bambus schneiden | Standardlinse 2.0″ oder 2.5″; 4.0″ nur bei begründetem Bedarf prüfen | Vollständiger Schnitt, Rückstände an den Kanten, Neigung der Schnittwände, Erhalt feiner Details und Passgenauigkeit. |
| Acryl gravieren und schneiden | 2.0″ oder 2.5″ für allgemeine Arbeiten; mögliche Vorteile einer längeren Brennweite überprüfen | Flächendeckung der Gravur, Schnittkantenqualität, Schnittfugenbreite und nutzbare Schnittgeschwindigkeit. |
| Geprüfter EVA- oder PE-Schaumstoff | Standardlinse für dünneres Material; bei dickem Material eine längere Brennweite in Betracht ziehen | Schmelzen, Schrumpfen, Größe der Öffnung von oben bis unten und tatsächliche Passgenauigkeit. |
| Papier, Karton, Stoff, Leder, Kork oder Denim | Kompatible Standardlinse; kürzere Brennweite, wenn feine Details dies rechtfertigen | Erhalt und Trennung feiner Details sowie Oberflächenqualität ohne übermäßige Wärmeeinwirkung. |
| Lasergeeignete Gummistempel | 2.0″ als Ausgangspunkt; für feine Schrift eine kürzere Brennweite vergleichen | Trennung der Buchstaben, Qualität des Reliefs und Abdruck des fertigen Stempels. |
| Glas, Keramik, Stein oder gewölbte Objekte | Unterstützte Standard- oder Spezialbaugruppe für die jeweilige Aufgabe | Oberflächenverhalten, Fokusabweichungen, nutzbare Details und mechanischer Freiraum. |
Eine längere Linse ersetzt weder eine ausreichende Laserleistung noch ein geeignetes Material oder einen korrekt eingerichteten optischen Aufbau. Wenn die vorhandene Linse ein akzeptables Ergebnis liefert, ist ein Wechsel der Brennweite optional.
Ziehen Sie eine andere Brennweite in Betracht, wenn Ihre aktuelle Konfiguration eine konkrete Einschränkung aufweist: Feine Zeichen verschmelzen trotz geeigneter Einstellungen, ein dicker Schnitt weist eine unzulässige Neigung auf oder die installierte Baugruppe bietet nicht genügend Freiraum für das Objekt. Testen Sie ein repräsentatives Merkmal, bevor Sie einen vollständigen Auftrag starten.
Sichtbare Risse, Absplitterungen, Beschichtungsschäden, Brandmarken oder Verunreinigungen, die sich mit dem zugelassenen Verfahren nicht entfernen lassen, sind Gründe, die Arbeit zu unterbrechen und geeigneten Ersatz oder fachkundige Serviceberatung einzuholen. Eine schlechte Schnittqualität allein beweist keine beschädigte Linse: Fokus, Ausrichtung, Material und Einstellungen können ähnliche Symptome verursachen.
Befolgen Sie die Wartungsanweisungen für Ihr genaues Maschinen- und Laserkopfmodell. Trennen Sie das System wie vorgeschrieben von der Energieversorgung, bevor Sie optische Komponenten entfernen. Halten Sie den Arbeitsbereich sauber, ordnen Sie Sicherungsringe und Kleinteile übersichtlich an und vermeiden Sie es, optische Oberflächen zu berühren. Verwenden Sie ausschließlich die für die jeweilige Optik zugelassenen Reinigungsmittel und Handhabungsverfahren.
Überprüfen Sie nach einem Linsen- oder Baugruppenwechsel den korrekten Sitz, die passende Fokusreferenz und alle modellspezifischen Konfigurationen, bevor Sie ein Teststück bearbeiten. Die Brennweite allein legt weder den Linsendurchmesser noch die Kompatibilität mit dem Halter oder den Abstand zur Düse fest.
Entdecken Sie unseren vollständigen Video-Leitfaden mit Tutorials zur gesamten Thunder Laser Produktpalette.
Beginnen Sie mit der kompatiblen Standardlinse Ihrer Maschine und ziehen Sie eine Spezialbrennweite erst dann in Betracht, wenn das gewünschte Endergebnis einen konkreten Grund dafür liefert. Eine 1.5″-Linse ist für feine Details einen Vergleich wert; 2.0″ und 2.5″ decken viele allgemeine Aufgaben ab; 4.0″ ist eine Option für ausgewählte Arbeiten mit dickem Material oder besonderen Freiraumanforderungen.
Beurteilen Sie die Linse anhand des benötigten Ergebnisses: lesbarer Text, gleichmäßige Flächenfüllung, akzeptable Schnittwände und passgenaue Teile. Dokumentieren Sie zusammen mit Ihrer Probe die Maschine, das Material, den Fokus und die Einstellungen, damit der Vergleich auch künftig aussagekräftig bleibt.
Benötigen Sie Hilfe bei der Auswahl der richtigen CO₂-Laserlinse? Teilen Sie uns Ihr Maschinenmodell, die aktuelle Linsenbaugruppe, das Material, die Materialstärke und ein Foto des Ergebnisses mit, das Sie verbessern möchten. Kontaktieren Sie Thunder Laser.
Sprechen Sie jetzt mit unseren Experten!
Bitte hinterlassen Sie Ihre Kontakt informationen, damit wir Ihnen besser dienen können.
FAQS
Für eine feine Gravur ist ein 1,5-Zoll-Objektiv normaler weise die beste Wahl, da es eine kleinere Spot größe und schärfere Details erzeugt. Es eignet sich für Foto gravur, kleinen Text, feine Grafiken und detaillierte Muster.
Für die allgemeine Gravur ist ein 2,0-Zoll-Objektiv häufig praktischer, da es ein gutes Gleichgewicht zwischen Detail, Effizienz und Material kompatibilität bietet.
Für die meisten allgemeinen Schneid aufgaben funktioniert ein 2,0 "-oder 2,5"-Objektiv gut. Ein 2,0-Zoll-Objektiv eignet sich für das tägliche Schneiden, während ein 2,5-Zoll-Objektiv eine tiefere Fokus tiefe für mitteldicke Materialien bietet.
Für dickere Materialien, insbesondere Materialien über 10mm, wird häufig eine 4,0-Zoll-Linse empfohlen, da sie dazu beiträgt, die Schnitt leistung durch die Materials tärke aufrecht zu erhalten.
Ein 1,5-Zoll-Objektiv hat eine kürzere Brennweite und eine kleinere Spot größe, was es besser für feine Gravuren und hoch auflösende Details macht.
Ein 2,0-Zoll-Objektiv hat eine etwas längere Brennweite und bietet eine bessere Balance zwischen Gravur qualität und Schnitt leistung. Es ist normaler weise die bessere Allzweck wahl für die meisten Laser benutzer.
Verwenden Sie ein 2,5-Zoll-Objektiv, wenn Sie eine bessere Schnitt leistung als ein 2,0-Zoll-Objektiv benötigen, aber dennoch eine akzeptable Gravur qualität wünschen. Es ist eine gute Wahl für mittel dickes Holz, Acryl, MDF, Kork, Pappe, Leder und ähnliche Materialien.
Es ist auch nützlich für Anwendungen, bei denen eine etwas tiefere Schärfentiefe die Schnitts tabilität verbessern kann.
Verwenden Sie eine 4,0-Zoll-Linse, wenn Sie dickere Materialien schneiden, unebene Oberflächen bearbeiten oder mit Objekten arbeiten, die eine tiefere Schärfentiefe erfordern.
Es wird üblicher weise für dickes Acryl, dickes Holz, MDF über 10mm, EVA-Schaum, dicken Schaum, gekrümmte Gegenstände und unebene Oberflächen verwendet. Es ist jedoch nicht ideal für eine sehr feine Gravur, da es eine größere Spot größe erzeugt.
Ja. Ein 2,0-Zoll-Objektiv ist oft die beste Allzweck-Wahl für Gravur und Schneiden. Es funktioniert gut für viele gängige Materialien und tägliche Laser bearbeitungs aufgaben.
Wenn Sie jedoch eine sehr feine Gravur benötigen, kann ein 1,5-Zoll-Objektiv zu besseren Details führen. Wenn Sie dicke Materialien schneiden müssen, kann eine 2,5-Zoll-Linse bessere Ergebnisse liefern.
Ersetzen Sie die Linse, wenn Sie Kratzer, Risse, Brand flecken, Beschichtung schäden, verminderte Schneid leistung, schlechte Gravur qualität oder inkonsistente Ergebnisse auch nach der Reinigung und Neu ausrichtung bemerken.
Eine beschädigte Linse kann die Laser effizienz verringern und die Strahl qualität beeinträchtigen. Daher ist eine regelmäßige Inspektion wichtig.
Schalten Sie zuerst die Laser maschine aus. Verwenden Sie ein Gebläse, um losen Staub zu entfernen, und reinigen Sie die Linse vorsichtig mit Linsen reinigungs gewebe oder einem fussel freien optischen Tuch und einer geeigneten Linsen reinigungs lösung.
Vermeiden Sie es, die Linse mit den Fingern zu berühren. Verwenden Sie keine Papier tücher, grobes Tuch, scharfe Chemikalien oder abrasive Materialien, da diese die Linsen beschichtung beschädigen können.
Schalten Sie zuerst den Laser aus und kühlen Sie ihn ab. Verwenden Sie ein weiches, fussel freies Tuch oder Linsen reinigungs tuch mit einer kleinen Menge Linsen reinigungs lösung. Wischen Sie die Linse vorsichtig in einer kreisförmigen Bewegung ab, um Druck zu vermeiden. Verwenden Sie bei hartnäckigem Schmutz vor dem Abwischen ein Gebläse oder einen Staub wedel. Vermeiden Sie scharfe Chemikalien oder abrasive Materialien, da diese die Linse beschädigen können. Regelmäßige Reinigung hält Ihr Objektiv in Top-Zustand und sorgt für optimale Leistung.
BRAUCHEN SIE HILFE BEI DER WAHL DER RICHTIGEN LÖSUNG?
Unser Team berät Sie bei der Auswahl der passenden Maschine, zu Ihren Anwendungen und mit Support, der auf Ihre Anforderungen abgestimmt ist.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply