


Laser markierung prinzipien und Haupt methoden erklärt
 2022-12-13


Bolt-Serie
Professionelle Lasergraviermaschine für hochpräzise Ergebnisse

Nova-Serie
Großformat-CO₂-Laserschneider mit Glasröhre

Nova Plus-Serie
Professionelle RF-CO₂-Laserschneidmaschine

Titan-Serie
Industrielles RF-CO₂-Lasersystem

Titan Pro-Serie
Industrielles Lasersystem mit RF-CO₂- und MOPA-Faserlaser


WAS SUCHEN SIE FÜR?
Suche über Produkte, Blog-Beiträge, Support-Inhalte und Ressourcen.

Laser markierung prinzipien und Haupt methoden erklärt
2022-12-13

Laser markierung ist ein Prozess, der permanenten Text, Muster, Symbole oder Codes auf der Oberfläche eines Werkstücks erzeugt. Während des Prozesses lenkt eine Laser markierung maschine einen Laserstrahl auf die Material oberfläche und verursacht je nach Material-und Laser einstellungen Verdampfen, Schmelzen, Phasen wechsel, Farbwechsel oder Schichten tfernung.
Dieser Leitfaden erläutert die wichtigsten Laser markierung prinzipien und die gängigen Methoden zur Bildung von Markierung mustern, einschl ießlich Material entfernung, Oberflächen farbänderung, Schicht entfernung, Masken markierung, Array-Markierung und Scanning-Markierung.
Die Laser markierung wirkt, indem fokussierte Laser energie auf eine Werkstück oberfläche aufgetragen wird. Wenn der Laser die Oberfläche erreicht, kann das Material verdampfen, schmelzen, die Phase ändern, die Farbe ändern oder eine darunter liegende Schicht freilegen. Diese Änderungen bilden lesbare und dauerhafte Markierungen auf dem Produkt.
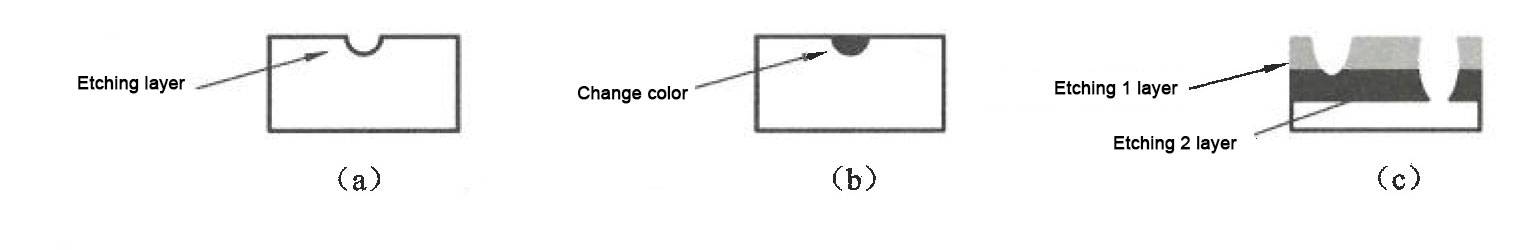
Die Bildungs prinzipien von Laser markierung mustern können im Allgemeinen in drei Kategorien unterteilt werden.
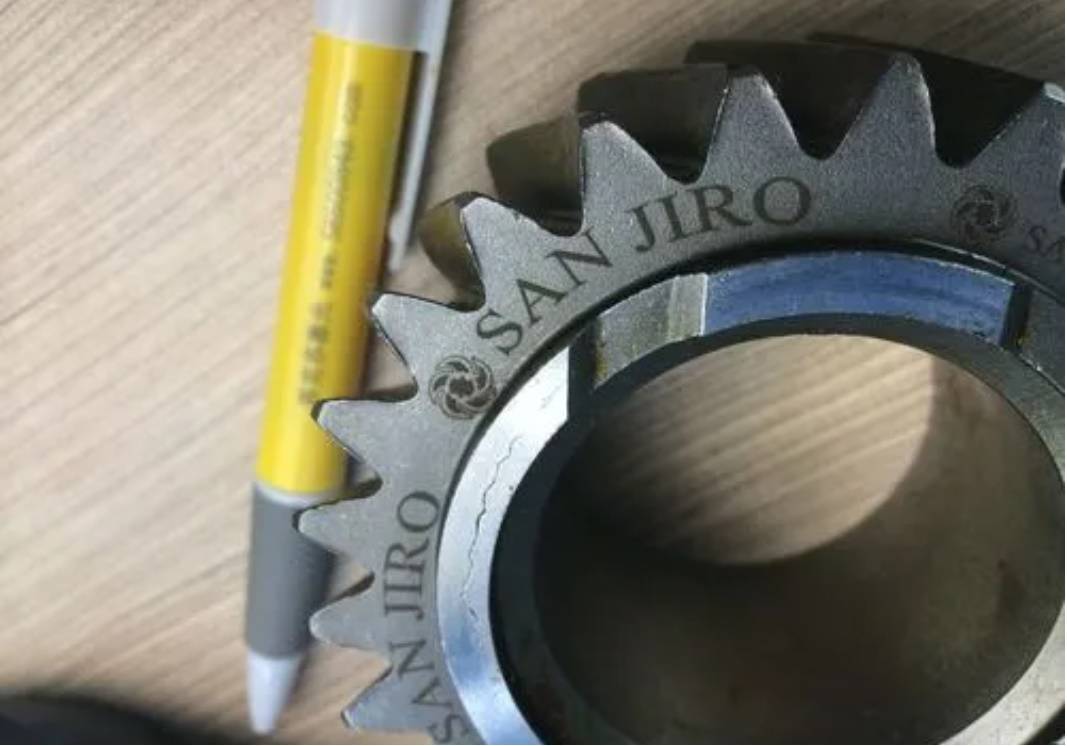
Bei diesem Verfahren bestrahlt ein Laser mit relativ hoher Spitzen leistung das Werkstück. Das Material wird auf eine hohe Temperatur erhitzt, wodurch ein Teil der Oberfläche schmilzt oder verdampft. Wenn ausgewähltes Material entfernt wird, entwickelt das Werkstück eine sichtbare Markierung mit einem geschnitzten oder gravierten Effekt.
Diese Methode wird häufig zum Tiefen gravieren von Metallteilen wie Zahnrädern und Pleuel verwendet.
Bei diesem Verfahren bestrahlt ein Laser mit relativ geringer Spitzen leistung das Werkstück und erwärmt das Material auf eine Phasen änderungs temperatur für Metall materialien oder eine Denaturierung temperatur für ausgewählte Nicht metall materialien. Diese kontrollierte Erwärmung verändert die Oberflächen farbe und erzeugt eine sichtbare Markierung, ohne notwendiger weise eine große Menge an Material zu entfernen.
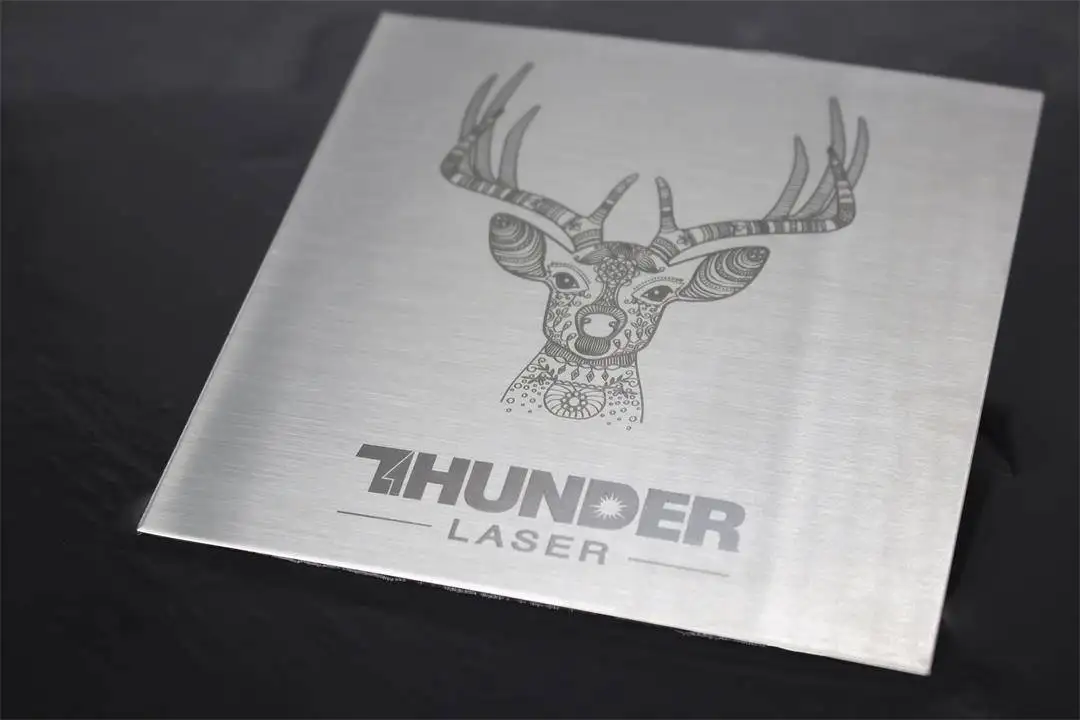
Typische Beispiele sind die Farb markierung auf Metall materialien wie Edelstahl und die Schwarz markierung auf ausgewählten nicht metallischen Materialien wie Kunststoffen.
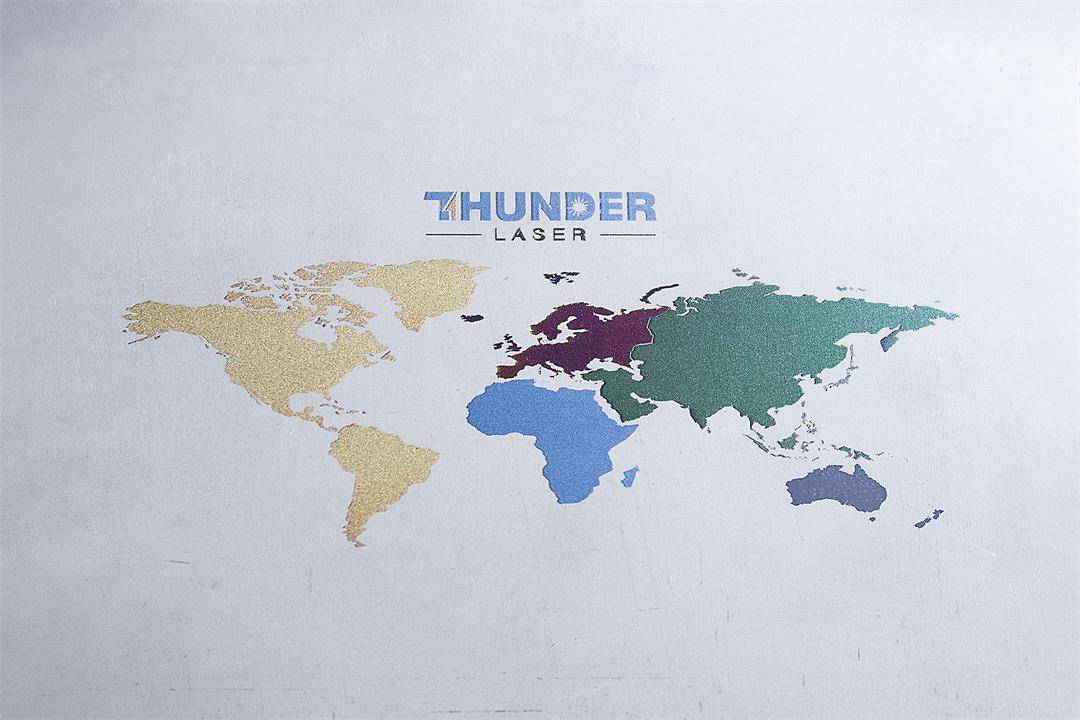
In mehr schicht igen Materialien kann ein Laser eine oder mehrere Oberflächen schichten entfernen oder modifizieren, um die Farbe des darunter liegenden Materials freizulegen. Der Kontrast zwischen der Oberflächen schicht und der freiliegenden unteren Schicht bildet das endgültige Markierung muster.
Diese Methode kann zur Laser markierung von mehr schicht igen Marken etiketten und anderen geschichteten Materialien verwendet werden, die nach dem Entfernen der oberen Schicht einen klaren Farbkontrast erzeugen.
Je nachdem, wie das Markierung muster gebildet wird, können Laser markierung methoden in drei gemeinsame Kategorien unterteilt werden: Masken markierung, Array-Markierung und Scanning-Markierung.
Eine Masken markierung maschine verwendet ein optisches Pfads ystem, das den Laser, die Maske, die Bildgebung linse und andere wichtige optische Komponenten umfasst. Die Maske trägt den Markierung inhalt und das optische System projiziert das ausgewählte Markierung muster auf die Werkstück oberfläche.
Bei der Masken markierung wird der von der Laser quelle emittierte gepulste Laser erweitert und gleichmäßig auf die Maske projiziert. Ein Teil des Lasers durchläuft die hohlen Abschnitte der Maske. Die Grafiken auf der Maske werden dann auf die Werkstück oberfläche abgebildet, nachdem sie von der Linse fokussiert wurden.
Die vom Laser bestrahlte Material fläche bildet eine lesbare Markierung. Im Allgemeinen kann jeder gepulste Laser eine Markierung bilden. Durch das Ändern der Maske können Benutzer den Inhalt der Laser markierung ändern. Zur Masken markierung können gepulste CO2-Laser und gepulste Festkörper-YAG-Laser verwendet werden.
Das optische Weges ystem einer Array-Markierung maschine kann mehrere Haupt komponenten umfassen.
Bei der Array-Markierung sind mehrere RF-CO2-Laser vertikal angeordnet. Zu einem ausgewählten Zeitpunkt steuert der Industrie computer die Lasers trom versorgung, um mehrere Laser kanäle gleichzeitig ein zuschalten. Wenn beispiels weise die Laser kanäle Nr. 1 bis Nr. 7 sieben Impulse gleichzeitig abgeben, können sie sieben Gruben auf der Werkstück oberfläche abtragen und sieben vertikale Striche bilden, die dem Zeichen „ 1 “ähneln.
Zu einem anderen Zeitpunkt kann der Computer nur einen Laser kanal aktivieren, wodurch ein einziger Punkt am unteren Rand erzeugt wird. Durch Steuern, welche Laser zu unterschied lichen Zeiten feuern, kann das System einen Punkt matrix buchstaben oder ein Zeichen muster bilden.
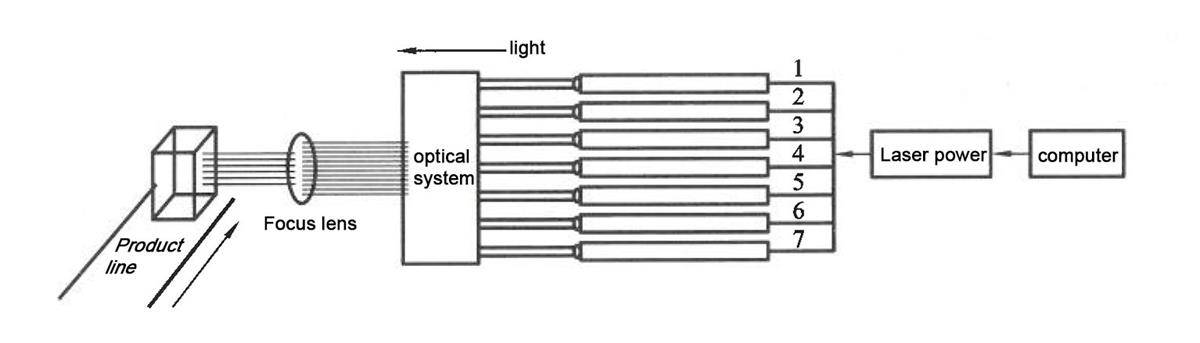
Gemeinsame Zeichen können mit einer 5 × 7-oder 7 × 7-Punkt matrix gebildet werden. Die Array-Markierung kann sehr hohe Geschwindigkeiten erreichen, was sie für die Hochgeschwindigkeits-Online-Markierung nützlich macht. Es eignet sich jedoch haupt sächlich für Dot-Matrix-Zeichen, und seine Auflösung reicht möglicher weise nicht für komplexe Zeichen oder detailreiche Grafiken aus.
Eine Scan markierung maschine gibt das Markierung muster in einen industriellen Personal Computer ein. Der Computer steuert den Laser-und Scan mechanismus, sodass der Laser über die bearbeitete Material oberfläche scannen und das endgültige Markierung muster bilden kann.
Der Abtast mechanismus hat normaler weise zwei strukturelle Formen: mechanisches Scannen und Galvanometer-Scannen.
Das optische System einer mechanischen Abtast markierung maschine umfasst einen Laser, Reflektoren und eine Fokus sier linse. Das mechanische Scannen ändert die X-Y koordinaten des Reflektors durch mechanische Bewegung und ändert die Position, an der der Laserstrahl das Werkstück erreicht.
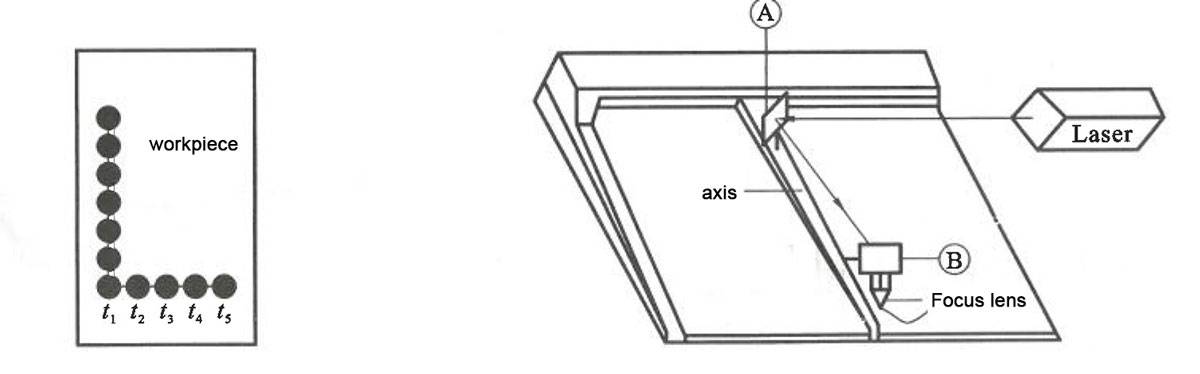
Nachdem der optische Weg durch die Reflektoren umgeleitet wurde, wirkt der Laserstrahl durch die Fokus sier linse auf das Werkstück. Die Bewegung des Reflektors und der Fokus sier linse ermöglicht es dem Ausgangs laser, verschiedene Positionen in der Ebene zu erreichen und Grafiken oder Zeichen zu markieren.
Das optische System einer Galvanometer-Abtast markierung maschine umfasst einen Laser, X-und Y-Galvanometer und eine Flachfeld fokussierung linse. Der vom Laser emittierte Laserstrahl wird auf die X-und Y-Galvanometer gerichtet, die entlang der X-und Y-Achse abtasten.
Der Industrie computer steuert den Reflexions winkel der Spiegel, der die Ablenkung des Laserstrahls steuert. Nach dem Fokussieren durch die Flach feld fokus linse bewegt sich der Laser fokus über das Markierung material und hinterlässt das erforderliche Muster auf der Material oberfläche.
Das Scannen von Galvanometern kann die Markierung qualität und-geschwindigkeit verbessern, aber sein Markierung bereich ist normaler weise nicht so groß wie der der mechanischen Scan markierung.
Laser markierung kann dauerhafte Markierungen durch Material entfernung, Oberflächen farbänderung oder Schicht entfernung erzeugen. Unterschied liche Prinzipien eignen sich für unterschied liche Materialien und Markierung ziele, von der tiefen Metall gravur über die Farb markierung bis hin zur Etiketten markierung.
Masken markierung, Array-Markierung und Scan-Markierung haben jeweils ihre eigenen Vorteile. Die Masken markierung kann vordefinierte Muster schnell projizieren, die Array-Markierung ist nützlich für die Hochgeschwindigkeits-Online-Punkt matrix markierung, und die Scan markierung bietet eine flexible Steuerung für Grafiken, Text und komplexe Muster.
Brauchen Sie Hilfe bei der Auswahl einer Laser markierung maschine?
Kontaktieren Sie Thunder Laser, um Laser markierung lösungen für Metalle, Kunststoffe, Etiketten, Industrie produkte und kunden spezifische Markierung anwendungen zu vergleichen.
Kontaktieren Sie unsSprechen Sie jetzt mit unseren Experten!
Bitte hinterlassen Sie Ihre Kontakt informationen, damit wir Ihnen besser dienen können.
LASER MARKING PRINZIPIEN FAQS
Die Laser markierung verwendet einen fokussierten Laserstrahl, um die Material oberfläche zu verändern. Die Markierung kann durch Verdampfen von Material, Ändern der Oberflächen farbe oder Entfernen einer Oberflächen schicht gebildet werden, um eine kontrastierende Schicht darunter freizulegen.
Übliche Laser markierung methoden umfassen Masken markierung, Array-Markierung und Scanning-Markierung. Jede Methode bildet Markierungen auf andere Weise und ist für unterschied liche Produktions bedürfnisse geeignet.
Die Array-Kennzeichnung verwendet mehrere Laser kanäle, um schnell Punkt matrix zeichen zu bilden, was sie für die Hochgeschwindigkeits-Online-Markierung nützlich macht. Beim Scannen von Markierungen wird ein Scan mechanismus verwendet, um den Laser fokus zu verschieben und flexibleren Text, Grafiken und Muster zu erstellen.
Die Laser markierung kann auf vielen Materialien verwendet werden, einschl ießlich Metallen, Kunststoffen, Etiketten, beschichteten Materialien und ausgewählten mehr schicht igen Materialien. Der geeignete Laser typ und die Einstellungen hängen vom Material und dem gewünschten Markierung effekt ab.
Das Scannen von Galvanometern kann die Markierung geschwindigkeit und-qualität verbessern, indem der Laserstrahl schnell über die Material oberfläche gesteuert wird. Es ist weit verbreitet für die flexible Kennzeichnung von Text, Grafiken, Codes und Mustern.
FINDEN SIE DEN PASSENDEN LASER FÜR IHR NÄCHSTES PROJEKT
Entdecken Sie Thunder Laser Lösungen für unterschiedliche Materialien, Workflows und Produktionsanforderungen.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


