


Guide de compatibilité des matériaux pour l'impression UV et la découpe laser
 2026-08-11


Série Bolt
Machine de gravure laser professionnelle de haute précision

Série Nova
Machine de découpe laser CO₂ grand format à tube en verre

Série Nova Plus
Découpeuse laser CO₂ RF professionnelle

Série Nova Pro
Système professionnel de découpe et de gravure laser

Série Titan
Système laser CO₂ RF de qualité industrielle

Série Titan Pro
Système laser industriel à double source CO₂ RF et MOPA


Qu'est-ce que vous cherchez POUR?
Recherche à travers les produits, les articles de blog, le contenu de support et les ressources.

Guide de compatibilité des matériaux pour l'impression UV et la découpe laser
2026-08-11

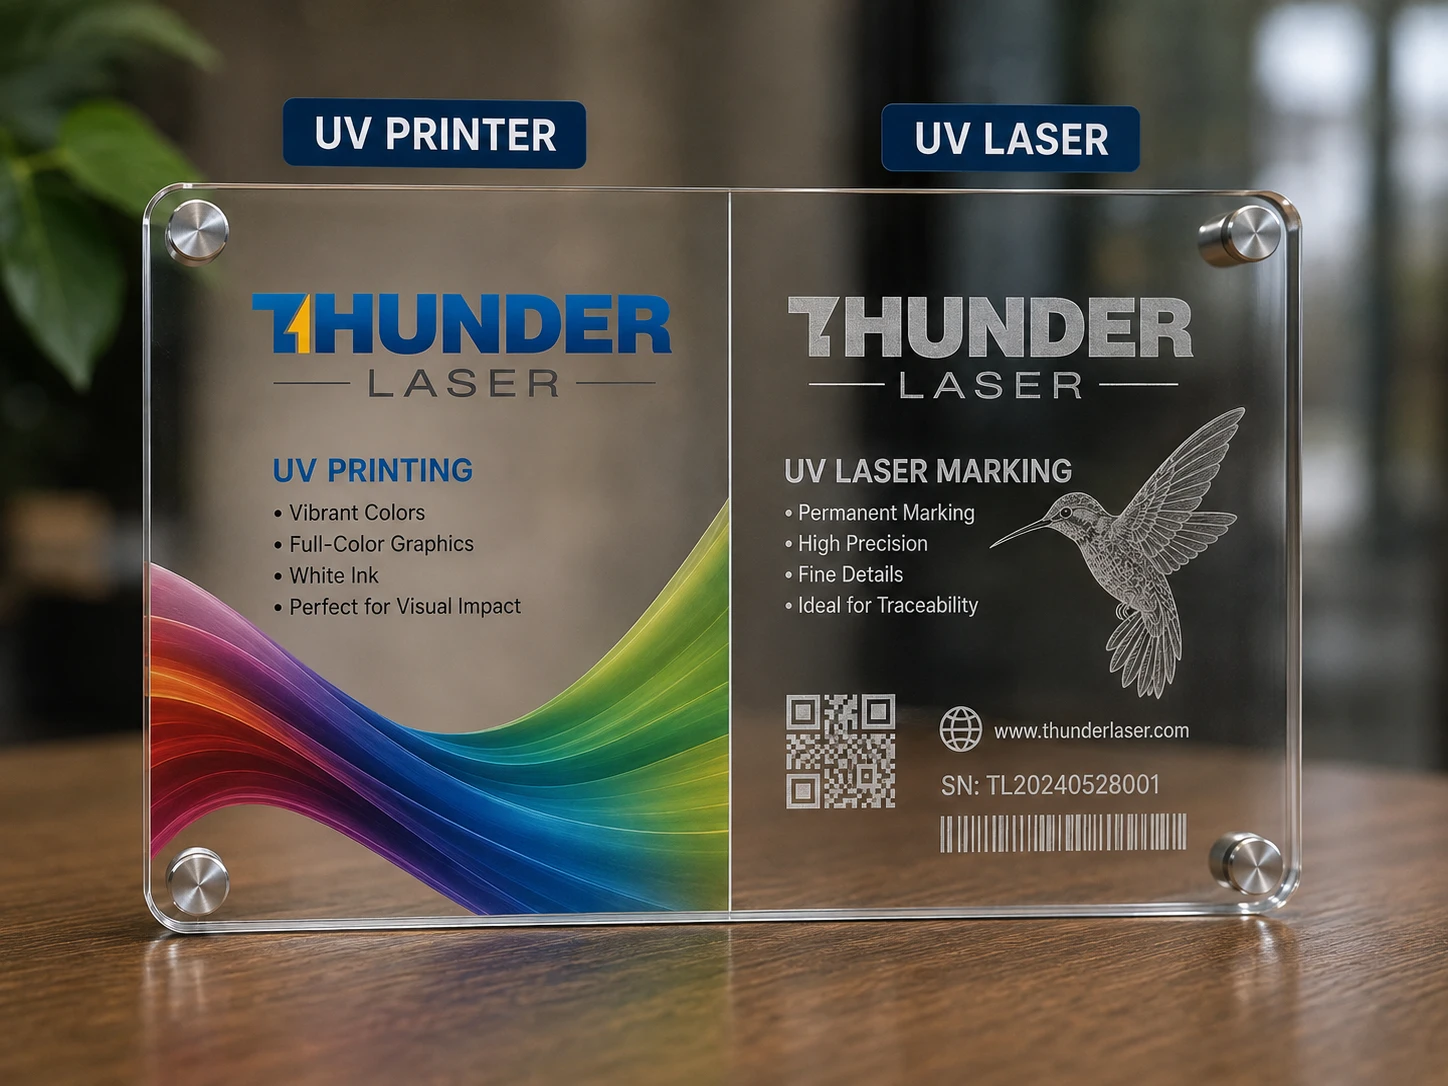
L'impression UV et la découpe laser sont de plus en plus souvent associées pour fabriquer des enseignes personnalisées, des présentoirs, des emballages, des cadeaux, des objets décoratifs et des panneaux industriels. L'impression UV permet d'ajouter des graphismes en couleur, de l'encre blanche, du vernis et des effets de texture, tandis que la découpe laser permet de créer des formes personnalisées, des trous, des fentes, des détails gravés et des éléments structurels.
Le choix du matériau est essentiel, car la qualité d'impression, l'adhérence de l'encre, les performances de découpe, la sécurité et les équipements nécessaires peuvent varier considérablement. Ce guide compare les meilleurs matériaux pour l'impression UV et la découpe laser, explique quels matériaux conviennent aux différents types de projets et présente une méthode pratique pour tester de nouveaux matériaux. Pour une présentation plus complète des matériaux compatibles avec le laser, consultez le guide des matériaux de Thunder Laser
Réponse rapide : Les meilleurs matériaux pour l'impression UV et la découpe laser sont l'acrylique, le contreplaqué, le MDF, le bois, le papier, le carton, certains cuirs naturels et le métal.
L'acrylique constitue le meilleur choix global grâce à son excellente qualité d'impression UV et à sa découpe nette au laser CO₂. Le métal est également compatible avec les deux procédés, mais sa découpe nécessite une machine de découpe laser à fibre haute puissance spécialement conçue à cet effet.
La compatibilité des matériaux dépend à la fois de la surface d'impression et du système laser utilisé. L'acrylique, le bois, le papier, le carton et certains cuirs peuvent généralement être traités avec un laser CO₂, tandis que la découpe du métal nécessite une machine de découpe laser à fibre haute puissance. Le tableau ci-dessous compare chaque matériau selon la qualité d'impression UV, les performances de découpe laser, les équipements nécessaires et son adéquation globale.
| Matériau | Impression UV | Découpe laser | Laser adapté | Principaux points de vigilance | Compatibilité avec le processus combiné |
|---|---|---|---|---|---|
| Acrylique coulé | Excellente | Excellente | CO₂ | Adhérence, fumée à proximité de l'impression | Excellente |
| Acrylique extrudé | Excellente | Excellente | CO₂ | Réaction différente à la gravure | Excellente |
| Contreplaqué | Très bonne | Excellente | CO₂ | Colle, placage, fumée | Bonne |
| MDF | Très bonne | Excellente | CO₂ | Fumée, particules, bords foncés | Bonne |
| Bois massif | Bonne | Excellente | CO₂ | Veinage, résine, humidité | Bonne |
| Papier / Papier cartonné | Bonne | Excellente | CO₂ | Chaleur, incendie, revêtement | Bonne |
| Cuir naturel | Bonne | Bonne | CO₂ | Huiles de surface, méthode de tannage | Sous conditions |
| Métal | Excellente | Dépend de l'équipement | Machine industrielle de découpe de métaux | Nécessite un équipement différent | Sous conditions |
| Verre | Excellente | Non conventionnelle | Spécialisé | Généralement gravé, pas découpé en plaques | Limitée |
| Céramique / Carrelage | Excellente | Non conventionnelle | Spécialisé | Marquage ou gravure plutôt que découpe | Limitée |
| Pierre / Ardoise | Bonne | Non conventionnelle | Spécialisé | Généralement gravée | Limitée |
| PVC | Imprimable | Ne pas découper au laser | — | Émissions dangereuses et corrosives | Non recommandé |
Comparaison des matériaux courants pour les processus combinant impression UV et découpe laser.
Remarque : ces évaluations indiquent l'adéquation des matériaux à un processus combinant impression UV et découpe laser. Les résultats réels dépendent de la qualité du matériau, du revêtement, de l'épaisseur, de l'encre de l'imprimante, de la puissance laser, du gaz d'assistance et des exigences de production.
Certains matériaux conviennent particulièrement bien aux processus combinant impression UV et traitement laser, car ils offrent à la fois une surface imprimable et un comportement prévisible lors de la découpe laser.
L'acrylique est le matériau le plus polyvalent pour associer impression UV et découpe laser. Sa surface lisse convient à l'impression UV en couleur, à l'encre blanche, au vernis, aux photographies et aux graphismes détaillés. L'acrylique PMMA compatible se découpe également proprement avec un laser CO₂ et permet de créer des contours précis, des trous, des fentes et des éléments multicouches.
Idéal pour : Les enseignes, les trophées, les présentoirs, les porte-clés, les plaques signalétiques, les articles de mariage, les panneaux photo et les autres produits associant des graphismes en couleur à des formes personnalisées.
Points de vigilance : L'adhérence de l'encre UV, la présence d'apprêt ou de vernis près de la ligne de découpe, les résidus de fumée, les rayures et l'alignement entre l'impression et la découpe. L'acrylique coulé et l'acrylique extrudé peuvent également produire des aspects de gravure différents.
Thunder Laser propose un guide dédié aux applications de l'acrylique et un guide détaillé sur la découpe et la gravure de l'acrylique pour vous aider à choisir le matériau et à le traiter au laser CO₂.
Pour les projets utilisant de l'acrylique déjà imprimé, le processus détaillé d'impression et de découpe doit être présenté dans le guide spécifique à la découpe d'acrylique imprimé en UV plutôt que répété ici.
Le contreplaqué associe l'aspect naturel du bois à une bonne résistance structurelle. L'impression UV permet d'ajouter des graphismes en couleur, des logos, des photographies et de l'encre blanche, tandis qu'un laser CO₂ permet de créer des contours, des assemblages, des fentes et des pièces multicouches.
Idéal pour : Les enseignes multicouches, les panneaux décoratifs, les présentoirs, les ornements, les produits éducatifs, les cadeaux personnalisés et les produits dont le veinage visible du bois fait partie du design.
Points de vigilance : La qualité du placage, l'essence de bois, les vides internes, la composition des colles, la résine et les revêtements de surface. Le contreplaqué foncé ou présentant un veinage prononcé peut nécessiter de l'encre blanche pour obtenir un meilleur rendu des couleurs.
Si le contreplaqué est découpé au laser avant l'impression, la fumée et les résidus de surface doivent être éliminés avant l'impression UV, car les contaminants peuvent réduire l'adhérence de l'encre. Consultez le guide des matériaux en bois de Thunder Laser pour en savoir plus sur le traitement du contreplaqué, du MDF et du bois massif.
Le MDF présente une surface plane et uniforme qui favorise une impression régulière et une découpe laser CO₂ reproductible. Il est particulièrement utile lorsque la régularité dimensionnelle est plus importante que le veinage naturel du bois.
Idéal pour : Les enseignes d'intérieur, les panneaux d'affichage, les lettres multicouches, les graphismes d'exposition, les éléments décoratifs et les produits rigides à moindre coût.
Points de vigilance : Le MDF brut peut absorber l'encre de manière irrégulière. L'application d'un apprêt ou la préparation de la surface peut donc améliorer la régularité de l'impression. La découpe laser produit également des quantités relativement importantes de fumée, de particules fines et des bords de coupe foncés.
Le MDF convient particulièrement aux produits d'intérieur pour lesquels un faible coût et une surface uniforme sont plus importants que la résistance à l'humidité ou l'apparence haut de gamme du matériau.
Le bois massif permet d'associer des graphismes UV en couleur au veinage naturel, à la gravure laser et à la découpe personnalisée. Le matériau naturel lui-même peut apporter une valeur supplémentaire au produit fini.
Idéal pour : Les plaques haut de gamme, les boîtes personnalisées, les enseignes, les objets commémoratifs, la décoration intérieure et les cadeaux de marque.
Points de vigilance : L'essence de bois, le veinage, la résine, les huiles, l'humidité, les teintures, les produits de protection et les finitions de surface peuvent tous influencer les résultats d'impression et de traitement laser. Les bois clairs et lisses permettent généralement de mieux faire ressortir les couleurs UV. Les bois foncés peuvent bénéficier d'une couche d'encre blanche, tandis que les essences riches en huiles ou en résine nécessitent des tests d'adhérence supplémentaires.
Contrairement au MDF, le bois massif présente naturellement certaines variations d'une pièce à l'autre. Le guide de traitement laser du bois de Thunder Laser présente les essences courantes et leurs applications laser.
Les matériaux à base de papier sont économiques, légers, imprimables et rapides à traiter au laser. L'impression UV permet d'ajouter des éléments de marque, des photographies, des graphismes variables, de l'encre blanche et du vernis, tandis qu'un laser CO₂ peut créer des contours précis, des ouvertures, des perforations, des fentes et des éléments structurels.
Idéal pour : Les emballages, les prototypes, les invitations, les cartes de vœux, les étiquettes suspendues, les présentoirs promotionnels et les produits en papier fabriqués en petites séries.
Points de vigilance : Le papier est très sensible à la chaleur et combustible. Une énergie laser excessive peut provoquer des brûlures, des déformations, des taches de fumée ou une inflammation. La structure du papier est également importante. Le papier couché, le papier kraft, le papier cartonné, le carton compact et le carton ondulé peuvent réagir différemment à l'impression comme à la découpe laser.
Pour les emballages, les zones de pliage fortement imprimées doivent également être testées, car les couches épaisses d'encre UV, d'encre blanche ou de vernis peuvent se fissurer lorsque le matériau est plié. Consultez le guide de traitement laser du papier et le guide du laser pour l'emballage pour découvrir les applications associées.
Le cuir naturel dont la composition a été vérifiée peut être imprimé en UV, gravé et découpé au laser, ce qui le rend utile pour les petits accessoires et les produits personnalisés.
Idéal pour : Les étiquettes, les écussons, les porte-clés, les couvertures de carnets, les éléments de sacs, les accessoires de mode et les articles en cuir portant une marque.
Points de vigilance : Le cuir est moins uniforme que l'acrylique ou le MDF. Le grain, les huiles, les cires, les teintures, les revêtements, la méthode de tannage, la texture et la souplesse peuvent tous influencer l'adhérence de l'encre UV. Les produits souples doivent être testés après pliage, car une couche d'encre présentant un bel aspect sur un échantillon plat peut se fissurer ou se détacher pendant une utilisation normale.
L'identification du matériau est particulièrement importante. Le cuir naturel, le cuir synthétique à base de PU, le cuir PVC et les autres matériaux imitant le cuir doivent être évalués selon leur composition réelle. Consultez le guide du cuir de Thunder Laser pour obtenir des informations de traitement propres à chaque matériau.
Le métal offre une surface durable pour les graphismes UV en couleur, les photographies, les logos, les avertissements, les informations variables et l'encre blanche. Il est utile lorsque le produit fini doit présenter une résistance mécanique supérieure à celle de l'acrylique ou du bois.
Idéal pour : Les panneaux industriels, les étiquettes de machines, les panneaux de commande, les enseignes durables, les boîtiers de marque, les panneaux architecturaux et les produits d'identification à longue durée de vie.
Points de vigilance : L'adhérence de l'encre UV varie considérablement entre les surfaces métalliques brutes, polies, anodisées, peintes, plaquées et thermolaquées. Différentes finitions peuvent nécessiter des méthodes de nettoyage, de prétraitement ou des systèmes d'apprêt différents. Le métal se distingue également des autres matériaux de cette section, car la découpe de contours nécessite normalement un système de découpe de métaux haute puissance dédié.
Les marqueurs laser à fibre compacts et les systèmes MOPA ne doivent pas être confondus avec les machines de découpe de tôles au laser à fibre haute puissance. Les systèmes à fibre et MOPA sont principalement utilisés pour le marquage, la gravure, l'élimination de revêtements et d'autres applications de traitement de surface. Consultez le guide des applications laser sur métal et le guide des longueurs d'onde laser pour comparer les sources laser adaptées aux différents substrats.
L'imprimabilité UV et la compatibilité avec le laser doivent être évaluées séparément. Certains matériaux acceptent bien l'encre UV, mais se prêtent davantage à la gravure laser, au marquage, à la découpe mécanique ou à d'autres méthodes de traitement spécialisées.
| Matériau | Impression UV | Découpe laser conventionnelle | Gravure / Marquage laser | Principal risque |
|---|---|---|---|---|
| Verre | Excellente | Non recommandée | Excellente | Fissures, éclats, contraintes thermiques |
| Céramique & Carrelage | Excellente | Non recommandée | Excellente | Fragilité, réaction de l'émail, contraintes thermiques |
| Pierre & Ardoise | Bonne | Non recommandée | Excellente | Variations naturelles, composition minérale, contraste irrégulier |
| PVC / Vinyle | Couramment imprimable | Non recommandée | Non recommandé | Produits de décomposition dangereux et corrosifs |
| Cuir synthétique à base de PVC | Souvent imprimable | Non recommandée | Non recommandé | Présence de PVC |
| Cuir synthétique PU de composition vérifiée | Souvent imprimable | Sous conditions | Sous conditions | Polymère exact, revêtements, additifs |
| Plastiques non identifiés | Potentiellement imprimables | Ne pas traiter avant identification | Ne pas traiter avant identification | Polymère et additifs inconnus |
| Matériaux contenant des halogènes | Potentiellement imprimables | Non recommandée | Non recommandé | Chlore, fluor, brome ou autres halogènes |
| Matériaux ignifugés | Potentiellement imprimables | Sous conditions | Sous conditions | Les additifs ignifuges peuvent contenir des composés problématiques |
| Matériaux revêtus | Souvent imprimables | Sous conditions | Sous conditions | La composition chimique du revêtement peut différer de celle du substrat de base |
| Matériaux stratifiés | Souvent imprimables | Sous conditions | Sous conditions | Plusieurs couches de matériaux inconnus |
| Matériaux à dos adhésif | Souvent imprimables | Sous conditions | Sous conditions | Composition de l'adhésif et film support |
Comparaison axée sur la sécurité des matériaux imprimables en UV qui nécessitent des vérifications supplémentaires avant tout traitement laser.
Pour obtenir des conseils de traitement propres à chaque matériau, consultez les pages Thunder Laser consacrées au verre, à la céramique et à la pierre. Les matériaux dont la composition chimique est incertaine doivent être vérifiés à l'aide du guide des matériaux inadaptés au traitement laser.
Vérifiez les informations suivantes :
Ne vous fiez pas uniquement à l'apparence, à l'odeur, à la catégorie du produit ou à un bref test à la flamme. Lorsque la composition ne peut pas être vérifiée, utilisez une autre méthode de découpe. Le service de test des matériaux de Thunder Laser peut également vous aider à évaluer des matériaux spécifiques et leurs exigences de traitement.
Le meilleur matériau n'est pas toujours celui qui offre la meilleure qualité d'impression ou les bords de découpe laser les plus nets. Le coût, la durabilité, la vitesse de production, la difficulté de personnalisation, les risques liés à l'expédition et le prix de vente attendu du produit fini influencent également la décision. Les prix des matériaux varient selon la région, le fournisseur, la qualité, l'épaisseur, la finition, le volume de commande et la disponibilité locale. Les comparaisons de coûts présentées dans ce guide doivent donc être considérées comme des références générales plutôt que comme des prix fixes.
Un matériau économique peut constituer le meilleur choix pour un emballage temporaire ou une signalétique événementielle à usage unique, tandis qu'un matériau plus coûteux peut offrir une meilleure valeur pour des enseignes extérieures, des panneaux industriels ou des produits personnalisés haut de gamme.
Les entreprises spécialisées dans la signalétique peuvent également consulter le guide laser pour la publicité et la signalétique de Thunder Laser afin de découvrir d'autres exemples d'applications.
Le tableau ci-dessous présente une comparaison rapide.
| Type de projet | Meilleur choix global | Option la plus économique | Le plus durable | Difficulté de personnalisation | Meilleur rapport qualité-prix |
|---|---|---|---|---|---|
| Enseignes | Acrylique | MDF | Aluminium | Faible à moyenne | Acrylique |
| Cadeaux personnalisés | Acrylique | Contreplaqué | Métal | Faible à élevée | Acrylique |
| Emballages | Carton compact | Carton ondulé | Contreplaqué fin | Faible à moyenne | Carton compact |
| Présentoirs de vente | Acrylique | Carton | Métal | Faible à élevée | Acrylique |
| Panneaux industriels et plaques signalétiques | Aluminium anodisé | Acrylique | Acier inoxydable | Moyenne à élevée | Aluminium anodisé |
| Produits pour mariages et événements | Acrylique | MDF ou carton compact | Contreplaqué | Faible à moyenne | Acrylique ou MDF |
Comparaison par type de projet du coût des matériaux, de leur durabilité, de la difficulté de personnalisation et de leur valeur globale.
Remarque : les prix des matériaux varient selon la région, le fournisseur, la qualité, l'épaisseur, la finition, le volume de commande et la disponibilité locale. Les comparaisons de coûts présentées dans ce guide sont donc relatives et non fixes. Les entreprises doivent demander des devis locaux avant de prendre une décision définitive concernant le matériau.
Un matériau ne doit pas être approuvé pour la production simplement parce qu'il a pu être imprimé en UV ou traité au laser une seule fois. Un test fiable doit confirmer trois éléments distincts : que le matériau complet est sûr et adapté au traitement laser, que l'impression UV adhère et présente les performances requises, et que le matériau imprimé conserve de bonnes caractéristiques après la découpe ou la gravure laser.
Testez toujours la même qualité de matériau, la même épaisseur, la même finition de surface, le même revêtement et la même structure d'impression que ceux qui seront utilisés en production. Un résultat satisfaisant sur une version d'un matériau ne s'applique pas automatiquement à un autre fournisseur, une autre couleur, un autre revêtement, un autre adhésif ou un autre lot.
Règle de vérification des matériaux : Évaluez l'ensemble des couches du matériau, et pas uniquement le substrat de base. L'encre UV, l'encre blanche, l'apprêt, le vernis, la peinture, le film protecteur, le stratifié, l'adhésif et les autres couches de surface peuvent tous influencer la compatibilité laser, les fumées, les résidus, l'adhérence et la qualité du produit fini.
Identifiez le matériau aussi précisément que possible avant de le placer dans une machine laser. Des descriptions générales telles que « plaque plastique », « cuir synthétique », « panneau décoratif » ou « panneau revêtu » ne suffisent pas pour déterminer sa compatibilité avec le laser.
Enregistrez et vérifiez :
Accordez une attention particulière au PVC, aux matériaux chlorés, aux plastiques contenant des halogènes, aux cuirs synthétiques non identifiés, aux matériaux ignifugés et aux produits multicouches comportant des films ou des adhésifs de composition inconnue.
Si la structure complète du matériau ne peut pas être vérifiée, ne supposez pas qu'il convient au traitement laser simplement parce que le substrat visible est normalement compatible avec le laser.
Une fois le matériau vérifié, testez la surface réelle qui sera imprimée. La texture de surface, la porosité, les revêtements, les huiles, la poussière, l'électricité statique et les résidus de fabrication peuvent tous influencer l'adhérence et l'aspect de l'encre UV.
Préparez plusieurs petits échantillons en utilisant la même méthode de nettoyage et de préparation de surface que celle prévue pour la production. Lorsque cela est pertinent, comparez un échantillon non traité avec des échantillons nettoyés, traités avec un apprêt, imprimés avec de l'encre blanche ou vernis.
Utilisez un graphique de test comprenant des couleurs pleines, des textes fins, des dégradés, de petits logos, des zones sombres et claires, ainsi que toutes les couches d'encre blanche ou de vernis nécessaires au produit fini.
Après le processus de polymérisation recommandé par le fabricant de l'imprimante, évaluez :
L'objectif n'est pas seulement d'obtenir une impression esthétique. La couche imprimée doit rester stable pendant la manipulation et lors de l'étape ultérieure de traitement laser.
Après avoir confirmé que le matériau convient au traitement laser, effectuez un petit essai avec la source laser adaptée au substrat.
Testez d'abord le matériau de base lorsque cela est possible, puis répétez l'essai avec la structure imprimée complète, comprenant la même encre UV, le même apprêt, la même encre blanche, le même vernis, le même revêtement ou les autres couches prévues pour la production.
Réglez uniquement les paramètres pertinents pour le procédé laser sélectionné, tels que la puissance, la vitesse, la position du foyer, l'assistance d'air, la fréquence ou le nombre de passages. La bibliothèque des paramètres laser CO₂ de Thunder Laser peut fournir des références initiales pour les matériaux courants.
Évaluez les résultats selon les critères suivants :
Ne jugez pas un essai uniquement sur la capacité du laser à traverser le matériau. Un réglage utilisable en production doit également garantir une qualité de bord acceptable, une quantité de résidus maîtrisable, un effet thermique contrôlé et un résultat qui n'endommage pas l'impression environnante.
Un matériau peut donner de bons résultats lors de tests séparés d'impression UV et de traitement laser, mais présenter des défauts lorsque les deux procédés sont combinés. Le test final doit donc reproduire aussi fidèlement que possible la séquence de production réelle.
Utilisez le même matériau, les mêmes couches d'impression, le même procédé de polymérisation, les mêmes paramètres laser, la même orientation du matériau, la même méthode de maintien et la même méthode de nettoyage que ceux prévus pour le produit fini.
Inspectez l'échantillon terminé pour vérifier :
L'échantillon fini doit également être testé selon son utilisation prévue. Une enseigne peut nécessiter des tests d'exposition et de nettoyage, un emballage peut nécessiter des tests de pliage et de manipulation, et un produit fréquemment manipulé peut nécessiter des tests supplémentaires d'abrasion ou de résistance aux rayures.
Testez plusieurs échantillons avant d'approuver le matériau pour la production. Une répétabilité constante est plus importante qu'un seul résultat satisfaisant.
Une fois que le matériau a réussi les tests, documentez la configuration finale afin de pouvoir reproduire le processus sans répéter l'ensemble du cycle de développement.
| Élément à enregistrer | Informations à conserver |
|---|---|
| Matériau | Fournisseur, nom du produit, qualité, épaisseur, couleur, finition de surface, revêtement et informations sur le lot |
| Impression UV | Méthode de nettoyage, apprêt, mode d'impression, encre blanche, vernis, procédé de polymérisation et préparation de surface |
| Traitement laser | Source laser, machine, puissance, vitesse, mise au point, fréquence, assistance d'air, nombre de passages et orientation du matériau |
| Résultat final | Adhérence de l'impression, qualité des bords, résidus, précision dimensionnelle, méthode de nettoyage, durabilité et applications approuvées |
Après validation d'un matériau, enregistrez ses caractéristiques, la configuration d'impression UV, les paramètres laser et les résultats obtenus sur le produit fini.
Une fiche matériau standardisée améliore la régularité des productions futures et aide à déterminer si un problème provient du lot de matériau, de la préparation de l'impression, des réglages laser ou du processus combiné, sans devoir recommencer l'ensemble des tests depuis le début.
Un processus combinant impression UV et traitement laser bénéficie principalement de deux capacités : un alignement précis entre les graphismes imprimés et les trajectoires laser, ainsi qu'un contrôle efficace des fumées et des particules générées pendant la production. Thunder Titan Pro et Thunder Air 700 répondent à ces deux exigences.
Titan Pro associe un laser CO₂ RF, un laser à fibre MOPA et un système de positionnement visuel dans une seule machine. Son principal avantage dans un processus d'impression UV ne réside pas uniquement dans sa conception à double laser, mais aussi dans sa capacité à prendre en charge une production précise combinant impression et découpe sur une gamme plus étendue de produits.
Pourquoi cet équipement convient à ce processus :
Titan Pro est particulièrement utile pour les enseignes en acrylique imprimées en UV, les présentoirs en bois, les cadeaux personnalisés, les éléments de présentation en magasin, les panneaux d'hôtel, les articles de mariage et les plaques signalétiques métalliques.
Pour la production avec découpe avant impression, Titan Pro peut créer des ébauches aux dimensions précises et reproductibles. L'alignement final de l'impression dépend toujours du système de positionnement, de la caméra ou du dispositif de maintien de l'imprimante UV. Thunder Laser propose également des tutoriels LaserMaker sur l'impression et la découpe présentant les processus utilisant la caméra et les repères de calage.
La découpe et la gravure laser génèrent des fumées, des particules fines, des odeurs et des résidus de matériaux. L'impression UV peut également produire des odeurs ou des composés organiques volatils (COV), selon l'encre, le revêtement et le procédé de polymérisation. Sans extraction efficace, ces contaminants peuvent affecter les opérateurs, les équipements, les surfaces à imprimer et la qualité générale de l'air dans l'atelier.

Pourquoi un extracteur de fumées est nécessaire :
Pourquoi choisir Thunder Air 700 :
Ces caractéristiques rendent Thunder Air 700 plus adapté aux environnements de production laser qu'un simple ventilateur d'extraction ou qu'un filtre à une seule étape, particulièrement lorsque le traitement laser, l'impression UV, l'assemblage et l'emballage sont réalisés dans le même atelier.
Les imprimantes UV peuvent néanmoins nécessiter une ventilation dédiée, conformément aux instructions du fabricant des encres et aux exigences locales applicables aux lieux de travail.
Il n'existe pas un seul matériau idéal pour tous les projets associant impression UV et découpe laser. Le bon choix dépend de la qualité d'impression, des performances de découpe, de la durabilité, du coût, de la difficulté de personnalisation, du volume de production et de la valeur attendue du produit fini.
Pour la plupart des entreprises, les recommandations suivantes constituent un point de départ pratique :
| Besoin | Matériau recommandé |
|---|---|
| Meilleur matériau polyvalent | Acrylique |
| Meilleur matériau d'aspect naturel | Contreplaqué |
| Meilleur matériau rigide économique | MDF |
| Meilleur matériau d'emballage | Carton compact |
| Meilleur matériau haut de gamme | Bois massif |
| Meilleur matériau pour les accessoires | Cuir naturel |
| Meilleur matériau durable | Métal |
| Meilleur matériau pour les produits temporaires | Carton |
Guide rapide pour choisir les matériaux adaptés aux besoins courants d'impression UV et de découpe laser.
Avant d'approuver un matériau, vérifiez sa composition, effectuez un petit test d'impression UV et de traitement laser, évaluez le produit fini dans des conditions réelles d'utilisation et enregistrez les paramètres validés. Pour les ateliers associant impression UV et traitement laser, un positionnement visuel précis et une extraction efficace des fumées peuvent également améliorer la régularité, la propreté et l'efficacité de la production.
Pour découvrir d'autres idées de projets utilisant l'acrylique, le bois, le papier, le cuir, le métal, le verre, la pierre et d'autres matériaux, consultez la bibliothèque d'inspiration Thunder Laser.
Parlez à nos experts dès maintenant!
Veuillez laisser vos coordonnées afin que nous puissions mieux vous servir.
BESOIN D’AIDE POUR TROUVER LA BONNE SOLUTION ?
Échangez avec notre équipe pour obtenir des recommandations de machines, des conseils d’application et un accompagnement adaptés à vos besoins.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


