


Gaz d’assistance pour découpe laser fibre des métaux / O₂ vs N₂ vs air
 2026-09-15


Série Bolt
Machine de gravure laser professionnelle de haute précision

Série Nova
Machine de découpe laser CO₂ grand format à tube en verre

Série Nova Plus
Découpeuse laser CO₂ RF professionnelle

Série Nova Pro
Système professionnel de découpe et de gravure laser

Série Titan
Système laser CO₂ RF de qualité industrielle

Série Titan Pro
Système laser industriel à double source CO₂ RF et MOPA


Qu'est-ce que vous cherchez POUR?
Recherche à travers les produits, les articles de blog, le contenu de support et les ressources.

Gaz d’assistance pour découpe laser fibre des métaux / O₂ vs N₂ vs air
2026-09-15

Le gaz d’assistance joue un rôle essentiel dans la découpe des métaux au laser à fibre. Il aide à évacuer le métal en fusion de la saignée tout en influençant les performances de coupe, la qualité des bords, l’oxydation et le coût global d’exploitation.
Les trois gaz d’assistance les plus couramment utilisés avec les machines de découpe laser à fibre pour métaux sont l’oxygène (O₂), l’azote (N₂) et l’air comprimé. Chacun fonctionne différemment et convient mieux à certains métaux et à certaines exigences de production. L’oxygène est couramment utilisé pour l’acier au carbone, l’azote est privilégié lorsqu’un bord propre et sans oxyde est nécessaire, et l’air comprimé peut constituer une solution plus économique pour de nombreuses applications sur tôles fines et moyennes.
Le choix du gaz d’assistance dépend donc de bien plus que du métal seul. Le type de matériau, son épaisseur, la finition requise des bords, les opérations en aval et le coût de production doivent tous être pris en compte.
Réponse rapide : il n’existe pas de gaz d’assistance universellement idéal pour toutes les applications de découpe laser à fibre.
| Gaz d’assistance | Applications courantes | Avantage principal | Principal compromis |
|---|---|---|---|
| Oxygène (O₂) | Acier au carbone, acier doux | Favorise la réaction de coupe et la découpe des aciers plus épais | Bord de coupe oxydé |
| Azote (N₂) | Acier inoxydable, aluminium, laiton | Bord propre, brillant et sans oxyde | Consommation et coût du gaz plus élevés |
| Air comprimé | Acier au carbone, acier inoxydable, aluminium | Coût du gaz d’assistance réduit pour les applications adaptées | Une certaine oxydation ou décoloration peut survenir |
Comparaison de l’oxygène, de l’azote et de l’air comprimé pour la découpe des métaux au laser à fibre.
En résumé : choisissez l’oxygène pour découper l’acier au carbone, l’azote lorsque la qualité des bords et la maîtrise de l’oxydation sont prioritaires, et l’air comprimé lorsque le coût de production prime et qu’une légère oxydation est acceptable.
L’oxygène (O₂) est couramment utilisé pour découper l’acier au carbone et l’acier doux avec les machines de découpe laser à fibre pour métaux. Contrairement à l’azote, l’oxygène réagit activement avec l’acier chauffé et libère de la chaleur supplémentaire, contribuant ainsi au processus de coupe.
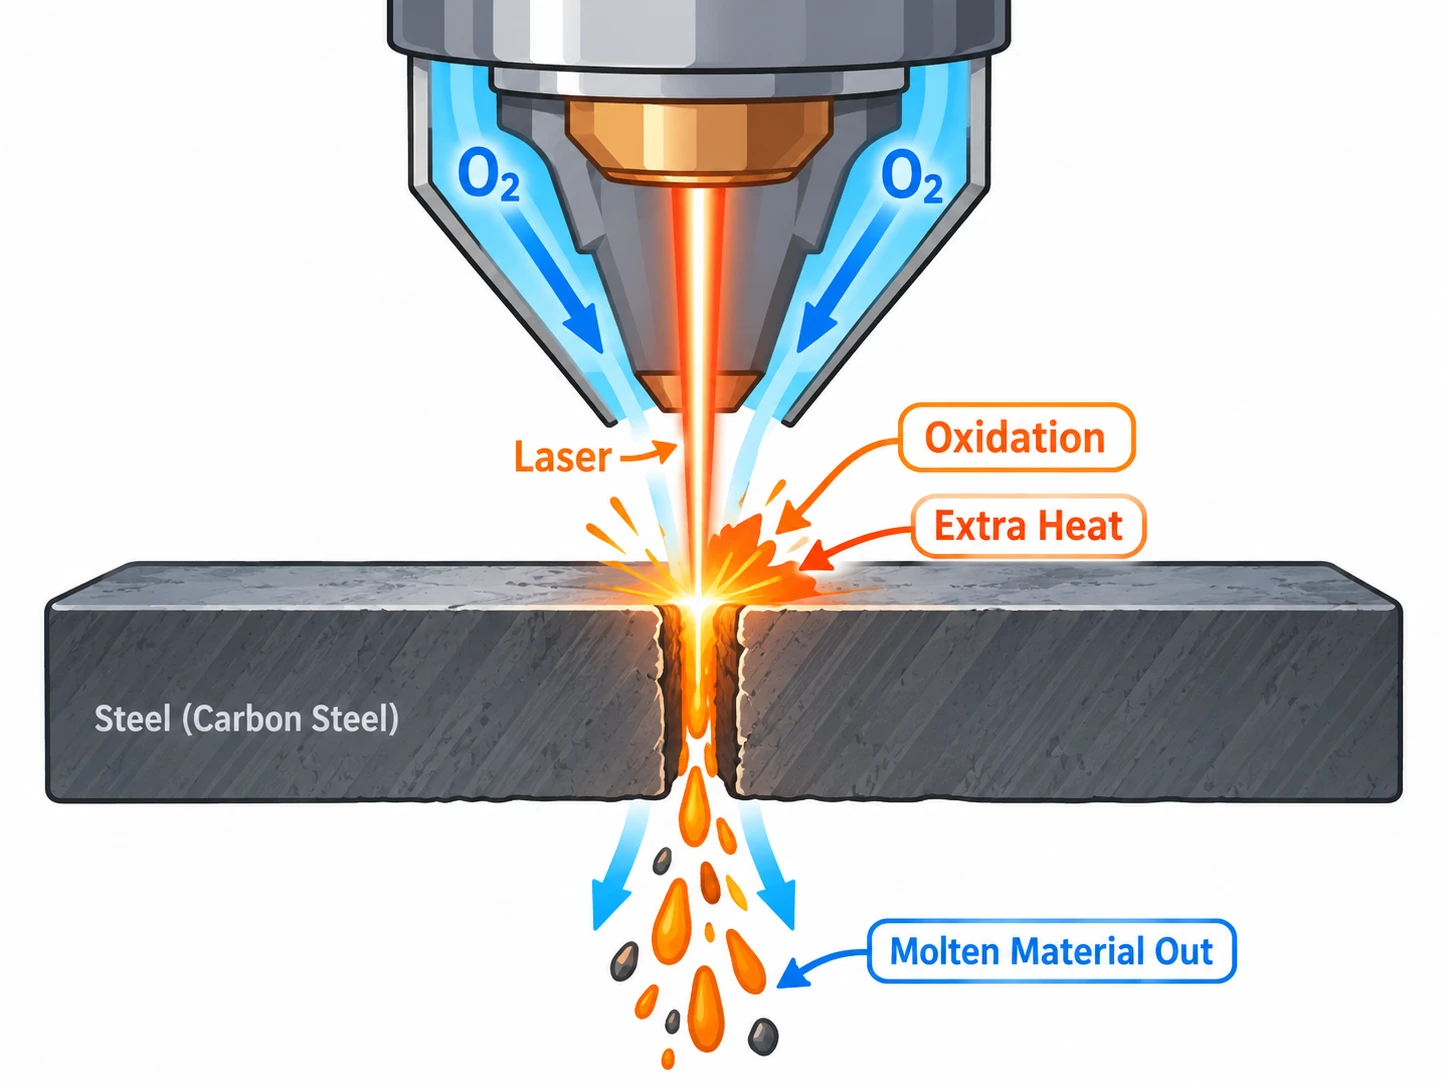
L’oxygène comme gaz d’assistance favorise la découpe laser à fibre de l’acier au carbone et de l’acier doux.
Le processus est simple :
L’oxygène est ainsi particulièrement utile pour la découpe de l’acier au carbone, notamment lorsque l’épaisseur du matériau augmente.
Le principal compromis est l’oxydation.
La découpe à l’oxygène peut produire :
Pour l’acier inoxydable ou l’aluminium, lorsqu’un bord brillant et sans oxyde est important, l’azote constitue généralement un meilleur choix.
| Exigence de coupe | Oxygène |
|---|---|
| Acier au carbone / acier doux | Recommandé |
| Acier au carbone plus épais | Très bon choix |
| Bord sans oxyde | Peu adapté |
| Bord brillant sur acier inoxydable | Non recommandé |
| Bord brillant sur aluminium | Non recommandé |
| Un bord oxydé est acceptable | Adapté |
L’oxygène convient particulièrement à l’acier au carbone et à l’acier doux lorsque l’absence d’oxyde sur les bords n’est pas indispensable.
En résumé : choisissez l’oxygène pour découper l’acier au carbone ou l’acier doux lorsque la capacité de coupe est plus importante que l’obtention d’un bord totalement exempt d’oxyde.
L’azote (N₂) est couramment utilisé pour découper l’acier inoxydable, l’aluminium et d’autres métaux lorsqu’un bord propre et sans oxyde est important. Contrairement à l’oxygène, l’azote n’apporte pas intentionnellement de chaleur supplémentaire par une réaction d’oxydation. Son rôle principal consiste à expulser le métal en fusion de la saignée tout en limitant l’oxydation.
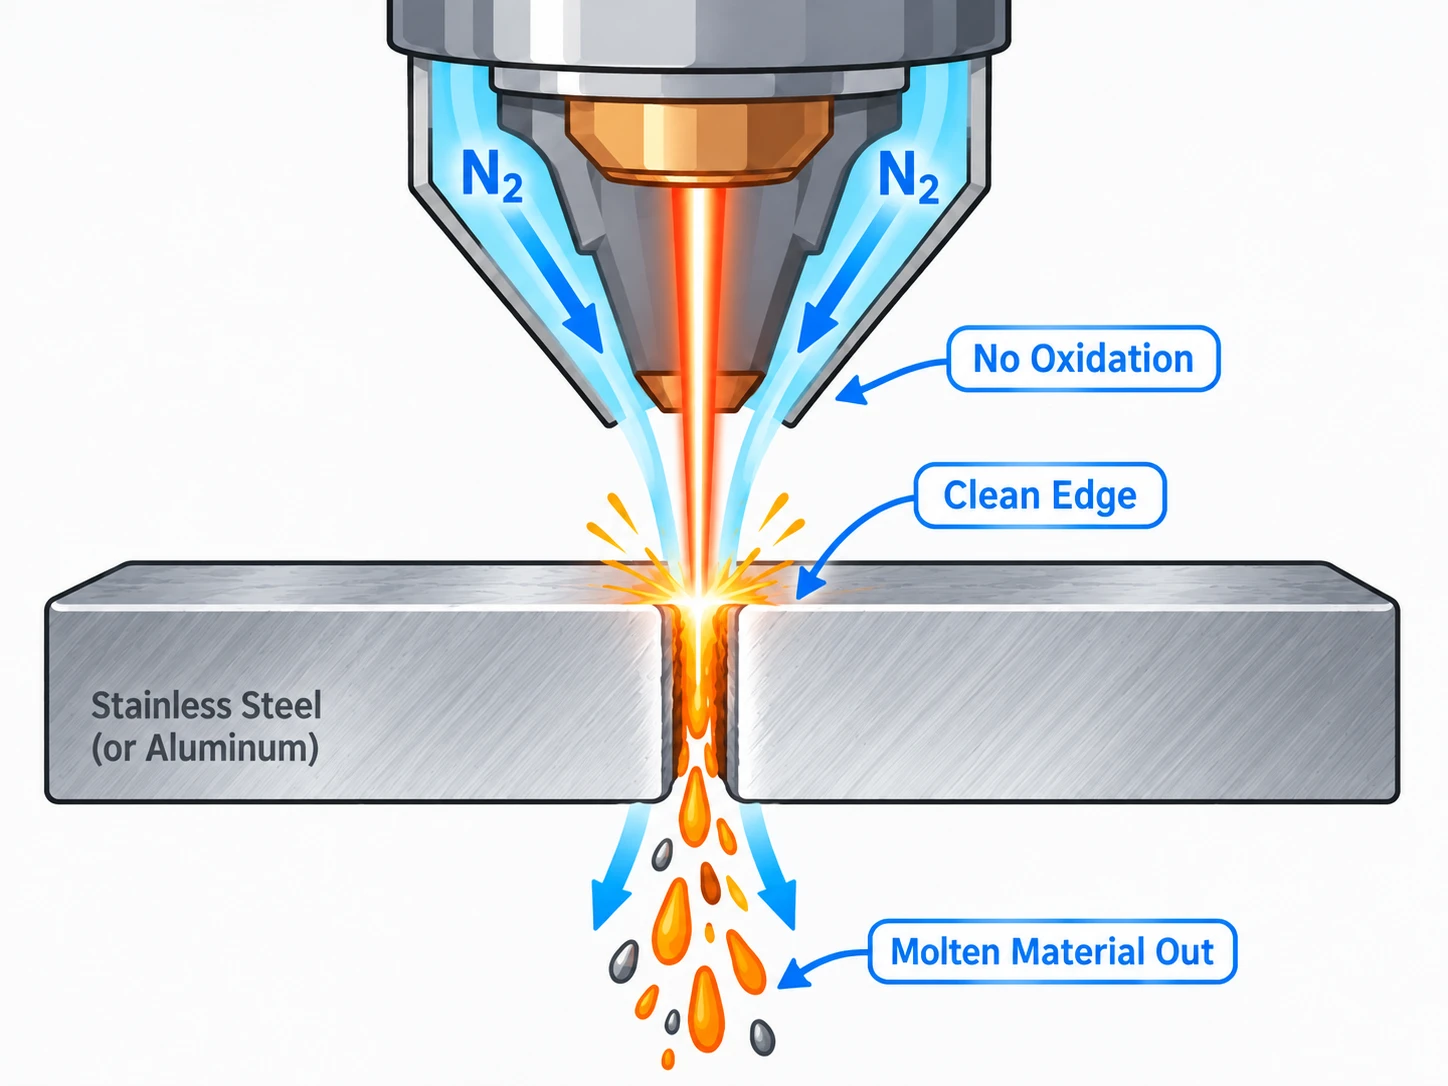
L’azote comme gaz d’assistance contribue à obtenir des bords de coupe propres, brillants et peu oxydés.
Comme l’énergie de coupe est fournie par le laser, une puissance laser et une pression de gaz suffisantes deviennent de plus en plus importantes à mesure que l’épaisseur du matériau augmente.
Le principal inconvénient est la consommation de gaz et son coût.
Pour les ateliers qui consomment beaucoup d’azote, un approvisionnement en azote liquide en vrac ou un générateur d’azote sur site peut être intéressant.
| Exigence de coupe | Azote |
|---|---|
| Acier inoxydable | Recommandé |
| Aluminium | Recommandé |
| Bord brillant et propre | Très bon choix |
| Bord sans oxyde | Très bon choix |
| Réduire les opérations de finition | Très bon choix |
| Coût du gaz d’assistance le plus faible | Généralement pas la meilleure option |
L’azote est privilégié lorsque l’obtention de bords propres, brillants et peu oxydés est prioritaire.
En résumé : choisissez l’azote lorsque la qualité des bords et la maîtrise de l’oxydation sont plus importantes que la réduction du coût du gaz d’assistance.
L’air comprimé peut également servir de gaz d’assistance dans de nombreuses applications de découpe des métaux au laser à fibre. Comme l’air contient environ 78 % d’azote et 21 % d’oxygène, son comportement en découpe se situe entre celui de l’azote pur et celui de l’oxygène pur.
Cette solution est particulièrement intéressante pour les utilisateurs qui souhaitent réduire leur dépendance aux gaz de coupe achetés.
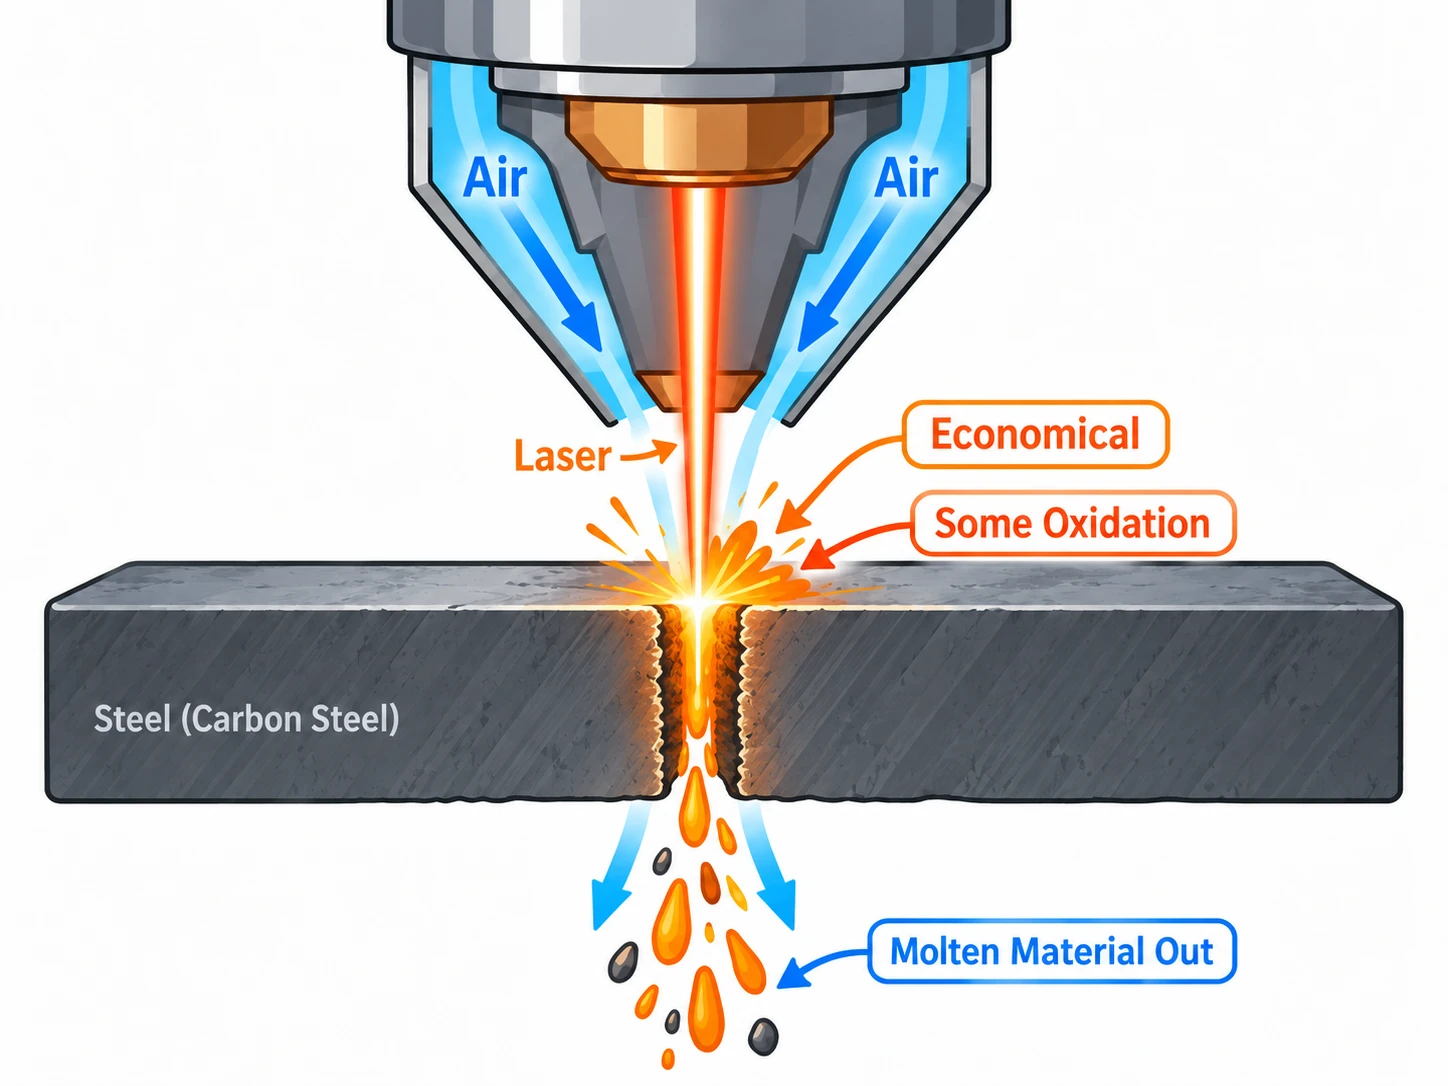
L’air comprimé constitue une solution économique de gaz d’assistance pour les applications adaptées de découpe des métaux au laser à fibre.
L’air comprimé peut donc offrir de bons résultats dans les applications adaptées, mais il ne produit généralement pas des bords aussi exempts d’oxyde que l’azote de haute pureté.
Bien que l’air comprimé puisse réduire les coûts liés à l’achat de gaz, il ne faut donc pas le considérer comme un gaz de coupe totalement « gratuit ».
| Exigence de coupe | Air comprimé |
|---|---|
| Réduire le coût du gaz d’assistance | Très bon choix |
| Production sur tôles fines / moyennes | Adapté |
| Acier inoxydable | Adapté si une légère oxydation est acceptable |
| Aluminium | Adapté selon les exigences de finition des bords |
| Bord totalement exempt d’oxyde | Peu adapté |
| Exigences esthétiques élevées pour les bords | L’azote est généralement préférable |
L’air comprimé est une solution pratique lorsque le coût du gaz d’assistance compte davantage que l’obtention d’un bord totalement exempt d’oxyde.
En résumé : choisissez l’air comprimé lorsque la réduction des coûts d’exploitation est prioritaire et que l’application peut tolérer une certaine oxydation ou décoloration des bords.
Le gaz d’assistance influence directement le bord obtenu avec une machine de découpe laser à fibre pour métaux. Les principales différences entre l’oxygène, l’azote et l’air comprimé concernent l’oxydation, l’aspect des bords, les opérations de finition et le coût.
| Critère | Oxygène (O₂) | Azote (N₂) | Air comprimé |
|---|---|---|---|
| Oxydation des bords | Élevée | Très faible | Faible à modérée |
| Aspect des bords | Plus foncés, oxydés | Brillants et propres | Généralement propres, mais une certaine décoloration peut survenir |
| Acier au carbone | Très adapté | Possible lorsque des bords sans oxyde sont nécessaires | Adapté à certaines applications |
| Acier inoxydable | Généralement peu adapté pour obtenir des bords propres | Très adapté | Adapté si une légère oxydation est acceptable |
| Aluminium | Généralement peu adapté | Très adapté | Adapté aux applications appropriées |
| Opérations de finition | Un retrait des oxydes peut être nécessaire | Généralement minimes | Dépendent de la finition requise |
| Coût du gaz d’assistance | Modéré | Généralement le plus élevé | Généralement le plus faible en production régulière |
| Idéal pour | La découpe de l’acier au carbone | Les bords de haute qualité sans oxyde | La découpe générale à coût maîtrisé |
Différences de qualité de coupe, d’oxydation, de finition et de coût entre l’oxygène, l’azote et l’air comprimé.
Si la qualité des bords est la priorité principale, l’azote donne généralement le meilleur résultat, car il minimise l’oxydation.
Si la capacité de découpe de l’acier au carbone est prioritaire, l’oxygène est souvent le meilleur choix.
Si la réduction des coûts d’exploitation compte davantage que l’obtention d’un bord totalement exempt d’oxyde, l’air comprimé peut constituer une solution pratique.
Le meilleur gaz d’assistance dépend donc des exigences de la pièce finie, et pas simplement du gaz qui permet la coupe la plus rapide ou la moins coûteuse.
Le meilleur gaz d’assistance dépend fortement du métal à découper. Pour la plupart des applications de découpe laser à fibre des métaux, l’oxygène est couramment privilégié pour l’acier au carbone, tandis que l’azote est préféré pour l’acier inoxydable et l’aluminium lorsque des bords propres et sans oxyde sont nécessaires. L’air comprimé peut constituer une solution moins coûteuse lorsqu’une légère oxydation est acceptable.
| Métal | Gaz d’assistance privilégié | Alternative | Raison principale |
|---|---|---|---|
| Acier au carbone / acier doux | Oxygène | Air comprimé / azote | L’oxygène favorise la réaction de coupe et la découpe des aciers plus épais |
| Acier inoxydable | Azote | Air comprimé | Bords propres, brillants et peu oxydés |
| Aluminium | Azote | Air comprimé | Bords plus propres avec moins d’oxydation |
| Laiton | Azote | Dépend du procédé | Aide à limiter l’oxydation et à préserver la qualité des bords |
| Cuivre | Dépend du procédé | N₂ / O₂ selon un procédé validé | Le comportement en coupe dépend fortement de la machine et des paramètres du procédé |
Points de départ recommandés pour choisir le gaz d’assistance selon le type de métal.
L’oxygène est généralement le premier choix pour l’acier au carbone et l’acier doux.
Choisissez l’oxygène lorsque :
Envisagez l’air comprimé pour les applications adaptées sur tôles plus fines lorsque la réduction des coûts d’exploitation est plus importante que l’obtention d’un bord sans oxyde.
L’azote peut également être utilisé lorsque l’oxydation doit être minimisée, mais les coûts de coupe et la puissance laser nécessaire peuvent être différents.
L’azote est généralement le gaz d’assistance privilégié pour l’acier inoxydable lorsque la qualité des bords est importante.
Choisissez l’azote lorsque vous avez besoin :
L’air comprimé constitue une solution pratique lorsque :
L’azote est couramment privilégié pour l’aluminium lorsqu’un bord propre et une faible oxydation sont nécessaires.
Choisissez l’azote pour :
Choisissez l’air comprimé lorsque :
Pour le laiton, l’azote est couramment utilisé lorsque la propreté de la coupe et la maîtrise de l’oxydation sont prioritaires.
Pour le cuivre, le choix du gaz d’assistance dépend davantage du procédé, car les performances de coupe peuvent varier considérablement selon l’épaisseur du matériau, la puissance laser, la tête de coupe et la configuration de la machine.
Pour les métaux réfléchissants :
En résumé : commencez par l’oxygène pour l’acier au carbone, l’azote pour l’acier inoxydable et l’aluminium lorsque des bords propres sont nécessaires, et l’air comprimé lorsque le coût compte davantage que l’obtention d’un bord totalement exempt d’oxyde.
Le gaz d’assistance influence bien plus que la qualité de coupe. La quantité d’oxydation laissée sur le bord peut également modifier le travail de nettoyage, de meulage ou de préparation de surface nécessaire avant l’étape suivante de production.
| Gaz d’assistance | État typique du bord | Conséquences pour la finition |
|---|---|---|
| Oxygène (O₂) | Bord oxydé | Un retrait des oxydes ou un nettoyage peut être nécessaire |
| Azote (N₂) | Bord propre et peu oxydé | Nécessite généralement moins de préparation des bords |
| Air comprimé | Une certaine oxydation ou décoloration est possible | Dépend des exigences de finition |
Le gaz d’assistance peut influencer directement les besoins de nettoyage et de finition en aval.
La découpe à l’oxygène peut laisser une couche d’oxyde sur les bords de l’acier au carbone.
Une préparation supplémentaire peut être nécessaire avant :
Selon la finition requise, cela peut impliquer un brossage, un meulage, un grenaillage ou d’autres méthodes de nettoyage.
L’azote minimise l’oxydation, ce qui peut réduire les opérations secondaires de préparation des bords.
Cette solution est utile lorsque :
L’air comprimé se situe généralement entre l’oxygène et l’azote.
Les opérations de finition dépendent :
Le point essentiel : le gaz d’assistance le moins cher n’est pas toujours la solution la moins coûteuse pour la pièce finie. Le coût du gaz doit être évalué en tenant compte du nettoyage et des opérations de finition supplémentaires qu’il peut entraîner.
Le gaz d’assistance peut représenter un coût d’exploitation important pour une machine de découpe laser à fibre pour métaux, en particulier en production continue. Le coût réel dépend de la consommation de gaz, des prix locaux, de l’épaisseur du matériau, du temps de coupe et du mode d’approvisionnement.
L’oxygène est couramment fourni sous les formes suivantes :
La consommation d’oxygène dépend des conditions de coupe, mais la découpe à l’oxygène fonctionne généralement à une pression plus faible que la découpe à l’azote haute pression.
Les principaux facteurs de coût comprennent :
Pour une découpe occasionnelle ou à faible volume, des bouteilles peuvent suffire. Une production plus importante peut justifier un système d’approvisionnement en vrac.
L’azote peut devenir l’un des principaux postes de dépense en gaz d’assistance pour la découpe laser à fibre, car une coupe propre nécessite souvent une pression et un débit de gaz élevés.
Les options courantes d’approvisionnement en azote comprennent :
Plus le volume de production augmente, plus la stratégie d’approvisionnement en azote devient importante.
| Approvisionnement en azote | Adapté à | Principal point à considérer |
|---|---|---|
| Bouteilles | Découpe occasionnelle | Solution simple, mais capacité limitée |
| Cadres de bouteilles | Production faible à moyenne | Capacité supérieure, mais remplacement fréquent toujours nécessaire |
| Azote liquide en vrac | Production à grand volume | Approvisionnement fiable, mais nécessite une infrastructure de réservoir et de fournisseur |
| Générateur d’azote | Utilisation régulière à long terme | Investissement initial plus élevé, dépendance réduite aux livraisons de gaz |
Options courantes d’approvisionnement en azote selon le volume de production au laser à fibre.
Un générateur d’azote peut être intéressant lorsque la consommation est constamment élevée, mais la décision doit reposer sur l’utilisation réelle, la pureté requise, la pression, le coût de l’équipement et les prix locaux du gaz.
L’air comprimé peut réduire les coûts d’achat de gaz, car il est produit sur site.
Toutefois, la découpe à l’air comprimé n’est pas gratuite. Les coûts comprennent :
L’air doit également être propre et sec afin de protéger le système de coupe et de maintenir des performances stables.
Pour les applications adaptées, l’air comprimé peut offrir des coûts récurrents de gaz d’assistance inférieurs à ceux de l’azote ou de l’oxygène achetés.
| Option | Coût initial | Coût récurrent | Application idéale |
|---|---|---|---|
| Bouteilles d’oxygène | Faible | Modéré | Découpe occasionnelle de l’acier au carbone |
| Bouteilles d’azote | Faible | Élevé en cas de consommation importante | Découpe propre à faible volume |
| Azote en vrac | Infrastructure plus coûteuse | Coût unitaire inférieur à grande échelle | Production à grand volume |
| Générateur d’azote | Élevé | Coût d’achat du gaz réduit à long terme | Production régulière nécessitant beaucoup d’azote |
| Système d’air comprimé | Moyen à élevé | Électricité + maintenance | Découpe régulière sensible aux coûts |
Les solutions d’approvisionnement en gaz d’assistance diffèrent par l’investissement initial, les coûts récurrents et le volume de production auquel elles conviennent.
Le prix du gaz le plus bas ne garantit pas le coût total le plus faible pour la pièce finie. Le nettoyage des bords, les opérations de finition, la livraison du gaz, l’électricité et la maintenance de l’équipement doivent également être pris en compte.
Le choix entre l’oxygène, l’azote et l’air comprimé doit commencer par le matériau et la qualité de bord requise, et non par le seul prix du gaz.
Voici un point de départ pratique :
Il s’agit de points de départ et non de règles universelles. L’épaisseur et la qualité de coupe requise peuvent modifier le meilleur choix.
Déterminez si la pièce finie nécessite :
Si l’absence d’oxyde sur les bords est importante, l’azote est généralement le meilleur choix.
Si une certaine oxydation est acceptable, l’oxygène ou l’air comprimé peuvent offrir un meilleur rapport coût-performance.
Le choix du gaz d’assistance peut évoluer lorsque l’épaisseur du matériau augmente.
Par exemple :
Faites toujours correspondre le choix du gaz aux paramètres de coupe testés de la machine.
Examinez les opérations qui suivent la découpe :
Un procédé de coupe peu coûteux peut finalement revenir plus cher s’il entraîne des opérations supplémentaires de nettoyage ou de finition.
Ne comparez pas uniquement le prix d’achat du gaz.
Prenez en compte :
| Votre priorité | Point de départ recommandé |
|---|---|
| Découpe de l’acier au carbone | Oxygène |
| Acier au carbone plus épais | Oxygène |
| Bord propre sur acier inoxydable | Azote |
| Bord propre sur aluminium | Azote |
| Minimiser l’oxydation | Azote |
| Réduire le coût du gaz d’assistance | Air comprimé |
| Réduire les livraisons d’azote | Air comprimé ou générateur d’azote |
| Réduire les opérations de finition | Azote |
| Équilibrer le coût et une qualité de bord acceptable | Air comprimé |
Guide rapide de sélection du gaz d’assistance selon les priorités de coupe.
En résumé : choisissez le gaz d’assistance selon le matériau → l’épaisseur → la qualité des bords → les opérations en aval → le coût total de production. Aucun gaz n’est idéal pour toutes les applications de découpe laser à fibre des métaux.
La machine de découpe laser à fibre pour métaux Thunder AccuMetal prend en charge plusieurs gaz d’assistance, permettant aux utilisateurs d’adapter le processus de coupe au métal, à la qualité de bord requise et au coût d’exploitation.
| Gaz d’assistance | Utilisation typique sur AccuMetal | Avantage principal |
|---|---|---|
| Oxygène (O₂) | Acier au carbone / acier doux | Favorise une capacité de découpe accrue de l’acier au carbone |
| Azote (N₂) | Acier inoxydable, aluminium | Bords de coupe propres et peu oxydés |
| Air comprimé | Découpe générale adaptée des métaux | Contribue à réduire les coûts d’exploitation du gaz d’assistance |
Thunder AccuMetal prend en charge l’oxygène, l’azote et l’air comprimé pour répondre à différentes exigences de coupe.
Cette flexibilité permet aux utilisateurs de choisir entre :
Plutôt que d’utiliser un seul gaz pour toutes les tâches, les utilisateurs d’AccuMetal peuvent choisir le gaz d’assistance selon le matériau → la qualité des bords → le procédé en aval → le coût d’exploitation.
Le choix du gaz d’assistance adapté à une machine de découpe laser à fibre pour métaux dépend du matériau, de son épaisseur, de la qualité des bords requise, des opérations en aval et du coût total de production.
Il n’existe pas de gaz idéal pour toutes les applications. Le choix le plus pratique est celui qui fournit la qualité de coupe requise tout en maîtrisant les coûts de découpe et de finition.
Parlez à nos experts dès maintenant!
Veuillez laisser vos coordonnées afin que nous puissions mieux vous servir.
FAQ
Les machines de découpe métal laser fibre utilisent couramment l’oxygène, l’azote ou l’air comprimé comme gaz d’assistance. Le meilleur choix dépend du métal, de son épaisseur, de la qualité de chant recherchée et du coût de production.
Aucun n’est universellement meilleur. L’oxygène est généralement mieux adapté à l’acier au carbone et à l’acier doux, tandis que l’azote est privilégié lorsqu’un chant propre et sans oxydation est nécessaire, notamment sur l’acier inoxydable et l’aluminium.
L’azote est généralement privilégié pour l’acier inoxydable, car il limite l’oxydation et permet d’obtenir un chant plus propre et plus brillant. L’air comprimé peut constituer une alternative moins coûteuse lorsqu’une légère oxydation est acceptable.
L’oxygène est couramment utilisé pour l’acier au carbone et l’acier doux. Sa réaction avec le métal chaud libère de l’énergie supplémentaire qui soutient la découpe, mais produit un chant oxydé.
Oui. L’air comprimé peut être utilisé pour certaines applications sur inox et peut réduire le coût du gaz. Le chant peut toutefois présenter davantage d’oxydation ou de décoloration qu’avec l’azote.
Oui. L’air comprimé peut convenir à certaines applications sur aluminium lorsque le coût d’exploitation est plus important qu’un chant totalement sans oxydation. L’azote est généralement privilégié lorsque la qualité du chant est prioritaire.
L’air comprimé peut réduire le coût des gaz achetés puisqu’il est produit sur site. Le coût total comprend toutefois le compresseur, l’électricité, le sécheur, la filtration et la maintenance.
L’azote limite l’oxydation tout en expulsant le métal fondu du trait de coupe. Il permet ainsi d’obtenir un chant plus propre, plus brillant et faiblement oxydé, en particulier sur l’acier inoxydable et l’aluminium.
Pour l’acier au carbone et l’acier doux, l’oxygène peut soutenir la découpe en réagissant avec le métal chauffé et en libérant de l’énergie thermique supplémentaire. Cet effet est particulièrement utile pour l’acier plus épais, mais il produit également un chant oxydé.
Pas nécessairement. Des bouteilles ou un approvisionnement en azote liquide peuvent suffire pour une production à faible volume. Un générateur d’azote sur site devient plus intéressant lorsque la consommation est régulièrement élevée et que la réduction de la dépendance aux livraisons peut justifier l’investissement supplémentaire.
BESOIN D’AIDE POUR TROUVER LA BONNE SOLUTION ?
Échangez avec notre équipe pour obtenir des recommandations de machines, des conseils d’application et un accompagnement adaptés à vos besoins.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


