


Comment améliorer l'efficacité de la découpe laser: techniques pratiques pour une production plus rapide et plus propre
 2022-09-06


Série Bolt
Machine de gravure laser professionnelle de haute précision

Série Nova
Machine de découpe laser CO₂ grand format à tube en verre

Série Nova Plus
Découpeuse laser CO₂ RF professionnelle

Série Titan
Système laser CO₂ RF de qualité industrielle

Série Titan Pro
Système laser industriel à double source CO₂ RF et MOPA


Qu'est-ce que vous cherchez POUR?
Recherche à travers les produits, les articles de blog, le contenu de support et les ressources.

Comment améliorer l'efficacité de la découpe laser: techniques pratiques pour une production plus rapide et plus propre
2022-09-06

Les machines de découpe laser sont largement utilisées dans le traitement de la tôle, la signalisation, la fabrication, le prototypage et de nombreux flux de production de précision. La méthode de coupe affecte directement la productivité, la qualité de la pièce, l'utilisation des matériaux et le coût de production final. Pour les usines et les ateliers qui traitent de nombreuses pièces chaque jour, l'amélioration de l'efficacité de la découpe au laser ne consiste pas seulement à couper plus rapidement-il s'agit également de réduire le mouvement au ralenti, d'améliorer la stratégie de perçage, d'éviter les déformations et de réduire les déchets matériels.
Un processus de découpe laser à haute efficacité dépend de la coopération de la puissance laser, de la focalisation optique, de la planification du chemin de coupe, du gaz auxiliaire, de la méthode de perçage, du support matériel et du contrôle du mouvement de la machine. En optimisant ces zones, les utilisateurs peuvent améliorer la vitesse de coupe, réduire les temps d'arrêt, protéger la tête de coupe et obtenir des pièces plus propres avec moins de défauts.
Les améliorations les plus précieuses de la découpe laser proviennent souvent des détails du processus: réduction des déplacements à vide, contrôle de la chaleur pendant le perçage, maintien de petites pièces stables, sélection de la bonne stratégie de trou et choix des points de perçage avec soin.
La découpe laser offre des avantages majeurs par rapport à de nombreuses méthodes traditionnelles de sous-cotation et de traitement des feuilles. Comparé au cisaillement, à la coupe de fil, au profilage, à la coupe de flamme, et à la coupe waterjet, la coupe de laser peut fournir les kerfs lisses, les dimensions précises, la vitesse de traitement rapide, à faible bruit, moins de fumée et de poussière, et la capacité de couper des formes complexes.
Pour les plaques d'acier et autres matériaux en feuille, en particulier lors du traitement de nombreuses pièces imbriquées, l'itinéraire de coupe et la stratégie de processus peuvent influencer à la fois le temps de traitement et le rendement du matériau. Une petite amélioration dans chaque partie peut créer des économies significatives sur les lots de production répétés.
Une machine de découpe laser utilise un faisceau laser très concentré pour chauffer localement le matériau. Le générateur de laser émet le faisceau, et le système de chemin optique le concentre dans un très petit point. Dans de nombreux processus de découpe laser, le point focalisé peut atteindre un diamètre minimum inférieur à 0,1mm, créant ainsi une densité d'énergie très élevée au point de coupe.
Lorsque la tête de coupe se déplace le long du trajet programmé, le matériau absorbe l'énergie du laser. La température de surface augmente rapidement jusqu'à ce que le matériau atteigne son point de fusion et commence à se liquéfier. Au cours de ce processus, des cavités se forment le long du chemin de coupe et le faisceau laser continue à se déplacer à travers le contour.
Le gaz auxiliaire est une partie importante du processus de découpe laser. Différents matériaux et objectifs de coupe peuvent nécessiter différents gaz auxiliaires. En général, le gaz auxiliaire prend en charge deux fonctions clés.
La vitesse de coupe n'est qu'une partie de la productivité. Une machine peut couper rapidement mais perdre encore du temps par levage inutile, longue course à vide, le perçage répété, les défauts liés à la chaleur, ou les collisions avec des pièces instables. Pour cette raison, la découpe laser efficace doit être comprise comme un processus complet, pas simplement un réglage de vitesse plus élevé.
| Zone d'optimisation | Bénéfice Efficacité |
|---|---|
| Contrôle de voyage vide | Réduit le temps de mouvement sans coupure entre les contours. |
| Stratégie de piercing | Réduit la surcombustion, l'accumulation de chaleur et les retards de processus répétés. |
| Placement des micro-articulations | Empêche les petites pièces de basculer ou de heurter la tête de coupe. |
| Contrôle de coupe de Petit-trou | Améliore la qualité du trou lorsque le diamètre du trou approche ou tombe en dessous de l'épaisseur de la feuille. |
| Sélection du point de perçage | Améliore la qualité des bords et réduit les marques rugueuses sur le contour fini. |
Les méthodes communes de sous-cotation de feuille incluent le cisaillement, la coupe de fil, le profilage, la coupe de flamme, la coupe waterjet, et la coupe de laser. Chaque méthode a ses propres avantages, mais la découpe au laser est de plus en plus utilisée car elle prend en charge un traitement rapide, des dimensions précises, des découpes plus lisses, un faible bruit et une découpe de contour complexe.
Dans la production pratique, l'efficacité de la découpe laser peut être améliorée grâce à des techniques de processus qui réduisent les mouvements inutiles, contrôlent la chaleur et maintiennent la pièce stable. Les méthodes suivantes sont particulièrement utiles lors de la découpe de nombreux contours, feuilles épaisses, petites pièces ou formes sujettes à la déformation.
Le saut de grenouille est une méthode de mouvement de vide-course utilisée dans la coupe de laser. Dans une séquence de coupe normale, la machine peut finir de couper le contour A, soulever la tête de coupe à une hauteur sûre, se déplacer horizontalement jusqu'au contour B, abaisser la tête de coupe, puis recommencer à couper. Le mouvement de A à B est appelé voyage vide parce que la machine se déplace mais ne coupe pas.
Dans le voyage vide traditionnel, la tête de coupe accomplit habituellement trois mouvements distincts: se soulever, se déplacer à plat et s'abaisser. Cette séquence crée un temps de non-coupe supplémentaire. Le saut de grenouille améliore cela en reliant les actions de levage, de mouvement, d'abaissement et de réouverture dans un mouvement plus continu.
Pendant le saut de grenouille, la tête de coupe se lève tout en se déplaçant vers le contour suivant, puis s'abaisse à l'approche de la position de coupe suivante. Le mouvement ressemble à un saut de grenouille, c'est pourquoi cette méthode est appelée le saut de grenouille. En réduisant le temps séparé d'up-and-down, les aides de saut de grenouille raccourcissent le voyage vide et améliorent l'efficacité de traitement globale.
Meilleur cas d'utilisation: le saut de grenouille est particulièrement utile lorsqu'un programme de coupe contient de nombreux contours séparés ou des parties répétées, car la réduction du déplacement vide entre les contours peut économiser un temps de traitement total significatif.
Le perçage concentré, également appelé pré-perçage, est un processus d'usinage dans lequel toutes les opérations de perçage sont terminées avant le début du processus de coupe. Cette fonction n'est pas disponible sur toutes les machines de découpe laser, mais elle peut être utile pour couper des feuilles plus épaisses.
Dans un procédé classique, le laser peut percer et découper le contour 1, puis percer et découper le contour 2, et continuer ce motif sur la feuille. En perçage concentré, la machine perce d'abord tous les contours sur toute la feuille, revient au point de départ, puis coupe tous les contours.
Bien que le perçage concentré puisse augmenter la longueur totale de la trajectoire d'usinage, il peut aider à éviter la surchauffe autour du point de perçage. Ceci est particulièrement utile pour la découpe de plaques épaisses car la chaleur peut s'accumuler pendant le perçage. En complétant d'abord tous les piercings, puis en revenant à la coupe, le matériau autour de chaque point de perçage a plus de temps pour refroidir.
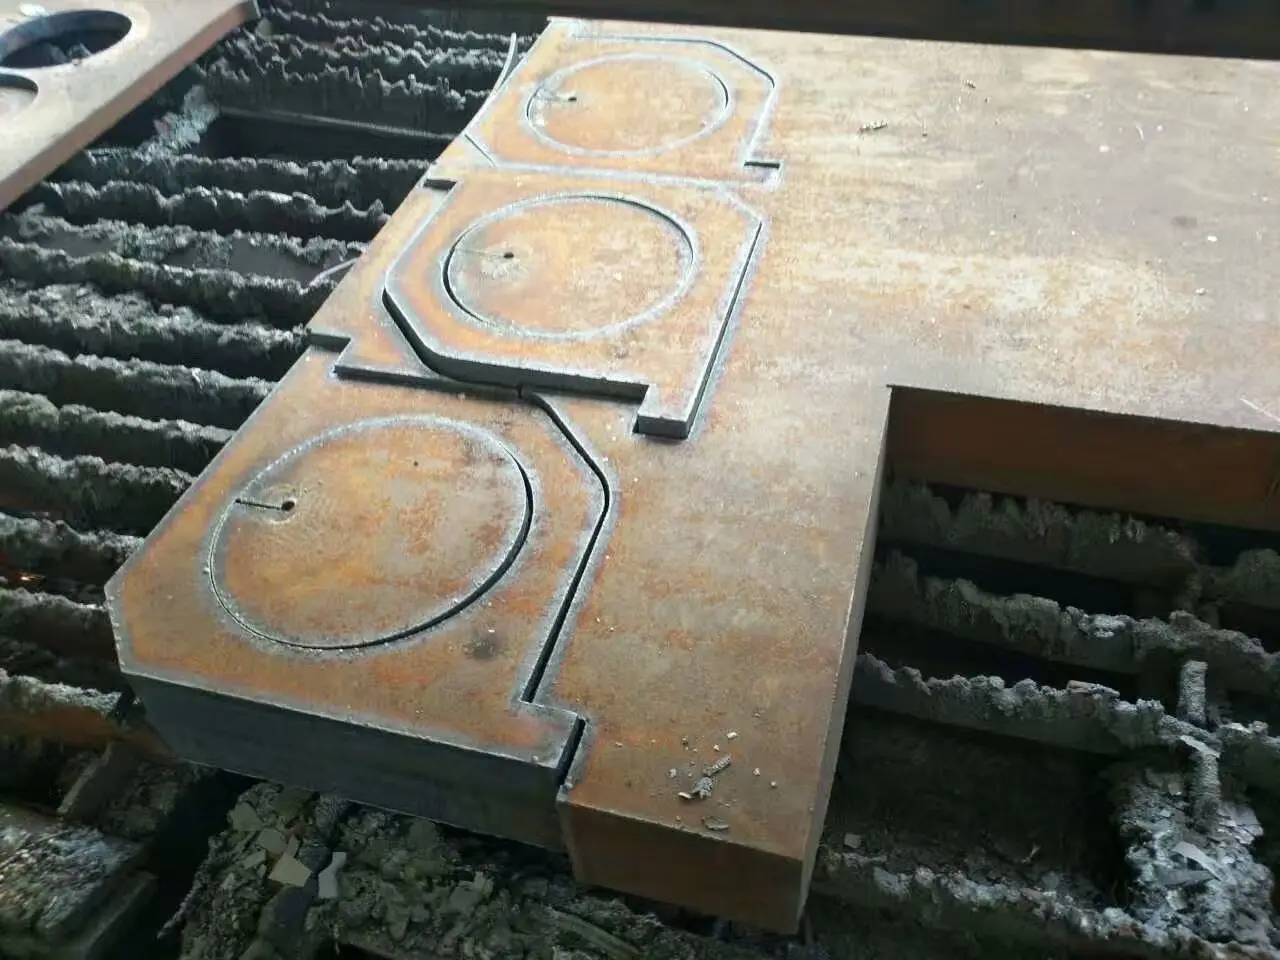
Pendant la découpe au laser, la feuille est soutenue par des barres de support dentelées. Lorsqu'une pièce coupée est trop petite, elle peut tomber à travers les espaces entre les barres de support. Lorsqu'une pièce est plus grande mais instable, elle peut basculer, se déplier ou se déséquilibrer. Une tête de coupe à grande vitesse peut alors entrer en collision avec la pièce, provoquant des temps d'arrêt ou même des dommages.
Les micro-joints résolvent ce problème en laissant de petites connexions non coupées entre la pièce et le matériau environnant. Pendant la programmation, le contour fermé est déconnecté à des endroits sélectionnés afin que la pièce finie reste attachée à la feuille au lieu de tomber ou de basculer immédiatement.
La distance typique de micro-joint est d'environ 0,2mm à 1mm. La valeur correcte dépend de l'épaisseur de la feuille, de la longueur du contour, de la forme de la pièce et de la stabilité nécessaire pendant la coupe. En général, des feuilles plus épaisses peuvent utiliser des distances de déconnexion plus petites, tandis que des feuilles plus minces peuvent nécessiter des distances de déconnexion plus grandes.
Les petits trous sont l'une des caractéristiques les plus difficiles à couper proprement, en particulier lorsque le diamètre du trou est inférieur à l'épaisseur de la feuille. Lorsque le diamètre est trop petit par rapport à l'épaisseur de la plaque, la coupe devient plus difficile, la qualité du trou peut diminuer et une déformation peut se produire.
Dans de nombreux flux de production, le diamètre du trou doit être pris en compte avec l'épaisseur du matériau avant de programmer le chemin de coupe. Le tableau suivant résume la relation empirique entre la taille du trou et l'épaisseur de la plaque décrite dans les notes sur le processus source.
| État de la plaque | Guide de diamètre de trou recommandé |
|---|---|
| Plaque d'acier au carbone ≤ 8mm | Le diamètre du trou ne doit pas être inférieur à l'épaisseur de la feuille. |
| Plaque d'acier au carbone ≤ 10mm | Le diamètre du trou ne doit pas être inférieur à 1,2 fois l'épaisseur de la feuille. |
| Plaque mince ≤ 4mm | Le diamètre du trou ne doit pas être inférieur à l'épaisseur de la feuille. |
| Épaisseur de la plaque ≥ 4mm | Le diamètre du trou ne doit pas être inférieur à 1,2 fois l'épaisseur de la plaque. |
Lors de la coupe de petits trous dans des plaques épaisses, le perçage d'impulsion peut concentrer l'énergie et brûler à travers la feuille. Cependant, ce processus peut rendre le trou difficile à contrôler si l'accumulation de chaleur est trop élevée. Grâce à des tests de processus répétés, la coupe par fusion peut aider à améliorer ce type de difficulté de coupe à petit trou.
Pour les trous ronds très petits, l'azote à haute pression peut être employé pour soutenir la coupe plus propre de fusion. Pour les plus grands trous ronds, l'oxygène peut être choisi selon les conditions de processus. Le choix correct dépend du type de matériau, de l'épaisseur, de la taille du trou, des exigences de qualité des bords et des paramètres de coupe de la machine.
Pendant la découpe au laser, le faisceau laser irradie d'abord le matériau en continu pour former un petit cratère. Le flux d'air coaxial avec le faisceau laser élimine le matériau en fusion et crée un petit trou. Ce trou devient le point de départ pour la coupe de contour, semblable au trou de filetage utilisé dans la coupe de fil.
Le point de perçage est important parce que le faisceau laser change souvent de direction rapidement lorsqu'il passe de l'étape de perçage à l'étape de découpe de contour. Si la direction du faisceau change trop brusquement sur une courte distance, la section coupée peut présenter une surface plus rugueuse près du point de départ.
La découpe au laser est un processus détaillé. Différents matériaux, épaisseurs, tailles de pièces et formes de contours nécessitent des stratégies différentes. Le flux de travail le plus efficace est généralement construit en testant, en enregistrant et en améliorant progressivement les paramètres de processus.
L'amélioration de l'efficacité de la découpe laser nécessite plus qu'une augmentation de la vitesse. Dans la production réelle, le processus est complexe et délicat, avec de nombreuses formes de pièces, épaisseurs de tôle, matériaux et exigences de qualité. Les opérateurs doivent utiliser une combinaison de techniques de coupe pour améliorer la productivité tout en maintenant une qualité de pièce stable.
Le saut de grenouille réduit le temps de trajet à vide. Le piercing concentré aide à réduire la surcombustion sur des feuilles plus épaisses. Les micro-joints empêchent le basculement et la collision des pièces. Le contrôle de processus de Petit-trou améliore la qualité difficile de trou. Une sélection appropriée du point de perçage aide à réduire les marques rugueuses sur les contours finis.
En appliquant ces méthodes et en enregistrant en continu les résultats du processus, les utilisateurs de découpe au laser peuvent améliorer la productivité de la machine, réduire le gaspillage de matériaux et produire des pièces plus propres et plus cohérentes.
Améliorez votre flux de travail de découpe laser
Besoin d'aide pour choisir une machine de découpe laser ou améliorer votre flux de production? Contactez les experts de Thunder Laser pour des conseils pratiques.
Contactez-nousParlez à nos experts dès maintenant!
Veuillez laisser vos coordonnées afin que nous puissions mieux vous servir.
FAQS D'EFFICACITÉ DE COUPE LASER
Vous pouvez améliorer l'efficacité de la découpe au laser en réduisant les déplacements à vide, en optimisant la stratégie de perçage, en utilisant des micro-joints pour les pièces instables, en sélectionnant le gaz auxiliaire approprié et en choisissant des points de perçage appropriés.
Le saut de grenouille est une méthode de mouvement de vide-course où la tête de coupe se lève et s'abaisse tout en se déplaçant au prochain contour, réduisant le temps de mouvement de non-coupe.
Le perçage concentré complète toutes les opérations de perçage avant la coupe de contour, donnant à la chaleur plus de temps pour se dissiper et aidant à réduire la surcombustion autour des points de perçage.
Les micro-joints sont de petites connexions non coupées qui maintiennent les pièces attachées à la feuille environnante, ce qui empêche les petites pièces de tomber, de basculer ou de heurter la tête de coupe.
Les petits trous peuvent se déformer lorsque le diamètre du trou est trop petit par rapport à l'épaisseur de la feuille. La concentration de chaleur, la difficulté de perçage et le retrait des scories peuvent tous affecter la qualité du trou.
TROUVEZ LE LASER ADAPTÉ À VOTRE PROCHAIN PROJET
Découvrez les solutions Thunder Laser conçues pour différents matériaux, workflows et besoins de production.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


