


Problèmes courants de découpe laser et comment les résoudre
 2022-09-19


Série Bolt
Machine de gravure laser professionnelle de haute précision

Série Nova
Machine de découpe laser CO₂ grand format à tube en verre

Série Nova Plus
Découpeuse laser CO₂ RF professionnelle

Série Titan
Système laser CO₂ RF de qualité industrielle

Série Titan Pro
Système laser industriel à double source CO₂ RF et MOPA


Qu'est-ce que vous cherchez POUR?
Recherche à travers les produits, les articles de blog, le contenu de support et les ressources.

Problèmes courants de découpe laser et comment les résoudre
2022-09-19

Les machines laser ont atteint des niveaux de puissance de plus de 10 000 watts, rendant la découpe laser très efficace pour de nombreux besoins de production. Cependant, même avec un équipement puissant, les résultats de coupe peuvent parfois être insatisfaisants. Les problèmes courants comprennent les surfaces de coupe rugueuses, les stries visibles, les scories et les bavures.
Lorsque de mauvais résultats de coupe apparaissent, il est important de vérifier d'abord l'état de base de la machine. De nombreux problèmes de qualité de coupe sont causés par une contamination optique, un refroidissement instable, des problèmes de gaz ou des paramètres de coupe incorrects.
Avant d'ajuster les paramètres de coupe détaillés, inspectez les zones suivantes:
Si l'état de base de la machine est normal mais que la surface de coupe est encore médiocre, continuez le dépannage en fonction du défaut de coupe spécifique.
Les stries sur la surface de coupe sont souvent liées à la sélection de la buse, à la pression atmosphérique ou à la vitesse de coupe instable. Les facteurs suivants doivent être vérifiés en premier:
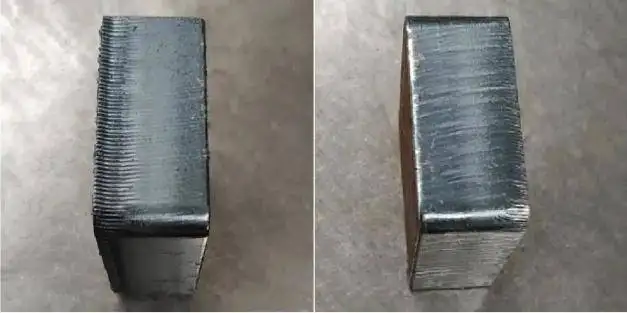
Les scories dures au bas de la surface de coupe sont généralement causées par le type de problème de paramètre opposé aux stries de surface. La position de mise au point, la taille de la buse, la pression atmosphérique et la qualité du matériau peuvent toutes affecter la formation de scories.
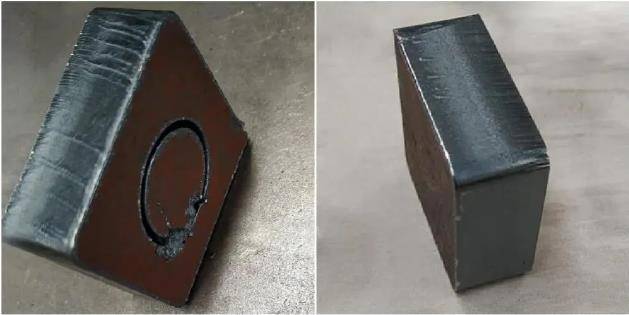
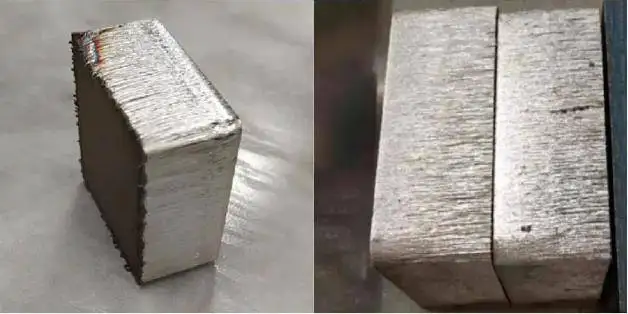
Les bavures au bas de la coupe sont généralement liées au diamètre de la buse, aux réglages de défocation et à une pression d'air insuffisante. Lorsque ces facteurs ne correspondent pas correctement, l'excès de matériau peut rester sur le bord.
La qualité de découpe au laser dépend d'une combinaison de l'état de la machine, de la sélection de la buse, de la pression atmosphérique, de la position de mise au point, de la vitesse de coupe, de la puissance, de la pureté du gaz et de la qualité du matériau. Lorsqu'un défaut apparaît, ajustez un facteur à la fois et comparez le résultat. Il est ainsi plus facile d'identifier la cause réelle et d'éviter des changements de paramètres inutiles.
Si la surface de coupe n'est toujours pas lisse après ces ajustements, passez en revue le manuel d'instructions de la machine et confirmez que les réglages sélectionnés correspondent aux exigences de matériau, d'épaisseur et de coupe.
Besoin d'aide pour améliorer vos résultats de découpe laser?
Contactez Thunder Laser pour en savoir plus sur les machines laser, la qualité de coupe et l'assistance pratique en matière de dépannage.
Contactez-nousParlez à nos experts dès maintenant!
Veuillez laisser vos coordonnées afin que nous puissions mieux vous servir.
FAQS DES PROBLÈMES DE COUPE LASER
Les stries sont souvent causées par un décalage des buses, une pression d'air excessive ou une vitesse de coupe inégale. Vérifiez la taille de la buse, réduisez la pression d'air si nécessaire et assurez-vous que la vitesse et la puissance sont correctement adaptées.
Essayez d'utiliser une buse plus grande, en ajustant la mise au point selon le manuel de la machine et en trouvant la pression d'air correcte. La qualité des matériaux peut également affecter la formation de scories.
Des bavures de fond peuvent apparaître lorsque le diamètre de la buse est trop petit, que la défocation négative ne convient pas ou que la pression d'air de coupe est trop faible.
La pression de l'air est un facteur important, mais vous devriez également vérifier les lentilles, la température de l'eau, le trajet du gaz, la buse, la mise au point, la vitesse et la puissance. Ajustez un facteur à la fois afin de pouvoir identifier la cause réelle.
Les lentilles sales, le refroidissement instable, la mauvaise pureté du gaz ou les fuites d'air peuvent affecter la qualité de coupe même lorsque les paramètres de coupe semblent corrects. Les contrôles de machine de base aident à éviter les changements inutiles de paramètre.
TROUVEZ LE LASER ADAPTÉ À VOTRE PROCHAIN PROJET
Découvrez les solutions Thunder Laser conçues pour différents matériaux, workflows et besoins de production.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


