


Guía de seguridad para el corte láser de fibra, riesgos, EPP y operación segura
 2026-09-24


Serie Bolt
Máquina láser de CO₂ RF profesional para grabado de alta precisión

Serie Nova
Máquina de corte láser CO₂ de gran formato con tubo de vidrio

Serie Nova Plus
Cortadora láser CO₂ RF profesional

Serie Nova Pro
Sistema profesional de corte y grabado láser

Serie Titan
Sistema láser CO₂ RF de grado industrial

Serie Titan Pro
Sistema láser industrial de doble fuente CO₂ RF y MOPA


¿Qué estás buscando ¿Para?
Buscar en productos, entradas de blog, contenido de soporte y recursos.

Guía de seguridad para el corte láser de fibra, riesgos, EPP y operación segura
2026-09-24

Una máquina de corte láser de fibra reúne en un mismo sistema de producción radiación óptica de alta energía, metal caliente, maquinaria en movimiento, energía eléctrica, gases de asistencia a alta presión y humos metálicos. Estos riesgos pueden controlarse de forma eficaz, pero solo cuando los sistemas de protección de la máquina, la instalación, el mantenimiento y los procedimientos de los operadores se consideran conjuntamente como parte del sistema de seguridad.
Esta guía explica los principales riesgos del corte de metal con láser de fibra, las funciones de seguridad que debe incorporar una máquina, cuándo puede ser necesario utilizar EPP y qué debe comprobarse antes, durante y después del corte.
Respuesta rápida: ¿es seguro el corte láser de fibra?
Sí, siempre que la máquina esté correctamente diseñada, instalada, mantenida y operada de acuerdo con su clasificación láser y con las instrucciones del fabricante. Los principales controles deben proceder de medidas de ingeniería como cerramientos, enclavamientos de seguridad, extracción, control de acceso y sistemas de emergencia. El EPP complementa estas medidas, pero no las sustituye.
Nota importante de seguridad
Esta guía proporciona información general con fines educativos. Siga siempre la etiqueta de la máquina, el manual de usuario, la evaluación de riesgos específica del lugar y la normativa local aplicable. Los trabajos de mantenimiento, la anulación de enclavamientos, los trabajos eléctricos o los procedimientos con haz abierto deben ser realizados únicamente por personal cualificado y autorizado.
El corte de metal con láser de fibra no implica un único riesgo. El haz de corte es solo una parte del conjunto; también deben controlarse el fuego, los humos, las piezas calientes, los gases de asistencia, la electricidad y los sistemas mecánicos en movimiento.
| Riesgo | Por qué es importante | Control principal |
|---|---|---|
| Radiación láser | La exposición directa o reflejada puede causar lesiones en los ojos o la piel | Cerramiento, enclavamientos y acceso controlado |
| Incendio y material caliente | Las chispas, el metal fundido, la escoria y las piezas calientes pueden incendiar materiales cercanos | Limpieza, supervisión y plan de respuesta ante incendios |
| Humos y partículas | El corte y los recubrimientos pueden generar contaminantes suspendidos en el aire | Extracción eficaz en la fuente y ventilación |
| Gas de asistencia | Alta presión; el oxígeno puede intensificar un incendio y el nitrógeno puede desplazar el oxígeno | Sistema de gas adecuado, ventilación y manipulación por personal capacitado |
| Energía eléctrica | Puede haber riesgos de alta tensión y energía almacenada dentro del sistema | Protecciones, aislamiento y servicio cualificado |
| Maquinaria en movimiento | Los ejes, puertas, mesas y sistemas de manipulación pueden provocar atrapamientos o aplastamientos | Protecciones, enclavamientos y zonas de operación seguras |
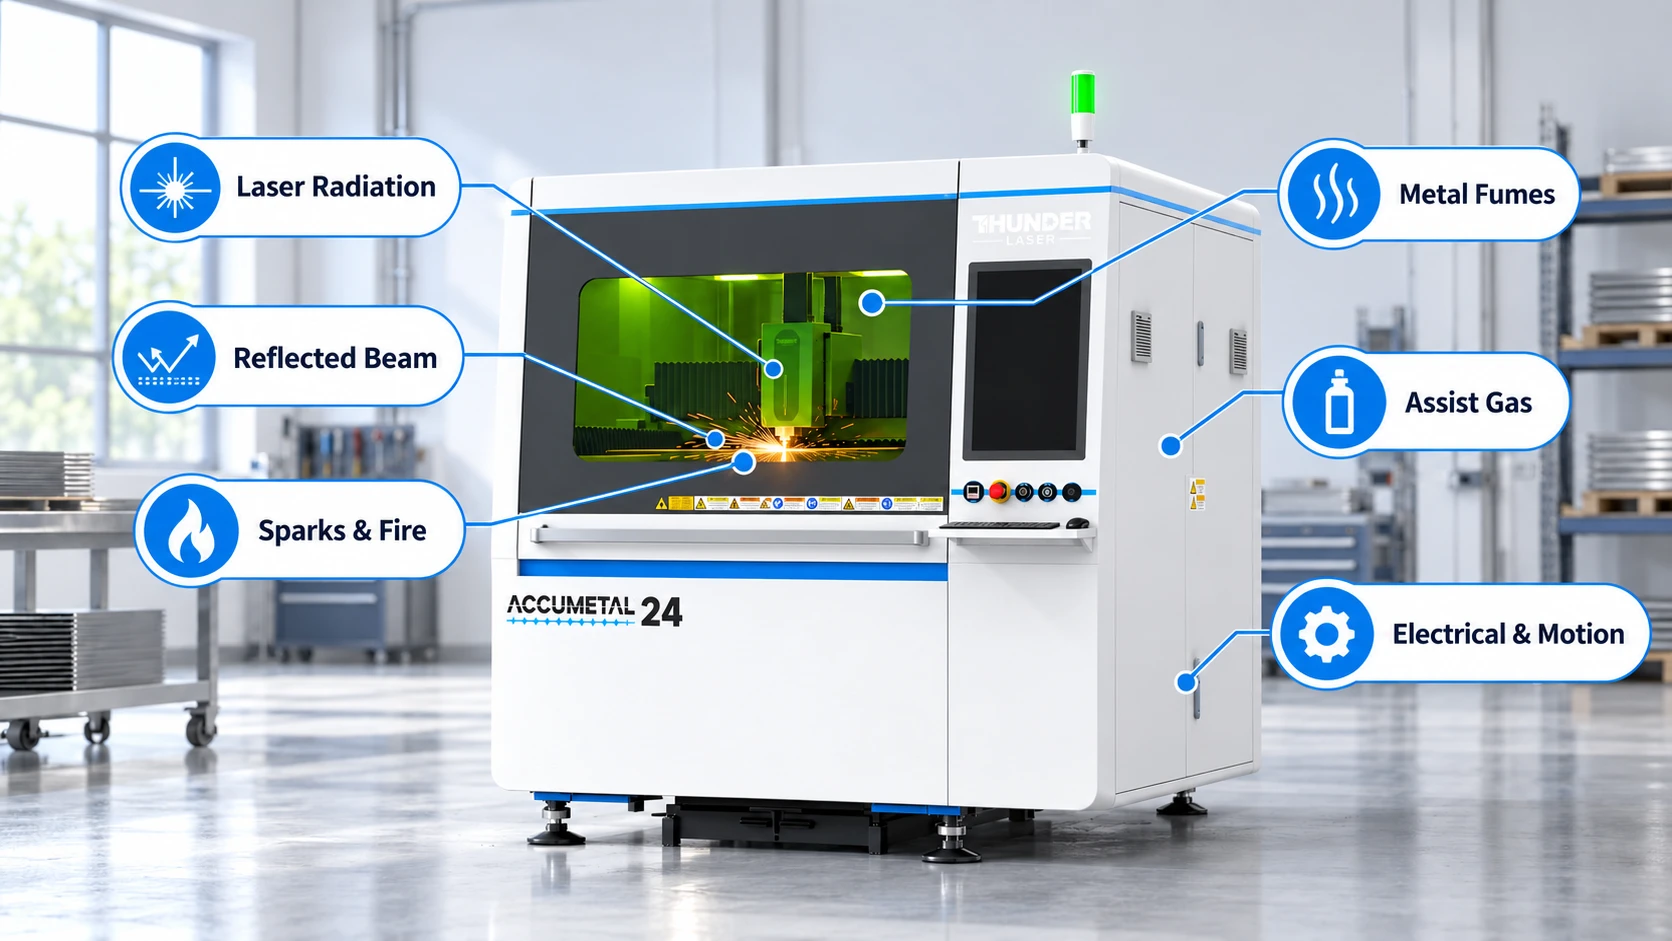
Los láseres industriales de fibra para corte suelen funcionar en el infrarrojo cercano, por lo que el haz de corte no es visible para el ojo humano. Esto hace que la evaluación visual no sea fiable: un operador no puede asumir que no existe peligro simplemente porque no vea un haz brillante. La FDA indica que los productos láser de Clase 4 pueden presentar riesgos para los ojos y la piel tanto por exposición directa como reflejada, además de poder generar riesgo de incendio.
Las superficies metálicas también pueden producir reflejos especulares. Por este motivo, el funcionamiento seguro depende del confinamiento del haz y de las protecciones de la máquina, y no de intentar evitar visualmente el haz.
El corte genera chispas, metal fundido, restos calientes y escoria. El riesgo de incendio aumenta cuando se acumulan residuos combustibles, se utilizan parámetros incorrectos, la extracción es deficiente o se almacenan materiales inflamables cerca de la máquina. Los operadores deben conocer el procedimiento de respuesta ante incendios de la instalación y mantener limpia la zona de corte.
El corte térmico puede generar humos metálicos, partículas de óxido y productos de descomposición procedentes de recubrimientos o tratamientos superficiales. La composición del material es importante: el acero inoxidable, el acero galvanizado, el metal pintado, las piezas chapadas y los recubrimientos desconocidos pueden requerir controles diferentes. Por eso, la extracción en la fuente es una medida de seguridad fundamental y no solo una función de limpieza.
El corte láser de fibra puede utilizar oxígeno, nitrógeno o aire comprimido a presiones elevadas. El oxígeno puede intensificar la combustión, mientras que el nitrógeno puede generar una atmósfera deficiente en oxígeno si se libera en un espacio mal ventilado. La máquina también contiene sistemas eléctricos y mecánicos que deben permanecer protegidos durante el funcionamiento normal. Los operadores no deben abrir armarios eléctricos, modificar circuitos de gas ni acceder a los sistemas internos de movimiento salvo que el procedimiento lo autorice expresamente.
La clase láser describe la radiación láser accesible de un producto en condiciones definidas. No debe deducirse únicamente de la potencia de la fuente. Una máquina puede contener internamente una fuente de corte de alta potencia y, al mismo tiempo, utilizar un cerramiento y enclavamientos que reduzcan la radiación accesible durante el funcionamiento normal.
IEC 60825-1 proporciona el marco internacional de clasificación de productos láser. En términos sencillos, los productos de Clase 1 presentan emisiones accesibles por debajo del límite de Clase 1 en las condiciones de clasificación; la Clase 2 se aplica a determinados láseres visibles y la Clase 4 representa la categoría de mayor riesgo. La etiqueta del producto y el manual, y no una denominación comercial simplificada, deben ser la referencia para la máquina concreta.
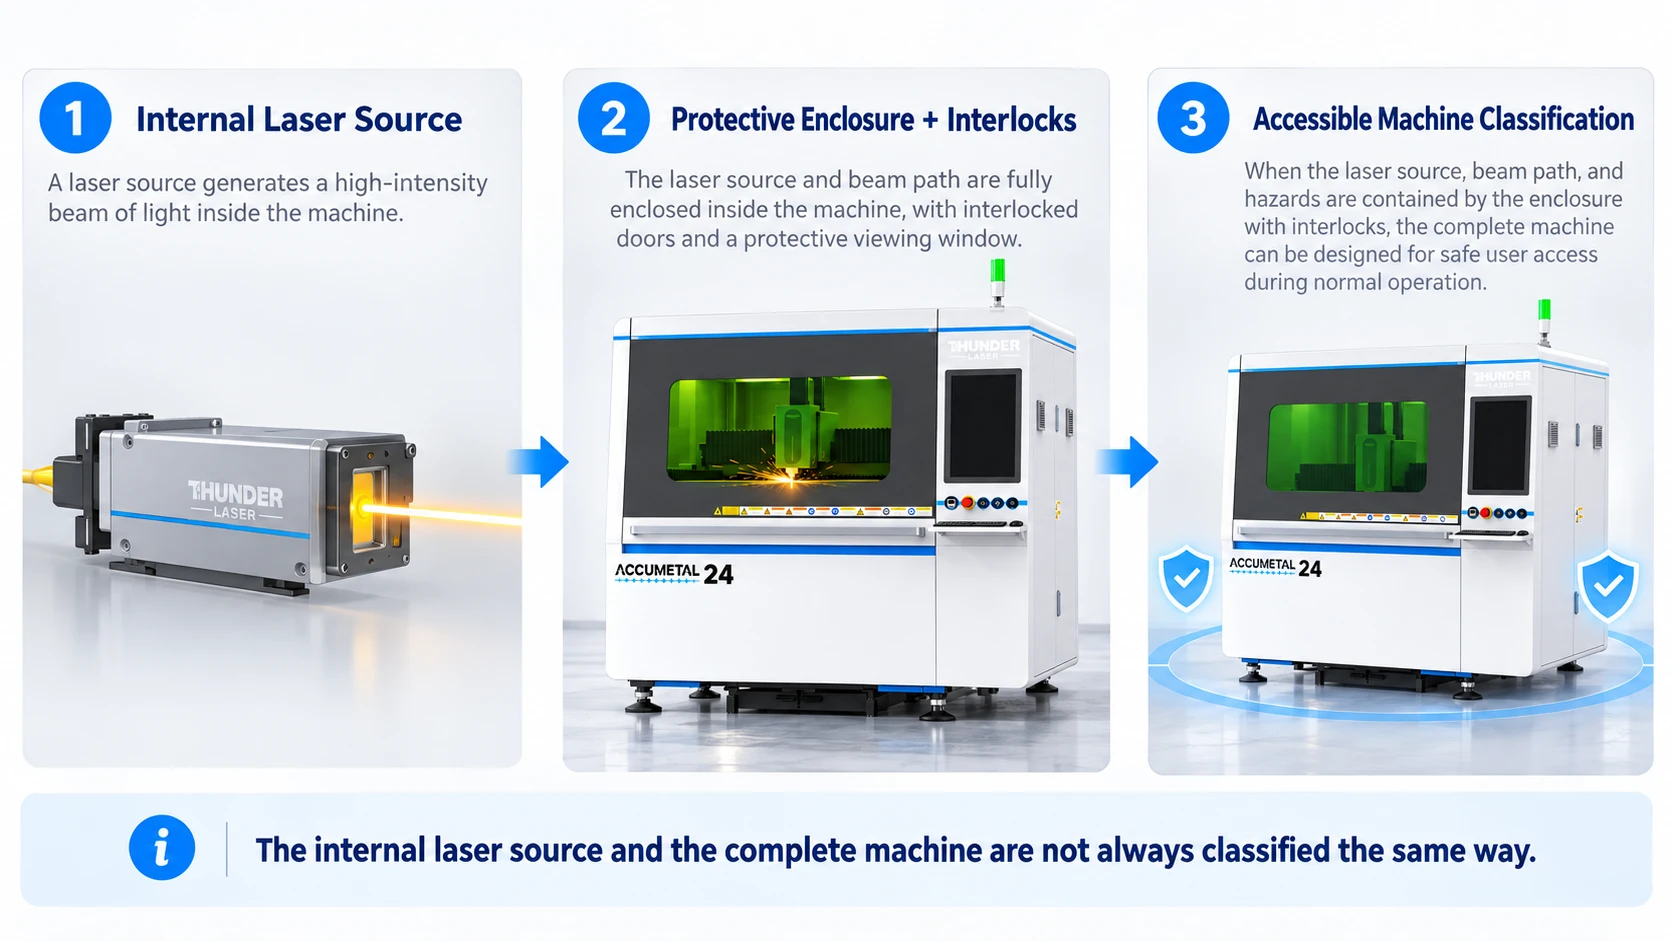
Un cerramiento de protección es una medida de ingeniería diseñada para contener la radiación peligrosa durante el uso normal. Los enclavamientos están diseñados para activar la respuesta de seguridad prevista por la máquina cuando se abre un punto de acceso protegido. MIT EHS advierte expresamente que manipular o anular los enclavamientos de una cortadora láser puede exponer a los usuarios a riesgos que el cerramiento está diseñado para controlar.
Consulte la etiqueta del producto, el manual de usuario y la documentación de conformidad suministrada con la máquina. También debe diferenciarse entre funcionamiento normal y mantenimiento o servicio: abrir zonas protegidas o realizar determinados trabajos autorizados puede modificar el nivel de riesgo accesible incluso si durante la producción normal el sistema está correctamente cerrado.
Una máquina más segura empieza por controles de ingeniería adecuados. Al evaluar una cortadora láser de fibra, no se limite a la potencia y la velocidad: analice también cómo controla la radiación, el movimiento, los humos, el riesgo de incendio y las condiciones anormales.
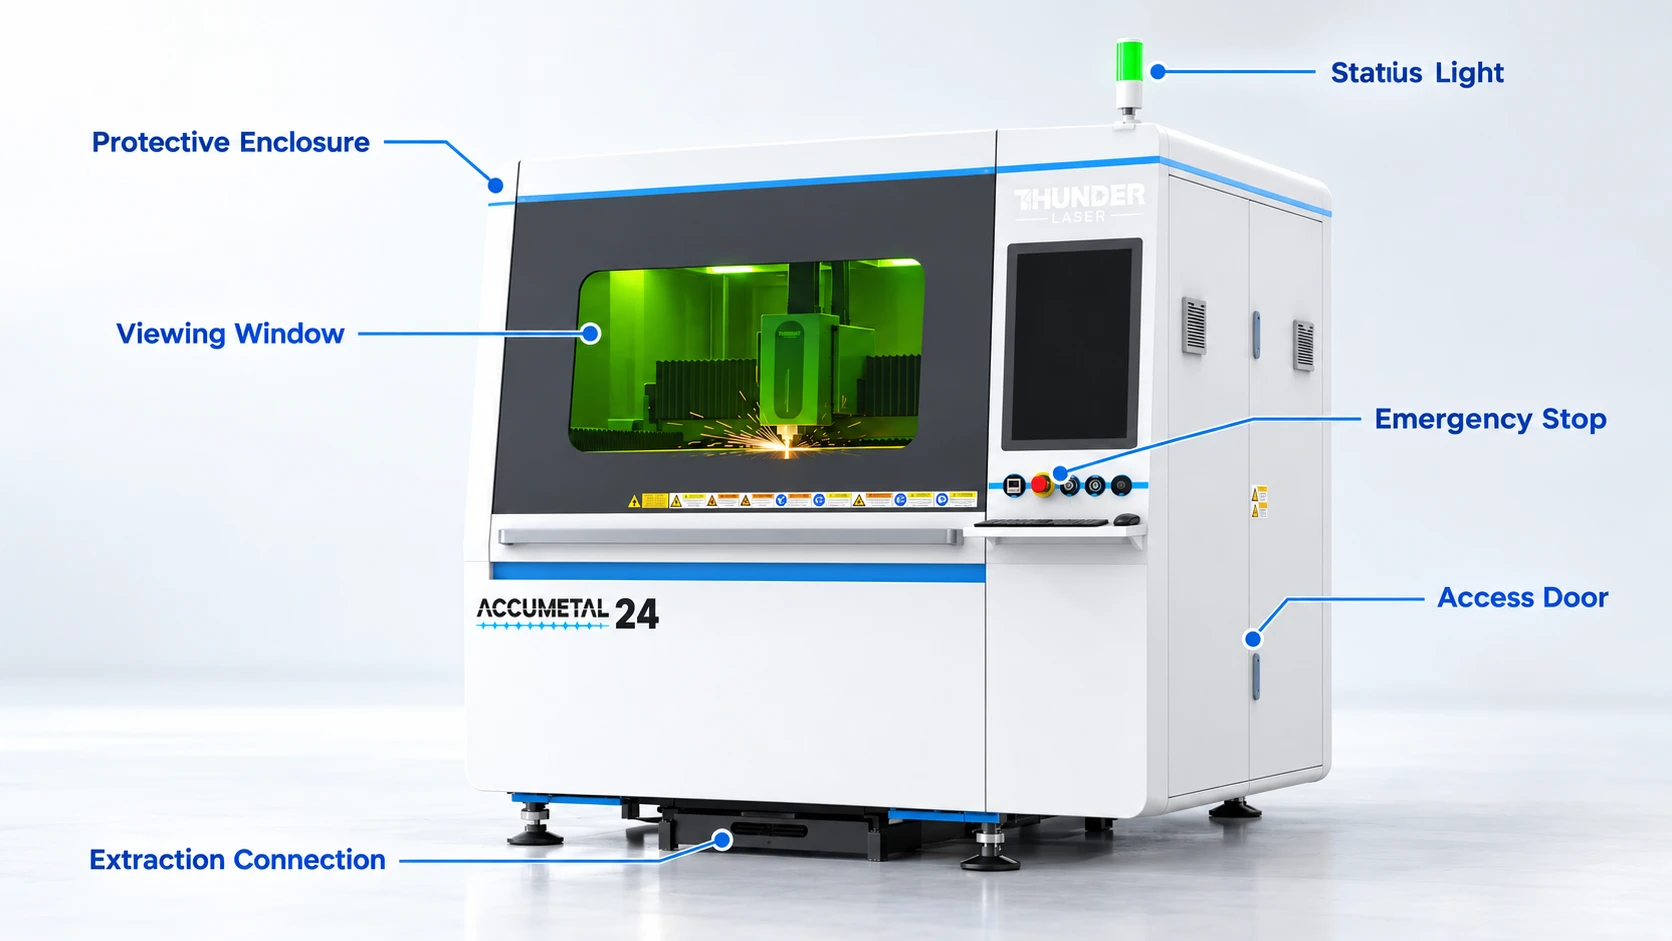
El cerramiento debe contener la radiación peligrosa generada durante el corte normal, y la ventana de observación debe estar diseñada para la longitud de onda del láser y la configuración de la máquina. Una ventana de observación nunca debe modificarse, sustituirse por un material transparente ordinario ni cubrirse de una forma que afecte a su función prevista.
Las puertas de acceso y otras aberturas protegidas deben utilizar enclavamientos adecuados al diseño de la máquina. Nunca anule un enclavamiento simplemente para ahorrar tiempo de preparación o continuar produciendo cuando existe una avería. Un fallo recurrente del enclavamiento requiere servicio técnico; no es una situación que deba resolverse mediante una maniobra de operación.
Los operadores deben saber dónde están los dispositivos de parada de emergencia y qué funciones detienen. El acceso a la máquina también debe limitarse al personal capacitado. Las paradas de emergencia sirven para responder ante situaciones anormales, pero no sustituyen el procedimiento normal de apagado ni el aislamiento de energía durante el mantenimiento.
Una máquina láser de fibra destinada a producción también debe supervisar los sistemas auxiliares que afectan a la seguridad, como refrigeración, suministro de gas, extracción y alarmas de la máquina. Si se detecta una condición anormal, debe resolverse la causa antes de reanudar la producción, en lugar de limitarse a restablecer repetidamente la alarma.
Los requisitos de EPP dependen de la clasificación de la máquina, del estado de funcionamiento, de la tarea y de la evaluación de riesgos del lugar de trabajo. Durante la operación normal de un sistema correctamente cerrado, los controles de ingeniería deben proporcionar la mayor parte de la protección. El EPP cobra mayor importancia al manipular piezas calientes o afiladas, al trabajar con humos o durante tareas autorizadas en las que pueda seguir existiendo exposición peligrosa.
Las gafas láser nunca deben seleccionarse únicamente por su color o por una etiqueta genérica como «gafas para láser de fibra». Las directrices de OSHA indican que la protección ocular debe corresponder a la longitud de onda específica y proporcionar una densidad óptica adecuada para la exposición. Cuando los controles de ingeniería eliminan el acceso a radiación peligrosa durante la operación normal, las gafas pueden no ser el control principal; durante trabajos de servicio con haz abierto u otras condiciones de mayor riesgo, los requisitos pueden ser muy diferentes.
Los guantes son especialmente útiles para manipular piezas metálicas calientes, afiladas o sin terminar. No deben considerarse un sustituto del confinamiento del haz láser. La ropa y el calzado deben ser adecuados para los riesgos generales del trabajo con metal y para la evaluación del riesgo de incendio del taller.
El uso de protección respiratoria y auditiva debe basarse en una evaluación de exposición, y no aplicarse como norma universal. NIOSH destaca los controles de ingeniería, como la ventilación localizada por extracción, como método principal para controlar contaminantes suspendidos en el aire. Si sigue siendo necesaria protección respiratoria, debe seleccionarse y gestionarse dentro de un programa de protección respiratoria adecuado.
La seguridad diaria es más fácil de gestionar cuando el operador sigue una rutina breve y coherente en cada trabajo. La lista exacta debe proceder del manual de la máquina y del procedimiento operativo estándar del lugar, pero los siguientes puntos son una buena referencia inicial.
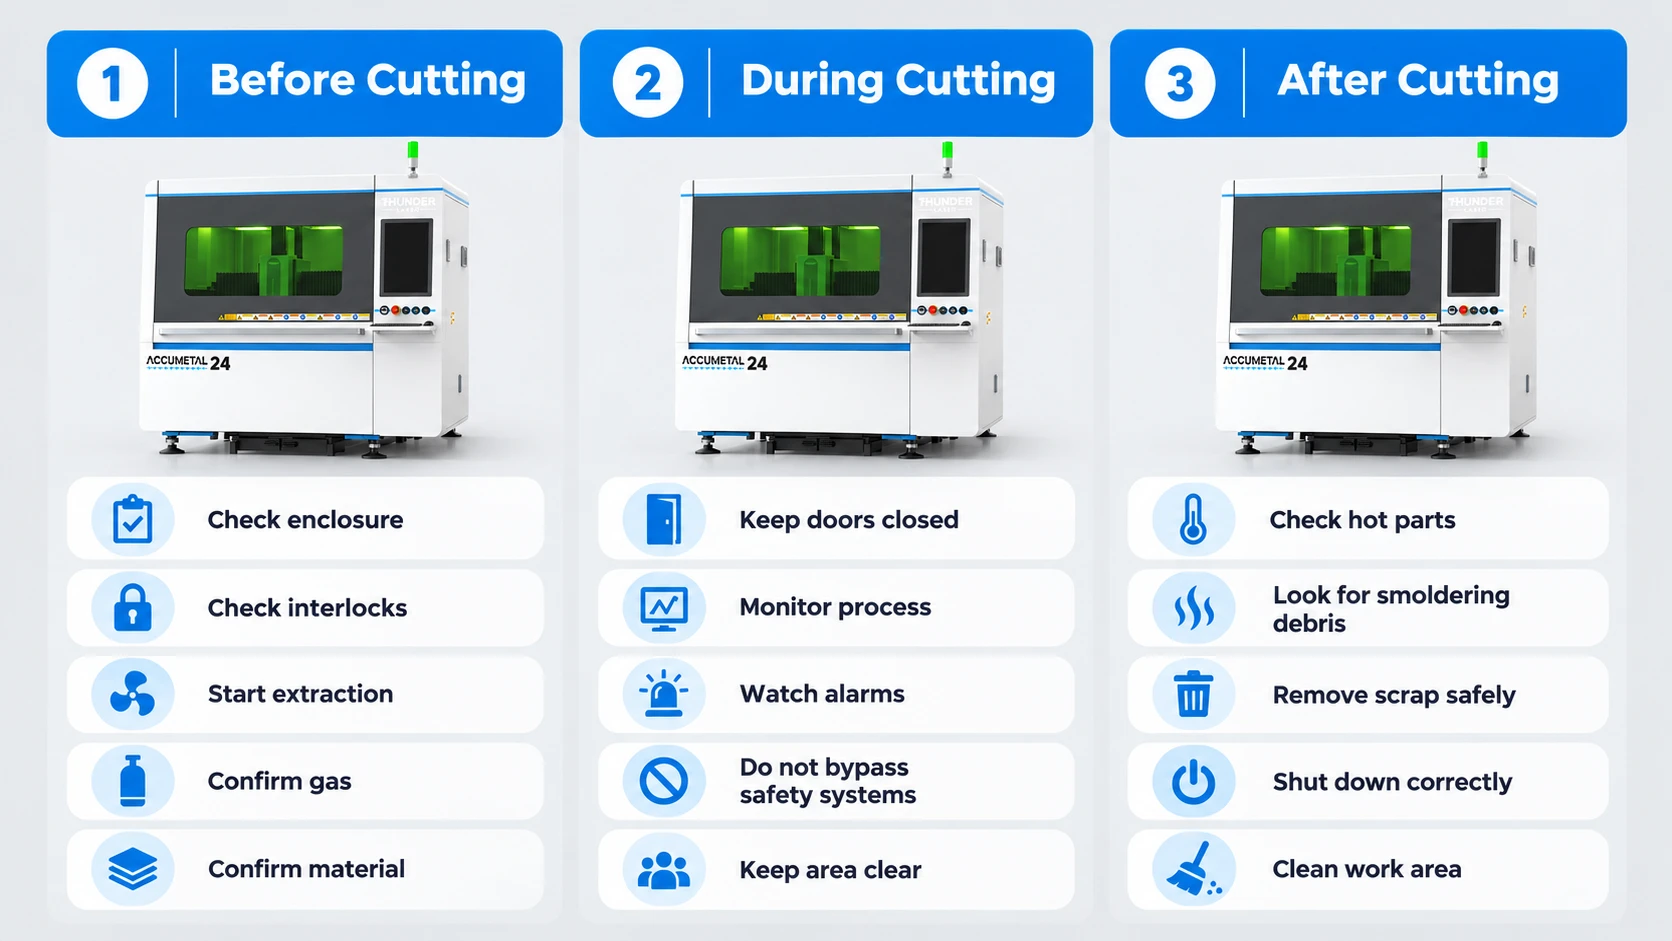
Supervise el proceso para detectar llamas anormales, exceso de humo, sonidos inusuales, colisiones o alarmas repetidas. No introduzca las manos en equipos en movimiento, no anule un enclavamiento ni abra un acceso protegido durante el corte. Si algo parece incorrecto, detenga el proceso e investigue la causa.
No considere el funcionamiento sin supervisión como una práctica predeterminada. La producción sin operador solo debe utilizarse cuando el fabricante, la evaluación de riesgos, los sistemas de supervisión y el plan de respuesta ante incendios permitan expresamente ese modo de funcionamiento.
En el corte de metal, los riesgos que no están directamente relacionados con el haz suelen determinar la seguridad y la viabilidad de la instalación. La extracción, la prevención de incendios y la gestión de gases deben planificarse antes de instalar la máquina y no añadirse posteriormente como una medida improvisada.
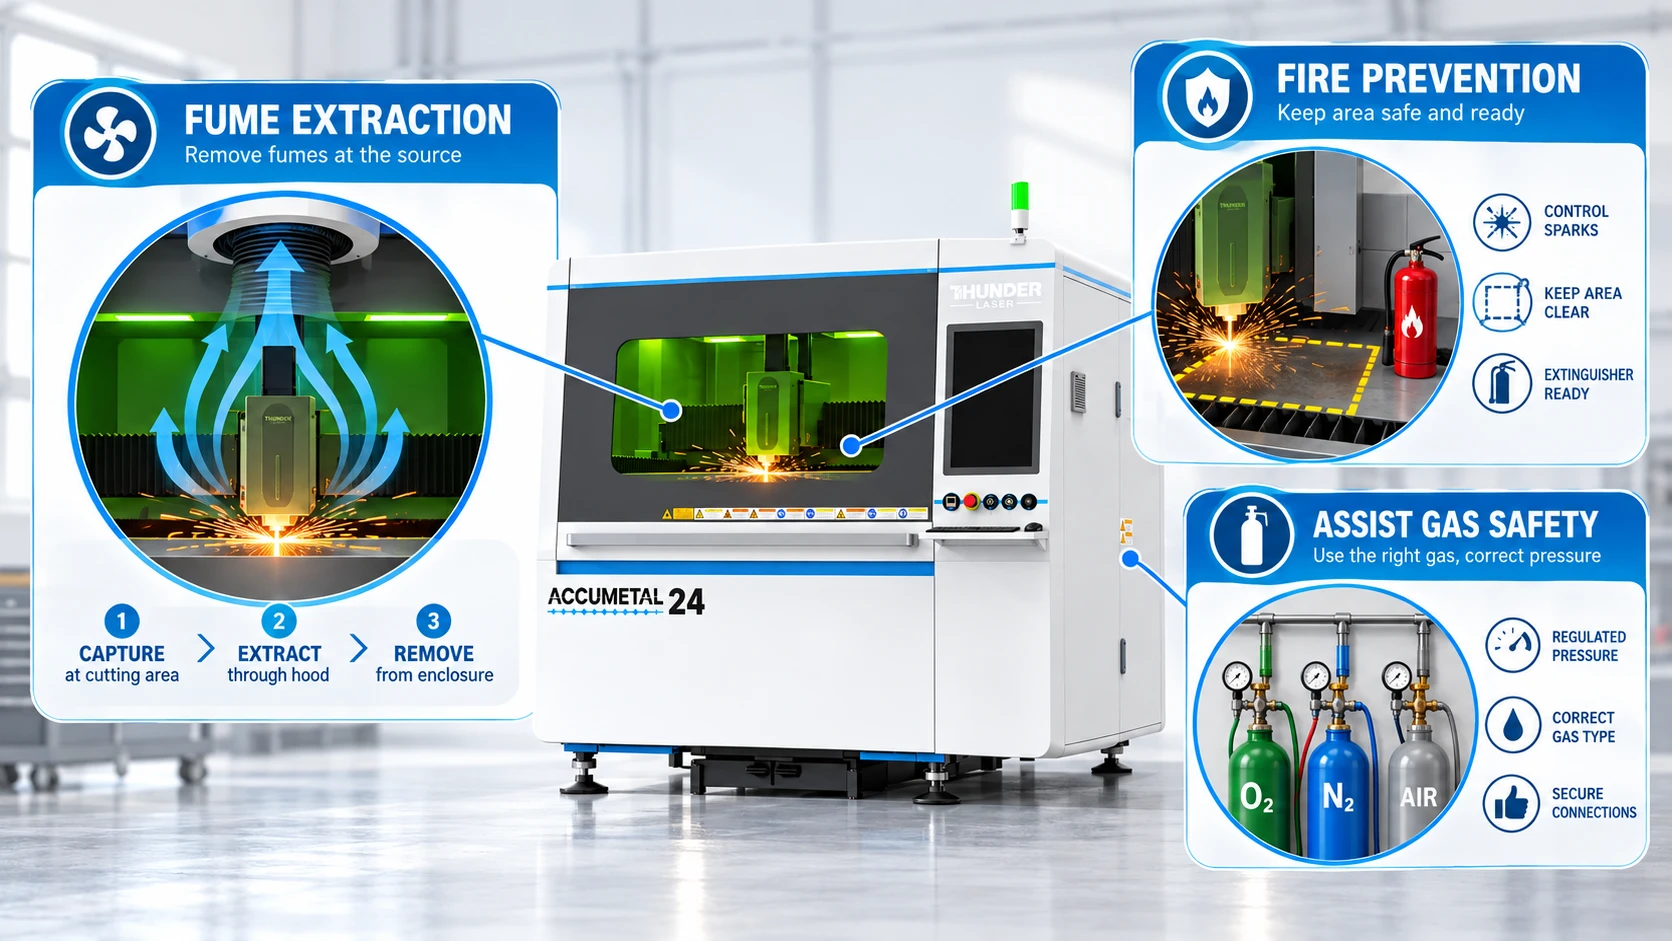
La extracción localizada debe capturar los humos y partículas tan cerca de la fuente de corte como permita el diseño de la máquina. La ventilación general del recinto puede no proporcionar un control suficiente. NIOSH describe la ventilación localizada por extracción como un control de ingeniería que captura las emisiones antes de que se dispersen por el lugar de trabajo.
La composición del material es importante. El acero inoxidable, el acero galvanizado, el metal pintado o recubierto y los materiales chapados pueden producir contaminantes diferentes. Revise la información del material y del recubrimiento, incluida la ficha de datos de seguridad cuando corresponda, antes de aprobar un nuevo material para producción.
La prevención de incendios comienza por una buena limpieza y un correcto control del proceso. Mantenga el interior de la máquina, la mesa de corte, las zonas de residuos y el suelo cercano libres de residuos combustibles innecesarios. Investigue los incendios o llamaradas repetidas en lugar de tratarlos como normales. La instalación debe disponer de un procedimiento escrito de respuesta ante incendios y equipos adecuados seleccionados por personal cualificado en función de los materiales y del entorno.
Los distintos gases de asistencia presentan riesgos diferentes. El oxígeno favorece la combustión y debe mantenerse alejado de aceites, grasas y materiales incompatibles. El nitrógeno es inerte, pero puede desplazar el oxígeno del ambiente si se libera en una zona con ventilación insuficiente. El aire comprimido también presenta riesgos de presión y requiere mangueras, conexiones, filtración y mantenimiento adecuados.
Utilice únicamente los tipos de gas, rangos de presión, reguladores, tuberías y conexiones aprobados para la máquina y la aplicación. No improvise adaptadores ni modifique el circuito de gas para aumentar la presión de corte.
Guía relacionada de Thunder Laser: Gas de asistencia para máquinas de corte láser de fibra: oxígeno, nitrógeno o aire.
El mantenimiento puede generar una situación de mayor riesgo que el corte normal, ya que pueden abrirse protecciones, quedar energía almacenada y hacerse accesibles los sistemas internos de láser, electricidad, gas o movimiento.
Los operadores deben realizar únicamente las tareas de mantenimiento asignadas por el fabricante y por el procedimiento del lugar. El alineamiento óptico interno, el diagnóstico eléctrico, los trabajos con gas a alta presión o cualquier servicio que modifique las condiciones normales del cerramiento deben limitarse a personal cualificado.
Antes del mantenimiento, siga el procedimiento correspondiente para aislar la alimentación eléctrica, el gas comprimido, la presión almacenada, los sistemas de movimiento y cualquier otra fuente de energía peligrosa. Los procedimientos locales de bloqueo y etiquetado y las instrucciones de servicio del fabricante tienen prioridad sobre cualquier recomendación general disponible en Internet.
Algunos procedimientos de servicio autorizados pueden requerir acceso controlado a condiciones que nunca serían aceptables durante la producción rutinaria. Por eso, la anulación de un enclavamiento debe tratarse como una condición especial de servicio con controles específicos, y no como un atajo de diagnóstico para los operadores.
El funcionamiento seguro depende de que el personal comprenda tanto la máquina como el entorno de producción. La formación debe ser específica de la máquina e incluir funcionamiento normal, alarmas, acciones prohibidas, aprobación de materiales, respuesta ante incendios, manipulación de gases, mantenimiento rutinario y parada de emergencia.
Un procedimiento escrito debe definir quién puede utilizar la máquina, qué materiales están aprobados, qué comprobaciones deben realizarse antes del uso, cómo gestionar las anomalías, qué tareas de mantenimiento pueden realizar los operadores y cuándo debe intervenir el personal de servicio. La formación debe actualizarse cuando cambien la máquina, el proceso o la instalación.
| Norma / organización | Qué cubre |
|---|---|
| IEC 60825-1:2014 | Clasificación de productos láser y requisitos para fabricantes |
| IEC TR 60825-14:2022 | Guía para usuarios sobre gestión de seguridad láser y control de riesgos |
| ISO 11553-1:2020 | Requisitos de seguridad para máquinas de procesamiento láser; confirmada como vigente en 2025 |
| ANSI Z136.1 | Uso seguro de láseres; mencionada por OSHA como norma de consenso |
| OSHA | Requisitos y directrices estadounidenses relacionados con riesgos láser, EPP y seguridad laboral |
| FDA / 21 CFR 1040 | Requisitos estadounidenses de rendimiento, etiquetado y clasificación de productos láser |
Los requisitos varían según el país, la clasificación de la máquina y la instalación. Una norma o una etiqueta de certificación no elimina la necesidad de realizar una evaluación de riesgos específica del lugar ni de utilizar correctamente la máquina.
La seguridad debe evaluarse durante la selección de la máquina, ya que el diseño del cerramiento, los requisitos de extracción, la infraestructura de gas, la documentación y el acceso para servicio pueden afectar tanto al coste de instalación como al funcionamiento diario.
| Qué comprobar | Qué preguntar al proveedor |
|---|---|
| Clasificación láser | ¿Cuál es la clase láser certificada de la máquina completa y a qué condiciones se aplica? |
| Cerramiento | ¿Cómo se contiene la radiación peligrosa durante el corte normal? |
| Enclavamientos | ¿Qué ocurre si se abre una puerta o panel protegido? |
| Ventana de observación | ¿Está diseñada y certificada para la longitud de onda del láser y las condiciones de emisión accesible? |
| Parada de emergencia | ¿Dónde se encuentran las paradas de emergencia y qué riesgos detienen? |
| Extracción de humos | ¿Qué caudal de aire, conductos, filtración y requisitos de instalación se especifican? |
| Gas de asistencia | ¿Qué gases, rangos de presión, reguladores y conexiones necesita la instalación? |
| Formación | ¿Qué formación para operación y mantenimiento está incluida? |
| Documentación | ¿Se suministran el manual, los procedimientos de seguridad, las etiquetas y los documentos de conformidad? |
| Servicio | ¿Quién está autorizado para realizar trabajos en los sistemas láser, eléctricos, de gas y de seguridad? |
Para consultar un sistema actual de corte de metal de Thunder Laser, vea la serie Thunder AccuMetal. Su página de producto incluye especificaciones de la máquina, gases de asistencia e información de seguridad que debe revisarse junto con el manual de instalación y los requisitos locales.
La seguridad del corte láser de fibra depende tanto del diseño de la máquina como de la forma en que se utiliza. Los cerramientos, enclavamientos, sistemas de extracción, controles de gas y sistemas de emergencia reducen el riesgo, mientras que los operadores capacitados, una buena limpieza y un mantenimiento correcto permiten que estas medidas sigan siendo eficaces.
Antes de comprar o utilizar una máquina de corte láser de fibra, verifique la clasificación de la máquina, los requisitos de la instalación, los materiales aprobados y los procedimientos de servicio del sistema específico. La documentación del fabricante y una evaluación de riesgos específica del lugar deben seguir siendo las referencias principales.
¡Habla con nuestros expertos ahora!
Por favor, deje su información de contacto para que podamos servirle mejor.
PREGUNTAS FRECUENTES
Puede utilizarse de forma segura cuando los riesgos se controlan mediante un diseño adecuado de la máquina, una instalación correcta, formación, extracción, mantenimiento y procedimientos de operación apropiados. Una clase láser accesible más baja no elimina otros riesgos, como incendios, humos, gases a presión, electricidad y maquinaria en movimiento.
No existe una única clase aplicable a todas las máquinas de corte láser de fibra. La fuente láser interna puede presentar un nivel de riesgo elevado, mientras que la clasificación de la máquina completa depende de la emisión accesible y del diseño de sus sistemas de protección. Consulte la etiqueta del producto, el manual y la documentación de conformidad de la máquina específica.
Depende de la clasificación de la máquina y de la tarea realizada. Durante el funcionamiento normal de un sistema correctamente cerrado, los controles de ingeniería pueden impedir el acceso a radiación láser peligrosa. Si existe posibilidad de exposición peligrosa, las gafas deben seleccionarse según la longitud de onda específica y la densidad óptica requerida, y no únicamente por una etiqueta genérica de «láser de fibra».
Sí. La radiación reflejada peligrosa puede causar lesiones oculares cuando existe acceso a un haz de alta potencia. Las guías de seguridad también reconocen los riesgos asociados a los haces reflejados en láseres de clases elevadas. La medida correcta consiste en contener el haz y controlar el acceso, no en confiar en que el haz sea invisible.
El corte de metal genera partículas y humos en suspensión, y los recubrimientos pueden producir contaminantes adicionales. Una extracción eficaz es una medida de control de ingeniería fundamental. El caudal de aire, la filtración y el sistema de evacuación necesarios deben ajustarse a las especificaciones de la máquina y a la evaluación de exposición del lugar de trabajo.
No debe asumirse que el funcionamiento sin supervisión sea aceptable. Solo debe utilizarse cuando el fabricante, el diseño de la máquina, la evaluación de riesgos del lugar, los sistemas de supervisión y el plan de respuesta ante incendios lo permitan expresamente. De lo contrario, el proceso de corte debe ser supervisado por un operador capacitado.
¿NECESITAS AYUDA PARA ENCONTRAR LA SOLUCIÓN ADECUADA?
Habla con nuestro equipo para recibir recomendaciones de máquinas, asesoramiento sobre aplicaciones y soporte adaptado a tus necesidades.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


