


Gas de asistencia para corte de metal con láser de fibra: O₂ vs. N₂ vs. aire
 2026-09-15


Serie Bolt
Máquina láser de CO₂ RF profesional para grabado de alta precisión

Serie Nova
Máquina de corte láser CO₂ de gran formato con tubo de vidrio

Serie Nova Plus
Cortadora láser CO₂ RF profesional

Serie Nova Pro
Sistema profesional de corte y grabado láser

Serie Titan
Sistema láser CO₂ RF de grado industrial

Serie Titan Pro
Sistema láser industrial de doble fuente CO₂ RF y MOPA


¿Qué estás buscando ¿Para?
Buscar en productos, entradas de blog, contenido de soporte y recursos.

Gas de asistencia para corte de metal con láser de fibra: O₂ vs. N₂ vs. aire
2026-09-15

El gas auxiliar desempeña un papel fundamental en el corte de metales con láser de fibra. Ayuda a expulsar el material fundido de la ranura de corte y, al mismo tiempo, influye en el rendimiento del corte, la calidad de los bordes, la oxidación y el coste operativo total.
Los tres gases auxiliares más utilizados en las máquinas de corte de metal por láser de fibra son el oxígeno (O₂), el nitrógeno (N₂) y el aire comprimido. Cada uno funciona de manera diferente y se adapta mejor a distintos metales y requisitos de producción. El oxígeno se utiliza habitualmente para el acero al carbono, el nitrógeno se prefiere cuando se necesitan bordes limpios y sin óxido, y el aire comprimido puede ofrecer una alternativa más económica para muchas aplicaciones con chapas finas y de espesor medio.
Por tanto, elegir el gas auxiliar adecuado depende de algo más que del metal. También deben tenerse en cuenta el tipo de material, el espesor, el acabado requerido de los bordes, los procesos posteriores y el coste de producción.
Respuesta rápida: No existe un único gas auxiliar que sea el mejor para todas las aplicaciones de corte por láser de fibra.
| Gas auxiliar | Aplicaciones habituales | Ventaja principal | Principal contrapartida |
|---|---|---|---|
| Oxígeno (O₂) | Acero al carbono, acero dulce | Favorece la reacción de corte y el corte de acero más grueso | Borde de corte oxidado |
| Nitrógeno (N₂) | Acero inoxidable, aluminio, latón | Borde limpio, brillante y sin óxido | Mayor consumo y coste del gas |
| Aire comprimido | Acero al carbono, acero inoxidable, aluminio | Menor coste del gas auxiliar para aplicaciones adecuadas | Puede producir cierta oxidación o decoloración |
Comparación del oxígeno, el nitrógeno y el aire comprimido para el corte de metales con láser de fibra.
En resumen: elige oxígeno para cortar acero al carbono, nitrógeno cuando la calidad de los bordes y el control de la oxidación sean prioritarios, y aire comprimido cuando el coste de producción sea lo más importante y se admita una ligera oxidación.
El oxígeno (O₂) se utiliza habitualmente para cortar acero al carbono y acero dulce con máquinas de corte de metal por láser de fibra. A diferencia del nitrógeno, el oxígeno reacciona activamente con el acero calentado y libera calor adicional, lo que ayuda a favorecer el proceso de corte.
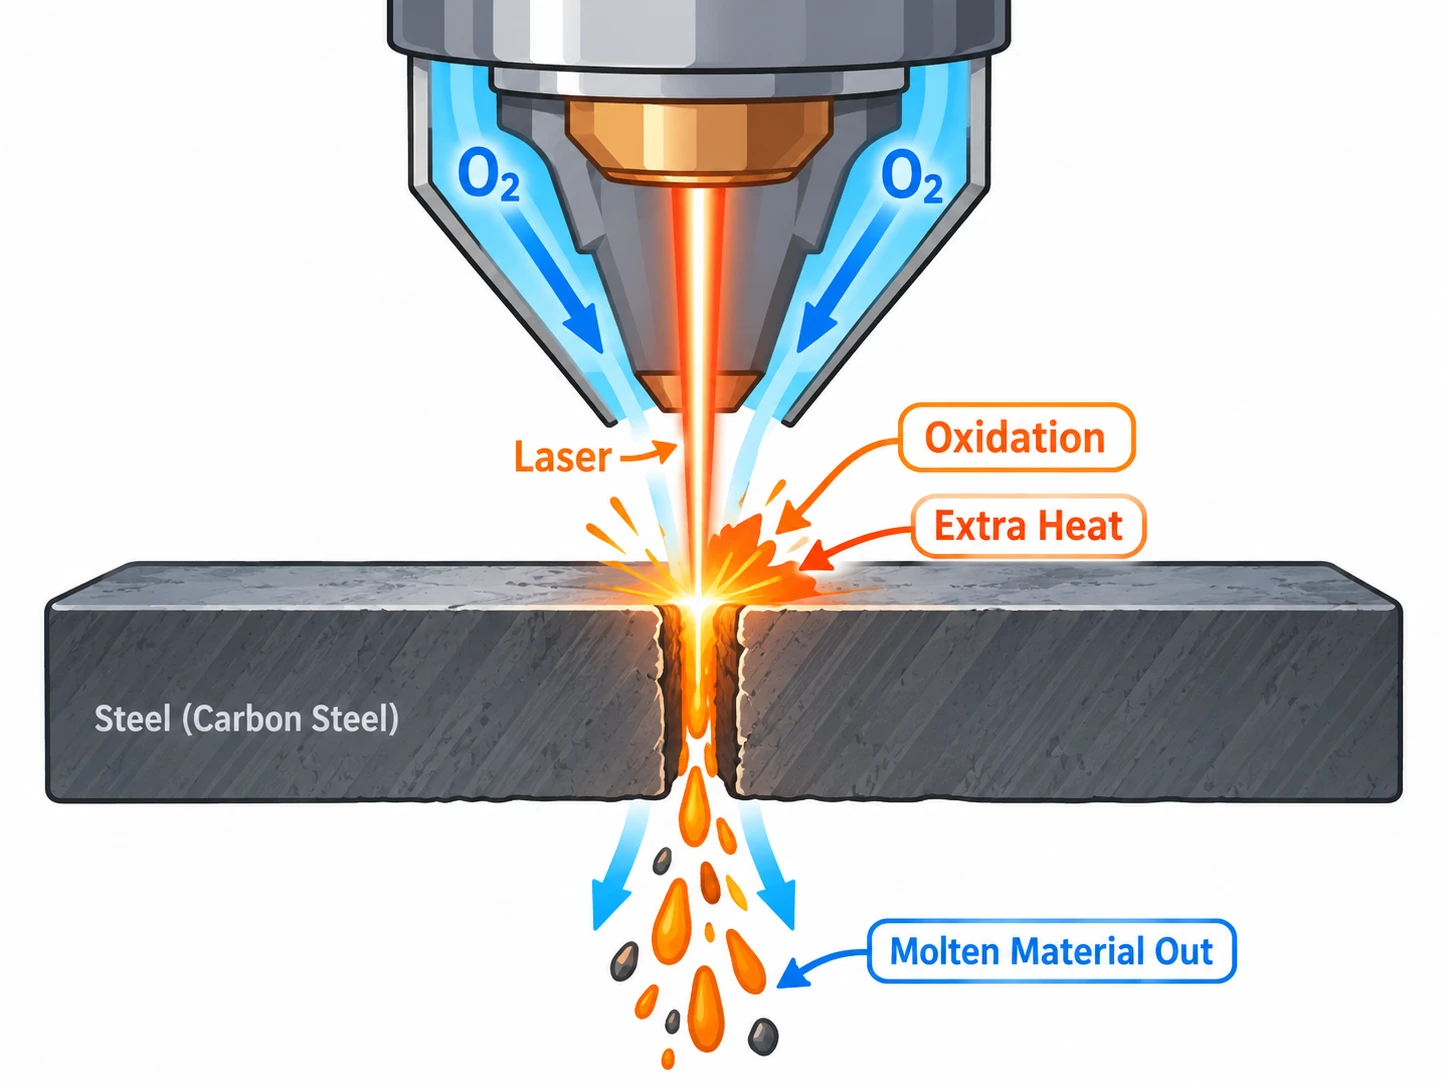
El oxígeno como gas auxiliar favorece el corte por láser de fibra del acero al carbono y el acero dulce.
El proceso es sencillo:
Esto hace que el oxígeno sea especialmente útil para cortar acero al carbono, sobre todo cuando aumenta el espesor del material.
La principal contrapartida es la oxidación.
El corte con oxígeno puede producir:
Para el acero inoxidable o el aluminio, cuando es importante conseguir un borde brillante y sin óxido, el nitrógeno suele ser una mejor opción.
| Requisito de corte | Oxígeno |
|---|---|
| Acero al carbono / acero dulce | Recomendado |
| Acero al carbono más grueso | Opción muy adecuada |
| Borde sin óxido | No es ideal |
| Borde brillante en acero inoxidable | No recomendado |
| Borde brillante en aluminio | No recomendado |
| Se acepta un borde oxidado | Adecuado |
El oxígeno es especialmente adecuado para el acero al carbono y el acero dulce cuando no se requiere un borde sin óxido.
En resumen: elige oxígeno para cortar acero al carbono o acero dulce cuando la capacidad de corte sea más importante que mantener un borde completamente libre de óxido.
El nitrógeno (N₂) se utiliza habitualmente para cortar acero inoxidable, aluminio y otros metales en los que es importante conseguir un borde limpio y sin óxido. A diferencia del oxígeno, el nitrógeno no aporta calor de forma intencionada mediante una reacción de oxidación. Su función principal es expulsar el metal fundido de la ranura de corte y limitar la oxidación.
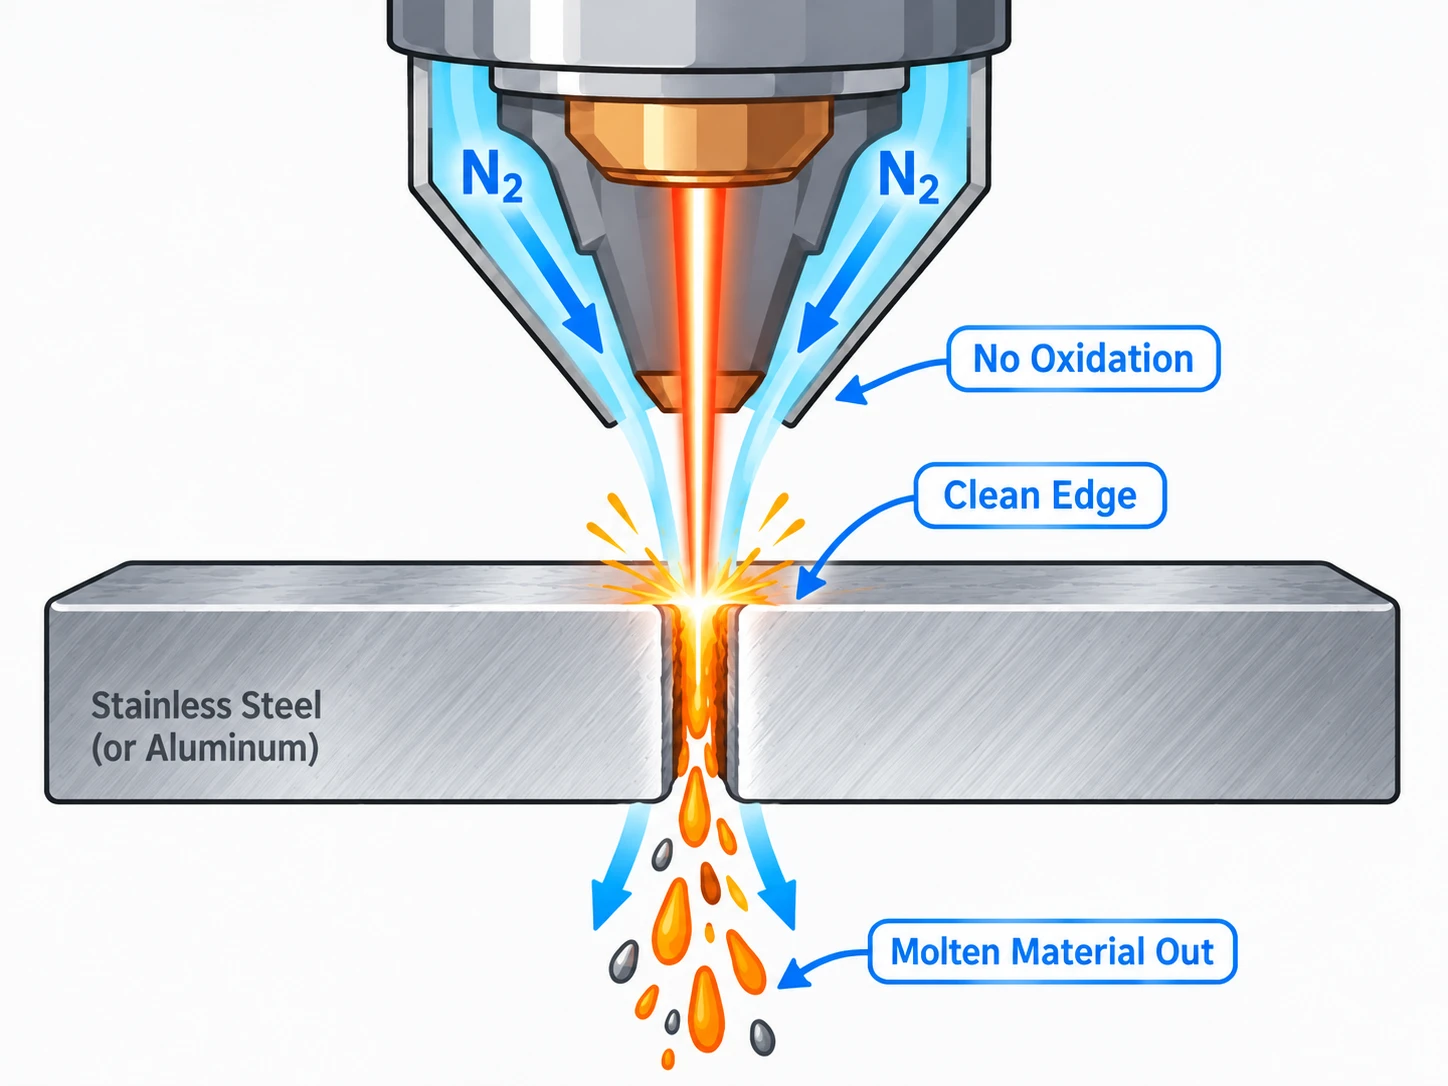
El nitrógeno como gas auxiliar ayuda a conseguir bordes de corte limpios, brillantes y con poca oxidación.
Como el láser proporciona la energía de corte, una potencia láser y una presión de gas suficientes adquieren cada vez más importancia a medida que aumenta el espesor del material.
La principal desventaja es el consumo de gas y su coste.
Para los talleres con un consumo elevado de nitrógeno, puede valer la pena considerar el nitrógeno a granel o un generador de nitrógeno instalado en las propias instalaciones.
| Requisito de corte | Nitrógeno |
|---|---|
| Acero inoxidable | Recomendado |
| Aluminio | Recomendado |
| Borde brillante y limpio | Opción muy adecuada |
| Borde sin óxido | Opción muy adecuada |
| Minimizar el posprocesamiento | Opción muy adecuada |
| Coste mínimo del gas auxiliar | Normalmente no es la mejor opción |
Se prefiere el nitrógeno cuando la prioridad es obtener bordes de corte limpios, brillantes y con poca oxidación.
En resumen: elige nitrógeno cuando la calidad de los bordes y el control de la oxidación sean más importantes que minimizar el coste del gas auxiliar.
El aire comprimido también puede utilizarse como gas auxiliar en muchas aplicaciones de corte de metal con láser de fibra. Como el aire contiene aproximadamente un 78% de nitrógeno y un 21% de oxígeno, su comportamiento durante el corte se sitúa entre el del nitrógeno puro y el del oxígeno puro.
Resulta especialmente atractivo cuando se desea reducir la dependencia de los gases de corte adquiridos a proveedores.
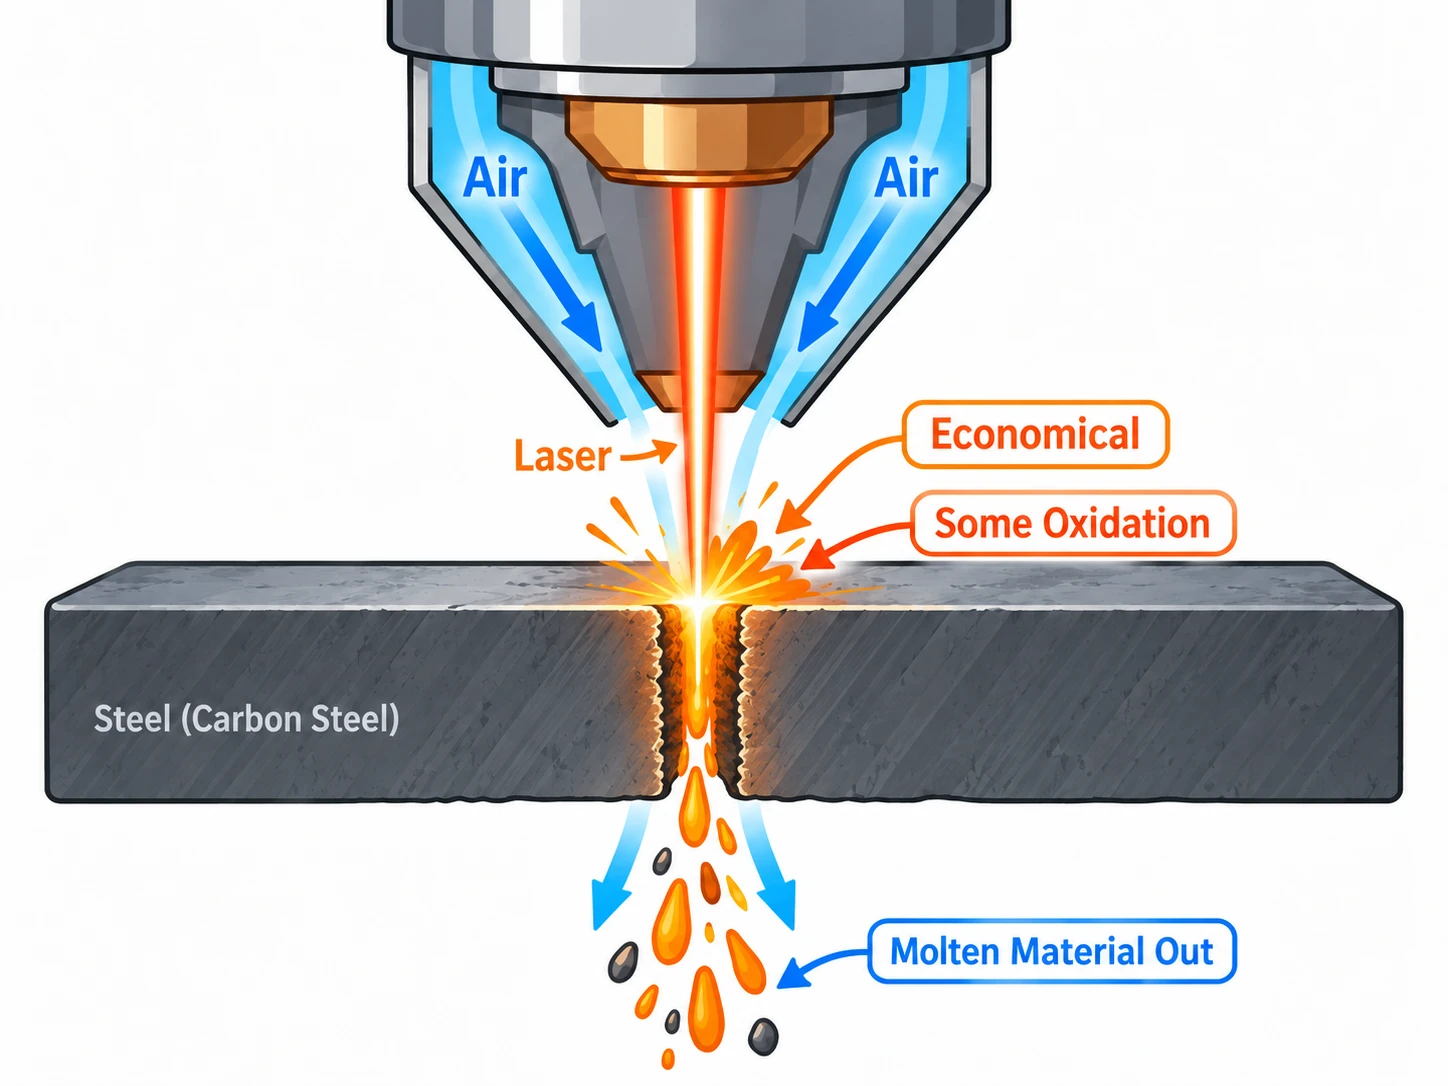
El aire comprimido ofrece una opción económica de gas auxiliar para aplicaciones adecuadas de corte de metales con láser de fibra.
Por tanto, el aire comprimido puede ofrecer buenos resultados de corte en aplicaciones adecuadas, pero generalmente no produce un borde tan libre de óxido como el nitrógeno de alta pureza.
Por tanto, aunque el aire comprimido puede reducir el coste de los gases adquiridos, no debe considerarse un gas de corte completamente «gratuito».
| Requisito de corte | Aire comprimido |
|---|---|
| Menor coste del gas auxiliar | Opción muy adecuada |
| Producción con chapas finas o de espesor medio | Adecuado |
| Acero inoxidable | Adecuado si se acepta una ligera oxidación |
| Aluminio | Adecuado según los requisitos de los bordes |
| Borde completamente libre de óxido | No es ideal |
| Requisitos estéticos elevados para los bordes | El nitrógeno suele ser mejor |
El aire comprimido es una opción práctica cuando el coste del gas auxiliar importa más que conseguir un borde completamente libre de óxido.
En resumen: elige aire comprimido cuando la prioridad sea reducir los costes operativos y la aplicación pueda tolerar cierta oxidación o decoloración de los bordes.
El gas auxiliar afecta directamente al borde de corte final de una máquina de corte de metal por láser de fibra. Las principales diferencias entre el oxígeno, el nitrógeno y el aire comprimido son la oxidación, el aspecto de los bordes, los requisitos de posprocesamiento y el coste.
| Factor | Oxígeno (O₂) | Nitrógeno (N₂) | Aire comprimido |
|---|---|---|---|
| Oxidación de los bordes | Alta | Muy baja | De baja a moderada |
| Aspecto de los bordes | Más oscuros y oxidados | Brillantes y limpios | Generalmente limpios, aunque puede haber cierta decoloración |
| Acero al carbono | Excelente opción | Posible cuando se requieren bordes sin óxido | Adecuado para determinadas aplicaciones |
| Acero inoxidable | Normalmente no es la opción preferida para obtener bordes limpios | Excelente opción | Buena opción si se acepta una ligera oxidación |
| Aluminio | Normalmente no es la opción preferida | Excelente opción | Buena opción para aplicaciones adecuadas |
| Posprocesamiento | Puede requerir la eliminación del óxido | Normalmente mínimo | Depende del acabado requerido |
| Coste del gas auxiliar | Moderado | Normalmente el más alto | Normalmente el más bajo para la producción habitual |
| Más adecuado para | Corte de acero al carbono | Bordes de alta calidad y sin óxido | Corte general con un coste eficiente |
Diferencias entre el oxígeno, el nitrógeno y el aire comprimido en calidad de corte, oxidación, posprocesamiento y coste.
Si la calidad de los bordes es la prioridad principal, el nitrógeno suele ofrecer el mejor resultado porque minimiza la oxidación.
Si la prioridad es la capacidad de corte del acero al carbono, el oxígeno suele ser la mejor opción.
Si el menor coste operativo importa más que conseguir un borde completamente libre de óxido, el aire comprimido puede ser una alternativa práctica.
Por tanto, el mejor gas auxiliar depende de los requisitos de la pieza terminada, no simplemente de qué gas produce el corte más rápido o económico.
El mejor gas auxiliar depende en gran medida del metal que se vaya a cortar. En la mayoría de las aplicaciones de corte de metal con láser de fibra, suele preferirse el oxígeno para el acero al carbono, mientras que el nitrógeno se prefiere para el acero inoxidable y el aluminio cuando se requieren bordes limpios y sin óxido. El aire comprimido puede ser una alternativa de menor coste cuando se acepta una ligera oxidación.
| Metal | Gas auxiliar preferido | Alternativa | Motivo principal |
|---|---|---|---|
| Acero al carbono / acero dulce | Oxígeno | Aire comprimido / nitrógeno | El oxígeno favorece la reacción de corte y el corte de acero más grueso |
| Acero inoxidable | Nitrógeno | Aire comprimido | Borde limpio, brillante y con poca oxidación |
| Aluminio | Nitrógeno | Aire comprimido | Borde más limpio y con menos oxidación |
| Latón | Nitrógeno | Depende del proceso | Ayuda a limitar la oxidación y mantener la calidad de los bordes |
| Cobre | Depende del proceso | N₂ / O₂ según el proceso validado | El comportamiento durante el corte depende en gran medida de la máquina y de la configuración del proceso |
Puntos de partida recomendados para seleccionar el gas auxiliar según el tipo de metal.
El oxígeno suele ser la primera opción para el acero al carbono y el acero dulce.
Elige oxígeno cuando:
Considera el aire comprimido para aplicaciones adecuadas con chapas más finas cuando reducir los costes operativos sea más importante que mantener un borde sin óxido.
También puede utilizarse nitrógeno cuando sea necesario minimizar la oxidación, aunque la rentabilidad del corte y la potencia láser requerida pueden ser diferentes.
El nitrógeno suele ser el gas auxiliar preferido para el acero inoxidable cuando la calidad de los bordes es importante.
Elige nitrógeno cuando necesites:
El aire comprimido es una alternativa práctica cuando:
El nitrógeno suele preferirse para el aluminio cuando se requiere un borde limpio y con poca oxidación.
Elige nitrógeno para:
Elige aire comprimido cuando:
Para el latón, suele utilizarse nitrógeno cuando las prioridades son conseguir un corte limpio y controlar la oxidación.
Para el cobre, la elección del gas auxiliar depende más del proceso, ya que el rendimiento del corte puede variar considerablemente según el espesor del material, la potencia del láser, el cabezal de corte y la configuración de la máquina.
Para metales reflectantes:
En resumen: empieza con oxígeno para el acero al carbono, nitrógeno para obtener bordes limpios en acero inoxidable y aluminio, y aire comprimido cuando el coste importe más que conseguir un borde completamente libre de óxido.
El gas auxiliar afecta a algo más que la calidad del corte. La cantidad de oxidación que queda en el borde también puede cambiar la cantidad de limpieza, rectificado o preparación superficial necesaria antes de la siguiente etapa de producción.
| Gas auxiliar | Estado habitual del borde | Impacto en el posprocesamiento |
|---|---|---|
| Oxígeno (O₂) | Borde oxidado | Puede requerir la eliminación del óxido o una limpieza |
| Nitrógeno (N₂) | Borde limpio y con poca oxidación | Normalmente requiere menos preparación del borde |
| Aire comprimido | Puede producir cierta oxidación o decoloración | Depende de los requisitos de acabado |
El gas auxiliar puede afectar directamente a los requisitos de limpieza y acabado de las etapas posteriores.
El corte con oxígeno puede dejar una capa de óxido en los bordes del acero al carbono.
Puede ser necesaria una preparación adicional antes de:
Según el acabado requerido, esto puede implicar cepillado, rectificado, granallado u otros métodos de limpieza.
El nitrógeno minimiza la oxidación, lo que puede reducir la preparación secundaria de los bordes.
Esto resulta útil cuando:
El aire comprimido suele ofrecer resultados intermedios entre el oxígeno y el nitrógeno.
El posprocesamiento depende de:
La idea clave es que el gas auxiliar más barato no siempre es la opción que ofrece el menor coste para la pieza terminada. El coste del gas debe evaluarse junto con cualquier trabajo adicional de limpieza o posprocesamiento que genere.
El gas auxiliar puede representar un coste operativo importante para una máquina de corte de metal por láser de fibra, especialmente en la producción continua. El coste real depende del consumo de gas, los precios locales, el espesor del material, el tiempo de corte y el método de suministro.
El oxígeno se suministra habitualmente mediante:
El consumo de oxígeno depende de las condiciones de corte, pero el corte con oxígeno suele funcionar a una presión inferior a la del corte con nitrógeno a alta presión.
Los principales factores de coste incluyen:
Para cortes ocasionales o de bajo volumen, las botellas pueden ser suficientes. Una producción de mayor volumen puede justificar un sistema de suministro a granel.
El nitrógeno puede convertirse en uno de los mayores gastos de gas auxiliar en el corte por láser de fibra, ya que el corte limpio suele requerir una presión y un caudal de gas elevados.
Las opciones habituales de suministro de nitrógeno incluyen:
Por lo general, cuanto mayor es el volumen de producción, más importante resulta la estrategia de suministro de nitrógeno.
| Suministro de nitrógeno | Más adecuado para | Consideración principal |
|---|---|---|
| Botellas | Cortes ocasionales | Sencillo, pero con capacidad limitada |
| Baterías de botellas | Producción de volumen bajo a medio | Mayor capacidad, aunque sigue siendo necesario sustituirlas con frecuencia |
| Nitrógeno líquido a granel | Producción de gran volumen | Suministro fiable, pero requiere infraestructura de depósitos y proveedores |
| Generador de nitrógeno | Uso regular a largo plazo | Mayor inversión inicial y menor dependencia del gas suministrado por terceros |
Opciones habituales de suministro de nitrógeno para distintos volúmenes de producción con láser de fibra.
Puede valer la pena considerar un generador de nitrógeno cuando el consumo es elevado de forma constante, pero la decisión debe basarse en el uso real, la pureza requerida, la presión, el coste del equipo y los precios locales del gas.
El aire comprimido puede reducir los costes de compra de gas porque se genera en las propias instalaciones.
Sin embargo, cortar con aire comprimido no es gratis. Los costes incluyen:
El aire también debe estar limpio y seco para proteger el sistema de corte y mantener un rendimiento de corte estable.
En aplicaciones adecuadas, el aire comprimido puede ofrecer costes continuos de gas auxiliar inferiores a los del nitrógeno o el oxígeno adquiridos a proveedores.
| Opción | Coste inicial | Coste continuo | Más adecuado para |
|---|---|---|---|
| Botellas de oxígeno | Bajo | Moderado | Corte ocasional de acero al carbono |
| Botellas de nitrógeno | Bajo | Alto con un consumo elevado | Corte limpio de bajo volumen |
| Nitrógeno a granel | Mayor inversión en infraestructura | Menor coste por unidad a gran escala | Producción de gran volumen |
| Generador de nitrógeno | Alto | Menor coste de compra de gas a largo plazo | Producción habitual con un consumo elevado de nitrógeno |
| Sistema de aire comprimido | Medio-alto | Electricidad + mantenimiento | Corte habitual en el que el coste es una prioridad |
Las opciones de suministro de gas auxiliar difieren en inversión inicial, coste continuo y volumen de producción adecuado.
El precio más bajo del gas no siempre se traduce en el menor coste de la pieza terminada. La limpieza de los bordes, el posprocesamiento, la entrega del gas, la electricidad y el mantenimiento del equipo también deben incluirse en la comparación.
La elección entre oxígeno, nitrógeno y aire comprimido debe comenzar por el material y el acabado requerido de los bordes, no únicamente por el precio del gas.
Un punto de partida práctico es:
Estos son puntos de partida, no reglas universales. El espesor y la calidad de corte requerida pueden cambiar cuál es la mejor opción.
Pregúntate si la pieza terminada necesita:
Si es importante obtener bordes sin óxido, el nitrógeno suele ser la opción más adecuada.
Si se acepta cierta oxidación, el oxígeno o el aire comprimido pueden ofrecer una mejor rentabilidad del corte.
La elección del gas auxiliar puede cambiar a medida que aumenta el espesor del material.
Por ejemplo:
Adapta siempre la elección del gas a los parámetros de corte probados de la máquina.
Ten en cuenta qué sucede después del corte:
Un proceso de corte económico puede resultar más caro si genera trabajo adicional de limpieza o acabado.
No compares únicamente el precio de compra del gas.
Ten en cuenta:
| Tu prioridad | Punto de partida recomendado |
|---|---|
| Corte de acero al carbono | Oxígeno |
| Acero al carbono más grueso | Oxígeno |
| Borde limpio en acero inoxidable | Nitrógeno |
| Borde limpio en aluminio | Nitrógeno |
| Minimizar la oxidación | Nitrógeno |
| Reducir el coste del gas auxiliar | Aire comprimido |
| Reducir las entregas de nitrógeno | Aire comprimido o generador de nitrógeno |
| Minimizar el posprocesamiento | Nitrógeno |
| Equilibrar el coste y una calidad de borde aceptable | Aire comprimido |
Guía rápida para seleccionar el gas auxiliar según las prioridades de corte.
En resumen: elige el gas auxiliar según este orden: material → espesor → calidad de los bordes → procesamiento posterior → coste total de producción. No existe un único gas que sea el mejor para todas las aplicaciones de corte de metal con láser de fibra.
La máquina de corte de metal por láser de fibra Thunder AccuMetal admite varios gases auxiliares, lo que permite adaptar el proceso de corte al metal, la calidad de borde requerida y el coste operativo.
| Gas auxiliar | Uso habitual en AccuMetal | Ventaja principal |
|---|---|---|
| Oxígeno (O₂) | Acero al carbono / acero dulce | Favorece una mayor capacidad de corte del acero al carbono |
| Nitrógeno (N₂) | Acero inoxidable, aluminio | Bordes de corte limpios y con poca oxidación |
| Aire comprimido | Corte general de metales en aplicaciones adecuadas | Ayuda a reducir el coste operativo del gas auxiliar |
Thunder AccuMetal admite oxígeno, nitrógeno y aire comprimido para diferentes requisitos de corte.
Esta flexibilidad permite elegir entre:
En lugar de depender de un único gas para todos los trabajos, los usuarios de AccuMetal pueden seleccionar el gas auxiliar según el material → la calidad de los bordes → el proceso posterior → el coste operativo.
Elegir el gas auxiliar adecuado para una máquina de corte de metal por láser de fibra depende del material, el espesor, la calidad de borde requerida, el proceso posterior y el coste total de producción.
No existe un único gas que sea el mejor para todas las aplicaciones. La opción más práctica es la que ofrece la calidad de corte requerida y mantiene bajo control tanto los costes de corte como los de posprocesamiento.
¡Habla con nuestros expertos ahora!
Por favor, deje su información de contacto para que podamos servirle mejor.
PREGUNTAS FRECUENTES
Las máquinas de corte de metal por láser de fibra utilizan habitualmente oxígeno, nitrógeno o aire comprimido. La mejor opción depende del metal, espesor, calidad del borde y coste de producción.
Ninguno es universalmente mejor. El oxígeno suele adaptarse mejor al acero al carbono y al acero dulce, mientras que el nitrógeno se prefiere cuando se necesita un borde limpio y sin oxidación, especialmente en acero inoxidable y aluminio.
El nitrógeno suele ser la opción preferida porque minimiza la oxidación y produce un borde más limpio y brillante. El aire comprimido puede ser una alternativa de menor coste cuando se acepta una ligera oxidación.
El oxígeno se utiliza habitualmente para acero al carbono y acero dulce. Su reacción con el acero caliente libera energía adicional que favorece el corte, aunque deja un borde oxidado.
Sí. El aire comprimido puede utilizarse en aplicaciones adecuadas y reducir el coste del gas, aunque el borde puede presentar más oxidación o decoloración que con nitrógeno.
Sí. Puede utilizarse en aplicaciones adecuadas, especialmente cuando el coste operativo es más importante que obtener un borde totalmente libre de oxidación. El nitrógeno suele preferirse cuando la calidad del borde es prioritaria.
Puede reducir el coste de los gases comprados porque se genera in situ. Sin embargo, el coste total sigue incluyendo compresor, electricidad, secador, filtración y mantenimiento.
El nitrógeno limita la oxidación mientras expulsa el metal fundido de la ranura de corte, ayudando a conseguir un borde más limpio, brillante y con poca oxidación, especialmente en inoxidable y aluminio.
En acero al carbono y acero dulce, el oxígeno puede favorecer el proceso al reaccionar con el metal caliente y liberar energía térmica adicional. Esto resulta especialmente útil en acero más grueso, pero también genera un borde oxidado.
No necesariamente. Para producción de menor volumen pueden ser suficientes las botellas o el nitrógeno a granel. Un generador in situ resulta más atractivo cuando el consumo es constantemente elevado y la menor dependencia de las entregas puede justificar la inversión adicional.
¿NECESITAS AYUDA PARA ENCONTRAR LA SOLUCIÓN ADECUADA?
Habla con nuestro equipo para recibir recomendaciones de máquinas, asesoramiento sobre aplicaciones y soporte adaptado a tus necesidades.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


