


Cómo mejorar la eficiencia del corte por láser: Técnicas prácticas para una producción más rápida y limpia
 2022-09-06


Serie Bolt
Máquina láser de CO₂ RF profesional para grabado de alta precisión

Serie Nova
Máquina de corte láser CO₂ de gran formato con tubo de vidrio

Serie Nova Plus
Cortadora láser CO₂ RF profesional

Serie Titan
Sistema láser CO₂ RF de grado industrial

Serie Titan Pro
Sistema láser industrial de doble fuente CO₂ RF y MOPA


¿Qué estás buscando ¿Para?
Buscar en productos, entradas de blog, contenido de soporte y recursos.

Cómo mejorar la eficiencia del corte por láser: Técnicas prácticas para una producción más rápida y limpia
2022-09-06

Las máquinas de corte por láser son ampliamente utilizadas en el procesamiento de chapa, señalización, fabricación, creación de prototipos y muchos flujos de trabajo de producción de precisión. El método de corte afecta directamente la productividad, la calidad de la pieza de trabajo, la utilización del material y el costo de producción final. Para las fábricas y talleres que procesan muchas piezas todos los días, mejorar la eficiencia del corte por láser no solo se trata de cortar más rápido, sino que también se trata de reducir el movimiento inactivo, mejorar la estrategia de perforación, evitar la deformación y reducir el desperdicio de material.
Un proceso de corte láser de alta eficiencia depende de la cooperación de la potencia del láser, el enfoque óptico, la planificación de la trayectoria de corte, el gas auxiliar, el método de perforación, el soporte del material y el control del movimiento de la máquina. Al optimizar estas áreas, los usuarios pueden mejorar la velocidad de corte, reducir el tiempo de inactividad, proteger el cabezal de corte y lograr piezas más limpias con menos defectos.
Las mejoras de corte por láser más valiosas a menudo provienen de los detalles del proceso: reducir el recorrido en vacío, controlar el calor durante la perforación, mantener las piezas pequeñas estables, seleccionar la estrategia del orificio correcto y elegir cuidadosamente los puntos de perforación.
El corte por láser ofrece grandes ventajas sobre muchos métodos tradicionales de subcorte y procesamiento de hojas. En comparación con el corte, el corte de alambre, el perfilado, el corte por llama y el corte por chorro de agua, el corte por láser puede ofrecer cortes suaves, dimensiones precisas, velocidad de procesamiento rápida, bajo nivel de ruido, menos humo y polvo, y la capacidad de cortar formas complejas.
Para placas de acero y otros materiales de lámina, especialmente cuando se procesan muchas piezas anidadas, la ruta de corte y la estrategia del proceso pueden influir tanto en el tiempo de procesamiento como en el rendimiento del material. Una pequeña mejora en cada parte puede crear ahorros significativos en lotes de producción repetidos.
Una máquina de corte por láser utiliza un rayo láser altamente concentrado para calentar el material localmente. El generador láser emite el haz, y el sistema de trayectoria óptica lo enfoca en un punto muy pequeño. En muchos procesos de corte por láser, el punto enfocado puede alcanzar un diámetro mínimo de menos de 0,1mm, creando una densidad de energía muy alta en el punto de corte.
A medida que el cabezal de corte se mueve a lo largo de la trayectoria programada, el material absorbe la energía láser. La temperatura de la superficie aumenta rápidamente hasta que el material alcanza su punto de fusión y comienza a licuarse. Durante este proceso, se forman cavidades a lo largo de la trayectoria de corte y el rayo láser continúa moviéndose a través del contorno.
El gas auxiliar es una parte importante del proceso de corte por láser. Diferentes materiales y objetivos de corte pueden requerir diferentes gases auxiliares. En general, el gas auxiliar admite dos funciones clave.
La velocidad de corte es solo una parte de la productividad. Una máquina puede cortar rápidamente pero aún así perder tiempo a través de levantamiento innecesario, viajes vacíos largos, perforaciones repetidas, defectos relacionados con el calor o colisiones con partes inestables. Por esta razón, el corte láser eficiente debe entenderse como un proceso completo, no simplemente un ajuste de mayor velocidad.
| Área de optimización | Beneficio de eficiencia |
|---|---|
| Control de viaje vacío | Reduce el tiempo de movimiento sin corte entre contornos. |
| Estrategia piercing | Reduce la combustión excesiva, la acumulación de calor y los retrasos repetidos en el proceso. |
| Colocación micro-conjunta | Evita que las piezas pequeñas se vuelque o colisionen con el cabezal de corte. |
| Control de corte de agujeros pequeños | Mejora la calidad del agujero cuando el diámetro del agujero se aproxima o cae por debajo del espesor de la chapa. |
| Selección de punto de perforación | Mejora la calidad del borde y reduce las marcas ásperas en el contorno acabado. |
Los métodos comunes de socavado de la hoja incluyen cizallamiento, corte de alambre, perfilado, corte por llama, corte por chorro de agua y corte por láser. Cada método tiene sus propias ventajas, pero el corte por láser se usa cada vez más porque admite un procesamiento rápido, dimensiones precisas, cortes más suaves, bajo ruido y corte de contorno complejo.
En la producción práctica, la eficiencia del corte por láser se puede mejorar a través de técnicas de proceso que reducen el movimiento innecesario, controlan el calor y mantienen la pieza de trabajo estable. Los siguientes métodos son especialmente útiles cuando se cortan muchos contornos, hojas gruesas, piezas pequeñas o formas que son propensas a la deformación.
El salto de rana es un método de movimiento de carrera vacía utilizado en el corte por láser. En una secuencia de corte normal, la máquina puede terminar de cortar el contorno A, levantar el cabezal de corte a una altura segura, moverse horizontalmente al contorno B, bajar el cabezal de corte y luego comenzar a cortar nuevamente. El movimiento de A a B se llama recorrido vacío porque la máquina se está moviendo pero no está cortando.
En el recorrido vacío tradicional, el cabezal de corte generalmente completa tres movimientos separados: levantar, mover plano y bajar. Esta secuencia crea un tiempo extra de no corte. El salto de rana mejora esto al vincular las acciones de elevación, movimiento, descenso y reapertura en un movimiento más continuo.
Durante el salto de la rana, el cabezal de corte se eleva mientras se mueve hacia el siguiente contorno y luego baja a medida que se acerca a la siguiente posición de corte. El movimiento se asemeja a un salto de rana, por lo que este método se llama salto de rana. Al reducir el tiempo de subida y bajada por separado, el salto de rana ayuda a acortar el viaje en vacío y mejorar la eficiencia general del procesamiento.
Mejor caso de uso: el salto de rana es especialmente útil cuando un programa de corte contiene muchos contornos separados o partes repetidas, porque la reducción del recorrido vacío entre los contornos puede ahorrar un tiempo de procesamiento total significativo.
La perforación concentrada, también llamada pre-perforación, es un proceso de mecanizado en el que todas las operaciones de perforación se completan antes de que comience el proceso de corte. Esta función no está disponible en todas las máquinas de corte por láser, pero puede ser valiosa al cortar hojas más gruesas.
En un proceso convencional, el láser puede perforar y cortar el contorno 1, luego perforar y cortar el contorno 2, y continuar este patrón a través de la lámina. En la perforación concentrada, la máquina primero perfora todos los contornos en toda la hoja, vuelve al punto de partida y luego corta todos los contornos.
Aunque la perforación concentrada puede aumentar la longitud total de la trayectoria de mecanizado, puede ayudar a evitar la sobrecombustión alrededor del punto de perforación. Esto es especialmente útil para el corte de placas gruesas porque el calor puede acumularse durante la perforación. Al completar todos los piercings primero y luego volver a cortar, el material alrededor de cada punto de perforación tiene más tiempo para enfriarse.
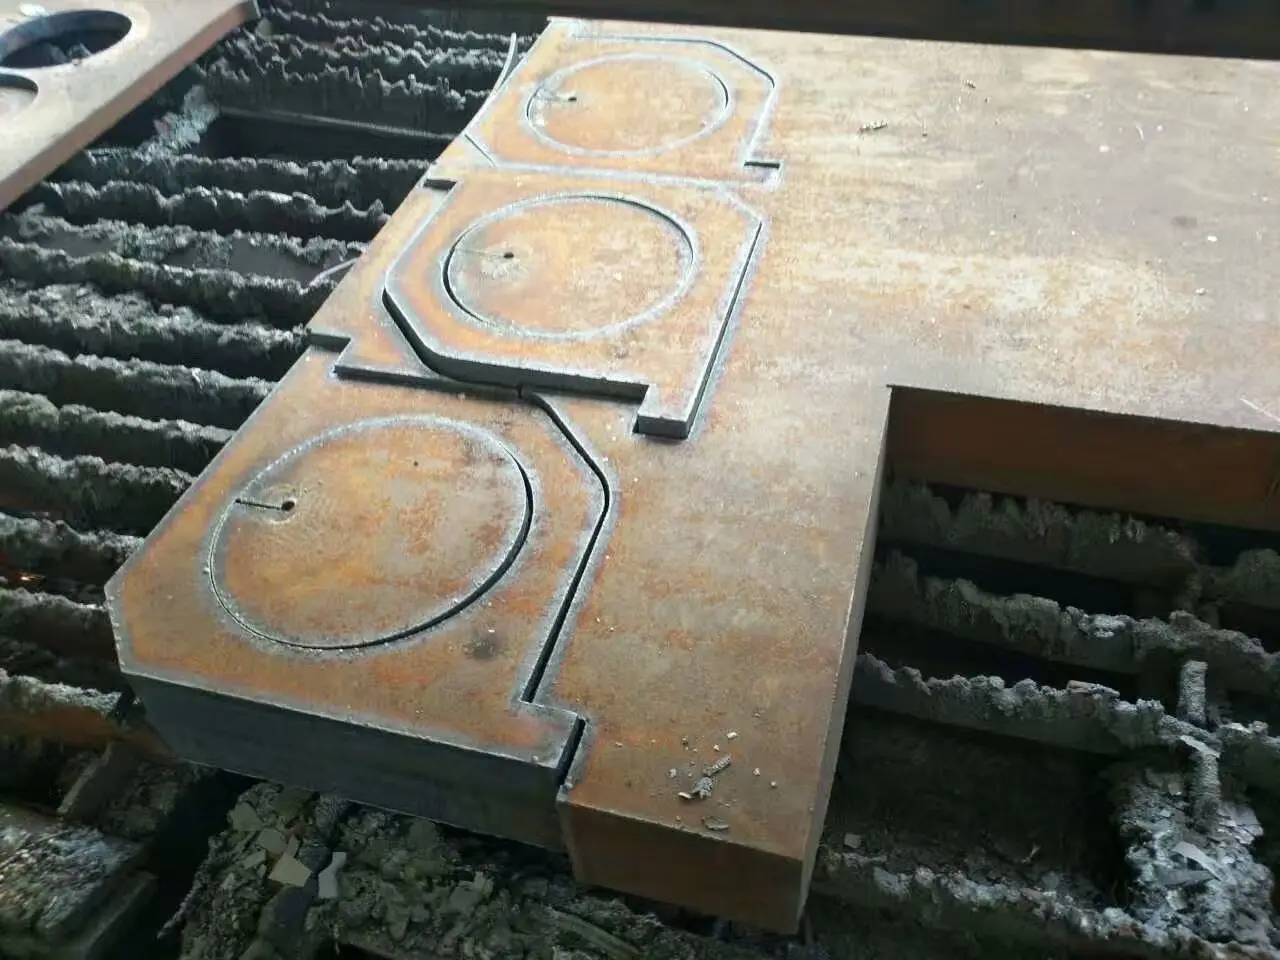
Durante el corte por láser, la hoja está soportada por barras de soporte dentadas. Cuando una parte cortada es demasiado pequeña, puede caer a través de los huecos entre las barras de soporte. Cuando una parte es más grande pero inestable, puede inclinarse, doblarse o salirse de equilibrio. Un cabezal de corte de alta velocidad puede colisionar con la pieza, causando tiempo de inactividad o incluso daños.
Las microuniones resuelven este problema dejando pequeñas conexiones sin cortar entre la pieza y el material circundante. Durante la programación, el contorno cerrado se desconecta en lugares seleccionados para que la pieza terminada permanezca unida a la hoja en lugar de caerse o voltearse inmediatamente.
La distancia típica de la micro-articulación es de aproximadamente 0,2mm a 1mm. El valor correcto depende del grosor de la lámina, la longitud del contorno, la forma de la pieza y la estabilidad necesaria durante el corte. En general, las láminas más gruesas pueden usar distancias de desconexión más pequeñas, mientras que las láminas más delgadas pueden requerir distancias de desconexión más grandes.
Los agujeros pequeños son una de las características más difíciles de cortar limpiamente, especialmente cuando el diámetro del agujero es más pequeño que el espesor de la hoja. Cuando el diámetro es demasiado pequeño en relación con el espesor de la placa, el corte se vuelve más difícil, la calidad del orificio puede disminuir y puede producirse deformación.
En muchos flujos de trabajo de producción, el diámetro del orificio debe considerarse junto con el grosor del material antes de programar la trayectoria de corte. En la siguiente tabla se resume la relación de regla general entre el tamaño del orificio y el grosor de la placa descrita en las notas del proceso de origen.
| Condición de la placa | Guía recomendada del diámetro del agujero |
|---|---|
| Placa de acero al carbono ≤ 8mm | El diámetro del agujero no debe ser menor que el espesor de la hoja. |
| Placa de acero al carbono ≤ 10mm | El diámetro del orificio no debe ser inferior a 1,2 veces el espesor de la lámina. |
| Placa delgada ≤ 4mm | El diámetro del agujero no debe ser menor que el espesor de la hoja. |
| Espesor de placa ≥ 4mm | El diámetro del agujero no debe ser inferior a 1,2 veces el espesor de la placa. |
Al cortar pequeños agujeros en placas gruesas, la perforación de pulso puede concentrar energía y quemar a través de la hoja. Sin embargo, este proceso puede hacer que el agujero sea difícil de controlar si la acumulación de calor es demasiado alta. A través de pruebas de proceso repetidas, el corte por fusión puede ayudar a mejorar este tipo de dificultad de corte de agujeros pequeños.
Para agujeros redondos muy pequeños, se puede usar nitrógeno a alta presión para soportar un corte de fusión más limpio. Para agujeros redondos más grandes, el oxígeno puede seleccionarse de acuerdo con los requisitos del proceso. La elección correcta depende del tipo de material, el grosor, el tamaño del orificio, los requisitos de calidad del borde y los parámetros de corte de la máquina.
Durante el corte por láser, el rayo láser primero irradia el material continuamente para formar un pequeño cráter. El flujo de aire coaxial con el rayo láser elimina el material fundido y crea un pequeño agujero. Este orificio se convierte en el punto de partida para el corte de contorno, similar al orificio de roscado utilizado en el corte de alambre.
El punto de perforación importa porque el rayo láser a menudo cambia de dirección rápidamente cuando se mueve de la etapa de perforación a la etapa de corte de contorno. Si la dirección del haz cambia demasiado bruscamente en una distancia corta, la sección de corte puede mostrar una superficie más rugosa cerca del punto de partida.
Corte por láser es un proceso detallado. Los diferentes materiales, espesores, tamaños de piezas y formas de contorno requieren diferentes estrategias. El flujo de trabajo más efectivo generalmente se construye a través de pruebas, grabación y mejora gradual de la configuración del proceso.
Mejorar la eficiencia del corte por láser requiere más que aumentar la velocidad. En la producción real, el proceso es complejo y delicado, con muchas formas de piezas de trabajo, espesores de lámina, materiales y requisitos de calidad. Los operadores deben utilizar una combinación de técnicas de corte para mejorar la productividad mientras mantienen una calidad de pieza estable.
El salto de rana reduce el tiempo de viaje vacío. La perforación concentrada ayuda a reducir el exceso de quemaduras en hojas más gruesas. Las micro-juntas previenen la parte que inclina y la colisión. El control de proceso del Pequeño-agujero mejora calidad difícil del agujero. La selección adecuada del punto de perforación ayuda a reducir las marcas ásperas en los contornos terminados.
Al aplicar estos métodos y registrar continuamente los resultados del proceso, los usuarios de corte por láser pueden mejorar la productividad de la máquina, reducir el desperdicio de material y producir piezas más limpias y consistentes.
Mejore su flujo de trabajo de corte por láser
¿Necesita ayuda para seleccionar una máquina de corte por láser o mejorar su flujo de trabajo de producción? Póngase en contacto con los expertos en Thunder Laser para obtener orientación práctica.
Contacte con nosotros¡Habla con nuestros expertos ahora!
Por favor, deje su información de contacto para que podamos servirle mejor.
EFICIENCIA DE CORTE LÁSER FAQS
Puede mejorar la eficiencia del corte por láser al reducir el recorrido vacío, optimizar la estrategia de perforación, usar microjuntas para piezas inestables, seleccionar el gas auxiliar adecuado y elegir los puntos de perforación adecuados.
El salto de rana es un método de movimiento de carrera vacía donde el cabezal de corte se eleva y baja mientras se mueve al siguiente contorno, reduciendo el tiempo de movimiento sin corte.
La perforación concentrada completa todas las operaciones de perforación antes del corte del contorno, lo que le da al calor más tiempo para disiparse y ayuda a reducir el exceso de combustión alrededor de los puntos de perforación.
Las microuniones son pequeñas conexiones sin cortar que mantienen las piezas unidas a la lámina circundante, lo que ayuda a evitar que las piezas pequeñas se caigan, se vuelque o colisionen con el cabezal de corte.
Los agujeros pequeños pueden deformarse cuando el diámetro del agujero es demasiado pequeño en comparación con el espesor de la lámina. La concentración de calor, la dificultad de perforación y la eliminación de escoria pueden afectar la calidad del orificio.
ENCUENTRA EL LÁSER ADECUADO PARA TU PRÓXIMO PROYECTO
Descubre las soluciones Thunder Laser diseñadas para distintos materiales, flujos de trabajo y necesidades de producción.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


