


Problemas comunes de corte por láser y cómo arreglarlos
 2022-09-19


Serie Bolt
Máquina láser de CO₂ RF profesional para grabado de alta precisión

Serie Nova
Máquina de corte láser CO₂ de gran formato con tubo de vidrio

Serie Nova Plus
Cortadora láser CO₂ RF profesional

Serie Titan
Sistema láser CO₂ RF de grado industrial

Serie Titan Pro
Sistema láser industrial de doble fuente CO₂ RF y MOPA


¿Qué estás buscando ¿Para?
Buscar en productos, entradas de blog, contenido de soporte y recursos.

Problemas comunes de corte por láser y cómo arreglarlos
2022-09-19

Las máquinas láser han alcanzado niveles de potencia de más de 10.000 vatios, lo que hace que el corte por láser sea altamente eficiente para muchas necesidades de producción. Sin embargo, incluso con un equipo potente, los resultados de corte a veces pueden ser insatisfactorios. Los problemas comunes incluyen superficies de corte ásperas, rayas visibles, escoria y rebabas.
Cuando aparecen resultados de corte deficientes, es importante verificar primero la condición básica de la máquina. Muchos problemas de calidad de corte son causados por contaminación óptica, enfriamiento inestable, problemas de gas o parámetros de corte incorrectos.
Antes de ajustar los parámetros de corte detallados, inspeccione las siguientes áreas:
Si la condición básica de la máquina es normal, pero la superficie de corte sigue siendo deficiente, continúe con la solución de problemas en función del defecto de corte específico.
Las rayas en la superficie de corte a menudo están relacionadas con la selección de la boquilla, la presión del aire o la velocidad de corte inestable. Primero se deben verificar los siguientes factores:
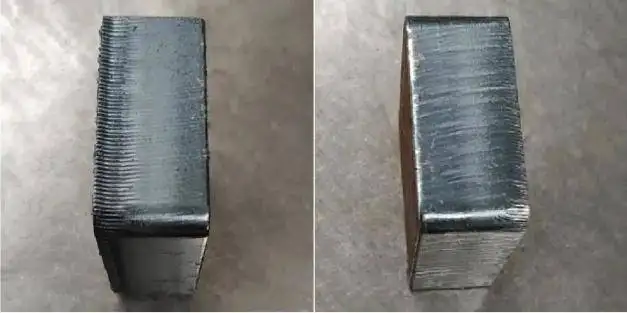
La escoria dura en la parte inferior de la superficie de corte generalmente es causada por el tipo opuesto de problema de parámetros de las rayas superficiales. La posición de enfoque, el tamaño de la boquilla, la presión del aire y la calidad del material pueden afectar la formación de escoria.
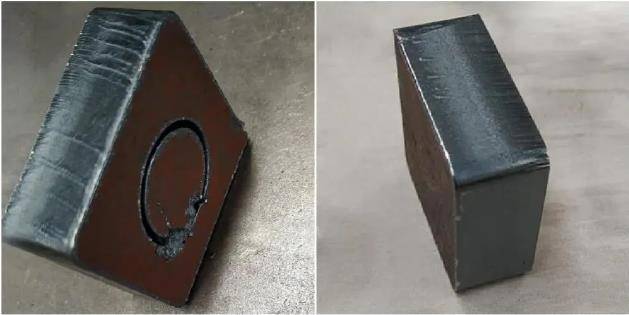
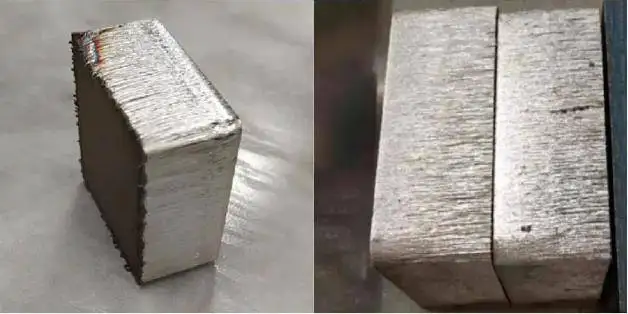
Las rebabas en la parte inferior del corte están comúnmente relacionadas con el diámetro de la boquilla, los ajustes de desenfoque y la presión de aire insuficiente. Cuando estos factores no se ajustan correctamente, el exceso de material puede permanecer en el borde.
La calidad del corte por láser depende de una combinación de la condición de la máquina, selección de boquillas, presión de aire, posición de enfoque, velocidad de corte, potencia, pureza del gas y calidad del material. Cuando aparece un defecto, ajuste un factor a la vez y compare el resultado. Esto hace que sea más fácil identificar la causa real y evitar cambios de parámetros innecesarios.
Si la superficie de corte aún no está lisa después de estos ajustes, revise el manual de instrucciones de la máquina y confirme que los ajustes seleccionados coincidan con los requisitos de material, grosor y corte.
¿Necesita ayuda para mejorar sus resultados de corte láser?
Póngase en contacto con Thunder Laser para obtener más información sobre las máquinas láser, la calidad del corte y el soporte práctico para la solución de problemas.
Contacte con nosotros¡Habla con nuestros expertos ahora!
Por favor, deje su información de contacto para que podamos servirle mejor.
Preguntas frecuentes sobre los problemas de corte por láser
Las rayas a menudo son causadas por un desajuste de la boquilla, una presión de aire excesiva o una velocidad de corte desigual. Verifique el tamaño de la boquilla, reduzca la presión de aire si es necesario y asegúrese de que la velocidad y la potencia coincidan correctamente.
Intente usar una boquilla más grande, ajustando el enfoque de acuerdo con el manual de la máquina y encontrando la presión de aire correcta. La calidad del material también puede afectar la formación de escoria.
Las rebabas inferiores pueden aparecer cuando el diámetro de la boquilla es demasiado pequeño, el desenfoque negativo no es adecuado o la presión del aire de corte es demasiado baja.
La presión del aire es un factor importante, pero también debe verificar las lentes, la temperatura del agua, la trayectoria del gas, la boquilla, el enfoque, la velocidad y la potencia. Ajuste un factor a la vez para que pueda identificar la causa real.
Lentes sucias, enfriamiento inestable, baja pureza del gas o fugas de aire pueden afectar la calidad del corte incluso cuando los parámetros de corte parecen correctos. Las comprobaciones básicas de la máquina ayudan a evitar cambios innecesarios en los parámetros.
ENCUENTRA EL LÁSER ADECUADO PARA TU PRÓXIMO PROYECTO
Descubre las soluciones Thunder Laser diseñadas para distintos materiales, flujos de trabajo y necesidades de producción.

 Stable & Consistent MachinesUnlimited ApplicationRobust After-sales SupportFactory Direct Supply


